Plėvelės poslinkis yra viena dažniausiai pasitaikančių eksploatacinių problemų, turinčių įtakos vertikalių pakuotės mašinų našumui ir gaminio kokybei. Kai jūsų vertikali pakuotės mašina patiria plėvelės poslinkį, medžiaga per sandarinimo ir pjovimo procesą pasislenka iš tinkamos padėties, dėl ko susidaro netinkamai išlygintos pakuotės, švaistoma plėvelė ir sumažėja gamybos efektyvumas. Šios problemos šalinimo būdų supratimas yra būtinas bet kuriai pakuotės gamybai, kurioje naudojama vertikali pakuotės mašina, kad būtų užtikrintas nuolatinis sandarinimo vientisumas ir prastovų trukmė būtų sumažinta.
Plėvelės poslinkis įvyksta tada, kai nuolatinės plėvelės ritė nejudėja idealiai sinchroniškai su jūsų vertikaliąją pakavimo mašiną įrengtų sandarinimo žnyplių ir pjovimo mechanizmų judėjimu. Šis nesuderintumas sukelia netolygius šoninius sandarinimus, pažeidžia pakuotės vientisumą ir sukuria estetinius defektus, kurie gali pakenkti jūsų prekės ženklo reputacijai. Pagrindinės priežastys labai įvairios – nuo mechaninio ausėjimo iki įtempimo nestabilumo, todėl sisteminga gedimų šalinimo procedūra yra būtina, kad būtų atkurtas jūsų vertikaliąją pakavimo mašiną optimalus veikimas.
Plėvelės poslinkio požymių nustatymas jūsų vertikaliąją pakavimo mašiną
Plėvelės poslinkio vizualiniai požymiai
Pirmasis žingsnis, ieškant problemų jūsų vertikaliame pakavimo įrenginyje, yra nustatyti konkrečius plėvelės poslinkio požymius. Pastebimi požymiai apima netolygius sandarinimo plotylius pakuotėse, kai vienos pusės sandarinimas atrodo siauresnis ar platesnis nei kitoje pusėje, taip pat spausdintos naudojamos schemos poslinkis ar neteisingas išdėstymas pakuotės kraštams. Jūsų vertikaliame pakavimo įrenginyje taip pat gali pastebėti, kad pjovimo linija pamažu juda per plėvelę, sukuriant įstrižą, o ne tiesią vertikalią liniją. Šie vizualiniai požymiai rodo, kad plėvelė nevienodai juda per vertikalinio pakavimo įrenginio mechanizmą.
Kitas svarbus rodiklis – kai jūsų vertikaliųjų pakuotės mašinų žvaigždės ratukas ar varomasis mechanizmas rodo nestabilų plėvelės sujungimą. Jei per nuleidimo judėjimą plėvelė atrodo slenkanti ar stabtelinti, tai reiškia, kad vertikaliųjų pakuotės mašinų varomoji sistema neįtampa nuolatinės įtempimo jėgos ir tiesiaeigio judėjimo. Šių simptomų stebėjimas padeda laiku aptikti plėvelės poslinkį, kol jis nepavirsta visišku gamybos nutrūkimu arba nelemta komponentų pažeidimų vertikaliųjų pakuotės mašinoje.
Gamybos poveikio įvertinimas
Vertikaliosios pakavimo mašinos plėvelės poslinkio rimtumo įvertinimui reikia stebėti atmetimo normas ir prastovų trukmę. Nedidelis poslinkis vertikaliojoje pakavimo mašinoje gali sukelti tik estetinius sandarinimo defektus, o stiprus poslinkis – visišką pakuotės sugadinimą ir nutekėjimą. Siejant atmetimo normas su mašinos parametrais, nustatoma jūsų vertikaliosios pakavimo mašinos normalaus veikimo bazė, todėl lengviau pastebėti, kada poslinkis tampa tokio pobūdžio, kad reikia įsikišti.
Pagrindinės vertikaliosios pakavimo mašinos plėvelės poslinkio priežastys
Temperatūros ir varomosios sistemos netolygumai
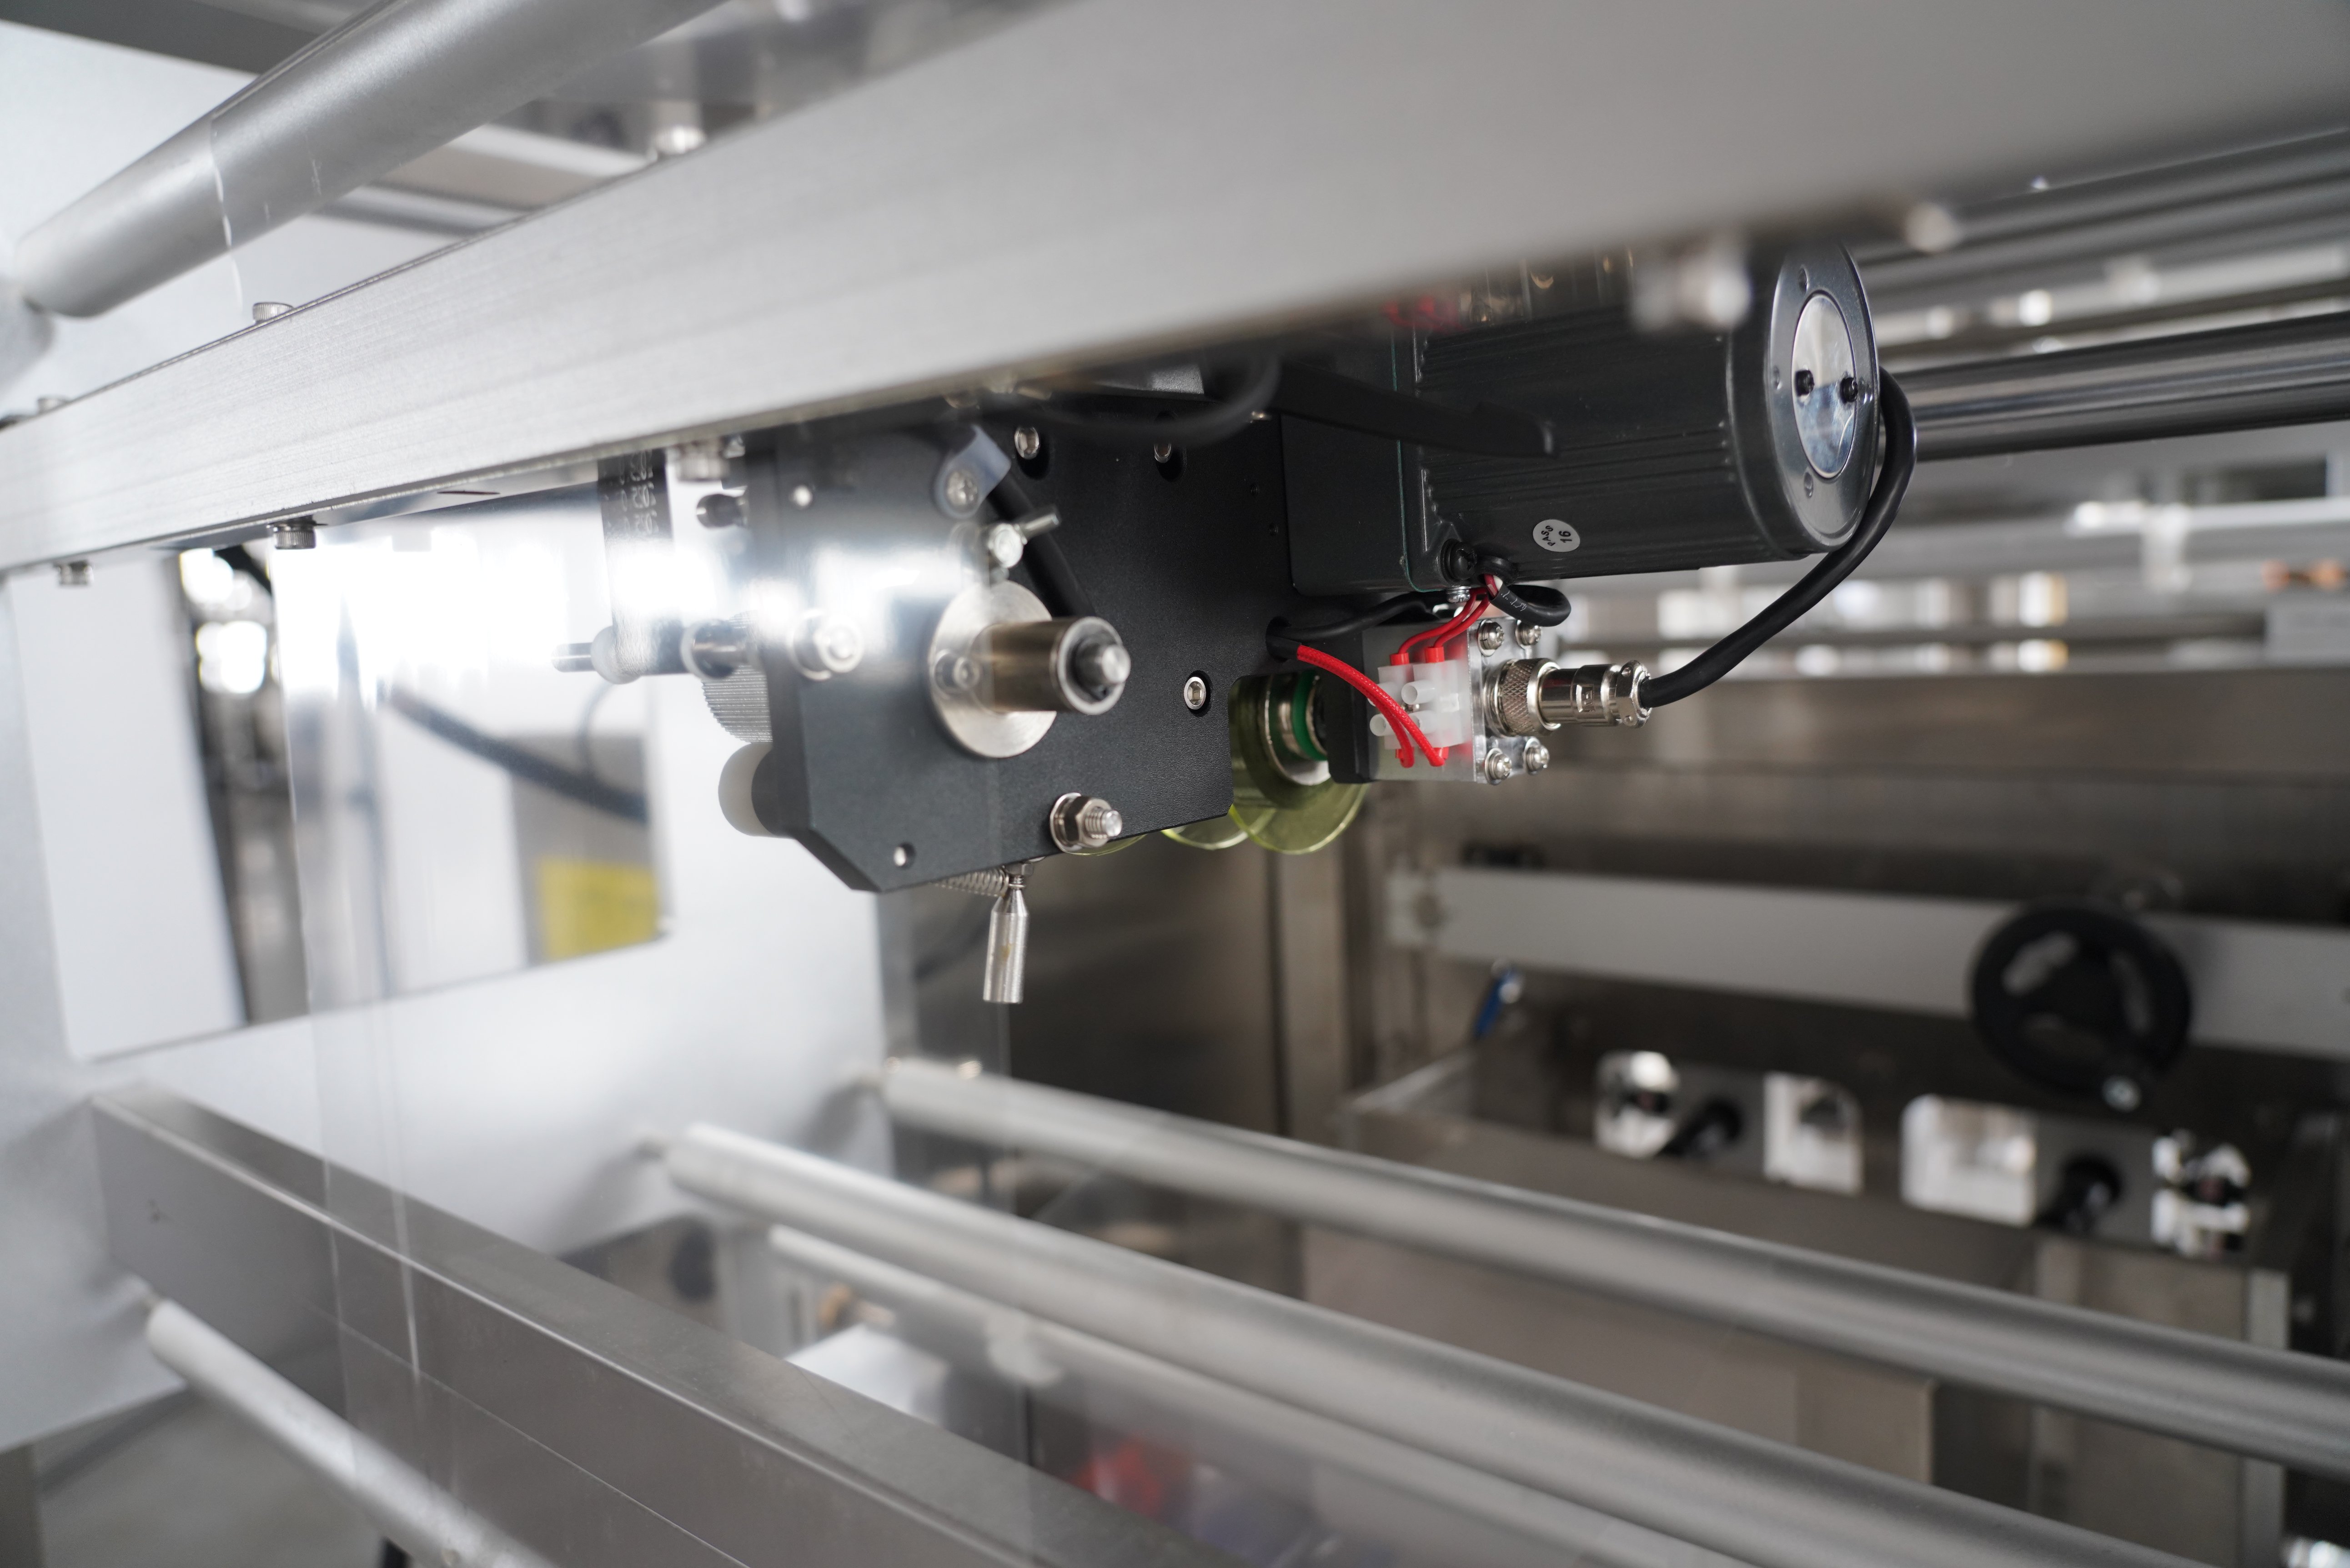
Dažniausia plėvelės poslinkio priežastis vertikalioje pakavimo mašinoje yra nestabili plėvelės įtempimas visą išvyniojimo ir judėjimo ciklą. Jūsų vertikali pakavimo mašina priklauso nuo tikslaus įtempimo valdymo, kad užtikrintų, jog plėvelė kiekviename sandarinimo cikle judėtų tiksliai nustatytą atstumą. Jei įtempimas svyruoja dėl susidėvėjusių ritinėlių, neteisingai sureguliuotų vedamųjų bėgių arba susidėvėjusių varančiųjų diržų jūsų vertikalioje pakavimo mašinoje, plėvelė negali būti vienodai traukiama į priekį. Tai sukelia būdingą įstrižaininį poslinkio modelį, kai kiekvienas kitas paketas vis labiau nukrypsta nuo reikiamo padėties jūsų vertikalioje pakavimo mašinoje.
Slydėjimas varomajame mechanizme yra dar viena pagrindinė jūsų vertikaliųjų pakuotės mašinų problema. Žvaigždinis ratukas, trinties ratai arba laikymo bariukai, kurie atsakingi už plėvelės judėjimą jūsų vertikaloje pakuotės mašinoje, turi išlaikyti nuolatinį kontaktinį slėgį. Kai šie komponentai susidėvi arba pradeda nusistatyti netinkamai, vertikali pakuotės mašina praranda savo sukibimą su plėvele, todėl ji slysta vietoje, o ne juda tiksliai nustatytais žingsniais. Šis slydėjimas dažnai būna periodinis, sukeliantis atsitiktinius poslinkio modelius, dėl ko sunku nustatyti gedimą jūsų vertikaloje pakuotės mašinoje.
Mechaninio išlyginimo ir dėvėjimosi problemos
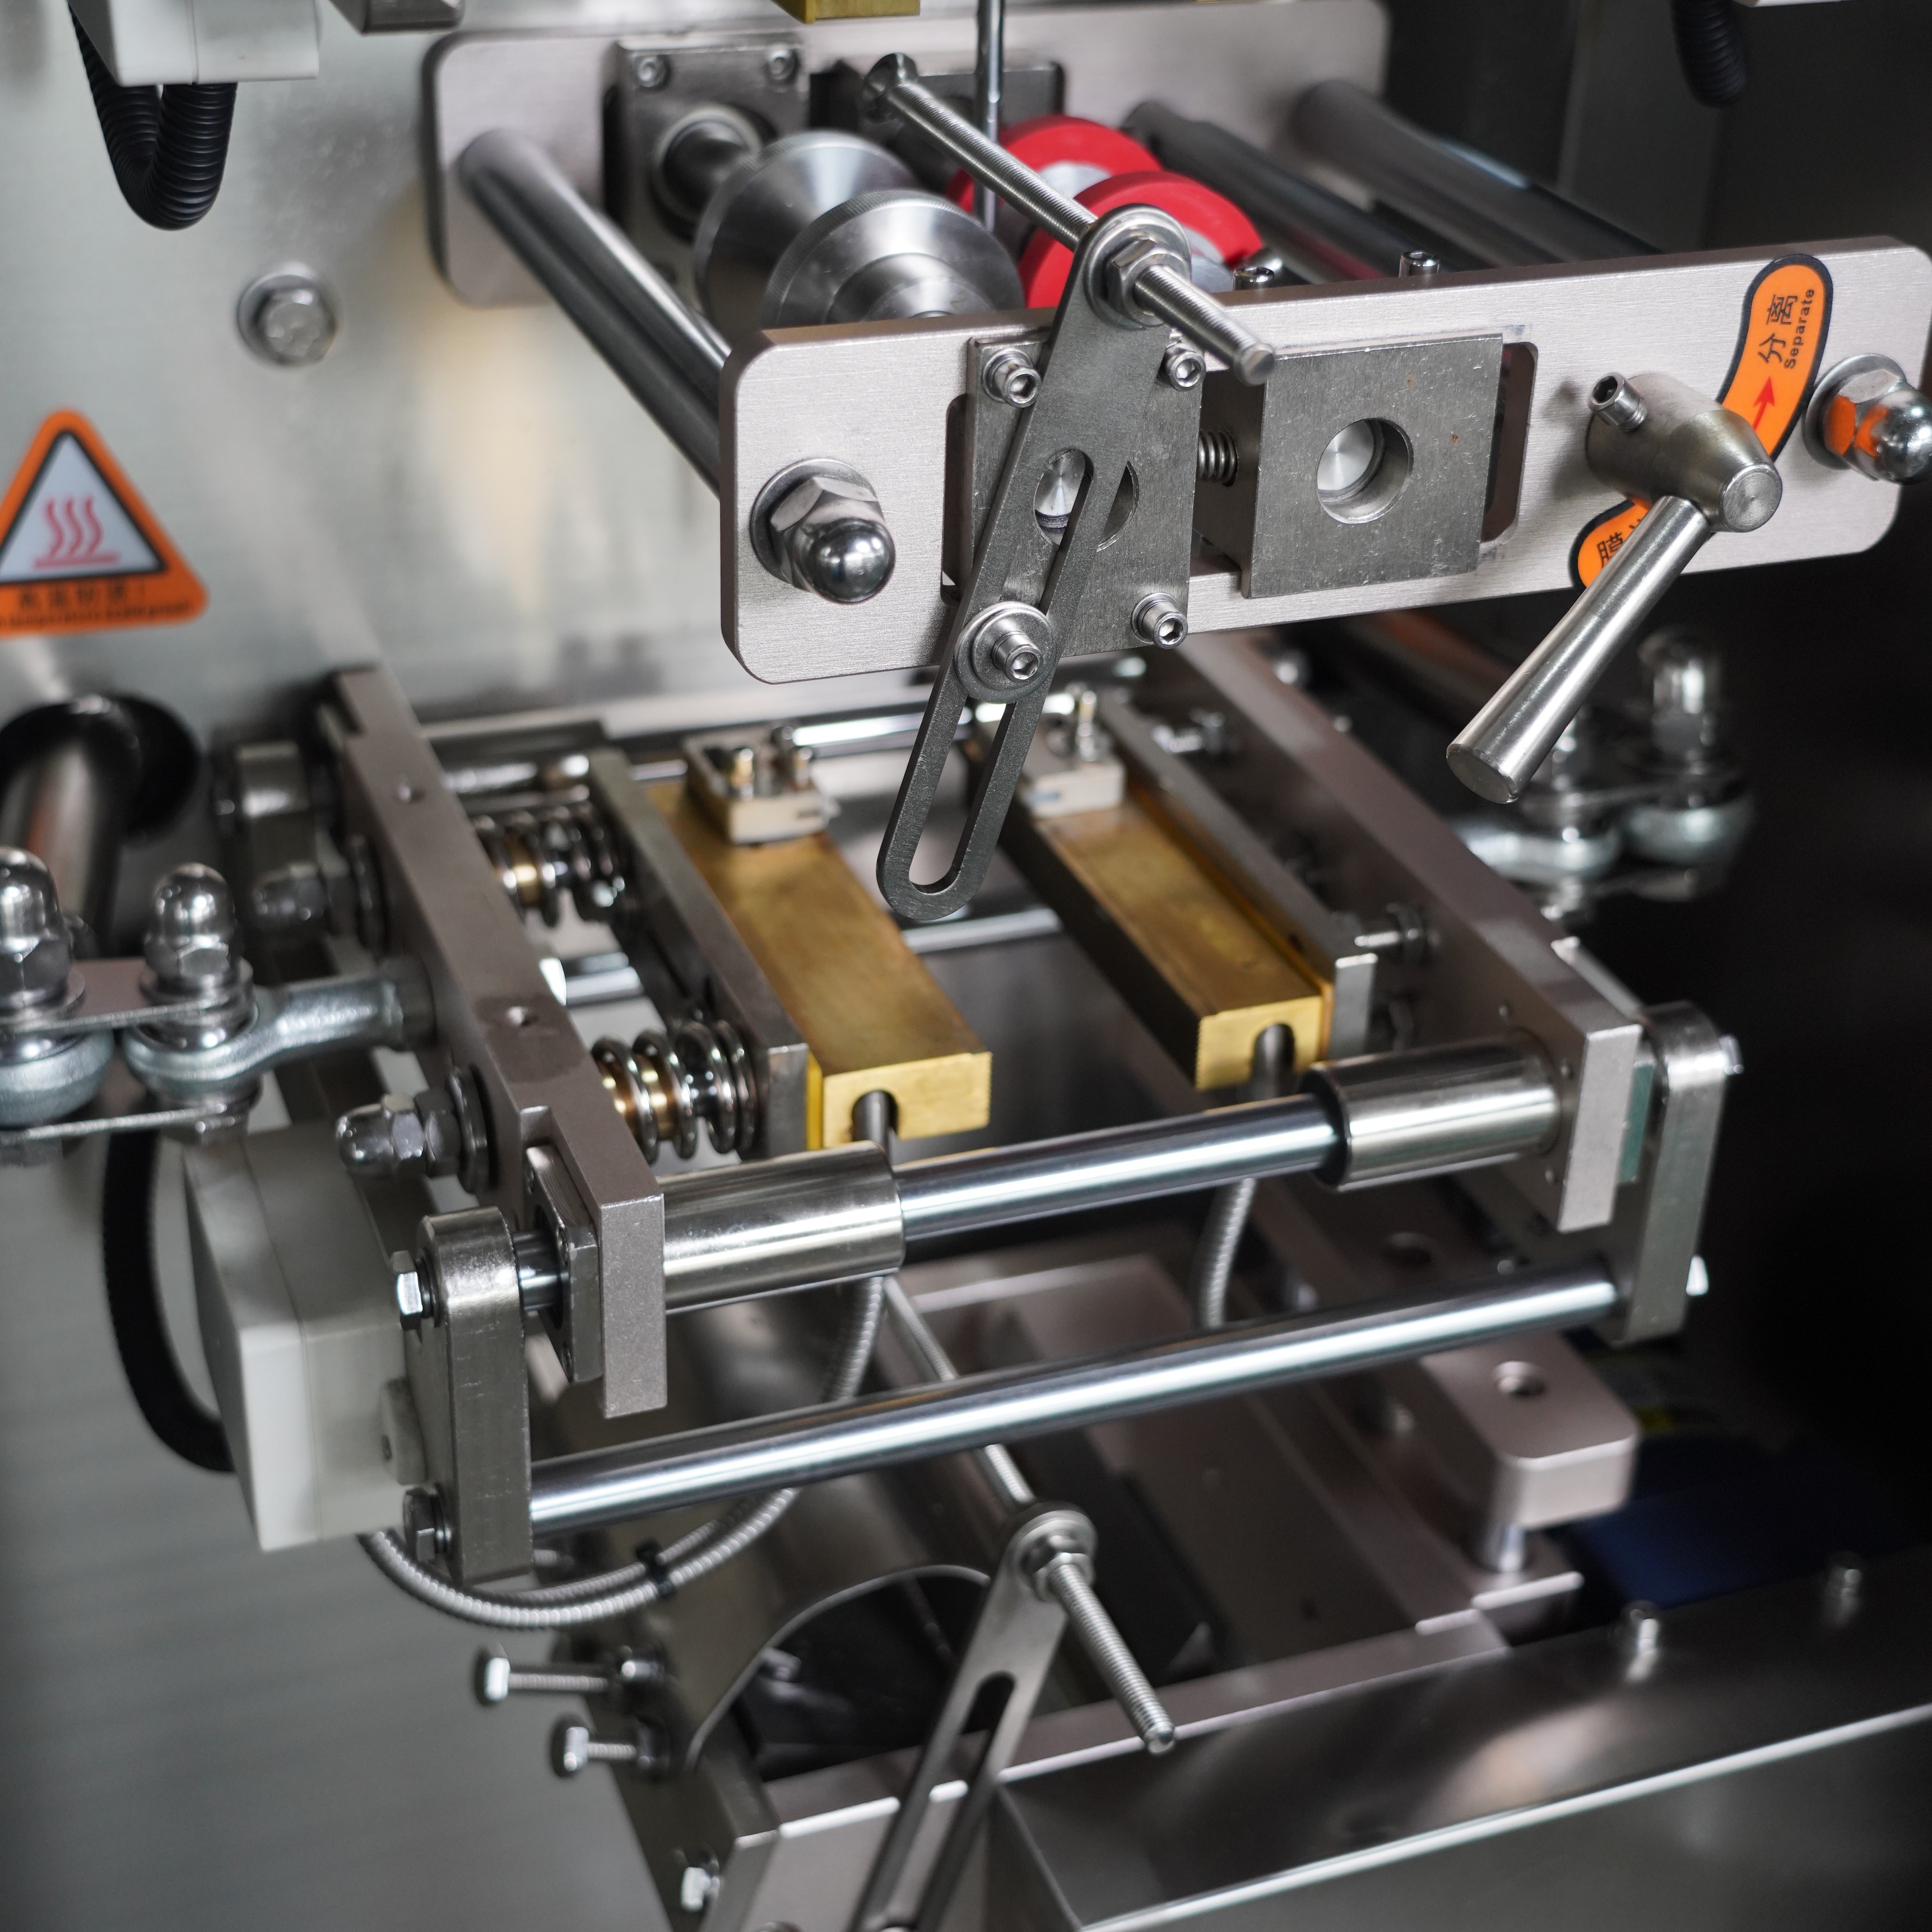
Vedamosios bėgelės jūsų vertikaliame pakuotės įrenginyje kontroliuoja plėvelės judėjimo kelią ir neleidžia jai judėti šonu. Laikui bėgant šios bėgelės gali susidėvėti, išsibukti arba neteisingai išsilygiuoti, dėl ko plėvelė šonu nukrypsta judėdama per jūsų vertikalinį pakuotės įrenginį. Panašiai, jūsų vertikalinio pakuotės įrenginio sandarinimo žnyplių komplektas turi būti visiškai statmenas plėvelės judėjimo keliui. Jei žnyplės net šiek tiek pasvirusios, jos sukuria netolygų slėgį visoje plėvelės pločio srityje, todėl vertikalinis pakuotės įrenginys plėvelę traukia pasvirai sandarinimo metu.
Žengės ratuko įsikibimas yra esminis jūsų vertikaliosios pakuotės mašinos plėvelės judėjimui. Išnaudoti žengės ratuko dantys, trūkstami dantys ar žengės ratuko neteisinga padėtis tiesiogiai sukelia plėvelės nukrypimą jūsų vertikaliojoje pakuotės mašinoje, nes dantys negali patikimai suimti ir judinti plėvelės skylučių. Žengės ratuko būklės tikrinimas yra būtinas, kai diagnozuojamos nukrypimo problemos jūsų vertikaliojoje pakuotės mašinoje, nes žengės ratuko keitimas yra paprastas sprendimas, kuris dažnai visiškai pašalina nukrypimą.
Sistemingas trikčių šalinimo procesas jūsų vertikaliojoje pakuotės mašinoje
Žingsnis po žingsnio diagnostikos procedūra
Pradėkite trikčių šalinimą, susijusią su plėvelės poslinkiu vertikaliame pakuotės įrenginyje, pažymėdami plėvelę matomu žymeklio brūkšniu, statmeniu plėvelės kraštui, prieš įvedant plėvelę į vertikalinį pakuotės įrenginį. Paleiskite kelis ciklus ir stebėkite, ar žymė lieka centruota kiekviename pakete arba nuolat pasislenka. Šis vizualinis bandymas greitai parodo, ar plėvelė pasislenka vertikaliame pakuotės įrenginyje, ir padeda įvertinti problemos mastą. Vertikaliame pakuotės įrenginyje pažymėkite pozicijas skirtinguose aukščiuose, kad aptiktumėte tiek šoninius, tiek kampinius poslinkio modelius.
Toliau rankiniu būdu perduokite plėvelę per vertikalią pakavimo mašiną sukdamiesi rankenėlę arba variklį lėtai, kai šildymo elementai neveikia. Jaučiakite pasipriešinimo taškus, stabtelėjimus arba šuoliuojančią judėjimą, kurie rodo įstrigimą, neteisingą išdėstymą arba dėvėjimą vertikalioje pakavimo mašinoje. Šis taktilinis atsakas dažnai parodo tikslų problemos vietą vertikalioje pakavimo mašinoje. Dėmesingai klausykite trankymosi, skambėjimo ar kitų netipiškų garsų, kurie rodo komponentų pažeidimą vertikalioje pakavimo mašinoje.
Komponentų apžiūros ir reguliavimo protokolas
Patikrinkite vedamąsias bėgles vertikalioje pakavimo mašinoje vertikalinę pakuotės mašiną tikrinkite matomus pažeidimus, koroziją arba netolygius dėvėjimosi modelius. Naudokite tiesiąją linijuotę arba tikslų lygį, kad patikrintumėte, ar bėgiai yra lygiagretūs ir statmeni sandarinimo žnyplių mazgui jūsų vertikaliojo pakuotės įrenginio. Net vieno milimetro nuokrypis gali sukelti pastebimą poslinkį jūsų vertikaliojo pakuotės įrenginio veikimo metu. Patikrinkite, ar bėgių tvirtinimo elementai yra stipriai priveržti ir ar bėgiai saugiai pritvirtinti prie jūsų vertikaliojo pakuotės įrenginio rėmo.
Patikrinkite sprocket ratukus vertikaliame pakuotės įrenginyje naudodami lempą ir didinamąjį stiklą, kad nustatytumėte sulūžusius arba išnaudotus dantis. Pakeiskite sprocket ratuką, jei vertikaliame pakuotės įrenginyje trūksta daugiau nei dviejų vienas po kito einančių dantų arba jie žymiai išnaudoti. Patikrinkite sprocket ratukų lygiavimą užtikrindami, kad plėvelės skylutės tinkamai susitiktų su sprocket ratukų dantimis, kai rankiniu būdu judinate vertikalinį pakuotės įrenginį. Patikrinkite įtempimo reguliavimo mechanizmus vertikaliame pakuotės įrenginyje, kad įsitikintumėte, jog jie nustatyti gamintojo nurodytomis ribomis ir veikia sklandžiai.
Patikrinkite sandarinimo žnyplių komplektą savo vertikaliojo pakuotės įrenginioje, kad įsitikintumėte, jog jis yra stačiakampis ir lygiagretus plėvelės judėjimo krypčiai. Naudokite tikslų matavimo įrankius žnyplių išdėstymui patikrinti ir, jei reikia, sureguliuokite juos savo vertikaliojo pakuotės įrenginioje. Įsitikinkite, kad žnyplių šildymo elementai visame sandarinimo paviršiuje turi vienodą temperatūrą, nes netolygus šildymas vertikaliojo pakuotės įrenginio žnyplėse gali sukurti slėgio svyravimus, kurie prisideda prie nušokimo. Nuvalykite visą kaupiamą purvą ar plėvelės likučius nuo žnyplių paviršių savo vertikaliojo pakuotės įrenginioje.
DUK
Kaip plėvelės nušokimas veikia pakuotės kokybę naudojant vertikalųjį pakuotės įrenginį?
Plėvelės nukrypimas vertikalioje pakuotės mašinoje sukelia kelis kokybės trūkumus, įskaitant netolygius sandarinimo plotylius, neteisingai išdėstytus spausdintus vaizdus ir įstrižas pjovimo linijas, kurios silpnina pakuotės vientisumą. Nukrypimas sumažina sandarinimo kontaktinį slėgį vienoje pakuotės pusėje, todėl gali būti pažeista hermetiška sandarinimo sąlyga ir į pakuotę gali patekti užteršimo šaltiniai. Be to, vertikali pakuotės mašina, kurioje stebimi nukrypimai, gali pažeisti produkto turinį, jei pjovimo ašmenys užkabina produktą vietoj to, kad švariai supjautų plėvelę.
Koks yra dažniausias plėvelės nukrypimo vertikalioje pakuotės mašinoje priežastis?
Nevienodas plėvelės įtempimas yra pagrindinė vertikalios pakuotės mašinos nukrypimo priežastis, dažnai kildama iš susidėvėjusių trinties ratukų, slystančių varomųjų diržų ar neteisingai sureguliuotų vedamųjų bėgių. Vertikalios pakuotės mašinos žąstkabio susidėvėjimas yra antra dažniausia nukrypimo priežastis, kuri pasireiškia, kai dantys praranda aštrumą ar sulūžta ir nebegali tvirtai laikyti plėvelės skylučių. Abiem šiomis problemomis reikia pakeisti komponentus arba juos sureguliuoti, kad būtų pašalintas nukrypimas vertikalioje pakuotės mašinoje.
Ar plėvelės nukrypimą vertikalioje pakuotės mašinoje galima pašalinti be profesionalios techninės aptarnavimo paslaugos?
Daugelis nukrypimo problemų vertikalioje pakuotės mašinoje gali būti išspręsta atliekant paprastą techninę priežiūrą ir reguliavimą, įskaitant įtempimo optimizavimą, žąstkabio patikrinimą bei lygiavimo tikrinimą naudojant paprastus rankinius įrankius. Tačiau jei vertikalinę pakuotės mašiną nukrypimas tęsiasi ir po šių veiksmų, rekomenduojama kreiptis į profesionalią techninės aptarnavimo paslaugą, kad būtų nustatyti vidiniai susidėvėjimai ar sudėtingos mechaninės problemos, kurias tinkamai ištaisyti reikia specializuotos įrangos arba ekspertinių žinių.

 EN