 EN
プレマードパウチ包装機でフィルム廃棄を削減する方法
2026/09/20
プレマードパウチ機:フィルム廃棄の削減、TCOの低減、および投資回収期間(ROI)の短縮

2026/10/02
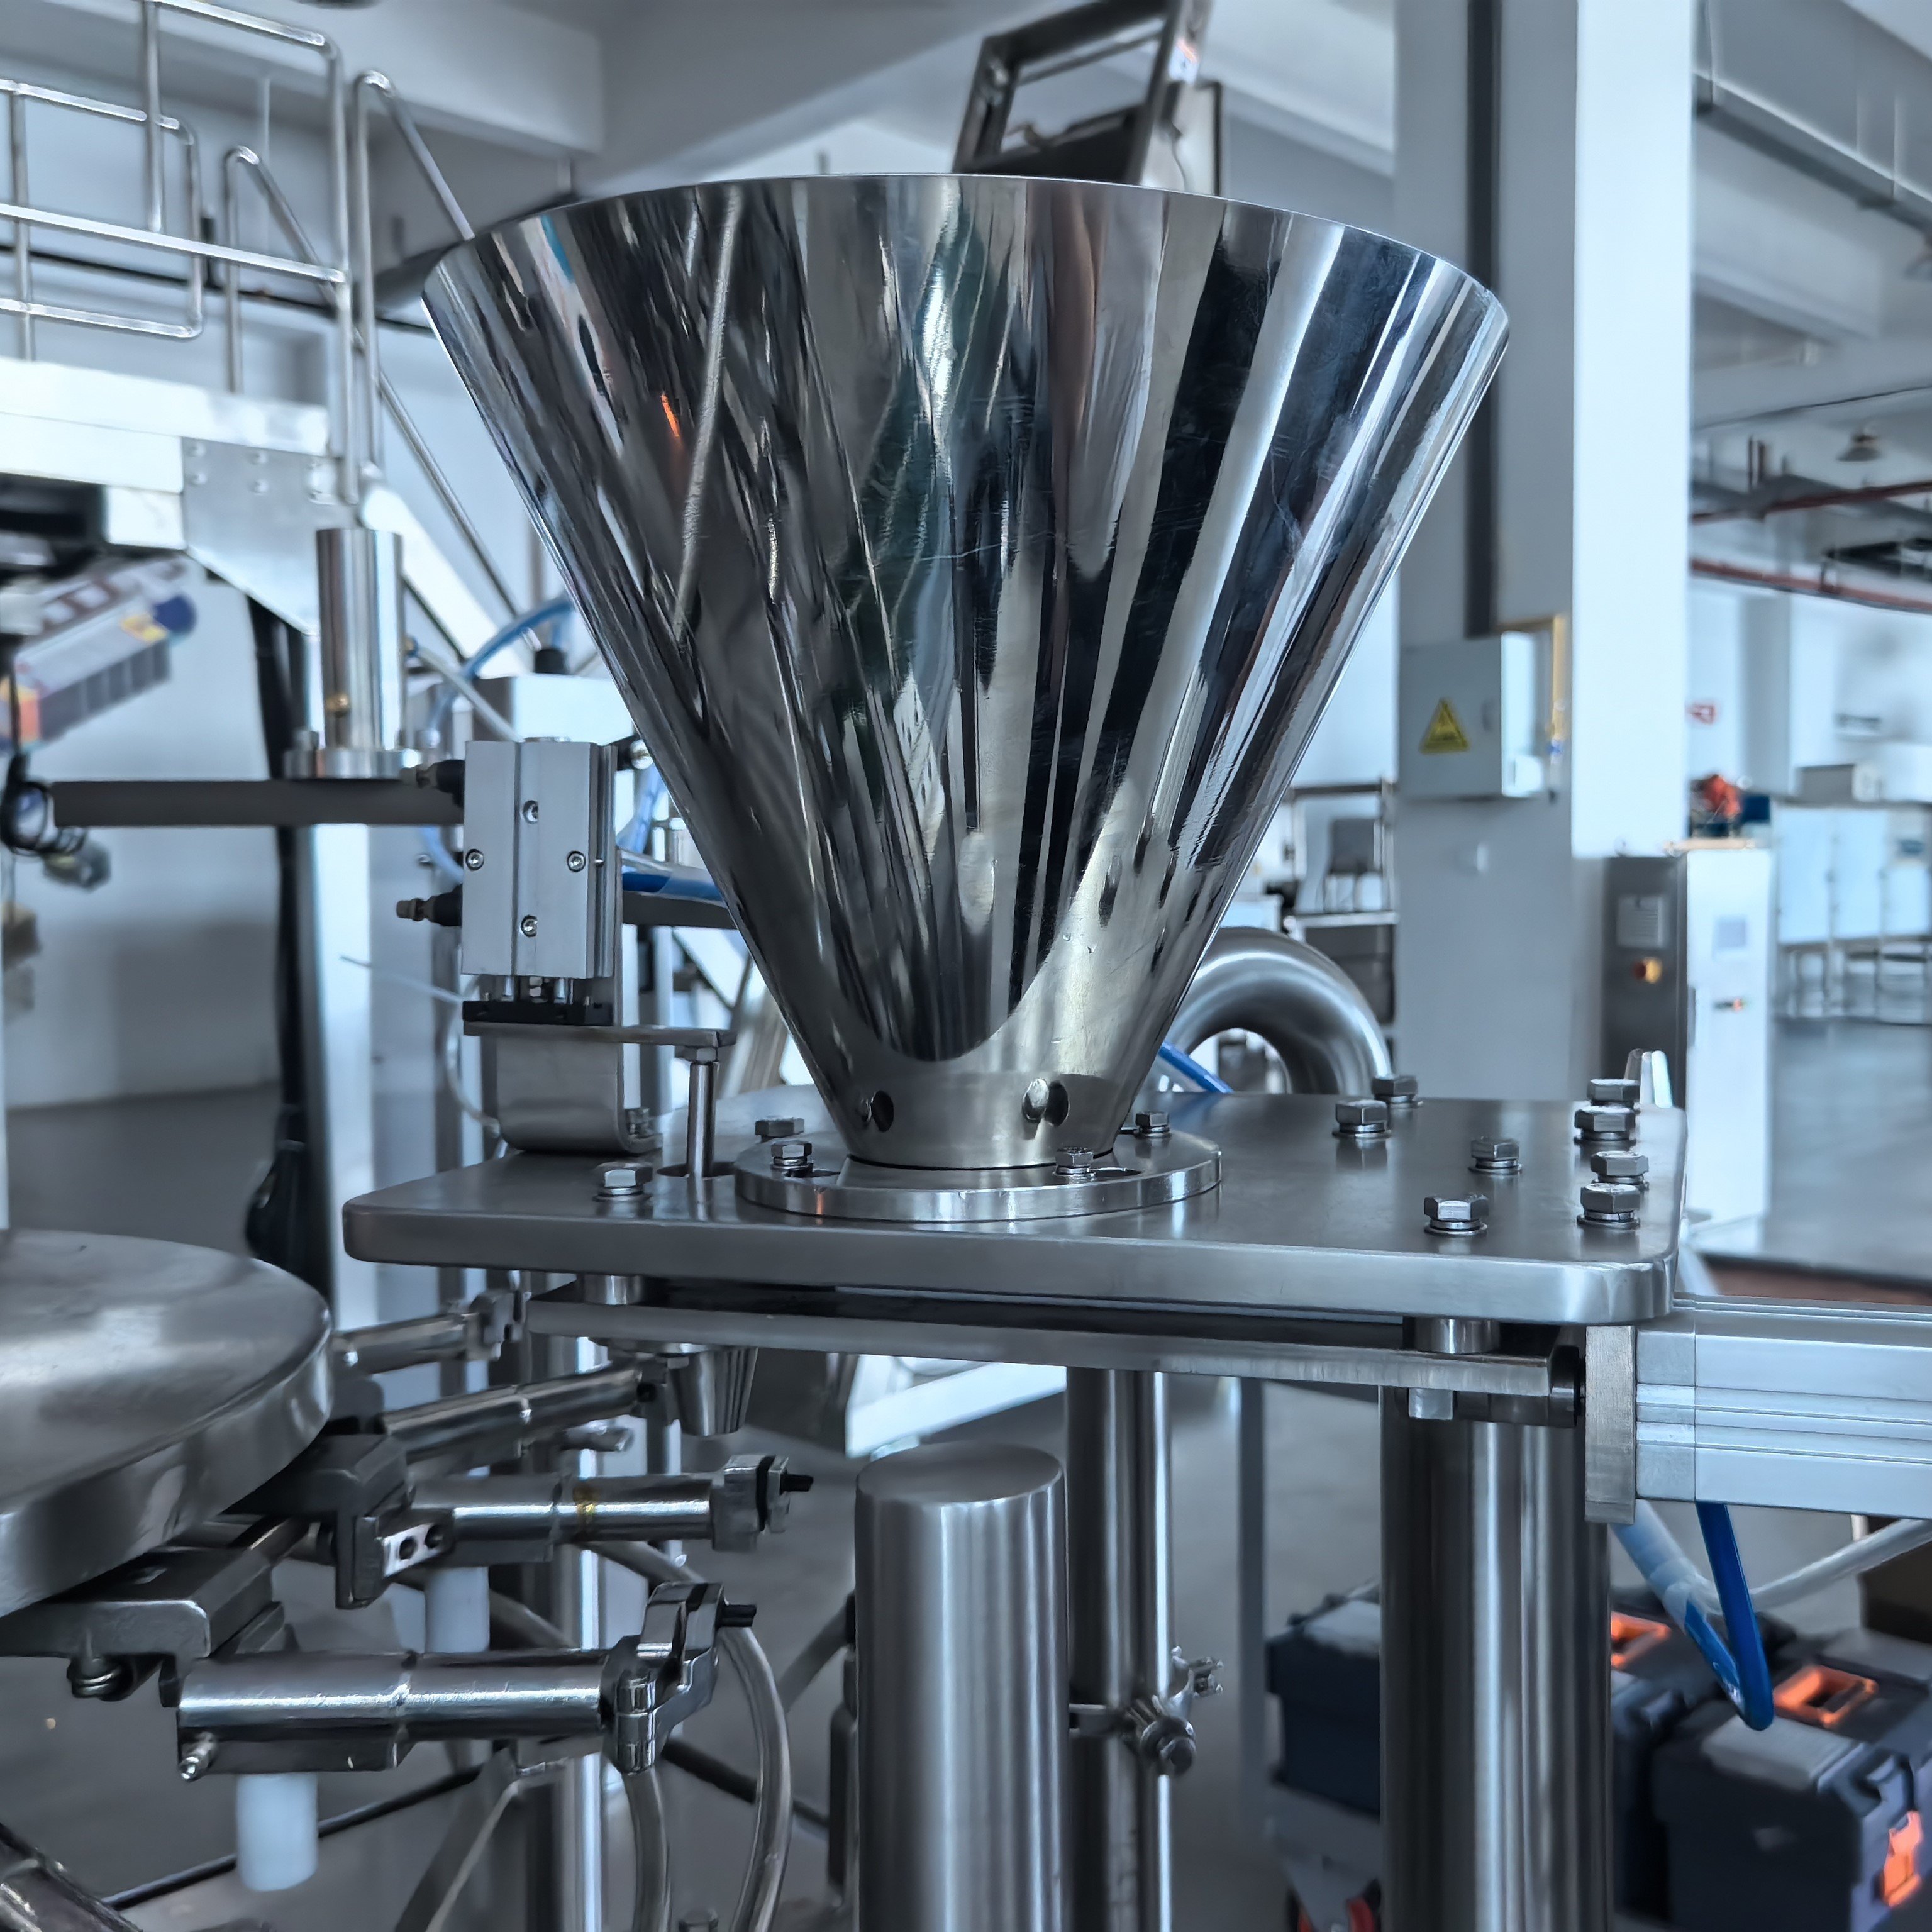
シールバーは、 ロータリーバキューム包装機 の最も重要な構成部品の一つであり、製品の鮮度および賞味期限を保つための気密シールを作成します。この重要な部品を適切にメンテナンスしなければ、ロータリーバキューム包装機のシール品質が低下し、製品のロスが増加し、さらには装置の故障につながる可能性があります。ロータリーバキューム包装機を定期的にメンテナンスすることで、安定した性能を維持し、貴社が導入されたこの高価な加工設備への投資を守ることができます。
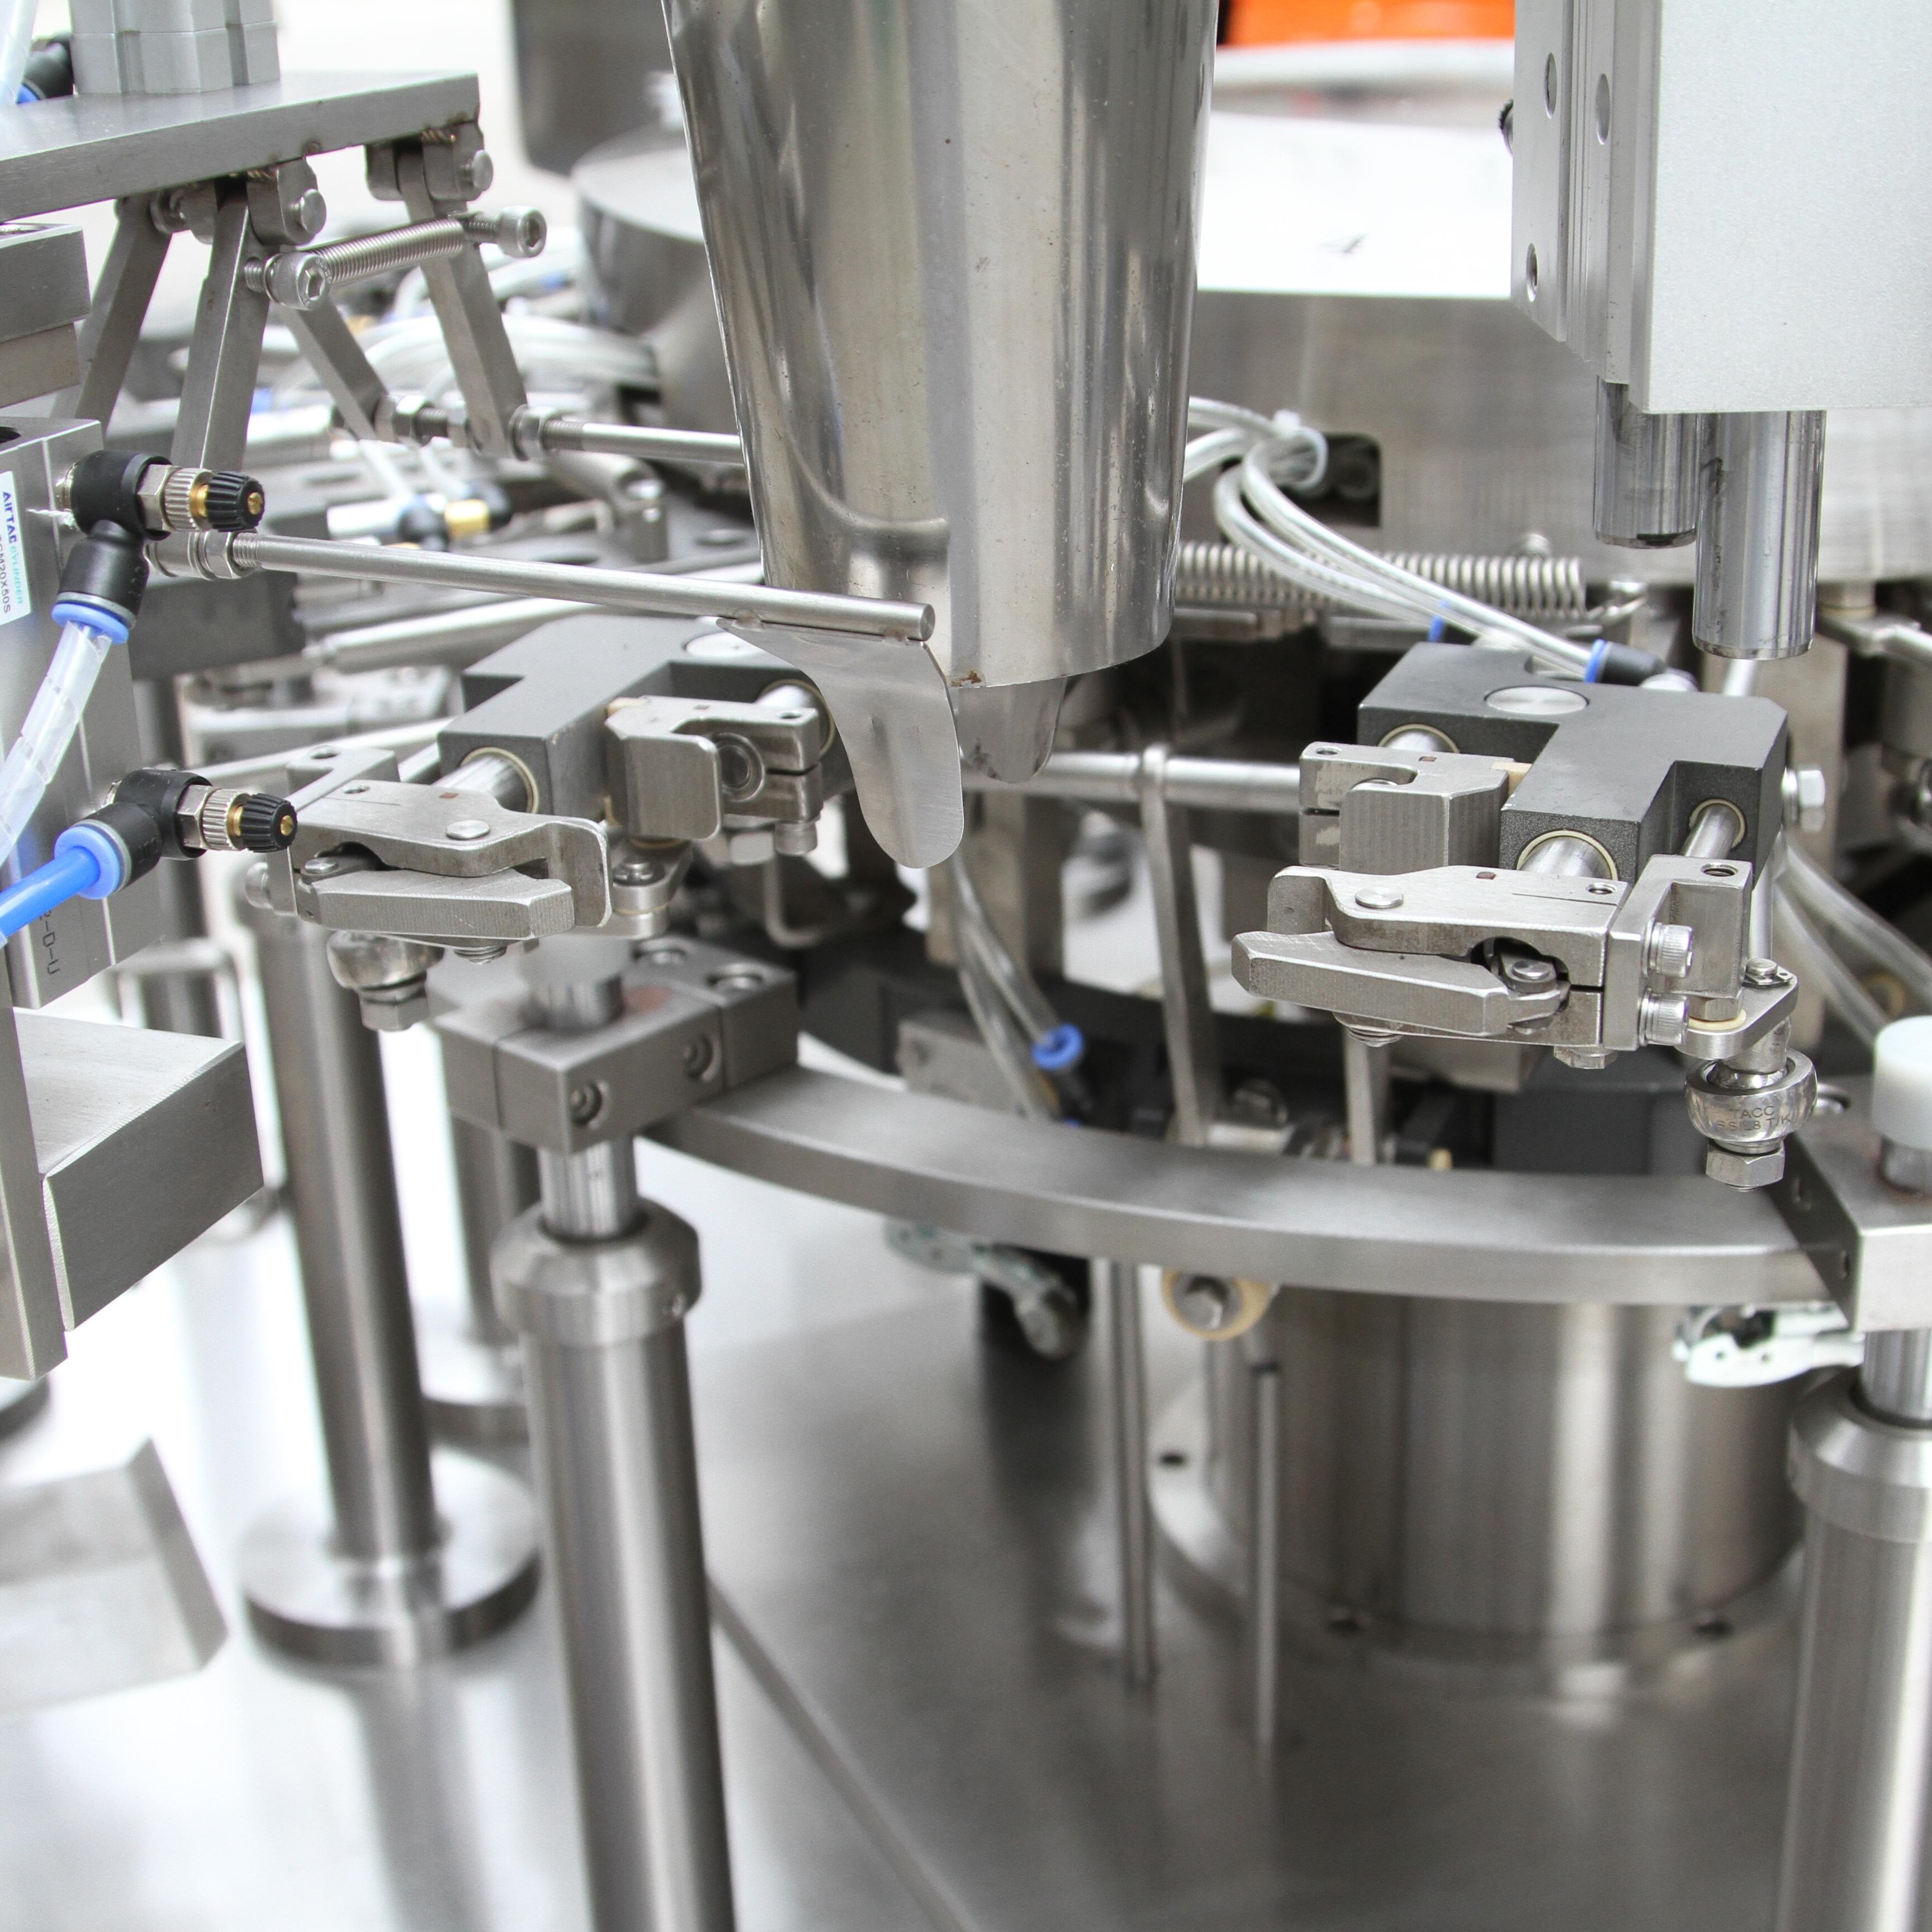
ロータリーバキューム包装機のシールバーのメンテナンスには、毎日の点検、定期的な清掃、および専門業者による保守作業を組み合わせた体系的なアプローチが必要です。シールバーは、各包装サイクルにおいて高圧・高温下で動作するため、適切なメンテナンス方法を理解することは、オペレーターおよび施設管理者の双方にとって不可欠です。本ガイドでは、ロータリーバキューム包装機を常に高効率で稼働させ、確実に高品質なシールを実現するためのメンテナンス手順を詳しく解説します。
回転式真空包装機のシールバーは、空気を排出した後にフィルムの端同士を熱と圧力で接合します。この部品は回転機構と連動して正確に動き、各サイクルにおける真空排気の完了タイミングに合わせて作動します。回転式真空包装機のシールバーは、包装材を焦がしたり損傷させることなく気密シールを形成するために、厳密な温度仕様に達する必要があります。このような機械的動作を理解しておくことで、オペレーターはシールバーの調整や修理が必要なタイミングを的確に判断できます。
シールバーの点検・保守が怠られると、シール不良、製品の不合格率の上昇、さらには機械的な重大故障へとつながり、回転式真空包装機全体の信頼性が損なわれます。保守作業を先延ばしにすると、シールバー表面に汚れが付着し、熱分布が不均一になり、シール強度が低下します。その結果、回転式真空包装機は適切な接触と温度制御を確保できなくなり、効率が著しく低下します。定期的かつ予防的な保守を行うことで、ダウンタイムを防ぎ、生産スケジュールを安定して維持できます。
各生産シフト開始前に、ロータリーバキューム包装機のシールバーを点検し、目に見える損傷、変色、または緩みがないか確認してください。また、シールバーが抵抗感や異音(ガリガリ音)を伴わず、全行程にわたってスムーズに動くかも確認してください。さらに、シールバーアセンブリを固定しているすべての締結部品が、ロータリーバキューム包装機上でしっかりと締まっていることも確認してください。加熱素子の動作をテストし、処理開始前に、ロータリーバキューム包装機が所定の時間内に適切な作業温度に達することを確認してください。
各生産サイクル終了後、ロータリーバキューム包装機のシールバーをやや冷却し、柔らかく繊維の出ない布でフィルム残渣や熱溶着された材質の付着物を拭き取ってください。ロータリーバキューム包装機のシールバーには、メーカーが推奨する場合にのみ、刺激の弱い溶剤をご使用ください。強力な化学薬品は保護コーティングを損なう可能性があります。シールバーの週次深度清掃では、専用の非研磨性ツールを用いて頑固な付着物を慎重に除去します。シールバーには、ステンレスたわし、研磨性スポンジ、高圧洗浄機などの使用を絶対におやめください。これらは表面に永久的な損傷を与えます。
月次温度校正により、ロータリーバキューム包装機のシールバーが一定のシール性能を維持するために必要な正確な発熱量を保つことができます。サーマルイメージング装置を用いて、ロータリーバキューム包装機のシールバー表面全体で均一に加熱されているかを確認し、シール強度を損なう可能性のある過熱部や低温部を検出します。ロータリーバキューム包装機で生産されたサンプル包装品に対して定期的にシール強度試験を実施し、製品品質への影響が出る前に性能の劣化を早期に把握します。ロータリーバキューム包装機のシールバー温度がメーカー仕様から逸脱した場合は、直ちに加熱素子の再校正または保守作業を行ってください。
回転式真空包装機のシールバー内に搭載された加熱素子には寿命があり、通常は生産量や包装材の種類に応じて12~24か月ごとの交換が必要です。シールバーの交換は、当該機種のメーカーが認定した専門技術者によって実施する必要があります。これは、正しい取付けとキャリブレーションを確実にするためです。また、四半期または半年に一度の予防保全点検を実施し、技術者がシールバー全体のアセンブリを点検・摩耗部品の交換・徹底的な清掃を行うよう手配してください。機器の保守記録を詳細に管理しておくことで、今後の保守時期の予測や保証条件の遵守が可能になります。
ロータリーバキュームパッキングマシンのシールが弱い場合は、加熱温度が不十分、圧力が不足している、またはシールバーへの加圧時間が短いことが原因として考えられます。まず、サーマルプローブを用いてシールバーが所定の作業温度に達しているかを確認し、次に圧力計の表示値がメーカー仕様と一致するかを検証してください。また、シールバーと真空チャンバーの位置がずれていると、ロータリーバキュームパッキングマシンでシールが不完全になるため、専門業者による再アライメントが必要です。さらに、シールバーに物理的な歪みや損傷が見られる場合、シール品質を回復するためには交換が不可欠です。
ロータリーバキュームパッキングマシンのシールバー全体で加熱ムラが生じる原因は、付着した汚れの蓄積、ヒーター素子の損傷、または電気接続部の不具合です。ロータリーバキュームパッキングマシンのシールバー表面を徹底的に清掃すれば、汚れの堆積によって引き起こされる軽微な温度分布のばらつきは解消されることが多いです。清掃しても問題が解消されない場合は、シールバー内蔵のヒーター素子を専門業者による交換が必要です。また、サーマルカメラを用いた温度マッピングにより、シールバーのどの部分に注意が必要かを正確に特定できます。
回転式真空包装機をメーカーが定める仕様内で運用すると、連続して最大容量で稼働させる場合と比べて、シールバーの寿命を大幅に延ばすことができます。生産運転の合間に機器が冷却サイクルを完了できるよう配慮し、作業シフト中を通して高温状態を維持し続けないでください。ご使用の回転式真空包装機に適合したフィルムの厚さおよび材質を正しく選択することで、シールバー部品への過度な負荷を防ぐことができます。すべてのオペレーターに対し、適切な機器設定および慎重な取扱い手順について教育を行い、早期摩耗を最小限に抑えるよう努めてください。
工場内の粉塵、湿気、温度変化は、ロータリーバキューム包装機のシールバーの劣化を加速させます。そのため、清潔で温湿度が管理された生産環境を維持してください。長期間使用しない場合は、ロータリーバキューム包装機をメーカーが定める仕様内の環境で保管してください。シールバーは直射日光、過度な湿気、および素材の膨張・収縮を引き起こす急激な温度変化から保護してください。ロータリーバキューム包装機を保管する際には、メーカーが推奨する手順(例:保護カバーの装着、定期的な通電)に従い、シールバーの性能を保ってください。
ロータリーバキュームパッキングマシンのシールバーは、生産シフトごとに毎日清掃することを推奨します。これにより、シール品質に影響を与える残留物やフィルムの堆積を除去できます。連続運転を行う場合は、シフト中にシールバーを清掃する必要がある場合があります。また、週1回の徹底的な清掃を実施することで、日常的な拭き取りでは除去しきれない堆積物を確実に除去できます。
ロータリーバキュームパッキング機のシールバーの適正温度は、使用するフィルム素材によって異なりますが、一般的には100~150℃の範囲です。ご使用の機器およびフィルム素材に応じた正確な温度設定については、メーカーが提供する取扱説明書をご確認ください。また、本格的な生産開始前に赤外線温度計でシールバーの温度を確認し、所定の温度に達していることを確認することで、シール品質のばらつきを防ぐことができます。
回転式真空包装機のシールバーに内蔵された発熱体は、通常、生産量や適切な保守管理状況に応じて12~24か月ごとに交換が必要です。シールバーが所定の温度に達しない、あるいは清掃・再キャリブレーション後も加熱ムラが見られる場合は、発熱体の交換が必要である可能性が高いです。発熱体の交換作業は、正しくかつ安全に取り付けられるよう、専門の技術者による対応を推奨します。







