 EN
Jak snížit odpad z fólie pomocí stroje pro balení do předem vyrobených pytlíků?
2026/09/20
Stroje pro balení do předem vyrobených pytlíků: snižují odpad z fólie, snižují celkové provozní náklady (TCO) a umožňují rychlejší návrat investic (ROI)

2026/10/02
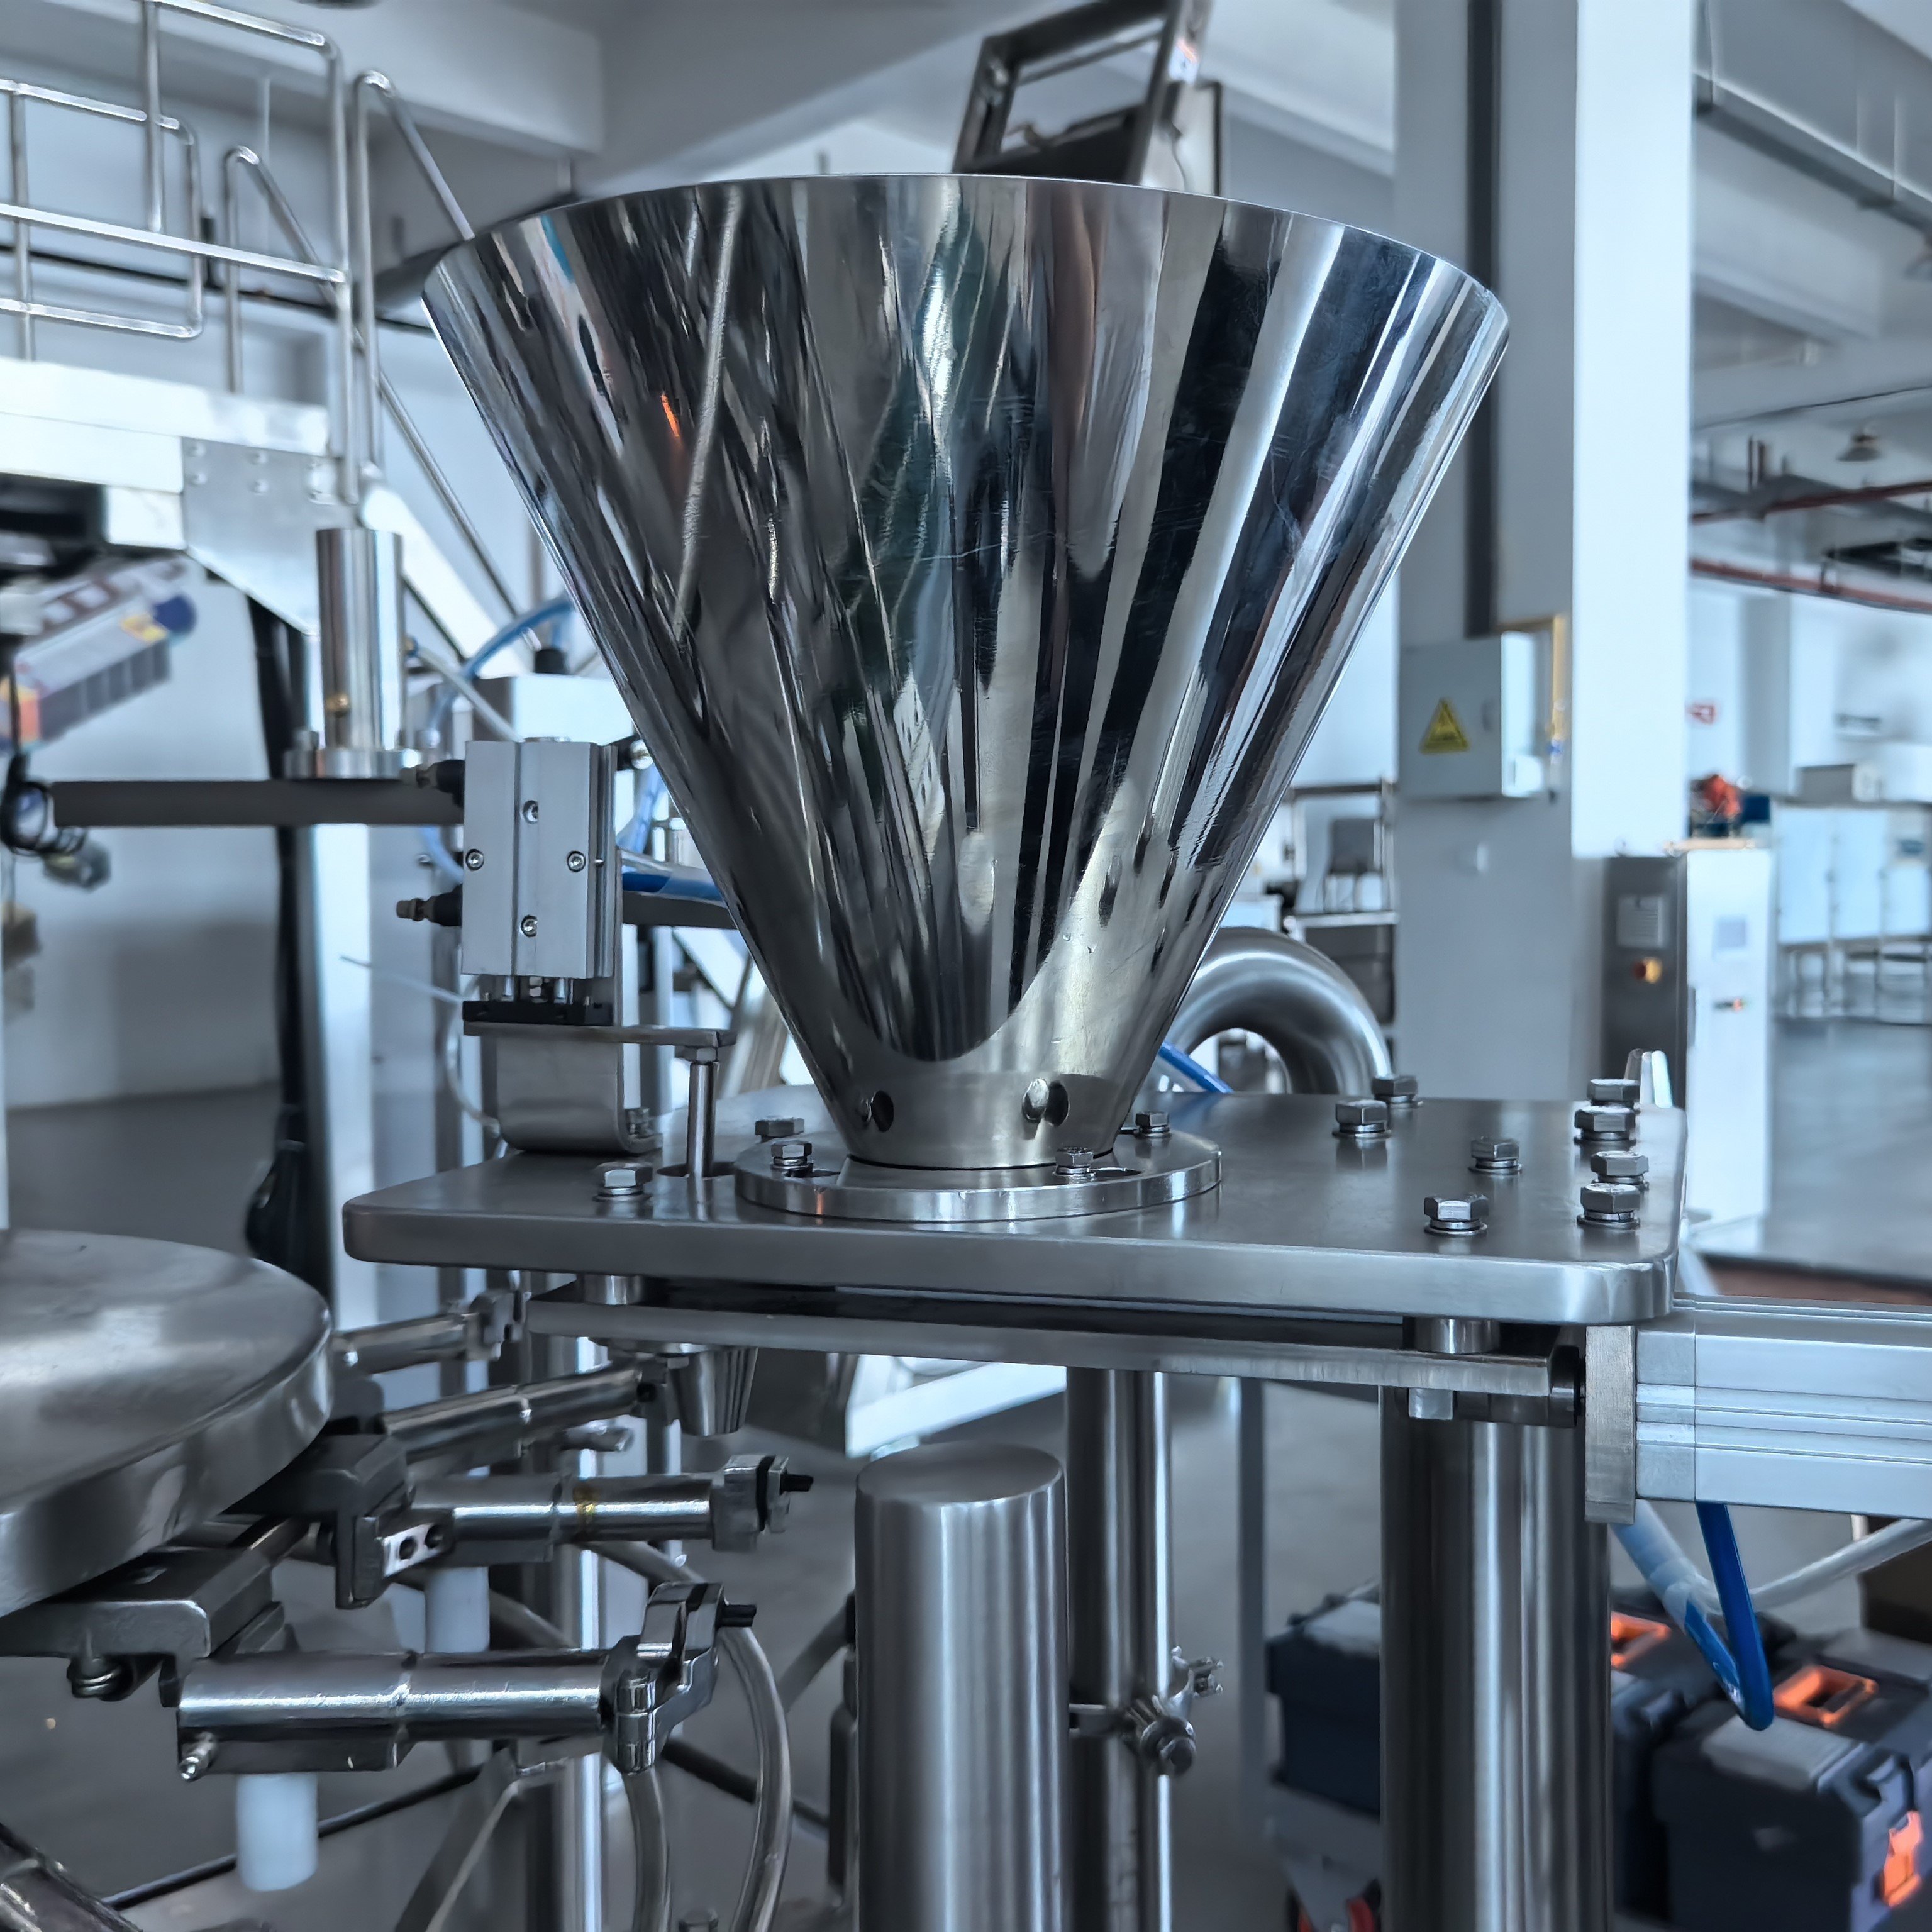
Těsnicí lišta je jednou z nejdůležitějších součástí rotační vakuumový balicí stroj rotačního vakuového balicího stroje, která je zodpovědná za vytváření vzduchotěsných uzavření, jež uchovávají čerstvost a trvanlivost produktů. Pokud není tato zásadní součást řádně udržována, dojde u rotačního vakuového balicího stroje ke snížení kvality těsnění, zvýšení odpadu produktů a případně i k poruše zařízení. Pravidelná údržba vašeho rotačního vakuového balicího stroje zajišťuje stálý výkon a chrání vaši investici do tohoto cenného technologického vybavení.
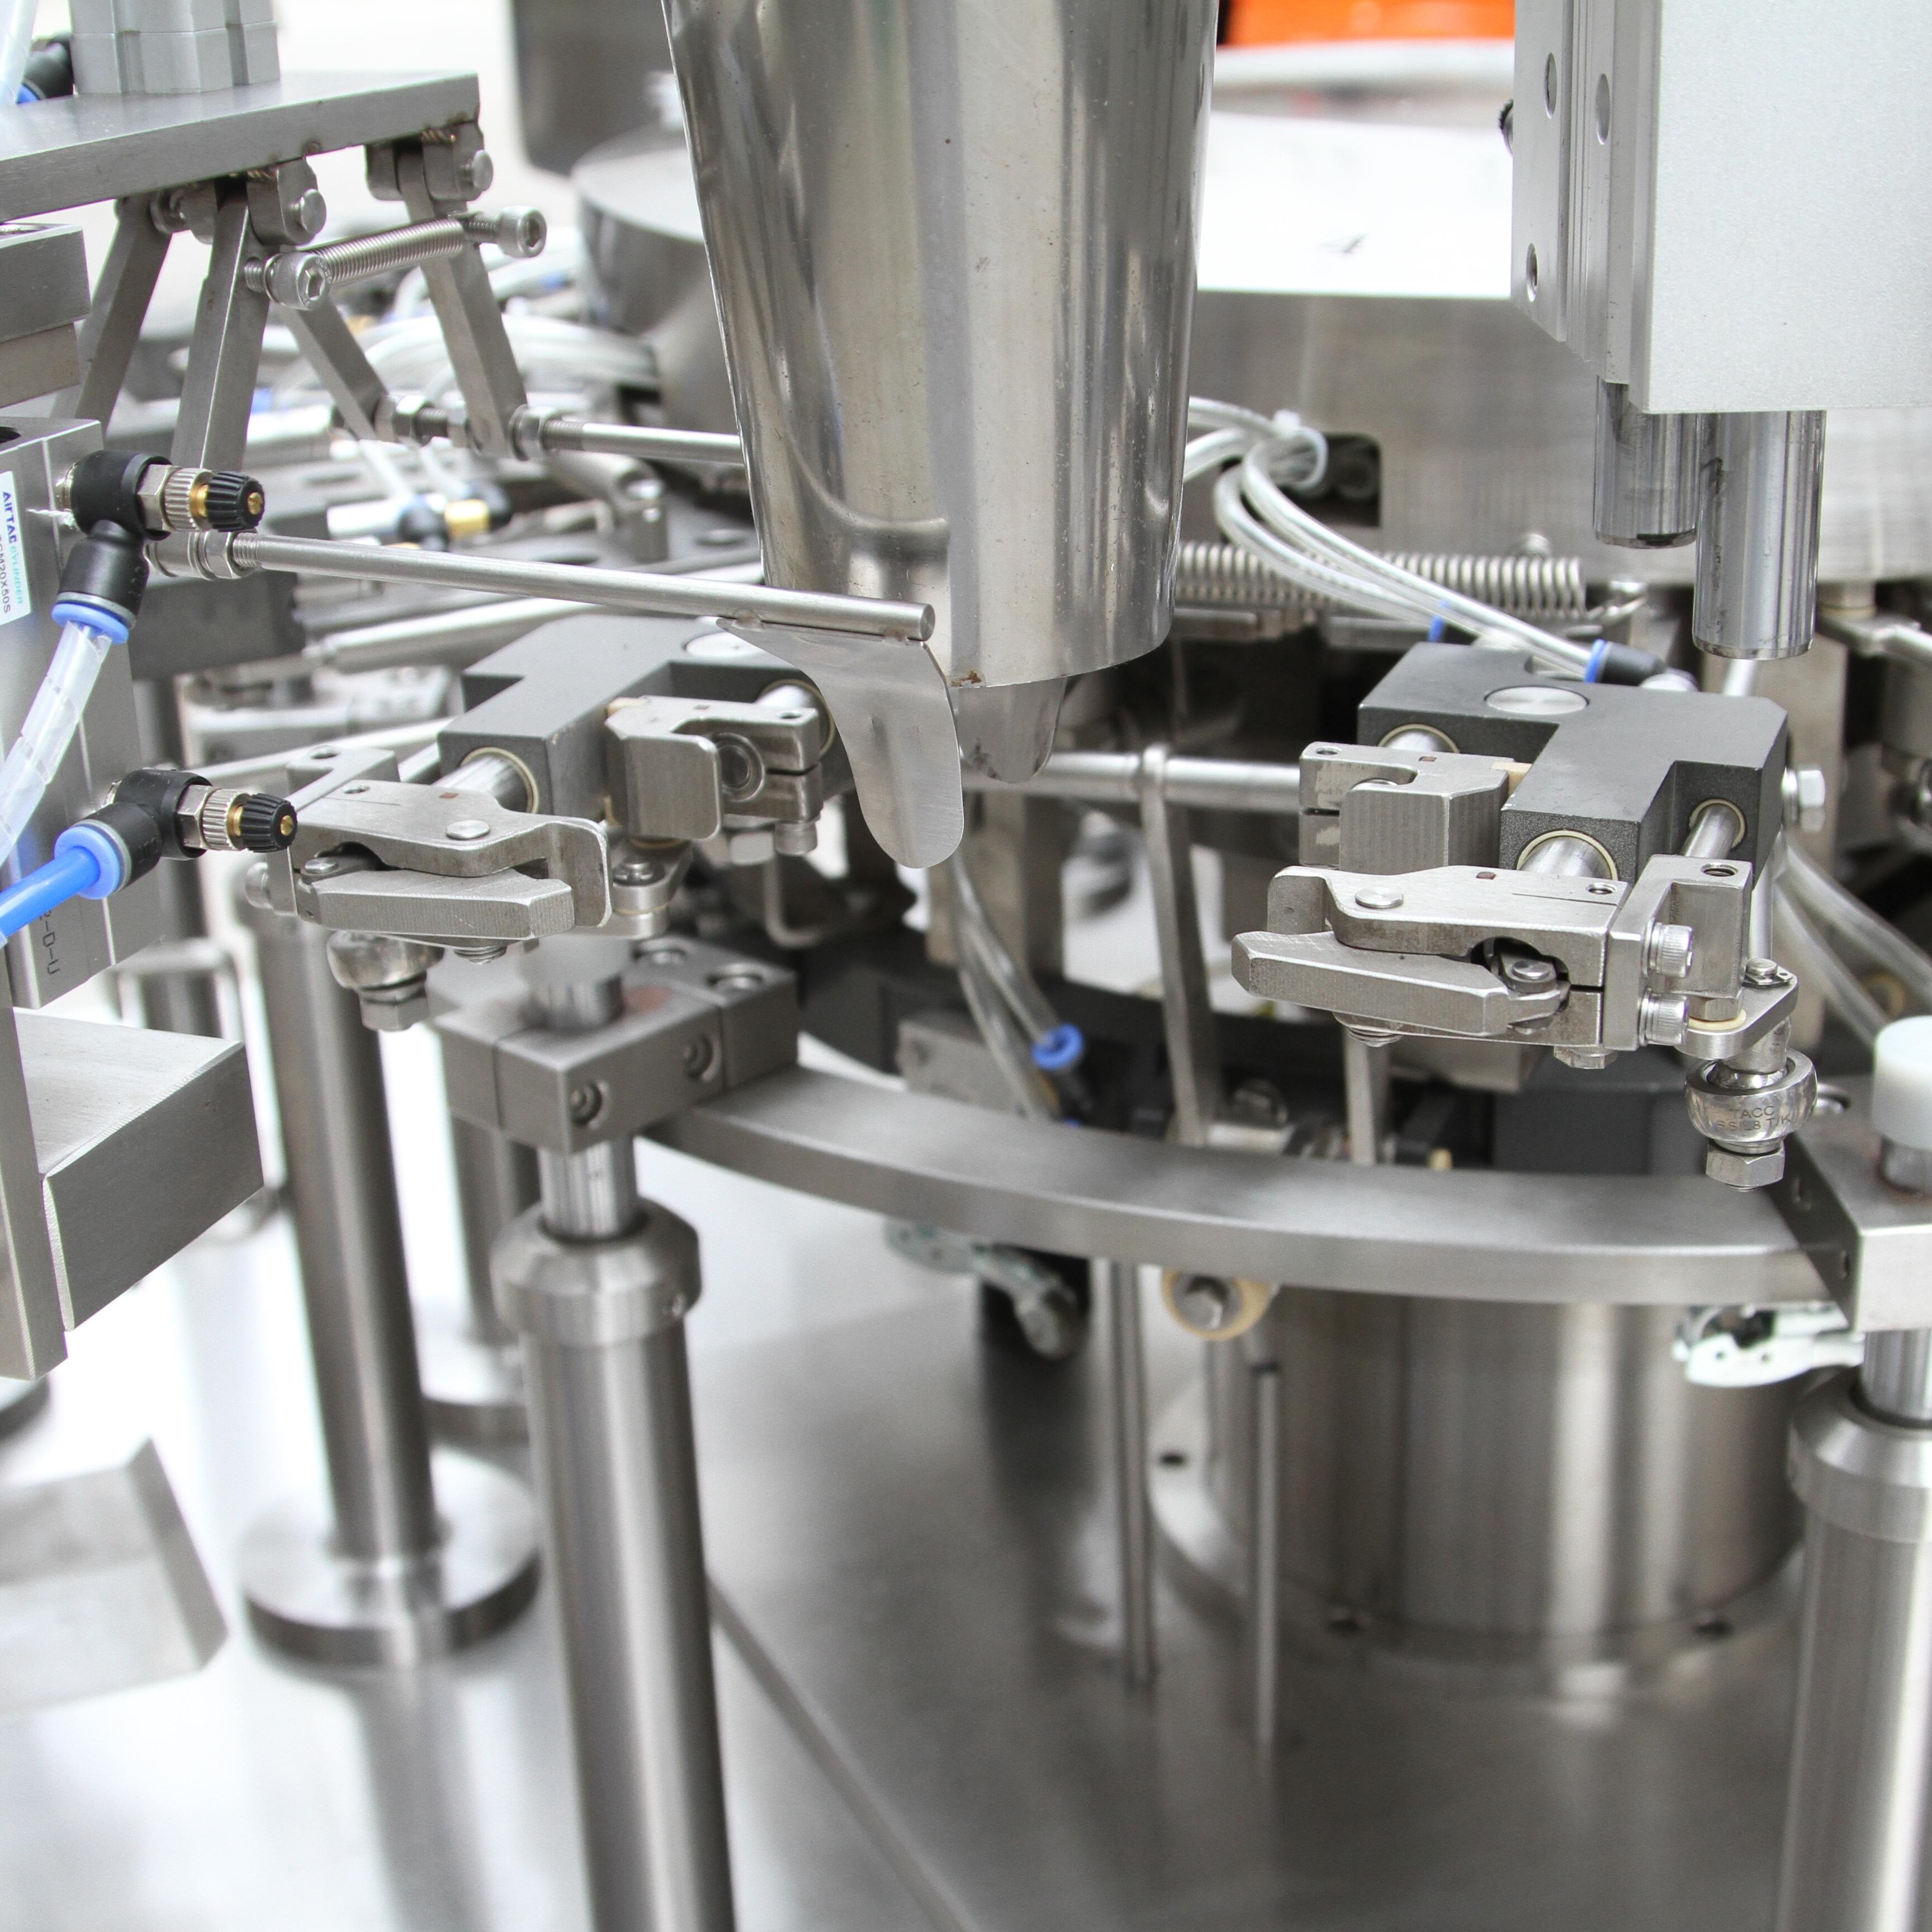
Údržba těsnicího proužku vaší rotační vakuové balicí strojní jednotky vyžaduje systematický přístup, který kombinuje denní kontroly, pravidelné čištění a odbornou servisní údržbu. Těsnicí proužek pracuje při každém balicím cyklu za intenzivního tlaku a tepla, což znamená, že porozumění správným technikám údržby je nezbytné jak pro obsluhu, tak pro manažery provozu. Tento komplexní návod vás krok za krokem provede údržbovými postupy, které zajistí efektivní provoz vaší rotační vakuové balicí strojní jednotky a kvalitní těsnění při každém použití.
Těsnicí lišta v rotačním vakuovém balicím stroji aplikuje teplo a tlak, aby spojila okraje fólie po odstranění vzduchu. Tato součást se pohybuje přesně spolu s rotačním mechanismem a její činnost je synchronizována tak, aby přesně odpovídala dokončení vakuování v každém cyklu. Těsnicí lišta rotačního vakuového balicího stroje musí dosáhnout přesných teplotních specifikací, aby vytvořila hermetická těsnění bez spálení nebo poškození balicího materiálu. Porozumění tomuto mechanickému procesu pomáhá obsluze rozpoznat, kdy vyžaduje těsnicí lišta rotačního vakuového balicího stroje úpravu nebo opravu.
Zanedbaný uzavírací pruh ohrožuje celý systém rotačního vakuového balicího stroje kvůli selhávajícím uzavírání, odmítání výrobků a nakonec i katastrofálnímu mechanickému poškození. Pokud je údržba odložena, usazuje se nečistota na povrchu uzavíracího pruhu, čímž vzniká nerovnoměrné rozložení tepla a slabé spoje uzavření. Účinnost rotačního vakuového balicího stroje výrazně klesá, protože uzavírací pruh potíží s dosažením správného kontaktu a řízení teploty. Proaktivní údržba vašeho rotačního vakuového balicího stroje předchází prostojům a udržuje váš výrobní plán.
Před každou výrobní směnou zkontrolujte těsnicí lištu na svém rotačním vakuovém balicím stroji na viditelné poškození, změnu barvy nebo uvolněné součásti. Zkontrolujte, zda se těsnicí lišta rotačního vakuového balicího stroje volně pohybuje po celém svém rozsahu pohybu bez odporu nebo drnčivých zvuků. Ujistěte se, že všechny upevňovací prvky uchycující sestavu těsnicí lišty zůstávají pevně utažené a bezpečně upevněné na vašem rotačním vakuovém balicím stroji. Ověřte funkci topného článku, abyste potvrdili, že rotační vakuový balicí stroj dosáhne správné provozní teploty v rámci stanovené doby před zahájením zpracování.
Po každém výrobním cyklu nechte těsnicí lištu vaší rotační vakuové balicí strojní jednotky mírně vychladnout a poté odstraňte zbytky fólia a nános tepelně utěsněného materiálu měkkým, bezvláknitým hadříkem. Pro těsnicí lištu rotační vakuové balicí strojní jednotky používejte mírné rozpouštědla pouze v případě, že je to doporučeno výrobcem, protože agresivní chemikálie mohou poškodit ochranné povlaky. Týdenní hluboké čištění těsnicí lišty rotační vakuové balicí strojní jednotky zahrnuje opatrné odstranění tvrdohlavých nánosů pomocí specializovaných neabrazivních nástrojů. Nikdy nepoužívejte ocelovou vlnu, drátěné kartáče nebo vysokotlakou vodu na těsnicí lištu rotační vakuové balicí strojní jednotky, protože tyto metody způsobují trvalé poškození povrchu.
Měsíční kalibrace teploty zajišťuje, že uzavírací lišta vaší rotační vakuové balicí stroj udržuje přesný tepelný výkon nutný pro konzistentní výkon uzavírání. Použijte tepelné zobrazovací zařízení k ověření, že se uzavírací lišta rotačního vakuového balicího stroje rovnoměrně zahřívá po celé své ploše, a tak odhalíte jakékoli horké nebo chladné oblasti, které oslabují pevnost uzavření. Pravidelně provádějte testy pevnosti uzavření na vzorcích balení z vašeho rotačního vakuového balicího stroje, abyste zjistili jejich degradaci ještě před tím, než dojde ke zhoršení kvality výroby. Pokud se teplota uzavírací lišty rotačního vakuového balicího stroje odchyluje od výrobce stanovených specifikací, okamžitě znovu kalibrujte nebo servisujte topný prvek.
Topné tělísko uvnitř uzavírací lišty vaší rotační vakuové balicí stroj má omezenou životnost, obvykle je třeba jej vyměnit každých 12 až 24 měsíců v závislosti na objemu výroby a typech zpracovávaných materiálů. Výměnu uzavírací lišty by měli provádět odborníci certifikovaní pro značku vaší rotační vakuové balicí stroj, aby byla zajištěna správná instalace a kalibrace. Naplánujte pravidelné preventivní údržbové návštěvy jednou za čtvrtletí nebo dvakrát ročně, během nichž technici prozkoumají celou sestavu uzavírací lišty rotační vakuové balicí stroj, vymění opotřebované součásti a provedou důkladné čištění. Vedoucí podrobných servisních záznamů k vaší rotační vakuové balicí stroj pomáhá předpovídat potřebnou údržbu a splnění podmínek záruky.
Slabé uzavření u vaší rotační vakuové balicí strojní jednotky signalizuje buď nedostatečnou teplotu, nedostatečný tlak nebo nedostatečnou dobu působení na těsnicí liště. Nejprve ověřte, zda těsnicí liště rotační vakuové balicí strojní jednotky dosáhla provozní teploty pomocí tepelné sondy, poté zkontrolujte údaje na manometru proti specifikacím výrobce. Nesouosost mezi těsnicí liště a vakuovou komorou u vaší rotační vakuové balicí strojní jednotky způsobuje neúplné pokrytí těsnění a vyžaduje profesionální znovuzaosování. Pokud se na těsnicí liště rotační vakuové balicí strojní jednotky objeví fyzické zkroucení nebo poškození, je nutná její výměna, aby byla obnovena kvalita těsnění.
Nerovnoměrné zahřívání po celé délce těsnicího proužku vaší rotační vakuové balicí strojní jednotky je způsobeno usazeninami spáleného materiálu, poškozenými topnými články nebo problémy s elektrickým připojením. Důkladné čištění povrchů těsnicího proužku rotační vakuové balicí strojní jednotky často odstraní drobné problémy s rozložením teploty způsobené usazeninami. Pokud čištění problém nevyřeší, je nutné profesionální výměna topného článku uvnitř těsnicího proužku rotační vakuové balicí strojní jednotky. Mapování teploty pomocí tepelných kamer na vaší rotační vakuové balicí strojní jednotce přesně určí, které části těsnicího proužku vyžadují údržbu.
Provozování rotačního vakuového balicího stroje v rámci výrobních specifikací výrobce výrazně prodlužuje životnost těsnicí lišty ve srovnání se stroji, které jsou neustále provozovány na maximální kapacitě. Umožněte rotačnímu vakuovému balicímu stroji projít chladicím cyklem mezi jednotlivými výrobními šaržemi místo udržování maximální teploty po celou dobu směny. Použití správné tloušťky fólia a typu materiálu, které jsou pro váš rotační vakuový balicí stroj specifikovány, zabrání nadměrnému namáhání těsnicí lišty. Všechny obsluhy naučte správným nastavením rotačního vakuového balicího stroje a postupům jemné manipulace, abyste minimalizovali předčasné opotřebení.
Prach, vlhkost a kolísání teploty ve vašem zařízení urychlují opotřebení těsnicího proužku na vaší rotační vakuové balicí strojní jednotce, proto udržujte čisté a klimatizované výrobní prostředí. Pokud rotační vakuovou balicí strojní jednotku nebudete po delší dobu používat, ukládejte ji za podmínek odpovídajících specifikacím výrobce. Chráněte těsnicí proužek před přímým slunečním světlem, nadměrnou vlhkostí a kolísáním teploty, která způsobují roztažení a smrštění materiálu. Pokud je rotační vakuová balicí strojní jednotka určena k uložení, dodržujte postupy výrobce, včetně použití ochranných krytů a pravidelného zapínání a vypínání napájení za účelem zachování integrity těsnicího proužku.
Denní čištění těsnicího proužku rotačního vakuového balicího stroje se doporučuje po každé výrobní směně, aby se odstranily zbytky a nános folie, které negativně ovlivňují kvalitu těsnění. U strojů provozovaných nepřetržitě může být nutné provést čištění těsnicího proužku rotačního vakuového balicího stroje uprostřed směny, aby se zajistil stálý výkon. Týdenní hluboké čištění vašeho rotačního vakuového balicího stroje zajišťuje důkladné odstranění nahromaděného materiálu, který nelze odstranit pouhým denním otíráním.
Přesná teplota těsnicího proužku vaší rotační vakuové balicí strojní jednotky závisí na konkrétním typu používané fóliové materiálové vrstvy a obvykle se pohybuje v rozmezí 100 až 150 stupňů Celsia. Pro přesné údaje o teplotě vhodné pro vaši konkrétní strojní jednotku a kompatibilitu s materiálem se prosím sežeňte návod výrobce vaší rotační vakuové balicí strojní jednotky. Ověření teploty těsnicího proužku rotační vakuové balicí strojní jednotky pomocí infračerveného teploměru před zahájením výroby zajistí stálou kvalitu těsnění.
Topný prvek na uzavírací liště vaší rotační vakuové balicí strojní jednotky se obvykle musí vyměnit každých 12 až 24 měsíců, a to v závislosti na intenzitě výroby a dodržování správných údržbových postupů. Pokud se uzavírací lišta rotační vakuové balicí strojní jednotky potýká s obtížemi při dosažení provozní teploty nebo vykazuje nerovnoměrné zahřívání i po vyčištění a znovunastavení, je pravděpodobné, že je nutné topný prvek vyměnit. Výměnu topného prvku na uzavírací liště rotační vakuové balicí strojní jednotky by měli provádět odborní technici, aby byla zajištěna správná instalace a bezpečnost.

2026/09/20
Stroje pro balení do předem vyrobených pytlíků: snižují odpad z fólie, snižují celkové provozní náklady (TCO) a umožňují rychlejší návrat investic (ROI)

2026/09/20
Zkratit dobu výměny nastavení u strojů pro balení hotových pytlíků o 40 % pomocí ověřených osvědčených postupů

2026/09/20
Stroje pro balení hotových pytlíků: Zvyšte výkon, snižte odpad a zlepšete návratnost investic

2026/09/20
Rotační versus přímočaré stroje pro balení hotových pytlíků: srovnání rychlosti, návratnosti investic a škálovatelnosti

2026/09/20
Stroj pro balení hotových pytlíků: zvyšte výkon, snižte náklady na práci a zlepšete těsnost uzavření

2026/09/21
Stroj pro předem vyrobené taštičky: přehled typů taštiček, materiálů a pokynů k plnění

