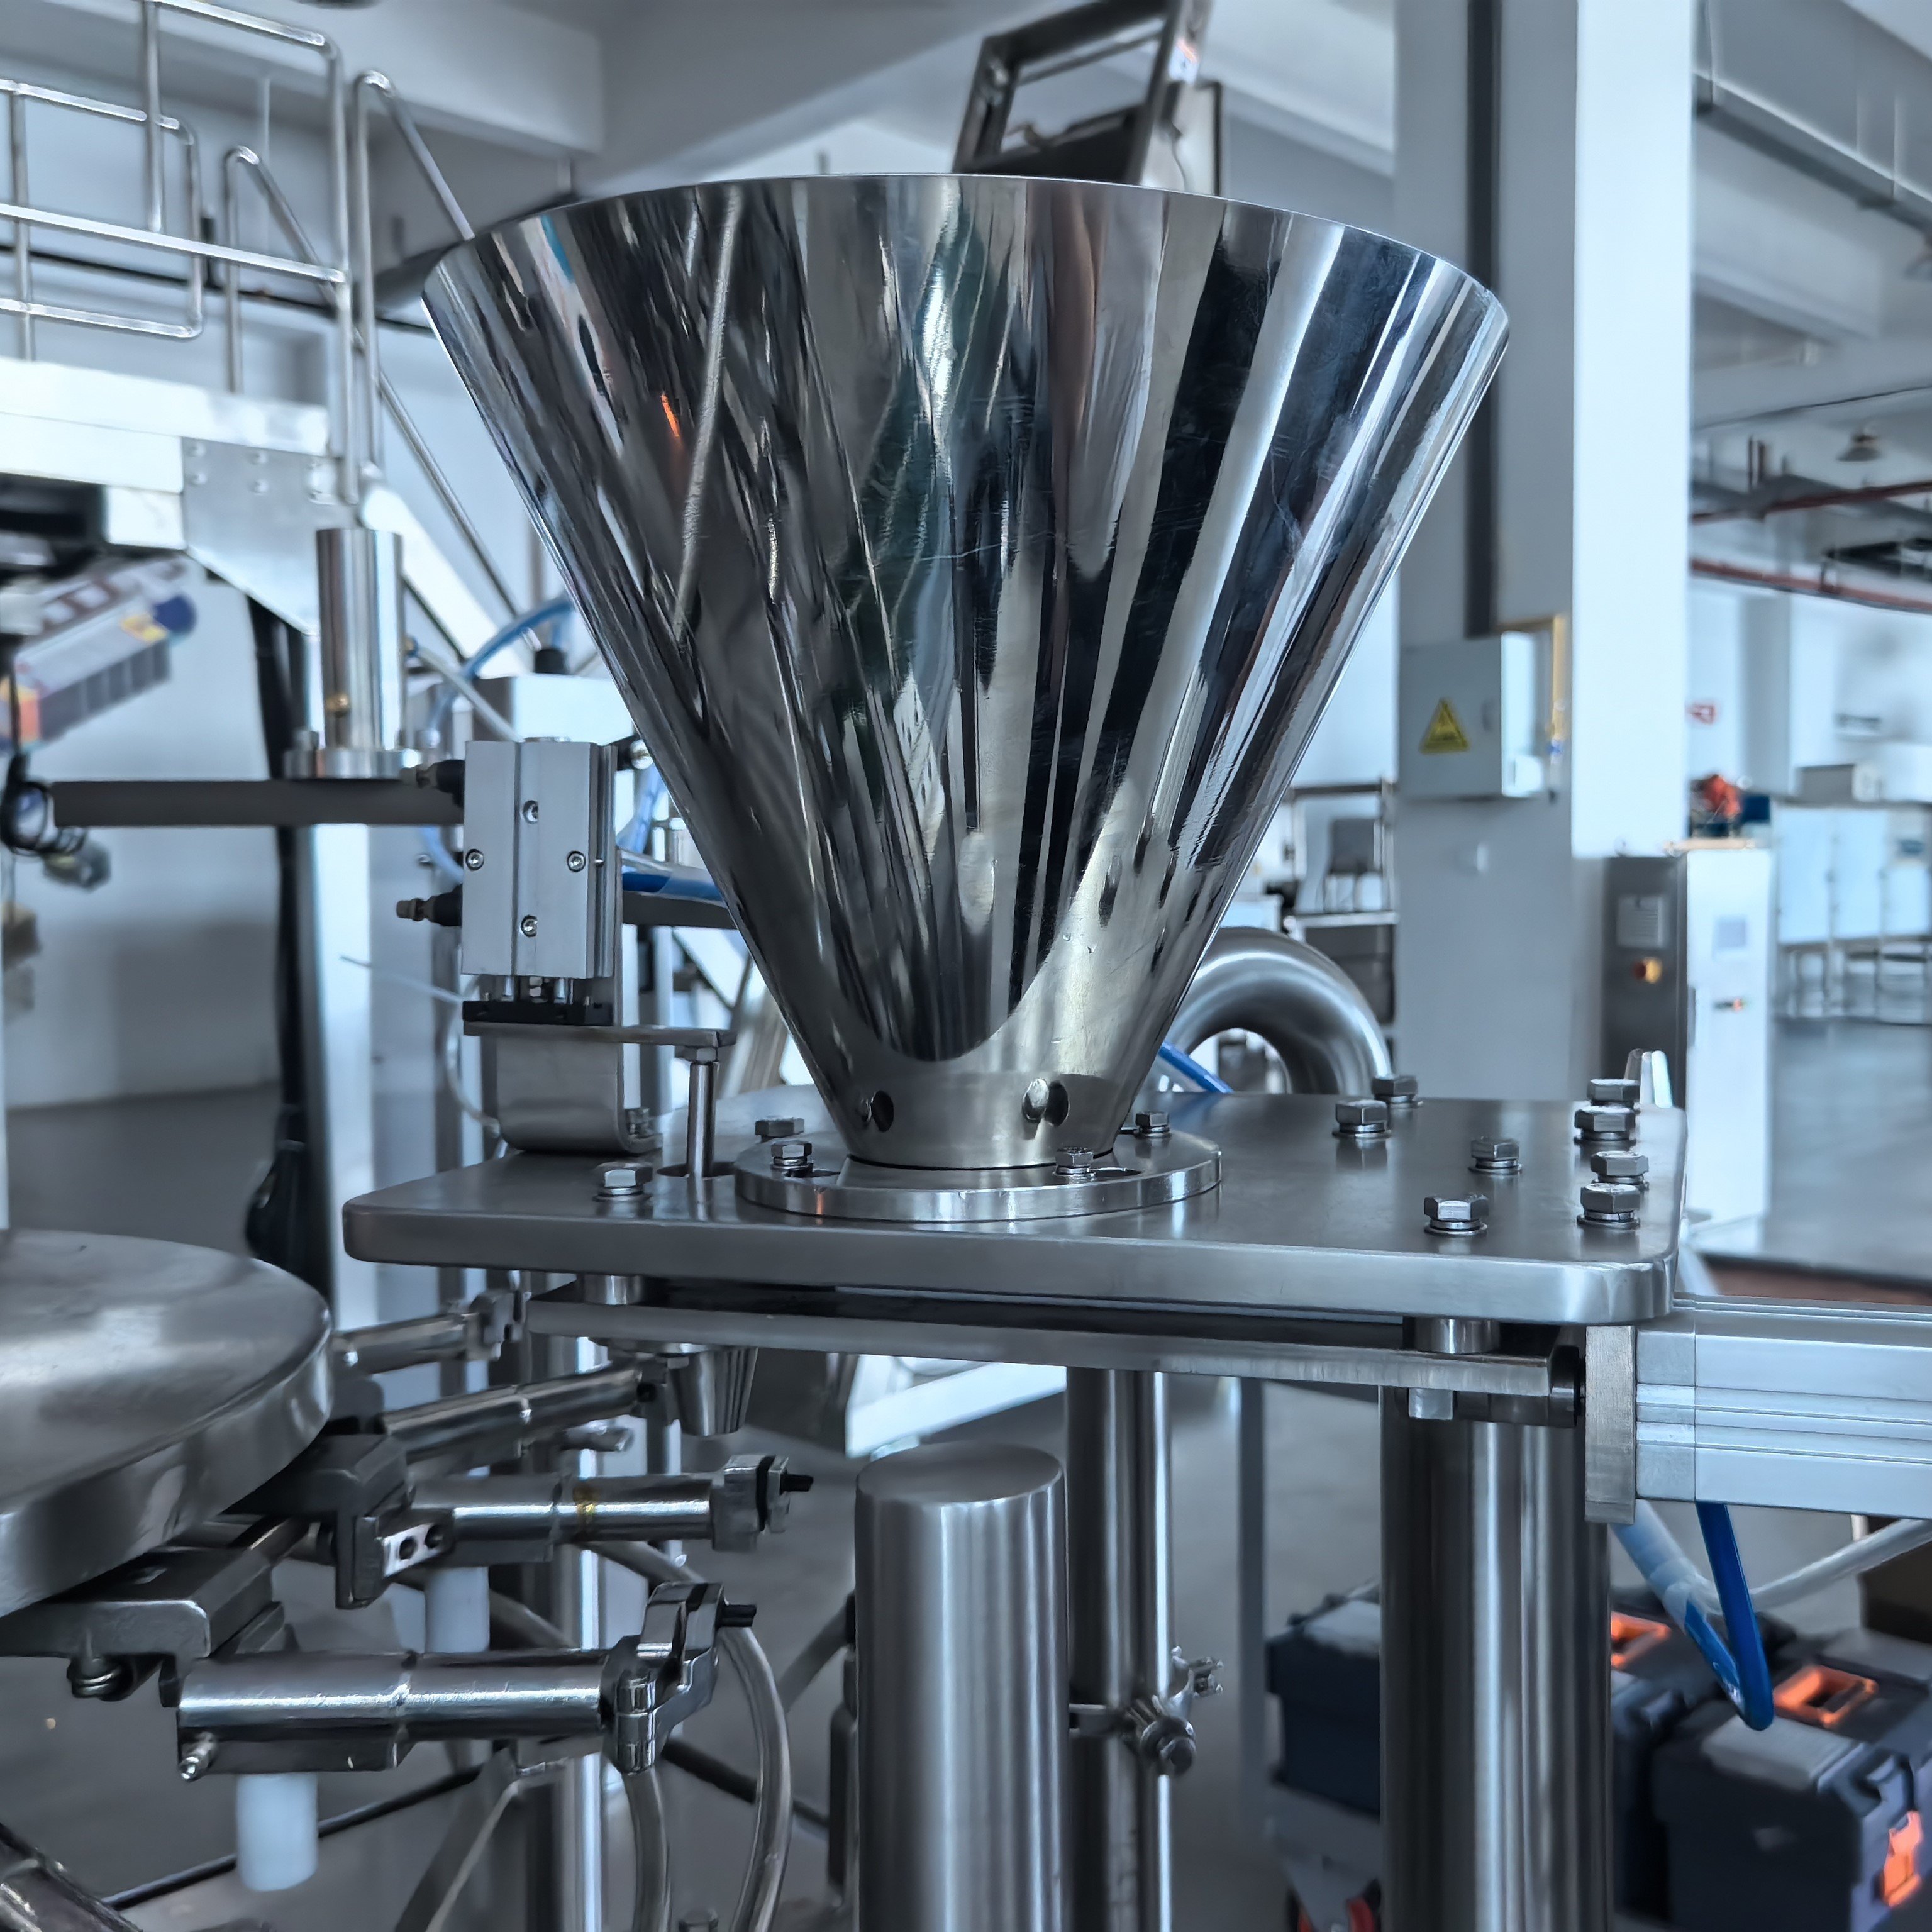
Tesniaca lišta je jednou z najdôležitejších súčastí rotáciou pracujúce zariadenie na vakuové balenie , ktorá je zodpovedná za vytváranie vzduchotesných uzáverov, ktoré zachovávajú čerstvosť a trvanlivosť výrobkov. Bez správnej údržby tejto nevyhnutnej súčasti bude rotáciou vakuový balicí stroj vykazovať zníženú kvalitu tesnenia, zvýšené odpadové množstvo výrobkov a potenciálne zlyhanie zariadenia. Pravidelná údržba vášho rotáciou vakuového balicího stroja zabezpečuje stálu prevádzku a chráni vaše investície do tohto cenného technologického vybavenia.
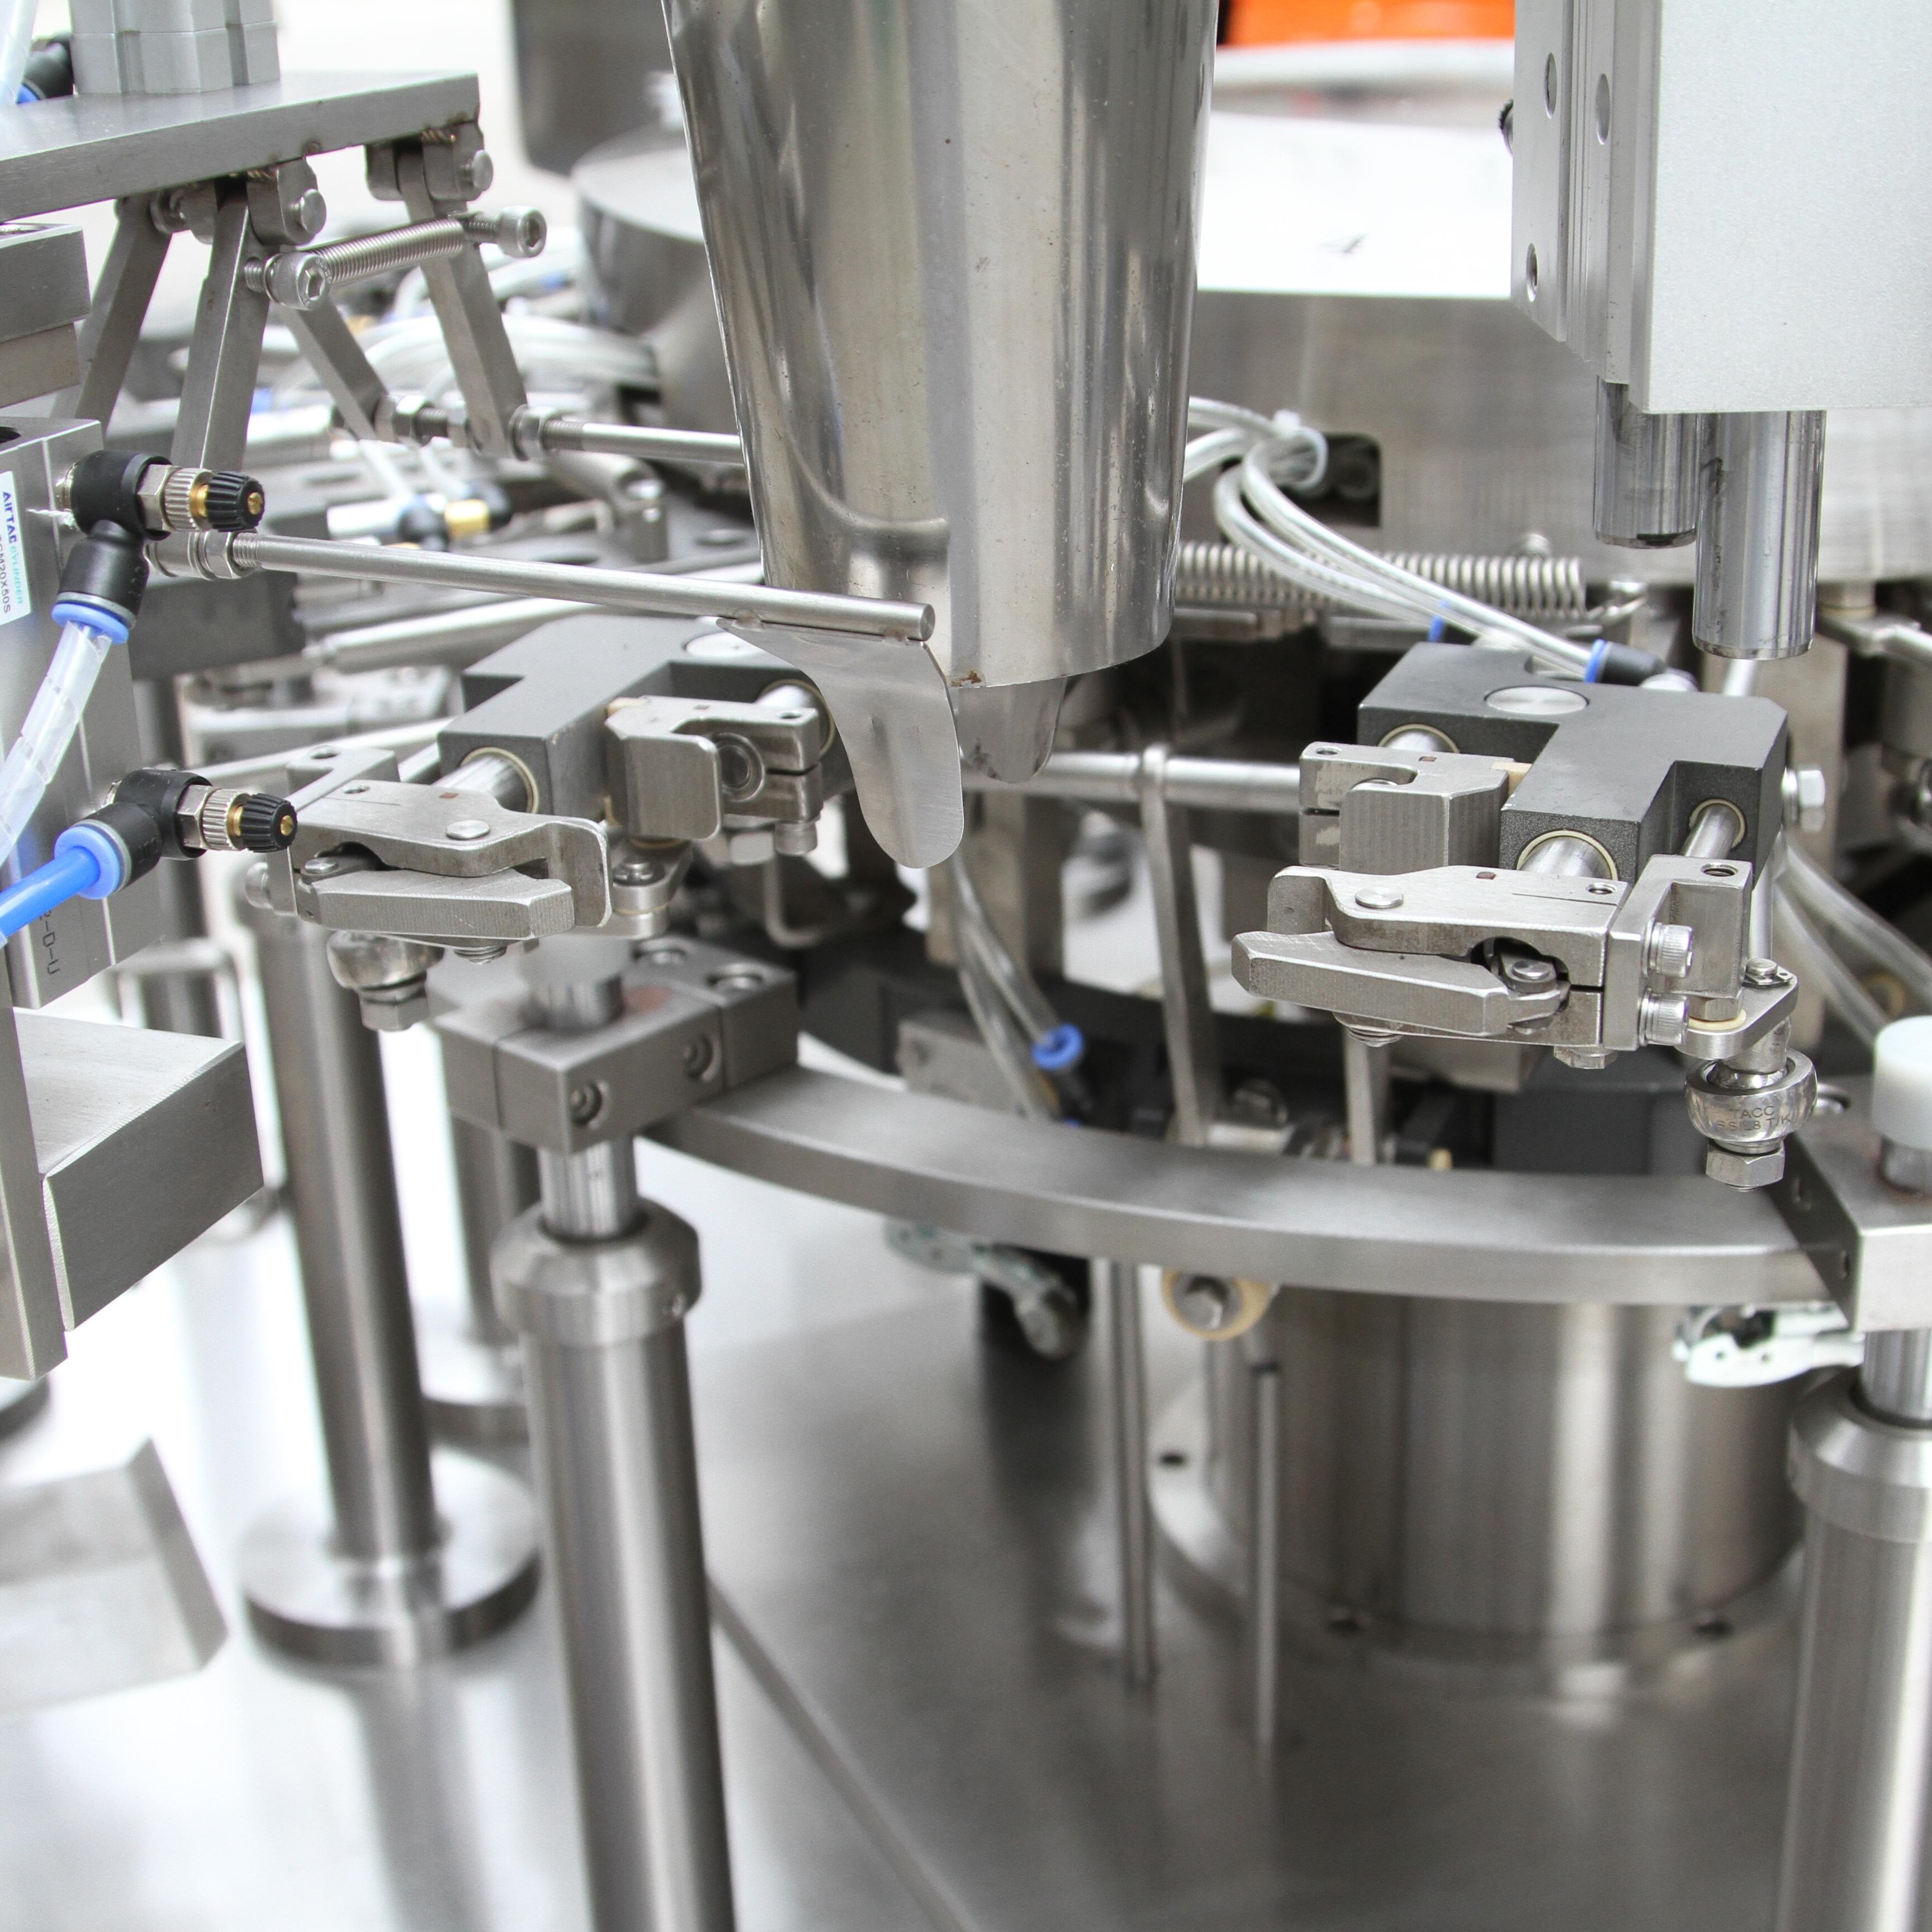
Údržba tesniacej lišty vašej rotačnej vákuovej baliciej strojovej jednotky vyžaduje systematický prístup, ktorý kombinuje denné kontroly, pravidelné čistenie a odbornú servisnú údržbu. Tesniaca lišta pracuje počas každého balenia za intenzívneho tlaku a tepla, čo znamená, že porozumenie správnym technikám údržby je nevyhnutné nielen pre obsluhu, ale aj pre manažérov prevádzky. Tento komplexný návod vás krok za krokom prevedie cez protokoly údržby, ktoré zabezpečia efektívny chod vašej rotačnej vákuovej baliciej strojovej jednotky a spoľahlivé vytváranie kvalitných tesnení pri každom balení.
Pochoptenie funkcie tesniacej lišty a významu jej údržby
Ako funguje tesniaca lišta v rotačnej vákuovej baliciej strojovej jednotke
Tesniaca lišta v rotačnom vákuovom balicnom stroji aplikuje teplo a tlak na spojenie okrajov fólie po odstránení vzduchu. Táto súčiastka sa presne pohybuje spolu s rotačným mechanizmom a jej činnosť je presne synchronizovaná s dokončením vákuového cyklu. Tesniaca lišta rotačného vákuového balicného stroja musí dosiahnuť presné teplotné špecifikácie, aby vytvorila hermeticky uzatvorené závery bez spálenia alebo poškodenia balicího materiálu. Porozumenie tejto mechanickej činnosti pomáha obsluhujúcim pracovníkom rozpoznať, keď je potrebné tesniacu lištu rotačného vákuového balicného stroja upraviť alebo opraviť.
Prečo pravidelná údržba zabraňuje poruchám vybavenia
Zanedbaná tesniaca lišta ohrozuje celý systém rotačného zariadenia na vákuové balenie prostredníctvom neúspešných tesnení, zvýšenej miery odmietnutia výrobkov a nakoniec katastrofálneho mechanického poškodenia. Ak sa údržba odkladá, na povrchu tesniacej lišty sa hromadí odpad, čo spôsobuje nejednotné rozloženie tepla a slabé tesniace spojenia. Účinnosť rotačného zariadenia na vákuové balenie výrazne klesá, keď sa tesniaca lišta snaží dosiahnuť správny kontakt a kontrolu teploty. Preventívna údržba vášho rotačného zariadenia na vákuové balenie predchádza výpadkom a udržiava váš výrobný harmonogram.
Dené postupy údržby pre starostlivosť o tesniacu lištu
Protokol predprevádzkovej kontrola
Pred každou výrobnou zmenou skontrolujte tesniacu lištu na vašom rotačnom vákuovom balicnom stroji, či neobsahuje viditeľné poškodenie, zmeny farby alebo uvoľnené súčasti. Skontrolujte, či sa tesniaca lišta rotačného vákuového balicného stroja voľne pohybuje po celom rozsahu pohybu bez odporu alebo škrípania. Uistite sa, že všetky upevňovacie prvky tesniacej lišty zostávajú pevné a bezpečne utiahnuté na vašom rotačnom vákuovom balicnom stroji. Otestujte vyhrievací prvok, aby ste potvrdili, že rotačný vákuový balicný stroj dosiahne správnu prevádzkovú teplotu v stanovenej dobe pred začiatkom spracovania.
Čistenie a odstraňovanie materiálu
Po každej výrobnej sérii nechajte tesniacu lištu vášho rotačného zariadenia na vakuumové balenie mierne vychladnúť a potom odstráňte zvyšky fólie a usadeniny tepelne zatvoreného materiálu mäkkou, bezvláknovou handričkou. Pre tesniacu lištu rotačného zariadenia na vakuumové balenie používajte mierne rozpúšťadlá len v prípade, že ich odporúča výrobca, pretože agresívne chemikálie môžu poškodiť ochranné povlaky. Týždenná hlboká čistka tesniacej lišty rotačného zariadenia na vakuumové balenie zahŕňa opatrné odstraňovanie tvrdohlavých usadenín pomocou špeciálnych neškrabivých nástrojov. Nikdy nepoužívajte oceľovú vlnu, škrabacie podložky ani vysokotlakovú vodu na tesniacu lištu rotačného zariadenia na vakuumové balenie, pretože tieto metódy spôsobujú trvalé poškodenie povrchu.
Profesionálna údržba a dlhodobá starostlivosť
Kalibrácia teploty a testovanie kvality tesnenia
Mesačná kalibrácia teploty zabezpečuje, že uzatváracia lišta vašej rotačnej vákuovovej baliciej strojníky udržiava presný výkon vykurovania potrebný na konzistentný uzáver. Použite termografické zariadenie na overenie, či sa uzatváracia lišta rotačnej vákuovovej baliciej strojníky rovnomerne zahrieva po celej svojej ploche, a tak odhalíte akékoľvek horúce alebo studené oblasti, ktoré oslabujú pevnosť uzáveru. Pravidelne vykonávajte testovanie pevnosti uzáveru na vzorkách balení z vašej rotačnej vákuovovej baliciej strojníky, aby ste identifikovali degradáciu ešte predtým, než sa zníži kvalita výroby. Ak sa teplota uzatváracej lišty rotačnej vákuovovej baliciej strojníky odchyľuje od výrobkových špecifikácií výrobcu, okamžite prekalibrujte alebo opravte vykurovací prvok.
Výmena komponentov a odborná Služba
Ohrievací prvok vo vnútri tesniacej lišty vašej rotačnej vákuového balicí stroj má obmedzenú životnosť, pričom jeho výmena sa zvyčajne vyžaduje každých 12 až 24 mesiacov v závislosti od objemu výroby a typov spracovávaných materiálov. Výmenu tesniacej lišty by mali vykonať odborní technici certifikovaní pre značku vašej rotačnej vákuového balicí stroj, aby sa zabezpečilo správne namontovanie a kalibrácia. Plánujte pravidelné preventívne údržbové návštevy každé tri mesiace alebo raz za polrok, počas ktorých technici preskúmajú celé zariadenie tesniacej lišty rotačnej vákuového balicí stroj, vymenia opotrebované súčiastky a vykonajú hlboké čistenie. Vedieť podrobné záznamy o údržbe vašej rotačnej vákuového balicí stroj pomáha predpovedať budúce údržbové potreby a zabezpečiť dodržiavanie záručných podmienok.
Riešenie bežných problémov s tesniacou lištou
Slabé alebo neúplné tesnenia
Slabé utesnenia z vašej rotačnej vákuovej baliciej strojníky naznačujú buď nedostatočnú teplotu, nedostatočný tlak alebo nedostatočnú dobu pôsobenia na uzatvárací prúžok. Najprv overte, či sa uzatvárací prúžok rotačnej vákuovej baliciej strojníky dosiahol prevádzkovej teploty pomocou teplomera, potom porovnajte údaje z manometra so špecifikáciami výrobcu. Nesúhlas medzi uzatváracím prúžkom a vákuovou komorou vo vašej rotačnej vákuovej baliciej strojníke spôsobuje neúplné pokrytie utesnenia, čo vyžaduje profesionálnu znovuorientáciu. Ak je uzatvárací prúžok rotačnej vákuovej baliciej strojníky fyzicky deformovaný alebo poškodený, je jeho výmena nevyhnutná na obnovenie kvality utesnenia.
Nerovnomerného rozloženia tepla
Nerovnomerné ohrievanie po celej dĺžke tesniacej lišty vašej rotačnej vákuovej baliciej strojovej jednotky je spôsobené usadeninami spaľovaného materiálu, poškodenými vyhrievacími prvkami alebo problémami s elektrickým pripojením. Hlboké čistenie povrchov tesniacej lišty rotačnej vákuovej baliciej strojovej jednotky často odstraňuje menšie problémy s rozložením teploty spôsobené hromadením zvyškov. Ak čistenie problém nevyrieši, vyhrievací prvok v tesniacej liště rotačnej vákuovej baliciej strojovej jednotky vyžaduje profesionálnu výmenu. Mapovanie teplôt pomocou tepelných kamier na vašej rotačnej vákuovej baliciej strojovej jednotke presne identifikuje, ktoré úseky tesniacej lišty vyžadujú pozornosť.
Odporúčané postupy na predĺženie životnosti tesniacej lišty
Správne prevádzkové techniky
Prevádzka rotačného zariadenia na vákuové balenie v súlade so špecifikáciami výrobcu výrazne predĺži životnosť tesniacej lišty v porovnaní s prevádzkou zariadení na maximálnej kapacite po celý čas. Nechajte rotačné zariadenie na vákuové balenie prejsť obdobím chladenia medzi jednotlivými výrobnými cyklami namiesto udržiavania maximálnej teploty počas celej smeny. Používanie správnej hrúbky fólia a typu materiálu, ktoré sú špecifikované pre vaše rotačné zariadenie na vákuové balenie, zabráni nadmernému zaťaženiu súpravy tesniacej lišty. Všetkých operátorov naučte správnym nastaveniam rotačného zariadenia na vákuové balenie a postupom jemného zaobchádzania, aby sa minimalizovalo predčasné opotrebovanie.
Environmentálne a skladovacie podmienky
Prášok, vlhkosť a kolísanie teploty vo vašom zariadení urýchľujú opotrebovanie tesniacej tyče vo vašom rotačnom vákuovom balicím stroji, preto udržiavajte čisté a klimatizované výrobné prostredie. Keď sa rotačný vákuový balicí stroj dlhší čas nepoužíva, uskladnite ho za podmienok, ktoré sú v súlade so špecifikáciami výrobcu. Chránite tesniacu tyč pred priamym slnečným žiarením, nadmernou vlhkosťou a kolísnim teplôt, ktoré spôsobujú rozťažnosť a zmršťovanie materiálu. Ak je potrebné rotačný vákuový balicí stroj uskladniť, dodržiavajte postupy výrobcu, vrátane použitia ochranných krytov a pravidelného zapínania a vypínania napájania na udržanie integrity tesniacej tyče.
Často kladené otázky
Ako často by ste mali čistiť tesniacu tyč na svojom rotačnom vákuovom balicom stroji?
Denná údržba tesniacej lišty rotačného vákuového balicího stroja sa odporúča po každej výrobnej zmeny, aby sa odstránila nečistota a nános fólia, ktoré ovplyvňujú kvalitu tesnenia. U strojov, ktoré pracujú nepretržite, môže byť potrebné vykonať čistenie tesniacej lišty rotačného vákuového balicího stroja v priebehu zmeny, aby sa udržala stála prevádzková výkonnosť. Týždenné hlboké čistenie vášho rotačného vákuového balicího stroja zabezpečuje dôkladné odstránenie nahromadeného materiálu, ktorý sa nedá odstrániť len denným utieraním.
Akú teplotu by mala dosiahnuť tesniaca lišta na rotačnom vákuovom balicom stroji?
Presná teplota pre uzatváraciu lištu vákuového závacího stroja s rotujúcim systémom závisí od konkrétneho typu fóliovej materiálovej vrstvy, pričom sa zvyčajne pohybuje v rozsahu od 100 do 150 stupňov Celzia. Pre presné špecifikácie teploty vhodnej pre vaše zariadenie a kompatibilitu s materiálmi sa poraďte s návodom výrobcu vákuového závacího stroja s rotujúcim systémom. Použitie infračerveného teplomeru na overenie, či uzatváracia lišta vákuového závacího stroja s rotujúcim systémom dosiahla správnu teplotu pred začiatkom výroby, zabezpečuje stálu kvalitu uzatvorenia.
Kedy mám vymeniť vyhrievací prvok uzatváracej lišty vo vákuovom závacím stroji s rotujúcim systémom?
Ohrievací prvok v tesniacej lište vášho rotačného zariadenia na vakuumové balenie sa zvyčajne musí vymeniť každých 12 až 24 mesiacov, v závislosti od intenzity výroby a dodržiavania správnych postupov údržby. Ak sa tesniaca lišta rotačného zariadenia na vakuumové balenie nedokáže zohriať na prevádzkovú teplotu alebo ak sa po vyčistení a znovunastavení stále prejavuje nerovnomerné ohrievanie, je pravdepodobné, že ohrievací prvok potrebuje výmenu. Výmenu ohrievacieho prvku v tesniacej lište rotačného zariadenia na vakuumové balenie by mali vykonať odborní technici, aby sa zabezpečila správna inštalácia a bezpečnosť.

 EN