 EN
プレマードパウチ包装機でフィルム廃棄を削減する方法
2026/09/20
プレマードパウチ機:フィルム廃棄の削減、TCOの低減、および投資回収期間(ROI)の短縮

2026/10/08
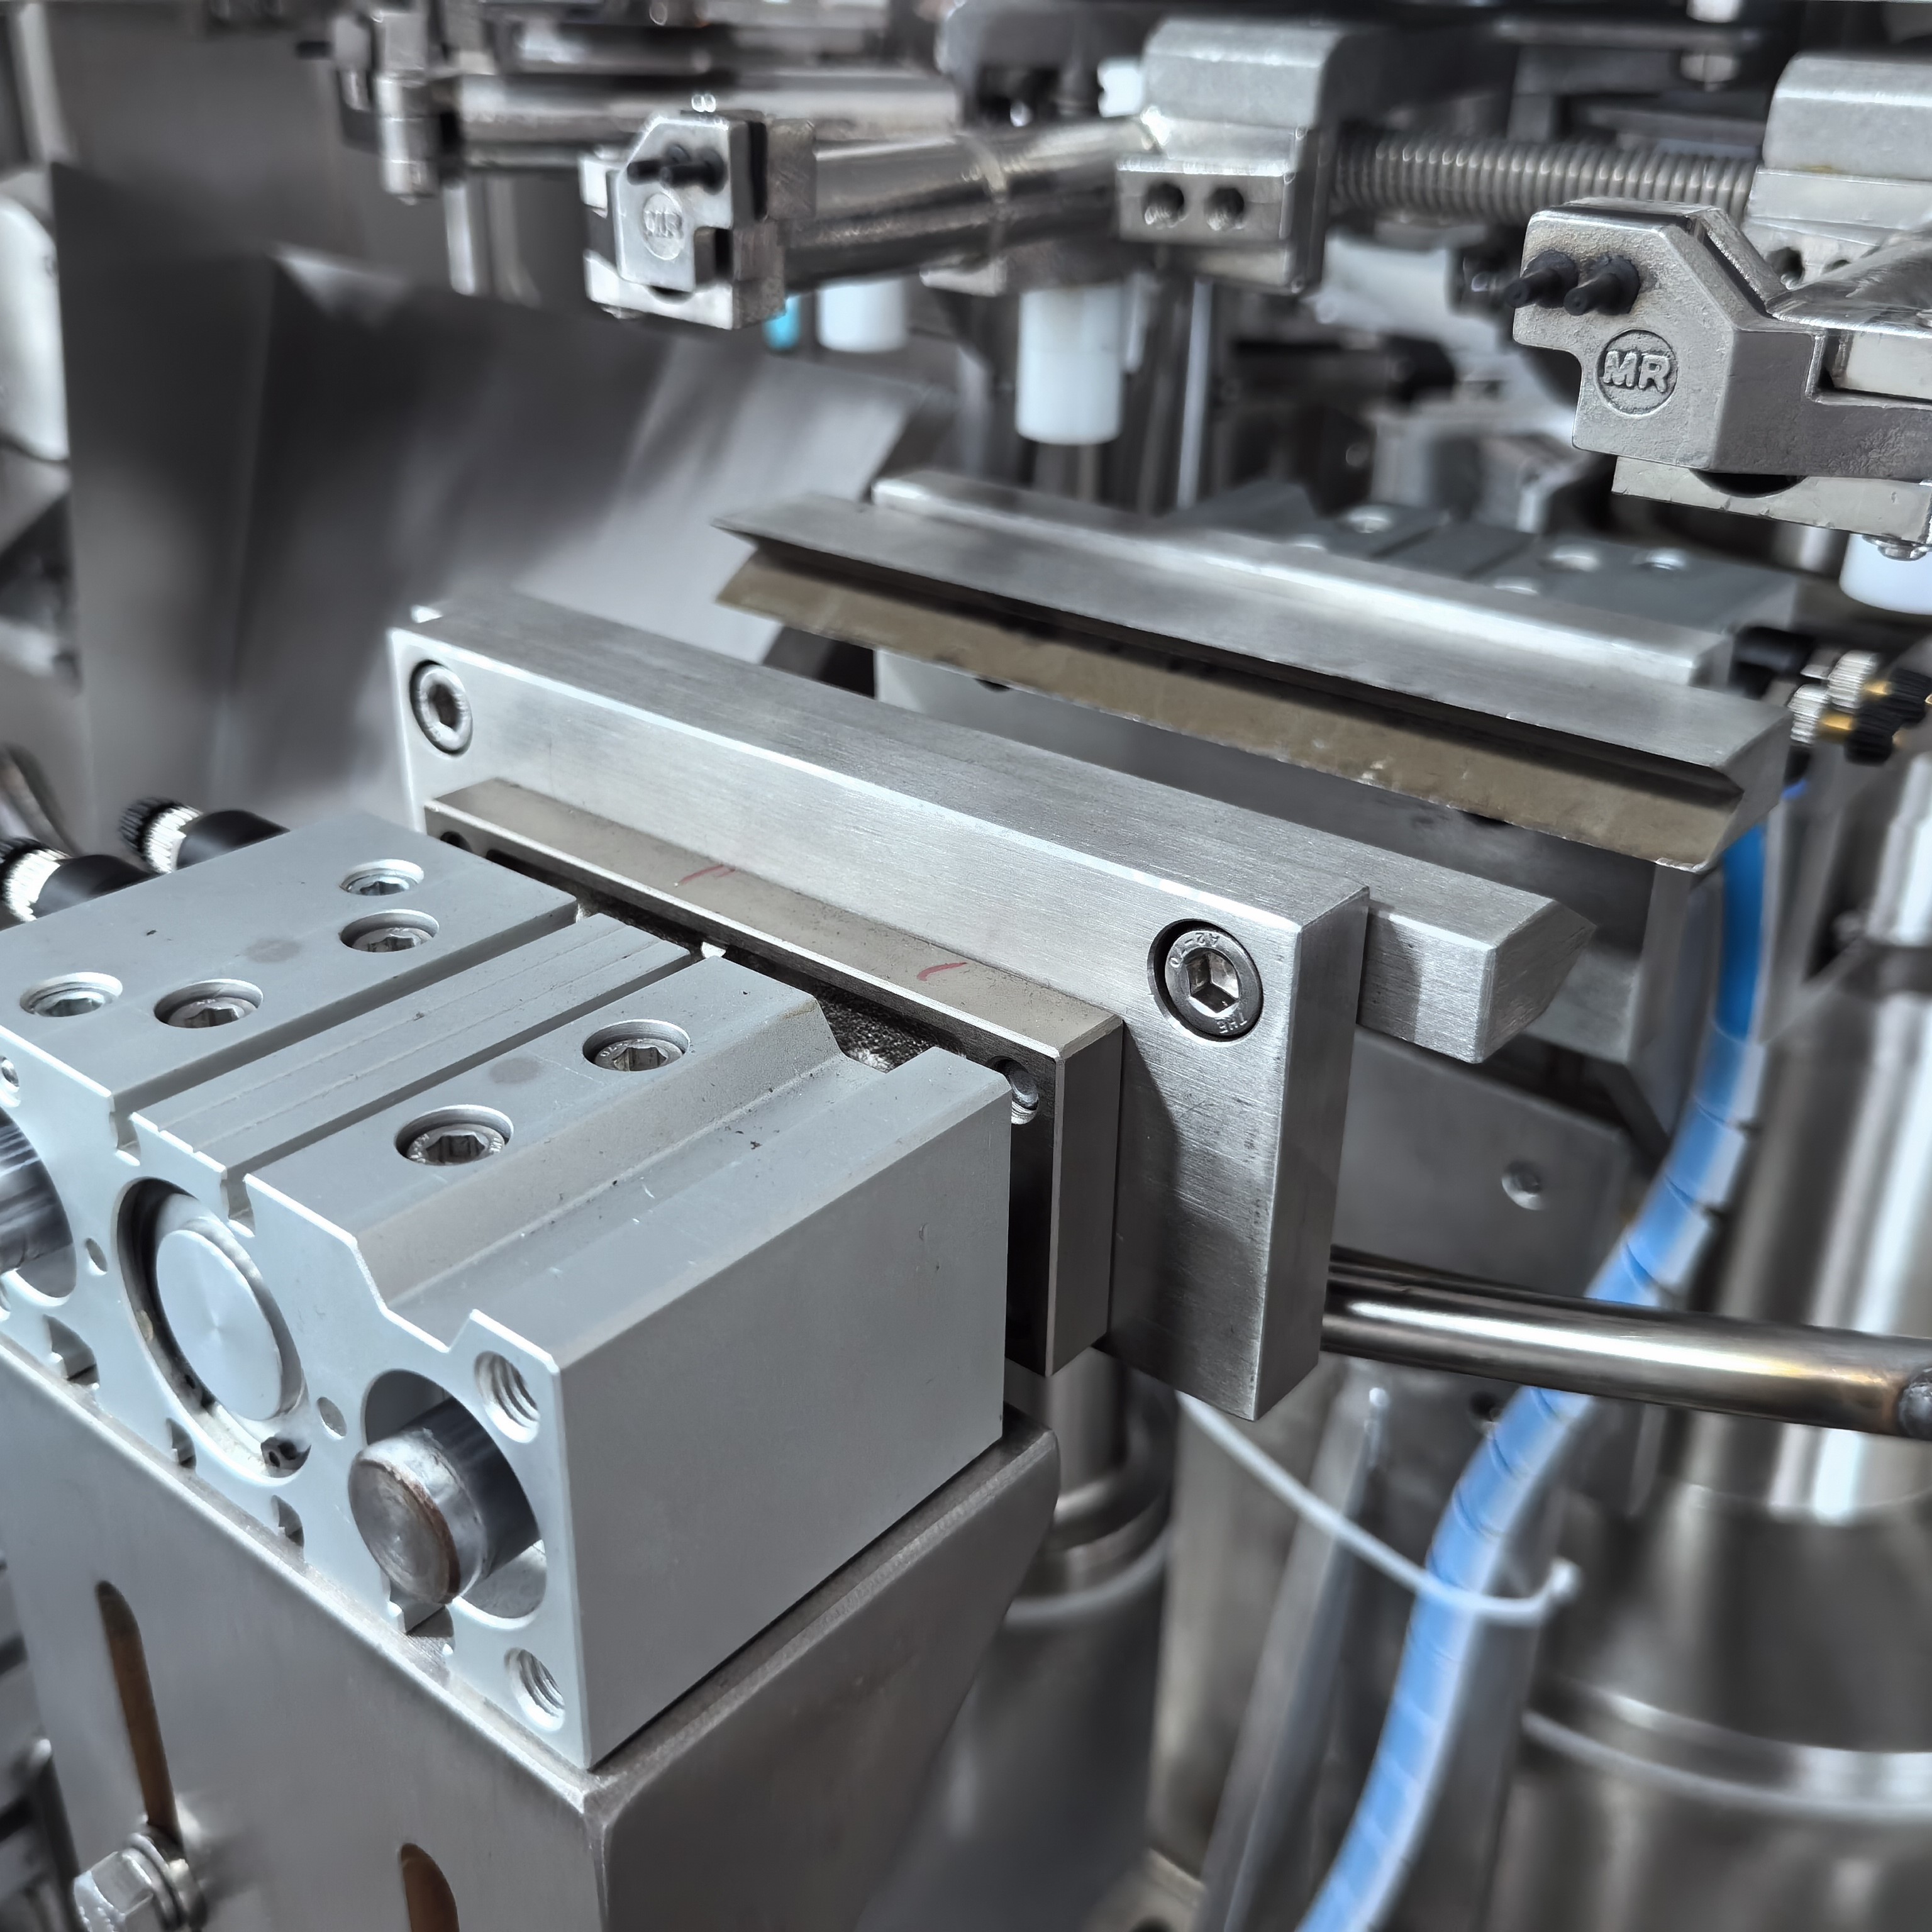
ロータリー真空包装におけるガスフラッシュの一貫性の確保は、 ベンチマーキング方法を理解する 製品の鮮度維持、賞味期限の延長、および生産ライン全体での食品品質の保全に不可欠です。真空サイクル中にガスを正確に導入することは、包装の密閉性に直接影響を与え、酸化や微生物汚染を防ぎ、製品の安全性と消費者満足度の低下を未然に防ぎます。ガスフラッシュの仕組みとそのベストプラクティスを理解することで、ロータリー真空包装機の性能を最適化し、シール品質の不良によるロスを削減できます。
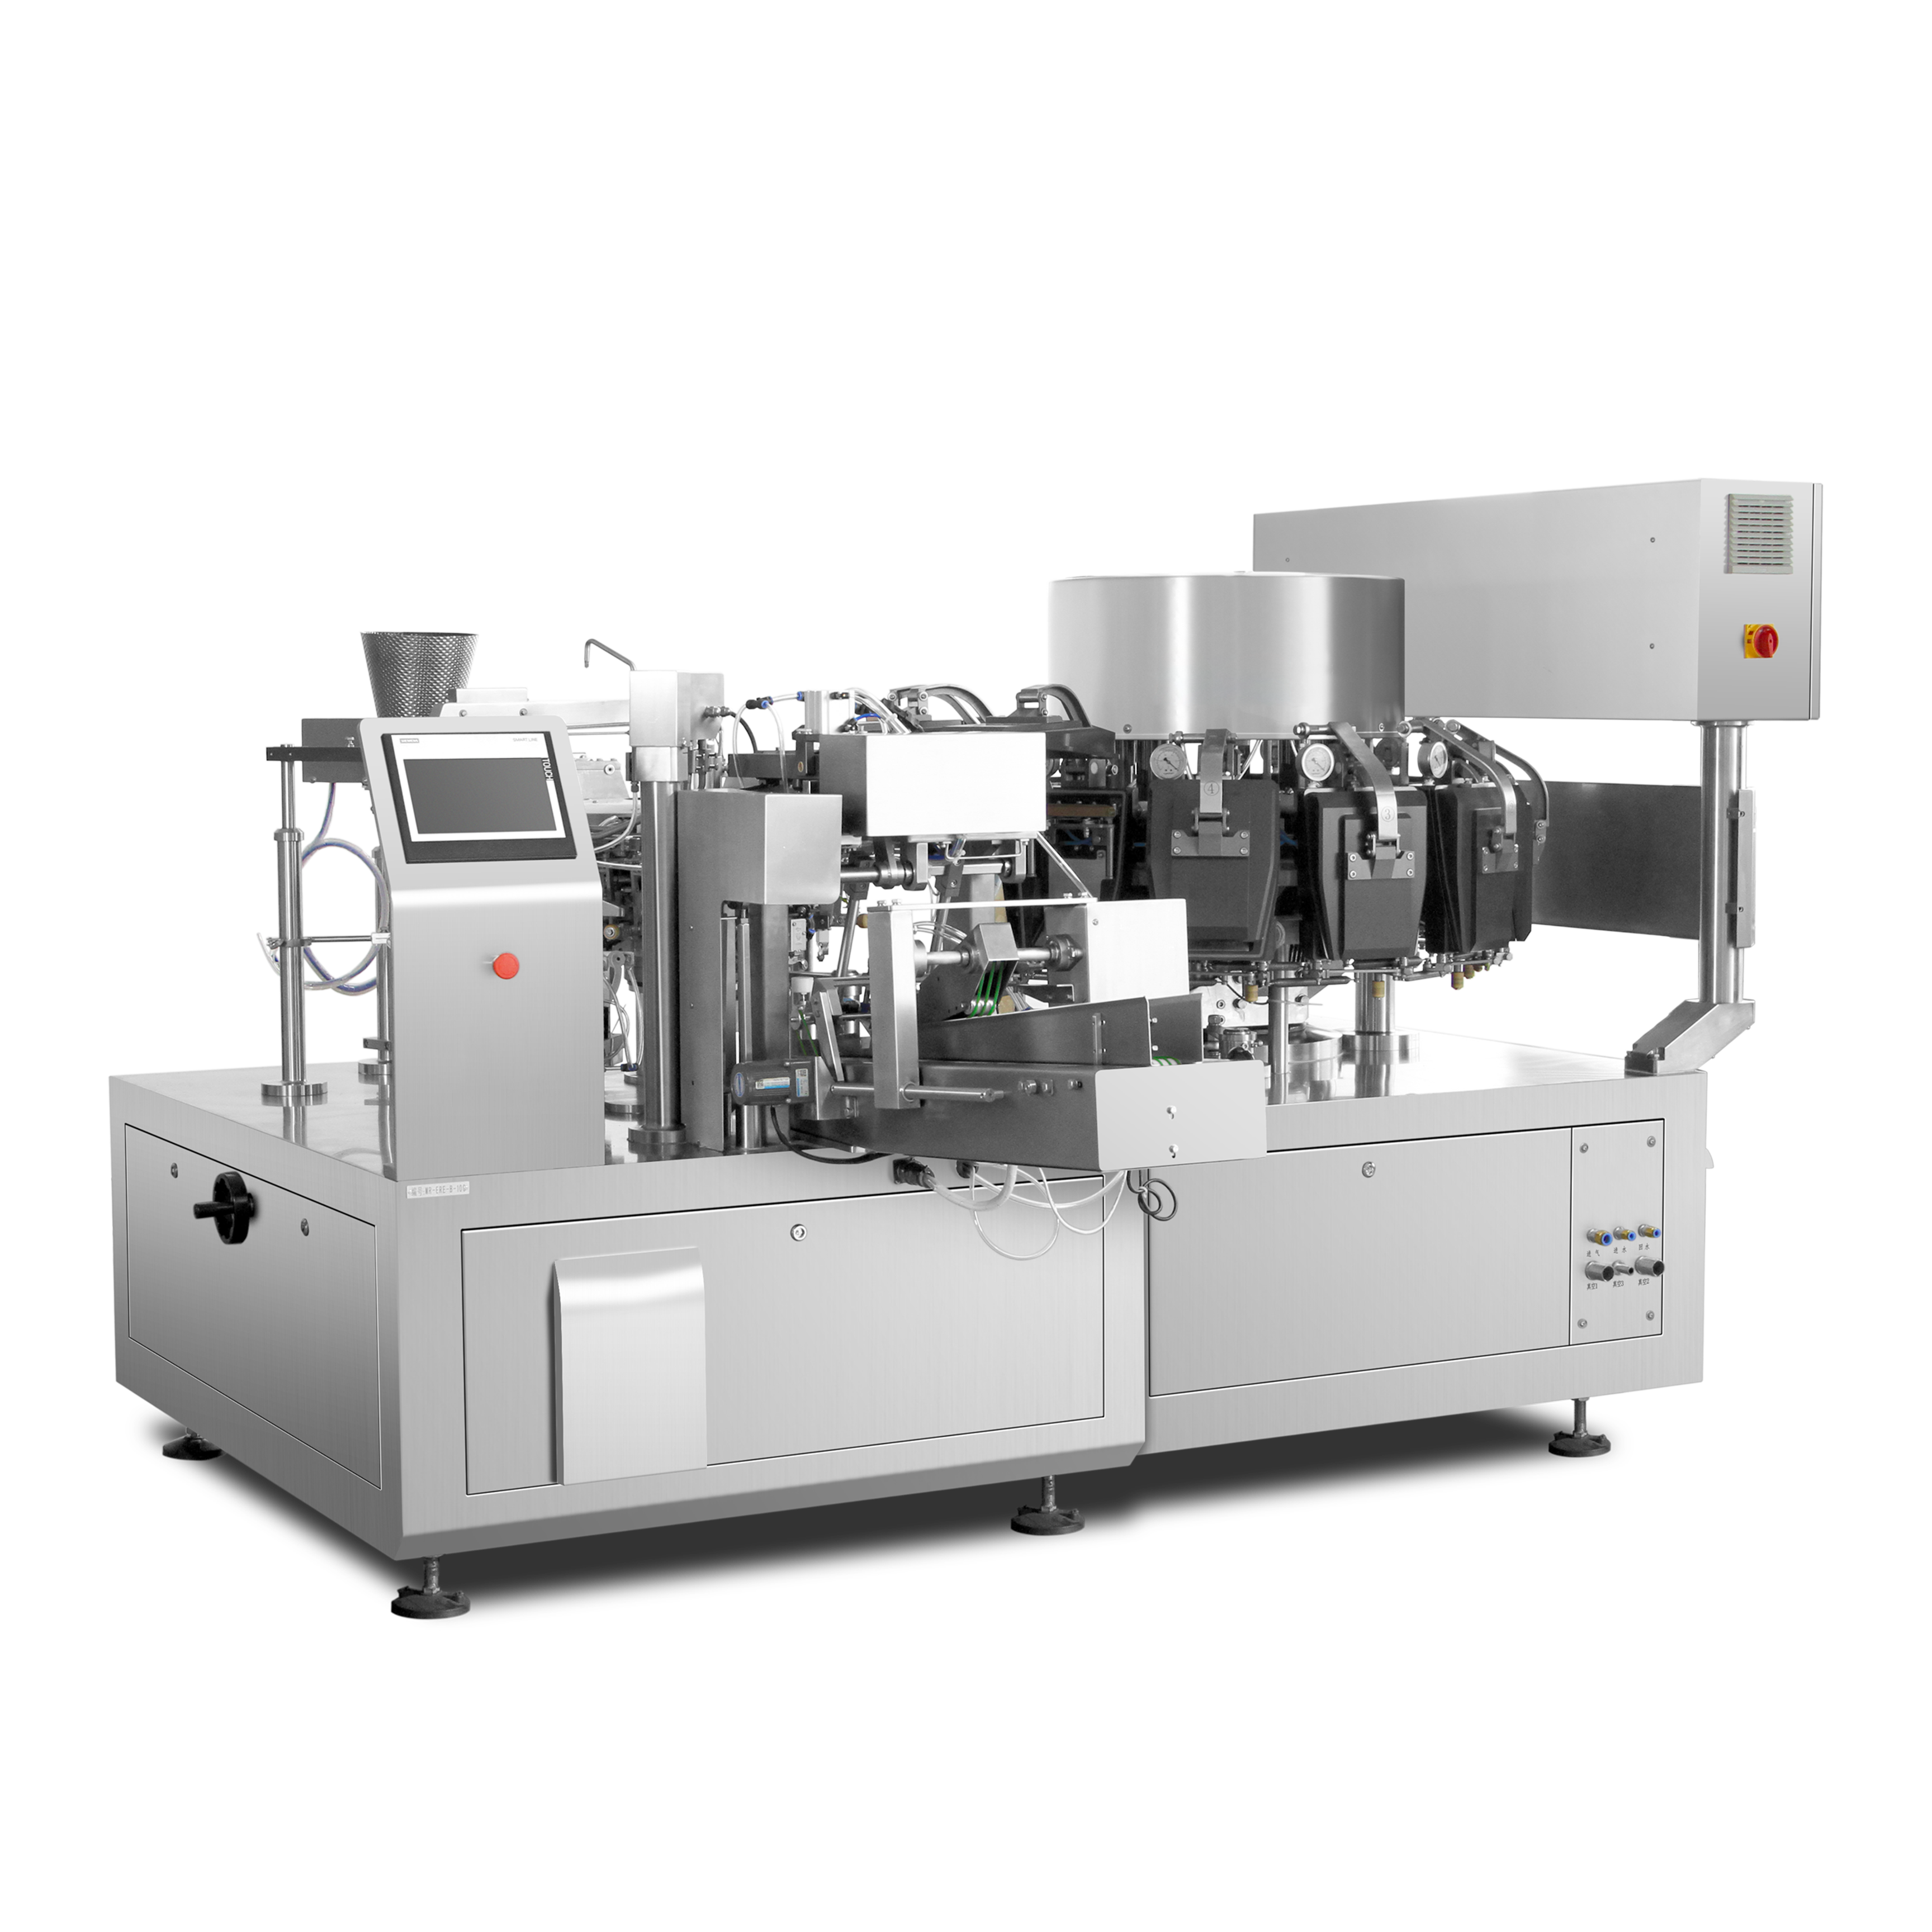
回転式真空包装機は、空気を排出した後、ガスを注入し、最後にシールを形成するという制御されたサイクルで動作します。真空工程では、回転式真空包装機が包装用ポーチ内の酸素を除去し、ガスの効率的な拡散を可能にする部分真空状態を作り出します。フラッシング工程でガスがチャンバー内に入ると、ポーチ内部の全容積に均一に拡散しなければならず、シール品質を損なうような空気のたまりや圧力のむらを生じてはなりません。
回転式真空包装機におけるガスフラッシング機構は、注入されたガスが袋のすべての領域に同時に到達することを保証するために、正確なタイミング制御と圧力調整に依存しています。ガスの流入が速すぎると乱流が生じ、分布が不均一になります。逆に遅すぎると、チャンバーが完全にガスで満たされる前に真空圧によって再圧縮が起こる可能性があります。回転式真空包装機のチャンバー形状およびガス導入口の設計は、ガスが袋内にどれだけ効果的に浸透するか、またすべての生産サイクルにおいて安定したフラッシング性能を維持できるかに直接影響します。
真空度(ミリバールまたはキロパスカルで測定)は、回転式真空包装機におけるガスフラッシュの効果を左右する基本的な要素です。十分な真空度が得られない場合、包装室内に残留酸素が残り、窒素置換の効果が低下し、製品の賞味期限が短縮されます。一方、真空度が高すぎると、繊細な食品が損傷を受けたり、袋に応力集中点が生じてシール強度が弱まるおそれがあります。
フラッシュ工程中のガス圧は、回転式真空包装機のチャンバー内に残存する真空度と比較して適切に調整する必要があります。ガス圧が真空度と同等か、わずかに上回る場合、チャンバー内への均一かつスムーズなガス充填が可能になります。逆に、ガス圧が真空度に対して低すぎると、酸素の完全置換が達成できず、高すぎると袋の物理的強度を損なったり、最終加熱前の段階で弱いシール部からガスが漏出するリスクが生じます。
現代の回転式真空包装機は、真空度を監視し、最適なタイミングでガス注入を開始するために圧力センサーに依存しています。精度が低かったり、ドリフトしやすいセンサーを使用すると、回転式真空包装機が一定でない真空度でフラッシング(ガス置換)を開始し、結果としてガスの分布が不均一になり、包装品質にばらつきが生じます。センサーのキャリブレーションは、生産量および回転式真空包装機の動作環境に応じて、月1回または四半期ごとに行う必要があります。
回転式真空包装機に搭載された真空計および圧力トランスデューサーは、認定済みの基準器を用いて定期的に検証する必要があります。これにより、チャンバー内の実際の圧力を正確に測定・表示できるようになります。センサーの校正がずれた回転式真空包装機は、一見正常に動作しているように見えても、生産ロットごとに蓄積するタイミング誤差によって、不十分なガスフラッシング(置換)が繰り返し発生し、品質が安定しなくなります。センサーの検証を含む予防保全計画を導入することで、回転式真空包装機の出力品質の一貫性を確保し、高コストな品質不具合のリスクを低減できます。
回転式真空包装機に供給される窒素ガスまたは不活性ガスの品質は、フラッシングの均一性および最終製品の品質に直接影響します。水分、微粒子、微量の不純物を含むガスは、シール形成を妨げ、包装内部の保護雰囲気を損なう可能性があります。インライン式ガスフィルターおよびレギュレーターを備えた回転式真空包装機では、清浄で乾燥したガスのみがフラッシングシステムに供給されるため、すべての包装サイクルにおいて安定した性能を維持できます。
流量調整制御は、ロータリーバキュームパッキング機のフラッシング工程において、ガスがチャンバー内に充填される速度を制御する機能です。流量が大きすぎると、乱流や圧力の急上昇が発生し、ガスの均一な分布が妨げられます。逆に流量が小さすぎると、設定されたサイクル時間内に十分な酸素置換が達成できなくなります。流量制御バルブは定期的に点検し、所定の流量を維持していることを確認する必要があります。また、季節によるガス供給圧力の変動がロータリーバキュームパッキング機の性能に与える影響を考慮し、必要に応じて調整を行ってください。
回転式真空包装機のチャンバーの物理的設計は、ガスが包装内全体にどれだけ効果的に拡散するかに影響を与えます。チャンバーの形状、ガス導入口の位置、排気孔の配置は、すべて圧力均一化のタイミングおよびガスの拡散パターンに影響します。ガス導入口の位置が不適切な回転式真空包装機では、酸素が残留する「死角」が生じ、真空度やガス圧の数値が適正であっても、保存期間の延長効果が低下する場合があります。
回転式真空包装機のシールバー構成では、加熱前にガスを排出できるようになっている必要があります。これは、シールが破裂する原因となる内部圧力の上昇を防ぐためです。排気孔が小さすぎるとガスの排出が妨げられ、逆圧が生じてシール強度が低下します。一方、排気孔が大きすぎると、チャンバー内が十分にガスで満たされる前にガスが過剰に逃げてしまい、効果的なガスフラッシングが得られません。実際の使用条件に即して、さまざまなサイズや材質厚さのパウチを用いて回転式真空包装機の試験を行い、製品ライン全体で安定したガスフラッシングを実現する最適な排気孔サイズを特定してください。
回転式真空包装機でガスフラッシュを均一に行うには、プログラムされたサイクル内で、真空・ガスフラッシュ・シールの各工程を正確に順序立てて実行する必要があります。各工程は、ガス注入前の真空低下やシール中の圧力低下を防ぐため、タイミングを厳密に合わせて重ね合わせるか、スムーズに遷移させる必要があります。当社の回転式真空包装機には、各工程間でチャンバー内圧を完全に均等化できるよう、ドウェルタイム(停止時間)を調整可能な機能が備わっており、熱シール開始前にガスがパウチ全体に確実に浸透することを保証します。
回転式真空包装機のサイクルは、固定時間間隔に頼るのではなく、実際の圧力変化を監視することで、パウチの容積ばらつきに対応する必要があります。当社の回転式真空包装機が所定の真空度に到達し、その状態が安定したと検知すると、ガス注入を開始します。これにより、パウチの充填量やシールの密閉性にわずかなばらつきがあっても、最適なタイミングでガス注入が行われます。このフィードバック制御方式により、回転式真空包装機のガスフラッシング性能の一貫性が向上し、ガス注入が早すぎたり遅すぎたりすることによる不良品を低減できます。
ロータリーバキュームパッキング機の定期的な保守点検により、部品の摩耗を防ぎ、シール品質やガス供給の均一性の低下を未然に防ぐことができます。生産規模で稼働するロータリーバキュームパッキング機では、真空ポンプのオイル量、フィルターの清掃状態、およびポンプバルブの状態を毎週点検する必要があります。真空ポンプが摩耗すると、得られる真空度が低下し、ロータリーバキュームパッキング機が高圧のガスで補償しようとするため、シール部への応力が増大し、作業の均一性が損なわれます。
ロータリーバキュームパッキングマシンのガス導入口、換気孔、およびチャンバー内壁の清掃と点検により、ガス流やシール形成を妨げる残留物を取り除きます。チャンバー内部に汚れがたまったロータリーバキュームパッキングマシンでは、ガス拡散効率が低下し、酸素の滞留 pockets が生じて製品の保存期間が短縮されるおそれがあります。月1回の徹底的な清掃と、四半期ごとのシールゴムの交換を実施することで、長期にわたる生産工程においても安定したガスフラッシュを実現するためのロータリーバキュームパッキングマシンの信頼性を維持できます。
ロータリーバキュームパッキング機における不均一なガスフラッシュは、残存酸素濃度のばらつき、賞味期限の短縮、製品の品質劣化、および早期腐敗に関する顧客からの苦情を引き起こします。一部の包装では酸素が過剰に残留し、保護雰囲気の効果が低下する一方、他の包装では圧力バランスの乱れによりシール強度が弱まる場合があります。このようなばらつきは、廃棄ロスの増加、ブランドイメージの損なわれ、そして安定したガスフラッシュ制御が行われていないロータリーバキュームパッキング機では、信頼できる賞味期限表示が不可能になるという問題を招きます。
高容量生産の場合は、ロータリーバキュームパッキングマシンのセンサーを月1回、中程度の使用の場合は四半期ごとに校正する必要があります。これにより、フラッシュ処理の一貫性が保たれます。気温の変動や時間の経過によるセンサーのドリフトといった環境要因は、測定値の誤差を引き起こし、ロータリーバキュームパッキングマシンの性能を損なう可能性があります。認定された標準器に対する定期的な校正を行うことで、最適な真空度でガス注入を確実に作動させるために必要な精度が維持されます。
はい、ポーチの材質の厚さ、バリア性能、およびシール構造は、ロータリーバキュームパッキング機によるガスフラッシングの均一性に大きく影響します。厚手の材質ではガスの拡散に時間がかかるため、保持時間(ドウェルタイム)を長く設定する必要があります。また、バリア性能の高い材質では、ロータリーバキュームパッキング機が最適に動作するよう、真空度を調整する必要がある場合があります。各ポーチ材質についてロータリーバキュームパッキング機で実際の試験を行い、すべての包装形態で均一なガスフラッシングが得られるよう、パラメーターを適切に設定することが重要です。







