 EN
Làm thế nào để giảm lãng phí màng bao bì khi sử dụng máy đóng gói túi sẵn?
2026/09/20
Máy đóng gói túi sẵn: Giảm lãng phí màng bao bì, cắt giảm chi phí sở hữu tổng thể (TCO) và đạt lợi tức đầu tư (ROI) nhanh hơn

2026/10/08
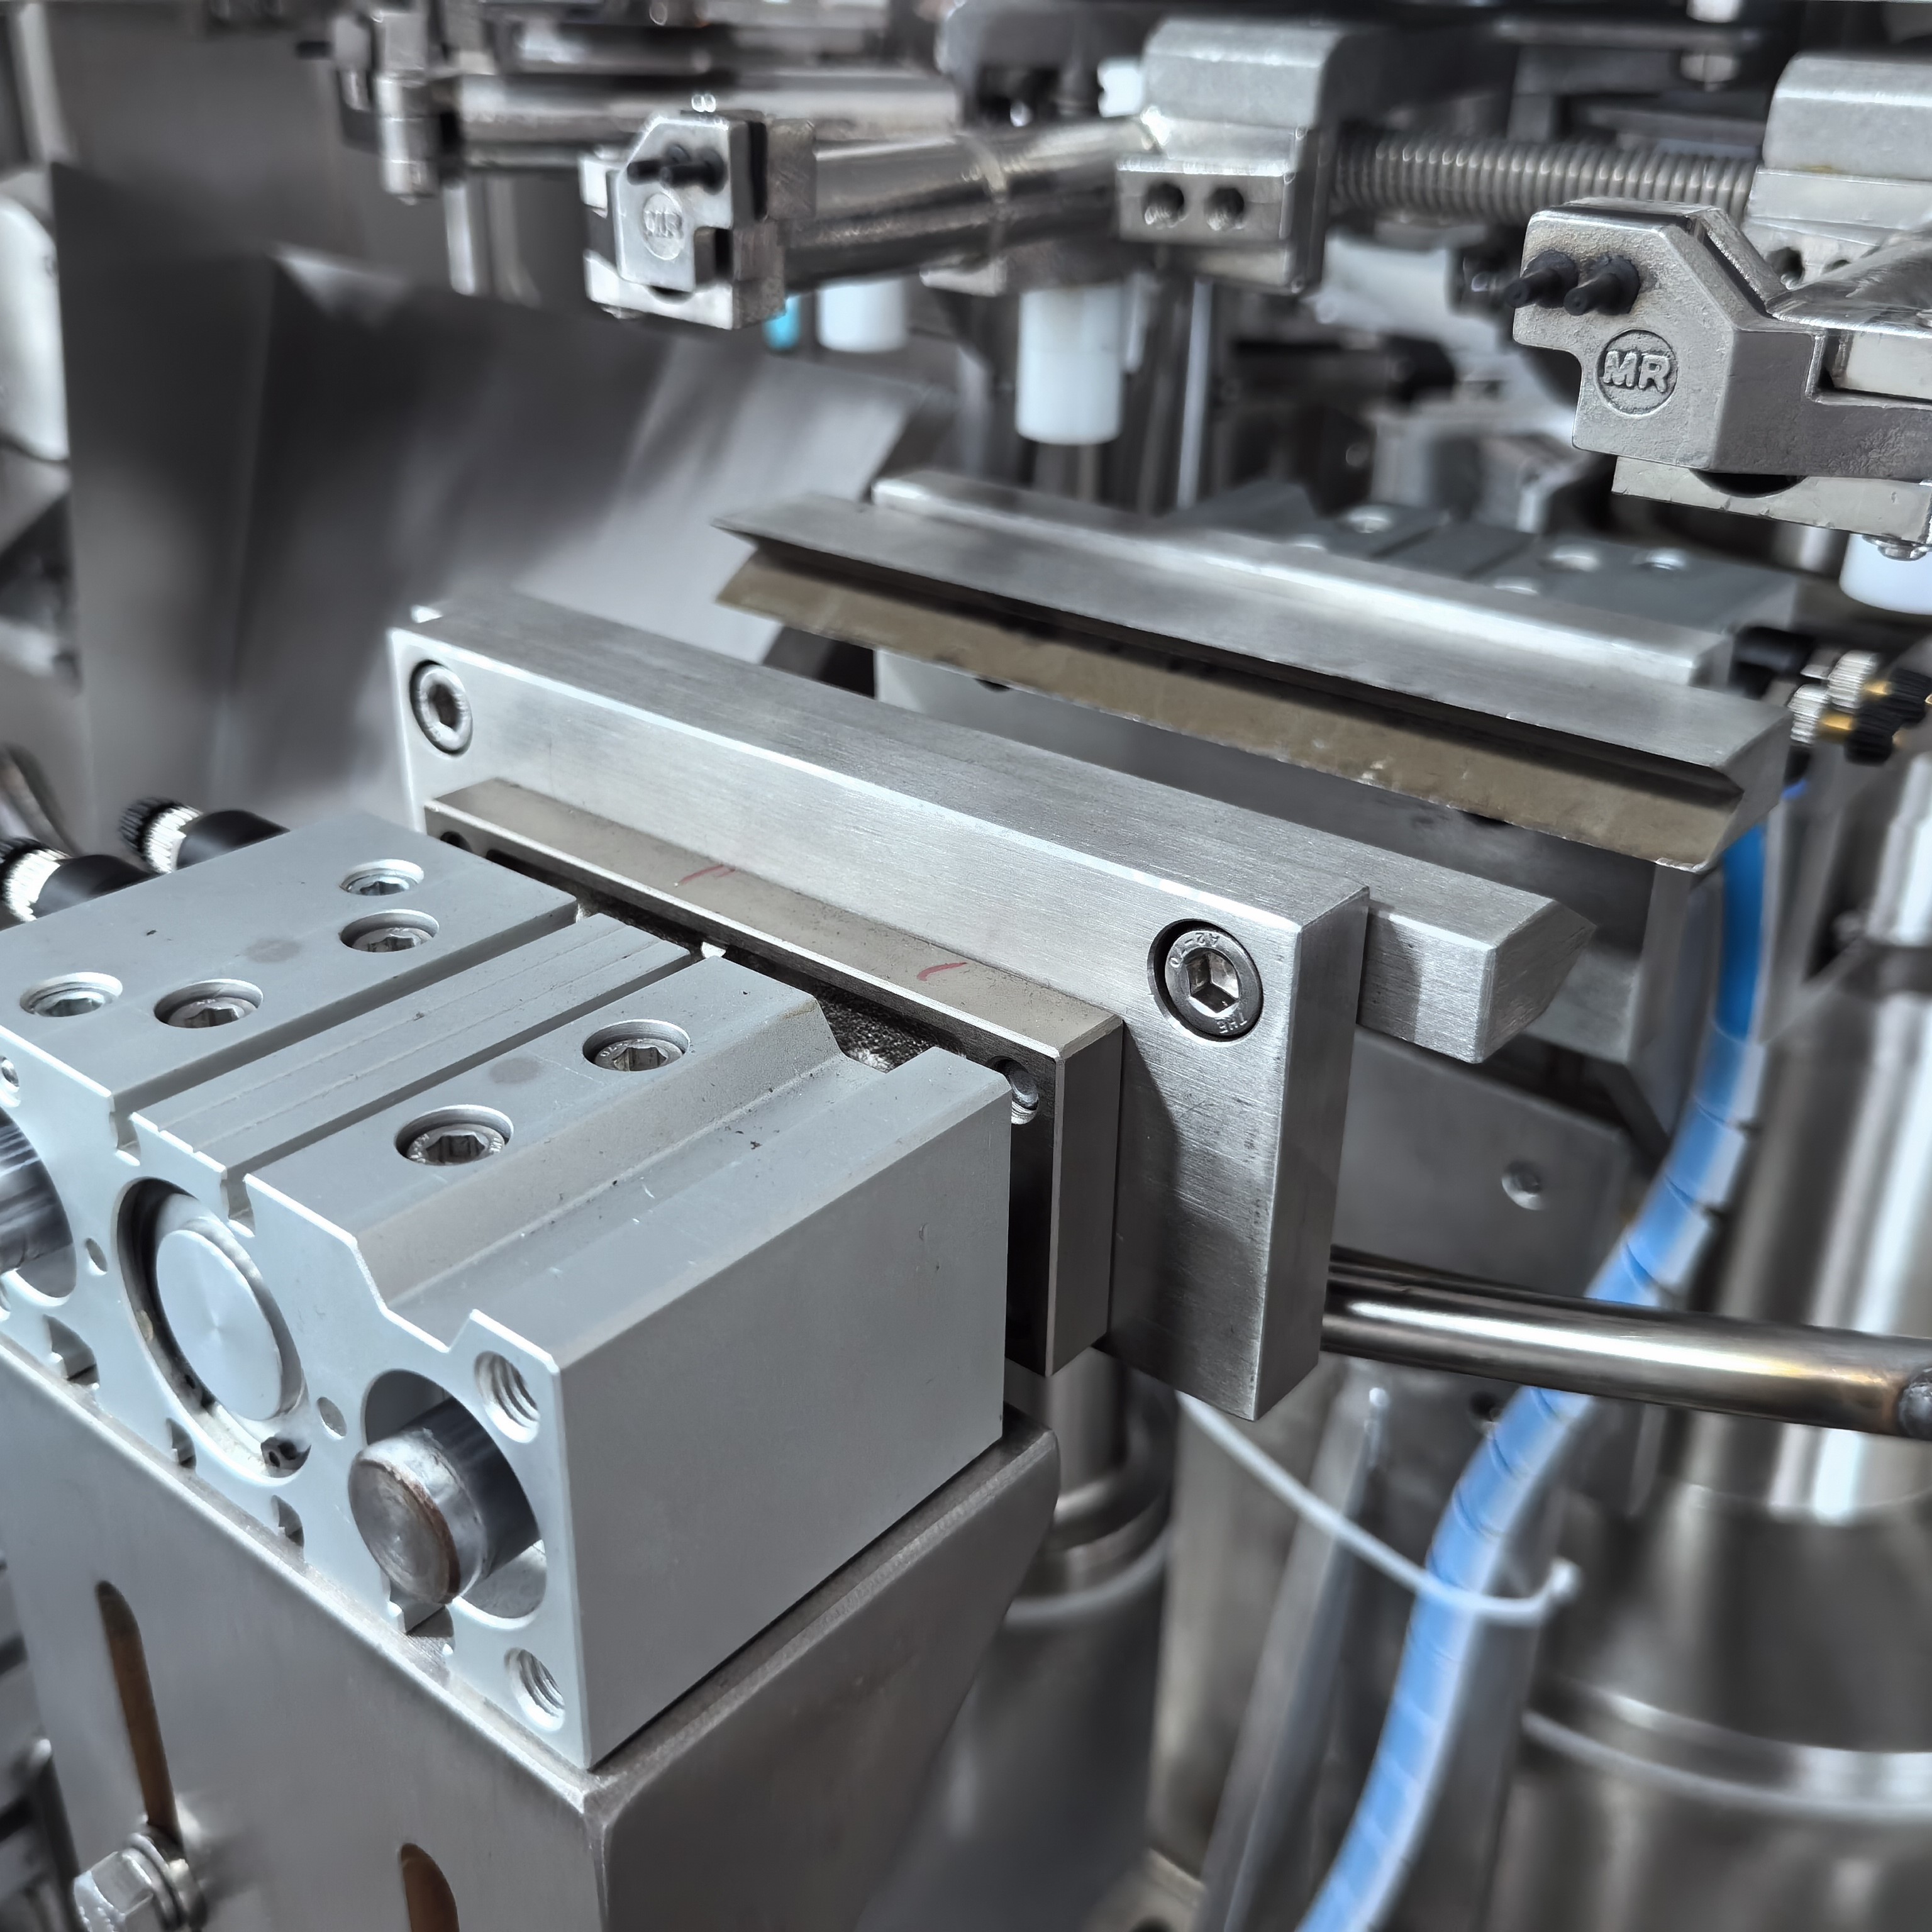
Đạt được một lượng khí liên tục trong một máy đóng gói chân không kiểu quay là điều cần thiết để duy trì độ tươi của sản phẩm, kéo dài thời gian sử dụng và bảo vệ chất lượng thực phẩm trên toàn dây chuyền sản xuất của bạn. Độ chính xác của việc đưa khí vào trong chu kỳ chân không ảnh hưởng trực tiếp đến tính toàn vẹn của bao bì, ngăn ngừa oxy hóa và ô nhiễm vi khuẩn có thể gây tổn hại đến an toàn sản phẩm và sự hài lòng của người tiêu dùng. Hiểu được cơ chế và thực tiễn tốt nhất đằng sau việc rửa khí liên tục sẽ giúp bạn tối ưu hóa hiệu suất máy đóng gói chân không xoay của bạn và giảm chất thải từ chất lượng niêm phong kém tiêu chuẩn.
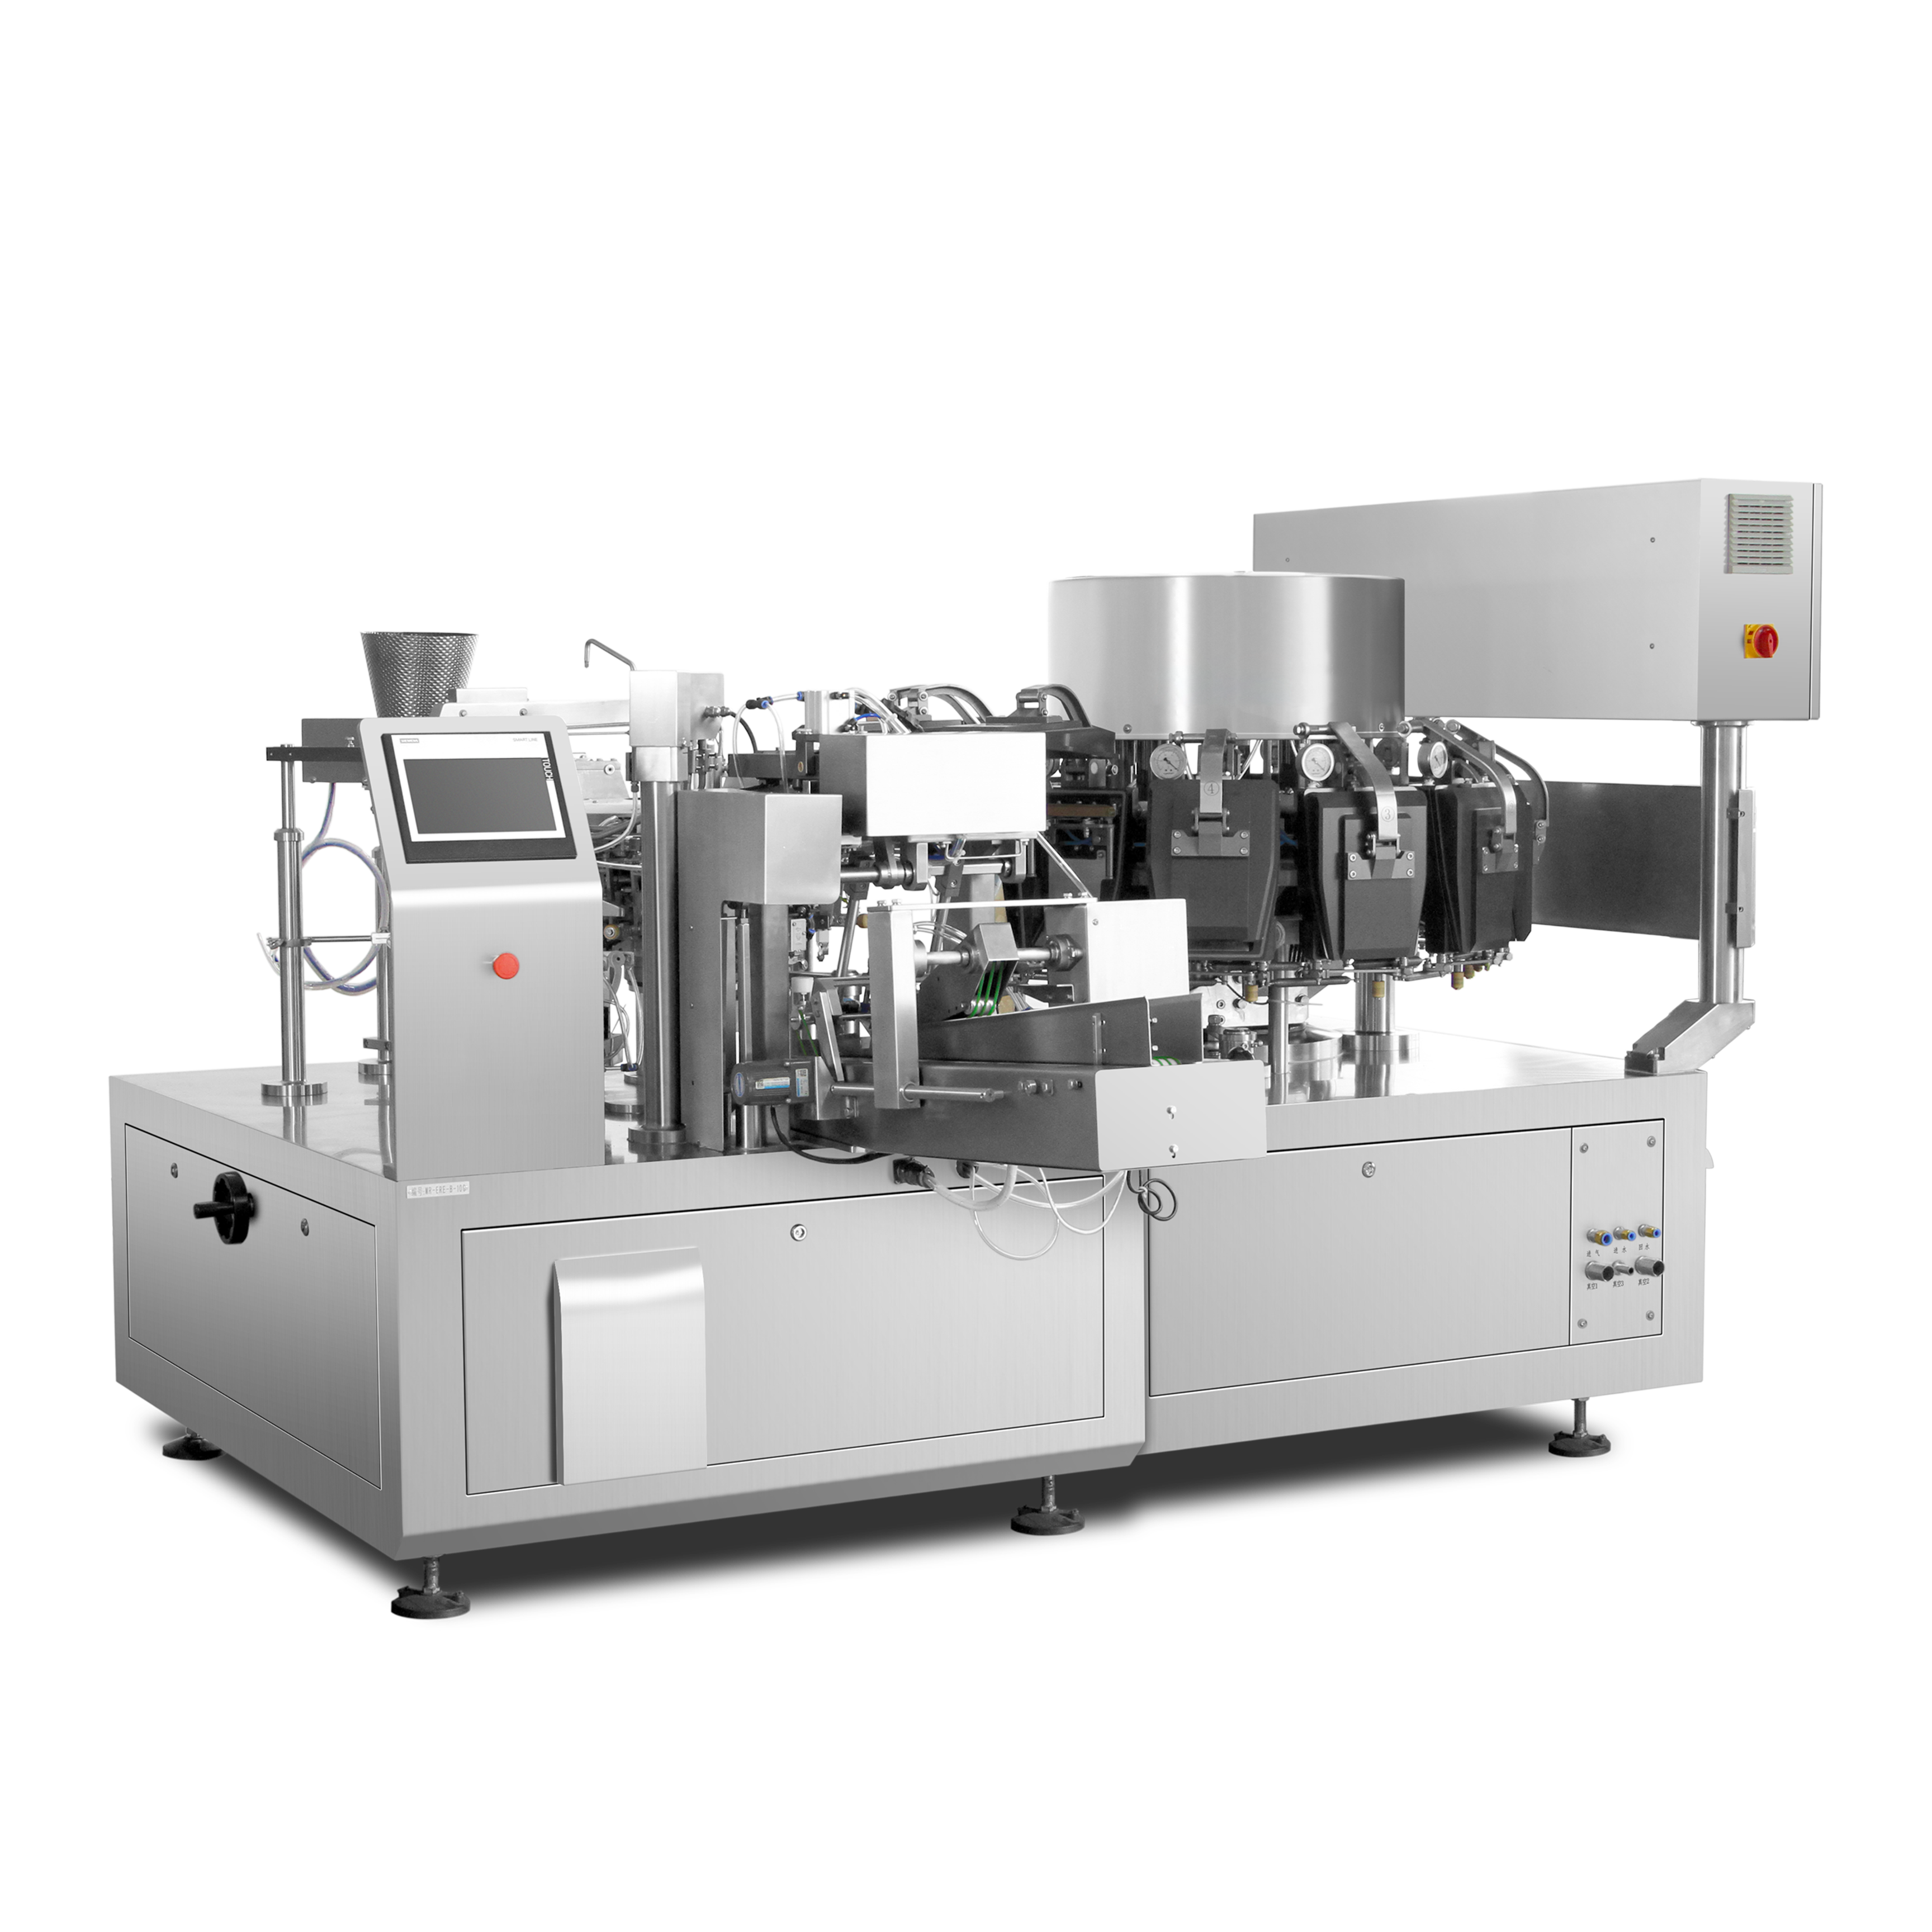
Máy đóng gói chân không kiểu quay hoạt động theo chu kỳ được kiểm soát, bắt đầu bằng việc loại bỏ không khí, sau đó là tiêm khí và cuối cùng là tạo kín. Trong giai đoạn chân không, máy đóng gói chân không kiểu quay loại bỏ oxy khỏi túi bao bì, tạo ra chân không một phần nhằm hỗ trợ khuếch tán khí hiệu quả. Khi khí đi vào buồng trong giai đoạn xả khí, nó phải lan tỏa đều khắp thể tích túi mà không hình thành các túi khí hoặc vùng áp suất không đồng đều — những yếu tố làm giảm chất lượng đường hàn.
Cơ chế xả khí trong máy đóng gói chân không kiểu quay dựa vào việc điều chỉnh thời điểm và áp suất một cách chính xác để đảm bảo khí được bơm vào đạt tới mọi khu vực của túi đồng thời. Nếu khí đi vào quá nhanh, dòng chảy rối sẽ gây ra sự phân bố không đồng đều; nếu khí đi vào quá chậm, áp suất chân không có thể nén lại trước khi buồng đạt trạng thái bão hòa đầy đủ. Thiết kế buồng và các cổng đầu vào khí của máy đóng gói chân không kiểu quay ảnh hưởng trực tiếp đến mức độ hiệu quả mà khí thấm qua túi cũng như khả năng duy trì hiệu suất xả khí ổn định trong suốt mọi chu kỳ sản xuất.
Độ chân không—đo bằng millibar hoặc kilopascal—thiết lập nền tảng cho việc xả khí hiệu quả trên mọi máy đóng gói chân không kiểu quay. Một máy đóng gói chân không kiểu quay tạo độ chân không không đủ sẽ giữ lại oxy dư, làm giảm hiệu quả thay thế bằng nitơ và rút ngắn thời hạn sử dụng sản phẩm. Ngược lại, độ chân không quá cao có thể làm hư hại các sản phẩm thực phẩm dễ vỡ hoặc tạo điểm ứng suất trên bao bì khiến mối hàn bị suy yếu.
Áp suất khí trong giai đoạn xả khí phải được hiệu chỉnh tương ứng với mức chân không còn sót lại trong buồng của máy đóng gói chân không kiểu quay. Khi áp suất khí bằng hoặc hơi cao hơn độ sâu chân không, quá trình tràn đầy buồng sẽ diễn ra êm ái và đồng đều. Nếu áp suất khí quá thấp so với độ sâu chân không, máy đóng gói chân không kiểu quay sẽ không đạt được việc thay thế oxy hoàn toàn; nếu áp suất quá cao, rủi ro xảy ra là làm tổn hại độ nguyên vẹn của bao bì hoặc đẩy khí xuyên qua các điểm hàn yếu trước khi giai đoạn gia nhiệt cuối cùng được thực hiện.
Các máy đóng gói chân không kiểu quay hiện đại phụ thuộc vào cảm biến áp suất để giám sát mức độ chân không và kích hoạt việc tiêm khí vào thời điểm tối ưu. Các cảm biến không chính xác hoặc dễ trôi lệch khiến máy đóng gói chân không kiểu quay khởi động quá trình xả khí ở các mức chân không không nhất quán, dẫn đến phân bố khí không đồng đều và chất lượng bao bì không ổn định. Việc hiệu chuẩn cảm biến nên được thực hiện hàng tháng hoặc ba tháng một lần, tùy theo khối lượng sản xuất và điều kiện môi trường ảnh hưởng đến máy đóng gói chân không kiểu quay của bạn.
Các đồng hồ đo chân không và bộ chuyển đổi áp suất trên máy đóng gói chân không kiểu quay của bạn phải được kiểm định so sánh với các chuẩn tham chiếu đã được chứng nhận để đảm bảo chúng báo đúng áp suất buồng. Một máy đóng gói chân không kiểu quay có cảm biến hiệu chuẩn sai có thể vẫn biểu hiện hoạt động bình thường trong khi thực tế lại liên tục tạo ra quá trình xả khí không đạt tiêu chuẩn do các sai số về thời gian tích lũy qua nhiều ca sản xuất. Việc triển khai kế hoạch bảo trì phòng ngừa bao gồm việc xác thực cảm biến sẽ bảo đảm tính ổn định của đầu ra từ máy đóng gói chân không kiểu quay và giảm thiểu rủi ro xảy ra sự cố chất lượng tốn kém.
Chất lượng khí nitơ hoặc khí trơ cung cấp cho máy đóng gói chân không quay của bạn ảnh hưởng trực tiếp đến độ đồng đều của quá trình làm đầy khí và độ nguyên vẹn cuối cùng của sản phẩm. Khí chứa độ ẩm, các hạt bụi hoặc tạp chất vi lượng có thể gây cản trở việc hình thành mối hàn kín và làm suy giảm môi trường bảo vệ bên trong bao bì. Một máy đóng gói chân không quay được trang bị bộ lọc khí và bộ điều chỉnh lưu lượng khí tích hợp đảm bảo chỉ có khí sạch, khô mới đi vào hệ thống làm đầy khí, từ đó duy trì hiệu suất ổn định trong mọi chu kỳ đóng gói.
Bộ điều khiển lưu lượng khí quy định tốc độ khí điền đầy buồng trong giai đoạn xả khí của chu kỳ máy đóng gói chân không quay. Nếu máy đóng gói chân không quay cho phép lưu lượng khí quá cao, hiện tượng nhiễu loạn và các đỉnh áp suất có thể làm gián đoạn sự phân bố khí đồng đều; nếu lưu lượng khí bị hạn chế quá mức, máy đóng gói chân không quay sẽ không đạt được việc thay thế toàn bộ oxy trong thời gian chu kỳ đã lập trình. Các van điều khiển lưu lượng cần được kiểm tra định kỳ để đảm bảo chúng duy trì đúng lưu lượng mục tiêu, và các điều chỉnh cần tính đến sự thay đổi theo mùa của áp suất nguồn cung cấp khí — yếu tố ảnh hưởng đến hiệu suất của máy đóng gói chân không quay.
Thiết kế vật lý của buồng trong máy đóng gói chân không quay ảnh hưởng đến mức độ hiệu quả khi khí khuếch tán khắp thể tích bao bì. Hình dạng buồng, vị trí cổng cấp khí và vị trí lỗ xả đều tác động đến thời điểm cân bằng áp suất cũng như các mô hình khuếch tán khí bên trong máy đóng gói chân không quay của bạn. Một máy đóng gói chân không quay có cổng cấp khí đặt không hợp lý có thể tạo ra các vùng chết nơi oxy còn bị giữ lại, làm giảm khả năng bảo vệ thời hạn sử dụng dù các chỉ số chân không và áp suất khí vẫn ở mức đúng.
Cấu hình thanh niêm phong trên máy đóng gói chân không kiểu quay của bạn phải cho phép khí thoát ra trước khi áp dụng nhiệt nhằm ngăn ngừa tích tụ áp suất có thể làm vỡ các mối hàn kín. Một máy đóng gói chân không kiểu quay có lỗ thông khí quá nhỏ sẽ hạn chế khả năng thoát khí, tạo ra áp lực ngược làm suy yếu quá trình hình thành mối hàn kín; trong khi lỗ thông khí quá lớn lại cho phép khí thoát ra quá sớm trước khi buồng đạt độ bão hòa đầy đủ. Việc thử nghiệm với nhiều kích cỡ túi và độ dày vật liệu khác nhau trên máy đóng gói chân không kiểu quay của bạn sẽ giúp xác định kích thước lỗ thông khí tối ưu nhằm duy trì việc xả khí đồng đều trên toàn bộ dải sản phẩm của bạn.
Đạt được việc xả khí đều đặn trên máy đóng gói chân không kiểu quay đòi hỏi phải lập trình chính xác trình tự các giai đoạn hút chân không, xả khí và hàn kín trong một chu kỳ đã được cài đặt. Mỗi giai đoạn phải chồng lấn hoặc chuyển tiếp với độ chính xác về thời gian để tránh mất chân không trước khi tiêm khí hoặc mất áp suất trong quá trình hàn kín. Máy đóng gói chân không kiểu quay của quý khách nên được trang bị các khoảng thời gian chờ có thể điều chỉnh nhằm đảm bảo cân bằng áp suất hoàn toàn trong buồng giữa các giai đoạn, từ đó khí có thể thấm đều toàn bộ túi trước khi bắt đầu quá trình hàn nhiệt.
Chu kỳ của máy đóng gói chân không kiểu quay nên tính đến sự biến động về thể tích bao bì bằng cách giám sát những thay đổi áp suất thực tế, thay vì chỉ dựa vào các khoảng thời gian cố định. Khi máy đóng gói chân không kiểu quay của bạn phát hiện độ sâu chân không đã ổn định ở mức mục tiêu, máy sẽ kích hoạt việc tiêm khí, đảm bảo thời điểm thực hiện là tối ưu bất kể có những sai lệch nhỏ nào về lượng sản phẩm trong bao bì hoặc độ kín của mối hàn. Cách tiếp cận dựa trên phản hồi này nâng cao tính nhất quán trong hiệu suất xả khí (flushing) của máy đóng gói chân không kiểu quay và giảm thiểu khuyết tật do tiêm khí quá sớm hoặc quá muộn.
Việc bảo trì định kỳ máy đóng gói chân không kiểu quay giúp duy trì độ ổn định của quá trình xả khí bằng cách ngăn ngừa mài mòn các bộ phận làm giảm chất lượng mối hàn kín và sự phân bố khí. Mức dầu bơm chân không, độ sạch của bộ lọc và tình trạng van bơm cần được kiểm tra hàng tuần đối với bất kỳ máy đóng gói chân không kiểu quay nào đang vận hành ở quy mô sản xuất. Bơm chân không bị mài mòn sẽ làm giảm độ chân không tối đa có thể đạt được, buộc máy đóng gói chân không kiểu quay của bạn phải bù trừ bằng áp suất khí cao hơn — điều này làm tăng ứng suất hàn kín và làm giảm độ ổn định.
Việc làm sạch và kiểm tra các cổng nhập khí, lỗ thông hơi và thành buồng trên máy đóng gói chân không kiểu quay giúp loại bỏ cặn bẩn gây cản trở luồng khí và quá trình hình thành mối hàn kín. Một máy đóng gói chân không kiểu quay có cặn bẩn tích tụ bên trong buồng sẽ làm giảm hiệu suất khuếch tán khí và có thể giữ lại các túi oxy, từ đó làm giảm thời hạn sử dụng sản phẩm. Việc thực hiện làm sạch sâu hàng tháng và thay thế gioăng hàn kín mỗi quý giúp duy trì độ tin cậy của máy đóng gói chân không kiểu quay, đảm bảo quá trình xả khí đồng đều trong suốt các chiến dịch sản xuất kéo dài.
Việc xả khí không đồng đều trên máy đóng gói chân không kiểu quay dẫn đến mức oxy còn sót lại thay đổi, thời hạn sử dụng bị rút ngắn, sản phẩm bị suy giảm chất lượng và khách hàng phàn nàn về hiện tượng hư hỏng sớm. Một số bao bì có thể giữ lại quá nhiều oxy, làm giảm hiệu quả của môi trường bảo vệ; trong khi những bao bì khác lại gặp phải sự mất cân bằng áp suất khiến mối hàn bị yếu đi. Sự biến thiên này làm tăng lượng phế liệu, gây tổn hại danh tiếng thương hiệu và khiến việc đưa ra cam kết đáng tin cậy về thời hạn sử dụng trở nên bất khả thi khi máy đóng gói chân không kiểu quay của bạn vận hành mà không có kiểm soát ổn định đối với quá trình xả khí.
Các cảm biến trên máy đóng gói chân không quay của bạn nên được hiệu chuẩn hàng tháng đối với sản xuất khối lượng cao hoặc mỗi quý đối với mức sử dụng trung bình nhằm duy trì độ nhất quán trong quá trình làm sạch bằng khí. Các yếu tố môi trường như dao động nhiệt độ và sự trôi lệch của cảm biến theo thời gian gây ra các chỉ số không chính xác, làm suy giảm hiệu suất của máy đóng gói chân không quay. Việc hiệu chuẩn định kỳ dựa trên các tiêu chuẩn đã được chứng nhận đảm bảo rằng máy đóng gói chân không quay của bạn duy trì độ chính xác cần thiết để kích hoạt việc tiêm khí ở độ chân không tối ưu.
Đúng vậy, độ dày vật liệu bao bì dạng túi, đặc tính cản khí và thiết kế đường hàn đều ảnh hưởng đáng kể đến hiệu quả xả khí đồng đều của máy đóng gói chân không kiểu quay. Vật liệu dày hơn đòi hỏi thời gian giữ lâu hơn để khí khuếch tán, và vật liệu có đặc tính cản khí cao có thể yêu cầu điều chỉnh độ sâu chân không nhằm đảm bảo máy đóng gói chân không kiểu quay hoạt động tối ưu. Việc kiểm tra máy đóng gói chân không kiểu quay với từng loại vật liệu bao bì dạng túi giúp xác nhận rằng các thông số đã được cấu hình phù hợp để đạt được quá trình xả khí đồng đều trên mọi định dạng bao bì bạn sản xuất.

2026/09/20
Máy đóng gói túi sẵn: Giảm lãng phí màng bao bì, cắt giảm chi phí sở hữu tổng thể (TCO) và đạt lợi tức đầu tư (ROI) nhanh hơn

2026/09/20
Giảm 40% thời gian chuyển đổi máy đóng gói túi sẵn nhờ các phương pháp tốt nhất đã được kiểm chứng

2026/09/20
Máy đóng gói túi sẵn: Tăng năng suất, giảm phế liệu và cải thiện ROI

2026/09/20
So sánh máy đóng gói túi sẵn loại quay tròn và loại thẳng hàng: về tốc độ, ROI và khả năng mở rộng

2026/09/20
Máy đóng gói túi sẵn: Tăng năng suất, giảm chi phí nhân công và nâng cao độ bền của mối hàn

2026/09/21
Máy đóng gói túi sẵn: Hướng dẫn về các loại túi, vật liệu và quy trình đổ đầy

