 EN
Miten vähentää kalvohävikkiä valmiiksi valmistetun pussin pakkauskoneella?
2026/09/20
Valmiiksi valmistetut pussikoneet: vähennä kalvohävikkiä, leikkaa kokonaiskustannuksia (TCO) ja saavuta nopeampi tuotto sijoitetusta pääomasta (ROI)

2026/10/08
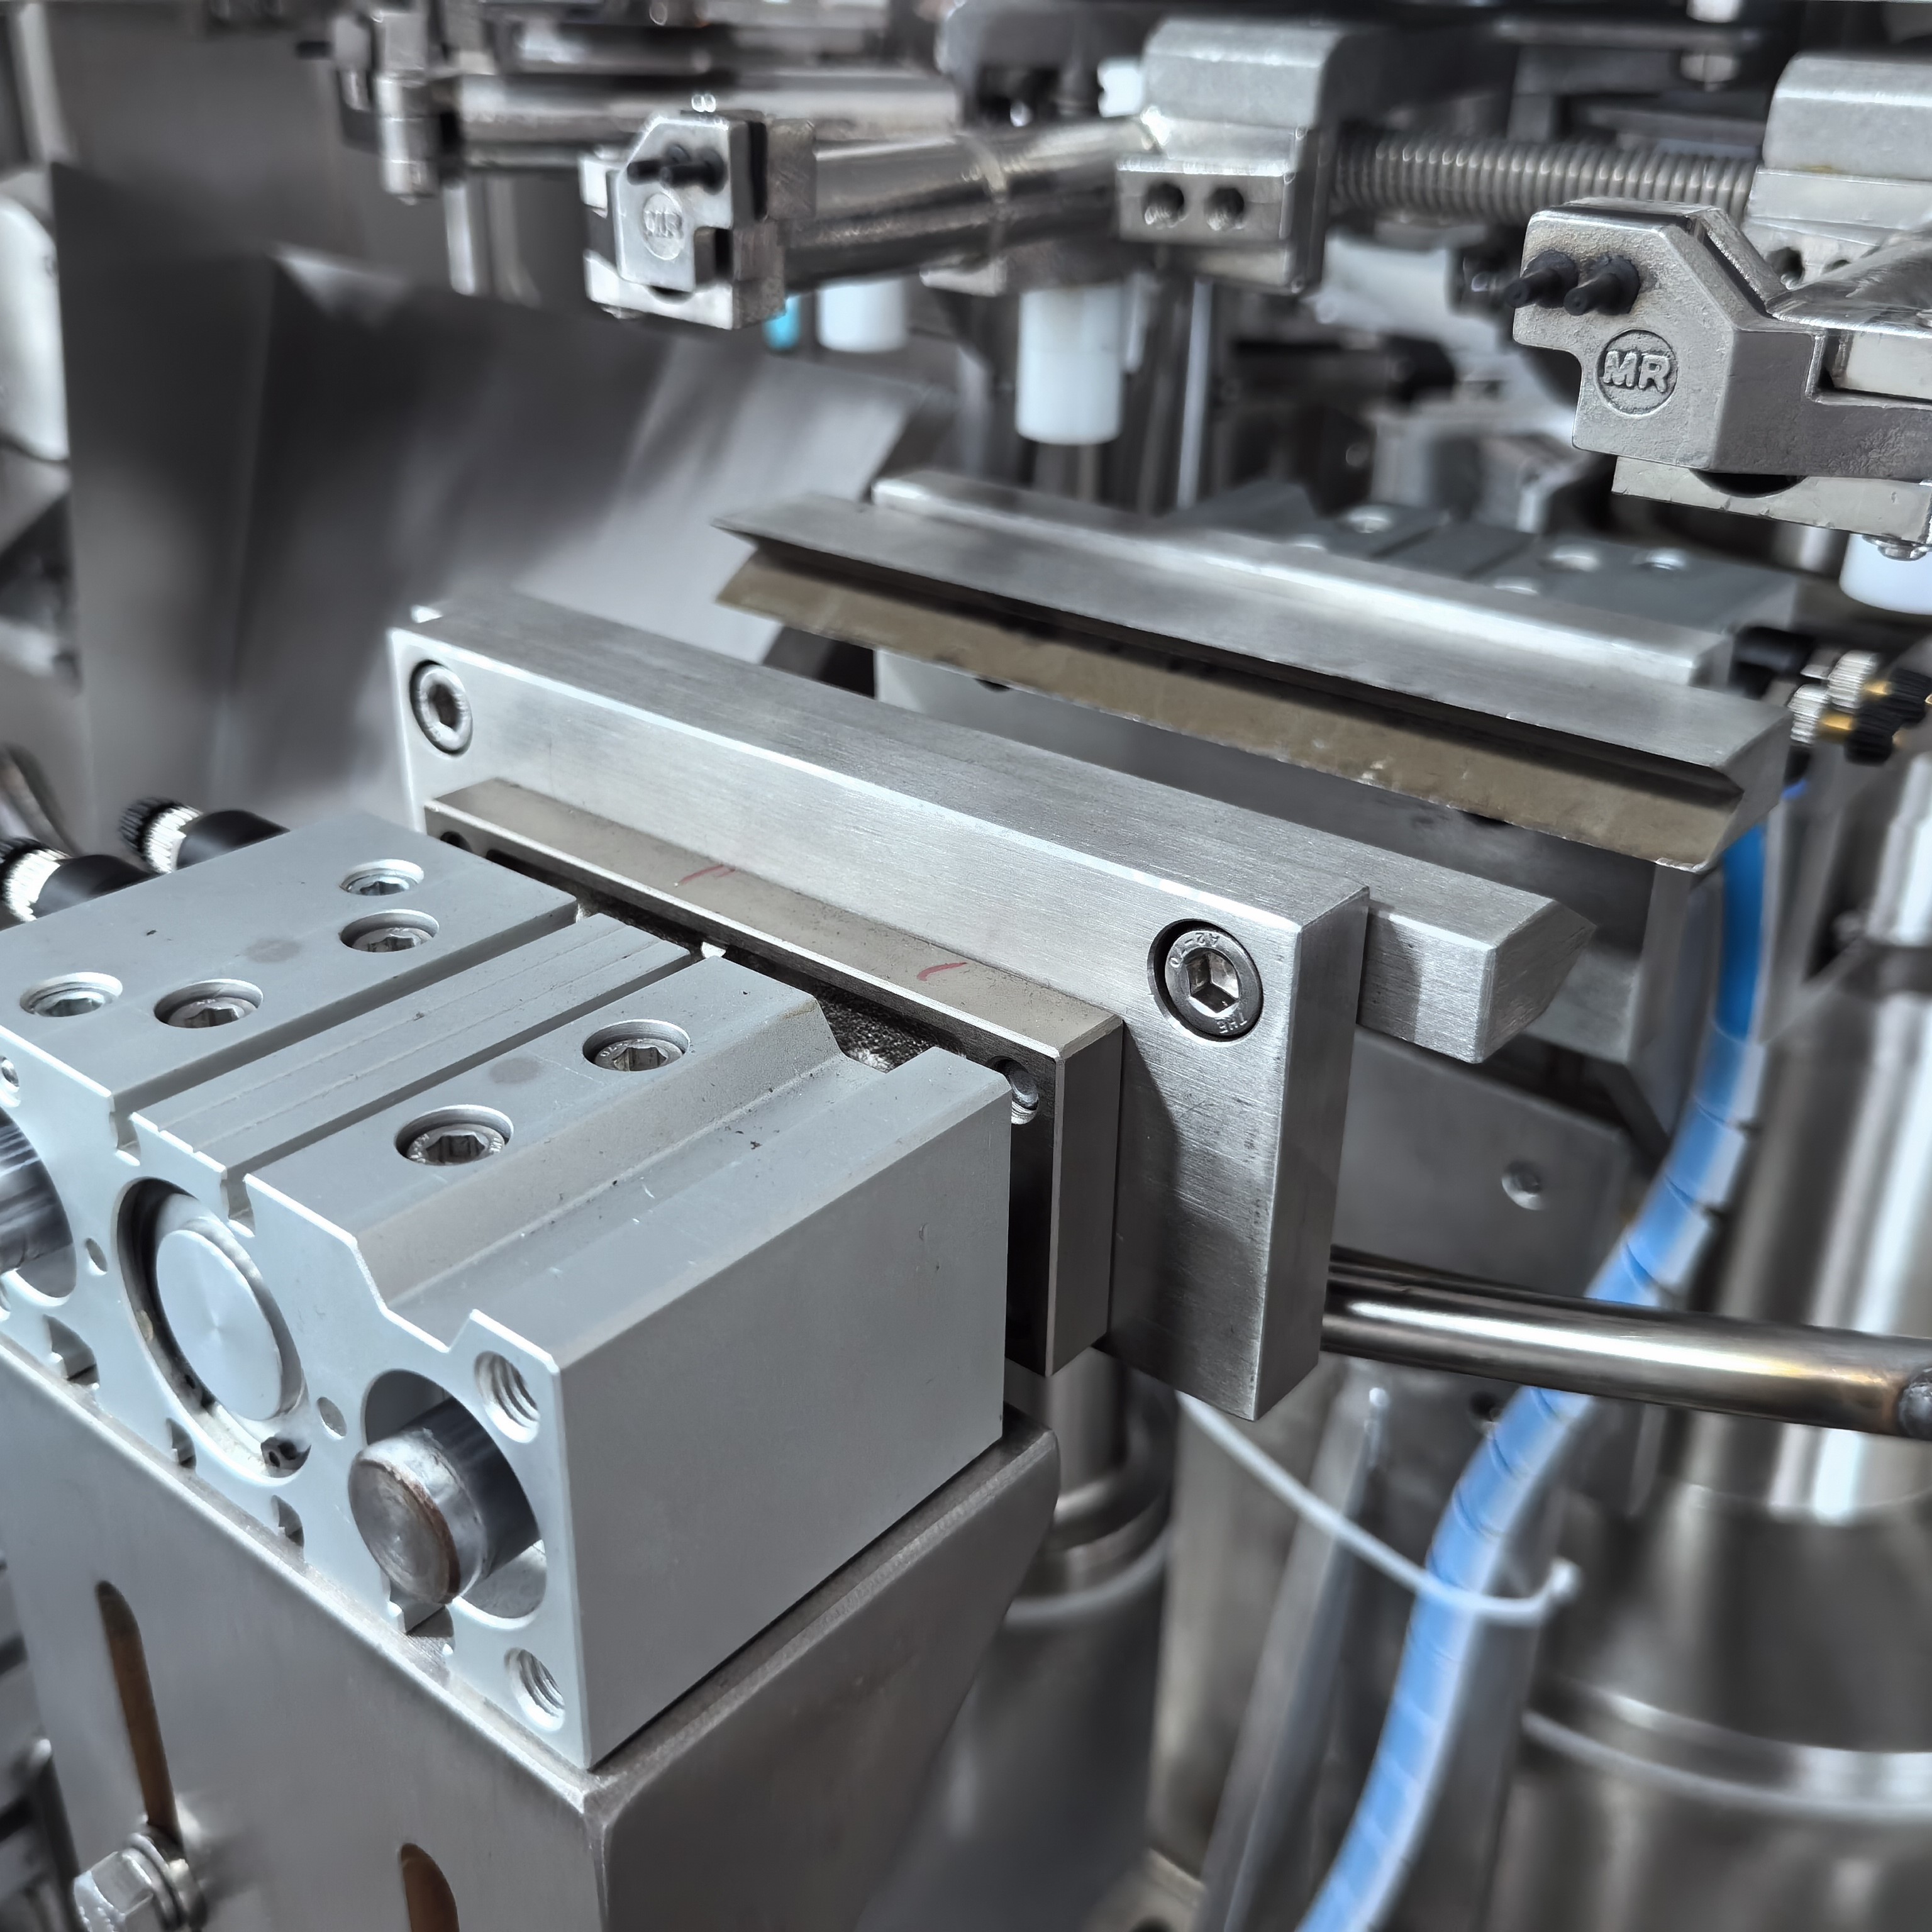
Jatkuvan kaasunpuhdistuksen saavuttaminen pyörivä tyhjiöpakkauskone on välttämätöntä tuotteiden tuoreuden säilyttämiseksi, säilyvyyden pidentämiseksi ja elintarvikkeiden laadun säilyttämiseksi koko tuotantolinjassa. Kaasun tuottamisen tarkkuus tyhjiökiertokulun aikana vaikuttaa suoraan pakkauksen eheyteen, mikä estää hapettumisen ja mikrobipitoisuuden, mikä voi vaarantaa tuotteen turvallisuuden ja kuluttajien tyytyväisyyden. Jos ymmärrät kaasun jatkuvan huuhdon mekaanisen toiminnan ja parhaat käytännöt, voit optimoida pyörivän tyhjiöpakkauslaitteesi suorituskykyä ja vähentää huonosta tiivistyslaadusta aiheutuvia jätteitä.
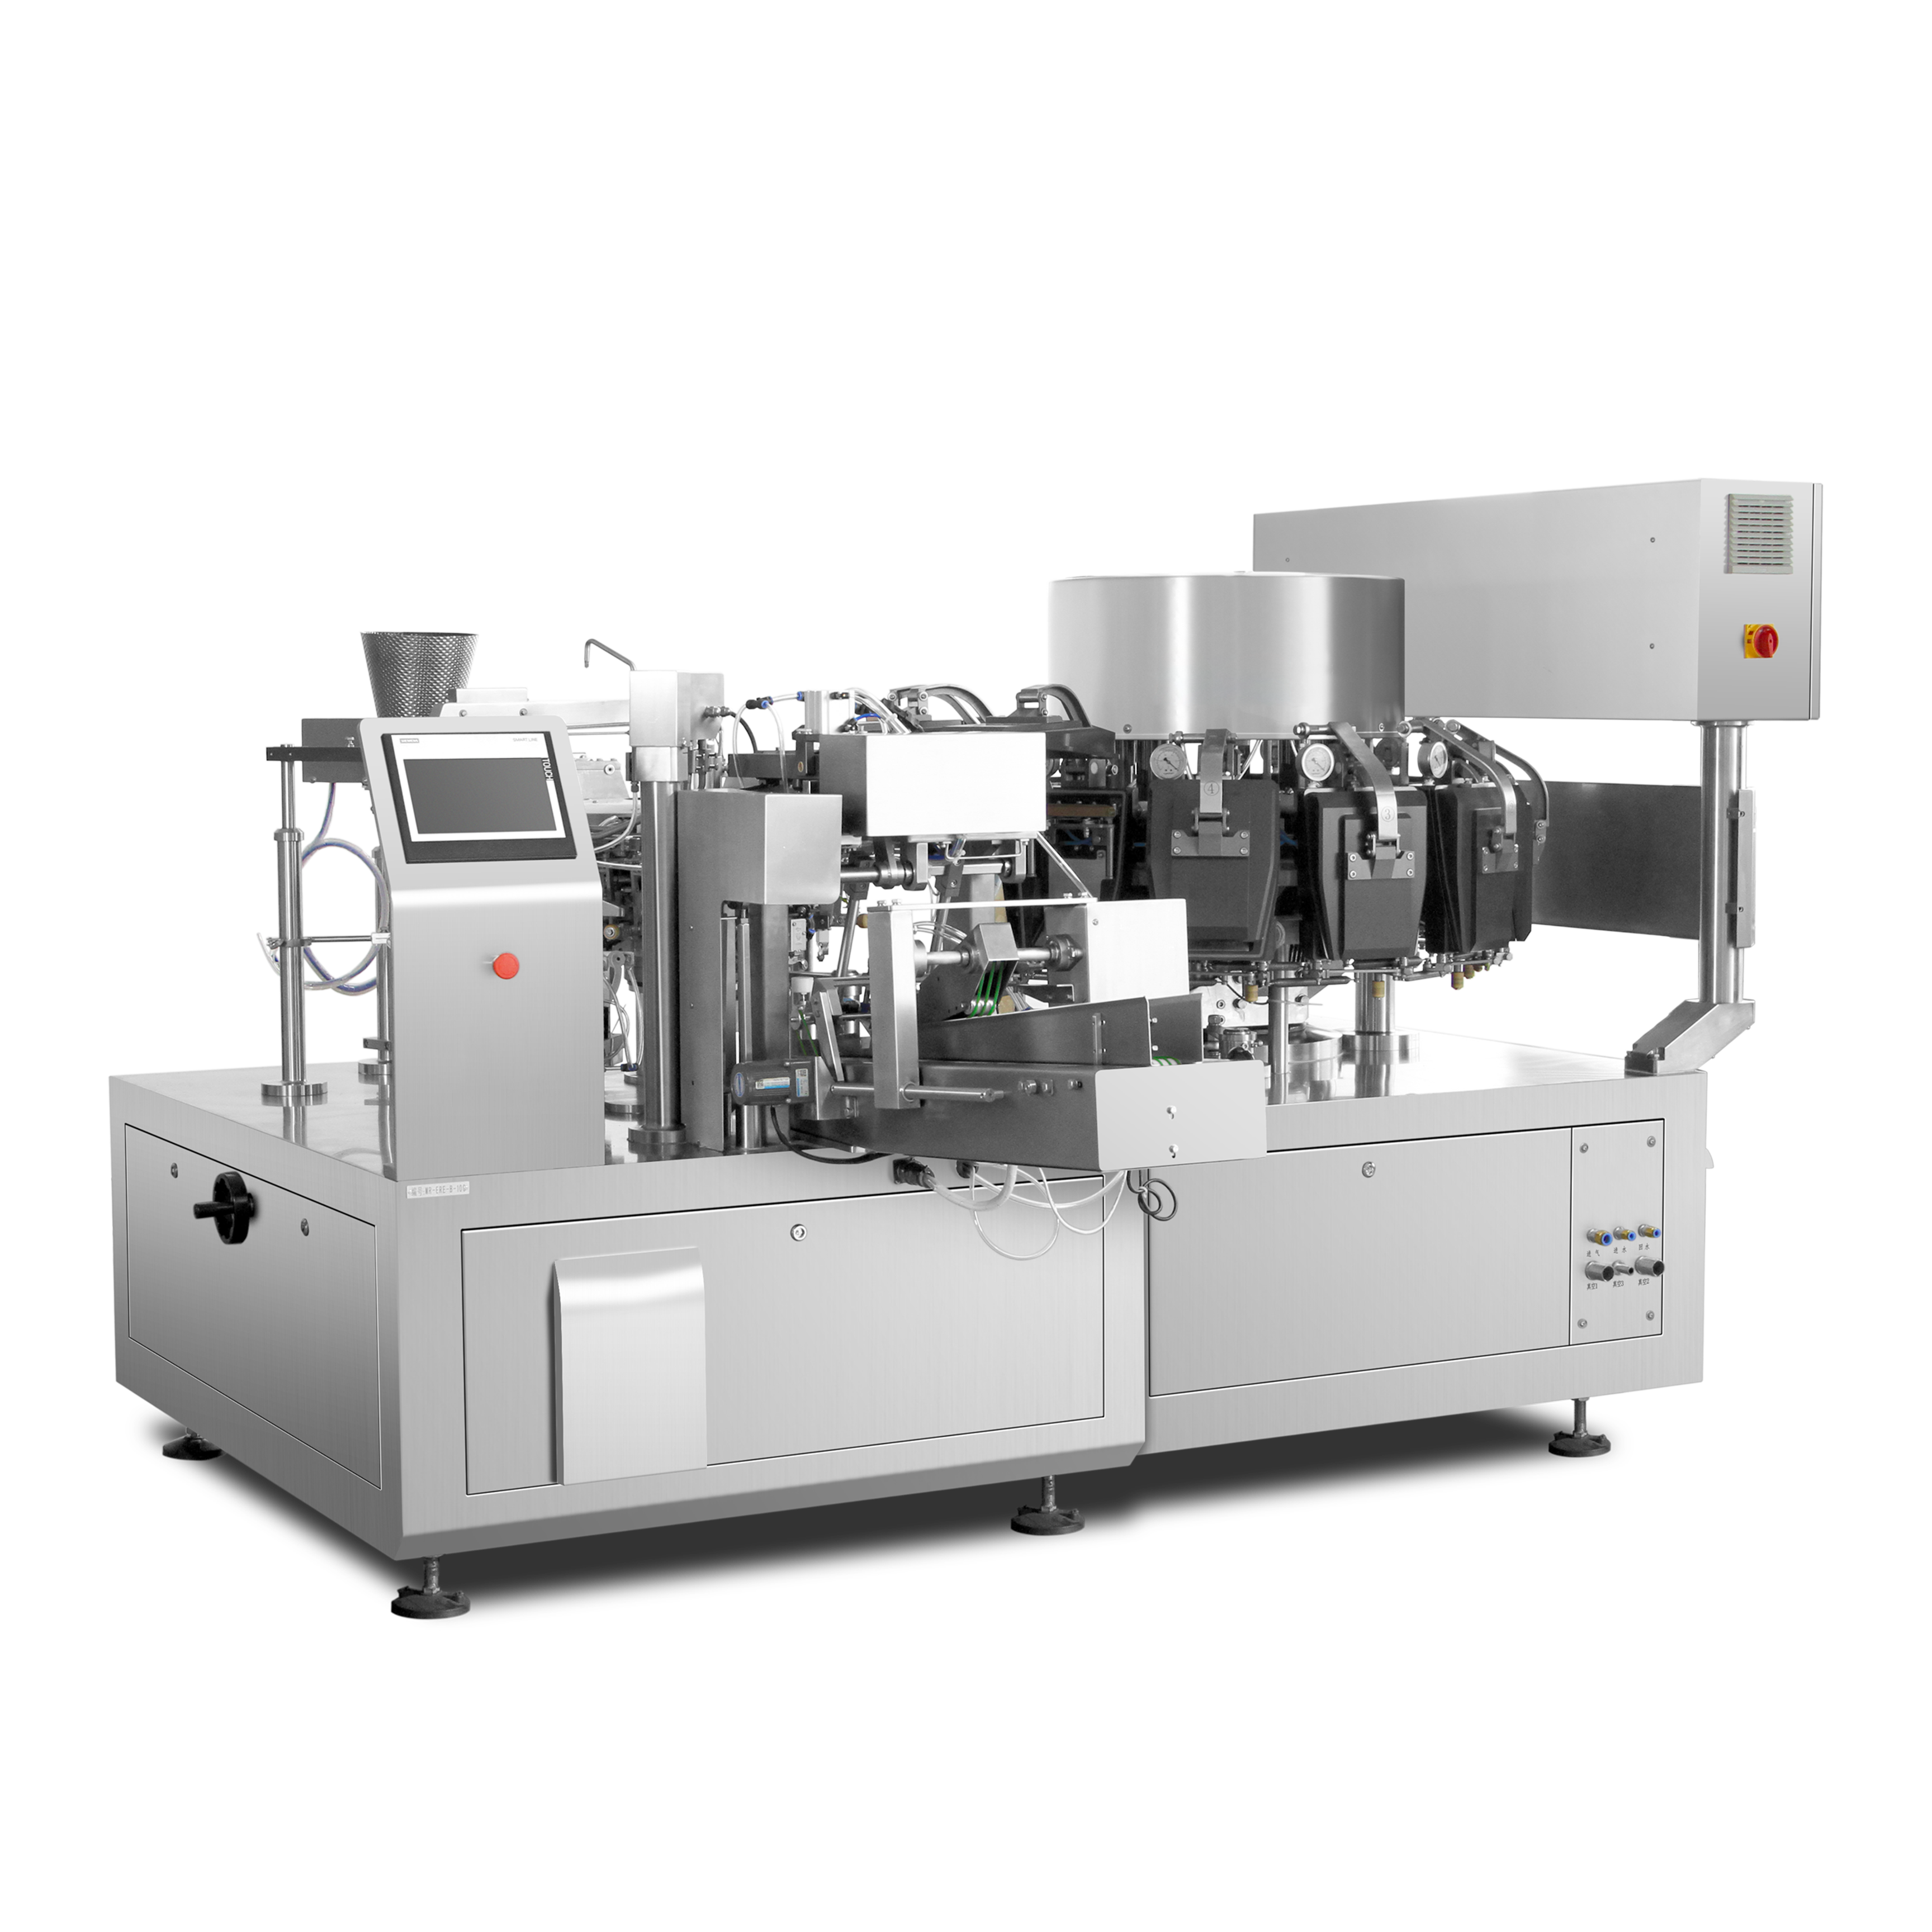
Pyörivä tyhjiöpakkauskone toimii ohjatulla kierroksella, joka alkaa ilman poistamisella, jota seuraa kaasun injektointi ja lopuksi tiivisteen muodostuminen. Tyhjiövaiheessa pyörivä tyhjiöpakkauskone poistaa hapen pakkauspussista, luoden osittaisen tyhjiön, joka mahdollistaa tehokkaan kaasun diffuusion. Kun kaasu tulee kammioon puhallusvaiheessa, sen on levitettävä tasaisesti koko pussin tilavuuteen ilman ilmakuplia tai epätasaisia painealueita, jotka heikentäisivät tiivisteen laatua.
Kaasun täyttömekanismi pyörivässä tyhjiöpakkauskoneessa perustuu tarkkaan ajoitukseen ja paineen säätöön, jotta injektoitu kaasu saavuttaa kaikki pussin alueet samanaikaisesti. Jos kaasu pääsee sisään liian nopeasti, turbulenssi aiheuttaa epätasaisen jakautumisen; jos se pääsee sisään liian hitaasti, tyhjiöpaine voi puristaa pussia uudelleen ennen kuin kammio on täysin kyllästynyt kaasulla. Pyörivän tyhjiöpakkauskoneen kammion ja kaasutulojen suunnittelu vaikuttaa suoraan siihen, kuinka tehokkaasti kaasu tunkeutuu pussiin ja säilyttää yhtenäisen täyttösuorituksen kaikilla tuotantokierroksilla.
Tyhjiön syvyys—mitattuna millibareina tai kilopascleina—muodostaa perustan tehokkaalle kaasutukseen missä tahansa pyörivässä tyhjiöpakkauskoneessa. Pyörivä tyhjiöpakkauskone, joka ei saavuta riittävää tyhjiötä, säilyttää jäljelle jäänyttä happea, mikä vähentää typen korvaamisen tehoa ja lyhentää tuotteen säilyvyysaikaa. Toisaalta liiallinen tyhjiö voi vahingoittaa herkkiä elintarvikkeita tai luoda pussiin jännityskohtia, jotka heikentävät tiukkuutta.
Kaasun paine tyhjiöpumpun täyttövaiheessa on säädettävä suhteessa jäljelle jääneeseen tyhjiöön pyörivän tyhjiöpakkauskoneen kammiossa. Kun kaasun paine on yhtä suuri kuin tyhjiön syvyys tai hieman suurempi, se mahdollistaa sileän ja tasaisen kammion täytön. Jos kaasun paine on liian alhainen suhteessa tyhjiön syvyyteen, pyörivä tyhjiöpakkauskone ei pysty saavuttamaan täydellistä happikorvausta; jos paine on liian korkea, se voi vaarantaa pussin eheytetä tai pakottaa kaasun läpi heikot tiukkuuskohdat ennen lopullista kuumennusta.
Nykyiset pyörivät tyhjiöpakkauskoneet luottavat paineantureihin tyhjiötason seurantaan ja kaasun ruiskutuksen käynnistämiseen optimaalisessa vaiheessa. Epätarkat tai ajassa poikkeavat anturit saavat pyörivän tyhjiöpakkauskoneen käynnistämään kaasunpuhdistuksen epäjohdonmukaisilla tyhjiötasoilla, mikä johtaa muuttuvaan kaasujakaumaan ja epätasaiseen pakkauslaatuun. Anturien kalibrointi tulisi suorittaa kuukausittain tai neljännesvuosittain tuotantomäärän ja ympäristöolosuhteiden mukaan, jotka vaikuttavat pyörivään tyhjiöpakkauskoneeseen.
Tyhjiömittarit ja painemuuntimet pyörivässä tyhjiöpakkauskoneessasi on tarkistettava sertifioitujen viitestandardien avulla varmistaaksesi, että ne ilmoittavat todellisen kammion paineen. Virheellisesti kalibroitu pyörivä tyhjiöpakkauskone voi vaikuttaa toimivan normaalisti, vaikka se tuottaisikin järjestelmällisesti alapuolella olevaa kaasutusta aikavirheiden vuoksi, jotka kumuloituvat tuotantokierrosten aikana. Ennaltaehkäisevän huollon suunnitelman toteuttaminen, johon sisältyy anturien validointi, turvaa pyörivän tyhjiöpakkauskoneen tuotannon yhtenäisyyden ja vähentää kalliiden laatuviosten riskiä.
Typpi- tai jalokaasun laatu, jota toimitetaan pyörivään tyhjiöpakkauskoneeseen, vaikuttaa suoraan kaasun poistamisen tasaisuuteen ja lopullisen tuotteen eheyyteen. Kosteaa, epäpuhtauksia sisältävää tai jäljittäviä saasteita sisältävää kaasua käytettäessä tiivisteen muodostuminen voi häiriintyä ja paketin sisällä oleva suojaava kaasuympäristö voi heikentyä. Pyörivä tyhjiöpakkauskone, jossa on sisäänrakennetut kaasusuodattimet ja säätimet, varmistaa, että vain puhdasta ja kuivaa kaasua pääsee kaasunpoistojärjestelmään, mikä mahdollistaa yhtenäisen suorituskyvyn kaikilla pakkauskiertoja.
Virtausnopeuden säätö ohjaa kaasun täyttönopeutta kammiossa pyörivän tyhjiöpakkauskoneen suodatusvaiheen aikana. Jos pyörivä tyhjiöpakkauskone sallii liian suuren virtausnopeuden, turbulenssi ja painepiikit voivat häiritä tasaisen kaasujakauman muodostumista; jos virtaus on liian rajoitettu, pyörivä tyhjiöpakkauskone ei pysty saavuttamaan täyttä happipitoisuuden poistoa ohjelmoituna syklin kestona. Virtauksen säätöventtiilejä tulisi testata säännöllisesti varmistaakseen, että ne säilyttävät tavoiteltavan virtausnopeuden, ja säädöissä tulisi ottaa huomioon vuodenajasta johtuvat kaasun syöttöpaineen muutokset, jotka vaikuttavat pyörivän tyhjiöpakkauskoneen suorituskykyyn.
Pyöreän tyhjiöpakkauskoneen kammion fyysinen rakenne vaikuttaa siihen, kuinka tehokkaasti kaasu leviää paketin tilavuuteen. Kammion muoto, kaasutuloaukon sijainti ja ilmanpoistoaukkojen sijoittelu vaikuttavat kaikkien kolmen tekijän avulla painetasausten ajoitukseen ja kaasun diffuusiokuviin pyöreässä tyhjiöpakkauskoneessa. Huonosti sijoitettujen kaasutuloaukkojen kanssa varustetussa pyöreässä tyhjiöpakkauskoneessa voi syntyä kuolleita alueita, joissa happi jää jumiin, mikä vähentää säilyvyys suojausta, vaikka tyhjiö- ja kaasupaineen lukemat olisivatkin oikein.
Tiivistyspalkin asetus pyörivässä tyhjiöpakkauskoneessasi on suunniteltava siten, että kaasu pääsee poistumaan ennen kuin lämpöä kohdistetaan, jotta estetään paineen kertyminen, joka voi rikkoa tiukat tiivistykset. Pyörivässä tyhjiöpakkauskoneessa liian pienet ilmanpoistoaukot rajoittavat kaasun poistumista ja aiheuttavat takapaineen, joka heikentää tiukkojen tiivistysten muodostumista; liian suuret ilmanpoistoaukot taas mahdollistavat kaasun liian aikaisen menetyksen ennen kuin kammio on täysin täytetty kaasulla. Erilaisten pussikokojen ja materiaalin paksuuden testaaminen pyörivässä tyhjiöpakkauskoneessasi auttaa tunnistamaan optimaalisen ilmanpoistoaukon koon, joka varmistaa yhtenäisen kaasutuksen koko tuotevalikoimallasi.
Tasaisen kaasutuksen saavuttaminen pyörivässä tyhjiöpakkauskoneessa vaatii tarkkaa tyhjiö-, kaasutus- ja sinetöintivaiheiden järjestystä ohjelmoitussa syklessä. Jokaisen vaiheen on päällekkäin tai siirryttävä tarkalla ajastuksella, jotta tyhjiö ei katoaisi ennen kaasun ruiskutusta tai paine ei laskisi sinetöinnin aikana. Pyörivän tyhjiöpakkauskoneesi tulisi sisältää säädettäviä lepovaiheita, jotka mahdollistavat täydellisen kammion tasapainottamisen vaiheiden välillä ja varmistavat, että kaasu tunkeutuu koko pussiin ennen kuin lämpösinetöinti alkaa.
Pyörivän tyhjiöpakkauskoneen kiertoprosessin tulisi ottaa huomioon pussien tilavuuden vaihtelu seuraamalla todellisia painemuutoksia eikä ainoastaan kiinteitä aikavälejä. Kun pyörivä tyhjiöpakkauskone havaitsee, että tyhjiösyvyys on saavuttanut tavoiteltavan tason ja vakautunut, se antaa signaalin kaasun ruiskutuksen aloittamisesta, mikä varmistaa optimaalisen ajoituksen riippumatta pienistä vaihteluista pussien täyttötilavuudessa tai tiukkuudessa. Tämä palauteperustainen lähestymistapa parantaa pyörivän tyhjiöpakkauskoneen kaasutusprosessin tasalaatuisuutta ja vähentää virheita, jotka johtuvat liian aikaisesta tai myöhästyneestä kaasun lisäämisestä.
Tavallinen huolto pyörivällä tyhjiöpakkauskoneella säilyttää pesun tasaisuuden estämällä komponenttien kulumista, joka heikentää tiivistystä ja kaasujen jakautumista. Tyhjiöpumpun öljytaso, suodattimien puhtaustaso ja pumpun venttiilien kunto on tarkistettava viikoittain kaikissa tuotantotilavuudessa toimivissa pyörivissä tyhjiöpakkauskoneissa. Kuluneet tyhjiöpumput vähentävät saavutettavaa tyhjiötasoa, mikä pakottaa pyörivän tyhjiöpakkauskoneen kompensoimaan korkeammalla kaasupaineella, joka lisää tiivistystä rasittavaa voimaa ja vähentää tasaisuutta.
Kaasunottoaukkojen, venttiili-aukkojen ja kammion seinämien puhdistus ja tarkastus pyörivässä tyhjiöpakkauskoneessa poistaa jäännöksiä, jotka häiritsevät kaasuvirtausta ja tiivisteen muodostumista. Pyörivässä tyhjiöpakkauskoneessa, jonka kammiossa on kertymää, kaasun diffuusiotehokkuus vähenee ja mahdollisia happipussien muodostumisia voi esiintyä, mikä heikentää tuotteen säilyvyysaikaa. Kuukausittainen syväpuhdistus ja neljännesvuosittainen tiivistepartien vaihto varmistavat pyörivän tyhjiöpakkauskoneen luotettavuuden, joka tarvitaan yhtenäiseen kaasutukseen pitkäkestoisissa tuotantokampanjoissa.
Epäjohdonmukainen kaasutus pyörivässä tyhjiöpakkauskoneessa johtaa vaihteleviin jäännöshappipitoisuuksiin, lyhentää säilyvyysaikaa, heikentää tuotteen laatua ja aiheuttaa asiakaspalautetta aiemmasta rikkoutumisesta. Joissakin paketeissa voi olla liikaa happea, mikä vähentää suojakaasun tehokkuutta, kun taas toisissa paketeissa paine-erot voivat heikentää tiukkuutta. Tämä vaihtelu lisää jätettä, vahingoittaa brändin mainetta ja tekee luotettavien säilyvyysaikojen ilmoittamisesta mahdotonta, kun pyörivä tyhjiöpakkauskoneesi toimii ilman johdonmukaista kaasutuksen säätöä.
Pyörivän tyhjiöpakkauskoneen anturit tulee kalibroida kuukausittain suurten tuotantomäärien yhteydessä tai neljännesvuosittain keskitasoisessa käytössä, jotta tyhjiöpumpun toiminta pysyy tasaisena. Ympäristötekijät, kuten lämpötilan vaihtelut ja anturien aikaa myötä tapahtuva hajonta, aiheuttavat epätarkkoja lukemia, jotka heikentävät pyörivän tyhjiöpakkauskoneen suorituskykyä. Säännöllinen kalibrointi sertifioitujen standardien mukaan varmistaa, että pyörivän tyhjiöpakkauskoneen tarkkuus säilyy riittävän hyvänä kaasun ruiskutuksen käynnistämiseksi optimaalisilla tyhjiösyvyyksillä.
Kyllä, pussin materiaalin paksuus, esteominaisuudet ja tiivistyksen suunnittelu vaikuttavat merkittävästi siihen, kuinka tehokkaasti pyörivä tyhjiöpakkauskone saavuttaa johdonmukaisen kaasutuksen. Paksuimmat materiaalit vaativat pidempiä lepovaiheita kaasun diffuusion varmistamiseksi, ja korkeat esteominaisuudet vaativat mahdollisesti säädetympää tyhjiösyvyyttä, jotta pyörivä tyhjiöpakkauskone toimisi optimaalisesti. Pyörivän tyhjiöpakkauskoneen testaaminen jokaisen pussimateriaalin kanssa varmistaa, että parametrit on asetettu siten, että kaasutus on johdonmukaista kaikissa tuotettavissa pakkausmuodoissa.

2026/09/20
Valmiiksi valmistetut pussikoneet: vähennä kalvohävikkiä, leikkaa kokonaiskustannuksia (TCO) ja saavuta nopeampi tuotto sijoitetusta pääomasta (ROI)

2026/09/20
Vähennä valmiiksi valmistettujen pussien pakkauskoneen vaihtoaika 40 % käytännössä todistettujen parhaiden käytäntöjen avulla

2026/09/20
Valmiiksi valmistetut pussikoneet: lisää tuotantotehoa, vähennä jätettä ja paranna ROI:ta

2026/09/20
Pyörivät vs. linja-asettelun valmiiksi valmistetut pussikoneet: nopeus, ROI ja laajennettavuus vertailussa

2026/09/20
Valmiiksi valmistettu pussikone: lisää tuotantotehoa, vähennä työvoimakustannuksia ja paranna tiukkuutta

2026/09/21
Valmiiksi valmistettujen pussien kone: Pussityypit, materiaalit ja täyttöopas

