 EN
プレマードパウチ包装機でフィルム廃棄を削減する方法
2026/09/20
プレマードパウチ機:フィルム廃棄の削減、TCOの低減、および投資回収期間(ROI)の短縮

2026/10/13
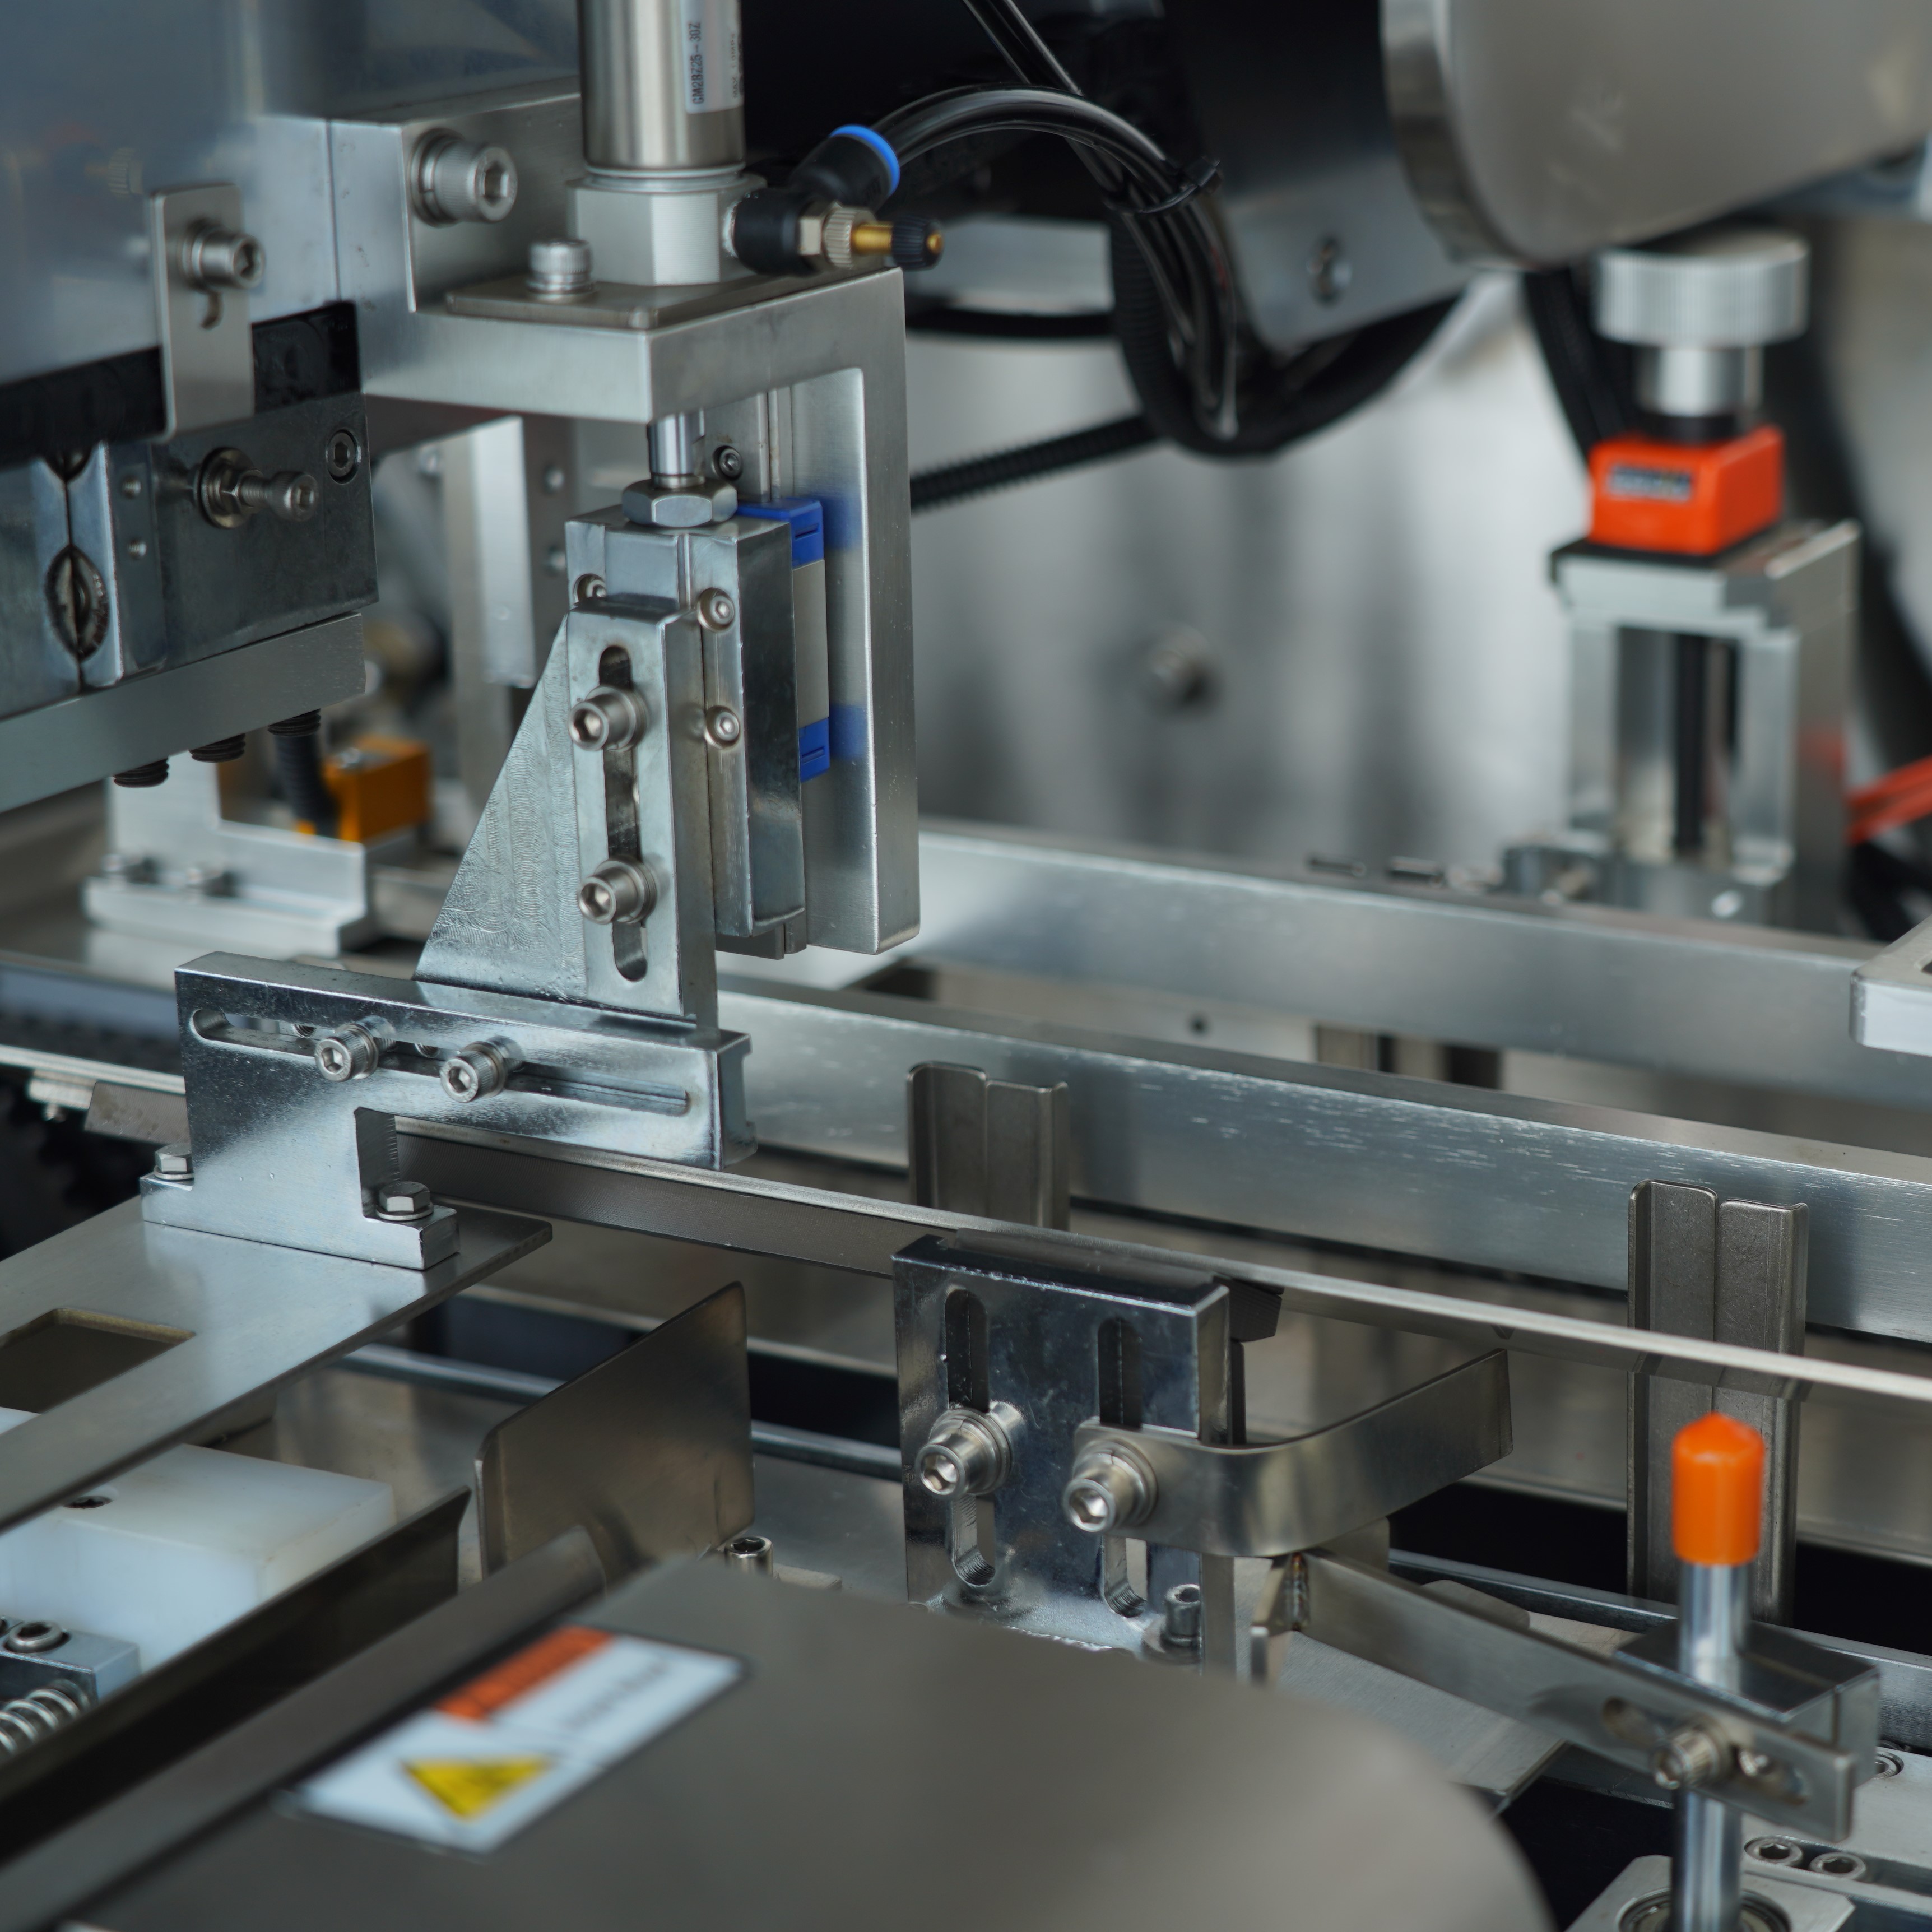
異なるカートンサイズへの 箱詰め機 切替は、高速包装環境において最も重要な作業の一つです。複数の製品ラインを運営している場合でも、季節限定商品など仕様が変わる場合でも、箱用カートナーマシンをあるカートン仕様から別の仕様へ素早く正確に切り替える能力は、生産効率に直結し、ダウンタイムによるコスト増加や廃棄ロスを抑える上で極めて重要です。適切な箱用カートナーマシン切替手順を理解・実践することで、チームは品質を保ちながらスムーズな切替を実施し、厳しい納期にも確実に対応できます。
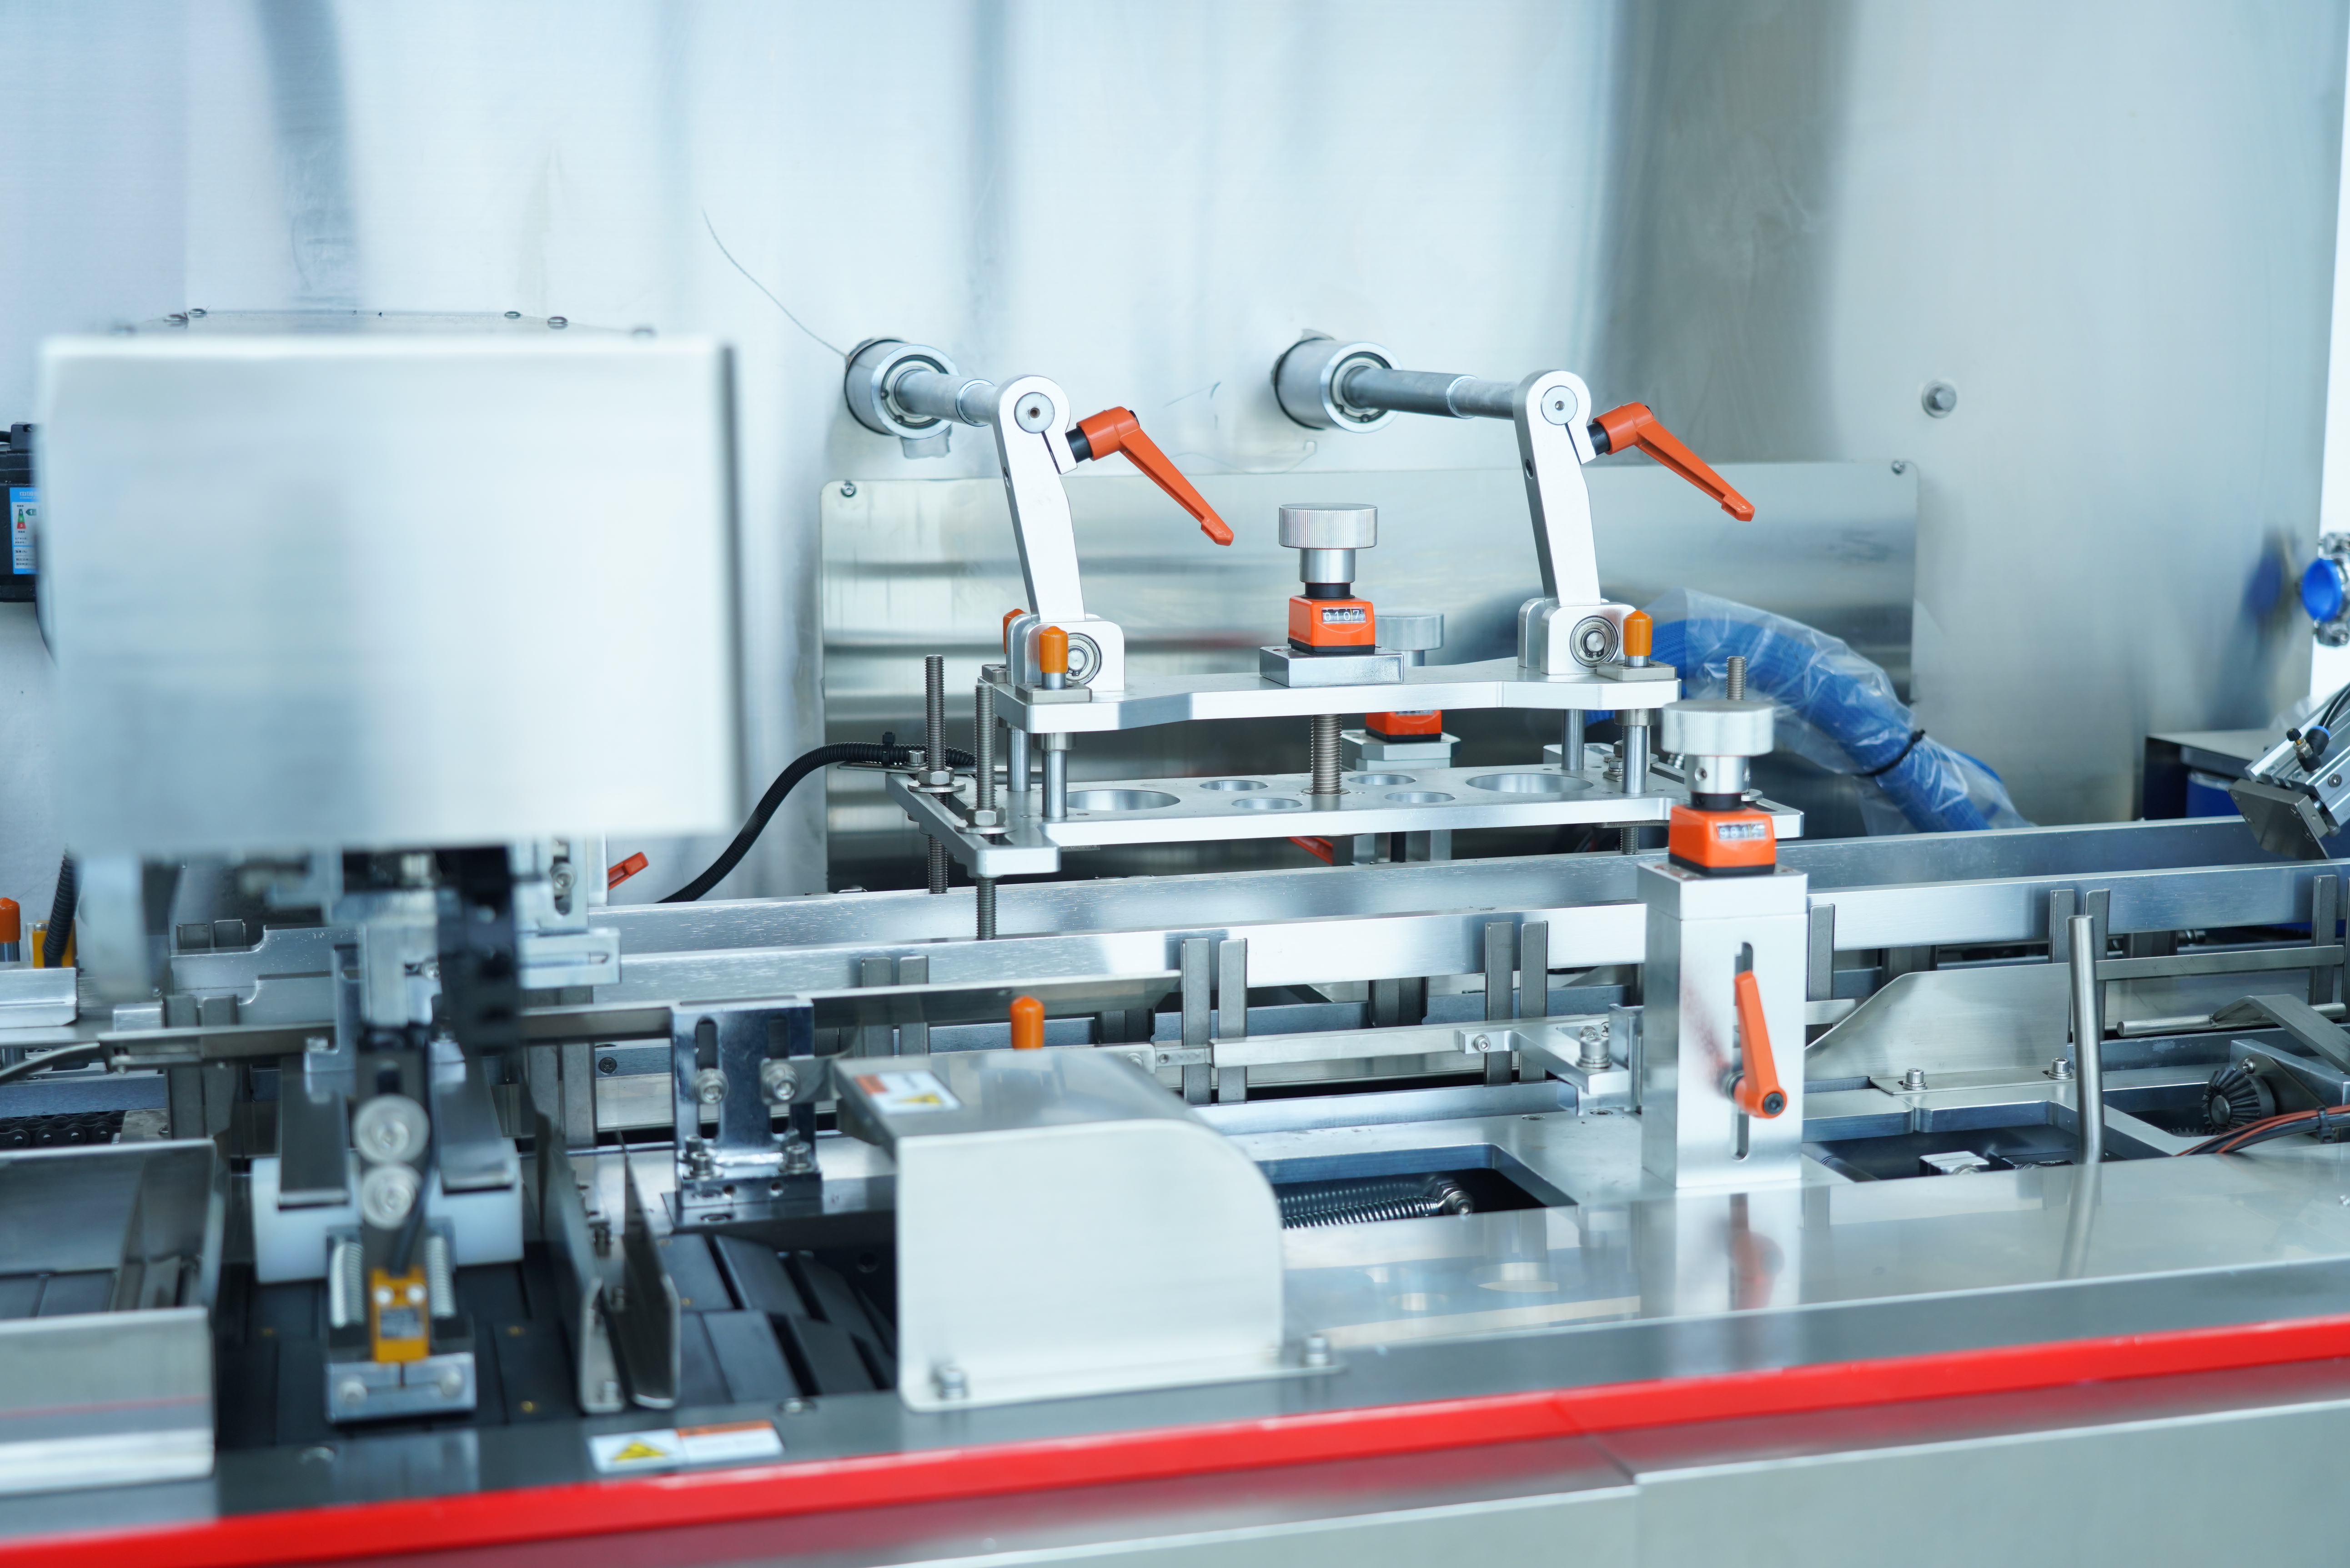
ボックスタイプのカートンナーは、成形・充填・シール各ステーションにおいて、正確な機械的および空気圧式調整を可能にするよう設計されています。カートンサイズの切り替えを成功させるには、事前の綿密な計画、体系的な調整手順、および検証プロトコルが不可欠です。本ガイドでは、変更作業の全工程を解説し、オペレーターおよび保守担当者がセットアップ時間を短縮し、生産ライン全体で安定した性能を確保できるよう支援します。
ボックスタイプのカートナーマシンは、自動化されたカートン詰めラインの要であり、さまざまなカートンサイズに対応できる柔軟性が、競争上の重要な優位性です。各カートンサイズに応じて、カートナーマシンの機械的アライメント、サーボ位置決め、センサーのキャリブレーションを正確に行う必要があります。これらの設定がずれたり、誤って設定されたりすると、詰まり、送り不良、品質不具合などが発生し、生産が停止します。適切に実施されたカートナーマシンのサイズ切替(チェンジオーバー)は、こうしたリスクを最小限に抑え、設備を定格速度で、かつ初回通過時の精度を確保して稼働させます。
複数のSKUを並行して製造する現場では、効率的なカートナーマシンのサイズ切替(チェンジオーバー)が非常に大きなメリットをもたらします。切替時間を数時間から数分へと短縮することで、設備総合効率(OEE)が向上し、生産量の最大化が可能になります。事前に切替手順を計画し、作業者に特定の調整手順を訓練し、カートナーマシンのセットアップに関する標準手順を文書化・維持することは、競争の激しい市場において不可欠な実践です。
典型的なボックスタイプカートナーマシンには、カートンサイズを変更する際に調整が必要ないくつかの主要サブシステムが含まれています。成形ステーションでは、機械式ガイドと折り畳み順序を用いて、展開状態のカートン材(ブランク)を所定の形状に成形します。装填ステーションでは、精密なゲーティングと不良品排出機構によって製品を正確な位置に配置します。封緘ステーションでは、テープ、接着剤、その他の閉じ方でカートンを密封します。ボックスタイプカートナーマシンの各ステーションは、新しいカートンの寸法・形状に対応するよう再設定する必要があります。設定の不備は、機械の性能低下を招きます。ご使用のボックスタイプカートナーマシンの機種に応じて、どの調整が特に重要であるかを把握しておくことで、的確かつ効率的な切替作業が可能になります。
ボックスタイナーの切替作業を始めるにあたり、まず現在使用中のカートンサイズと切り替え先のカートンサイズに関するすべての参考資料を揃えてください。ボックスタイナーの取扱説明書、クイックチェンジ対応のセットアップガイド、および機器メーカーが提供する切替チェックリストを確認してください。生産を停止する前に、必要な機械部品、センサーアダプター、工具セットがすべて揃っていることを確認してください。また、現在のボックスタイナー設定(サーボ位置、ガイド幅、センサー閾値、空気圧設定値など)を記録しておき、必要に応じて元の状態へ戻す(ロールバック)ことができるよう備えてください。
収納箱用カートナーチェンジオーバーは、計画メンテナンス期間中、または生産ラインの稼働間隔を利用して実施し、売上への影響を最小限に抑えましょう。作業には、資格を持つオペレーターとメンテナンス技術者を2名体制でアサインしてください。この2人による共同作業により、ミスの早期発見と問題解決の迅速化が図れます。作業開始前に、対象となるカートンサイズ、製品種別、および希望するライン速度について、関係者全員へ十分なブリーフィングを行ってください。準備の質は、チェンジオーバーの所要時間およびカートナーから出荷される最初の製品の品質に直結します。
ボックスカートナーマシンの電源を切り、隔離した後、成形ステーションで機械的な調整を開始します。装置の取扱説明書に従い、ガイドレール、折り返しプレート、および寸法に依存する治具の固定を緩めます。新しいカートンの幅、奥行き、高さに合わせて成形ガイドを調整します。多くの最新式ボックスカートナーシステムでは、差し込み・抜き出し可能なクイックチェンジカートリッジモジュールが採用されており、手動での調整時間を大幅に短縮できます。連続可変式調整機能を備えたボックスカートナーの場合は、設定プレートまたはデジタル表示画面を参照して、正確な寸法を設定してください。
ローディングおよびシーリングステーションに移動し、寸法調整を繰り返します。ボックスタイナーのゲーティング機構、リジェクト用エアブローストの位置、シーリングヘッドのアライメントは、すべて正しい段ボール箱の形状に依存しています。すべての可動部品が、引っかかりや干渉を起こさずに、全行程をスムーズに動くことを確認してください。また、新しい段ボール箱サイズに対応するよう、機械式ストッパー、リミットスイッチ、空気緩衝装置の位置が正しく設定されていることも検証してください。機械部品のアライメントがずれたボックスタイナーは、サーボ制御の精度に関係なく、異音・振動・早期摩耗を引き起こします。
機械的なセットアップの後、ボックスタイナーのセンサーパネルを新しい段ボール箱の寸法に合わせて再設定する必要があります。段ボール箱の位置、シームの位置合わせ、製品の有無を検出するフォトアイセンサーは、通常、再配置と検出閾値の調整を要します。ボックスタイナーが高度なマシンビジョンシステムを採用している場合、物理的な再配置ではなく、あらかじめ設定されたレシピの選択またはパラメーターのダウンロードが必要になることが一般的です。対象の段ボール箱サイズに対応した事前設定済みレシピを、ボックスタイナーの制御装置またはメモリーカードからアップロードしてください。
ボックスタイナーのサーボドライブおよびモーション制御パラメーターは、新しいカートンの形状に合わせて調整する必要があります。これには、サーボの加速・減速パターン、停止位置、および上流・下流の機器との同期ポイントが含まれます。多くの最新式ボックスタイナーでは、タッチスクリーンインターフェースやネットワーク接続型ソフトウェアプラットフォームを用いて、パラメーターを迅速に変更できます。すべての電気接続が確実に行われていることを確認し、生産再開前にボックスタイナーの制御システムに対して診断テストを実行して、すべてのセンサーやアクチュエーターが正常に応答することを検証してください。
ボックスタイナーの電源を入れ、試験用の段ボール箱(ブランク)と製品を用いて、通常は目標速度の25~50%程度の低速で運転します。成形ステーションを注意深く観察し、ブランクが正しく吸着・折り畳み・シールされていることを確認してください。異音がしないかも確認し、機械的な干渉(バインディング)がないかをチェックします。ボックスタイナーに統合型ビジョンシステムやバーコード検証機能が搭載されている場合は、これらのシステムが画像およびデータをエラーなく正確に取得できることを確認します。詰まりや不良品が発生しない状態で、少なくとも20回連続のサイクルを実行してから、徐々に速度を上げていきます。
各ステーションを監視しながら、段ボール箱の成形・充填機の運転速度を徐々に上げ、定格生産速度まで高めていきます。製品の詰まり、段ボール箱の供給不良、またはシール不具合が確認された場合は、直ちに運転を停止してください。問題を解消するため、必要に応じてセンサーの検出感度、空気圧、サーボモーターの制御パラメーターなどを調整します。メーカーでは、切替作業中に発生しやすいトラブルに対して、専用のトラブルシューティング表や調整ガイドが提供されていることが一般的です。定格速度で連続100サイクルを実行し、すべてのサイクルで不良がゼロとなった場合、本格的な生産モードへ移行できます。
この新しいカートンサイズ設定におけるボックスタイナーの最終検証済み設定を記録してください。チェンジオーバー所要時間、発生した課題、およびその対応策も併せて記録します。この文書は、今後同じカートンサイズへのチェンジオーバーを行う際に非常に貴重な資料となります。得られた知見は操業チーム全体で共有し、ボックスタイナーのチェンジオーバー手順書を更新するとともに、繰り返し生じる課題ポイントを特定しましょう。こうした積み重ねにより、チームは次第に、ダウンタイムを削減し収益性を高める、より迅速かつ信頼性の高いボックスタイナーの切り替えを実現できるようになります。
多くの工場では、ボックスタイナーのチェンジオーバーに関する指標(セットアップ時間、初品承認時間、移行時の不良品発生量など)を追跡しています。これらの指標を目標値と比較し、達成事例をオペレーターと共有することで、継続的改善の文化が定着します。オペレーターへの教育投資、手順の標準化、設備の定期保守を徹底すれば、ボックスタイナーは、対応可能なすべてのカートンサイズおよびフォーマットにおいて安定した性能を発揮し続けます。
カートンサイズ間での一般的なボックスタイプのカートナーマシンのサイズ切替には、カートンの複雑さ、機器の設計、オペレーターの熟練度によって異なりますが、通常15分から2時間程度かかります。モジュール式部品を採用したクイックチェンジシステムを備えた機種では、より迅速な切替が可能です。一方、連続調整式の古いタイプのボックスタイプのカートナーマシンでは、設定に時間がかかる場合があります。また、事前の計画、十分な訓練、標準化された手順の導入により、チームがマシン操作に慣れていくにつれて、サイズ切替時間は大幅に短縮されます。
ボックスタイプのカートナーチェンジオーバーに必要な工具には、アレンキー、ドライバー、モンキーレンチ、および機器メーカーが提供する専用のクイックチェンジカートリッジなどがあります。また、予備のベルト、ローラー、センサーモジュールを常備しておくと安心です。さらに、生産ラインで対応可能なすべてのカートンサイズごとに、調整ポイントや寸法を一覧にした耐久性のある簡易ガイド(ラミネート加工済み)を用意しておきましょう。こうした資源をすぐに使える状態にしておくことで、カートナーチェンジオーバー時の遅延や作業者のストレスを大幅に軽減できます。
段ボール箱のカートナーマシンの切替時間を短縮するには、可能な限りクイックチェンジ対応の機械モジュールを導入し、設備の制御システムですべてのセットアップパラメーターをデジタル化するとともに、各箱サイズごとに事前に設定済みのレシピを作成してください。また、オペレーターへの十分な教育訓練を実施し、チームが確信を持って手順を遂行できるようにしましょう。さらに、古いカートナーマシンについては、高速フォーマット切替に対応した先進的なサーボシステムやモジュール式部品を備えた新型機器への更新を検討してください。定期的な予防保全を実施することで、カートナーマシンを常に最適な状態に保ち、切替時のトラブルを未然に防ぎます。







