 EN
Як зменшити відходи плівки за допомогою машини для упаковки в готові пакети?
2026/09/20
Машини для упаковки в готові пакети: зменшення відходів плівки, зниження загальної вартості володіння (TCO) та досягнення швидшого ROI

2026/10/13
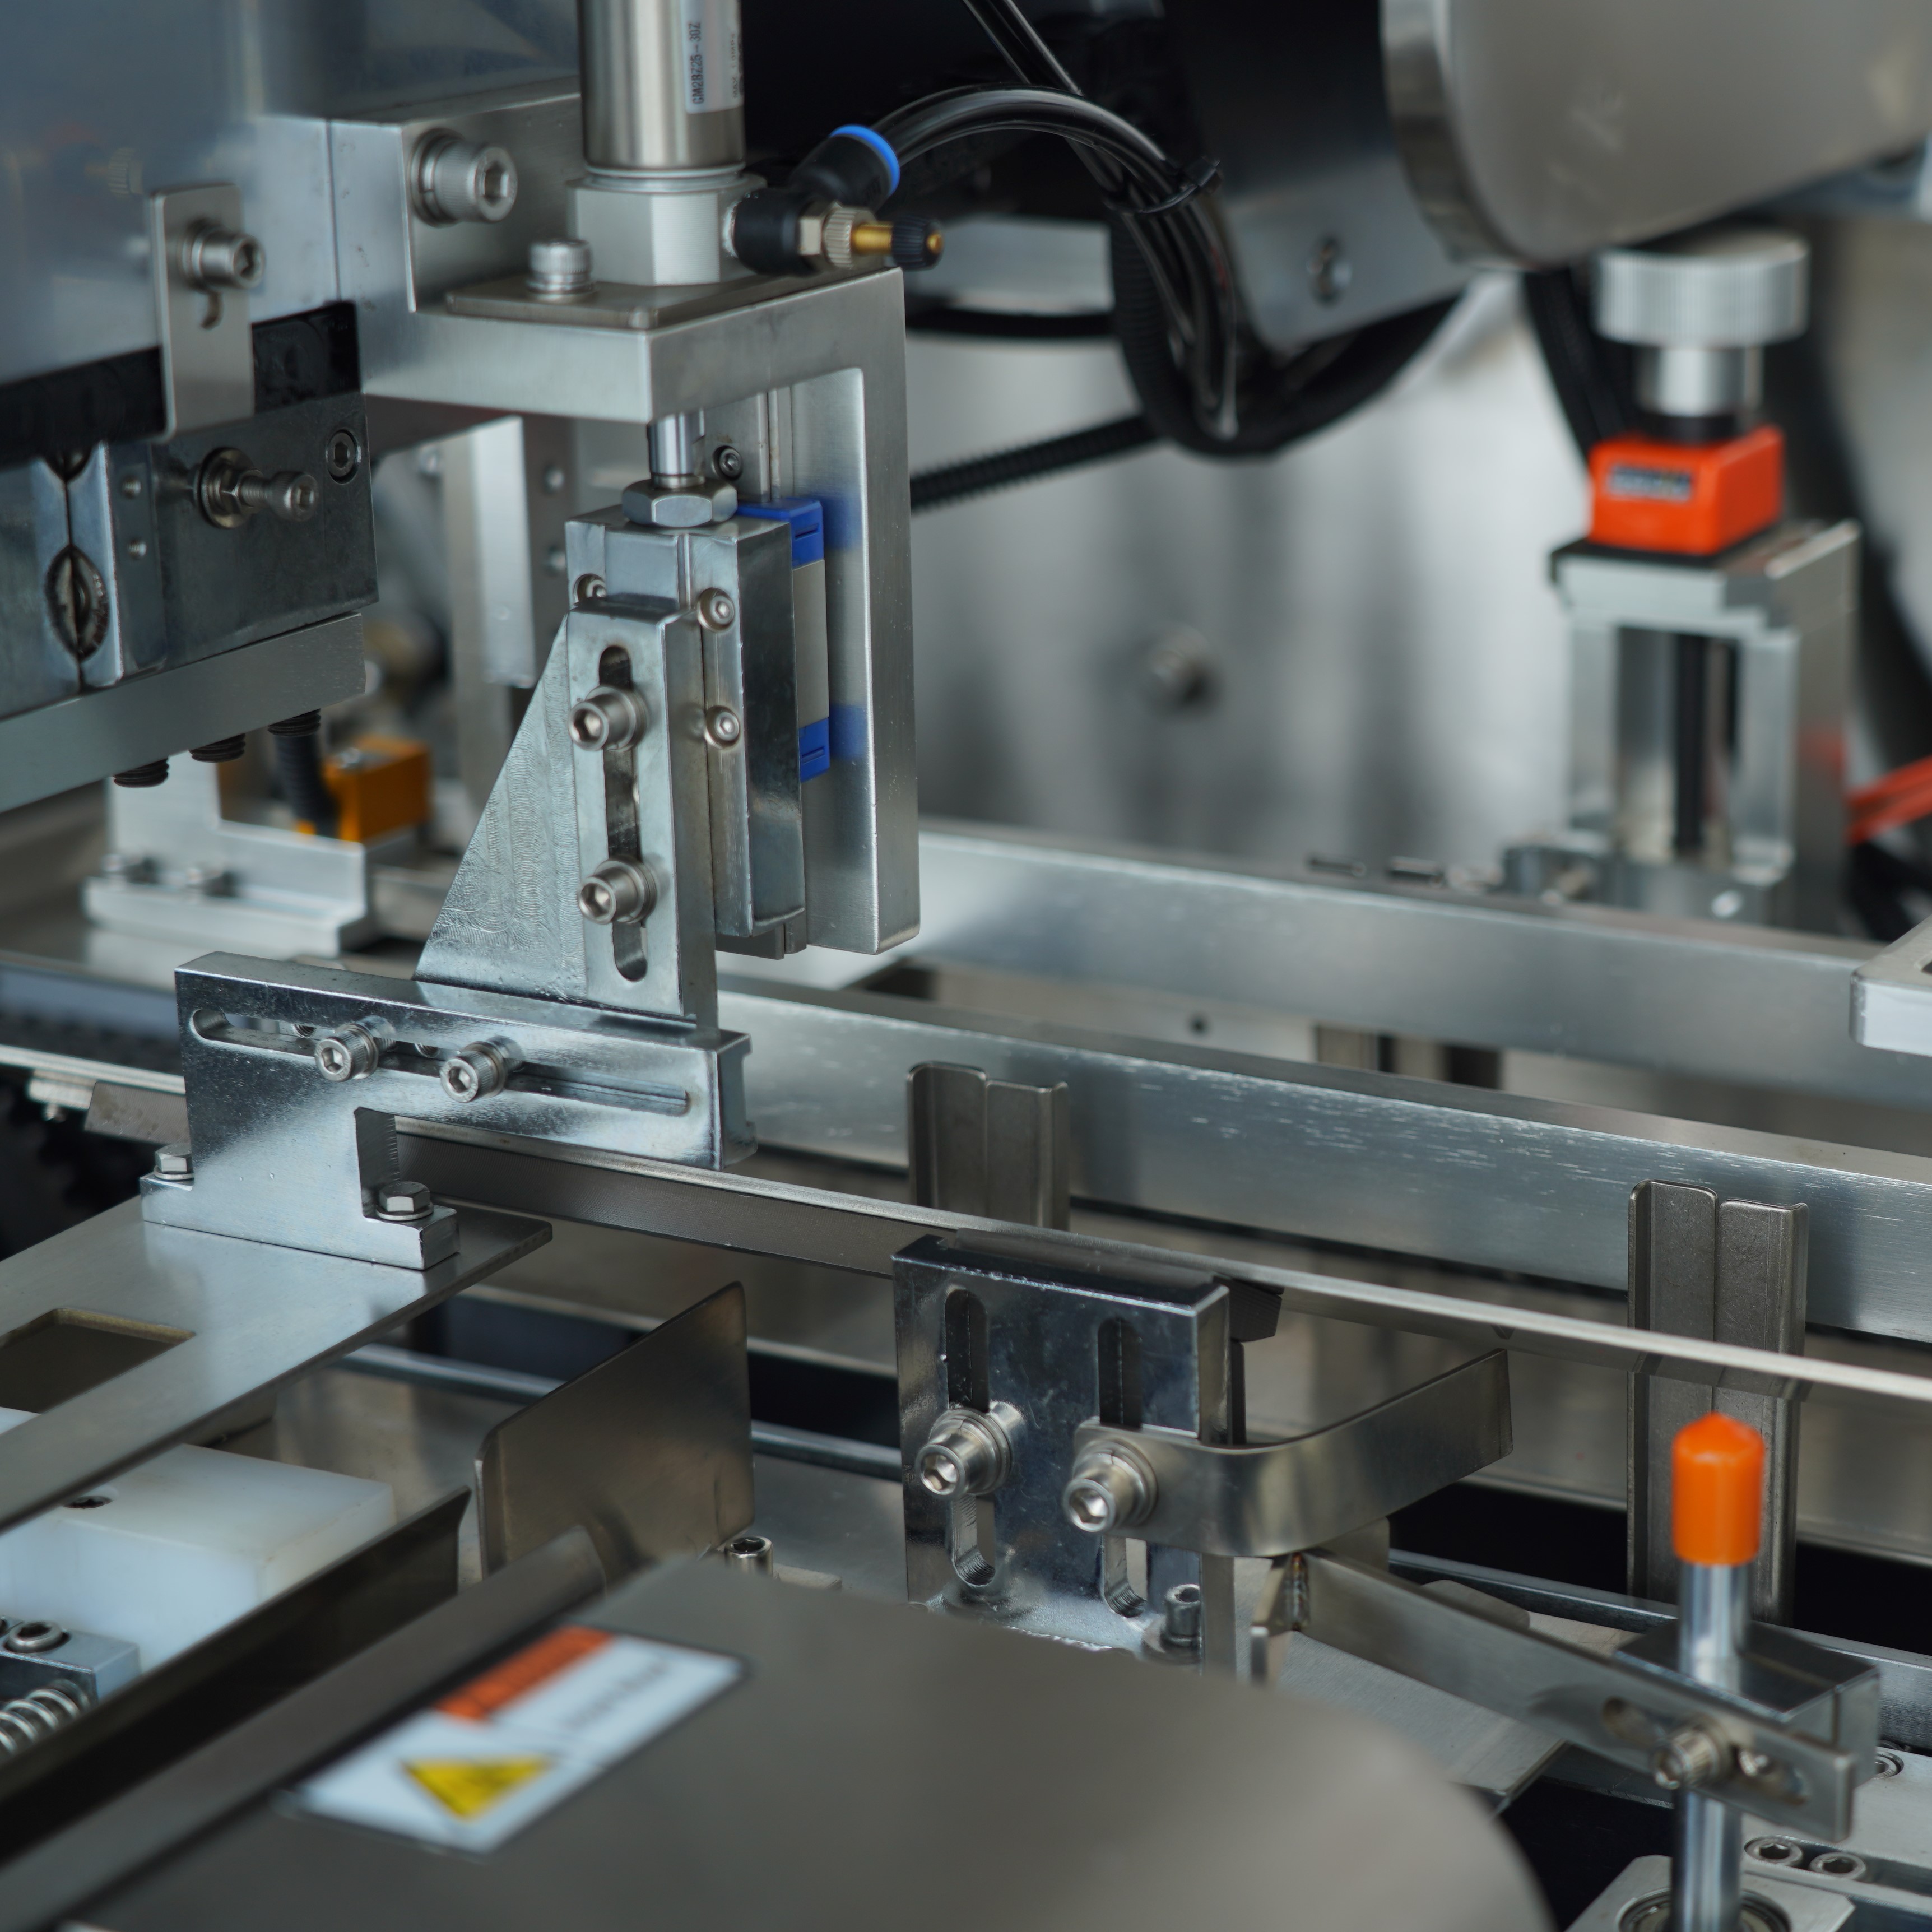
Переналагодження автомат для упаковки в коробки між різними розмірами коробок є однією з найважливіших експлуатаційних задач у середовищах високошвидкісної упаковки. Незалежно від того, чи працює ваше підприємство з кількома продуктами або сезонними варіаціями, здатність швидко й точно переналагодити автомат для упаковки у коробки з одного формату коробок на інший безпосередньо впливає на ефективність виробництва, скорочує витрати через простої та мінімізує відходи. Розуміння правильної процедури переналагодження автомата для упаковки у коробки забезпечує плавне виконання переходів вашою командою, збереження якості продукції та дотримання жорстких виробничих графіків.
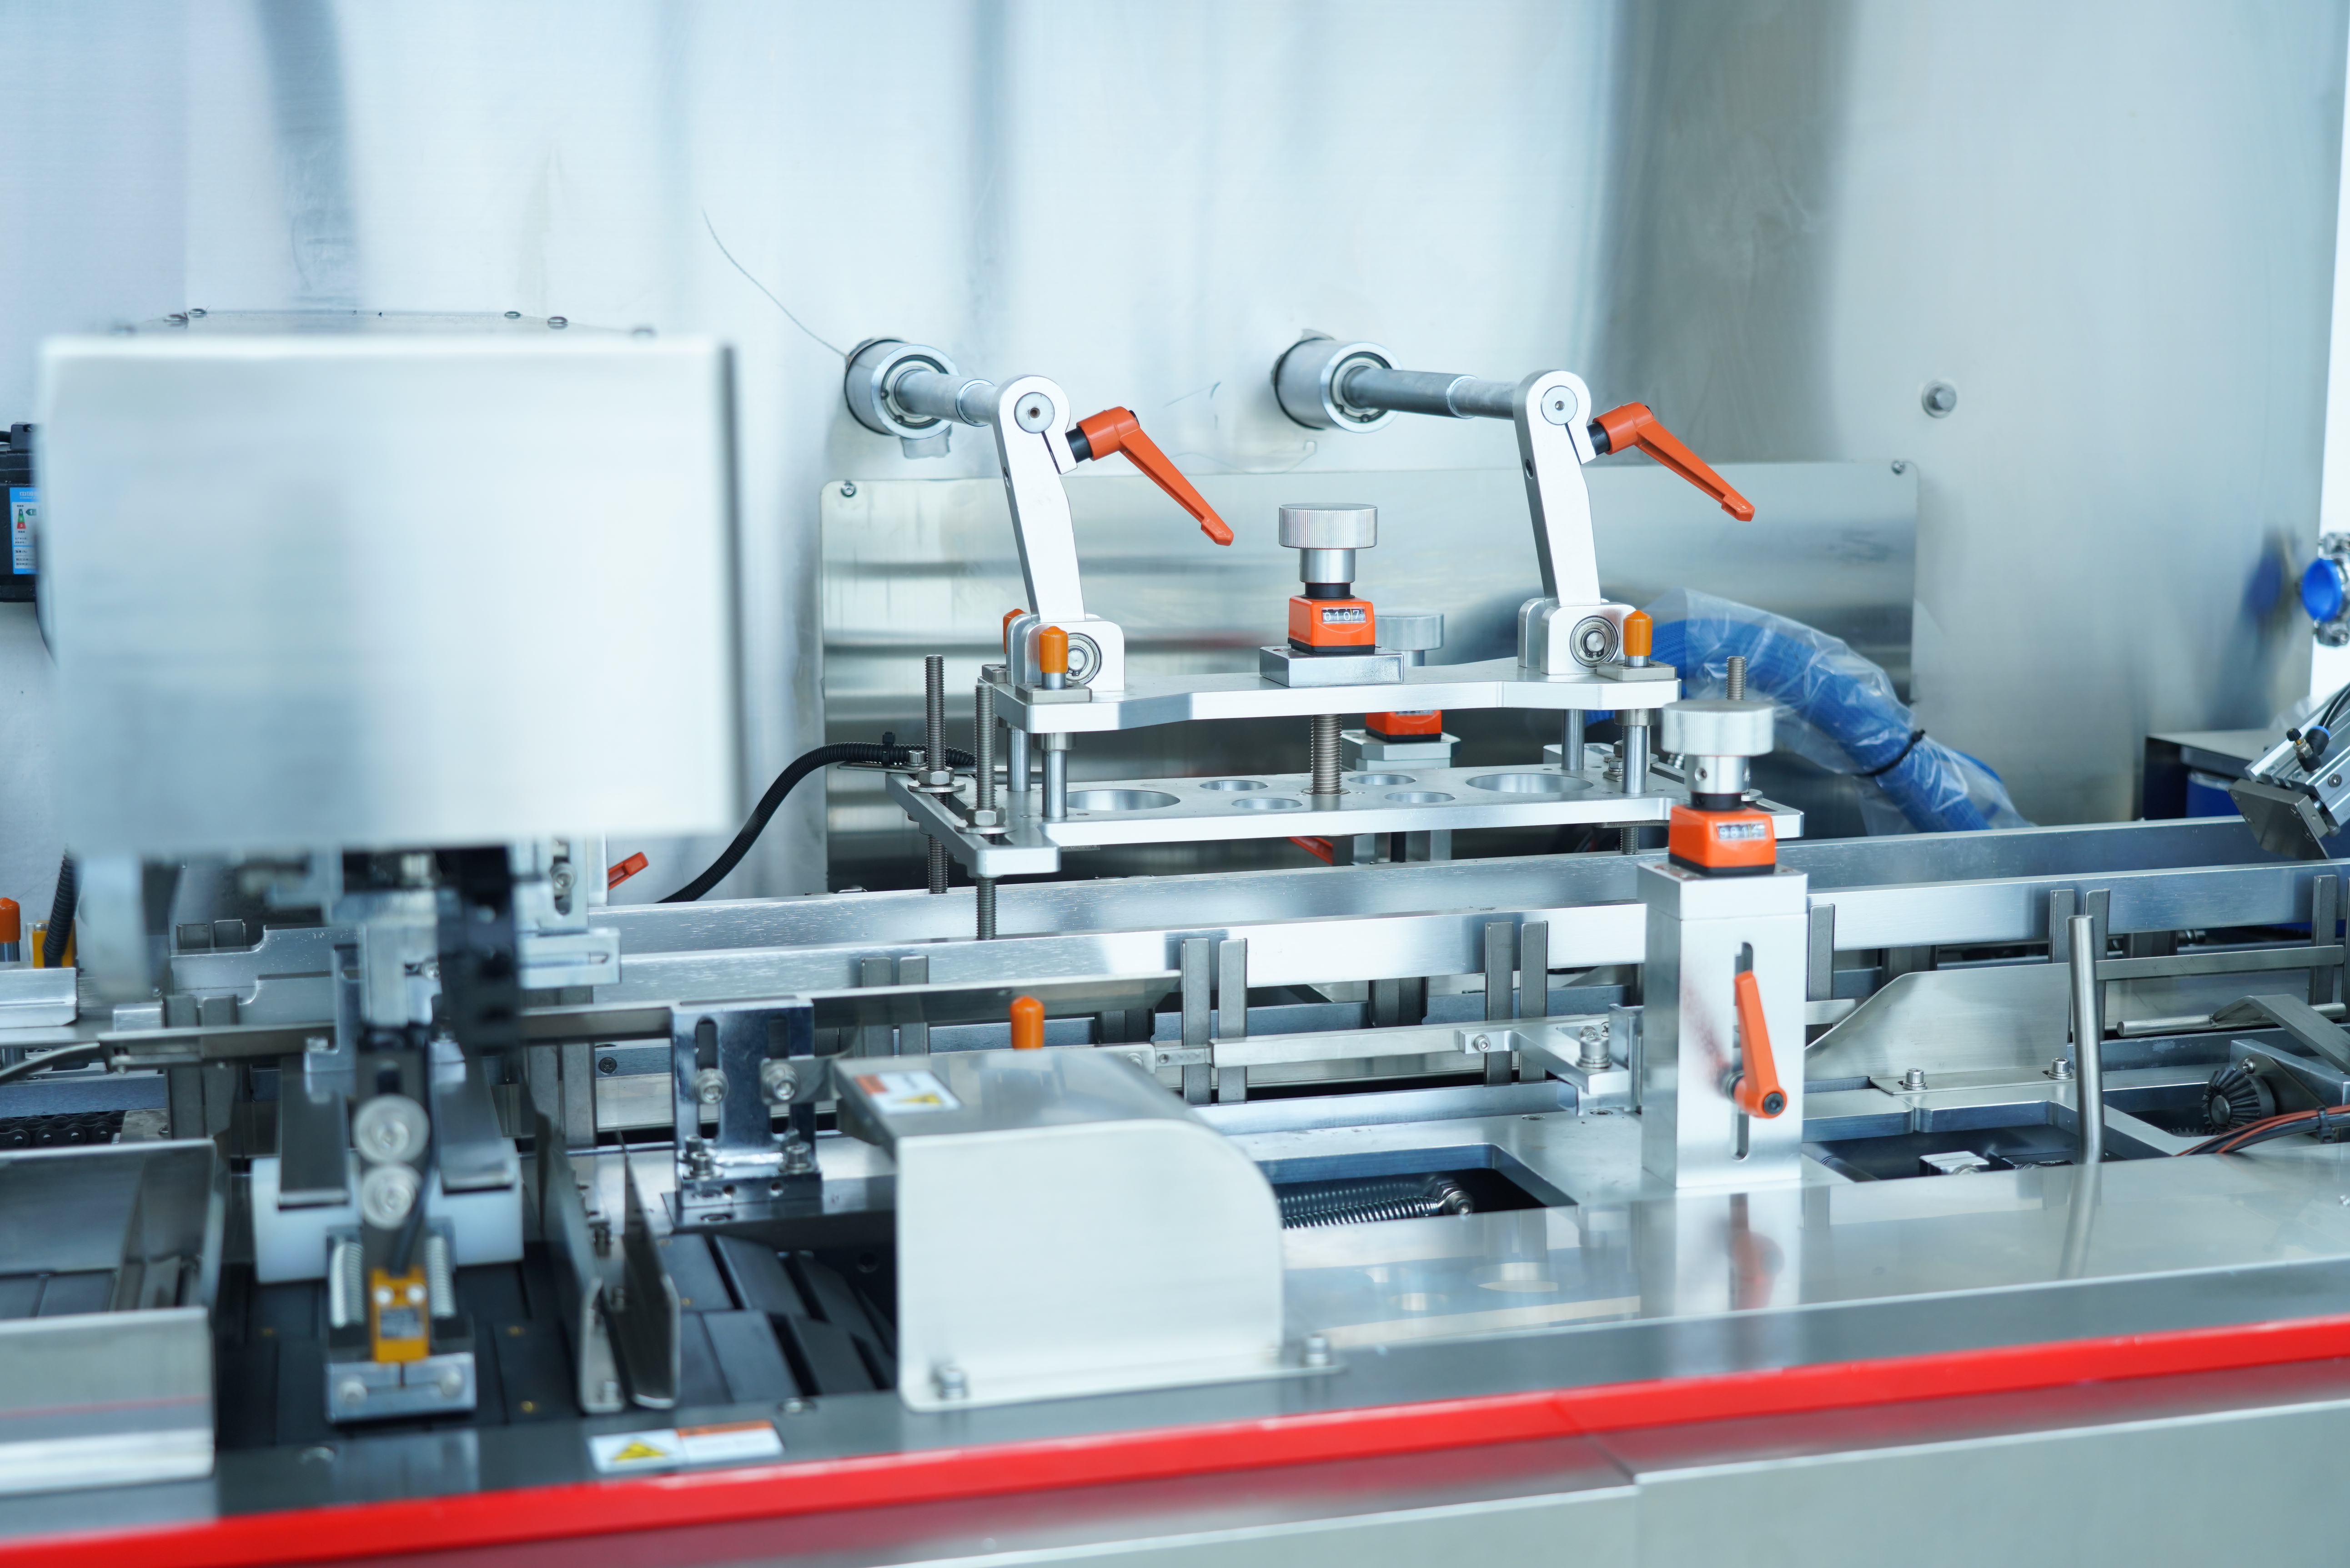
Картонувальний апарат для коробок проектується так, щоб забезпечувати точні механічні й пневматичні налаштування на всіх його станціях — формування, завантаження та запечатування. Успішна зміна розміру коробки вимагає ретельного планування, системних процедур налаштування та протоколів перевірки. Цей посібник детально описує повний процес зміни налаштувань, допомагаючи операторам та командам технічного обслуговування скоротити час підготовки й забезпечити стабільну продуктивність упродовж усіх циклів виробництва.
Картонувальна машина є основою автоматизованих ліній картонування, а її гнучкість у роботі з різними розмірами коробок є ключовою конкурентною перевагою. Для кожного розміру коробки потрібне точне механічне вирівнювання, позиціонування за допомогою сервоприводів та калібрування датчиків на вашій картонувальній машині. Коли ці параметри зміщуються або налаштовуються неправильно, це призводить до заторів, помилок подачі матеріалу та порушень якості, що зупиняють виробництво. Ефективна заміна налаштувань картонувальної машини мінімізує такі ризики й забезпечує роботу обладнання з номінальною швидкістю та точністю з першого проходу.
Виробничі середовища, де випускають кілька артикулів (SKU), значно виграють від ефективних переходів між налаштуваннями картонувальної машини. Зменшення часу переходу з годин до хвилин підвищує загальну ефективність обладнання (OEE) і максимізує продуктивність. Попереднє планування процедур переходу, навчання операторів конкретній послідовності регулювань та ведення задокументованих стандартів налаштування вашої картонувальної машини стають обов’язковими практиками на конкурентних ринках.
Типовий картонажний автомат складається з кількох основних підсистем, які потребують налаштування при зміні розмірів коробок. Станція формування використовує механічні напрямні та послідовності загинання для перетворення заготовок у готові коробки. Станція завантаження точно розміщує продукти за допомогою системи контролю проходження та механізмів відбракування. Станція герметизації застосовує стрічку, клей або інші способи закриття. Кожну станцію вашого картонажного автомата необхідно повторно налаштувати для роботи з новою геометрією коробок; будь-яка невідповідність призводить до зниження ефективності роботи. Розуміння того, які саме налаштування є критичними для конкретної моделі вашого картонажного автомата, забезпечує цільовий та ефективний перехід.
Розпочніть зміну формату коробок на картонері, зібравши всі довідкові матеріали як для поточного, так і для майбутнього розміру коробок. Зверніться до інструкції з експлуатації картонера, керівництв з швидкої заміни та чек-листів для зміни формату, наданих виробником обладнання. Переконайтеся, що у вас є всі необхідні механічні деталі, адаптери датчиків і набори інструментів перед зупинкою виробництва. Зафіксуйте поточні налаштування картонера — положення сервоприводів, ширину направляючих, порогові значення датчиків та значення тиску стисненого повітря — щоб у разі потреби відновити їх під час повернення до попереднього стану.
Заплануйте заміну картонажного агрегату для коробок під час планових технічних перерв або між виробничими циклами, щоб мінімізувати втрати доходів. Призначте кваліфікованого оператора й техніка з обслуговування для спільної роботи: такий підхід із двома учасниками дозволяє швидше виявляти помилки й вирішувати проблеми. Ознайомте всіх учасників із розмірами цільових коробок, типом продукції та бажаною швидкістю лінії до початку робіт. Якість підготовки безпосередньо впливає на швидкість заміни та якість першого виготовленого виробу на картонажному агрегаті для коробок.
Після вимкнення та ізоляції вашого агрегату для упаковки коробок у картонні коробки розпочніть механічну настройку на формувальній станції. Ослабте направляючі рейки, пластина згину та кріплення, параметри яких залежать від розмірів, згідно з інструкцією до вашого обладнання. Налаштуйте формувальні напрямники так, щоб вони відповідали новій ширині, глибині та висоті коробки. У багатьох сучасних системах для упаковки коробок використовуються модулі-картриджі з швидкою заміною, які вставляються й виймаються, що значно скорочує час ручної настройки. Якщо ваш агрегат для упаковки коробок має функції безперервної настройки, скористайтеся установочною пластинкою або цифровим дисплеєм, щоб точно задати розміри.
Перемістіться до станцій завантаження та запечатування й повторіть регулювання розмірів. Ваш механізм відкривання/закривання коробок, розташування повітряного потоку для відхилення бракованих виробів та вирівнювання голівки запечатування залежать від правильної геометрії коробки. Переконайтеся, що всі рухомі компоненти плавно рухаються по всьому діапазону ходу без заїдання чи перешкод. Перевірте, чи механічні упори, кінцеві вимикачі та пневматичне амортизаційне обладнання розташовані правильно для нових розмірів коробки. Неправильне вирівнювання механічних компонентів коробочного автоматичного упакувального агрегату призводить до шуму, вібрації та передчасного зносу незалежно від точності сервоприводів.
Після механічної настройки масив сенсорів вашого коробочного картонувального агрегату потрібно перенастроїти під нові розміри коробок. Фотоелектричні сенсори, що виявляють положення коробки, вирівнювання шва та наявність продукту, часто вимагають повторного розташування й коригування порогових значень. Якщо у вашому коробочному картонувальному агрегаті використовуються передові системи машинного зору, їх зазвичай налаштовують шляхом вибору рецепту або завантаження параметрів замість фізичного переміщення. Завантажте попередньо налаштований рецепт для заданого розміру коробки з системи керування або з картки пам’яті вашого коробочного картонувального агрегату.
Параметри сервоприводів та керування рухом на вашому автоматі для упаковки в коробки мають відповідати новій геометрії коробок. Це стосується швидкісних ділянок сервоприводів, позицій затримки та точок синхронізації з обладнанням на попередніх і наступних ділянках технологічного процесу. У багатьох сучасних системах автоматів для упаковки в коробки можлива швидка зміна параметрів через сенсорний інтерфейс або програмне забезпечення, що працює в мережі. Переконайтеся, що всі електричні з’єднання надійно зафіксовані, і запустіть діагностичне тестування системи керування вашого автомата для упаковки в коробки, щоб підтвердити правильну реакцію всіх датчиків і виконавчих пристроїв перед відновленням виробництва.
Увімкніть коробкопакувальний агрегат і запустіть його на зниженій швидкості — зазвичай 25–50 % від розрахункової — за допомогою пробних заготовок коробок і продуктів. Уважно спостерігайте за формувальним вузлом, щоб переконатися, що заготовки правильно захоплюються, згинаються й герметизуються. Зверніть увагу на незвичайні звуки, які можуть свідчити про механічне заклинювання коробкопакувального агрегата. Якщо ваш коробкопакувальний агрегат оснащений інтегрованою системою технічного зору або верифікації штрих-кодів, переконайтеся, що ці системи чітко та без помилок отримують зображення й дані. Запустіть щонайменше 20 послідовних циклів без заторів або браку перед тим, як переходити до вищих швидкостей.
Поступово збільшуйте швидкість роботи вашого автоматичного упакувального агрегату для коробок до повної виробничої швидкості, одночасно контролюючи роботу кожної станції. Негайно зупиніть роботу, якщо виявите заклинювання продукту, неправильну подачу коробок або порушення герметичності запечатування. За потреби налаштуйте порогові значення датчиків, тиск пневматичних систем або параметри сервоприводів, щоб усунути виявлені проблеми. Виробник вашого автоматичного упакувального агрегату для коробок часто надає таблиці усунення несправностей та рекомендації щодо налаштувань, спеціально розроблені для типових проблем, що виникають під час зміни асортименту. Після того як ваш автоматичний упакувальний агрегат для коробок працюватиме 100 циклів поспіль на повній швидкості без жодних дефектів, ви можете перейти до повної виробничої експлуатації.
Запишіть остаточні підтверджені параметри для вашого коробочного картонера за цією новою конфігурацією розміру коробки. Зареєструйте тривалість зміни налаштувань, будь-які виниклі проблеми та вжиті коригувальні дії. Ця документація стане надзвичайно корисною під час майбутніх змін налаштувань на той самий розмір коробки. Поширюйте отримані знання серед команди з експлуатації, оновлюйте посібник із зміни налаштувань коробочного картонера та виявляйте будь-які постійно виникаючі перешкоди. З часом ваша команда зможе швидше й надійніше виконувати переналаштування коробочного картонера, що скоротить простої й підвищить рентабельність.
Багато підприємств відстежують метрики зміни налаштувань коробочного картонера, зокрема час налаштування, час схвалення першого зразка та брак під час переходу. Порівняння цих метрик із цільовими показниками та поширення успіхів серед операторів сприяє формуванню культури безперервного покращення. Інвестиції в навчання операторів, стандартизацію процедур та регулярне технічне обслуговування обладнання забезпечують стабільну роботу коробочного картонера для всіх підтримуваних розмірів і форматів коробок.
Типовий перехід на інший розмір коробки на картонері може тривати від 15 хвилин до 2 годин, залежно від складності коробки, конструкції обладнання та досвіду оператора. Системи швидкого переходу з модульними компонентами забезпечують швидші зміни, тоді як старіші моделі картонерів із постійною регулюванням можуть вимагати більше часу на налаштування. Планування, навчання та стандартизовані процедури значно скорочують час переходу з часом, оскільки ваша команда набуває досвіду роботи з вашим картонером.
До основних інструментів, необхідних для заміни на коробочному картонері, належать шестигранні ключі, викрутки, регульовані ключі та будь-які спеціальні патрони швидкої заміни від виробника для вашого обладнання. Зберігайте в запасі ремені, ролики й модулі датчиків для коробочного картонера. Забезпечте наявність ламінованого довідкового посібника з усіма точками регулювання й розмірами для кожної розмірності коробки, яку підтримує ваша лінія. Негайна доступність цих ресурсів запобігає затримкам і зменшує роздратування під час переналаштування коробочного картонера.
Щоб скоротити час переналаштування картонажних автоматів, застосовуйте швидкозмінні механічні модулі там, де це можливо, оцифруйте всі параметри налаштування в системі керування вашого обладнання та створіть попередньо налаштовані рецепти для кожного розміру коробки. Інвестуйте в ґрунтовне навчання операторів, щоб ваша команда виконувала кожен крок впевнено й без затримок. Розгляньте можливість модернізації старішого обладнання для картонажу за допомогою сучасних сервосистем і модульних компонентів, розроблених для швидкої зміни формату. Регулярне профілактичне обслуговування забезпечує ідеальний стан вашого картонажного автомата й усуває неочікувані проблеми під час переналаштування.

2026/09/20
Машини для упаковки в готові пакети: зменшення відходів плівки, зниження загальної вартості володіння (TCO) та досягнення швидшого ROI

2026/09/20
Скоротіть час зміни на устаткуванні для упаковки готових пакетів на 40 % за допомогою перевірених найкращих практик

2026/09/20
Устаткування для упаковки готових пакетів: підвищення продуктивності, зменшення відходів та покращення ROI

2026/09/20
Роторне та лінійне устаткування для упаковки готових пакетів: порівняння швидкості, ROI та масштабованості

2026/09/20
Устаткування для упаковки готових пакетів: підвищення продуктивності, зниження витрат на робочу силу та покращення герметичності швів

2026/09/21
Машина для готових пакетів: типи пакетів, матеріали та керівництво щодо наповнення

