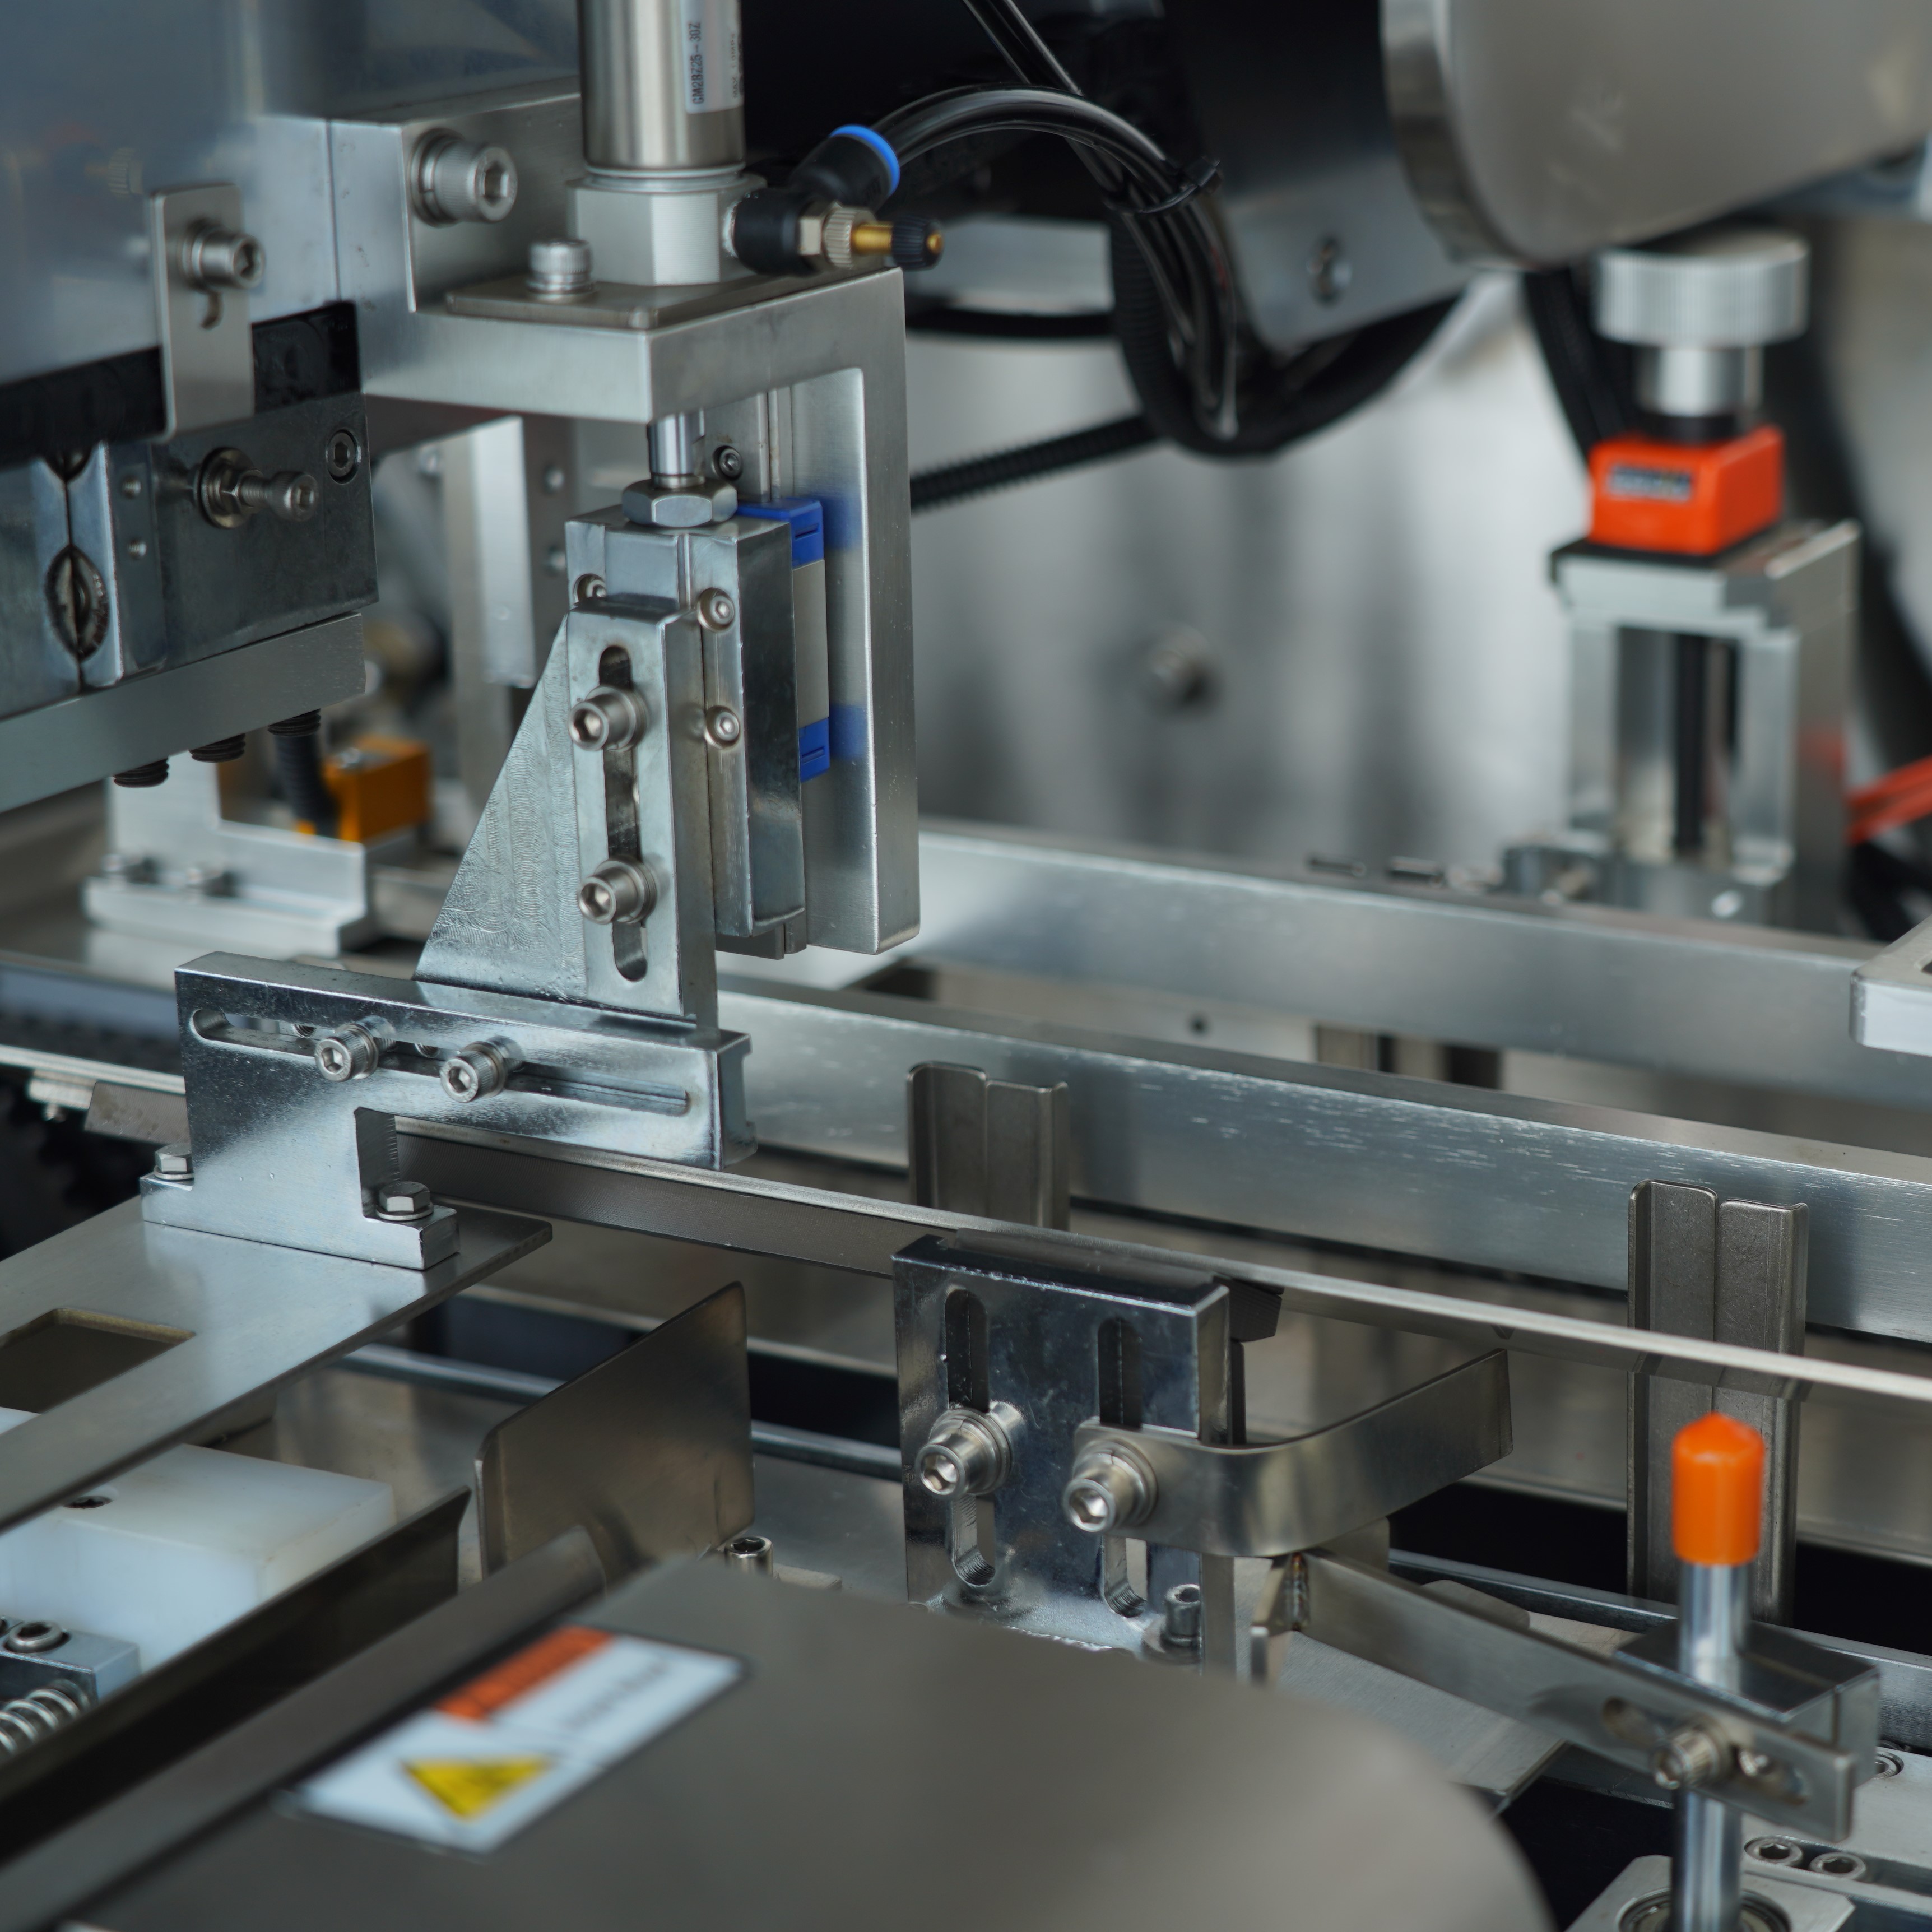
Dėžučių supakuotojo dėžutės supakuotojas perstatymas tarp skirtingų dėžučių dydžių yra viena iš svarbiausių operacinės veiklos užduočių aukšto našumo pakuotės aplinkoje. Ar jūsų įmonėje veikia kelios gamybos linijos ar sezoninės gamybos variantai – gebėjimas greitai ir tiksliai perstatyti dėžučių supakuotoją iš vieno dėžutės formato į kitą tiesiogiai veikia gamybos efektyvumą, sumažina prastovų sąnaudas ir mažina atliekų kiekį. Teisingos dėžučių supakuotojo perstatymo procedūros supratimas užtikrina, kad jūsų komanda galėtų vykdyti perstatymus sklandžiai, išlaikydama produkto kokybę ir laikydamasi griežtų gamybos grafikų.
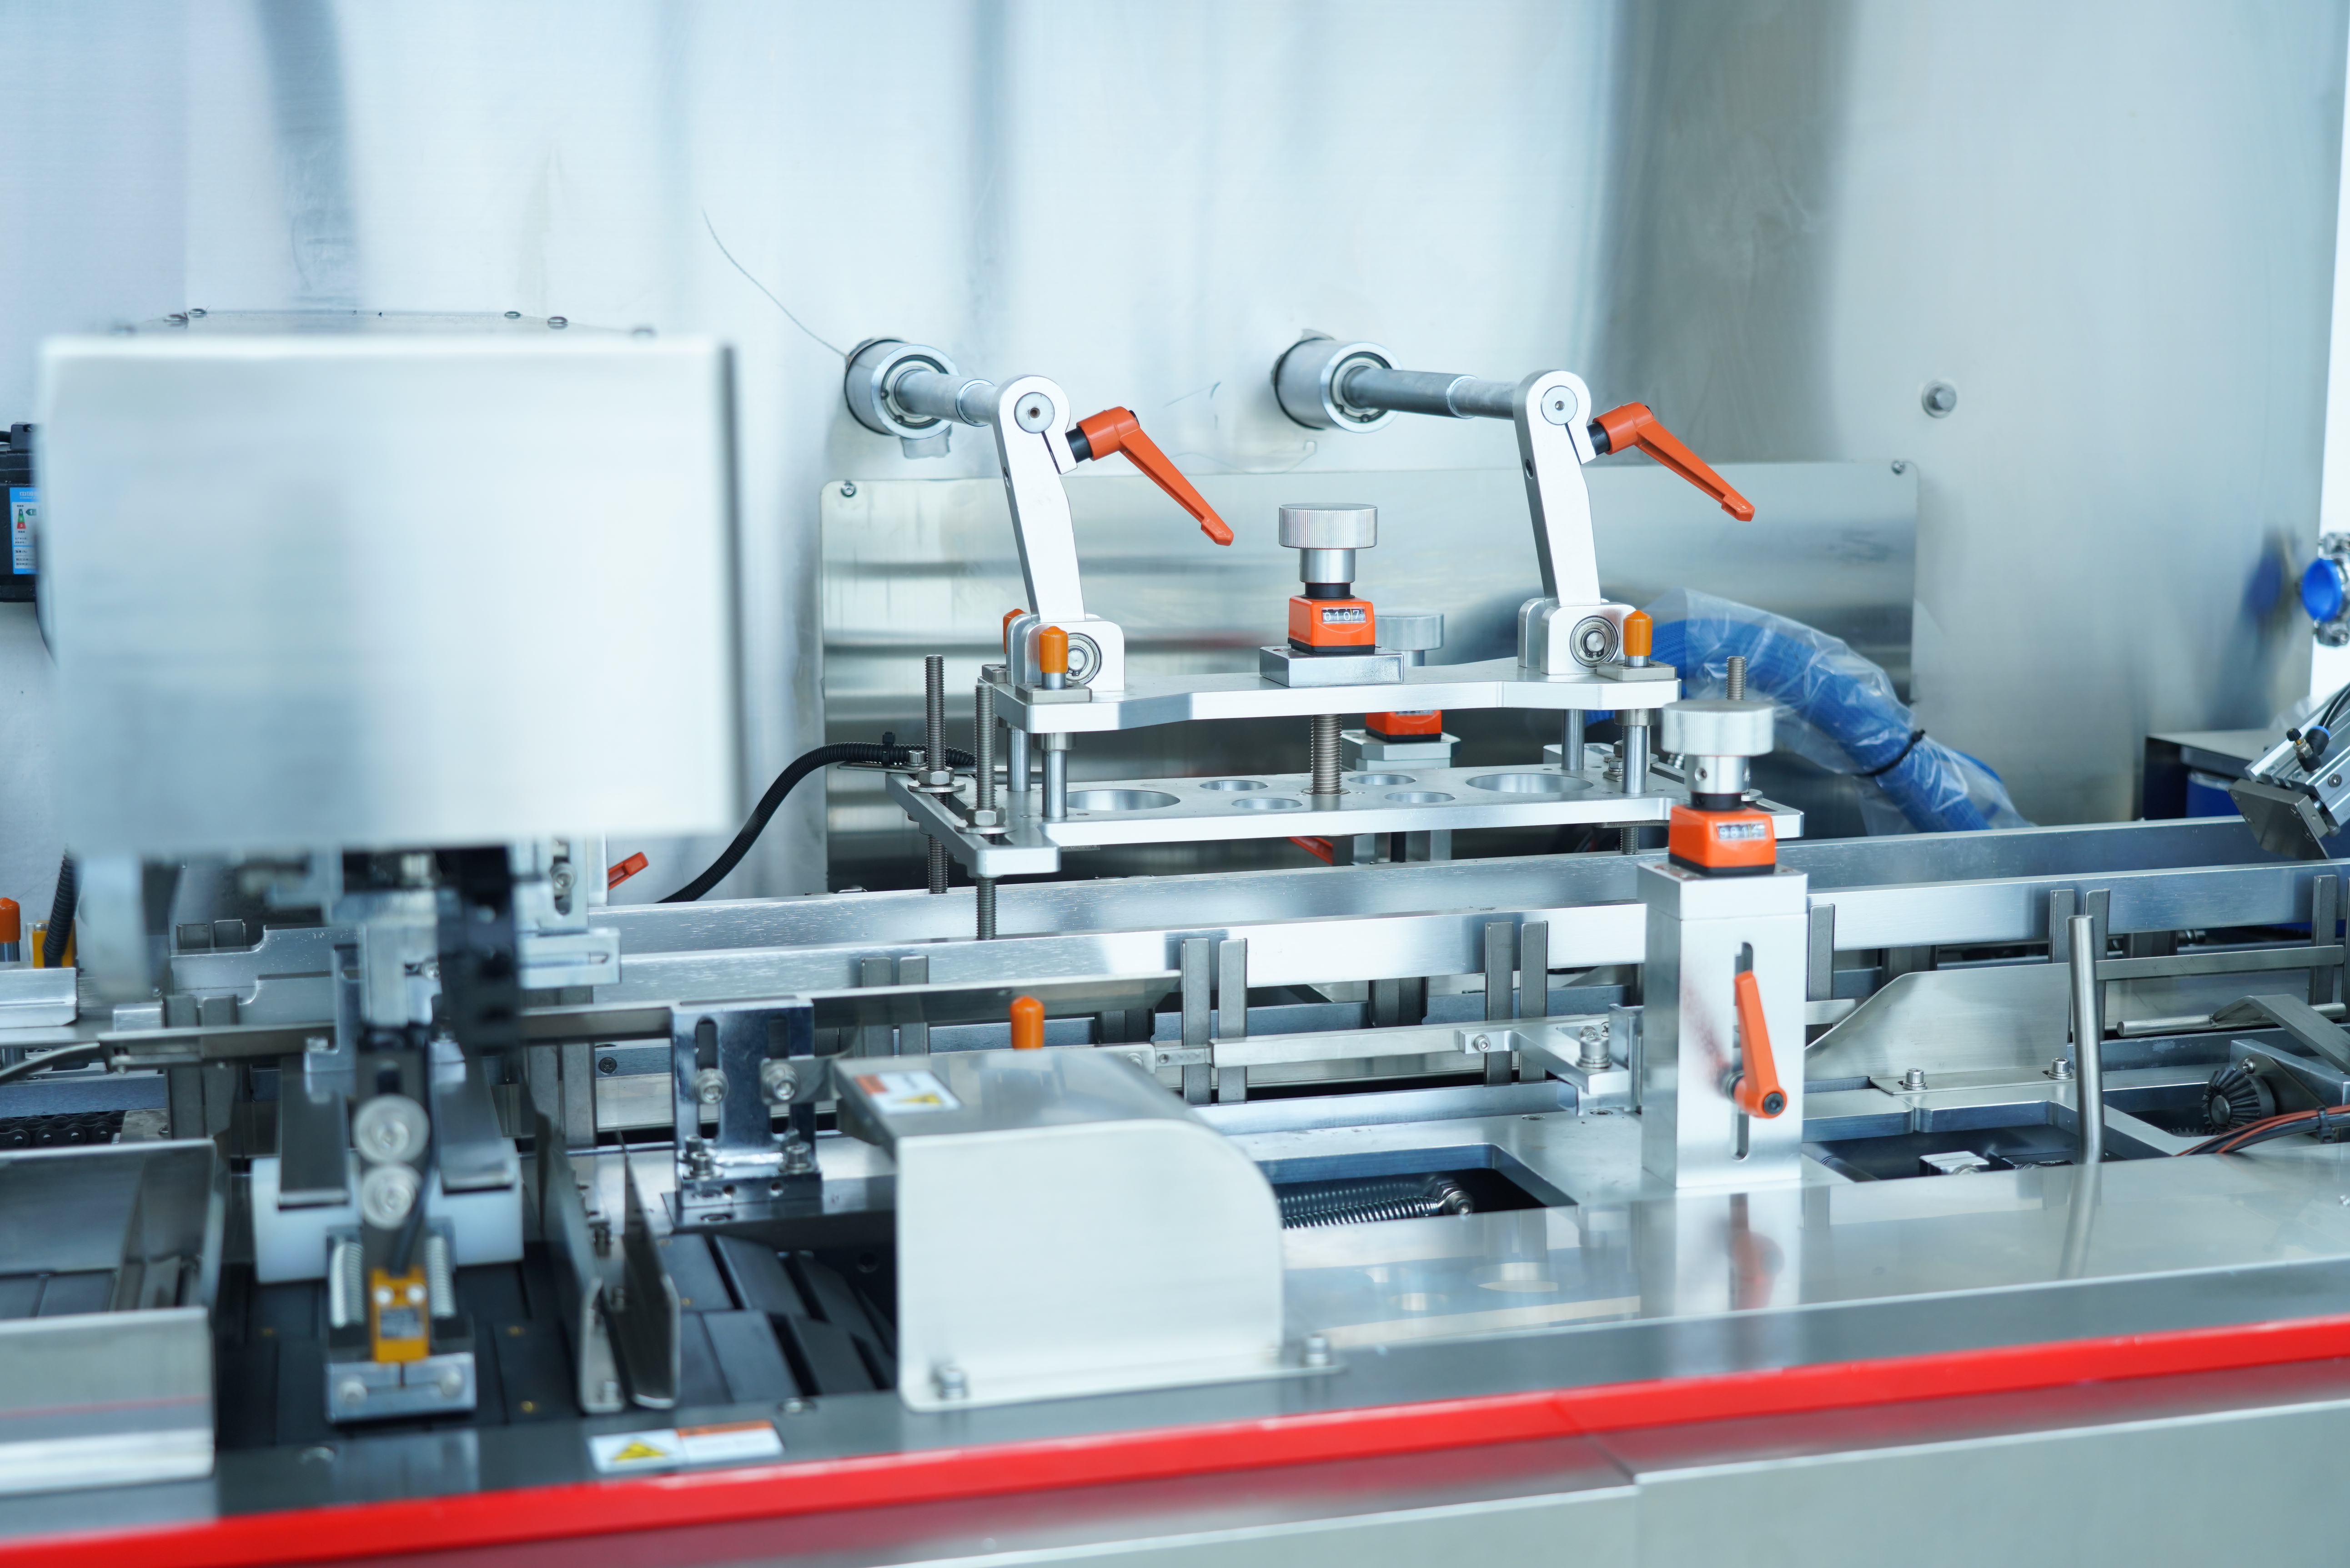
Dėžutės dėžiavimo įrenginys sukurtas taip, kad tiksliai reguliuotų mechaninius ir pneumatinius nustatymus jo formavimo, pildymo ir sandarinimo stotyse. Sėkmingoms dėžutės dydžio keitimo operacijoms reikia kruopščios planavimo, sistemingų reguliavimo procedūrų ir patvirtinimo protokolų. Ši instrukcija išsamiai apima visą keitimo procesą, padedant operatoriams ir techninės priežiūros komandoms sumažinti paruošimo laiką ir užtikrinti nuoseklią našumą visuose gamybos cikluose.
Dėžutės dėžiavimo įrenginio dydžio keitimo pagrindai
Kodėl svarbūs dėžutės dydžio keitimai
Dėžučių supakuotojas yra automatinės dėžučių supakavimo linijos pagrindas, o jo lankstumas, leidžiantis pritaikyti įvairaus dydžio dėžutes, yra viena svarbiausių konkurencinės pranašumų. Kiekvienam dėžutės dydžiui reikia tikslaus mechaninio suvirškinimo, servopozicionavimo ir jutiklių kalibravimo jūsų dėžučių supakuotoje. Kai šie nustatymai nukrypsta arba yra neteisingai sukonfigūruoti, kyla užsikimšimai, netinkamas medžiagos padavimas ir kokybės trūkumai, kurie sustabdo gamybą. Gerai atlikta dėžučių supakuotojo perstatymo procedūra sumažina šiuos rizikos veiksnius ir užtikrina, kad įranga veiktų nominaliu greičiu su pirmojo bandymo tikslumu.
Gamybos aplinkos, kuriose gaminami keli SKUs, labai naudingai pasinaudoja efektyviais dėžučių supakuotojo perstatymais. Perstatymo laiko sutrumpinimas nuo valandų iki minučių pagerina bendrą įrangos veiksmingumą (OEE) ir maksimaliai padidina pratekėjimą. Iš anksto planuoti perstatymo procedūras, mokyti operatorius konkrečios reguliavimo sekos ir palaikyti dokumentuotus standartus dėžučių supakuotojo paruošimui tampa būtina praktika konkuruojančiose rinkose.
Pagrindiniai komponentai, kurie paveikiami perėjimo laikotarpiu prie dėžučių supakuotojų
Tipinė dėžutės supakuotoja apima keletą pagrindinių pokyčių reikalaujančių posistemės, kai keičiamos dėžutės dydžio parametrai. Formavimo vieta naudoja mechaninius orientyrus ir sulankstymo sekas, kad iš plokščių detalių suformuotų dėžutes. Įkrovimo vieta tiksliai pozicionuoja gaminius naudodama vartų valdymą ir atmetimo mechanizmus. Uždarymo vieta pritaiko lipnią juostą, klijus ar kitus uždarymo būdus. Kiekvieną dėžutės supakuotojo vietą reikia persikonfigūruoti, kad ji tinkamai tvarkytų naujos dėžutės geometriją, o bet koks neatitikimas lemia našumo sumažėjimą. Supratimas, kurie reguliavimai yra kritiškai svarbūs jūsų konkrečios dėžutės supakuotojo modeliui, užtikrina tikslų ir efektyvų perėjimą.
Žingsnis po žingsnio dėžutės supakuotojo perėjimo procedūra
Pereinant prie naujos konfigūracijos – paruošiamieji veiksmai ir dokumentacija
Pradėkite dėžučių supakuotojo keitimo procesą surinkdami visus nuorodinius dokumentus tiek dabartinei, tiek planuojamai dėžutės dydžiui. Susipažinkite su dėžučių supakuotojo naudojimo vadovu, greitojo keitimo nustatymo instrukcijomis ir keitimo kontroliniais sąrašais, kurie pateikti įrangos gamintojo. Patikrinkite, ar turite tinkamus mechaninius komponentus, jutiklių adaptorių ir įrankių rinkinius prieš sustabdant gamybą. Užfiksuokite dabartinius dėžučių supakuotojo nustatymus – servopozicijas, gairių plotis, jutiklių slenksčius ir oro slėgio reikšmes, kad juos būtų galima atkurti, jei prireiktų grįžti prie ankstesnių nustatymų.
Planuokite dėžių supakuotojo keitimą planuotų techninės priežiūros langų metu arba tarp gamybos ciklų, kad būtų sumažintas pajamų poveikis. Priskirkite kvalifikuotą operatorių ir techninės priežiūros techniką dirbti kartu – šis dviejų žmonių požiūris padeda aptikti klaidas ir greičiau išspręsti problemas. Prieš pradedant trumpai supažindinkite visus dalyvaujančius su tiksliniais dėžių matmenimis, produkto rūšimi ir pageidaujamu linijos našumu. Pasiruošimo kokybė tiesiogiai sąveikauja su dėžių supakuotojo keitimo greičiu ir pirmojo gaminio kokybe.
Mechaninis reguliavimas ir fizinė paruošta
Kai jūsų dėžių supakuotojo maitinimas išjungiamas ir prietaisas izoliuojamas, pradėkite mechaninius reguliavimus formavimo stotyje. Atsukite nukreipiamąsias bėgles, lankstymo plokštes ir matmenims priklausomus tvirtinimo įtaisus pagal savo įrangos naudojimo instrukciją. Reguliuokite formavimo nukreipiamąsias bėgles taip, kad jos atitiktų naujos dėžės plotį, gylį ir aukštį. Daugelis šiuolaikinių dėžių supakuotojų sistemų naudoja greitai keičiamus kasetinius modulius, kurie įstatomi ir išstumiami, todėl rankinis reguliavimas reikalauja žymiai mažiau laiko. Jei jūsų dėžių supakuotojas turi nuolatinio reguliavimo funkcijas, pasinaudokite nustatymo plokšte arba skaitmeniniu ekranu, kad tiksliai nustatytumėte matmenis.
Perkelkite į pakrovimo ir sandarinimo stotis ir pakartokite matmenų reguliavimus. Jūsų dėžių supakuotojo vartų mechanizmas, atmetimo oro srauto pozicionavimas ir sandarinimo galvutės išdėstymas visi priklauso nuo teisingos dėžės geometrijos. Įsitikinkite, kad visi judantys komponentai laisvai juda per visą jų judėjimo diapazoną be įstrigimų ar trukdžių. Patikrinkite, ar mechaniniai stabdžiai, ribos jungikliai ir pneumatinis amortizavimas tinkamai išdėstyti naujos dėžės dydžiui. Neteisingai sureguliuoti mechaniniai komponentai dėžių supakuotoje sukelia triukšmą, virpesius ir ankstyvą ausinimą nepaisant tikslaus servomechanizmo veikimo.
Jutiklių konfigūracija ir elektrinė paruošta
Po mechaninės paruošties jūsų dėžučių uždarymo įrenginio jutiklių masyvas turi būti perkonfigūruotas pagal naujų dėžučių matmenis. Šviesos jutikliai, kurie aptinka dėžučių padėtį, siūlių lygiavimą ir prekių buvimą, dažnai reikalauja pakartotinio išdėstymo ir slenkstinių reikšmių reguliavimo. Jei jūsų dėžučių uždarymo įrenginyje naudojamos pažangios mašininio regėjimo sistemos, joms paprastai reikia pasirinkti receptą arba atsisiųsti parametrus vietoj fizinio perkėlimo. Įkelti iš anksto sukonfigūruotą receptą, skirtą jūsų tikslinėms dėžutėms, iš dėžučių uždarymo įrenginio valdymo sistemos arba atminties kortelės.
Jūsų dėžių supakuotojo servoriniai varikliai ir judėjimo valdymo parametrai turi atitikti naują dėžės geometriją. Tai apima servorinių variklių greičio rampas, laukimo pozicijas ir sinchronizavimo taškus su aukštesniuoju ir žemesniuoju įrenginiais. Daugelis šiuolaikinių dėžių supakuotojų sistemų leidžia greitai keisti parametrus per lietimui jautrią sąsają arba tinklu sujungtą programinę platformą. Patikrinkite, ar visi elektros prijungimai yra patikimi, ir paleiskite diagnostinį testą dėžių supakuotojo valdymo sistemoje, kad patvirtintumėte, jog visi jutikliai ir veiktuovai reaguoja tinkamai prieš pradedant gamybą.
Patvirtinimas, bandymai ir gamybos paleidimas
Pirmosios detalės tikrinimas ir veikimo metu vykdoma patvirtinimo procedūra
Įjunkite savo dėžių uždarymo įrenginį ir paleiskite jį sumažintu greičiu – paprastai 25–50 procentų nuo numatytojo – naudodami bandymo dėžių šablonus ir produktus. Dėmesingai stebėkite formavimo vietą, kad įsitikintumėte, jog šablonai tinkamai paėmiami, sulankstomi ir užsandarinami. Klauskite netipiškų garsų, kurie gali rodyti mechaninį įstrigimą jūsų dėžių uždarymo įrenginyje. Jei jūsų dėžių uždarymo įrenginyje naudojama integruota vaizdo arba brūkšninio kodo tikrinimo sistema, patikrinkite, ar šios sistemos be klaidų fiksuoja vaizdus ir duomenis. Paleiskite ne mažiau kaip 20 neperspinduliuojančių ciklų be įstrigimų ar atmetimų prieš perėdami prie didesnių greičių.
Palaipsniui padidinkite dėžučių supakuotojo našumą link pilnos gamybos našumo, stebėdami kiekvieną stotį. Nedelsdami sustabdykite, jei pastebėsite gaminio užsikimšimus, dėžučių netinkamą padavimą arba sandarinimo gedimus. Jei reikia, sureguliuokite jutiklių slenkstis, pneumatinį slėgį arba servorinius parametrus, kad pašalintumėte problemas. Dėžučių supakuotojo gamintojas dažnai pateikia trikčių šalinimo lentelės ir reguliavimo nurodymus, kurie yra specialiai sukurti dažniausiai pasitaikančioms problemoms keičiant gamybą. Kai dėžučių supakuotojas veiks 100 nuoseklių ciklų pilnu našumu be jokių defektų, galėsite perjungti į pilnos gamybos režimą.
Dokumentacija ir nuolatinis tobulinimas
Įrašykite galutinius patvirtintus savo dėžių supakuotojo nustatymus šiai naujai dėžės dydžio konfigūracijai. Užfiksuokite perstatymo trukmę, kilusias problemas ir atliktus taisomuosius veiksmus. Šie įrašai taps neįkainojami būsimiems to paties dėžės dydžio perstatymams. Dalinkitės įgyta patirtimi su savo veiklos komanda, atnaujinkite dėžių supakuotojo perstatymo vadovą ir nustatykite bet kokius kartotinius kliūčių taškus. Laikui bėgant jūsų komanda įgis greitesnius ir patikimesnius dėžių supakuotojo perstatymus, kurie sumažins prastovas ir padidins pelningumą.
Daugelis įmonių stebi dėžių supakuotojo perstatymo rodiklius, įskaitant paruošimo laiką, pirmojo gaminio patvirtinimo laiką ir atliekas per perstatymą. Šių rodiklių lyginimas su tikslais ir sėkmingų rezultatų dalijimasis su operatoriais stiprina nuolatinės tobulėjimo kultūrą. Investicijos į operatorių mokymus, standartizuotas procedūras ir reguliarų įrangos techninį aptarnavimą užtikrina, kad jūsų dėžių supakuotojas parodytų patikimą našumą visuose palaikomuose dėžės dydžiuose ir formatuose.
DUK
Kiek laiko turėtų trukti įprastas dėžučių supakuotojo keitimas?
Įprastas dėžučių supakuotojo keitimas tarp skirtingų dėžučių dydžių gali užtrukti nuo 15 minučių iki 2 valandų, priklausomai nuo dėžutės sudėtingumo, įrangos konstrukcijos ir operatoriaus patirties. Greitojo keitimo sistemos su modulinėmis dalimis leidžia greitesnius perjungimus, tuo tarpu senesnių dėžučių supakuotojų modeliai su nuolatine reguliavimo funkcija gali reikalauti ilgesnio paruošimo laiko. Planavimas, mokymai ir standartinės procedūros laikui bėgant žymiai sumažina keitimo trukmę, kai jūsų komanda įgyja patirties dirbdama su jūsų dėžučių supakuotoju.
Kokie įrankiai ir detalės turėtų būti laikomi ranka dėžučių supakuotojo keitimui?
Būtini įrankiai dėžutės dėžiavimo automato keitimo procesui apima šešiakampius raktus, atsuktuvo jungtis, reguliuojamus raktus ir bet kokius gamintojo nurodytus greito keitimo patronus jūsų įrangai. Turėkite atsarginių diržų, ritinėlių ir jutiklių modulių atsargas dėžutės dėžiavimo automatui. Palaikykite laminuotą greitosios nuorodos vadovą, kuriame būtų pavaizduoti visi reguliavimo taškai ir matmenys kiekvienam dėžutės dydžiui, kurį jūsų linija palaiko. Šių išteklių nedelsiant pasiekiamumas neleidžia pradėti delsti ir sumažina susierginimą per dėžutės dėžiavimo automato keitimą.
Kaip galėčiau sumažinti dėžutės dėžiavimo automato keitimo laiką?
Norint sumažinti dėžučių supakavimo įrenginių perstatymo laiką, ten, kur tai įmanoma, įdiekite greitai keičiamus mechaninius modulius, visus nustatymo parametrus skaitmenizuokite savo įrangos valdymo sistemoje ir sukurkite iš anksto sukonfigūruotas receptūras kiekvienam dėžutės dydžiui. Investuokite į išsamų operatorių mokymą, kad jūsų komanda kiekvieną žingsnį vykdytų tikrai ir be dvejonių. Apsvarstykite senesnių dėžučių supakavimo įrenginių modernizavimą pažangiomis servorinėmis sistemomis ir modulinėmis dalimis, kurios sukurtos greitam formatų keitimui. Reguliari profilaktinė priežiūra užtikrina, kad jūsų dėžučių supakavimo įrenginys veiktų puikiai, todėl perstatymo metu nekiltų netikėtumų.

 EN