 EN
Як зменшити відходи плівки за допомогою машини для упаковки в готові пакети?
2026/09/20
Машини для упаковки в готові пакети: зменшення відходів плівки, зниження загальної вартості володіння (TCO) та досягнення швидшого ROI

2026/09/22

Вибір правильного типу плівки є критичним для досягнення оптимальної продуктивності вертикальна машина для формування, наповнення та герметизації . Неправильний вибір плівки може призвести до затримок у виробництві, несправностей швів та втрат матеріалу, тоді як правильний вибір забезпечує безперебійну роботу й високоякісну готову упаковку. Розуміння того, як різні типи плівок взаємодіють із вашим обладнанням вертикальної машини для формування, наповнення та запечатування, є обов’язковим для максимізації продуктивності й збереження цілісності упаковки в різноманітних застосуваннях.
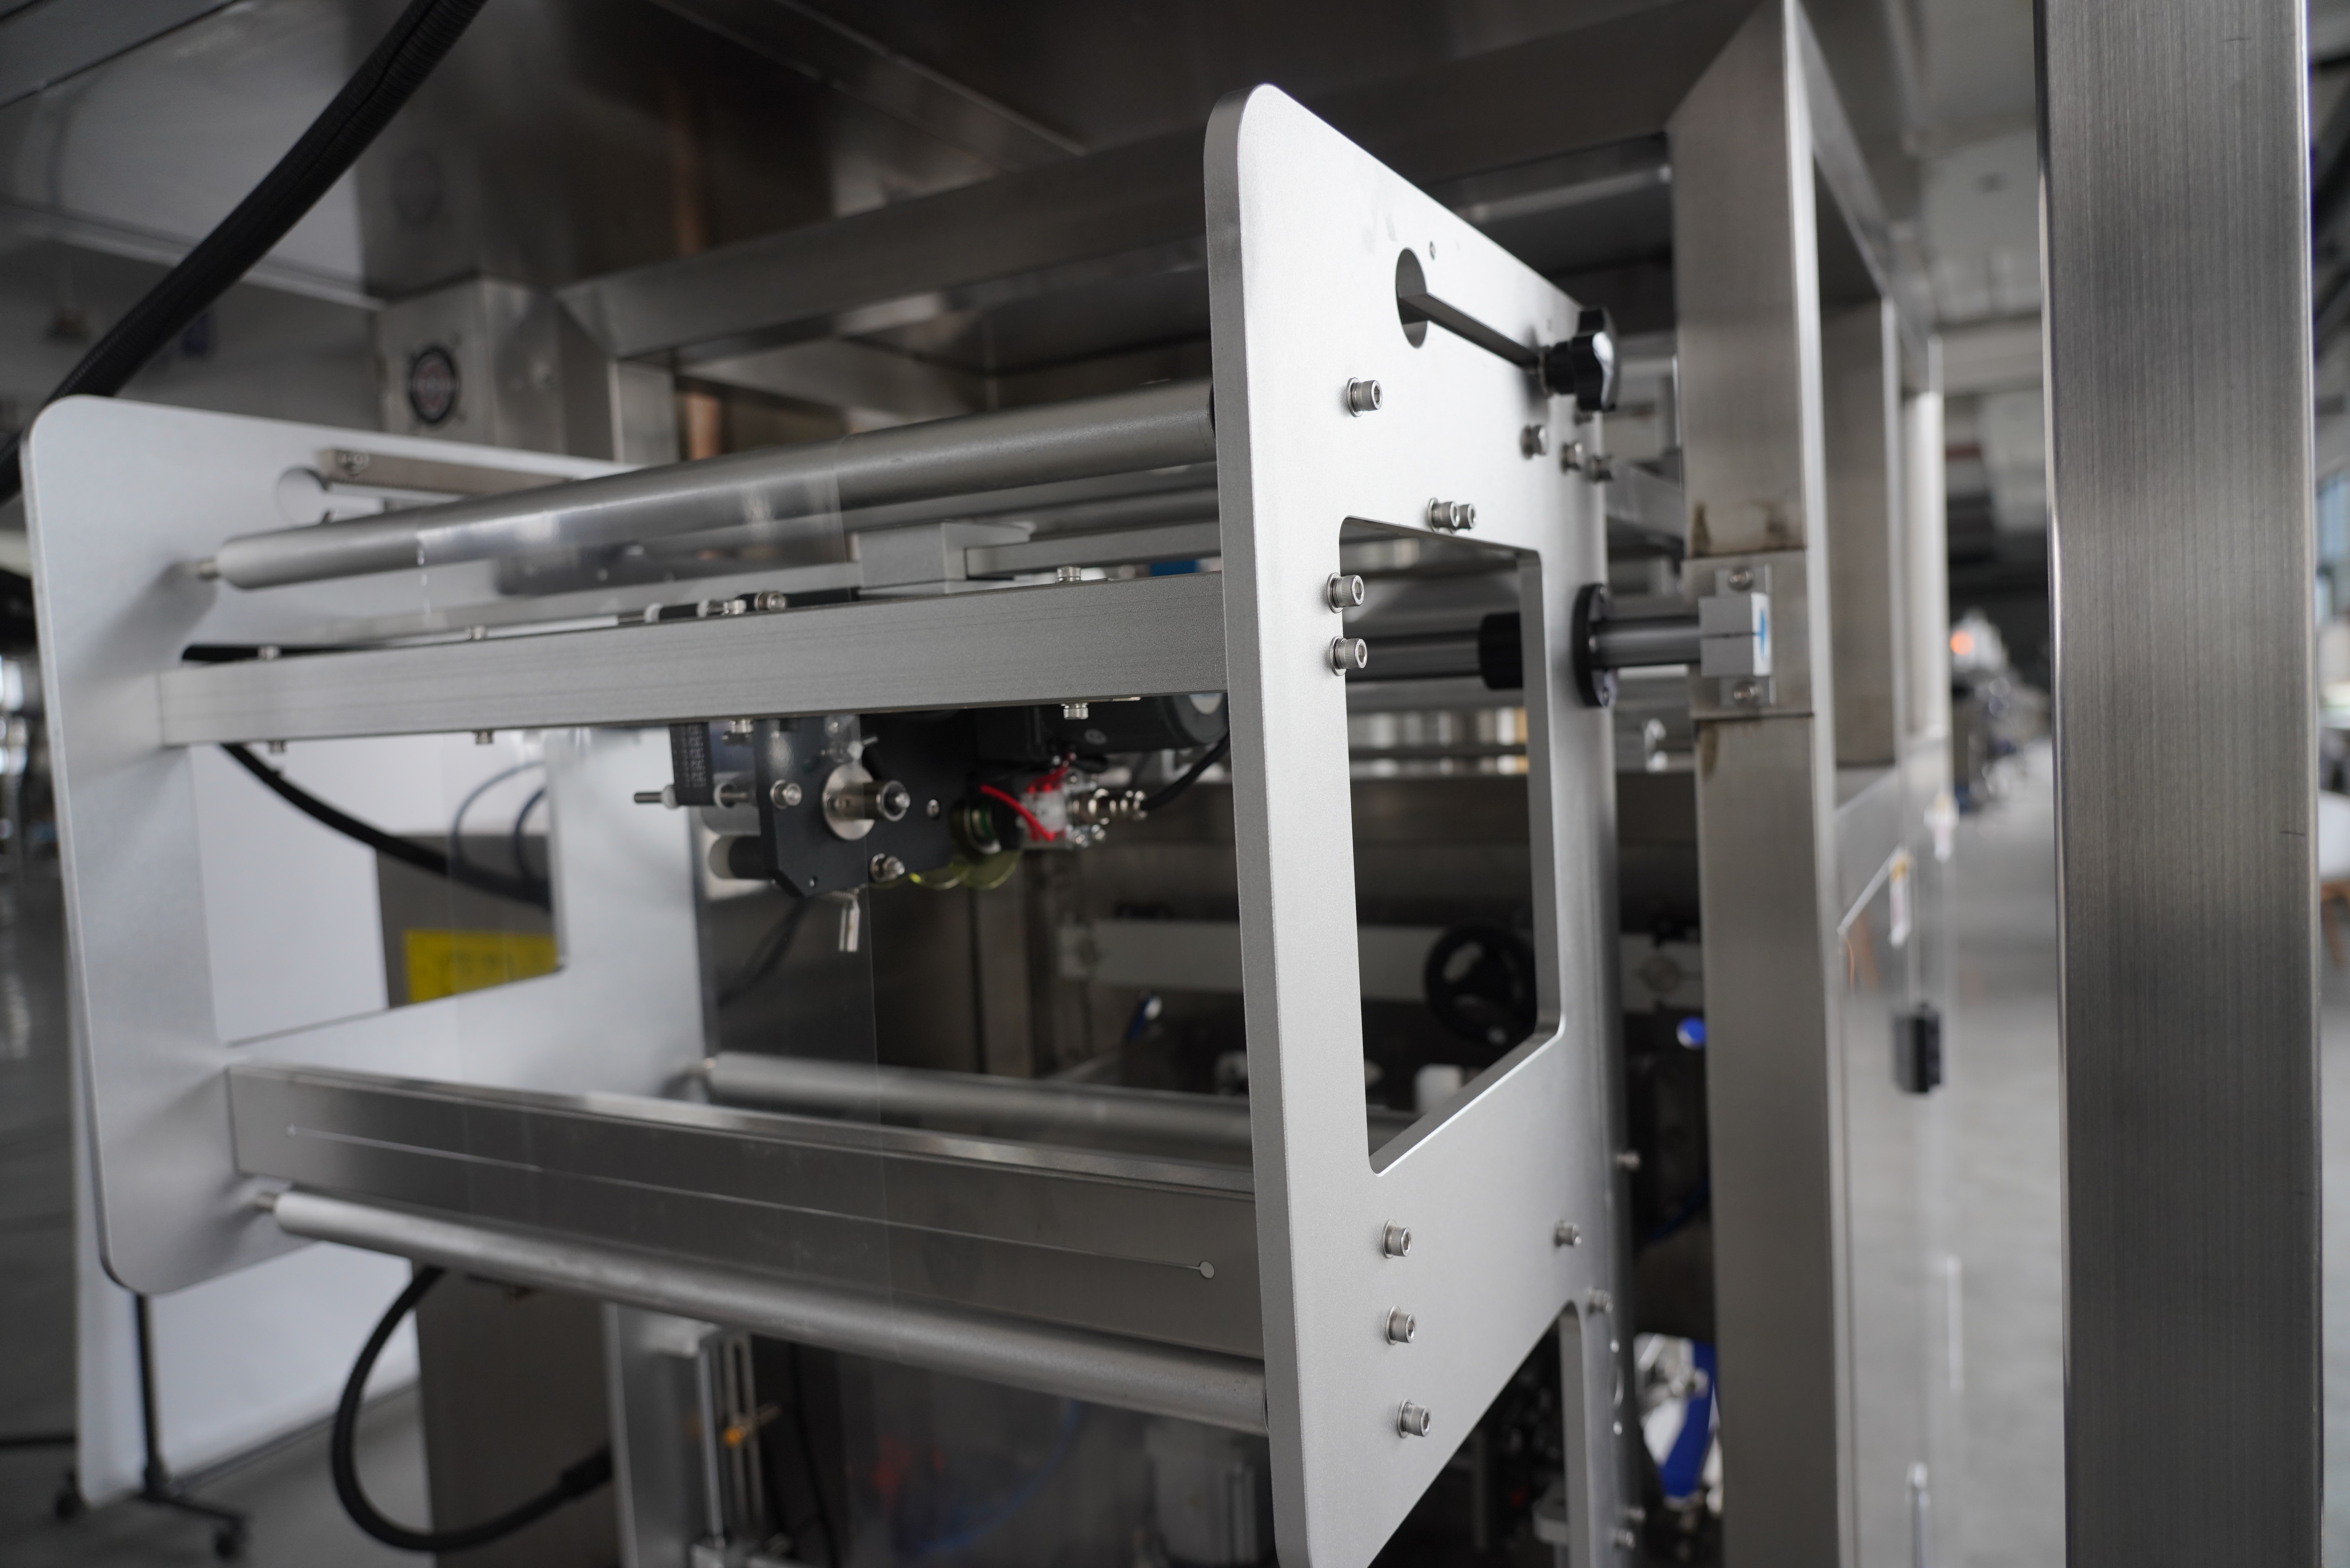
Вертикальний агрегат для формування, наповнення та запечатування перетворює плоску плівку з рулону на запечатані пакети й одночасно наповнює їх продуктом. Вибраний вами тип плівки безпосередньо впливає на здатність агрегату формувати однорідні пакети, створювати надійні шви та підтримувати потрібну швидкість циклу. Кожен тип плівки має унікальні властивості, які або сприяють, або ускладнюють цей процес, тому обґрунтований вибір матеріалу є базовою умовою успішного упакування.
Кожен вертикальний агрегат для формування, наповнення та запечатування працює в межах певних теплових параметрів для формування й запечатування плівки. Агрегат застосовує тепло й тиск для створення шва, тому ваша плівка має витримувати ці умови й реагувати на них передбачувано. Плівки з низькою температурою плавлення можуть сплавлятися передчасно під час падіння продукту або під час процесу формування, тоді як плівки з надто високою температурою плавлення можуть не запечатуватися повністю, залишаючи слабкі місця, що порушують цілісність упаковки. Нагрівальні елементи вертикального агрегату для формування, наповнення та запечатування працюють найефективніше з плівками, розробленими для запечатування при стандартній робочій температурі агрегату — зазвичай в інтервалі від 120 до 180 градусів Цельсія, залежно від складу плівки та конструкції агрегату.
Товщина плівки безпосередньо впливає на те, як вертикальна машина для формування, наповнення та запечатування обробляє матеріал під час операцій формування, наповнення й запечатування. Тонші плівки (12–20 мікрон) швидко проходять через машину й є економічно вигідними для легких сухих продуктів, але вони забезпечують меншу стійкість до проколів і можуть рватися під час високошвидкісної роботи. Товщі плівки (40–100 мікрон) забезпечують кращі бар’єрні властивості й міцність, тому їх використовують для продуктів, яким потрібний тривалий термін придатності або захист від вологи й кисню. Вертикальна машина для формування, наповнення та запечатування, налаштована на тонкі плівки, може заклинювати або пробуксовувати при обробці матеріалу з великою товщиною, тоді як машина, оптимізована для товстих плівок, може створювати надмірно міцні шви або уповільнювати цикли виробництва при роботі з легкими плівками. Розуміння маси вашого продукту, вимог до терміну придатності та умов розподілу допоможе визначити оптимальну товщину плівки для вашої вертикальної машини для формування, наповнення та запечатування.
Поліетилен і поліпропілен — це найпоширеніші плівки, що використовуються в застосуваннях вертикальних машин типу «формування–наповнення–запечатування», завдяки передбачуваній поведінці під час запечатування, економічності та стабільності обробки. Плівки з низькощільного поліетилену забезпечують гнучкість і простоту запечатування, тому їх широко використовують у пакуванні харчових продуктів, напоїв та товарів народного споживання. Плівки з високощільного поліетилену та поліпропілену мають вищу жорсткість і кращі бар’єрні властивості, що робить їх більш придатними для застосувань, де важливі стійкість у вертикальному положенні та захист продукту. Обидва матеріали надійно запечатуються на стандартних вертикальних машинах типу «формування–наповнення–запечатування» з мінімальними налаштуваннями між партіями плівок. Ці стандартизовані плівки є базовим рішенням для більшості операцій з гнучкого пакування й інтегруються без проблем із сучасними автоматизованими системами вертикальних машин типу «формування–наповнення–запечатування».
Плівки з бар’єрними властивостями, що містять алюмінієву фольгу, металізовані шари або спеціальні покриття, вимагають точнішого керування вертикальними машинами типу «формування–наповнення–запайка» задля запобігання погіршення якості запайки або розшарювання країв. Ламіновані структури, наприклад, поліестер–алюміній–поліетилен (PAP) та поліпропілен–алюміній–поліпропілен (PAPP), забезпечують відмінний захист від кисню й вологи, але для ефективного з’єднання всіх шарів потрібний стабільний тиск і температура запайки на вертикальній машині типу «формування–наповнення–запайка». Неправильна запайка на такій машині може призвести до відшарювання зовнішнього шару від бар’єрного шару, що порушить усі захисні функції упаковки. Високоякісні бар’єрні плівки виправдовують інвестиції в вертикальну машину типу «формування–наповнення–запайка» з точним керуванням температурою й регульованим часом витримки запайки, що дозволяє виробникам захищати преміальні товари — зокрема, фармацевтичні препарати, каву та спеціалізовані хімікати, де термін придатності має критичне значення.
Плівки з литого поліпропілену, орієнтованого поліпропілену та «м’якого на дотик» типу створюють виклики щодо герметизації, що вимагає спеціальних налаштувань і експертних знань у вертикальних машинах типу «формування–заповнення–герметизація». Плівки з литого поліпропілену забезпечують відмінну прозорість і блиск, але герметизуються при нижчих температурах, тому вертикальна машина типу «формування–заповнення–герметизація» повинна бути точно відкалібрована, щоб уникнути надмірної герметизації та крихкості. Орієнтовані поліпропіленові плівки мають вищі бар’єрні властивості щодо вологи й кисню, однак вони вимагають точнішого контролю роботи машини, щоб запобігти зморшкуванню плівки під час етапу формування циклу вертикальної машини типу «формування–заповнення–герметизація». Плівки «м’якого на дотик» зі спеціальними покриттями підвищують тактильні враження, але можуть прилипати до формувального трубчастого елемента вертикальної машини типу «формування–заповнення–герметизація», якщо температурні налаштування перевищують рекомендовані межі. Перевірка зразків плівки на вашій конкретній моделі вертикальної машини типу «формування–заповнення–герметизація» перед повномасштабним виробництвом забезпечує сумісність і запобігає дорогостоячим простоюм лінії.
Тип вашого продукту, його вага при фасуванні та умови експлуатації визначають властивості плівки, які має забезпечувати вертикальна машина для формування, наповнення та запайки. Сухі й легкі продукти, такі як спеції, горіхи та порошки, ефективно фасуються за допомогою тонких і економічних плівок на базовій вертикальній машині для формування, наповнення та запайки. Вологі або в’язкі продукти, наприклад соуси, олії та креми, потребують більш товстих і міцних плівок із підвищеною міцністю шва на вертикальній машині для формування, наповнення та запайки, щоб запобігти витіканню й забезпечити цілісність пакетів під час транспортування. Продукти з високою температурою вимагають плівок із підвищеним рівнем стійкості до нагрівання; вертикальна машина для формування, наповнення та запайки, призначена для гарячого фасування, повинна працювати з плівкою, яка зберігає цілісність шва навіть після безпосереднього контакту з продуктом високої температури. Навпаки, охолоджені або заморожені продукти вимагають гнучких плівок, які надійно запаюються при нижчих навколишніх температурах — ця особливість впливає на налаштування вертикальної машини для формування, наповнення та запайки та стратегію вибору плівки.
Одношарові плівки забезпечують простоту й економічні переваги для базових застосувань, тоді як багатошарові структури пропонують розширені функції за вищої вартості матеріалу. Запечатувальні губки вертикальної машини для формування, наповнення й запечатування мають створювати однаковий тиск по всій ширині плівки, щоб забезпечити стабільну якість запечатування одношарових плівок. Обробка багатошарових конструкцій на вертикальній машині для формування, наповнення й запечатування вимагає складнішого розподілу тиску, щоб усі шари надійно з’єдналися без деформації зовнішніх шарів. Коефіцієнт ковзання плівки — тобто її здатність легко рухатися через формувальну трубку та по поверхні вертикальної машини для формування, наповнення й запечатування — впливає на швидкість виробництва й частку браку. Плівки, спеціально розроблені для обробки на вертикальних машинах для формування, наповнення й запечатування, містять оптимізовані ковзні добавки, шари для термозапечатування та характеристики стабільності розмірів, що зменшують необхідність регулювань оператора й максимізують час роботи вашої виробничої лінії.
Перед інтеграцією нових матеріалів плівки в роботу вашої вертикальної машини для формування, наповнення та запечатування проводьте випробування на адгезію, оцінку стійкості до проколу та вимірювання міцності шва за допомогою зразків, оброблених на вашому реальному обладнанні. Візуальний огляд під час перших виробничих запусків на вертикальній машині для формування, наповнення та запечатування виявляє зморшки, неповні шви або невідповідні розміри пакетів, що свідчить про несумісність. Випробування в герметичній камері запечатаних пакетів, виготовлених вашою вертикальною машиною для формування, наповнення та запечатування, підтверджує, що бар’єрні властивості плівки та цілісність швів зберігаються за умов зберігання та постачання, передбачених для вашого продукту. Встановлення базових показників ефективності для кожної затвердженої плівки на вашій вертикальній машині для формування, наповнення та запечатування дозволяє швидко усувати несправності та забезпечує документацію, необхідну для відповідності нормативним вимогам та отримання сертифікатів якості в харчовій, фармацевтичній та промисловій галузях.
Ні. Ваша машина вертикального формування, наповнення та запечатування розроблена для певних товщин плівки, температур запечатування й розмірних допусків. Використання несумісних плівок загрожує порушенням герметичності швів, заклинюванням машини та зупинкою виробництва. Завжди перевіряйте, чи відповідають потенційні плівки специфікаціям виробника вашої машини вертикального формування, наповнення та запечатування, перш ніж робити великі замовлення. Найбільш надійним методом оцінки сумісності є тестування зразків на вашому реальному обладнанні.
Товщина плівки залежить від вашого продукту, вимог до терміну придатності та розміру цільового пакета. Тонкі плівки (12–20 мікрон) підходять для сухих і легких товарів і зменшують витрати на матеріали, тоді як товсті плівки (40–100 мікрон) забезпечують кращий захист і міцність у складних застосуваннях. Зверніться до документації вашого вертикального автомата типу «формування–заповнення–запечатування», щоб визначити діапазон товщин, який ваш апарат обробляє оптимально, а потім виберіть товщину в межах цього діапазону, яка відповідає вашим цілям захисту продукту.
Плівки-бар’єри, зокрема ламінати, вимагають точного контролю температури й тиску у вертикальній машині для формування, наповнення й запечатування, щоб надійно з’єднати всі шари без розшарування. Вони часто запечатуються при інших температурах, ніж стандартні поліетиленові плівки, тому необхідна повторна калібрування машини. Докладно протестуйте зразки плівок-бар’єрів на вашій вертикальній машині для формування, наповнення й запечатування перед початком виробництва, щоб забезпечити стабільне й надійне запечатування всіх шарів плівки та запобігти витоку або втраті цілісності упаковки.

2026/09/20
Машини для упаковки в готові пакети: зменшення відходів плівки, зниження загальної вартості володіння (TCO) та досягнення швидшого ROI

2026/09/20
Скоротіть час зміни на устаткуванні для упаковки готових пакетів на 40 % за допомогою перевірених найкращих практик

2026/09/20
Устаткування для упаковки готових пакетів: підвищення продуктивності, зменшення відходів та покращення ROI

2026/09/20
Роторне та лінійне устаткування для упаковки готових пакетів: порівняння швидкості, ROI та масштабованості

2026/09/20
Устаткування для упаковки готових пакетів: підвищення продуктивності, зниження витрат на робочу силу та покращення герметичності швів

2026/09/21
Машина для готових пакетів: типи пакетів, матеріали та керівництво щодо наповнення

