 EN
Jak zmniejszyć zużycie folii przy użyciu maszyny do pakowania gotowych torebek?
2026/09/20
Maszyny do pakowania gotowych torebek: zmniejsz zużycie folii, obniż całkowity koszt posiadania (TCO) i osiągnij szybszy zwrot z inwestycji

2026/09/22

Wybór odpowiedniego typu folii jest kluczowy do osiągnięcia optymalnej wydajności z maszyna do pionowego formowania, wypełniania i hermetyzacji . Nieodpowiedni wybór folii może prowadzić do opóźnień w produkcji, awarii zgrzewów oraz marnowania materiału, podczas gdy właściwy wybór zapewnia gładką pracę i wysoką jakość gotowych opakowań. Zrozumienie, jak różne typy folii oddziałują z wyposażeniem maszyny do pionowego formowania, napełniania i zamykania (VFFS), jest niezbędne do maksymalizacji wydajności i zachowania integralności opakowań w różnych zastosowaniach produkcyjnych.
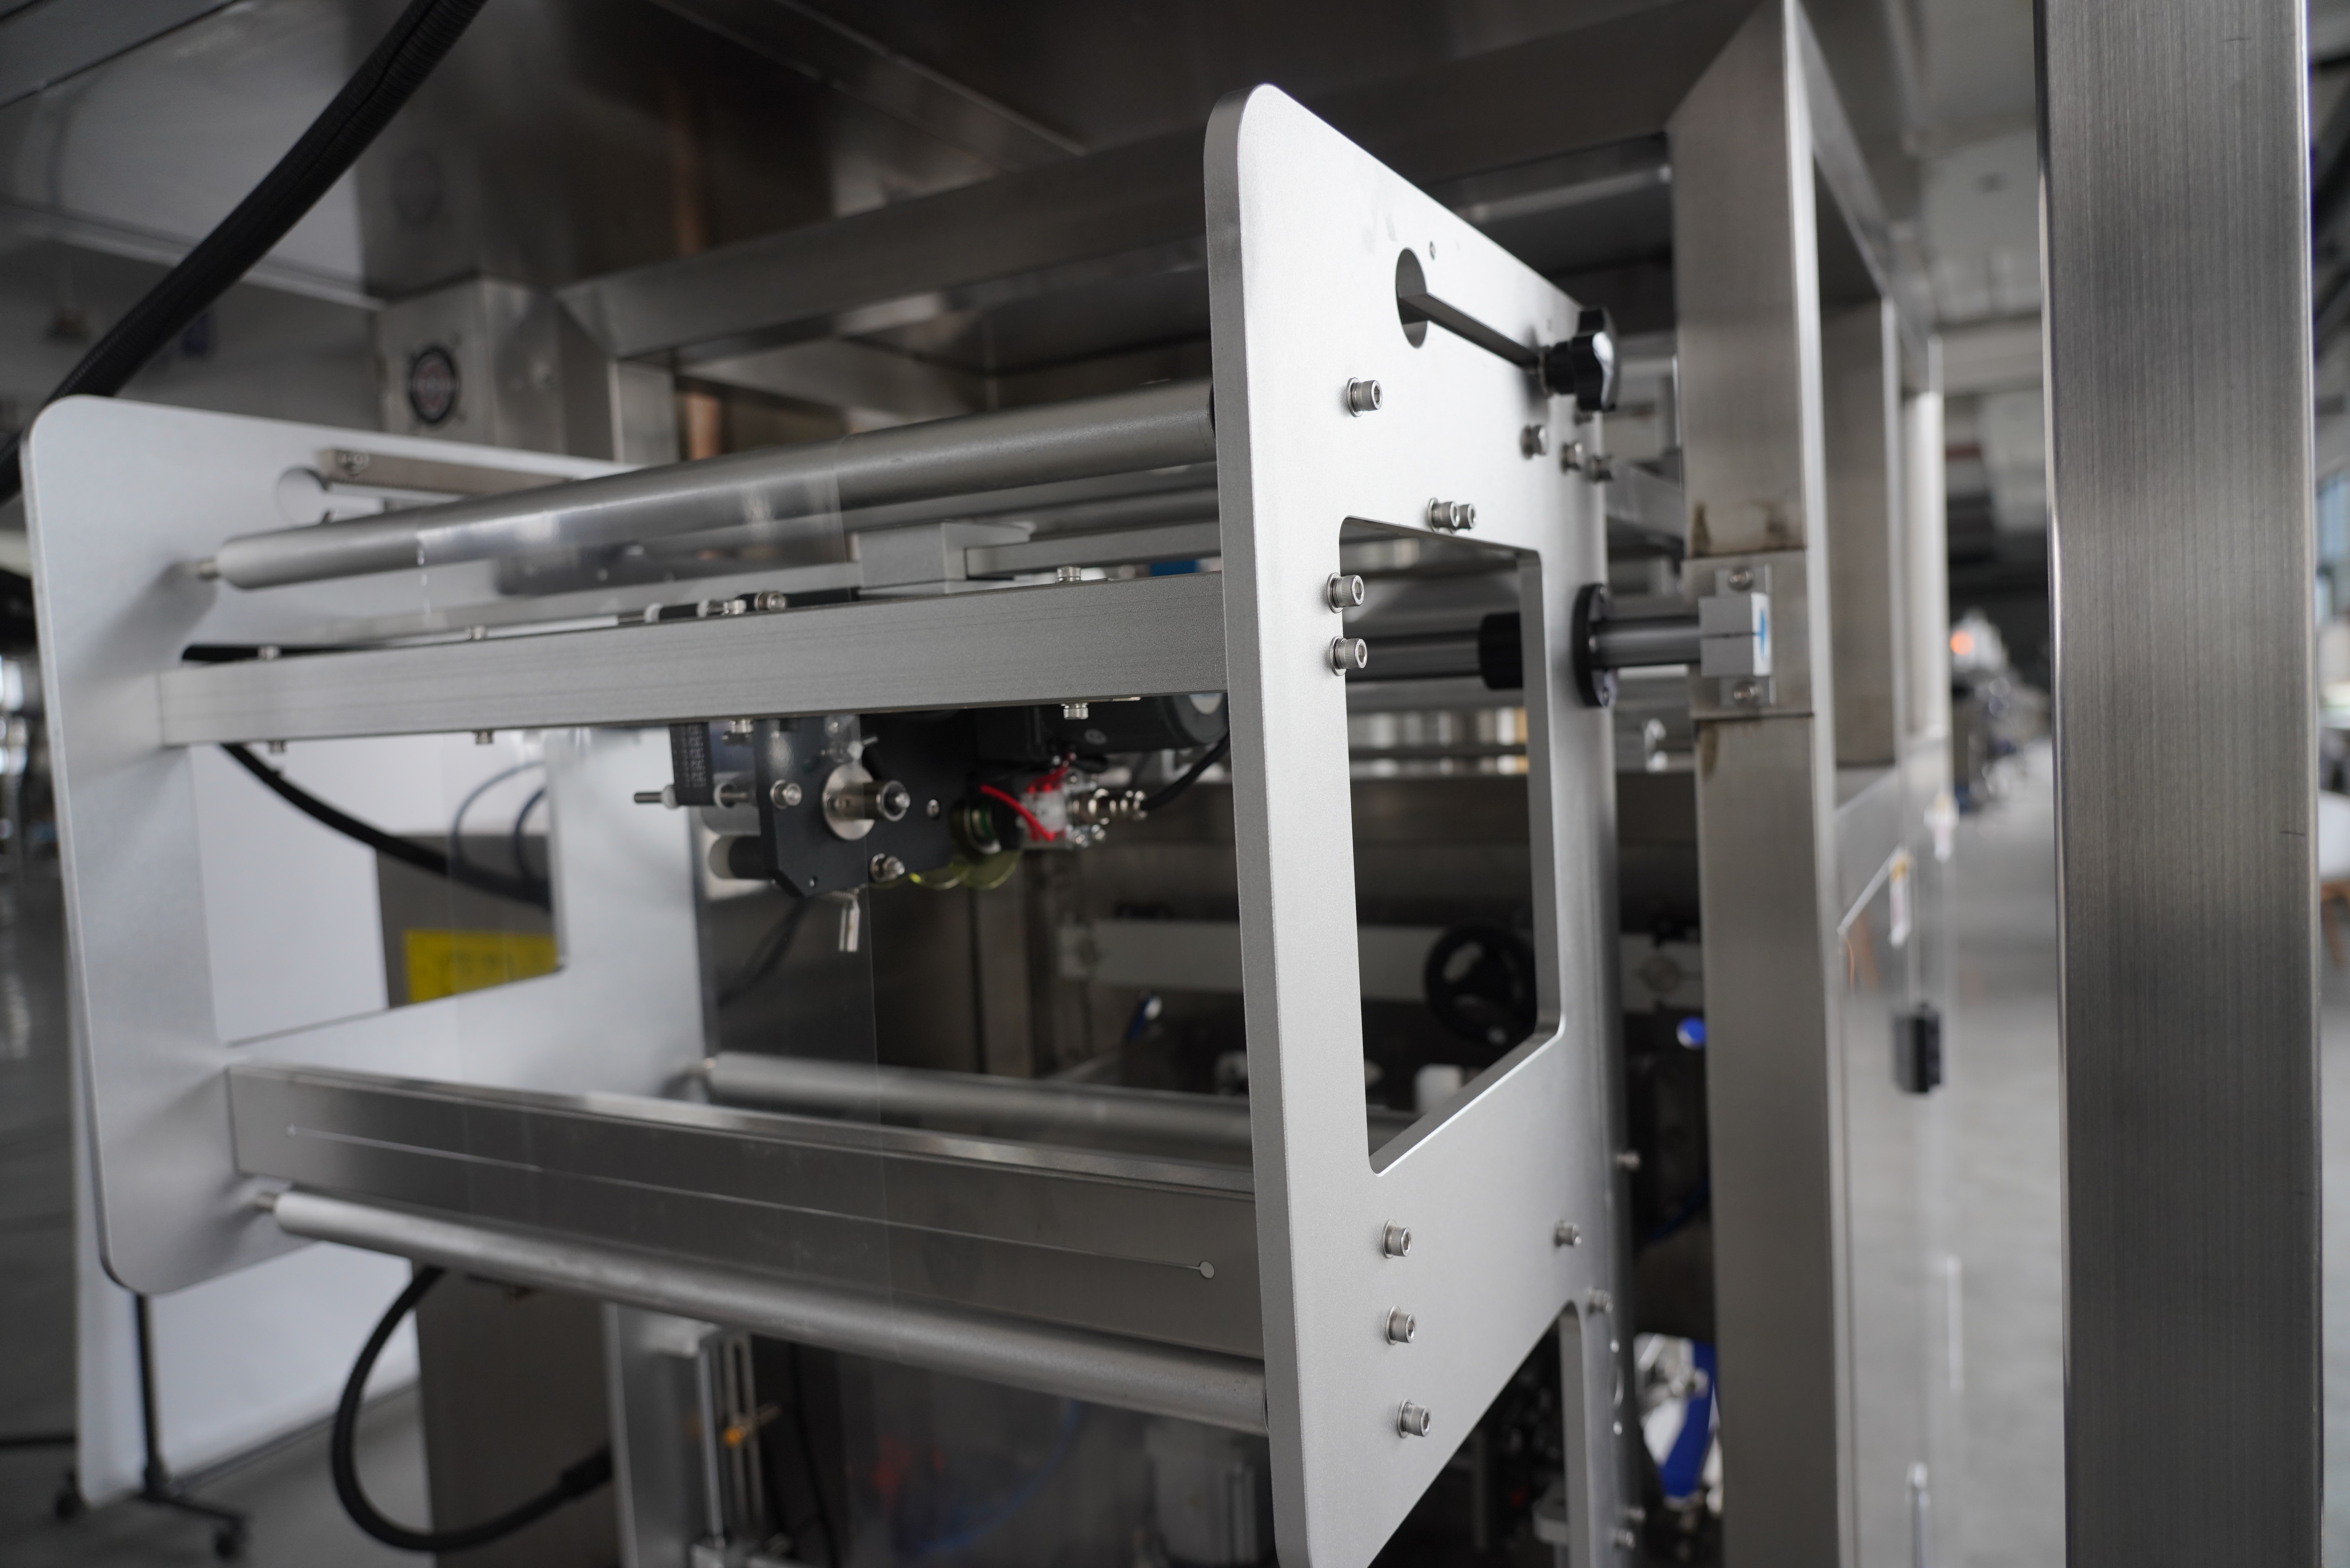
Maszyna formująca, napełniająca i uszczelniająca pionowo przekształca płaską rolkę folii na uszczelnione woreczki, jednocześnie napełniając je produktem. Wybrany materiał folii bezpośrednio wpływa na zdolność maszyny do formowania spójnych woreczków, tworzenia niezawodnych uszczelnień i utrzymywania prędkości cyklu. Każdy typ folii oferuje charakterystyczne właściwości, które albo wspierają, albo komplikują ten proces, czyniąc świadomą selekcję materiału podstawową decyzją dla sukcesu pakowania.
Każda maszyna do formowania, napełniania i zamykania w pionie działa w określonych parametrach termicznych, aby uformować i zamknąć folię. Maszyna stosuje ciepło i ciśnienie w celu utworzenia szwu, dlatego Twoja folia musi wytrzymać te warunki oraz reagować na nie w przewidywalny sposób. Folie o niskiej temperaturze topnienia mogą się zespolić przedwcześnie podczas spadania produktu lub w trakcie procesu formowania, podczas gdy folie o zbyt wysokiej temperaturze topnienia mogą nie zostać całkowicie zespolone, pozostawiając słabe miejsca, które naruszają integralność opakowania. Elementy grzejne maszyny do formowania, napełniania i zamykania w pionie działają najlepiej z foliami zaprojektowanymi tak, aby zapewniały szw w standardowej temperaturze roboczej maszyny, zwykle w zakresie od 120 do 180 stopni Celsjusza, w zależności od składu folii oraz konstrukcji maszyny.
Grubość folii ma bezpośredni wpływ na sposób, w jaki pionowa maszyna do formowania, napełniania i zgrzewania obsługuje materiał podczas operacji formowania, napełniania i zgrzewania. Cienkie folie (12–20 mikronów) przemieszczają się szybko przez maszynę i są opłacalne przy pakowaniu lekkich, suchych produktów, ale zapewniają mniejszą odporność na przebicie i mogą się rozrywać podczas pracy w wysokich prędkościach. Grubsze folie (40–100 mikronów) oferują lepsze właściwości barierowe i wyższą trwałość, co czyni je idealnym wyborem dla produktów wymagających dłuższego terminu przydatności do spożycia lub ochrony przed wilgocią i tlenem. Pionowa maszyna do formowania, napełniania i zgrzewania skonfigurowana do cienkich folii może ulec zablokowaniu lub poślizgnąć się podczas przetwarzania materiału grubego kalibru, podczas gdy maszyna zoptymalizowana pod kątem grubszych folii może tworzyć nadmiernie mocne zgrzewy lub spowalniać cykle produkcji przy użyciu lekkich folii. Zrozumienie masy produktu, wymagań dotyczących jego terminu przydatności do spożycia oraz warunków dystrybucji pozwala określić optymalną grubość folii dla pionowej maszyny do formowania, napełniania i zgrzewania.
Polietilen i polipropylen to najbardziej powszechnie stosowane folie w zastosowaniach maszyn do pionowego formowania, napełniania i zamykania (VFFS) ze względu na przewidywalne właściwości zgrzewania, opłacalność oraz stabilność procesu przetwarzania. Folie z polietilenu o niskiej gęstości zapewniają elastyczność i łatwe zgrzewanie, dlatego są popularne w opakowaniach żywności, napojów oraz artykułów konsumenckich. Folie z polietilenu o wysokiej gęstości oraz polipropylenu charakteryzują się wyższą sztywnością i lepszymi właściwościami barierowymi, co czyni je bardziej odpowiednimi dla zastosowań, w których kluczowe są pozycja stojąca opakowania oraz ochrona produktu. Oba materiały zgrzewają się niezawodnie na standardowej maszynie VFFS przy minimalnych dostosowaniach pomiędzy partiami folii. Te ustandaryzowane folie stanowią podstawę większości operacji opakowań elastycznych i integrują się bezproblemowo z nowoczesnymi systemami automatyzacji maszyn VFFS.
Folie barierowe zawierające folię aluminiową, warstwy metalizowane lub specjalne technologie powłok wymagają bardziej precyzyjnej kontroli maszyn typu VFFS (vertical form fill seal), aby zapobiec degradacji zgrzewu lub odwarstwianiu się krawędzi. Struktury laminowane, takie jak poliester–aluminium–polietylen (PAP) oraz polipropylen–aluminium–polipropylen (PAPP), zapewniają doskonałą barierę przed tlenem i wilgocią, ale wymagają stałego ciśnienia i temperatury zgrzewania w maszynach VFFS, aby skutecznie połączyć wszystkie warstwy. Nieprawidłowe zgrzewanie w maszynie VFFS może spowodować oddzielenie zewnętrznej warstwy od warstwy barierowej, co kompromituje pełną funkcję ochronną opakowania. Wysokiej jakości folie barierowe uzasadniają inwestycję w maszynę VFFS z precyzyjną kontrolą temperatury oraz regulowanym czasem zgrzewania (dwell time), umożliwiając producentom ochronę produktów premium, takich jak leki, kawa i specjalistyczne chemikalia, dla których kluczowe jest długotrwałe przydatność do spożycia.
Folie z polipropylenu odlewanego, folie z orientowanego polipropylenu oraz folie o miękkim dotyku stwarzają wyzwania związane z zamykaniem, które wymagają specyficznych ustawień i wiedzy eksperckiej dotyczącej maszyn typu vertical form fill seal. Folie z polipropylenu odlewanego zapewniają doskonałą przejrzystość i połysk, ale zapieczają się w niższych temperaturach, co wymaga kalibracji maszyny typu vertical form fill seal w celu uniknięcia nadmiernego zapieczania i kruchości. Folie z orientowanego polipropylenu charakteryzują się doskonałą barierą przeciwko wilgoci i tlenu, jednak wymagają ścisłej kontroli maszyny, aby zapobiec marszczeniu się folii w fazie formowania cyklu maszyny typu vertical form fill seal. Folie o miękkim dotyku z wyspecjalizowanymi powłokami zwiększają atrakcyjność dotykową, ale mogą przyklejać się do rury formującej w maszynie typu vertical form fill seal, jeśli ustawienia temperatury przekroczą zalecane limity. Przetestowanie próbek folii na konkretnej maszynie typu vertical form fill seal przed pełnymi seriami produkcyjnymi zapewnia zgodność i zapobiega kosztownym postojom linii.
Rodzaj produktu, waga napełnienia oraz warunki środowiskowe, w jakich będzie on przechowywany, określają właściwości folii, które musi obsługiwać maszyna do pionowego formowania, napełniania i zgrzewania. Suchy, lekki produkt, np. przyprawy, orzechy lub proszki, skutecznie nadaje się do stosowania cienkich, opłacalnych folii na podstawowej maszynie do pionowego formowania, napełniania i zgrzewania. Wilgotne lub lepkie produkty, takie jak sosy, oleje czy kremy, wymagają grubszych, bardziej wytrzymałych folii o zwiększonej wytrzymałości zgrzevu na maszynie do pionowego formowania, napełniania i zgrzewania, aby zapobiec wyciekaniu i zagwarantować integralność torebek podczas transportu. Produkty o wysokiej temperaturze wymagają folii o wyższej odporności na ciepło; maszyna do pionowego formowania, napełniania i zgrzewania przeznaczona do operacji napełniania gorącym produktem musi używać folii, która zachowuje integralność zgrzevu nawet po bezpośrednim kontakcie z podwyższoną temperaturą produktu. Z kolei produkty chłodzone lub zamrażane korzystają z elastycznych folii, które skutecznie zgrzewają się w niższych temperaturach otoczenia – cecha ta wpływa na ustawienia maszyny do pionowego formowania, napełniania i zgrzewania oraz strategię doboru folii.
Folie jednowarstwowe oferują prostotę i korzyści kosztowe w przypadku podstawowych zastosowań, podczas gdy struktury wielowarstwowe zapewniają zaawansowane funkcjonalności przy wyższym koszcie materiałowym. Główki zgrzewające maszyny pionowej do formowania, napełniania i zgrzewania muszą wywierać jednorodne ciśnienie na całej szerokości folii, aby osiągnąć spójną jakość zgrzewu w przypadku folii jednowarstwowych. Przetwarzanie konstrukcji wielowarstwowych na maszynie pionowej do formowania, napełniania i zgrzewania wymaga bardziej zaawansowanego rozkładu ciśnienia, aby zagwarantować odpowiednie połączenie wszystkich warstw bez zgniatania zewnętrznych warstw. Właściwości ślizgowe folii – czyli łatwość, z jaką przesuwa się ona przez rurę formującą i po powierzchni maszyny pionowej do formowania, napełniania i zgrzewania – wpływają na prędkość produkcji oraz wskaźnik odrzutów. Folie zaprojektowane specjalnie do przetwarzania na maszynach pionowych do formowania, napełniania i zgrzewania zawierają zoptymalizowane środki ślizgowe, warstwy termozgrzewalne oraz cechy stabilności wymiarowej, które zmniejszają potrzebę korekt ze strony operatora i maksymalizują czas pracy linii produkcyjnej.
Przed zintegrowaniem nowych materiałów foliowych w procesie pracy maszyny do formowania, napełniania i zamykania pionowego typu (VFFS) należy przeprowadzić testy przyczepności, oceny odporności na przebicie oraz pomiary wytrzymałości szwów przy użyciu próbek przetworzonych na rzeczywistym sprzęcie. Wizualne inspekcje podczas pierwszych uruchomień produkcyjnych maszyny do formowania, napełniania i zamykania pionowego typu (VFFS) ujawniają pomarszczenia, niekompletne szwy lub niestabilne wymiary torebek, co wskazuje na brak zgodności. Testy w komorze klimatycznej przeprowadzone na torebkach zapieczonych za pomocą maszyny do formowania, napełniania i zamykania pionowego typu (VFFS) potwierdzają, że właściwości barierowe folii oraz integralność szwów wytrzymują warunki przechowywania i dystrybucji przewidziane dla danego produktu. Ustalenie podstawowych wskaźników wydajności dla każdej zatwierdzonej folii na maszynie do formowania, napełniania i zamykania pionowego typu (VFFS) umożliwia szybkie rozwiązywanie problemów oraz zapewnia dokumentację wspierającą zgodność z przepisami regulacyjnymi oraz certyfikaty jakości w kategoriach żywności, farmaceutyków i przemysłu.
Nie. Twoja maszyna do formowania, napełniania i zamykania pionowego typu została zaprojektowana do pracy z konkretnymi grubościami folii, temperaturami zgrzewania oraz dopuszczalnymi tolerancjami wymiarowymi. Używanie niekompatybilnych folii wiąże się z ryzykiem uszkodzenia zgrzewów, zakleszczeń maszyny oraz przerw w produkcji. Zawsze sprawdzaj, czy proponowane folie spełniają specyfikacje podane przez producenta Twojej maszyny do formowania, napełniania i zamykania pionowego typu, zanim złożysz duże zamówienia. Najbardziej wiarygodną metodą oceny zgodności jest przetestowanie próbek na rzeczywistym sprzęcie.
Grubość folii zależy od Twojego produktu, wymagań dotyczących terminu przydatności do spożycia oraz docelowej wielkości torebki. Cienkie folie (12–20 mikronów) nadają się do suchych i lekkich produktów oraz zmniejszają koszty materiałów, podczas gdy grube folie (40–100 mikronów) zapewniają lepszą ochronę i wytrzymałość w wymagających zastosowaniach. Skonsultuj dokumentację swojej maszyny do pionowego formowania, napełniania i zgrzewania, aby określić zakres grubości folii, który maszyna obsługuje w sposób optymalny, a następnie wybierz grubość z tego zakresu, która spełnia Twoje cele dotyczące ochrony produktu.
Folie barierowe, w szczególności laminaty, wymagają precyzyjnej kontroli temperatury i ciśnienia zgrzewania na maszynie do pionowego formowania, napełniania i zgrzewania, aby połączyć wszystkie warstwy bez odwarstwiania. Często zgrzewają się w innych temperaturach niż standardowe folie polietylenowe, dlatego konieczna jest ponowna kalibracja maszyny. Przed rozpoczęciem produkcji należy dokładnie przetestować próbki folii barierowej na maszynie do pionowego formowania, napełniania i zgrzewania, aby zapewnić spójne i niezawodne zgrzewanie wszystkich warstw folii oraz zapobiec przeciekaniu opakowań lub utracie ich integralności.

2026/09/20
Maszyny do pakowania gotowych torebek: zmniejsz zużycie folii, obniż całkowity koszt posiadania (TCO) i osiągnij szybszy zwrot z inwestycji

2026/09/20
Skróć czas zmiany ustawień maszyny do pakowania torebek gotowych o 40 % dzięki sprawdzonym najlepszym praktykom

2026/09/20
Maszyny do pakowania torebek gotowych: zwiększ wydajność, zmniejsz odpady i popraw zwrot z inwestycji (ROI)

2026/09/20
Porównanie maszyn obrotowych i liniowych do pakowania torebek gotowych: prędkość, zwrot z inwestycji (ROI) i skalowalność

2026/09/20
Maszyna do pakowania torebek gotowych: zwiększ wydajność, obniż koszty pracy i popraw integralność zgrzewu

2026/09/21
Maszyna do gotowych toreb: typy toreb, materiały i przewodnik wypełniania

