Výber správneho typu fólie je kritický pre dosiahnutie optimálneho výkonu s zvislý stroj na formovanie, naplnenie a zapečatovanie . Nesprávna voľba fólie môže viesť k oneskoreniam výroby, zlyhaniu závesov a odpadu materiálu, zatiaľ čo správny výber zaisťuje hladký chod a vysokú kvalitu hotových balení. Porozumenie tomu, ako sa rôzne typy fólií vzájomne ovplyvňujú so zariadením zvislého forma-výplň-závesného stroja, je nevyhnutné na maximalizáciu výkonu a udržanie celistvosti balenia pri rôznych aplikáciách výrobkov.
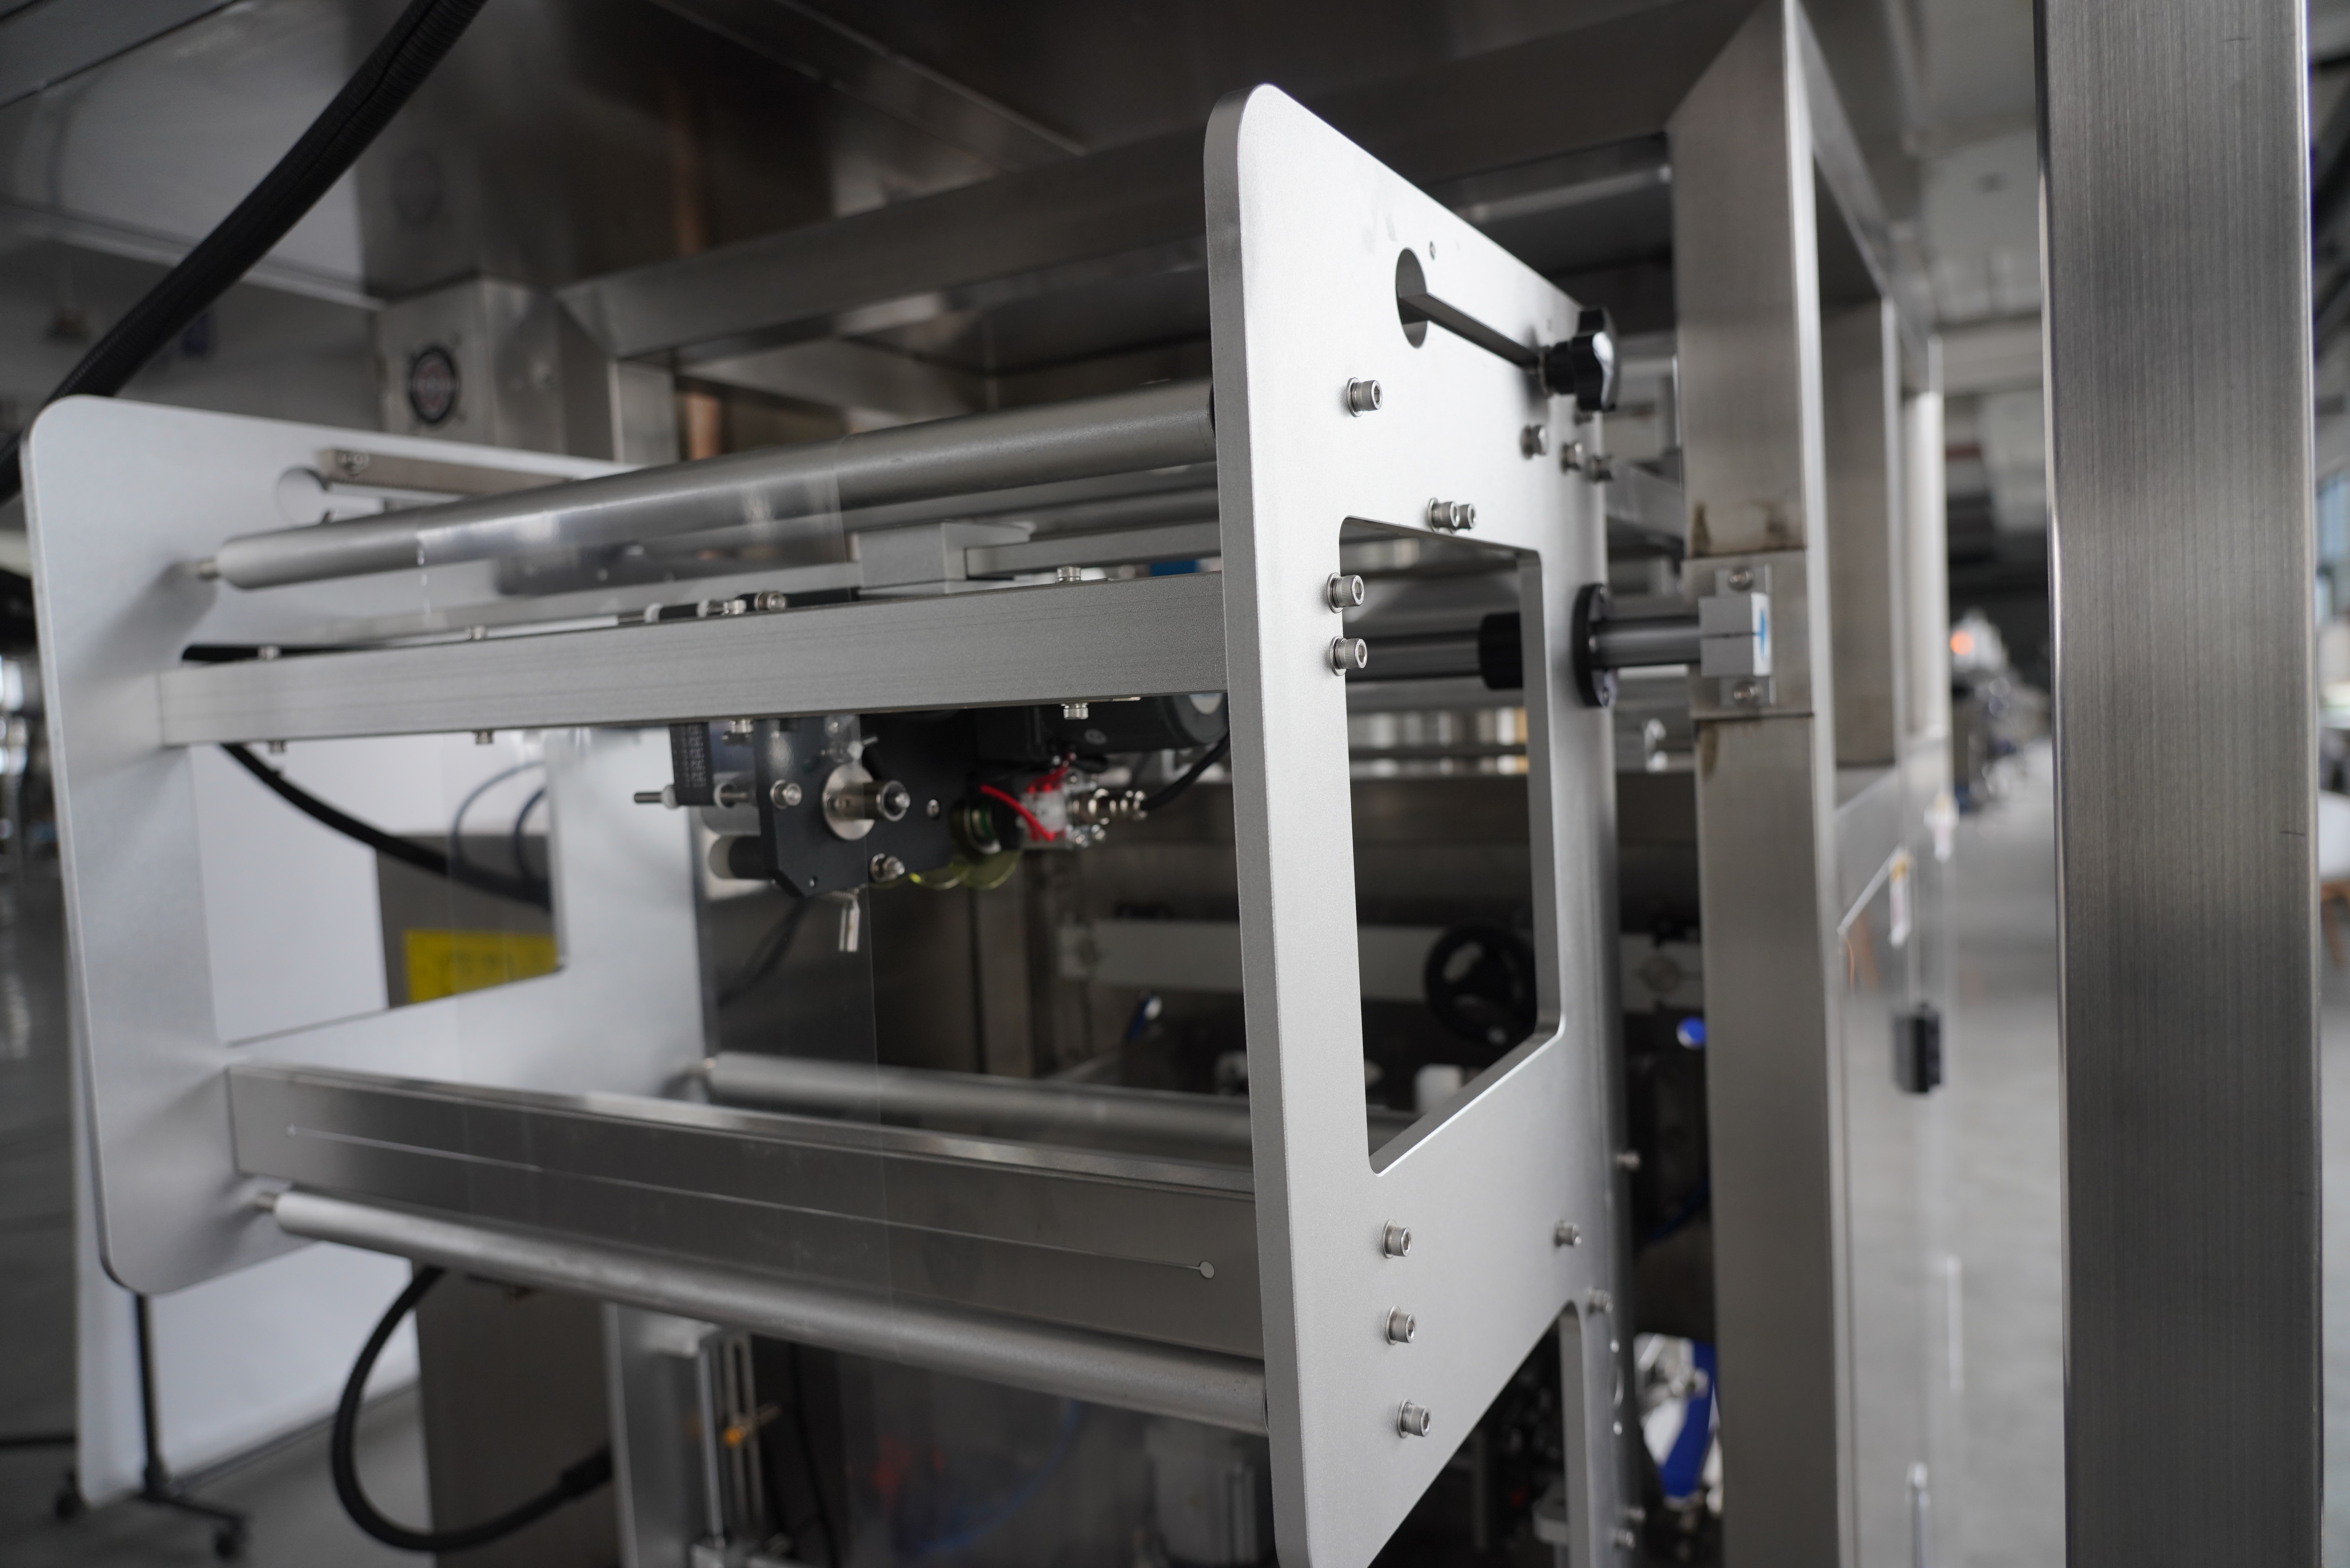
Zvislá forma-výplň-zatváracia stroj premení ploché fóliové kotúče na uzavreté vrecká a súčasne ich napĺňa výrobkom. Typ fólia, ktorú zvolíte, priamo ovplyvňuje schopnosť stroja vytvárať rovnaké vrecká, vytvárať spoľahlivé zvary a udržiavať rýchlosť cyklu. Každý typ fólia ponúka odlišné vlastnosti, ktoré tento proces buď podporujú, alebo komplikujú, čo robí informovaný výber materiálu základným rozhodnutím pre úspech balenia.
Porozumenie kompatibility fólií so zvislými forma-výplň-zatváracími strojmi
Tepelné a štrukturálne požiadavky
Každý zvislý stroj na tvorbu, plnenie a záver vrecka pracuje v rámci špecifických tepelných parametrov na tvorbu a záver fólie. Stroj aplikuje teplo a tlak na vytvorenie záveru, preto musí vaša fólia odolávať týmto podmienkam a reagovať na ne predvídateľne. Fólie s nízkym bodom topenia sa môžu predčasne zlepiť počas pádu výrobku alebo počas procesu tvorby, zatiaľ čo fólie s príliš vysokým bodom topenia sa nemusia úplne zatvoriť, čo ponecháva slabé miesta, ktoré ohrozujú celistvosť balenia. Ohrievacie prvky zvislého stroja na tvorbu, plnenie a záver vrecka dosahujú najlepší výkon s fóliami, ktoré sú navrhnuté tak, aby sa uzatvorili pri štandardnej prevádzkovej teplote stroja, ktorá sa zvyčajne pohybuje medzi 120 a 180 stupňami Celzia v závislosti od zloženia fólie a konštrukcie stroja.
Zohľadnenie hrúbky a merania
Hrúbka fólie priamo ovplyvňuje, ako zvislý stroj na tvorbu, plnenie a záver vakuových obalov manipuluje s materiálom počas týchto operácií. Tenšie fólie (12 až 20 mikrónov) sa rýchlo pohybujú cez stroj a sú cenovo výhodné pre ľahké, suché výrobky, avšak ponúkajú nižšiu odolnosť voči prepichnutiu a môžu sa trhnúť počas prevádzky vysokou rýchlosťou. Hrubsie fólie (40 až 100 mikrónov) poskytujú vynikajúce bariérové vlastnosti a trvanlivosť, čo ich robí ideálnymi pre výrobky vyžadujúce predĺženú trvanlivosť alebo ochranu pred vlhkosťou a kyslíkom. Zvislý stroj na tvorbu, plnenie a záver vakuových obalov nastavený na tenké fólie sa môže zaseknúť alebo prešmyknúť pri spracovaní hrubších fólií, zatiaľ čo stroj optimalizovaný pre hrubé fólie môže pri spracovaní ľahkých fólií vytvárať nadmerné závery alebo spomaľovať výrobné cykly. Porozumenie hmotnosti vášho výrobku, požiadavkám na trvanlivosť a prostrediu distribúcie vám pomôže určiť ideálnu hrúbku fólie pre váš zvislý stroj na tvorbu, plnenie a záver vakuových obalov.
Bežné typy fólií a ich vhodnosť pre zvislé stroje na tvorbu, plnenie a záver vakuových obalov
Polyetylénové a polypropylénové fólie
Polyetylén a polypropylén sú najpoužívanejšie fóliové materiály v aplikáciách vertikálnych zariadení na formovanie, plnenie a uzatváranie kvôli ich predvídateľnému správaniu pri tepelnom zvarovaní, nízkym nákladom a stabilite spracovania. Fóliové materiály z nízkohustotného polyetylénu ponúkajú pružnosť a ľahké zvarovanie, čo ich robí populárnymi pre balenie potravín, nápojov a spotrebného tovaru. Fóliové materiály z vysokohustotného polyetylénu a polypropylénu poskytujú vyššiu tuhosť a lepšie bariérové vlastnosti, čo ich robí vhodnejšími pre aplikácie, kde je kľúčová schopnosť balenia stáť vzpriamene a ochrana obsahu. Oba materiály sa spoľahlivo zvárajú na štandardných vertikálnych zariadeniach na formovanie, plnenie a uzatváranie bez potreby výraznej úpravy medzi jednotlivými šaržami fólií. Tieto komoditné fóliové materiály predstavujú základnú úroveň pre väčšinu flexibilných baliacich operácií a bezproblémovo sa integrujú do moderných automatizovaných systémov vertikálnych zariadení na formovanie, plnenie a uzatváranie.
Bariérové fóliové materiály a laminátne štruktúry
Bariérové fólie obsahujúce hliníkovú fóliu, metalizované vrstvy alebo špeciálne technológie povlakov vyžadujú presnejšiu reguláciu zvislých strojov na tvorbu formy, plnenie a uzatváranie (VFFS), aby sa zabránilo degradácii zvarov alebo oddeľovaniu okrajov. Laminátové štruktúry, ako sú polyetylén tereftalát–hliník–polyetylén (PAP) a polypropylén–hliník–polypropylén (PAPP), ponúkajú vynikajúcu bariéru voči kyslíku a vlhkosti, avšak na účinné zvarenie všetkých vrstiev vyžadujú konzistentný tlak a teplotu zvaru na zvislom stroji na tvorbu formy, plnenie a uzatváranie (VFFS). Nesprávne uzatváranie na zvislom stroji na tvorbu formy, plnenie a uzatváranie (VFFS) môže spôsobiť oddelenie vonkajšej vrstvy od bariérovej vrstvy a tak ohroziť ochrannú funkciu celého balenia. Vysokokvalitné bariérové fólie ospravedlňujú investíciu do zvislého stroja na tvorbu formy, plnenie a uzatváranie (VFFS) s presnou reguláciou teploty a nastaviteľnou dobou zvaru, čo umožňuje výrobcom chrániť predmetné výrobky, ako sú liečivá, káva a špeciálne chemikálie, pri ktorých je kľúčová trvanlivosť.
Špeciálne fólie pre náročné aplikácie
Litý polypropylén, orientovaný polypropylén a povrchy s mäkkým dotykom predstavujú výzvy pri zatáčaní, ktoré vyžadujú špecifické nastavenia a odborné znalosti strojov na vertikálne tvorenie, plnenie a zatáčanie. Lité polypropylénové fólia ponúkajú vynikajúcu priehľadnosť a lesk, ale zatáčajú sa pri nižších teplotách, čo vyžaduje presné kalibrovanie stroja na vertikálne tvorenie, plnenie a zatáčanie, aby sa zabránilo prehriatiu a krehkosti spoja. Orientované polypropylénové fólia poskytujú vynikajúcu bariéru proti vlhkosti a kyslíku, avšak vyžadujú presnejšiu reguláciu stroja, aby sa počas fázy tvorenia v cykle stroja na vertikálne tvorenie, plnenie a zatáčanie zabránilo vráske na fólii. Povrchy s mäkkým dotykom so špeciálnymi povlakmi zvyšujú hmatovú príjemlivosť, avšak môžu sa lepiť na tvorivú rúrku stroja na vertikálne tvorenie, plnenie a zatáčanie, ak sa teplotné nastavenia prekročia odporúčané limity. Pred spustením plnej výrobnej série je nevyhnutné otestovať vzorky fólií na konkrétnom modeli stroja na vertikálne tvorenie, plnenie a zatáčanie, aby sa zabezpečila kompatibilita a predišlo sa drahým zastaveniam výrobnej linky.
Optimalizácia výkonu stroja na vertikálne tvorenie, plnenie a zatáčanie prostredníctvom výberu fólie
Prispôsobenie vlastností fólie charakteristikám výrobku
Typ vášho výrobku, jeho hmotnosť pri plnení a podmienky prostredia, v ktorých sa bude nachádzať, určujú vlastnosti fólie, ktoré musí vertikálna zariadenie na formovanie, plnenie a uzatváranie (VFFS) zvládnuť. Suché a ľahké výrobky, ako sú korenia, orechy a prášky, sa efektívne spracúvajú tenkými a cenovo výhodnými fóliami na základnom vertikálnom zariadení VFFS. Mokré alebo viskózne výrobky, napríklad omáčky, oleje a krémy, vyžadujú hrubšie a trválejšie fólie s posilnenou pevnosťou zvaru na zariadení VFFS, aby sa zabránilo úniku a zabezpečila celistvosť vrecka počas prepravy. Výrobky s vysokou teplotou vyžadujú fólie s vyššou odolnosťou voči teplu; zariadenie VFFS používané pri horúcom plnení potrebuje fóliu, ktorá udrží pevnosť zvaru aj po priamom kontakte s vysokou teplotou výrobku. Naopak, chladené alebo zmrazené výrobky profitujú z flexibilných fólií, ktoré spoľahlivo zvarujú aj pri nižších okolitých teplotách – táto vlastnosť ovplyvňuje nastavenia zariadenia VFFS a stratégiu výberu fólie.
Architektúra fólia a kompatibilita s strojom
Jednovrstvové fólie ponúkajú jednoduchosť a výhody z hľadiska nákladov pre základné aplikácie, zatiaľ čo viacvrstvové štruktúry poskytujú pokročilé funkcie za vyššie materiálové náklady. Tesniace čeľuste stroja na vertikálne formovanie, plnenie a uzatváranie musia pôsobiť rovnakým tlakom po celej šírke fólie, aby sa dosiahla konzistentná kvalita tesnenia pri jednovrstvových fóliách. Pri spracovaní viacvrstvových konštrukcií na stroji na vertikálne formovanie, plnenie a uzatváranie je potrebné sofistikovanejšie rozloženie tlaku, aby sa zabezpečilo dostatočné zlepenie všetkých vrstiev bez stlačenia vonkajších plástov. Šmýkavé vlastnosti fólie – teda to, ako ľahko sa pohybuje cez formovaciu rúru a po strojoch stroja na vertikálne formovanie, plnenie a uzatváranie – ovplyvňujú rýchlosť výroby a mieru odpadu. Fólie špeciálne navrhnuté pre spracovanie na stroji na vertikálne formovanie, plnenie a uzatváranie obsahujú optimalizované šmýkavé prísady, tepelne zatepľovateľné vrstvy a vlastnosti dimenzionálnej stability, ktoré znížia potrebu úprav operátora a maximalizujú využitie výrobného stroja.
Zabezpečenie kvality a skúšanie fólií
Pred začatím používania nových materiálov fólií v prevádzke vašej zvislej formovacej, plniacej a zatváracej strojovej linky vykonajte skúšky adhézie, posúdenia odolnosti voči prieniku a merania pevnosti zvarov pomocou vzoriek spracovaných na vašom skutočnom zariadení. Vizuálne kontroly počas prvých výrobných behov vašej zvislej formovacej, plniacej a zatváracej strojovej linky odhaľujú mäkké miesta, neúplné zvary alebo nekonzistentné rozmery vreciek, čo naznačuje neslučiteľnosť. Skúšky v klimatickej komore uzavretých vreciek vyrobených vašou zvislou formovacou, plniacou a zatváracou strojovou linkou potvrdzujú, že bariérové vlastnosti fólie a integrita zvarov vydržia podmienky skladovania a distribúcie vášho výrobku. Stanovenie východiskových ukazovateľov výkonu pre každú schválenú fóliu na vašej zvislej formovacej, plniacej a zatváracej strojovej linke umožňuje rýchlu diagnostiku problémov a poskytuje dokumentáciu, ktorá podporuje dodržiavanie predpisov a certifikáciu kvality v potravinárskych, farmaceutických a priemyselných kategóriách.
Často kladené otázky
Môžem použiť akýkoľvek fóliový materiál na svojom zvislom stroji na formovanie, plnenie a zápečovanie?
Nie. Váš zvislý stroj na formovanie, plnenie a zápečovanie je navrhnutý pre špecifické hrúbky fólia, teploty zápečovania a rozmerové tolerancie. Použitie nekompatibilných fólií môže spôsobiť poruchy zápečov, zablokovanie stroja a výrobné prestoje. Vždy overte, či navrhované fóliové materiály vyhovujú špecifikáciám výrobcu vášho zvislého stroja na formovanie, plnenie a zápečovanie, predtým, než urobíte veľké objednávky. Najspoľahlivejšou metódou posúdenia kompatibility je testovanie vzoriek na vašom skutočnom zariadení.
Aká hrúbka fólia je najvhodnejšia pre zvislý stroj na formovanie, plnenie a zápečovanie?
Hrúbka fólia závisí od vášho výrobku, požiadaviek na trvanlivosť a cieľovej veľkosti taštičky. Tenké fólia (12–20 mikrónov) sú vhodné pre suché a ľahké tovar a znížia náklady na materiál, zatiaľ čo hrubšie fólia (40–100 mikrónov) poskytujú lepšiu ochranu a trvanlivosť pre náročnejšie aplikácie. Pre identifikáciu rozsahu hrúbok, ktoré vaša zariadenie na vertikálne tvorenie, plnenie a uzatváranie taštičiek optimálne spracováva, sa poraďte s technickou dokumentáciou zariadenia, potom vyberte hrúbku v rámci tohto rozsahu, ktorá spĺňa vaše ciele týkajúce sa ochrany výrobku.
Ako ovplyvňujú bariérové fólia prevádzku zariadení na vertikálne tvorenie, plnenie a uzatváranie taštičiek?
Bariérové fóliové materiály, najmä lamináty, vyžadujú presnú kontrolu teploty a tlaku pri zatváraní na zvislých strojoch typu form-fill-seal, aby sa všetky vrstvy spojili bez oddeľovania. Zvyčajne sa zatvárajú pri iných teplotách ako štandardné polyetylénové fóliové materiály, preto je potrebná znovukalibrácia stroja. Pred výrobou dôkladne otestujte vzorky bariérových fóliových materiálov na vašom zvislom stroji typu form-fill-seal, aby ste zabezpečili konzistentné a spoľahlivé zatváranie cez všetky vrstvy fólie a predišli úniku obsahu alebo stratám integrity balenia.

 EN








