 EN
Hur minskar man filmavfall med en förproducerad påsepackningsmaskin?
2026/09/20
Förproducerade påsepackningsmaskiner: Minska filmavfall, sänk totala ägarkostnader (TCO) och uppnå snabbare avkastning på investeringen (ROI)

2026/09/29
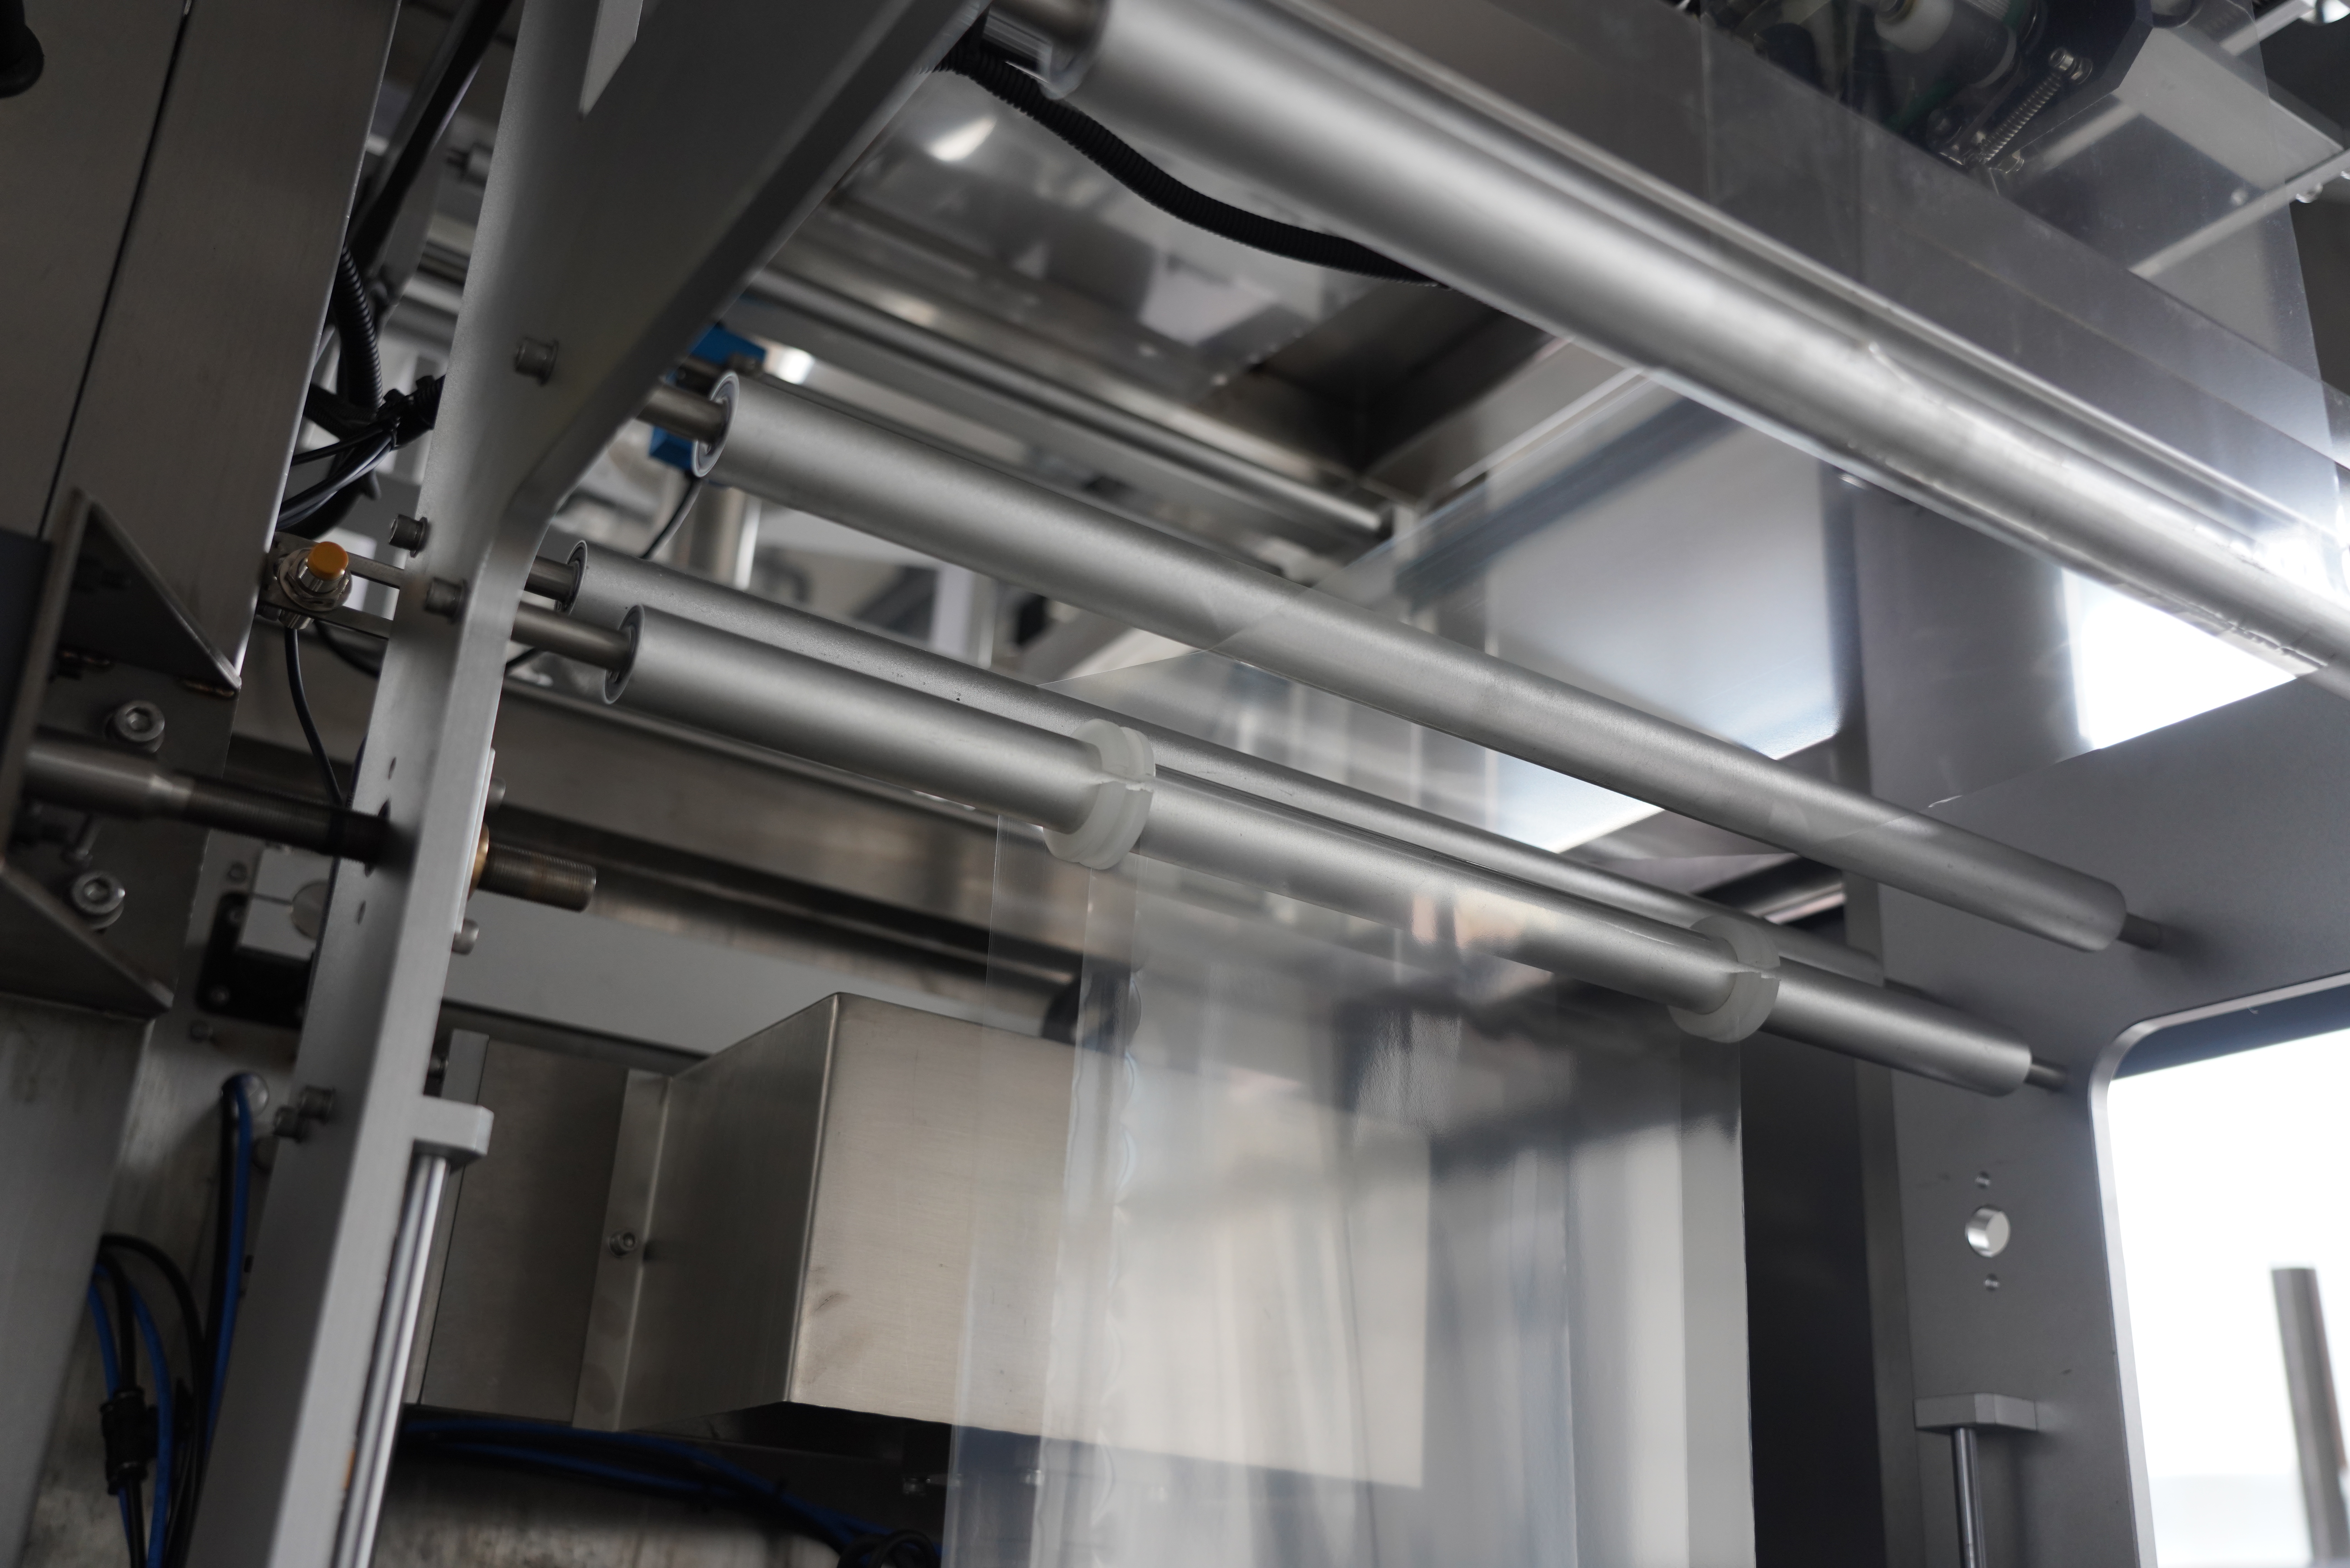
Avffs maskin utgör en betydande investering i moderna förpackningsoperationer, men att förstå dess energiförbrukning är avgörande för att beräkna de totala ägarkostnaderna (TCO). Driftrelaterade energikostnader för en VFFS-maskin varierar kraftigt beroende på maskinspecifikationer, materialtyp, produktionshastighet och anläggningsförhållanden. För förpackningstillverkare hjälper en korrekt prognos av dessa kostnader till att motivera kapitalinvesteringar och optimera produktionseffektiviteten.
Energiomkostnader påverkar direkt din resultatredovisning och ditt konkurrenskraftiga prissättningsstrategi. En VFFS-maskin drivs genom samordnade mekaniska, pneumatiska och termiska system som tillsammans styr energiförbrukningen. Genom att undersöka hur varje komponent bidrar till den totala energibehovet kan operatörer identifiera möjligheter till kostnadsminskning och implementera strategier som bibehåller produktionskvaliteten samtidigt som driftskostnaderna minimeras.
Den primära energiförbrukaren i en VFFS-maskin är huvudmotorn som driver formnings-, fyllnings- och förseglingsoperationerna. En typisk VFFS-maskin kräver mellan 5 och 15 kilowatt kontinuerlig effekt under normal produktion, medan större industriella modeller kan förbruka upp till 25 kilowatt eller mer. Motorns storlek beror på maskinens hastighet, filmens tjocklek, produktens densitet och den totala massan av rörliga komponenter. Högre produktionshastigheter kräver proportionellt kraftfullare motorer, vilket leder till ökad elförbrukning.
Variabla frekvensomriktare (VFD) har blivit standard på moderna VFFS-maskinmodeller, vilket gör att operatörer kan justera motorns hastighet och effektförbrukning enligt de faktiska produktionskraven. En VFFS-maskin som är utrustad med VFD-teknik kan minska energiförbrukningen med 10 till 30 procent jämfört med motorer med fast hastighet, särskilt vid långsammare produktionscykler eller när maskinen körs på delkapacitet. Att förstå din VFFS-maskins motorspecifikationer och drivfunktioner är det första steget mot effektiv hantering av energikostnader.
Termisk energi utgör den andra största effektkravet i en VFFS-maskin och står vanligtvis för 20 till 40 procent av den totala energiförbrukningen. Värmeelementen i tätningskäkarna, som smälter samman filmens lager, arbetar kontinuerligt och kräver betydlig elektrisk effekt för att upprätthålla rätt temperatur. Ett VFFS-maskintätningssystem kräver vanligtvis 3 till 8 kilowatt värmeeffekt, beroende på filmmaterial, tätningsbredd och kontakttid.
Temperaturprofilen över en VFFS-maskins uppvärmningszon måste förbli stabil för att säkerställa konsekvent förseglingsskvalitet. Infraröda förvärmare, om sådana finns, ökar den termiska belastningen ytterligare. Äldre VFFS-maskinmodeller saknar ofta exakt temperaturreglering, vilket leder till energiförspillning genom överdriven värmeutveckling. Moderna VFFS-maskinenheter är utrustade med proportionella ventiluppvärmningssystem och sensorfeedback som optimerar den termiska effektiviteten genom att hålla måltemperaturen utan att överskrida den.
Energiförbrukningen ökar med produktionshastigheten, men sambandet är inte linjärt. Att köra en VFFS-maskin vid maximal hastighet ökar motormlasten kraftigt, men energikostnaden per enhet minskar ofta eftersom fast overhead-energi fördelas över fler paket. Omvänt kan drift av en VFFS-maskin vid mycket låg hastighet öka energikostnaden per enhet eftersom grundläggande uppvärmning och standby-el förblir konstant. De flesta förpackningsoperationer finner att en VFFS-maskin fungerar mest effektivt vid 60–85 procent av maximal hastighet, vilket balanserar energiförbrukning mot produktionsvolym.
En VFFS-maskin som är konfigurerad för höghastighetsdrift kräver vanligtvis uppgraderade motorer, förstärkta mekaniska komponenter och kraftfullare pneumatiska system. Dessa mer robusta konfigurationer drar mer grundläggande effekt även vid reducerade hastigheter. Att förstå det optimala hastighetsintervallet för din specifika VFFS-maskinmodell hjälper till att hantera energibudgeten effektivt.
Olika filmmaterial ställer olika krav på energiförbrukningen hos en VFFS-maskin. Tjockare filmer kräver högre förseglningstemperaturer och längre förseglningstider, vilket ökar den termiska energiförbrukningen. Flexibla plastfilmer, som ofta används för förpackning av snacks, förbrukar vanligtvis mindre förseglingsenergi än metalliserade eller laminerade filmer. Formningsprocessen på en VFFS-maskin varierar också beroende på filmtyp; vissa material kräver intensivare formningstryck, vilket ökar hydraulisk eller pneumatisk belastning.
När man kör en VFFS-maskin med specialfilm blir värmeledningsförmågan avgörande. Filmer med dålig värmeöverföring kräver längre förseglningstider eller högre temperaturer, vilket direkt höjer energikostnaderna. Att testa nya material på din VFFS-maskin innan omfattande produktion hjälper till att identifiera optimerade termiska inställningar som balanserar förseglingens hållfasthet mot energieffektivitet.
Utomtemperatur påverkar kraftigt en VFFS-maskins energiförbrukning. Drift av en VFFS-maskin i varma miljöer kräver mer aktiv kylning för att förhindra termisk drift och bibehålla god förseglingskvalitet. Anläggningar i varma klimatzoner behöver ofta hjälpsystem för kylning, vilket lägger till 2–5 kilowatt i parasitisk elförbrukning. Omvänt kan drift av en VFFS-maskin i kalla förhållanden kräva extra uppvärmning, särskilt för filmer som stelnar vid låga temperaturer.
Fuktighet påverkar också en VFFS-maskins prestanda och energianvändning. Höga fuktnivåer kan påverka filmens beteende och förseglingens integritet, vilket ibland tvingar operatörer att öka den termiska energin eller justera lufttrycket, båda åtgärderna leder till högre total förbrukning. Att bibehålla stabila miljöförhållanden runt din VFFS-maskin genom anläggningens klimatstyrning ger en mätbar avkastning på investeringen tack vare minskad energispill.
Börja med att noggrant mäta din VFFS-maskins faktiska effektförbrukning med hjälp av industriella effektanalyser. Registrera förbrukningen under olika produktionsförhållanden: maximal hastighet, typisk produktionshastighet och delbelastad drift. De flesta operatörer av VFFS-maskiner upptäcker att grundförbrukningen (utan material i drift) utgör 15–25 procent av toppförbrukningen. Genom att jämföra dessa mätningar med tillverkarens specifikationer kan du avgöra om din VFFS-maskin arbetar med designeffektivitet eller visar tecken på mekanisk slitage eller feljustering.
Beräkna kostnaden per enhet genom att dividera den totala energiförbrukningen med antalet producerade förpackningar under ett mätt tidsintervall. Denna energikostnad per enhet varierar beroende på dina lokala elpriser, men ger ett meningsfullt referensvärde. Att spåra VFFS-maskinens energieffektivitet under månader och år avslöjar trender som indikerar när underhåll krävs eller när effektivitetsuppgraderingar motiverar kapitalinvesteringar.
Regelbunden förebyggande underhåll minskar direkt energiförbrukningen hos en VFFS-maskin. Mekanisk friktion ökar kraftigt när lager slits eller rullar blir felställda, vilket tvingar motorn att arbeta hårdare. Värmeeffektiviteten försämras när uppvärmningselement samlar på sig avlagringar eller isoleringen försämras. En VFFS-maskin som underhålls kvartalsvis förbrukar vanligtvis 5–15 procent mindre energi än en motsvarande enhet som drivs utan regelbundet underhåll.
Uppgradering till moderna styrsystem och sensorer gör det möjligt for operatörer att optimera VFFS-maskinens termiska profil i realtid. Förutsägande uppvärmningssystem som justerar temperaturen baserat på folktyp och hastighet kan minska termisk energiförbrukning med 10–20 procent. Att införa servodrivna komponenter i en VFFS-maskin istället för traditionella hydrauliska eller remdrivna system ger ofta 15–25 procent energibesparing, även om den ursprungliga investeringskostnaden är högre.
Operatörer kan implementera omedelbara kostnadsminskningar genom att driva en VFFS-maskin vid optimala hastighetsinställningar istället för vid maximal kapacitet. De flesta VFFS-maskinmodeller uppnår bäst energieffektivitet vid 70 procent hastighet, där energi per enhet utdata minimeras. Förstaging av material och minimering av omställningstid minskar inaktiv förbrukning. Genom att implementera effektiva skiftschema som konsoliderar produktionen till färre, längre körningar istället för spridda korta körningar kan en VFFS-maskin drivas i sitt mest effektiva termiska tillfälle.
Genom att utbilda personalen att identifiera tecken på ineffektivitet hos VFFS-maskiner – till exempel ojämna förseglingar, motorbelastningsljud eller temperaturfluktuationer – möjliggörs tidig ingripande innan problemen försämras. Att etablera baslinjer för energiförbrukning och övervaka instrumentpaneler skapar ansvarsskyldighet och avslöjar förbättringsmöjligheter som annars kan gå obemärkta i en VFFS-maskindrift.
Årliga energikostnader beror på maskinens storlek, antalet produktionstimmar, lokala elpriser och driftseffektivitet. En mellanstor vffs-maskin som körs 250 produktionsdagar per år med en genomsnittlig effektförbrukning på 8 kilowatt kostar vanligtvis mellan 8 000 och 15 000 USD i årliga elkostnader vid standard industriella priser. Större vffs-maskinsystem eller system som drivs under längre skift kan nå 20 000 USD eller mer per år. Genom att införa energieffektivitetsåtgärder på en vffs-maskin kan denna kostnad minskas med 10 till 30 procent.
Ja, en VFFS-maskin förbrukar mer total energi vid högre produktionshastigheter, men energikostnaden per enhet minskar ofta eftersom den fasta driftenergin fördelas över fler paket. Att driva en VFFS-maskin vid maximal hastighet ökar motormlasten och kan öka kraven på kylning, men energiförbrukningen per tillverkat paket är vanligtvis lägre än vid minimala hastigheter. De flesta operatörer finner att en VFFS-maskin uppnår optimal energieffektivitet vid 60–80 procent av dess angivna maximala hastighet.
En VFFS-maskin förbrukar grundläggande energi kontinuerligt, även under viloperioder mellan omställningar. Genom att minimera driftstopp och köra längre, kontinuerliga produktionscykler undviker en VFFS-maskin att slösa bort energi på uppvärmningselement som bibehåller temperaturen men inte ger någon produktion. Genom att sammanföra kortare produktionsomgångar till längre sessioner kan en VFFS-maskin nå termisk jämvikt och drivas med maximal effektivitet, vilket minskar den totala energiförbrukningen per förpackning och sänker de totala driftkostnaderna.

2026/09/20
Förproducerade påsepackningsmaskiner: Minska filmavfall, sänk totala ägarkostnader (TCO) och uppnå snabbare avkastning på investeringen (ROI)

2026/09/20
Minska byttiden för förproducerade-påsar-maskiner med 40 % med beprövade bästa praxis

2026/09/20
Förproducerade-påsar-maskiner: Öka kapaciteten, minska slöseriet och förbättra avkastningen på investeringen

2026/09/20
Roterande jämfört med linjära förproducerade-påsar-maskiner: Jämförelse av hastighet, avkastning på investeringen och skalbarhet

2026/09/20
Förproducerad påsepackningsmaskin: Öka genomströmningen, minska arbetskraftskostnaderna och förbättra förseglingens integritet

2026/09/21
Förproducerad påsepackningsmaskin: Påstyper, material och fyllningsguide

