 EN
كيفية تقليل هدر الفيلم باستخدام آلة تغليف الأكياس الجاهزة؟
2026/09/20
آلات تغليف الأكياس الجاهزة: تقليل هدر الفيلم، وخفض التكلفة الإجمالية للملكية (TCO)، وتحقيق عائد أسرع على الاستثمار (ROI)

2026/09/29
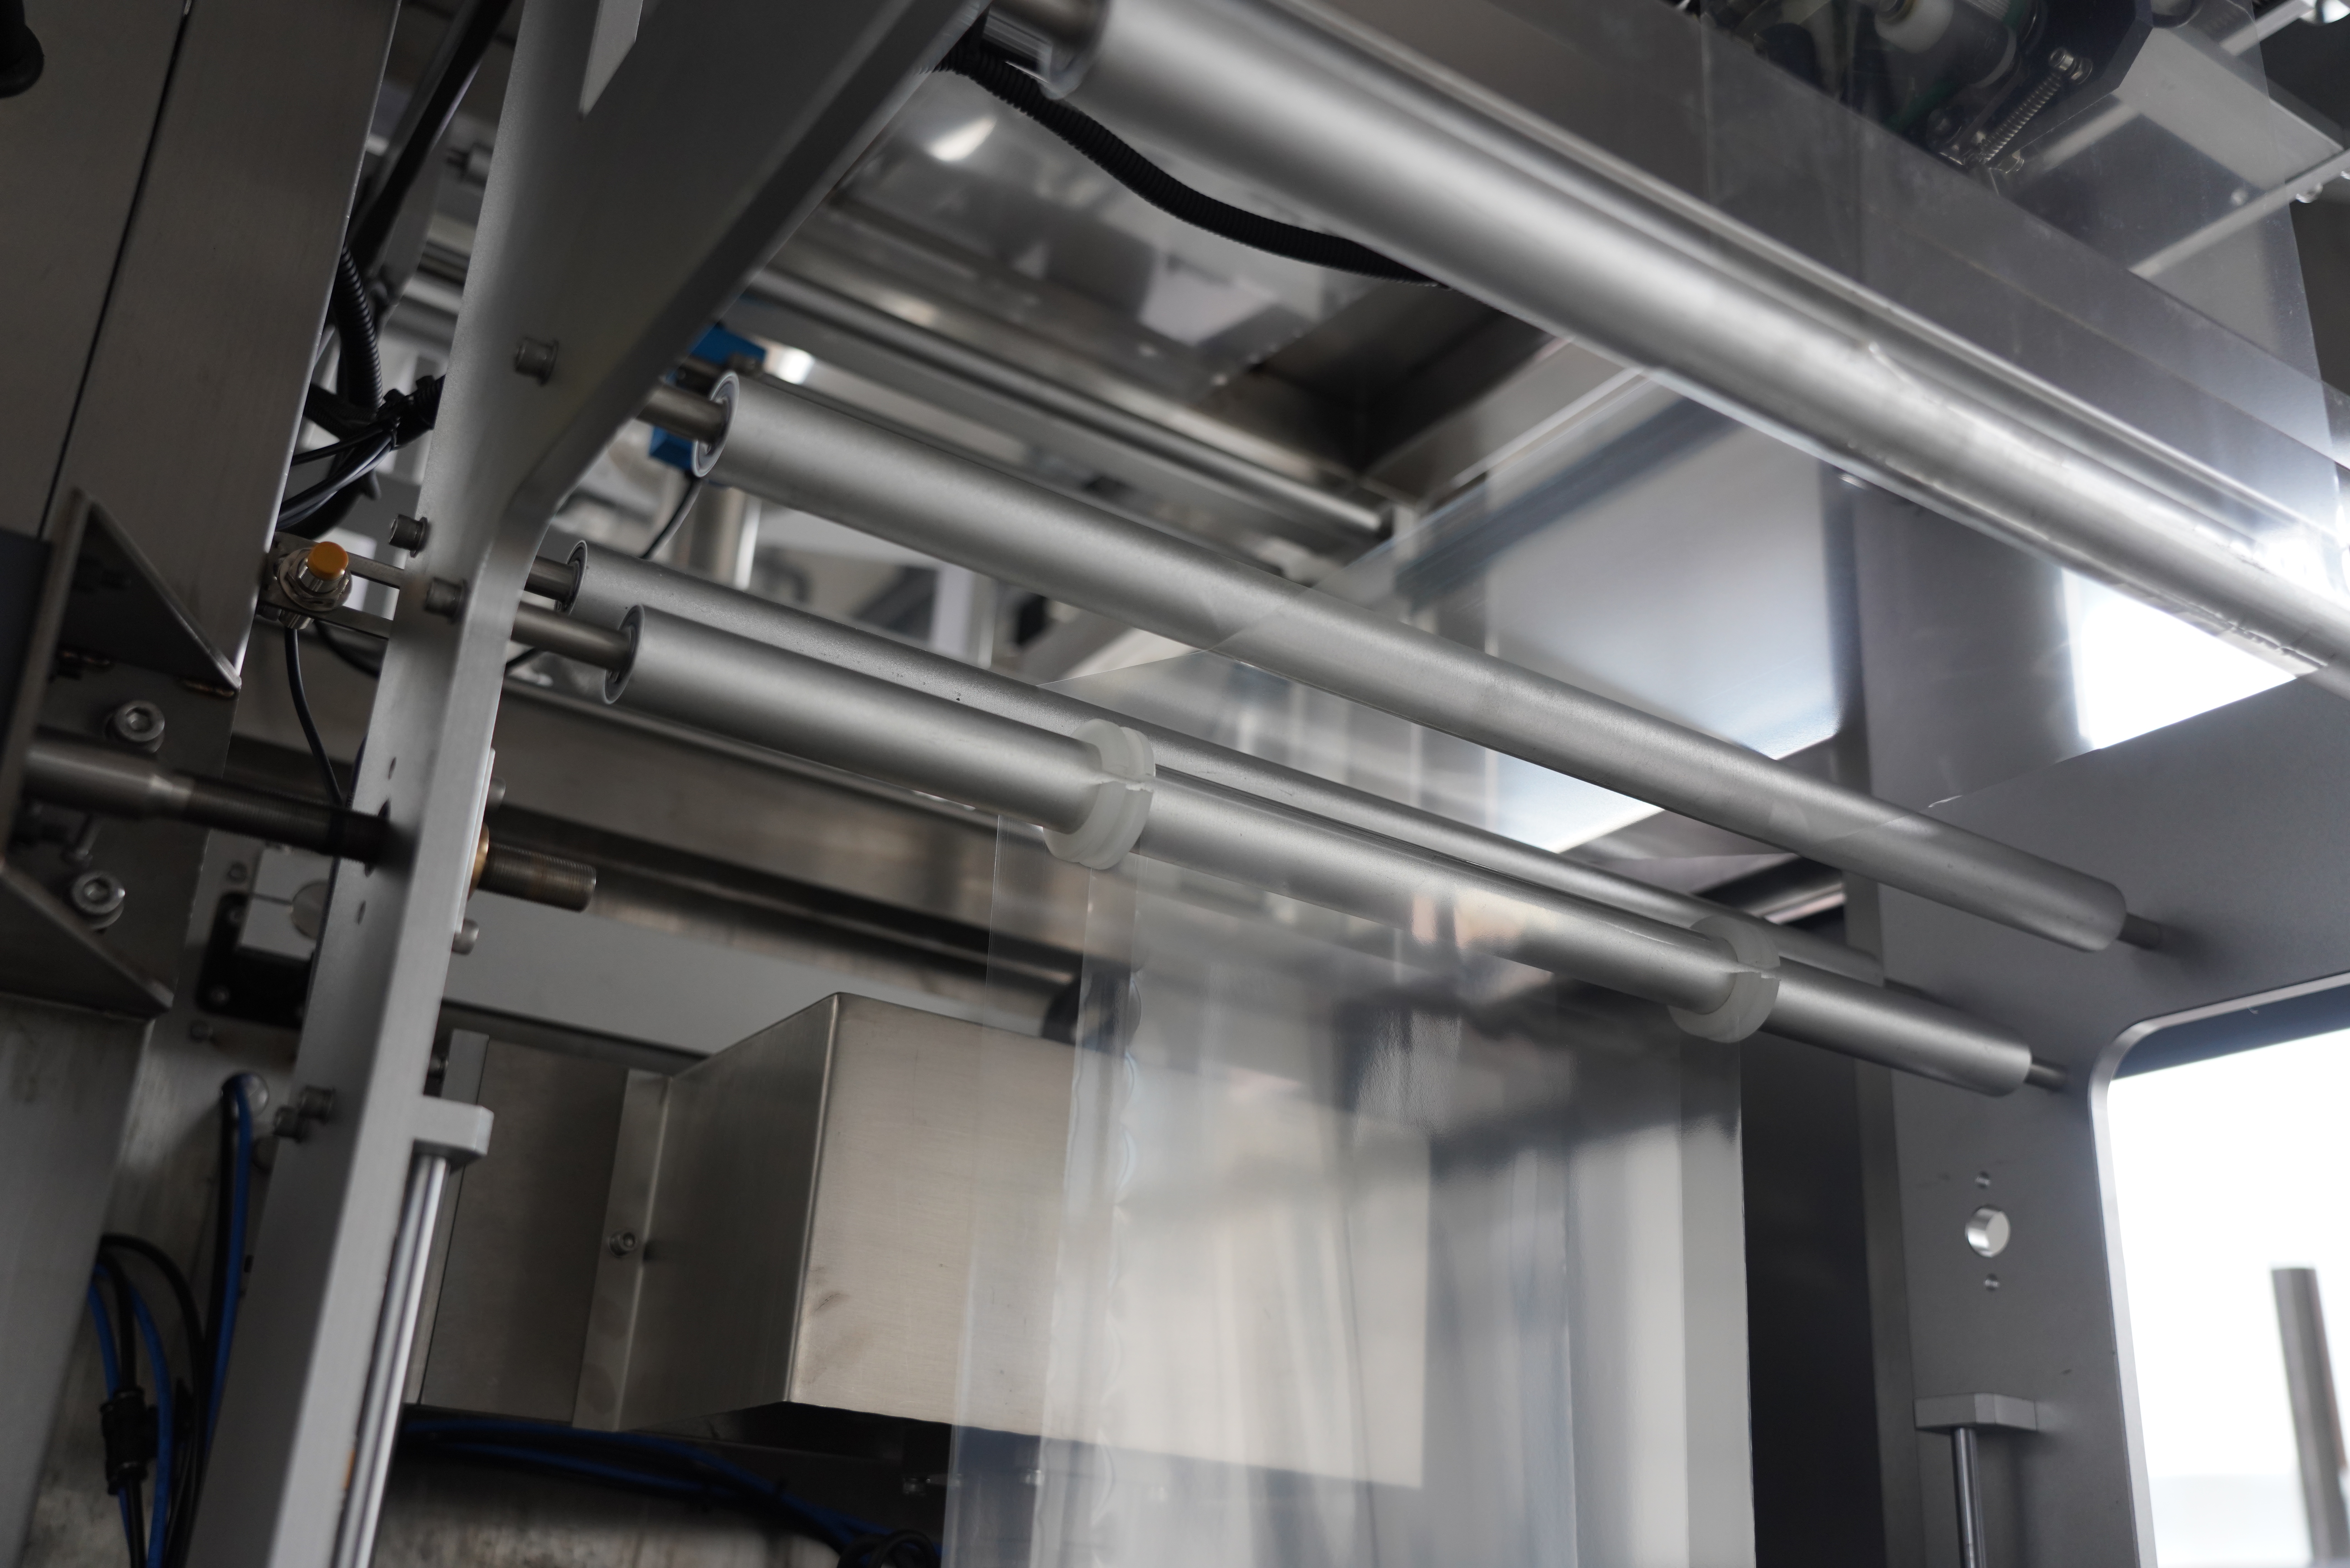
ا ماكينة vffs تمثل آلة التفريغ والتعبئة الذاتية استثماراً كبيراً في عمليات التغليف الحديثة، لكن فهم استهلاكها للطاقة أمرٌ ضروري لحساب التكلفة الإجمالية لامتلاكها. وتتفاوت تكاليف الطاقة التشغيلية المرتبطة بهذه الآلة تفاوتاً واسعاً تبعاً لمواصفات الآلة ونوع المادة وسرعة الإنتاج وظروف المنشأة. وللمصنّعين المتخصصين في مجال التغليف، يساعد التنبؤ الدقيق بهذه المصروفات في تبرير النفقات الرأسمالية وتحسين كفاءة الإنتاج.
تؤثر تكاليف الطاقة مباشرةً على صافي أرباحك واستراتيجيتك التسعيرية التنافسية. وتعمل آلة التعبئة العمودية (VFFS) عبر أنظمة ميكانيكية وهوائية وحرارية منسَّقة تعمل معًا على دفع استهلاك الطاقة. وبتحليل المساهمة التي يقدمها كل مكوِّن في إجمالي الطلب على الطاقة، يمكن للمُشغِّلين تحديد الفرص المتاحة لتخفيض التكاليف وتطبيق استراتيجيات تحافظ على جودة الإنتاج مع تقليل النفقات التشغيلية إلى أدنى حدٍّ ممكن.
المستهلك الرئيسي للطاقة في أي آلة تُستخدم فيها تقنية التغليف العمودي ذات التشكيل والتعبئة والختم (vffs) هو المحرك الرئيسي الذي يُشغِّل عمليات التشكيل والتعبئة والإغلاق. وتحتاج آلة vffs النموذجية عادةً إلى ما بين ٥ و١٥ كيلوواط من القدرة المستمرة أثناء الإنتاج العادي، بينما قد تستهلك النماذج الصناعية الأكبر ما يصل إلى ٢٥ كيلوواط أو أكثر. ويعتمد حجم المحرك على سرعة الآلة وسُمك الفيلم وكثافة المنتج والكتلة الكلية للمكونات المتحركة. كما أن السرعات الأعلى في الإنتاج تتطلب محركات أقوى تناسبيًّا، مما يؤدي إلى زيادة في الاستهلاك الكهربائي.
أصبحت محركات التحكم في التردد (VFDs) قياسيةً في طرازات آلات التعبئة العمودية الحديثة (vffs)، ما يسمح للعاملين بضبط سرعة المحرك واستهلاكه للطاقة وفقًا لمتطلبات الإنتاج الفعلية. ويمكن لآلة التعبئة العمودية (vffs) المزودة بتقنية محركات التحكم في التردد (VFD) أن تقلل استهلاك الطاقة بنسبة تتراوح بين ١٠ و٣٠ في المئة مقارنةً بالمحركات ذات السرعة الثابتة، لا سيما أثناء دورات الإنتاج الأبطأ أو عند التشغيل بقدرة جزئية. ويشكّل فهم مواصفات محرك آلة التعبئة العمودية (vffs) وقدرات نظام القيادة الخطوة الأولى نحو إدارة تكاليف الطاقة.
تمثل الطاقة الحرارية ثاني أكبر متطلب للطاقة في آلة التعبئة العمودية (vffs)، وعادةً ما تشكّل ما بين ٢٠ و٤٠ في المئة من إجمالي استهلاك الطاقة. وتُشغَّل مقابض الإغلاق الحرارية باستمرار لتلحيم طبقات الفيلم معًا، وهي تتطلب مدخلًا كهربائيًّا كبيرًا للحفاظ على درجة الحرارة المناسبة. وعادةً ما تحتاج أنظمة الإغلاق في آلة التعبئة العمودية (vffs) إلى ما بين ٣ و٨ كيلوواط من الطاقة الحرارية، وذلك حسب نوع مادة الفيلم وعرض منطقة الإغلاق وزمن التلامس.
يجب أن يظل ملف درجة الحرارة عبر منطقة التسخين في آلة التغليف العمودية ذات التغذية من الأعلى (vffs) مستقرًا لضمان جودة الختم المتسقة. وتُضيف مُسخِّنات الأشعة تحت الحمراء، إن وُجدت، حملًا حراريًّا إضافيًّا. وغالبًا ما تفتقر طرازات آلات التغليف العمودية ذات التغذية من الأعلى (vffs) القديمة إلى التحكم الدقيق في درجة الحرارة، ما يؤدي إلى هدر الطاقة عبر إنتاج حرارة زائدة. أما الوحدات الحديثة من آلات التغليف العمودية ذات التغذية من الأعلى (vffs) فتتميز بأنظمة تسخين تعتمد على صمامات تناسبيَّة وبيانات تغذية راجعة من أجهزة الاستشعار، وهي أنظمة تحسِّن الكفاءة الحرارية عن طريق الحفاظ على درجات الحرارة المستهدفة دون تجاوزها.
تتناسب استهلاك الطاقة مع سرعة الإنتاج، لكن هذه العلاقة ليست خطية. فتشغيل آلة التعبئة العمودية (vffs) بأقصى سرعة يرفع حمل المحرك بشكل كبير، لكن تكلفة الطاقة لكل وحدة تقل عادةً لأن الطاقة الثابتة للتشغيل توزَّع على عدد أكبر من العبوات. وعلى العكس، فإن تشغيل آلة التعبئة العمودية (vffs) بسرعات منخفضة جداً قد يرفع تكلفة الطاقة لكل وحدة، لأن طاقة التسخين الأساسية وطاقة الاستعداد تبقى ثابتة. وتكتشف معظم عمليات التعبئة أن آلة التعبئة العمودية (vffs) تعمل بكفاءة أعلى ما بين ٦٠٪ و٨٥٪ من أقصى سرعة لها، مما يوازن بين استهلاك الطاقة وحجم الإنتاج.
عادةً ما تتطلب آلة التعبئة العمودية (vffs) المُهيأة للتشغيل عالي السرعة محركات مُحسَّنة ومكونات ميكانيكية معزَّزة وأنظمة هوائية أقوى. وهذه التكوينات الأثقل تستهلك طاقة أساسية أكبر حتى عند السرعات المنخفضة. وبفهم النطاق الأمثل للسرعة الخاص بنموذج آلة التعبئة العمودية (vffs) الذي تستخدمه، يمكن إدارة ميزانية الطاقة بكفاءة.
تتطلب مواد الأفلام المختلفة طاقات مختلفة في آلة التغليف العمودي ذات التشكيل والتعبئة والغلق (vffs). فالأفلام السميكة تتطلب درجات حرارة إغلاق أعلى وأوقات تلامس أطول، ما يزيد من استهلاك الطاقة الحرارية. أما الأفلام البلاستيكية المرنة، التي تُستخدم عادةً في تغليف الوجبات الخفيفة، فهي تستهلك طاقة إغلاق أقل مقارنةً بالأفلام المعدنية أو المركبة. كما يختلف عملية التشكيل على آلة التغليف العمودي حسب نوع الفيلم؛ إذ تحتاج بعض المواد إلى ضغط تشكيل أكثر كثافة، ما يرفع العبء الهيدروليكي أو الهوائي.
عند تشغيل آلة التغليف العمودي مع أفلام متخصصة، تصبح التوصيلية الحرارية عاملًا بالغ الأهمية. فالأفلام ذات خصائص انتقال الحرارة الضعيفة تتطلب أوقات إغلاق أطول أو درجات حرارة أعلى، ما يرفع تكاليف الطاقة مباشرةً. ولذلك، فإن اختبار المواد الجديدة على آلة التغليف العمودي قبل الإنتاج الكامل يساعد في تحديد إعدادات حرارية مُحسَّنة توازن بين قوة الإغلاق وكفاءة استهلاك الطاقة.
تؤثر درجة حرارة الجو تأثيرًا كبيرًا على استهلاك آلة التعبئة العمودية (vffs) للطاقة. ويتطلب تشغيل آلة التعبئة العمودية (vffs) في البيئات الحارة تبريدًا نشطًا أكبر لمنع الانجراف الحراري والحفاظ على جودة الختم. وغالبًا ما تحتاج المنشآت الواقعة في المناخات الحارة إلى أنظمة تبريد مساعدة، ما يُضيف حملاً كهربائيًّا طرديًّا يتراوح بين ٢ و٥ كيلوواط. وعلى العكس من ذلك، قد يتطلَّب تشغيل آلة التعبئة العمودية (vffs) في الظروف الباردة تسخينًا إضافيًّا، لا سيما للأفلام التي تصبح صلبة عند درجات الحرارة المنخفضة.
وتؤثر الرطوبة أيضًا على أداء آلة التعبئة العمودية (vffs) واستهلاكها للطاقة. ويمكن أن تؤثِّر مستويات الرطوبة العالية على سلوك الفيلم وسلامة الختم، ما قد يضطر المشغلين إلى زيادة الطاقة الحرارية أو تعديل الضغط الهوائي، وكلا الإجراءين يؤديان إلى ارتفاع الاستهلاك الكلي. ويوفِّر التحكم في مناخ المنشأة للحفاظ على ظروف بيئية مستقرة حول آلة التعبئة العمودية (vffs) عائد استثمار قابل للقياس من خلال خفض الهدر في الطاقة.
ابدأ بقياس استهلاك الطاقة الفعلي لآلة التعبئة الأفقية ذات التغليف المفرغ (vffs) بدقة باستخدام محلِّلات طاقة صناعية. سجِّل الاستهلاك أثناء سيناريوهات إنتاج مختلفة: أقصى سرعة، وسرعة الإنتاج النموذجية، وتشغيل الجزء الأقل من السعة. ويجد معظم مشغِّلي آلات التعبئة الأفقية ذات التغليف المفرغ (vffs) أن استهلاك الطاقة الأساسي (بدون تشغيل أي مادة) يشكِّل ما بين ١٥ و٢٥ في المئة من الاستهلاك الأقصى. ويكشف مقارنة هذه القياسات مع المواصفات المقدَّمة من الشركة المصنِّعة ما إذا كانت آلة التعبئة الأفقية ذات التغليف المفرغ (vffs) تعمل بكفاءة التصميم المُقرَّرة أم تظهر علامات اهتراء ميكانيكي أو عدم انتظام في المحاذاة.
احسب تكلفة الوحدة الواحدة بقسمة إجمالي استهلاك الطاقة على عدد العبوات المنتجة خلال فترة قياس معيَّنة. وتتفاوت تكلفة الطاقة لكل وحدة وفقًا لأسعار الكهرباء المحلية، لكنها تُوفِّر معيارًا مرجعيًّا ذا معنى. ويكشف تتبع كفاءة استهلاك الطاقة لآلة التعبئة الأفقية ذات التغليف المفرغ (vffs) على مدى أشهر وسنوات عن الاتجاهات التي تشير إلى الوقت المناسب لإجراء الصيانة أو إلى جدوى الاستثمار الرأسمالي في تحسينات الكفاءة.
الصيانة الوقائية الدورية تقلل مباشرةً من استهلاك الطاقة بواسطة آلة التعبئة العمودية ذات التغليف المفرغ (vffs). فعندما تتآكل المحامل أو تصبح البكرات غير محاذية، يزداد الاحتكاك الميكانيكي بشكل كبير، ما يجبر المحرك على بذل جهد أكبر. كما أن الكفاءة الحرارية تتدنّى عندما تتراكم الرواسب على عناصر التسخين أو تتفاقم حالة العزل. وعادةً ما تستهلك آلة التعبئة العمودية ذات التغليف المفرغ (vffs) التي تخضع لصيانة ربع سنوية طاقة أقل بنسبة ٥ إلى ١٥ في المئة مقارنةً بوحدة مماثلة تعمل دون خدمة دورية.
يتيح ترقية أنظمة التحكم وأجهزة الاستشعار الحديثة للمشغلين تحسين الملف الحراري لآلة التعبئة العمودية ذات التغليف المفرغ (vffs) في الوقت الفعلي. ويمكن للأنظمة التنبؤية للتسخين التي تضبط درجة الحرارة تبعًا لنوع الفيلم والسرعة أن تخفض استهلاك الطاقة الحرارية بنسبة ١٠ إلى ٢٠ في المئة. أما تطبيق مكونات تعمل بالمحركات المؤازرة بدلًا من الأنظمة الهيدروليكية التقليدية أو تلك التي تعتمد على الحزام في آلة التعبئة العمودية ذات التغليف المفرغ (vffs)، فيحقّق غالبًا وفورات في استهلاك الطاقة بنسبة ١٥ إلى ٢٥ في المئة، رغم أن التكلفة الرأسمالية الأولية تكون أعلى.
يستطيع المشغلون تنفيذ تخفيضات فورية في التكاليف من خلال تشغيل آلة التعبئة العمودية ذات الأكياس المصنوعة من فيلم واحد (vffs) عند إعدادات السرعة المثلى بدلًا من أقصى سعة تشغيلية. وتصل معظم طرازات آلات vffs إلى أفضل كفاءة في استهلاك الطاقة عند سرعة تبلغ ٧٠٪، حيث ينخفض استهلاك الطاقة لكل وحدة من الإنتاج إلى أقل حدٍّ ممكن. كما أن إعداد المواد مسبقًا وتقليل زمن التحويل بين المهام يقللان من الاستهلاك أثناء حالة الخمول. ويساعد تطبيق جداول نوبات تشغيل فعّالة، تُركِّز الإنتاج في عدد أقل من الدورات التشغيلية الأطول بدلًا من الدورات القصيرة المتفرقة، على تشغيل آلة vffs في حالتها الحرارية الأكثر كفاءة.
ويُمكِّن تدريب الموظفين على التعرُّف إلى علامات انخفاض كفاءة آلة vffs—مثل الختم غير المنتظم، أو أصوات شدة الحمل على المحرك، أو التقلبات في درجة الحرارة—من التدخل المبكر قبل تفاقم المشكلات. كما أن وضع قواعد أساسية لاستهلاك الطاقة وإنشاء لوحات رصدٍ لمراقبته يخلقان ثقافة المساءلة ويبرزان فرص التحسين التي قد تمرُّ دون اكتشافها في عمليات تشغيل آلة vffs.
تعتمد تكلفة الطاقة السنوية على حجم الجهاز وساعات الإنتاج ومعدلات الكهرباء المحلية وكفاءة التشغيل. وعادةً ما تتراوح تكلفة استهلاك الكهرباء السنوي لجهاز «في إف إف إس» متوسط الحجم الذي يعمل ٢٥٠ يومًا إنتاجيًّا سنويًّا بمعدل استهلاك متوسط قدره ٨ كيلوواط بين ٨٠٠٠ دولار أمريكي و١٥٠٠٠ دولار أمريكي عند المعدلات الصناعية القياسية. وقد تصل التكلفة السنوية لأنظمة أجهزة «في إف إف إس» الأكبر حجمًا أو تلك التي تعمل بنوبات أطول إلى ٢٠٠٠٠ دولار أمريكي أو أكثر. ويمكن أن تقلِّل تدابير كفاءة الطاقة المطبَّقة على جهاز «في إف إف إس» هذه التكلفة بنسبة تتراوح بين ١٠٪ و٣٠٪.
نعم، آلة التعبئة العمودية (vffs) تستهلك طاقة إجمالية أكبر عند سرعات إنتاج أعلى، لكن تكلفة الطاقة لكل وحدة تقل عادةً لأن الطاقة الثابتة المُستهلكة توزَّع على عدد أكبر من العبوات. تشغيل آلة التعبئة العمودية (vffs) بأقصى سرعة لها يزيد من حمل المحرك وقد يرفع متطلبات التبريد، لكن الطاقة المستهلكة لكل عبوة تنتج عادةً أقل مما هي عليه عند أدنى السرعات. ويجد معظم المشغلين أن آلة التعبئة العمودية (vffs) تحقق كفاءة طاقية مثلى عند ٦٠ إلى ٨٠ في المئة من أقصى سرعة تصميمية لها.
آلة التعبئة العمودية (VFFS) تستهلك طاقة أساسية باستمرار حتى أثناء فترات الخمول بين عمليات التبديل. وبتقليل أوقات التوقف وتشغيل دورات إنتاج مستمرة لفترات أطول، تتجنب آلة التعبئة العمودية (VFFS) هدر الطاقة في عناصر التسخين التي تحافظ على درجة الحرارة دون إنتاج أي منتج. كما أن دمج دورات الإنتاج القصيرة في جلسات إنتاج أطول يسمح لآلة التعبئة العمودية (VFFS) بالوصول إلى حالة التوازن الحراري والعمل بكفاءة قصوى، مما يقلل استهلاك الطاقة الكلي لكل عبوة ويُخفض التكاليف التشغيلية الإجمالية.

2026/09/20
آلات تغليف الأكياس الجاهزة: تقليل هدر الفيلم، وخفض التكلفة الإجمالية للملكية (TCO)، وتحقيق عائد أسرع على الاستثمار (ROI)

2026/09/20
خفض وقت تبديل إعدادات آلة تغليف الأكياس الجاهزة بنسبة ٤٠٪ باستخدام أفضل الممارسات المُثبتة

2026/09/20
آلات تغليف الأكياس الجاهزة: زيادة الإنتاجية، وتقليل الهدر، وتحسين العائد على الاستثمار (ROI)

2026/09/20
المقارنة بين آلات تغليف الأكياس الجاهزة الدورانية والخطية: السرعة، والعائد على الاستثمار (ROI)، والقابلية للتوسع

2026/09/20
آلة تغليف الأكياس الجاهزة: زيادة الإنتاجية، وخفض تكاليف العمالة، وتحسين سلامة الغلق

2026/09/21
آلة تغليف الأكياس المُسبقة التصنيع: دليل الأنواع والمواد والتعبئة

