 EN
Come ridurre gli sprechi di film con una macchina per il confezionamento in sacchetti preformati?
2026/09/20
Macchine per sacchetti preformati: ridurre gli sprechi di film, abbattere il TCO e ottenere un ROI più rapido

2026/09/29
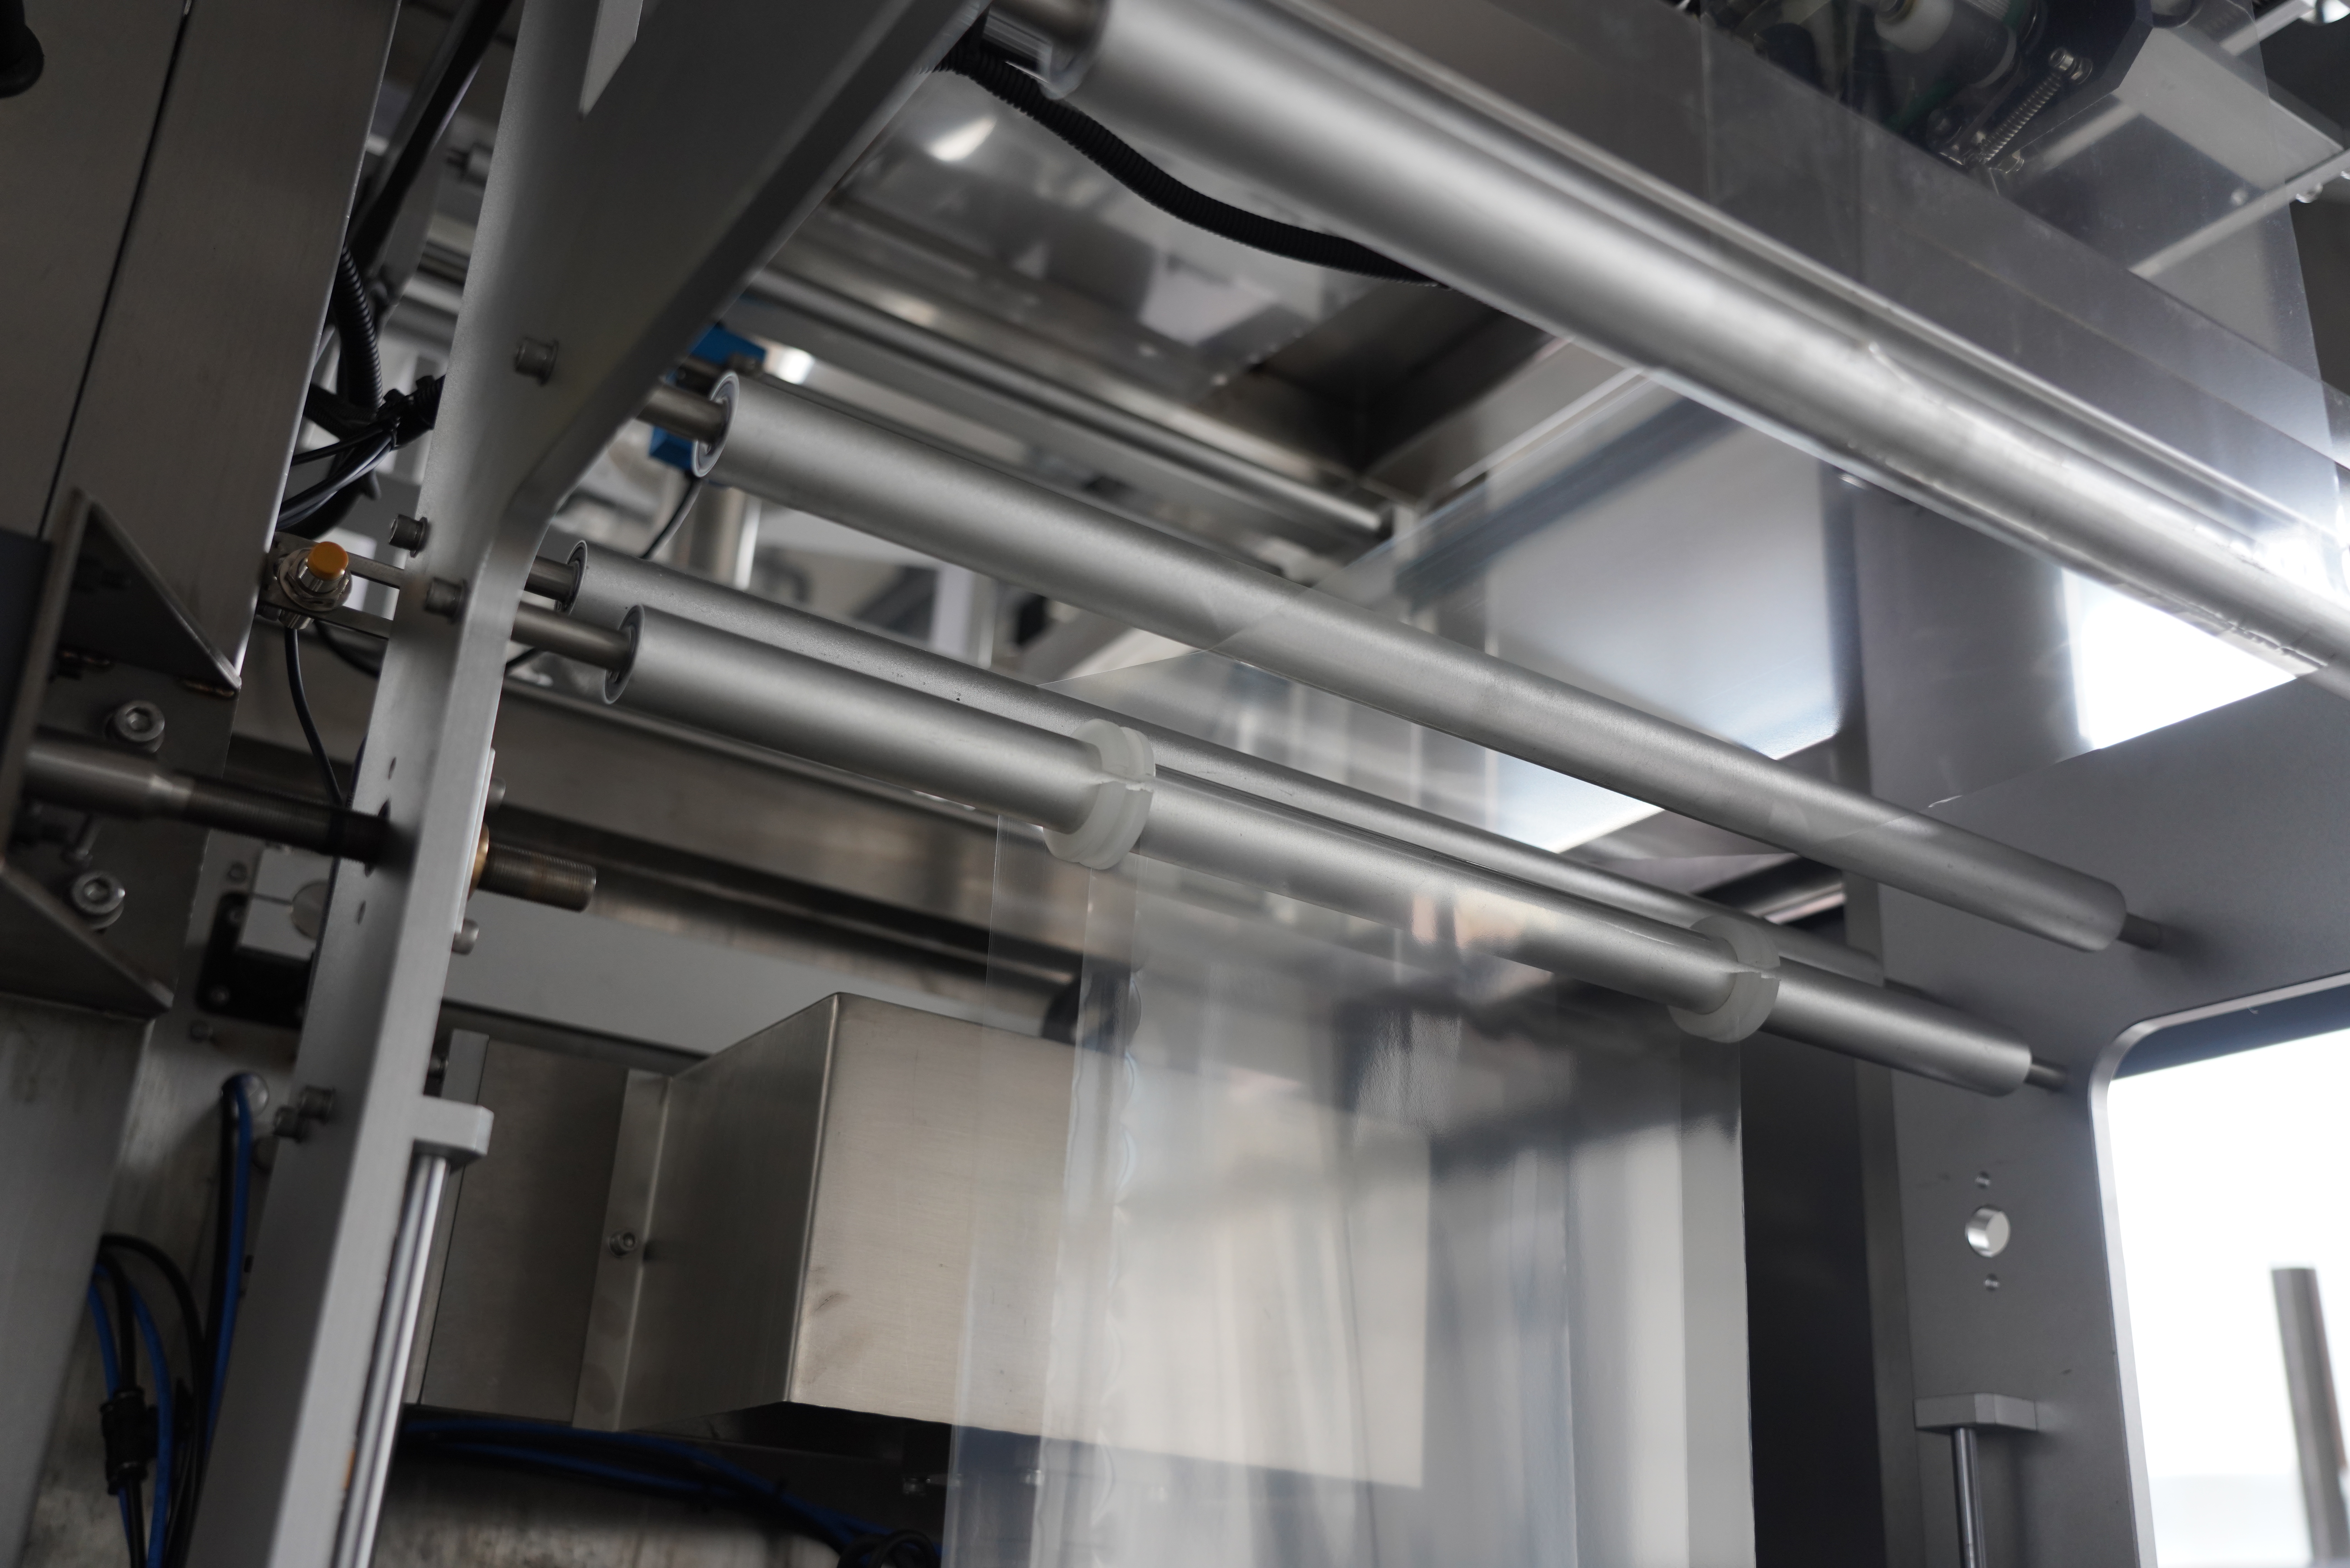
Amacchina vffs rappresenta un investimento significativo nelle moderne operazioni di confezionamento, ma comprenderne il consumo energetico è essenziale per calcolare il costo totale di proprietà. I costi energetici operativi associati a una macchina VFFS variano notevolmente in base alle specifiche della macchina, al tipo di materiale, alla velocità di produzione e alle condizioni dell’impianto. Per i produttori di imballaggi, prevedere con precisione queste spese aiuta a giustificare la spesa in capitale e a ottimizzare l’efficienza produttiva.
I costi energetici incidono direttamente sul vostro risultato economico finale e sulla strategia di prezzatura competitiva. Una macchina VFFS funziona mediante sistemi meccanici, pneumatici e termici coordinati, i quali, nel loro insieme, determinano il consumo di energia. Analizzando in che modo ciascun componente contribuisce al fabbisogno energetico complessivo, gli operatori possono individuare opportunità di riduzione dei costi e attuare strategie che mantengano la qualità dell’output minimizzando al contempo le spese operative.
Il principale consumatore di energia in qualsiasi macchina VFFS è il motore principale che aziona le operazioni di formatura, riempimento e sigillatura. Una tipica macchina VFFS richiede da 5 a 15 chilowatt di potenza continua durante la produzione normale, mentre i modelli industriali più grandi possono arrivare a consumare 25 chilowatt o più. La potenza del motore dipende dalla velocità della macchina, dallo spessore della pellicola, dalla densità del prodotto e dalla massa totale dei componenti mobili. Velocità di produzione più elevate richiedono motori proporzionalmente più potenti, con conseguente aumento del consumo elettrico.
Gli azionamenti a frequenza variabile (VFD) sono diventati standard sui moderni modelli di macchine VFFS, consentendo agli operatori di regolare la velocità del motore e il relativo assorbimento di potenza in base alle effettive esigenze produttive. Una macchina VFFS dotata di tecnologia VFD può ridurre il consumo energetico dal 10 al 30 percento rispetto ai motori a velocità fissa, in particolare durante cicli produttivi più lenti o quando la macchina funziona a capacità parziale. Comprendere le specifiche del motore della propria macchina VFFS e le sue capacità di azionamento è il primo passo verso una gestione efficace dei costi energetici.
L’energia termica rappresenta il secondo maggiore fabbisogno energetico di una macchina VFFS, solitamente pari dal 20 al 40 percento del consumo energetico totale. I riscaldatori delle ganasce di sigillatura, che fondono tra loro gli strati della pellicola, operano in continuo e richiedono un notevole apporto elettrico per mantenere la temperatura ottimale. Un sistema di sigillatura di una macchina VFFS richiede generalmente da 3 a 8 chilowatt di energia termica, a seconda del materiale della pellicola, della larghezza del sigillo e del tempo di permanenza.
Il profilo di temperatura nella zona riscaldata di una macchina VFFS deve rimanere stabile per garantire una qualità costante delle saldature. Gli preriscaldatori a infrarossi, qualora presenti, aggiungono un carico termico supplementare. I modelli più vecchi di macchine VFFS spesso non dispongono di un controllo preciso della temperatura, causando spreco energetico dovuto a una generazione eccessiva di calore. Le unità moderne di macchine VFFS sono dotate di sistemi di riscaldamento con valvole proporzionali e di feedback da sensori, che ottimizzano l’efficienza termica mantenendo le temperature target senza superarle.
Il consumo energetico varia in funzione della velocità di produzione, ma la relazione non è lineare. Far funzionare una macchina VFFS alla massima velocità aumenta notevolmente il carico sul motore, ma il costo energetico per unità spesso diminuisce perché l’energia fissa necessaria per le operazioni di base viene distribuita su un numero maggiore di confezioni. Viceversa, far funzionare una macchina VFFS a velocità molto basse può aumentare il costo energetico per unità, poiché il riscaldamento di base e la potenza in stand-by rimangono costanti. La maggior parte delle operazioni di confezionamento riscontra che una macchina VFFS opera in modo più efficiente tra il 60 e l’85 percento della sua velocità massima, bilanciando così consumo energetico e volume produttivo.
Una macchina VFFS configurata per funzionare ad alta velocità richiede tipicamente motori potenziati, componenti meccanici rinforzati e sistemi pneumatici più potenti. Queste configurazioni heavy-duty assorbono una quantità maggiore di potenza di base anche a velocità ridotte. Comprendere la gamma di velocità ottimale per il modello specifico di macchina VFFS consente di gestire efficacemente il budget energetico.
Materiali diversi per il film impongono diverse richieste energetiche su una macchina VFFS. I film più spessi richiedono temperature di sigillatura più elevate e tempi di permanenza più lunghi, aumentando il consumo di energia termica. I film plastici flessibili, comunemente utilizzati per l’imballaggio di snack, consumano in genere meno energia di sigillatura rispetto ai film metallizzati o laminati. Anche il processo di formatura su una macchina VFFS varia a seconda del tipo di film; alcuni materiali richiedono una pressione di formatura più intensa, il che incrementa il carico idraulico o pneumatico.
Quando si utilizzano film speciali su una macchina VFFS, la conducibilità termica diventa fondamentale. I film con scarse proprietà di trasferimento del calore richiedono tempi di sigillatura più lunghi o temperature più elevate, aumentando direttamente i costi energetici. Eseguire test sui nuovi materiali sulla propria macchina VFFS prima della produzione su larga scala consente di identificare le impostazioni termiche ottimali che bilanciano resistenza del sigillo ed efficienza energetica.
La temperatura ambientale influisce in modo significativo sul consumo energetico di una macchina VFFS. Far funzionare una macchina VFFS in ambienti caldi richiede un raffreddamento attivo maggiore per prevenire la deriva termica e mantenere la qualità delle saldature. Gli impianti situati in climi caldi spesso necessitano di sistemi di raffreddamento ausiliari, che aggiungono un carico elettrico parassita compreso tra 2 e 5 chilowatt. Viceversa, far funzionare una macchina VFFS in condizioni fredde potrebbe richiedere un riscaldamento supplementare, in particolare per i film che diventano rigidi a basse temperature.
L’umidità influisce anche sulle prestazioni e sul consumo energetico di una macchina VFFS. Elevati livelli di umidità possono alterare il comportamento del film e compromettere l’integrità delle saldature, costringendo eventualmente gli operatori ad aumentare l’energia termica o ad aggiustare la pressione pneumatica, entrambe le quali accrescono il consumo complessivo. Mantenere condizioni ambientali stabili intorno alla propria macchina VFFS tramite il controllo climatico dell’impianto garantisce un ritorno sull’investimento misurabile grazie alla riduzione degli sprechi energetici.
Iniziare misurando con precisione il reale assorbimento di potenza della propria macchina VFFS mediante analizzatori industriali di potenza. Registrare il consumo in diversi scenari produttivi: velocità massima, velocità tipica di produzione e funzionamento a carico parziale. La maggior parte degli operatori di macchine VFFS riscontra che il consumo di base (senza materiale in movimento) rappresenta dal 15 al 25 percento del consumo massimo. Confrontando tali misurazioni con le specifiche del produttore è possibile stabilire se la macchina VFFS opera con l’efficienza progettata oppure mostra segni di usura meccanica o di disallineamento.
Calcolare il costo per unità dividendo il consumo energetico totale per il numero di confezioni prodotte durante un intervallo misurato. Questo costo energetico per unità varia in base alle tariffe locali dell’energia elettrica, ma fornisce un parametro di riferimento significativo. Monitorare l’efficienza energetica della macchina VFFS nel corso di mesi e anni consente di individuare tendenze che indicano quando è necessaria la manutenzione oppure quando gli interventi per migliorare l’efficienza giustificano un investimento in capitale.
La manutenzione preventiva regolare riduce direttamente il consumo energetico di una macchina VFFS. L’attrito meccanico aumenta in modo significativo quando i cuscinetti si usurano o le pulegge diventano fuori allineamento, costringendo il motore a compiere uno sforzo maggiore. L’efficienza termica peggiora quando gli elementi riscaldanti accumulano residui o l’isolamento si degrada. Una macchina VFFS sottoposta a manutenzione trimestrale consuma tipicamente dal 5 al 15 per cento in meno di energia rispetto a un’unità equivalente funzionante senza interventi di manutenzione programmati.
L’aggiornamento a sistemi di controllo e sensori moderni consente agli operatori di ottimizzare in tempo reale il profilo termico di una macchina VFFS. Sistemi di riscaldamento predittivi che regolano la temperatura in base al tipo di film e alla velocità possono ridurre il consumo di energia termica dal 10 al 20 per cento. L’adozione di componenti azionati da servo-motori su una macchina VFFS, invece dei tradizionali sistemi idraulici o a cinghia, garantisce spesso un risparmio energetico dal 15 al 25 per cento, sebbene il costo iniziale in conto capitale sia superiore.
Gli operatori possono attuare riduzioni immediate dei costi facendo funzionare una macchina VFFS alle impostazioni di velocità ottimali anziché alla massima capacità. La maggior parte dei modelli di macchine VFFS raggiunge la migliore efficienza energetica al 70 percento della velocità, dove l’energia per unità di produzione è minimizzata. La predisposizione anticipata dei materiali e la riduzione dei tempi di cambio riducono il consumo inattivo. L’adozione di turni di lavoro efficienti, che concentrino la produzione in un numero minore di cicli più lunghi anziché in molti cicli brevi e sparsi, consente a una macchina VFFS di operare nello stato termico più efficiente.
Formare il personale al riconoscimento di segnali di inefficienza della macchina VFFS—come sigilli irregolari, rumori di sforzo del motore o fluttuazioni di temperatura—permette un intervento precoce prima che i problemi peggiorino. Stabilire baseline sui consumi energetici e utilizzare dashboard di monitoraggio crea responsabilità e mette in evidenza opportunità di miglioramento che altrimenti potrebbero passare inosservate nell’operatività di una macchina VFFS.
Il costo annuale dell'energia dipende dalle dimensioni della macchina, dalle ore di produzione, dalle tariffe locali dell'elettricità e dall'efficienza operativa. Una macchina VFFS di medie dimensioni che opera 250 giorni all'anno con un consumo medio di 8 kilowatt comporta tipicamente spese elettriche annuali comprese tra 8.000 e 15.000 dollari statunitensi, alle tariffe industriali standard. I sistemi VFFS di grandi dimensioni o quelli impiegati in turni più lunghi possono raggiungere o superare i 20.000 dollari statunitensi all'anno. L'adozione di misure per migliorare l'efficienza energetica su una macchina VFFS può ridurre tale costo del 10–30 percento.
Sì, una macchina VFFS consuma più energia totale a velocità di produzione più elevate, ma il costo energetico per unità spesso diminuisce perché la potenza fissa di sovraccarico viene distribuita su un numero maggiore di confezioni. Far funzionare una macchina VFFS alla velocità massima aumenta il carico sui motori e può incrementare le esigenze di raffreddamento, ma l’energia consumata per confezione prodotta è tipicamente inferiore rispetto a quella richiesta alle velocità minime. La maggior parte degli operatori osserva che una macchina VFFS raggiunge la massima efficienza energetica tra il 60 e l’80 percento della sua velocità massima nominale.
Una macchina VFFS consuma energia di base in modo continuo anche durante i periodi di inattività tra una commutazione e l’altra. Riducendo al minimo i tempi di fermo ed eseguendo cicli produttivi più lunghi e continui, una macchina VFFS evita lo spreco di energia sugli elementi riscaldanti che mantengono la temperatura senza produrre alcun risultato. Riunendo cicli produttivi più brevi in sessioni più lunghe, una macchina VFFS raggiunge l’equilibrio termico e opera con efficienza massima, riducendo il consumo energetico complessivo per confezione e abbassando i costi operativi totali.

2026/09/20
Macchine per sacchetti preformati: ridurre gli sprechi di film, abbattere il TCO e ottenere un ROI più rapido

2026/09/20
Ridurre del 40% i tempi di cambio formato su macchine per sacchetti preformati con le migliori pratiche consolidate

2026/09/20
Macchine per sacchetti preformati: aumentare la produttività, ridurre gli sprechi e migliorare l’ROI

2026/09/20
Confronto tra macchine rotative e in linea per sacchetti preformati: velocità, ROI e scalabilità a confronto

2026/09/20
Macchina per sacchetti preformati: aumentare la produttività, ridurre i costi di manodopera e migliorare l’integrità delle saldature

2026/09/21
Macchina per sacchetti preformati: tipi di sacchetti, materiali e guida al riempimento

