 EN
Jak zmniejszyć zużycie folii przy użyciu maszyny do pakowania gotowych torebek?
2026/09/20
Maszyny do pakowania gotowych torebek: zmniejsz zużycie folii, obniż całkowity koszt posiadania (TCO) i osiągnij szybszy zwrot z inwestycji

2026/09/22
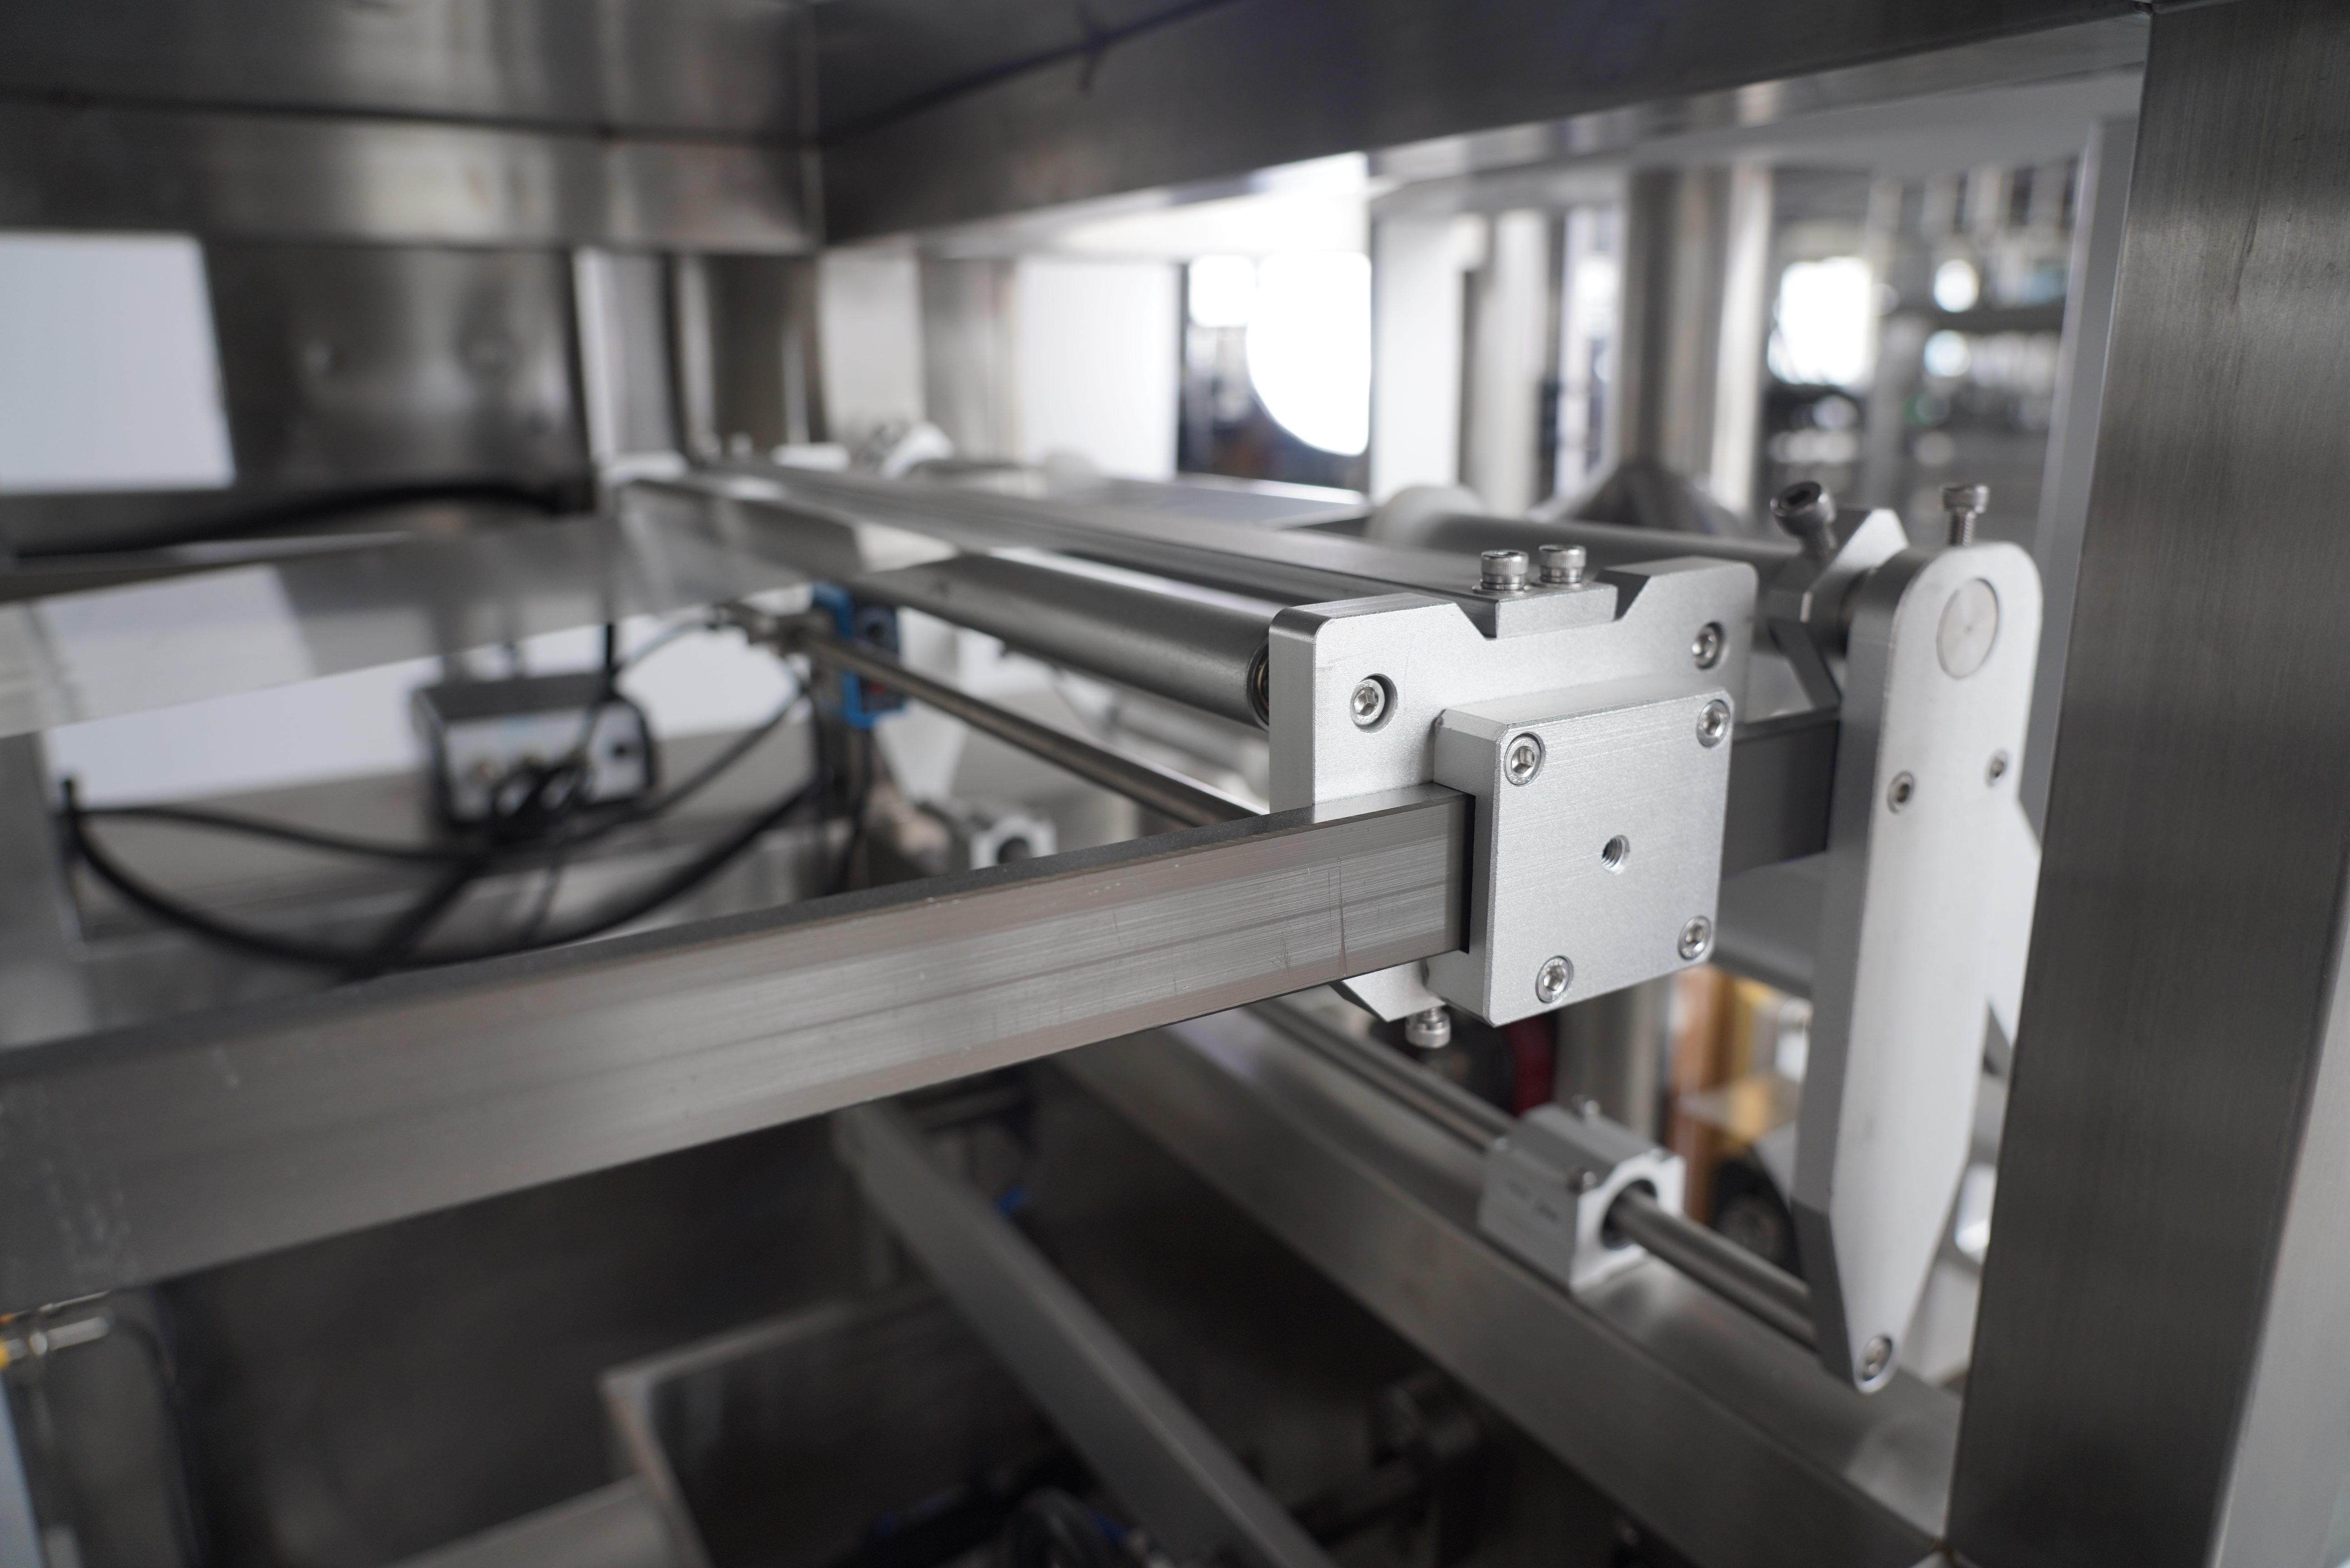
Producentom i specjalistom ds. opakowań staje przed kluczowym wyzwaniem podczas eksploatacji maszyny do pionowego formowania, napełniania i zamykania (VFFS): osiągnięciem optymalnego balansu między prędkością produkcji a jakością opakowań. maszyna do pionowego formowania, wypełniania i hermetyzacji maszyna VFFS zrewolucjonizowała branżę opakowań, jednak wielu operatorów nadal ma trudności z maksymalizacją wydajności bez utraty dokładności. To napięcie między prędkością a precyzją wpływa bezpośrednio na rentowność, satysfakcję klientów oraz pozycję konkurencyjną w sektorze szybko rotujących towarów konsumpcyjnych.

Nowoczesna pionowa maszyna do formowania, napełniania i zamykania działa na styku precyzji mechanicznej i szybkości produkcji. Zrozumienie sposobu kalibracji pionowej maszyny do formowania, napełniania i zamykania w celu osiągnięcia maksymalnej wydajności wymaga znajomości możliwości urządzenia, właściwości materiałów oraz zmiennych operacyjnych. Ten kompleksowy przewodnik omawia praktyczne strategie optymalizacji działania pionowej maszyny do formowania, napełniania i zamykania bez powodowania wąskich gardeł ani wad jakościowych.
Pionowa maszyna do formowania, napełniania i zamykania opakowań w podstawowym stopniu zależy od zsynchronizowanych ruchów mechanicznych: rozwijania folii, formowania, napełniania, zamykania i cięcia. Gdy operatorzy zwiększają prędkość pionowej maszyny do formowania, napełniania i zamykania opakowań powyżej jej skalibrowanych parametrów, synchronizacja ulega pogorszeniu. Folii może się przesunąć w fazie zamykania, tworząc słabe lub niepoprawnie ułożone szwy. Mechanizm napełniania może wprowadzać niestabilne ilości produktu, ponieważ czas postoju się skraca. Dlatego każda pionowa maszyna do formowania, napełniania i zamykania opakowań ma optymalny próg prędkości, przy którym wszystkie podsystemy pozostają zsynchronizowane bez utraty integralności opakowań.
Rodzaj folii, gęstość produktu oraz warunki środowiskowe bezpośrednio wpływają na maksymalną niezawodną prędkość pracy maszyny typu VFFS. Maszyna VFFS przetwarzająca elastyczne torebki z niskowiskozyjnymi cieczami napotyka inne ograniczenia niż maszyna VFFS przetwarzająca sztywne tacki lub materiały ziarniste. Wyższe prędkości generują tarcie cieplne w strefach zgrzewania, co może spowodować stopienie lub osłabienie folii w maszynie VFFS przy niewłaściwej kontroli temperatury. Z kolei maszyna VFFS przetwarzająca grube folie plastikowe lub gęste produkty może wymagać niższych prędkości, aby zapewnić pełne utworzenie zgrzewu.
Stan fizyczny maszyny do pionowego formowania, napełniania i zamykania bezpośrednio określa bezpieczne limity prędkości. Zużyte szyny prowadzące, luźne paski napędowe lub nieprawidłowo ustawione belki zamykające zmuszają operatorów do pracy maszyną do pionowego formowania, napełniania i zamykania z prędkością niższą niż jej projektowa zdolność, aby uniknąć wad. Regularna konserwacja zapobiegawcza maszyny do pionowego formowania, napełniania i zamykania – w tym smarowanie łożysk, sprawdzanie kalibracji oraz termowizja stref zamykania – zachowuje możliwość bezpiecznej pracy z wyższymi prędkościami. Gdy maszyna do pionowego formowania, napełniania i zamykania jest prawidłowo konserwowana, operatorzy mogą z pewnością zwiększać prędkość, zachowując przy tym dokładność w dopuszczalnych tolerancjach.
Zaawansowane programowalne sterowniki logiczne (PLC) oraz przemienniki częstotliwości (VFD) umożliwiają operatorom nowoczesnych maszyn do pionowego formowania, napełniania i zgrzewania regulację prędkości w czasie rzeczywistym bez ingerencji ręcznej. Starsza maszyna do pionowego formowania, napełniania i zgrzewania z silnikami o stałej prędkości nie jest w stanie reagować w czasie rzeczywistym na zmiany masy napełnienia ani naprężenia folii. Współczesna maszyna do pionowego formowania, napełniania i zgrzewania wyposażona w czujniki sprzężenia zwrotnego w czasie rzeczywistym może automatycznie zwolnić przy odchyleniu masy napełnienia, a następnie wznowić normalną prędkość po ustabilizowaniu się warunków. Ta inteligentna reakcja maszyny do pionowego formowania, napełniania i zgrzewania zapewnia stałą dokładność w różnych partiach produkcyjnych, maksymalizując przy tym średni przepływ wydajności.
Prędkość zgrzewania, temperatura i ciśnienie tworzą wzajemnie zależny trójkąt w każdej maszynie typu VFFS (vertical form fill seal). Obsługujące maszynę osoby często zakładają, że maszyna VFFS wymaga niższych temperatur przy wyższych prędkościach, aby zapobiec degradacji folii, lecz to założenie często prowadzi do słabszych zgrzewów zamiast do oczekiwanych efektów. Optymalne podejście polega na znalezieniu dokładnej kombinacji temperatury, ciśnienia i czasu zgrzewania (dwell time) odpowiedniej dla konkretnej folii używanej w maszynie VFFS. Gdy ustalony zostanie ten punkt odniesienia, maszyna VFFS może jednoczesne utrzymywać zarówno wysoką prędkość, jak i silne zgrzewy dzięki prawidłowej regulacji cieplnej oraz spójności ciśnienia.
Zamiast od razu przejść do maksymalnej prędkości nominalnej na maszynie pionowej do formowania, napełniania i zamykania, metodyczne testowanie pozwala określić optymalną strefę pracy. Rozpocznij od uruchomienia maszyny pionowej do formowania, napełniania i zamykania przy 80 % jej wydajności nominalnej i mierz wytrzymałość szwów, dokładność napełniania oraz wskaźnik odrzucanych opakowań co każde 100 opakowań. Zwiększaj prędkość stopniowo o 10 % i powtarzaj pomiary. Takie podejście na maszynie pionowej do formowania, napełniania i zamykania pozwala zidentyfikować próg, przy którym dokładność zaczyna znacznie spadać. Większość zakładów stwierdza, że maszyna pionowa do formowania, napełniania i zamykania może pracować rentownie przy 85–95 % teoretycznej maksymalnej prędkości, zachowując przy tym standardy jakości – jest to punkt optymalny łączący szybkość z precyzją.
Doświadczony operator zaawansowanej maszyny do pionowego formowania, napełniania i zamykania utrzymuje osobne zestawy parametrów dla każdej linii produkcyjnej: różne folie, masy napełnienia oraz lepkości. Podczas zmiany produktu operatorzy wczytują wstępnie przetestowane parametry do systemu sterowania maszyną do pionowego formowania, napełniania i zamykania, zamiast zgadywać. Takie systematyczne podejście do obsługi maszyny do pionowego formowania, napełniania i zamykania eliminuje fazę prób i błędów, która zwykle powoduje wady podczas przejść między partiami. Z czasem maszyna do pionowego formowania, napełniania i zamykania staje się szybsza i bardziej niezawodna, ponieważ operatorzy unikają kosztownej krzywej uczenia się przy każdej partii.
Nowoczesne systemy kontroli jakości współpracują synergicznie z działaniem maszyn do pionowego formowania, napełniania i zamykania. Kontrolery masy, systemy wizyjne oraz testery wytrzymałości zgrzewów zapewniają systemowi sterującemu maszyny do pionowego formowania, napełniania i zamykania informacje zwrotne w czasie rzeczywistym. Gdy maszyna do pionowego formowania, napełniania i zamykania wykrywa marginalną jakość zgrzewu lub odchylenie masy napełnienia, może automatycznie na chwilę obniżyć prędkość, aby przywrócić dokładność, a następnie wznowić normalną pracę. Takie podejście w pętli zamkniętej pozwala maszynie do pionowego formowania, napełniania i zamykania bezpiecznie przekraczać granice prędkości, ponieważ urządzenie wykrywa problemy zanim się rozprzestrzenią.
Prędkość zależy od rozmiaru opakowania, rodzaju folii oraz cech produktu. Pionowa maszyna do formowania, napełniania i zgrzewania może osiągać 200–400 opakowań na minutę w przypadku małych torebek, podczas gdy pionowa maszyna do formowania, napełniania i zgrzewania przeznaczona do większych formatów działa zwykle z prędkością 60–150 opakowań na minutę. Producent określa dla każdej pionowej maszyny do formowania, napełniania i zgrzewania maksymalną nominalną prędkość, jednak rzeczywista prędkość pracy jest często o 15–25% niższa, aby zapewnić stałą jakość zgrzewu oraz trwałość urządzenia.
Temperatura uszczelniania bezpośrednio wpływa na wytrzymałość uszczelnień oraz dokładność produkcji na pionowej maszynie formującej, napełniającej i uszczelniającej. Zbyt niska temperatura powoduje słabe, przeciekające uszczelnienia mimo wysokiej prędkości. Zbyt wysoka temperatura powoduje topnienie folii lub jej zniekształcenie, co prowadzi do nieprawidłowego ustawienia na pionowej maszynie formującej, napełniającej i uszczelniającej. Optymalny zakres temperatury jest wąski dla większości folii, zazwyczaj w przedziale 20–30 stopni Celsjusza. Dobrze utrzymana pionowa maszyna formująca, napełniająca i uszczelniająca z precyzyjną kontrolą termiczną pozwala operatorom pracować szybciej bez utraty jakości uszczelnień.
Ograniczone ulepszenia są możliwe w przypadku istniejącego sprzętu maszyn do pionowego formowania, napełniania i zamykania. Ulepszenie do silniejszego silnika o wyższym momencie obrotowym lub zainstalowanie zaawansowanych napędów serwo może stopniowo poprawić prędkość działania maszyny do pionowego formowania, napełniania i zamykania. Jednak podstawowe ograniczenia mechaniczne – takie jak nośność szyn prowadzących, klasyfikacja łożysk oraz konstrukcja listew zamykających – są stałe w większości modeli maszyn do pionowego formowania, napełniania i zamykania. Zamiast modernizacji, operatorzy często optymalizują wydajność istniejących maszyn do pionowego formowania, napełniania i zamykania poprzez konserwację i dostrajanie parametrów, co pozwala osiągnąć poprawę przepustowości o 10–20% przy niższych kosztach niż wymiana sprzętu.

2026/09/20
Maszyny do pakowania gotowych torebek: zmniejsz zużycie folii, obniż całkowity koszt posiadania (TCO) i osiągnij szybszy zwrot z inwestycji

2026/09/20
Skróć czas zmiany ustawień maszyny do pakowania torebek gotowych o 40 % dzięki sprawdzonym najlepszym praktykom

2026/09/20
Maszyny do pakowania torebek gotowych: zwiększ wydajność, zmniejsz odpady i popraw zwrot z inwestycji (ROI)

2026/09/20
Porównanie maszyn obrotowych i liniowych do pakowania torebek gotowych: prędkość, zwrot z inwestycji (ROI) i skalowalność

2026/09/20
Maszyna do pakowania torebek gotowych: zwiększ wydajność, obniż koszty pracy i popraw integralność zgrzewu

2026/09/21
Maszyna do gotowych toreb: typy toreb, materiały i przewodnik wypełniania

