 EN
كيفية تقليل هدر الفيلم باستخدام آلة تغليف الأكياس الجاهزة؟
2026/09/20
آلات تغليف الأكياس الجاهزة: تقليل هدر الفيلم، وخفض التكلفة الإجمالية للملكية (TCO)، وتحقيق عائد أسرع على الاستثمار (ROI)

2026/09/22
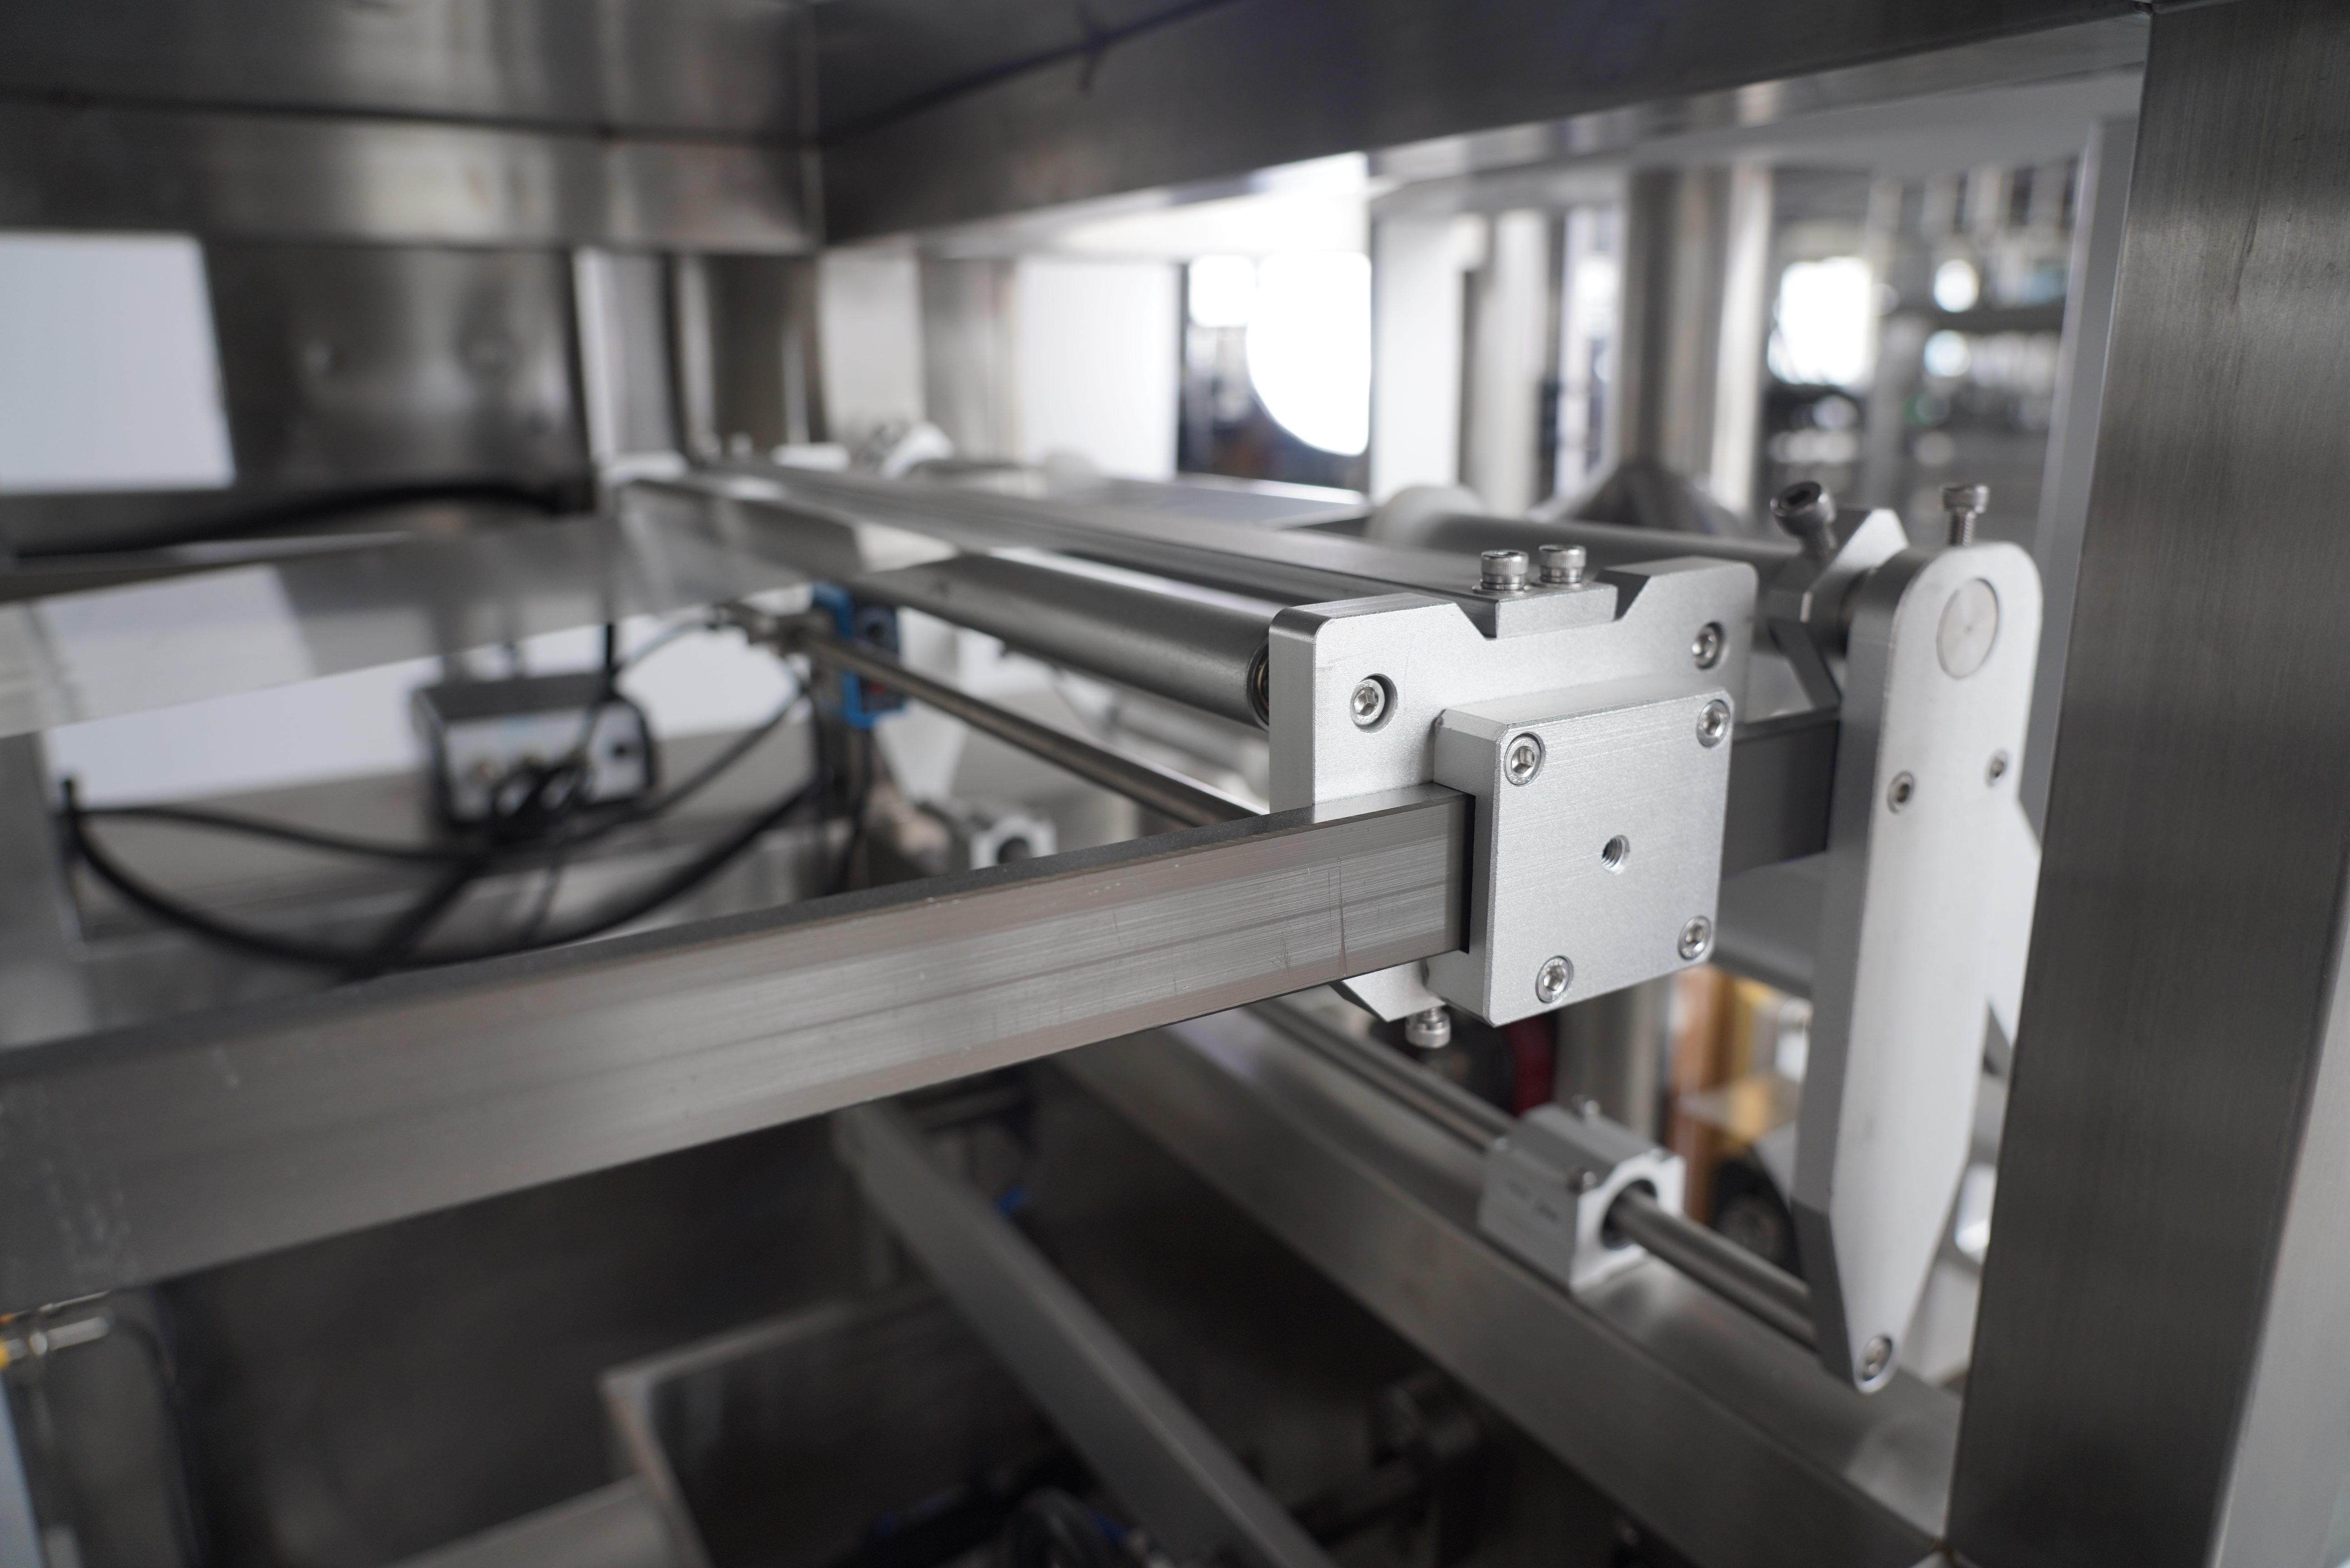
يواجه المصنعون ومحترفو التغليف تحدياً بالغ الأهمية عند تشغيل آلة تشكيل-تعبئة-إغلاق عمودية: وهو تحقيق التوازن الأمثل بين سرعة الإنتاج وجودة العبوة. إن آلة سد الشكل الرأسي آلة التشكيل-التعبئة-الإغلاق العمودية قد حقّقت ثورةً في قطاع التغليف، ومع ذلك يعاني العديد من المشغلين من صعوبة في تعظيم الإنتاج دون التأثير سلباً على الدقة. ويؤثّر هذا التوتر بين السرعة والدقة تأثيراً مباشراً على الربحية ورضا العملاء والموقع التنافسي في قطاع السلع الاستهلاكية سريعة الحركة.

تَعمَل آلة التعبئة والختم الرأسية الحديثة عند تقاطُع الدقة الميكانيكية وسرعة الإنتاج. ولتفهم كيفية معايرة آلة التعبئة والختم الرأسية لتحقيق الأداء الأمثل، يجب أن تمتلك معرفةً بقدرات المعدات وخصائص المواد والمتغيرات التشغيلية. ويستعرض هذا الدليل الشامل استراتيجيات عملية لتحسين أداء آلة التعبئة والختم الرأسية دون إحداث اختناقات أو عيوب في الجودة.
تعتمد آلة التعبئة والتغليف العمودية ذات التشكيل والتعبئة والختم بشكل أساسي على حركات ميكانيكية متزامنة: فك لفافة الفيلم، وتشكيل العبوة، وتعبئتها، وختمها، وقطعها. وعندما يزيد المشغلون سرعة آلة التعبئة والتغليف العمودية ذات التشكيل والتعبئة والختم فوق المعايير المُعايرة لها، فإن درجة التزامن تنخفض. وقد يتحرك الفيلم أثناء مرحلة الختم، ما يؤدي إلى تكوّن طبقات ختم ضعيفة أو غير مُتحاذية. كما قد تُفرِّغ آلية التعبئة كميات غير متسقة من المنتج بسبب انخفاض زمن البقاء. ولذلك، تمتلك كل آلة تعبئة وتغليف عمودية ذات تشكيل وتعبئة وختم حدًّا أمثلًا للسرعة، بحيث تظل جميع الأنظمة الفرعية فيها متزامنة دون المساس بسلامة العبوة.
نوع الفيلم وكثافة المنتج والظروف البيئية تؤثر مباشرةً في سرعة تشغيل آلة التعبئة والتغليف العمودية بأسلوب التشكيل-الملء-الإغلاق بشكلٍ موثوق. فآلة التعبئة والتغليف العمودية التي تتعامل مع الأكياس المرنة المحتوية على سوائل ذات لزوجة منخفضة تواجه قيوداً مختلفة عن تلك التي تُعالَج بها العلب الصلبة أو المواد الحبيبية. وتسفر السرعات الأعلى عن احتكاك حراري في مناطق الإغلاق، ما قد يؤدي إلى ذوبان الفيلم أو ضعفه على آلة التعبئة والتغليف العمودية إذا كانت السيطرة على درجة الحرارة غير كافية. وعلى العكس، فقد تتطلب آلة التعبئة والتغليف العمودية التي تُعالِج أفلاماً بلاستيكية سميكة أو منتجات كثيفة سرعات أبطأ للسماح بإتمام عملية الإغلاق بالكامل.
الحالة الفيزيائية لجهاز التعبئة والختم العمودي تُحدِّد مباشرةً الحدود القصوى الآمنة للسرعة. فالتآكل في قضبان التوجيه، أو ارتخاء أحزمة الدفع، أو عدم انتظام شرائط الختم يُجبر المشغلين على تشغيل جهاز التعبئة والختم العمودي بسرعة أقل من سعته التصميمية لتفادي العيوب. وتضمن الصيانة الوقائية المنتظمة لهذا الجهاز—مثل تزييت المحامل، والتحقق من المعايرة، والتصوير الحراري لمناطق الختم—الحفاظ على قدرته على التشغيل بسرعات أعلى وبأمان. وعندما يخضع جهاز التعبئة والختم العمودي لصيانةٍ سليمة، يستطيع المشغلون رفع السرعات بثقة مع الحفاظ على الدقة ضمن الهوامش المقبولة.
تتيح وحدات التحكم المنطقية المبرمجة المتقدمة (PLCs) ومحركات التردد المتغير (VFDs) لمشغِّلي آلات التعبئة والتغليف الرأسية الحديثة ضبط السرعة ديناميكيًّا دون تدخل يدوي. أما الآلة الرأسية القديمة للتغليف والتعبئة، التي تعتمد على محركات ذات سرعات ثابتة، فلا يمكنها الاستجابة لتغيرات وزن التعبئة أو توتر الفيلم في الوقت الفعلي. وبالمقابل، فإن الآلة الرأسية الحديثة للتغليف والتعبئة، المزودة بأجهزة استشعار توفر ملاحظات فورية، تستطيع إبطاء التشغيل تلقائيًّا عند انحراف وزن التعبئة، ثم العودة تلقائيًّا إلى السرعة الاعتيادية بمجرد استقرار الظروف. وهذه الاستجابة الذكية في آلة التغليف والتعبئة الرأسية تحافظ على الدقة عبر دفعات الإنتاج المختلفة، مع تحقيق أقصى معدل متوسط للإنتاج.
تتكوَّن سرعة الإغلاق ودرجة الحرارة والضغط على أي آلة رأسية لتشكيل الحقيبة وملئها وإغلاقها من مثلث مترابط. وغالبًا ما يفترض المشغلون أن الآلة الرأسية لتشكيل الحقيبة وملئها وإغلاقها تتطلب درجات حرارة أقل عند السرعات الأعلى لمنع تدهور الفيلم، لكن هذا الافتراض غالبًا ما يؤدي إلى إغلاقات ضعيفة بدلًا من ذلك. أما الطريقة المثلى فهي إيجاد التركيبة الدقيقة لدرجة الحرارة والضغط وزمن التحمُّل المطلوبين للفيلم المحدَّد الذي تستخدمه الآلة الرأسية لتشكيل الحقيبة وملئها وإغلاقها. وبمجرد تحديد هذه القاعدة الأساسية، يمكن للآلة الرأسية لتشكيل الحقيبة وملئها وإغلاقها أن تحافظ على السرعات العالية والإغلاقات القوية في الوقت نفسه عبر التنظيم الحراري السليم وثبات الضغط.
بدلاً من الانتقال مباشرةً إلى أقصى سرعة مُصنَّفة على آلة تعبئة وغلق عمودية، يكشف الاختبار المنظم عن النطاق التشغيلي الأمثل. ابدأ تشغيل الآلة التعبئة والغلق العمودية عند ٨٠٪ من السعة المُصنَّفة وقس مقاومة الغلق ودقة التعبئة ومعدلات الرفض كل ١٠٠ عبوة. ثم زِد السرعة تدريجيًّا بنسبة ١٠٪ وأعد القياسات. ويُظهر هذا الأسلوب على الآلة التعبئة والغلق العمودية الحد الذي تبدأ فيه الدقة في الانخفاض بشكل ملحوظ. وتجد معظم المرافق أن الآلة التعبئة والغلق العمودية يمكنها التشغيل بكفاءة رابحة عند ٨٥–٩٥٪ من أقصى سرعة نظرية لها مع الحفاظ على معايير الجودة، ما يوفِّر نقطة توازن مثالية بين السرعة والدقة.
يُشغل مشغّلٌ ماهرٌ لآلة التعبئة والتغليف الرأسية نظامَ التحكم فيها، ويُحافظ على مجموعاتٍ من المعايير المنفصلة لكل خط إنتاج: فيلم مختلف، وأوزان تعبئة مختلفة، ولزوجات مختلفة. وعند إجراء التغييرات بين المنتجات، يقوم المشغّلون بتحميل المعايير التي سبق اختبارها في نظام التحكم الخاص بآلة التعبئة والتغليف الرأسية، بدلًا من التخمين. ويؤدي هذا النهج المنهجي تجاه آلة التعبئة والتغليف الرأسية إلى القضاء على مرحلة التجربة والخطأ التي تسبّب عادةً العيوب أثناء عمليات الانتقال. وبمرور الوقت، تصبح آلة التعبئة والتغليف الرأسية أسرعَ وأكثر موثوقيةً لأن المشغّلين يتجنّبون منحنى التعلّم المكلّف عند كل دفعة.
تعمل أنظمة مراقبة الجودة الحديثة بشكل تكاملي مع عمليات آلة التعبئة والتغليف العمودية. وتوفّر أجهزة فحص الوزن وأنظمة الرؤية وأجهزة اختبار قوة الإغلاق تغذيةً راجعةً فوريةً إلى نظام التحكم في آلة التعبئة والتغليف العمودية. وعندما تكتشف هذه الآلة انخفاضاً طفيفاً في جودة الإغلاق أو انحرافاً في وزن التعبئة، يمكنها تلقائياً خفض سرعتها لفترة وجيزة لاستعادة الدقة، ثم تستأنف التشغيل الطبيعي. ويتيح هذا النهج المغلق لآلة التعبئة والتغليف العمودية دفع حدود السرعة بأمان، لأن المعدات تكتشف المشكلات قبل أن تتفاقم.
تعتمد سرعة التشغيل على حجم العبوة ونوع الفيلم وخصائص المنتج. فقد تصل آلة التشكيل-التعبئة-الإغلاق الرأسية الخاصة بالعبوات الصغيرة إلى ٢٠٠–٤٠٠ عبوة في الدقيقة، بينما تعمل آلة التشكيل-التعبئة-الإغلاق الرأسية الخاصة بالعبوات الأكبر عادةً بمعدل ٦٠–١٥٠ عبوة في الدقيقة. ويُصمِّم المصنعون كل آلة تشكيل-تعبئة-إغلاق رأسية بسرعة قصوى مُحدَّدة، لكن السرعات التشغيلية الفعلية تكون غالبًا أقل بنسبة ١٥–٢٥٪ للحفاظ على هامش الجودة ومتانة المعدات.
تؤثر درجة حرارة الختم مباشرةً على قوة الختم ودقة الإنتاج في آلة التشكيل-التعبئة-الختم الرأسية. فدرجة الحرارة المنخفضة جداً تُنتج خُتماً ضعيفاً يتسرب منه المحتوى رغم التشغيل بسرعة عالية. أما درجة الحرارة المرتفعة جداً فتسبّب انصهار الغشاء أو تشويهه، ما يؤدي إلى سوء محاذاة في آلة التشكيل-التعبئة-الختم الرأسية. ومدى درجة الحرارة المثلى ضيّقٌ بالنسبة لمعظم الأغشية، وغالباً ما يكون ضمن مدى ٢٠–٣٠ درجة مئوية. وبفضل الصيانة الجيدة لآلة التشكيل-التعبئة-الختم الرأسية والتحكم الحراري الدقيق، يستطيع المشغلون زيادة السرعة دون التأثير سلباً على جودة الختم.
يمكن إجراء ترقيات محدودة على معدات آلات التعبئة والتغليف الرأسية الحالية. ويمكن أن يؤدي ترقية المحرك إلى نموذج ذي عزم دوران أعلى أو تركيب محركات سيرفو متقدمة إلى تحسين طفيف في سرعة تشغيل آلة التعبئة والتغليف الرأسية. ومع ذلك، فإن القيود الميكانيكية الأساسية — مثل سعة القضبان الدليلية وتصنيفات المحامل وتصميم شريط الإغلاق — تكون ثابتة في معظم طرازات آلات التعبئة والتغليف الرأسية. وبدلًا من التعديل أو الترقية، يُفضِّل المشغلون غالبًا تحسين أداء آلة التعبئة والتغليف الرأسية الحالية من خلال الصيانة والضبط الدقيق للمعايير، ما يحقِّق تحسُّنًا في الإنتاجية بنسبة ١٠–٢٠٪ بتكلفة أقل بكثير من استبدال المعدات.

2026/09/20
آلات تغليف الأكياس الجاهزة: تقليل هدر الفيلم، وخفض التكلفة الإجمالية للملكية (TCO)، وتحقيق عائد أسرع على الاستثمار (ROI)

2026/09/20
خفض وقت تبديل إعدادات آلة تغليف الأكياس الجاهزة بنسبة ٤٠٪ باستخدام أفضل الممارسات المُثبتة

2026/09/20
آلات تغليف الأكياس الجاهزة: زيادة الإنتاجية، وتقليل الهدر، وتحسين العائد على الاستثمار (ROI)

2026/09/20
المقارنة بين آلات تغليف الأكياس الجاهزة الدورانية والخطية: السرعة، والعائد على الاستثمار (ROI)، والقابلية للتوسع

2026/09/20
آلة تغليف الأكياس الجاهزة: زيادة الإنتاجية، وخفض تكاليف العمالة، وتحسين سلامة الغلق

2026/09/21
آلة تغليف الأكياس المُسبقة التصنيع: دليل الأنواع والمواد والتعبئة

