 EN
Jak zmniejszyć zużycie folii przy użyciu maszyny do pakowania gotowych torebek?
2026/09/20
Maszyny do pakowania gotowych torebek: zmniejsz zużycie folii, obniż całkowity koszt posiadania (TCO) i osiągnij szybszy zwrot z inwestycji

2026/10/02

Skracanie czasu przełączania na maszyna do pakowania pionowego jest jedną z najbardziej bezpośredniych metod poprawy wydajności produkcji i redukcji kosztów przestojów. Każda minuta poświęcona przełączaniu między formatami produktów, typami folii lub specyfikacjami zgrzewania to minuta, w której linia produkcyjna pozostaje bezczynna. Dla producentów uruchamiających wiele SKU lub produkty sezonowe optymalizacja procedur przełączania pionowych maszyn do pakowania w worki może przekładac się na tysiące dolarów odzyskanych godzin produkcyjnych rocznie. Pionowa maszyna do pakowania w worki pozostaje podstawowym elementem nowoczesnych operacji pakowania, jednak wiele zakładów pomija znaczne korzyści w zakresie wydajności, nie stosując strategii optymalizacji przełączeń.
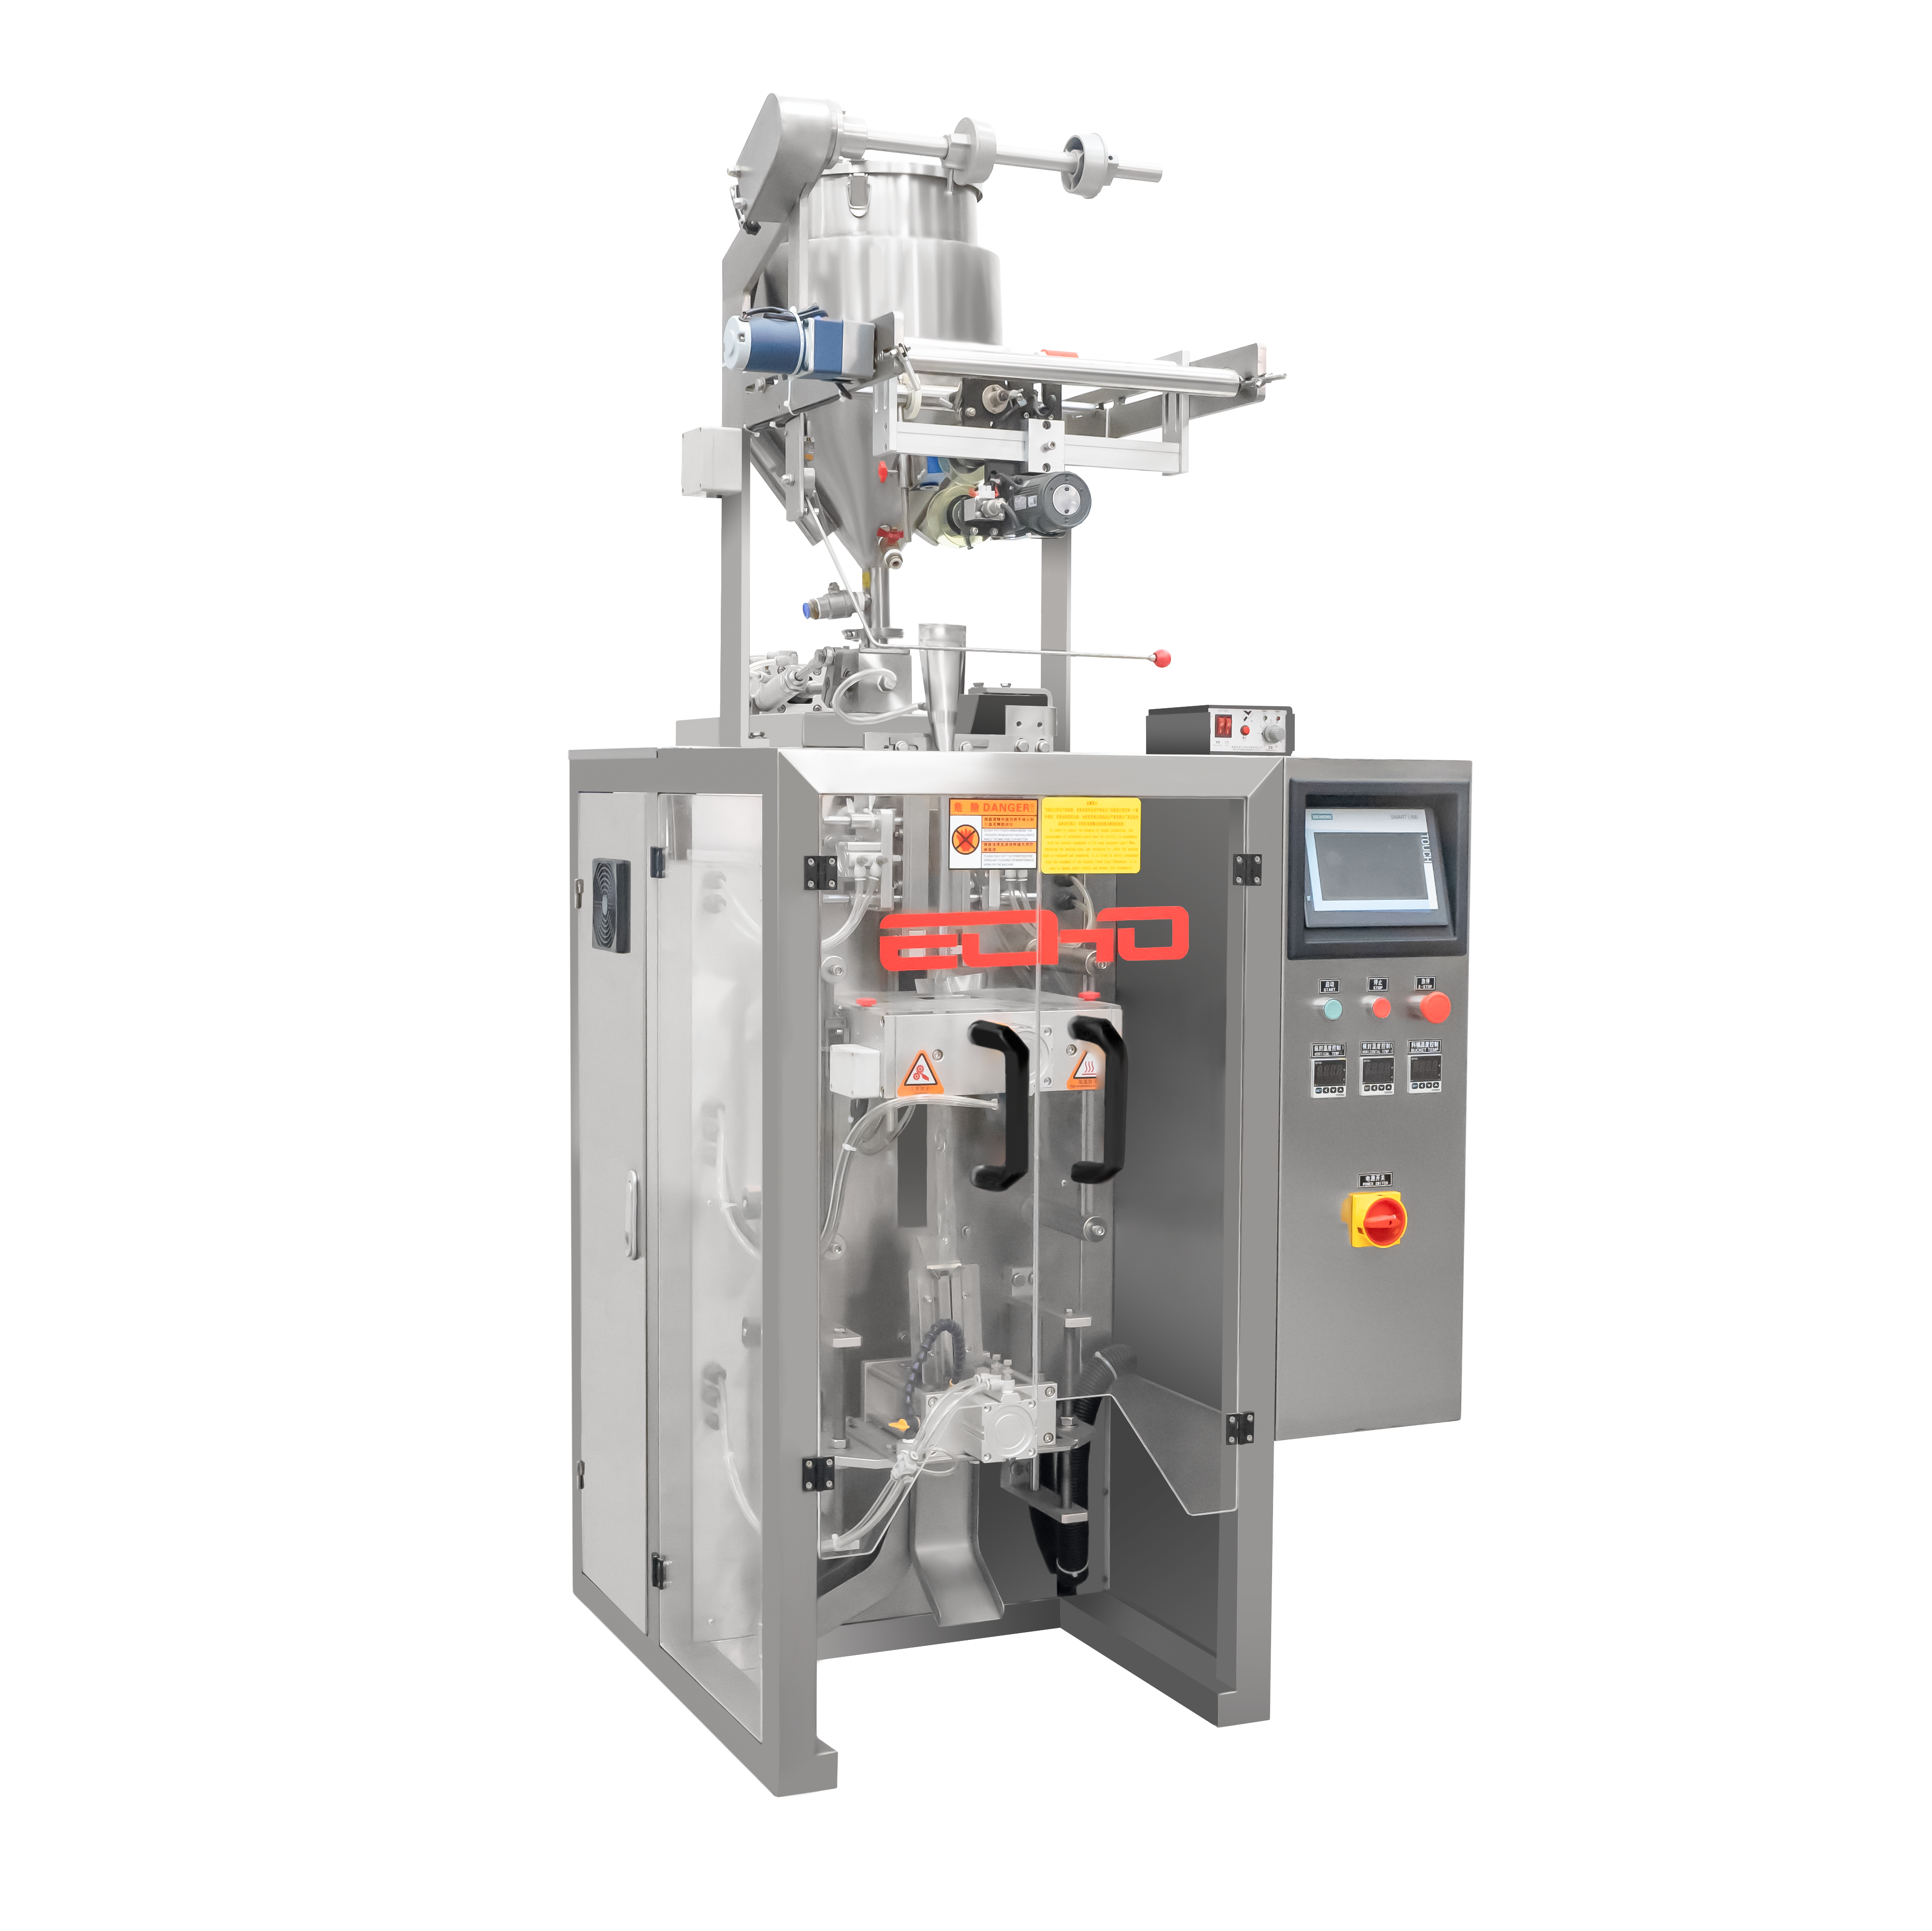
Zmiana ustawień pionowego pakowacza obejmuje dostosowanie wielu komponentów mechanicznych i elektronicznych – od szerokości folii i parametrów zgrzewania cieplnego po mechanizmy podawania produktu oraz ustawienia systemu sterowania. Złożoność tego procesu oznacza, że nawet niewielkie usprawnienia w zakresie organizacji, dokumentacji i szkolenia operatorów mogą znacznie skrócić czas zmiany ustawień. Zrozumienie kluczowych czynników wpływających na czas zmiany ustawień to pierwszy krok w kierunku budowy bardziej elastycznej i reaktywnej operacji pakowania.
Podstawą szybszej wymiany ustawień na pionowym pakowaczu jest znormalizowany i udokumentowany proces. Bez jasnych, pisemnych instrukcji operatorzy polegają na pamięci, wcześniejszym doświadczeniu lub próbach i błędach, co powoduje opóźnienia i zmienność wyników. Opracuj szczegółowe listy kontrolne wymiany ustawień, dostosowane do każdego formatu produktu, który obsługuje Twój pionowy pakowacz. Zawrzyj w nich допuszczalne odchylenia szerokości folii, zakresy temperatur pieczenia, specyfikacje masy napełnienia oraz kolejność regulacji mechanicznych. Gdy operatorzy stosują spójną listę kontrolną wymiany ustawień na pionowym pakowaczu, pracują szybciej, popełniają mniej błędów i osiągają powtarzalne rezultaty w każdej zmianie.
Zdjęcia i dokumentacja wideo udanych ustawień maszyn do pionowego pakowania mogą wzmocnić pisemne procedury. Pokaż poprawne położenie prowadnic folii, prawidłowe wyjustowanie zgrzewaczy oraz dokładne ustawienia gałek i pokręteł. Przechowuj tę dokumentację w pobliżu maszyny oraz w systemach cyfrowych dostępnych z panelu sterowania. Operatorzy, którzy mogą szybko odwoływać się do pomocy wizualnych, spędzają mniej czasu na rozwiązywaniu problemów i więcej czasu na produkcji wyrobów. Dobrze udokumentowany protokół zmiany ustawień maszyny do pionowego pakowania staje się wiedzą instytucjonalną, która przetrwa zmiany personelu oraz cykle szkoleniowe.
Wiele modeli maszyn do pakowania pionowego obsługuje komponenty przeznaczone do szybkiej wymiany, zaprojektowane w celu skrócenia czasu regulacji mechanicznych. Przewodniki folii, wkładki szczęk uszczelniających oraz kanały transportowe dla produktów można często wymieniać przy minimalnym użyciu elementów złącznych lub bez konieczności ponownej regulacji. Inwestycja w zestawy wymiennych narzędzi przeznaczonych na najbardziej częste scenariusze zmiany ustawień maszyn do pakowania pionowego może skrócić czas przygotowania o 20–40 procent. Przechowuj te narzędzia w oznakowanych i uporządkowanych szufladach umieszczonych bezpośrednio obok maszyny. Gdy rozpoczyna się zmiana ustawień, operatorzy mogą od razu wziąć odpowiedni zestaw przewodników folii lub zmontowaną szczękę uszczelniającą, nie musząc szukać ich w warsztatowej skrzyni narzędziowej ani w innym pomieszczeniu magazynowym.
Wstępnie zmontowane modułowe komponenty dla twojego maszynowego pakowacza pionowego zmniejszają liczbę indywidualnych regulacji wymaganych podczas przełączania. Zamiast ręcznie regulować każdy wałek foliowy, wybierz wstępnie skonfigurowany moduł transportu folii, który łatwo się montuje. Takie podejście minimalizuje kroki dokładnej regulacji oraz próby eksploatacyjne, które zwykle następują po przełączeniu. Maszynowy pakowacz pionowy wyposażony w systemy szybkiego przełączania i wstępnie przygotowane moduły narzędziowe może często zakończyć przełączenie o 15–25 minut szybciej niż maszyny oparte na ręcznych, pojedynczych regulacjach.
Nowoczesne systemy sterowania pionowymi maszynami do pakowania zawierają funkcje pamięci, które przechowują pełne konfiguracje maszyny dla różnych produktów. Zamiast ręcznie wprowadzać ponownie temperaturę zgrzewania, wagę napełnienia, prędkość cyklu oraz inne parametry, operatorzy mogą wybrać zapisany profil i załadować go natychmiast. Przed próbą zmiany formatu na swojej pionowej maszynie do pakowania zaprogramuj i przetestuj wszystkie istotne profile produktowe w ramach zaplanowanego okna konserwacji. Przechowuj te profile pionowych maszyn do pakowania pod jasnymi, opisowymi nazwami, takimi jak np. 'Granola 250 g – zgrzew cieplny' lub 'Platki śniadaniowe 500 g – wypełnienie azotem'. Gdy produkcja wymaga zmiany formatu, wywołanie odpowiedniego profilu trwa kilka sekund zamiast minut ręcznej regulacji i próbnych uruchomień.
Przydziel technika do okresowego audytu i aktualizacji przechowywanych profili na twoim maszynie do pakowania pionowego. Gdy udoskonalasz przepisy lub napotykasz sezonowe zmiany w produktach, aktualizuj odpowiedni profil maszyny do pakowania pionowego, aby kolejne przełączenia wykorzystywały zoptymalizowane i sprawdzone ustawienia. Takie podejście zmniejsza również ryzyko błędów operatora oraz tworzy bibliotekę referencyjną wspierającą szkolenia nowych członków zespołu.
Po zakończeniu mechanicznych regulacji wertykalnego pakowacza operatorzy tradycyjnie wykonują ręcznie od 10 do 20 cykli testowych, sprawdzają próbki zapakowanych towarów i dokonują ręcznych drobnych korekt. Zamiast tego włącz funkcję automatycznego działania w swoim wertykalnym pakowaczu i pozwalaj mu działać nieprzerwanie, podczas gdy Ty obserwujesz obraz z kamery lub fizyczne próbki. Nowoczesne systemy wertykalnych pakowaczy często mogą wykonać od 50 do 100 cykli testowych w czasie, który operator potrzebowałby na ręczne przeprowadzenie 20 cykli oraz ich indywidualną kontrolę. Tak intensywne testowanie przy użyciu wertykalnego pakowacza pozwala szybciej wykryć anomalie związane z temperaturą, uszczelnieniem i napełnieniem oraz znacznie przyspiesza budowanie zaufania do procesu zmiany konfiguracji.
Zorganizuj proste stanowisko wizualnej kontroli obok pionowego maszynopakowacza do worków, gdzie operatorzy mogą szybko sortować i oceniać próbki zapakowane w worki. W ciągu 2–3 minut mogą stwierdzić, czy wytrzymałość zgrzewu, dokładność napełnienia oraz zamknięcie worka odpowiadają specyfikacji. Jeśli wymagane są drobne korekty, są one natychmiast zaznaczane i wprowadzane – zamiast być wykryte później na linii produkcyjnej. Taka dyscyplinowana metoda testowania zmniejsza ilość odpadów i odrzuconych produktów spowodowanych nieprawidłową wymianą ustawień.
Przygotowanie wstępne to prosta, ale skuteczna praktyka eliminująca opóźnienia podczas wymiany workownicy pionowej. Zanim rozpoczniesz jakikolwiek proces wymiany, zebraną i ułożoną należy wszystkie folie, paski zgrzewające, narzędzia kalibracyjne oraz zestawy komponentów potrzebne do kolejnego cyklu produkcyjnego. Umieść te materiały w strefie przygotowawczej bezpośrednio obok workownicy pionowej. Upewnij się, że łączniki elektryczne, przewody pneumatyczne oraz wszelkie dodatkowe wyposażenie są gotowe do podłączenia. Gdy workownica pionowa zostanie zatrzymana i otworzy się okno na wymianę, zespół może od razu rozpocząć pracę mechaniczną zamiast szukać materiałów lub narzędzi.
Powierz jednemu członkowi zespołu odpowiedzialność za zbieranie i organizowanie materiałów potrzebnych do wymiany ustawień na pionowym maszynie do pakowania w worki 30–60 minut przed zaplanowaną wymianą. Ta rola zapewnia, że nic nie zostanie pominięte oraz że wszystkie elementy zostaną sprawdzone pod kątem jakości zanim trafią do maszyny. Operator pionowej maszyny do pakowania w worki może wówczas skupić się wyłącznie na regulacjach mechanicznych i kalibracji, a nie dzielić uwagi między przygotowaniem a poszukiwaniem materiałów.
Niezaplanowane przestoje workownicy pionowej związane z diagnozowaniem usterki lub wymianą komponentów w trakcie przełączania mogą wydłużyć czas przygotowania o 30 minut lub więcej. Współpracuj z zespołami konserwacyjnymi, aby zaplanować regularne inspekcje i zapobiegawcze wymiany w okresach niższego zapotrzebowania produkcyjnego. Dobrze konserwowana workownica pionowa z nowymi taśmami uszczelniającymi, prawidłowo wyjustowanymi wałkami folii oraz czystymi kanałami transportowymi produktów wymaga mniej regulacji i cykli próbnych podczas przełączania. Planisci produkcji powinni uwzględnić dodatkowy czas buforowy na przełączanie workownicy pionowej, opierając się na danych historycznych i biorąc pod uwagę konkretną zmianę produktu.
Gdy operatorzy wiedzą, że mają wystarczająco dużo czasu na przeprowadzenie wymiany pionowego pakowacza bez pośpiechu, jakość się poprawia, a liczba błędów maleje. Z drugiej strony skrócone harmonogramy i presja spowodowana koniecznością przyspieszenia prowadzą do niewystarczającego testowania, pominięcia kroków kalibracji oraz wyższych wskaźników wadliwych wyrobów w pierwszej serii produkcyjnej. Przejrzysta komunikacja między działem kontroli produkcji a operatorami maszyn dotycząca realistycznych czasów wymiany pionowego pakowacza zmniejsza tarcie i wspiera ciągłe doskonalenie.
Czas przełączania się na inną produkcję przy pionowym pakowaczu zależy od złożoności produktu oraz możliwości maszyny. Proste przełączenie między podobnymi produktami na dobrze zoptymalizowanym pionowym pakowaczu może trwać od 15 do 25 minut. Bardziej złożone przejścia – np. związane z różnymi typami folii, specyfikacjami zgrzewania lub dodatkowym wyposażeniem – mogą wymagać od 45 do 90 minut. Zastosowanie omawianych strategii – w tym narzędzi szybkiego wymiany, cyfrowego przechowywania ustawień oraz materiałów przygotowanych z wyprzedzeniem – pozwoliło wielu zakładom zmniejszyć czas przełączania się na inną produkcję przy pionowym pakowaczu o 20–40 procent względem poziomu wyjściowego. Porównywanie wyników z danymi historycznymi własnej firmy oraz ustalanie stopniowych celów poprawy jest bardziej wartościowe niż porównywanie z innymi zakładami, które produkują inne asortymenty.
Operatorzy, którzy rozumieją zasady mechaniczne leżące u podstaw regulacji maszyn do pionowego pakowania w worki, podejmują lepsze decyzje i szybciej diagnozują usterki, gdy coś nie działa zgodnie z oczekiwaniami. Zainwestuj w kompleksowe szkolenia obejmujące pełny cykl zmiany konfiguracji, cel każdej regulacji oraz typowe przyczyny awarii na maszynach do pionowego pakowania w worki. Praktyczne ćwiczenia z obserwacją i zwrotną informacją pomagają operatorom wykształcić pamięć mięśniową i zwiększyć pewność siebie. Szkolenie wielu operatorów z zakresu obsługi maszyn do pionowego pakowania w worki zapewnia ciągłość procesów zmiany konfiguracji nawet wtedy, gdy główni członkowie zespołu są niedostępni. Regularne szkolenia uzupełniające oraz sesje obserwacji wzajemnej utrzymują umiejętności na wysokim poziomie i stymulują wymianę pomysłów dotyczących poprawy wydajności maszyn do pionowego pakowania w worki.
Tak, aktualizacje oprogramowania i nowe funkcje systemu sterowania mogą znacznie skrócić czas przełączania na inną produkcję w maszynach do pakowania pionowego. Nowsze systemy sterowania oferują szybsze wywoływanie profili, zautomatyzowane procedury kalibracji oraz diagnostykę w czasie rzeczywistym, które pomagają operatorom natychmiast zidentyfikować niedośrodkowanie lub dryf czujników. Skonsultuj się z maszyna do pakowania pionowego producentem lub integratorem systemów dotycząco dostępnych ulepszeń oprogramowania. Aktualizacja oprogramowania sprzętowego sterownika, zwiększenie pojemności pamięci na dodatkowe profile produktów oraz włączenie zdalnej diagnostyki mogą wydłużyć okres eksploatacji maszyny do pakowania pionowego, jednocześnie poprawiając efektywność przełączania i ograniczając nieplanowane przestoje.

2026/09/20
Maszyny do pakowania gotowych torebek: zmniejsz zużycie folii, obniż całkowity koszt posiadania (TCO) i osiągnij szybszy zwrot z inwestycji

2026/09/20
Skróć czas zmiany ustawień maszyny do pakowania torebek gotowych o 40 % dzięki sprawdzonym najlepszym praktykom

2026/09/20
Maszyny do pakowania torebek gotowych: zwiększ wydajność, zmniejsz odpady i popraw zwrot z inwestycji (ROI)

2026/09/20
Porównanie maszyn obrotowych i liniowych do pakowania torebek gotowych: prędkość, zwrot z inwestycji (ROI) i skalowalność

2026/09/20
Maszyna do pakowania torebek gotowych: zwiększ wydajność, obniż koszty pracy i popraw integralność zgrzewu

2026/09/21
Maszyna do gotowych toreb: typy toreb, materiały i przewodnik wypełniania

