 EN
Miten vähentää kalvohävikkiä valmiiksi valmistetun pussin pakkauskoneella?
2026/09/20
Valmiiksi valmistetut pussikoneet: vähennä kalvohävikkiä, leikkaa kokonaiskustannuksia (TCO) ja saavuta nopeampi tuotto sijoitetusta pääomasta (ROI)

2026/10/02

Vähentää vaihtoaika pystysuuntaisessa pussikoneessa pystysuuntainen pussitin on yksi suorimmista tavoista parantaa tuotannon tehokkuutta ja vähentää pysähtymisaikojen kustannuksia. Jokainen minuutti, joka kuluu tuottemuotojen, kalvojen tai sulkuasetusten väliseen vaihtoon, on minuutti, jonka ajan tuotantolinja seisuu. Valmistajille, jotka tuottavat useita SKU:ita tai kausituotteita, pystysuuntaisen pussikoneen vaihtoprosessien optimointi voi vuosittain tuoda tuhansia dollareita takaisin tuotantotunneissa. Pystysuuntainen pussikone on edelleen nykyaikaisen pakkaustoiminnan kulmakivi, mutta monet teollisuuslaitokset jättävät huomattavia tehokkuusetuja saavuttamatta, kun ne sivuuttavat vaihtoprosessien optimointistrategiat.
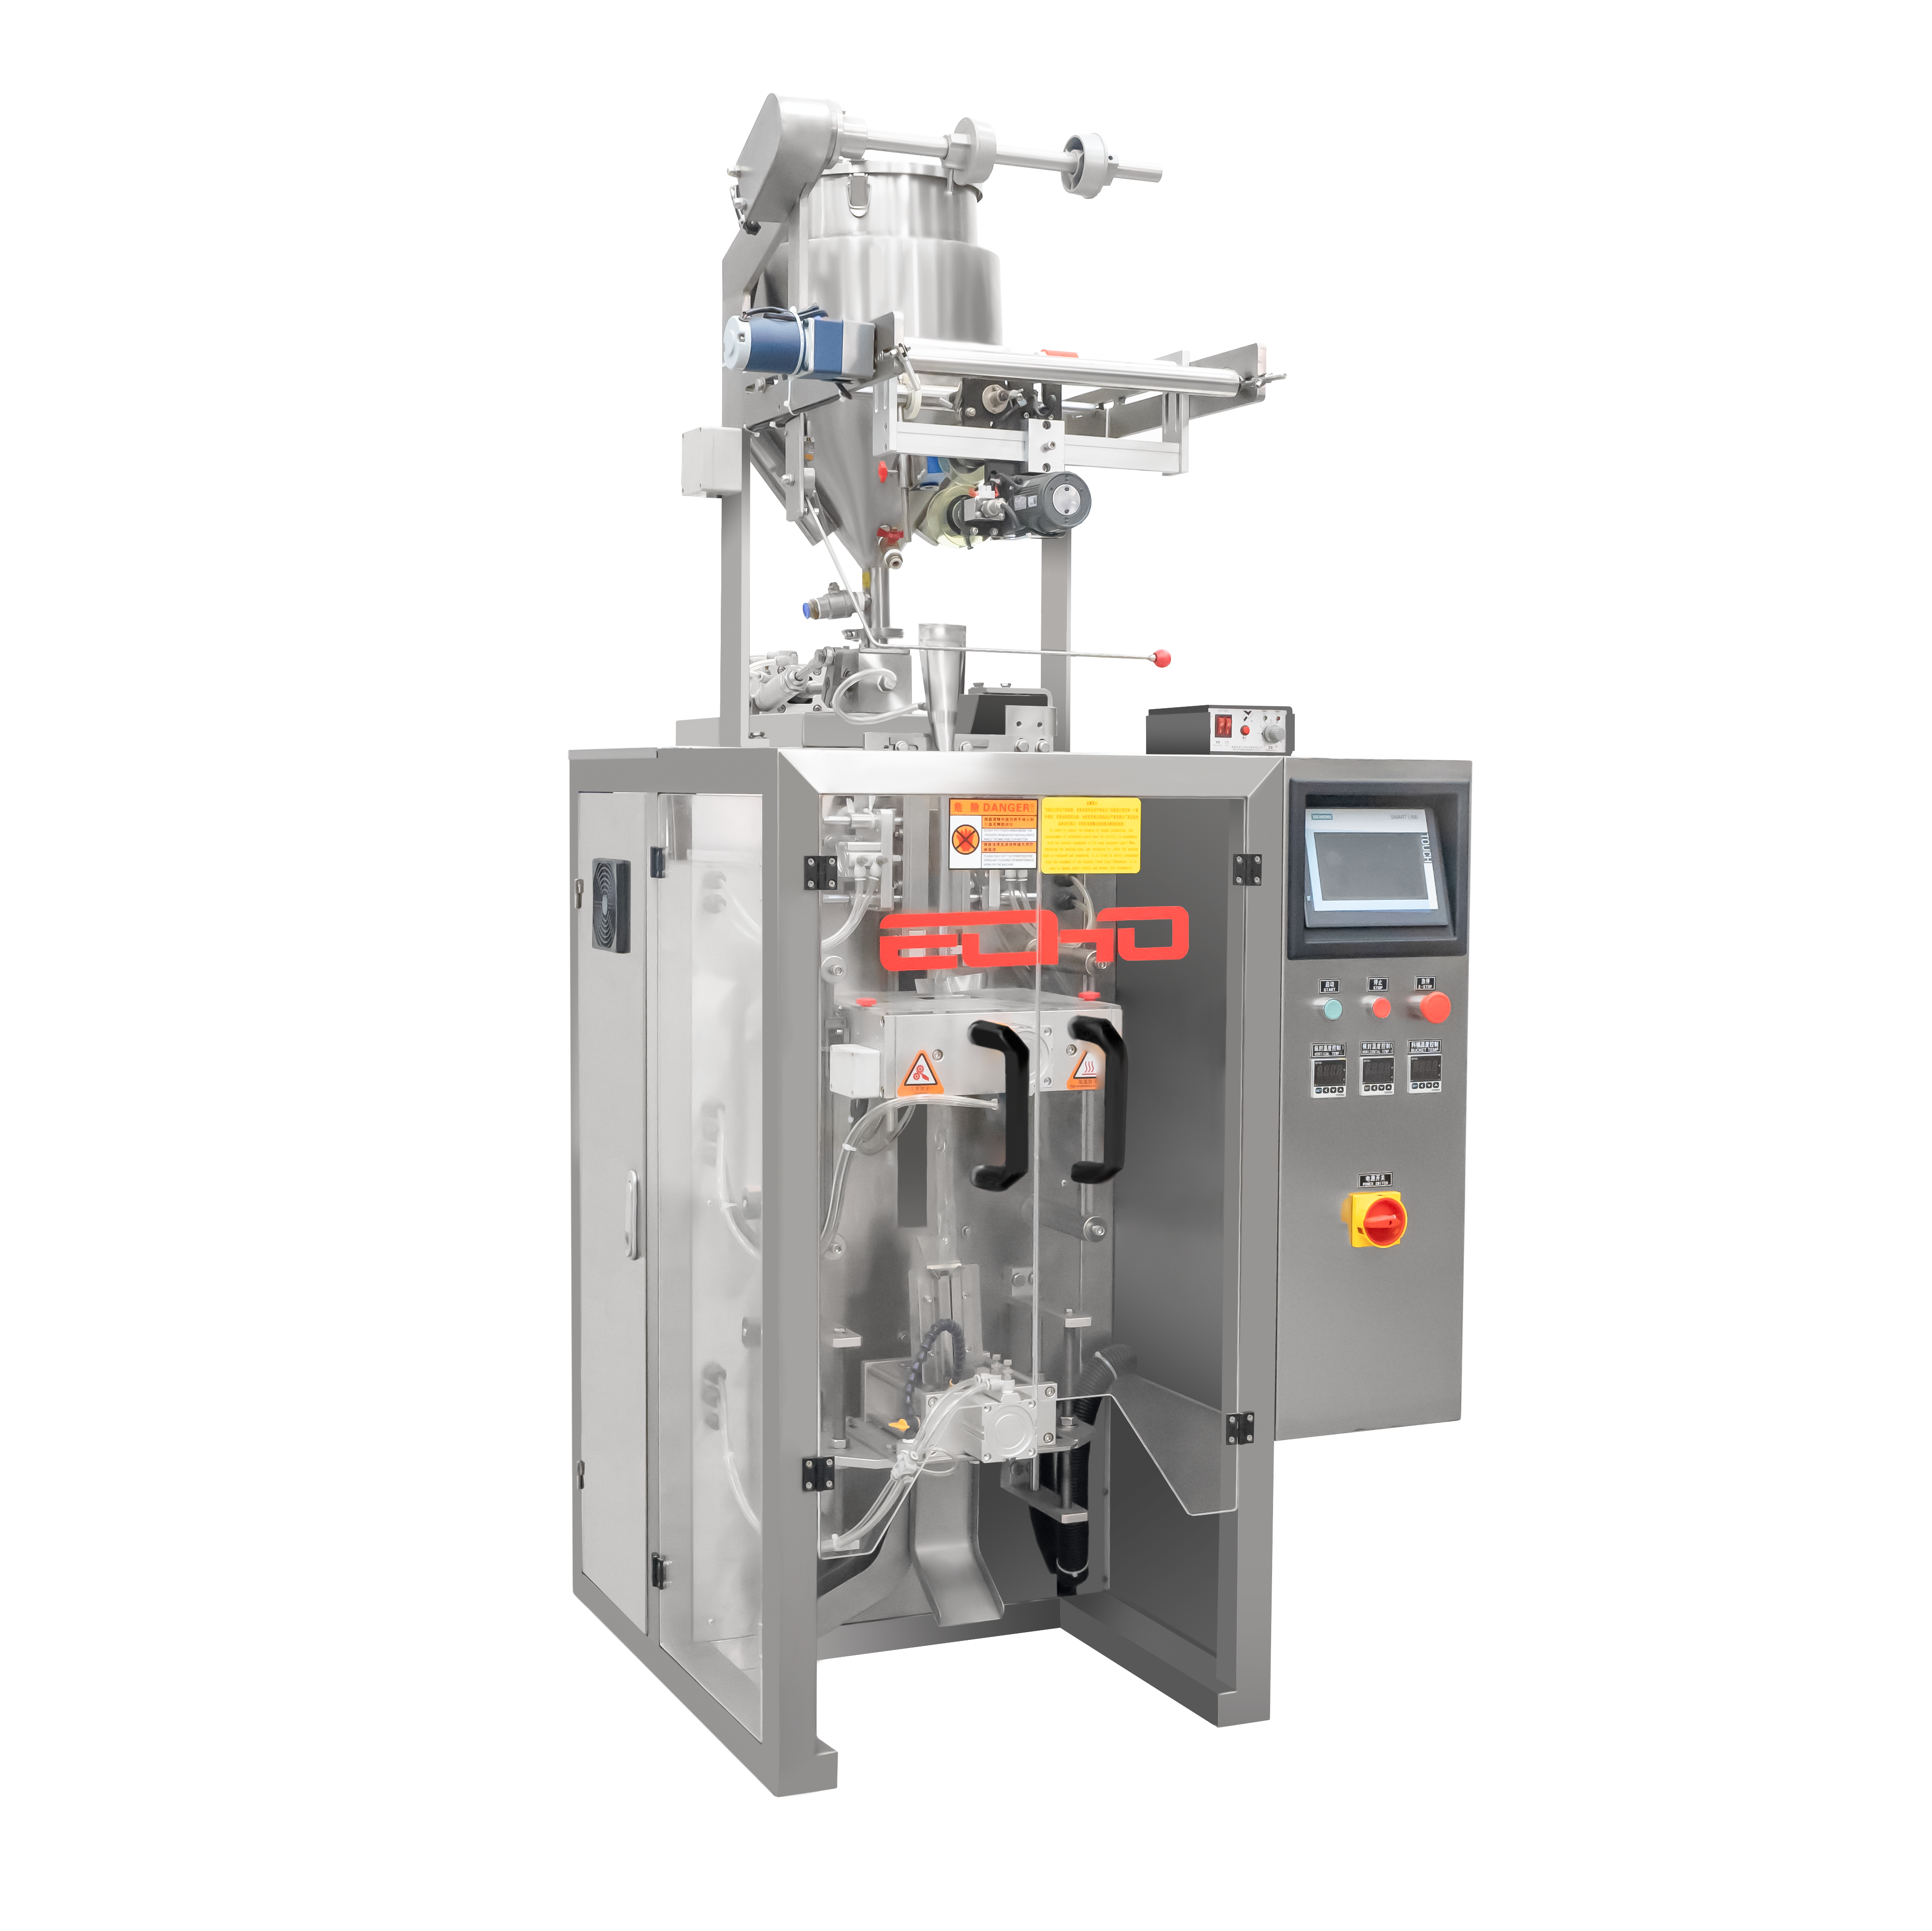
Pystysuuntaisen pussittajan vaihto vaatii useiden mekaanisten ja sähköisten komponenttien säätöä – alkaen kalvon leveydestä ja lämpösulkuasetuksista tuotteen syöttömekanismiin ja ohjausjärjestelmän asetuksiin. Tämän prosessin monimutkaisuus tarkoittaa, että jopa pienet parannukset järjestelyssä, dokumentoinnissa ja käyttäjäkoulutuksessa voivat merkittävästi vähentää vaihtoaikaa. Kriittisten tekijöiden, jotka vaikuttavat vaihtoaikaan, ymmärtäminen on ensimmäinen askel kohti joustavamman ja reagoivamman pakkaustoiminnan rakentamista.
Nopea pystysuuntainen pussittaja vaihto perustuu standardoituun ja dokumentoituihin menetelmiin. Ilman selkeitä kirjallisia ohjeita käyttäjät luottavat muistiinsa, aiempaan kokemukseensa tai kokeiluun ja virheen periaatteella tehtäviin säädöksiin, mikä aiheuttaa viivästyksiä ja vaihtelua. Laadi yksityiskohtaiset vaihtotarkistuslistat jokaiselle tuottemuodolle, jota pystysuuntainen pussittajasi käsittelee. Sisällytä tarkistuslistoihin kalvon leveyden sallitut poikkeamat, sulku lämpötila-alueet, täyttöpainon määrittelyt ja mekaanisten säädösten järjestys. Kun käyttäjät noudattavat johdonmukaisesti pystysuuntaisen pussittajan vaihtotarkistuslistaa, he toimivat nopeammin, tekevät vähemmän virheitä ja saavuttavat toistettavia tuloksia vuorojen välillä.
Valokuvat ja videodokumentaatio onnistuneista pystysuorien pussikoneiden asennuksista voivat vahvistaa kirjallisia menettelyjä. Näytä oikea sijainti kalvo-ohjaimille, tiivistysleukojen oikea kohdistus sekä tarkat kiekkojen ja säädinpyörien asetukset. Tallenna tämä dokumentaatio koneen läheisyyteen ja digitaalisiin järjestelmiin, joihin voidaan päästä käyttöpaneelista. Operaattorit, jotka voivat nopeasti viitata visuaalisiin apuvälineisiin, käyttävät vähemmän aikaa vianetsinnässä ja enemmän aikaa tuotannon tekemiseen. Hyvin dokumentoitu pystysuoran pussikoneen vaihtoprotokolla muodostuu instituution tiedoksi, joka säilyy operaattorivaihdosten ja koulutuskiertojen yli.
Monet pystysuorat pussikoneet tukevat nopeita vaihtokomponentteja, joiden tarkoituksena on vähentää mekaanisen säädön aikaa. Kalvo-ohjaimet, sulkuhammasosat ja tuotekulmat voidaan usein vaihtaa vähällä kiinnitystyöllä tai uudelleensäädöllä. Sijoittamalla vaihtokalusteiden sarjoja useimmin käytettyihin pystysuorien pussikoneiden vaihtotilanteisiin voi asennusaika vähentyä 20–40 prosenttia. Säilytä nämä työkalut merkittyihin ja järjesteltyihin laatikoihin koneen vieressä. Kun vaihto alkaa, käyttäjät voivat ottaa oikean kalvo-ohjainsetin tai sulkuhammaskokoonpanon ilman, että heidän tarvitsee etsiä niitä työkalusäilytyspaikasta tai varastosta.
Valmiiksi kokoonpannut modulaariset komponentit pystysäkkipakkauskoneessanne vähentävät yksittäisten säätöjen määrää vaihtoajan aikana. Sen sijaan, että säätäisitte jokaista kalvoa kuljettavaa rullaa manuaalisesti, valitkaa valmiiksi konfiguroitu kalvon kuljetusmoduuli, joka asennetaan paikalleen suoraan. Tämä lähestymistapa vähentää tarkkoja säätöjä ja niiden jälkeen normaalisti tehtäviä kokeilukäynnistä. Pystysäkkipakkauskone, jossa on nopean vaihdon järjestelmät ja etukäteen valmistellut työkalumoduulit, voi usein suorittaa vaihdon 15–25 minuuttia nopeammin kuin koneet, jotka luottavat manuaalisiin, yksitellen tehtäviin säätöihin.
Modernit pystysuorat pussikoneiden ohjausjärjestelmät sisältävät muistitoimintoja, jotka tallentavat täydelliset konekonfiguraatiot eri tuotteille. Sen sijaan, että lämpötilaa, täyttöpainoa, kierroksenopeutta ja muita parametrejä syötettäisiin manuaalisesti uudelleen, käyttäjä voi valita tallennetun profiilin ja ladata sen välittömästi. Ennen kuin yrität vaihtaa pystysuoran pussikoneen asetuksia, ohjelmoi ja testaa kaikki asiaankuuluvat tuoteprofiilit suunnitellun huoltokatkon aikana. Tallenna nämä pystysuorat pussikoneen profiilit selkeillä, kuvaavilla nimillä, kuten 'Granola 250 g lämpösulatus' tai 'Cereal 500 g typpitäytö'. Kun tuotannon on vaihdettava muotoa, profiilin hakeminen kestää sekunteja eikä minuutteja manuaalisia säätöjä ja kokeilukäynnistä.
Määritä teknikko tarkastamaan ja päivittämään säännöllisesti pystysuoran pussikoneen tallennettuja profiileja. Kun teette reseptien tarkennuksia tai kohtaatte tuotteen kausimuutoksia, päivittäkää vastaava pystysuoran pussikoneen profiili, jotta tulevat vaihdot käyttävät optimoituja ja testattuja asetuksia. Tämä lähestymistapa vähentää myös operaattorin virheiden riskiä ja luo viitekirjaston, joka tukee uusien tiimin jäsenten koulutusta.
Kun pystysuoran pussikoneen mekaaniset säädöt on tehty, käyttäjät ovat perinteisesti suorittaneet käsikäytöllä 10–20 testikierrosta, tarkistaneet pussitut näytteet ja tehneet tarkat manuaaliset säädöt. Sen sijaan ottaa pystysuoran pussikoneen automaattinen käyttötoiminto käyttöön ja antaa koneen pyöriä jatkuvasti, kunnes tarkkailet kamerakuvaa tai fyysisiä näytteitä. Nykyaikaiset pystysuorat pussikonejärjestelmät voivat usein suorittaa 50–100 testikierrosta siinä ajassa, joka kestäisi käyttäjältä manuaalisesti 20 kierrosta ja niiden tarkastusta. Tämä suuritehoinen testaus pystysuoralla pussikoneella paljastaa lämpötila-, tiivistys- ja täyttöepäsäännölisyydet nopeammin ja lisää luottamusta vaihdokseen nopeammin.
Aseta yksinkertainen visuaalinen tarkastusasema pystysuuntaisen pussikoneesi viereen, jotta työntäjät voivat nopeasti luokitella ja arvioida pussitettuja näytteitä. He voivat määrittää 2–3 minuutissa, täyttävätkö tiivistyksen kestävyys, täyttötarkkuus ja pussin sulkeutuminen vaaditut vaatimukset. Jos pieniä säätöjä tarvitaan, ne merkitään ja tehdään välittömästi eikä niitä havaita vasta tuotantotilalla myöhemmin. Tämä järjestelmällinen testausmenetelmä vähentää romua ja hylättyjä tuotteita, jotka johtuvat heikosta vaihtoprosessin suorituksesta.
Esivalmistelu on yksinkertainen, mutta tehokas menetelmä, jolla poistetaan viivästykset pystysuoran pussikoneen vaihtamisen aikana. Ennen vaihtoprosessin aloittamista kerätään ja sijoitetaan kaikki seuraavaa tuotantokierrosta varten tarvittavat muovikalvot, tiivistysnauhat, kalibrointityökalut ja komponenttipaketit. Nämä materiaalit sijoitetaan esivalmistelualueelle heti pystysuoran pussikoneen vierelle. Varmistetaan, että sähköliittimet, ilmanputket ja mahdollinen apulaitteisto ovat valmiina liittämistä varten. Kun pystysuora pussikone pysäytetään ja vaihtoikkuna avautuu, tiimi voi heti aloittaa mekaanisen työn eikä tarvitse etsiä materiaaleja tai työkaluja.
Määritä yhden tiimiläisen vastuu kerätä ja järjestellä vaihtoaineet seuraavaan pystysuoraan pussittimeen 30–60 minuuttia ennen suunniteltua vaihtoa. Tämä rooli varmistaa, että mitään ei unohdeta ja että kaikki tarvikkeet tarkistetaan laadullisesti ennen kuin ne saavuttavat koneen. Pystysuoran pussittimen käyttäjä voi sitten keskittyä kokonaan mekaanisiin säätöihin ja kalibrointiin eikä jakaa huomiotaan asennukseen ja tarvikkeiden etsintään.
Tarkoittamaton pystysuoran pussikoneen pysähtyminen vianetsintää tai komponenttien vaihtoa varten vaihto-ohjelman aikana voi lisätä asennusaikaa 30 minuuttia tai enemmän. Työskentele huoltotiimien kanssa niin, että säännölliset tarkastukset ja ennakoivat vaihdot suoritetaan tuotannon alhaisemman kuormituksen aikana. Hyvin huolletulla pystysuoralla pussikoneella, jossa on uudet tiivistysnauhat, kohdistetut kalvopullot ja puhtaat tuotekuoret, tarvitaan vaihto-ohjelman aikana vähemmän säätöjä ja kokeilukierroksia. Tuotannon suunnittelijoiden tulisi ottaa vaihto-ohjelmien aikataulussa huomioon pystysuoran pussikoneen vaihtoajat historiallisten tietojen perusteella ja ottaa huomioon tarkka tuotesiirtymä, jota yritetään suorittaa.
Kun käyttäjät tietävät, että heillä on riittävästi aikaa suorittaa pystysuoran pussikoneen vaihto ilman kiirettä, laatu paranee ja virheet vähenevät. Toisaalta tiukat aikataulut ja kiireen tunne johtavat riittämättömään testaukseen, ohitettuihin kalibrointivaiheisiin ja korkeampaan viallisten tuotteiden osuuteen ensimmäisellä tuotantokerralla. Tuotannonohjauksen ja koneenkäyttäjien välisen avoimen viestinnän lisääminen realistisista pystysuoran pussikoneen vaihtoaikojen pituuksista vähentää kitkaa ja tukee jatkuvaa parantamista.
Kohdevertikaalipussikoneen vaihtoaika riippuu tuotteen monimutkaisuudesta ja koneen ominaisuuksista. Yksinkertainen vaihto samankaltaisten tuotteiden välillä hyvin optimoidussa vertikaalipussikoneessa voi kestää 15–25 minuuttia. Monimutkaisemmat vaihdokset, jotka sisältävät erilaisia kalvoja, tiivistysteknisiä vaatimuksia tai apulaitteita, voivat vaatia 45–90 minuuttia. Keskustelluilla strategioilla – kuten nopeasti vaihdettavilla työkaluilla, digitaalisella asetusten tallennuksella ja etukäteen valmistelluilla materiaaleilla – monet teollisuuslaitokset ovat vähentäneet vertikaalipussikoneidensa vaihtoaikaa 20–40 prosenttia perustasostaan. Vertailu omaan historialliseen dataasi ja vaiheittaisen parannustavoitteen asettaminen on arvokkaampaa kuin vertailu muihin laitoksiin, jotka käsittelevät erilaisia tuoteyhdistelmiä.
Operaattorit, jotka ymmärtävät pystysuuntaisen pussikoneen säätöjen mekaaniset periaatteet, tekevät parempia päätöksiä ja vianetsintä on nopeampaa, kun jokin ei toimi odotetulla tavalla. Sijoita kattavaan koulutukseen, joka kattaa koko vaihtosarjan, jokaisen säädön tarkoituksen ja yleisimmät vianilmet pystysuuntaisessa pussikoneessa. Käytännön harjoittelua havainnoinnin ja palautteen kanssa auttaa operaattoreita kehittämään lihasmuistia ja luottamusta. Useiden operaattoreiden ristiinkouluttaminen pystysuuntaisen pussikoneen käyttöön varmistaa, että vaihdot sujuvat sileästi myös silloin, kun ensisijaiset tiiminjäsenet eivät ole saatavilla. Säännöllinen kertauskoulutus ja vertaishavainnointitilaisuudet pitävät taidot terävinä ja edistävät ideoita pystysuuntaisen pussikoneen tehokkuuden parantamiseksi.
Kyllä, ohjelmistopäivitykset ja uudet ohjausjärjestelmän ominaisuudet voivat vähentää pystysuoran pussikoneen vaihtoaikaa merkittävästi. Uudemmat ohjausjärjestelmät tarjoavat nopeampaa profiilien palautusta, automatisoituja kalibrointimenettelyjä ja reaaliaikaista diagnostiikkaa, joka auttaa käyttäjiä tunnistamaan välittömästi asemointivirheitä tai anturien hajontaa. Tarkista valmistajaltasi tai järjestelmäintegraattoriltasi saatavilla olevat ohjelmistoparannukset. pystysuuntainen pussitin ohjausfirmwaren päivittäminen, lisämuistikapasiteetin lisääminen lisätuoteprofiileille ja etädiagnostiikan ottaminen käyttöön voivat pidentää pystysuoran pussikoneesi käyttöikää samalla kun ne parantavat vaihtotehokkuutta ja vähentävät ennakoimattomia pysähdyksiä.

2026/09/20
Valmiiksi valmistetut pussikoneet: vähennä kalvohävikkiä, leikkaa kokonaiskustannuksia (TCO) ja saavuta nopeampi tuotto sijoitetusta pääomasta (ROI)

2026/09/20
Vähennä valmiiksi valmistettujen pussien pakkauskoneen vaihtoaika 40 % käytännössä todistettujen parhaiden käytäntöjen avulla

2026/09/20
Valmiiksi valmistetut pussikoneet: lisää tuotantotehoa, vähennä jätettä ja paranna ROI:ta

2026/09/20
Pyörivät vs. linja-asettelun valmiiksi valmistetut pussikoneet: nopeus, ROI ja laajennettavuus vertailussa

2026/09/20
Valmiiksi valmistettu pussikone: lisää tuotantotehoa, vähennä työvoimakustannuksia ja paranna tiukkuutta

2026/09/21
Valmiiksi valmistettujen pussien kone: Pussityypit, materiaalit ja täyttöopas

