 EN
كيفية تقليل هدر الفيلم باستخدام آلة تغليف الأكياس الجاهزة؟
2026/09/20
آلات تغليف الأكياس الجاهزة: تقليل هدر الفيلم، وخفض التكلفة الإجمالية للملكية (TCO)، وتحقيق عائد أسرع على الاستثمار (ROI)

2026/10/02

تقليل وقت التبديل على جهاز آلة تعبئة الأكياس الرأسية يُعد تحسين إجراءات تبديل أجهزة تعبئة الأكياس الرأسية واحدةً من أكثر الطرق مباشرةً لرفع كفاءة الإنتاج وتقليل تكاليف التوقف عن التشغيل. فكل دقيقة تقضيها في التحوّل بين تنسيقات المنتجات أو أنواع الأفلام أو مواصفات الختم هي دقيقة يقف فيها خط إنتاجك دون تشغيل. وللمصنّعين الذين يعملون بعدة مراجع بيعية (SKUs) أو منتجات موسمية، فإن تحسين إجراءات تبديل أجهزة تعبئة الأكياس الرأسية قد يُحقّق وفورات تصل إلى آلاف الدولارات سنويًّا من ساعات الإنتاج المستعادة. وتظل أجهزة تعبئة الأكياس الرأسية ركيزةً أساسيةً في عمليات التعبئة الحديثة، ومع ذلك يفوّت العديد من المنشآت مكاسب كفاءة كبيرةً بسبب إهمالها استراتيجيات تحسين التبديل.
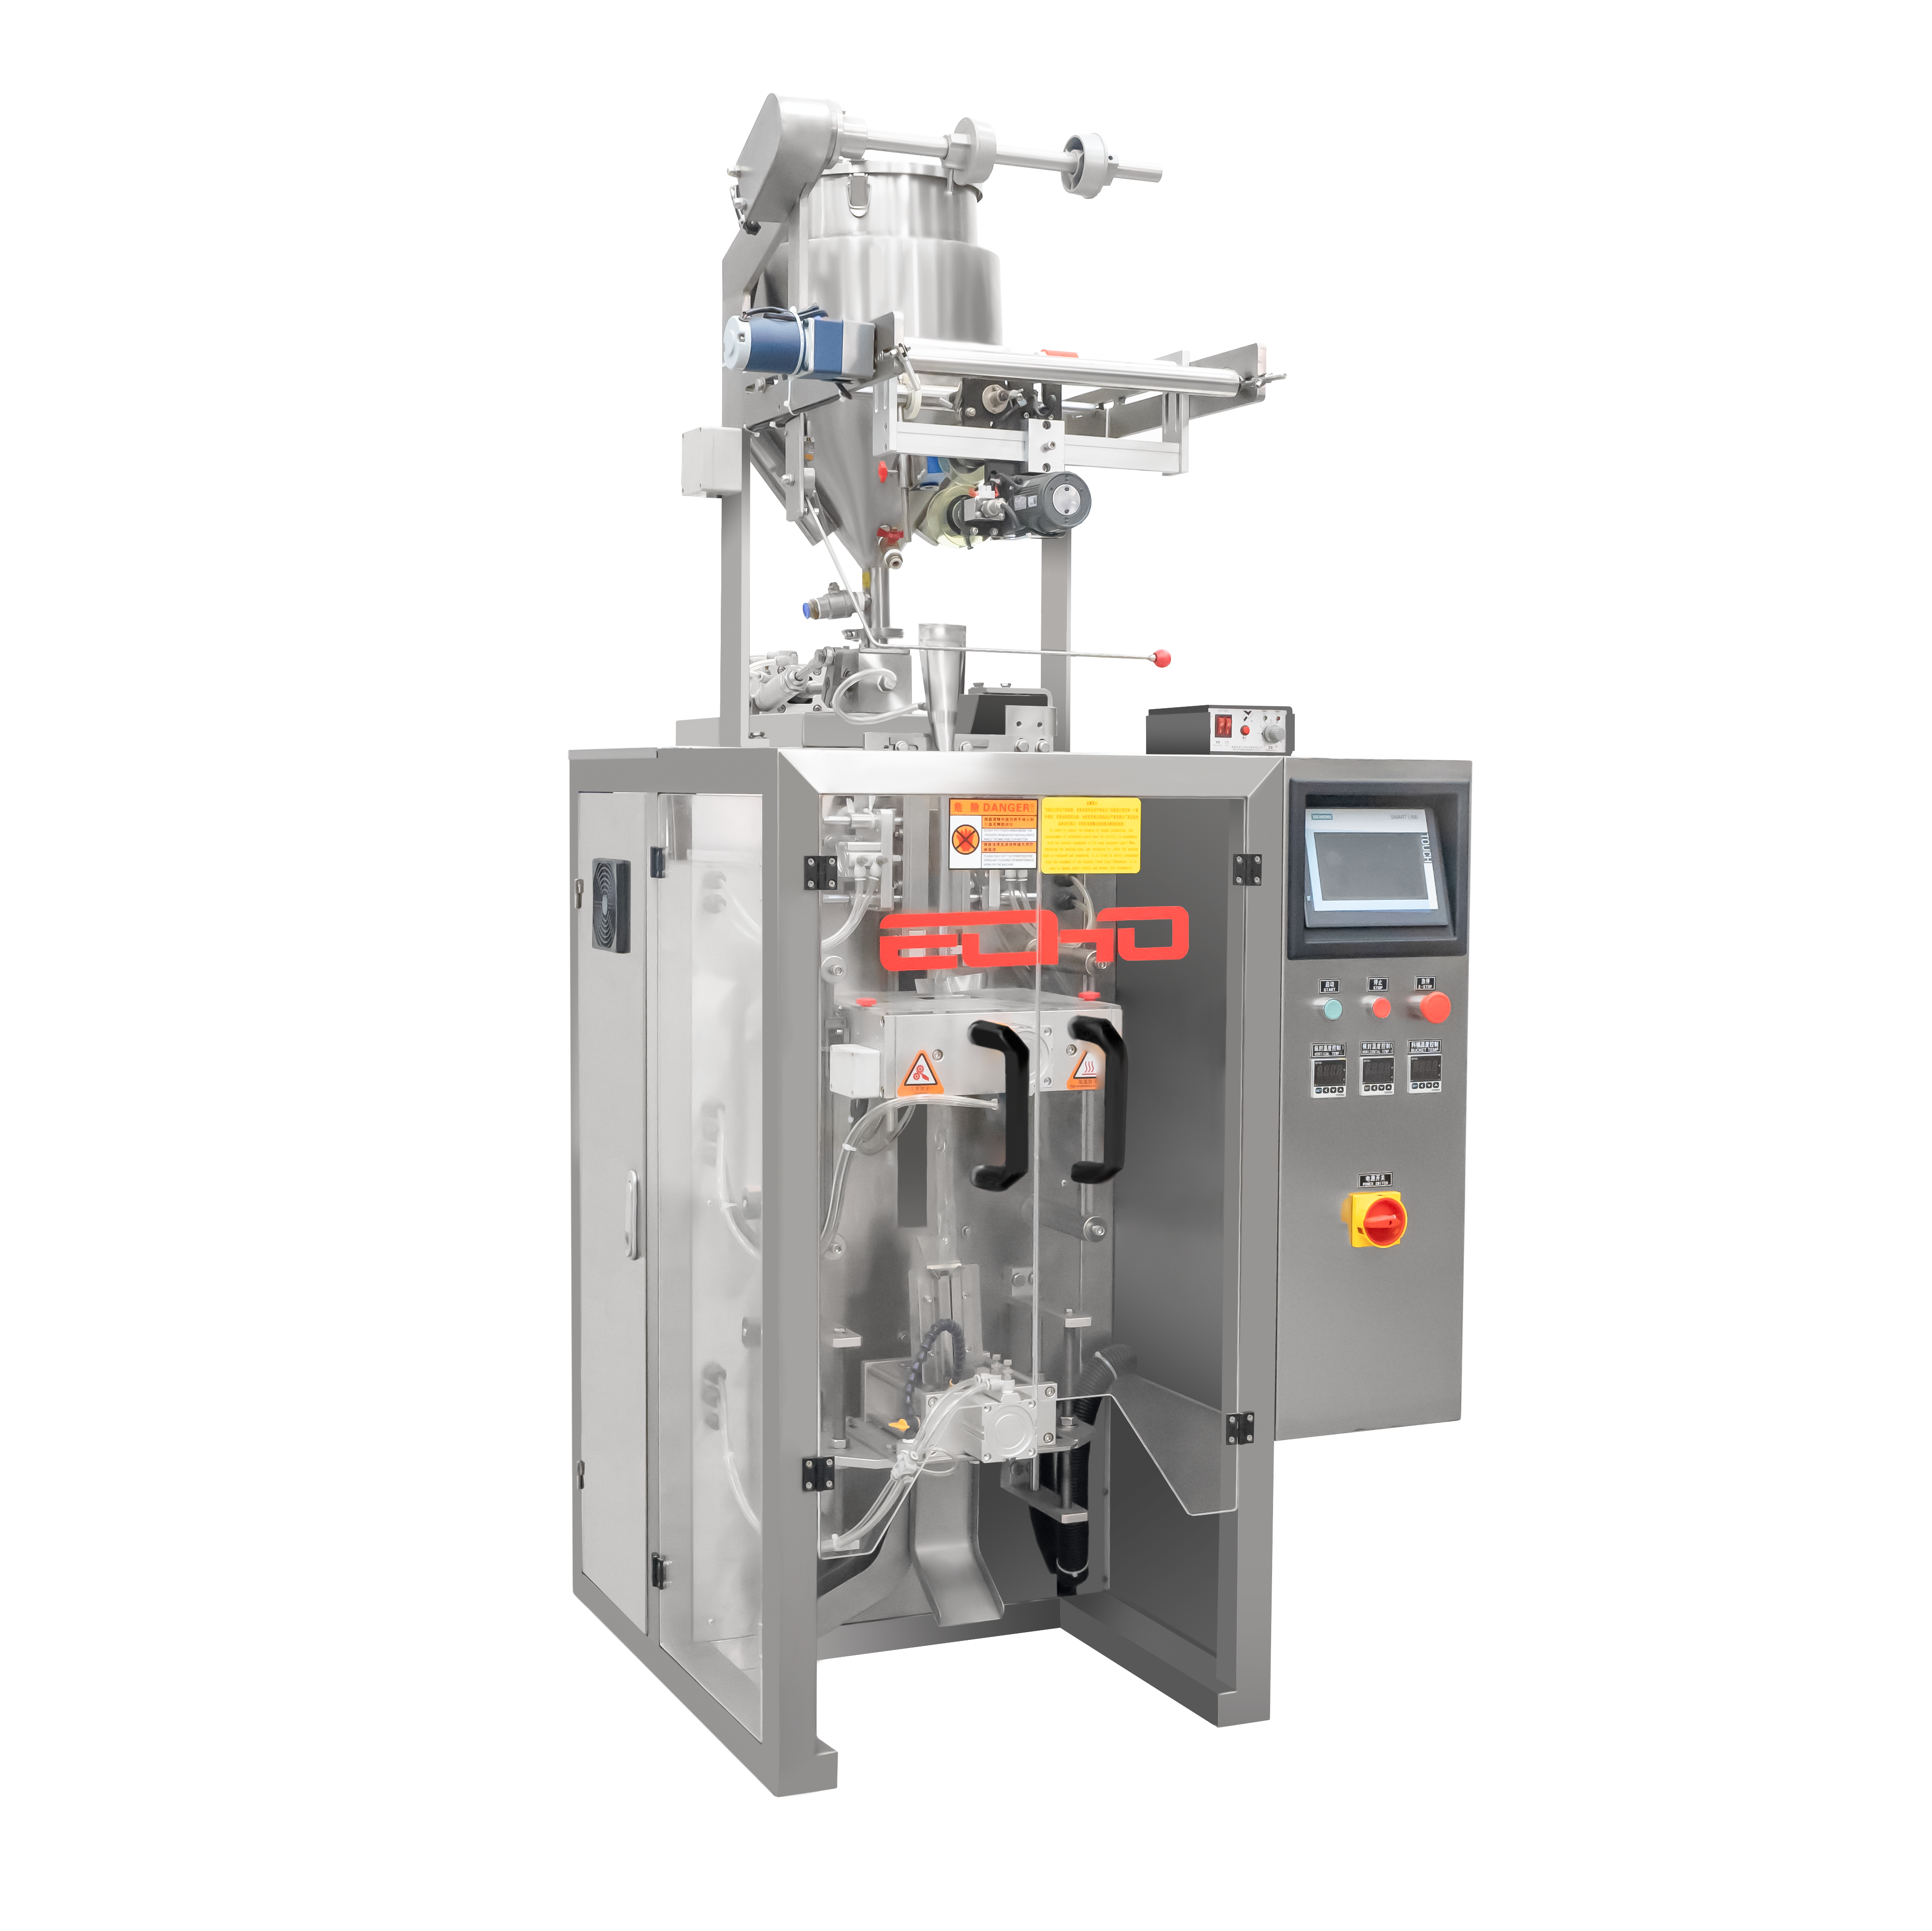
يتضمَّن تغيير إعدادات آلة التغليف الرأسية تعديل مكوِّنات ميكانيكية وإلكترونية عدَّة، بدءًا من عرض الفيلم وعوامل حرارة الختم وصولًا إلى آليات تغذية المنتج وإعدادات نظام التحكُّم. وبما أنَّ هذه العملية معقَّدة، فإنَّ أيَّ تحسينات طفيفة في التنظيم والتوثيق وتدريب المشغِّلين يمكن أن تقلِّل بشكلٍ كبيرٍ من مدة التغيير. وفهم العوامل الحاسمة التي تؤثِّر في زمن التغيير هو الخطوة الأولى نحو بناء عملية تغليف أكثر مرونةً واستجابةً.
تَمثِّل الإجراءات المُوحَّدة والمُوثَّقة أساس التحويل الأسرع لآلة تعبئة الأكياس الرأسية. فبدون أدلة مكتوبة واضحة، يعتمد المشغلون على الذاكرة أو الخبرة السابقة أو التعديلات التجريبية، ما يؤدي إلى التأخير وعدم الاتساق. ولذلك، يجب إعداد قوائم تحقق مفصَّلة للتحويل تتناسب مع كل تنسيق منتج تتعامل معه آلة التعبئة الرأسية. وتشمل هذه القوائم هامش عرض الفيلم المسموح به، ومدى درجات حرارة الختم، ومواصفات وزن التعبئة، وتسلسل التعديلات الميكانيكية. وعندما يتبع المشغلون قائمة تحقق موحدة للتحويل، فإنهم يعملون بسرعة أكبر، ويقترفون أخطاءً أقل، ويحقِّقون نتائج قابلة للتكرار عبر جميع النوبات.
يمكن أن تُعزِّز الصور الفوتوغرافية وتسجيلات الفيديو الخاصة بإعدادات آلة تعبئة الأكياس الرأسية الناجحة الإجراءات المكتوبة. ويجب أن تُظهر هذه التسجيلات وضع أدلة الفيلم الصحيح، ومحاذاة فكَّي الإغلاق بدقة، والإعدادات الدقيقة لأزرار التحكم وأقراص الضبط. وينبغي تخزين هذه الوثائق بالقرب من الآلة وفي الأنظمة الرقمية التي يمكن الوصول إليها مباشرةً من لوحة التحكم. وبفضل القدرة على الرجوع السريع إلى هذه المعينات البصرية، يقضِي العاملون وقتًا أقل في تشخيص الأعطال ووقتًا أكثر في إنتاج المنتجات. وبذلك، يصبح بروتوكول تغيير إعدادات آلة تعبئة الأكياس الرأسية وثيقةً مؤسسيةً تبقى ساريةً رغم تغيُّر العاملين أو دورات التدريب.
تدعم العديد من طرازات آلات تعبئة الأكياس الرأسية مكونات قابلة للتغيير السريع، وهي مصممة لتقليل وقت التعديل الميكانيكي. ويمكن عادةً استبدال أدلة الفيلم وأجزاء فكّ الإغلاق ومجاري المنتج بسهولةٍ تامة، مع الحد الأدنى من التثبيت أو إعادة المحاذاة. ويسهم الاستثمار في مجموعات أدوات قابلة للتبديل لمواقف التغيير الأكثر تكرارًا لآلات التعبئة الرأسية في خفض وقت الإعداد بنسبة تتراوح بين ٢٠ و٤٠ في المئة. ويجب تخزين هذه الأدوات في أدراج مُوسومة ومُنظَّمة توضع مباشرةً بجانب الجهاز. وعند بدء عملية التغيير، يستطيع العاملون أخذ مجموعة أدلة الفيلم المناسبة أو وحدة فكّ الإغلاق دون الحاجة إلى البحث في مستودع الأدوات أو منطقة التخزين.
المكونات الوحدوية المُجمَّعة مسبقًا لآلة تعبئة الأكياس الرأسية تقلل من عدد التعديلات الفردية المطلوبة أثناء التحويل. بدلًا من ضبط كل بكرة فيلم يدويًّا، اختر وحدة نقل الفيلم المُهيَّأة مسبقًا التي تُركَّب مباشرةً في مكانها. ويؤدي هذا النهج إلى تقليل خطوات الضبط الدقيق والتشغيل التجريبي الذي عادةً ما يليه. ويمكن لآلة تعبئة الأكياس الرأسية المزودة بأنظمة تحويل سريعة ووحدات أدوات مُحضَّرة مسبقًا أن تكمل عملية التحويل أسرع بـ١٥ إلى ٢٥ دقيقة مقارنةً بالآلات التي تعتمد على التعديلات اليدوية الواحدة تلو الأخرى.
تشمل أنظمة التحكم الحديثة في آلات تعبئة الأكياس الرأسية وظائف الذاكرة التي تخزن إعدادات الماكينة الكاملة لمختلف المنتجات. وبدلًا من إعادة إدخال درجة حرارة الختم ووزن الحشوة وسرعة الدورة وغيرها من المعايير يدويًّا، يستطيع المشغلون تحديد ملفٍ محفوظٍ وتحميله فورًا. وقبل محاولة تغيير التنسيق على آلة تعبئة الأكياس الرأسية، برّمج واختبر جميع الملفات ذات الصلة بالمنتج خلال نافذة صيانة مجدولة. واحفظ هذه الملفات الخاصة بآلة تعبئة الأكياس الرأسية بأسماء واضحة ووصفية مثل «جرانولا ٢٥٠ غرام ختم حراري» أو «حبوب ٥٠٠ غرام تعبئة بغاز النيتروجين». وعندما تتطلّب عملية الإنتاج تغيير التنسيق، يستغرق استرجاع الملف بضع ثوانٍ فقط، بدلًا من دقائق عديدة من التعديل اليدوي والتشغيل التجريبي.
عيّن فنيًّا لفحص الملفات المخزَّنة على آلة تعبئة الأكياس الرأسية وتحديثها دوريًّا. وعند تحسينك للوصفات أو مواجهتك لتغيرات موسمية في المنتج، حدِّث الملف المقابل لآلة تعبئة الأكياس الرأسية بحيث تستخدم عمليات التبديل المستقبلية إعدادات مُحسَّنة ومُجرَّبة. كما يقلِّل هذا النهج من خطر ارتكاب المشغلين لأخطاء، ويُكوِّن مكتبة مرجعية تدعم تدريب أعضاء الفريق الجدد.
بعد الانتهاء من التعديلات الميكانيكية على آلة تعبئة الأكياس الرأسية، كان العمال يُجريون تقليديًّا ١٠ إلى ٢٠ دورة اختبار يدويًّا، ويتفقَّدون عيِّنات الأكياس المُعبَّأة، ثم يُجرُون تعديلات دقيقة يدويًّا. بدلًا من ذلك، شغِّل وظيفة التشغيل التلقائي على آلة تعبئة الأكياس الرأسية لديك، ودعها تدور باستمرار بينما تراقب تغذية الكاميرا أو العيِّنات الفعلية. ويمكن لأنظمة آلات تعبئة الأكياس الرأسية الحديثة غالبًا أن تنفِّذ ٥٠ إلى ١٠٠ دورة اختبار في الوقت الذي يستغرقه العامل لتشغيل ٢٠ دورة يدويًّا وتفقُّدها واحدة تلو الأخرى. وتُظهر هذه الاختبارات عالية الحجم التي تُجرى باستخدام آلة تعبئة الأكياس الرأسية لديك أيَّ انحرافات في درجة الحرارة أو الختم أو التعبئة بشكل أسرع، كما تبني الثقة في عملية التحويل بين المنتجات بشكل أسرع.
قم بإنشاء محطة بسيطة للفحص البصري بجانب آلة تعبئة الأكياس الرأسية، بحيث يستطيع العمال فرز العينات المعبأة وتقييمها بسرعة. وخلال ٢ إلى ٣ دقائق، يمكنهم تحديد ما إذا كانت قوة الغلق، ودقة التعبئة، وإغلاق الكيس تتوافق مع المواصفات المطلوبة. وإذا احتاج الأمر إلى تعديلات طفيفة، فيتم تحديدها وتطبيقها فورًا، بدلًا من اكتشافها لاحقًا في خط الإنتاج. ويؤدي هذا النهج المنضبط للاختبار إلى خفض الهدر والمنتجات المرفوضة الناتجة عن تنفيذ عمليات التغيير بشكل غير كفء.
التجهيز المبدئي هو ممارسةٌ بسيطةٌ لكنها فعّالةٌ جدًّا، تلغي التأخيرات أثناء تبديل آلة التغليف الرأسية. وقبل البدء بأي إجراء تبديل، اجمع ورتّب جميع الأفلام، وأشرطة الإغلاق، وأدوات المعايرة، وطقم المكوّنات المطلوبة للتشغيل القادم للمنتج. وضّح هذه المواد في منطقة تجهيزٍ تقع مباشرةً بجوار آلة التغليف الرأسية. وتأكّد من أن موصلات الكهرباء، وخطوط الهواء، وأي معدّات مساعدةٍ أخرى جاهزةٌ للتوصيل. وحين تتوقّف آلة التغليف الرأسية ويبدأ وقت التبديل، يستطيع فريقك حينها البدء فورًا بالعمل الميكانيكي بدلًا من البحث عن المواد أو الأدوات.
عيّن مسؤولية جمع وتنظيم مواد التبديل للتشغيل القادم لآلة تعبئة الأكياس الرأسية لعضو واحد من الفريق، وذلك قبل وقت التبديل المقرر بـ ٣٠ إلى ٦٠ دقيقة. ويضمن هذا الدور ألا يُنسى أي عنصر، وأن تخضع جميع القطع لفحص الجودة قبل وصولها إلى الآلة. وبذلك يستطيع مشغّل آلة تعبئة الأكياس الرأسية التركيز بالكامل على التعديلات الميكانيكية والمعايرة، دون تقسيم انتباهه بين إعداد الآلة والبحث عن المواد.
يؤدي توقف آلة التعبئة الرأسية عن العمل بشكل غير مخطط له لأغراض استكشاف الأخطاء أو استبدال المكونات أثناء التحويل إلى إضافة ٣٠ دقيقة أو أكثر إلى وقت الإعداد. وينبغي التعاون مع فرق الصيانة لجدولة عمليات التفتيش الروتينية والاستبدال الوقائي خلال الفترات التي تكون فيها الطلب على الإنتاج أقل. وتتطلب آلة التعبئة الرأسية التي تُراعى صيانتها جيدًا، والتي تزود بشريط إغلاق جديد وبكرات فيلم مُحاذاة وممرات منتج نظيفة، تعديلات أقل ودورات تجريبية أقل أثناء عملية التحويل. وينبغي لمخططي الإنتاج أن يحتسبوا وقتًا احتياطيًّا لتغييرات آلة التعبئة الرأسية استنادًا إلى البيانات التاريخية، مع أخذ نوع الانتقال بين المنتجات المحدَّد بعين الاعتبار.
عندما يدرك المشغلون أن لديهم وقتًا كافيًا لإتمام تغيير آلة التعبئة الرأسية دون استعجال، فإن الجودة تتحسن وتقل الأخطاء. وعلى العكس من ذلك، فإن الجداول المضغوطة والضغط للاستعجال يؤديان إلى إجراء اختبارات غير كافية، وتجاهل خطوات المعايرة، وارتفاع معدلات العيوب في الدفعة الإنتاجية الأولى. ويؤدي التواصل الشفاف بين مراقبة الإنتاج والمشغلين حول المدة الواقعية اللازمة لتغيير آلة التعبئة الرأسية إلى خفض التوتر ويدعم التحسين المستمر.
يعتمد وقت تغيير التوجّه في آلة تعبئة الأكياس الرأسية على تعقيد المنتج وقدرات الآلة. فقد يستغرق التغيير البسيط بين منتجات متشابهة على آلة تعبئة أكياس رأسية مُحسَّنة جيدًا ما بين ١٥ و٢٥ دقيقة. أما الانتقالات الأكثر تعقيدًا التي تتضمّن أنواعًا مختلفة من الأفلام أو مواصفات ختم متنوعة أو معدات مساعدة، فقد تتطلّب ما بين ٤٥ و٩٠ دقيقة. وباستخدام الاستراتيجيات المذكورة، مثل أدوات التغيير السريع، وتخزين الإعدادات الرقمية، وتجهيز المواد مسبقًا، نجحت العديد من المرافق في تخفيض وقت تغيير التوجّه في آلات تعبئة الأكياس الرأسية بنسبة تتراوح بين ٢٠ و٤٠ في المئة مقارنةً بالمستويات الأولية. ويعتبر قياس الأداء استنادًا إلى بياناتك التاريخية وتحديد أهداف تحسين تدريجية أكثر فائدةً من المقارنة مع مرافق أخرى تعمل بخلاطات منتجات مختلفة.
العاملون الذين يفهمون المبادئ الميكانيكية الكامنة وراء ضبط آلة التعبئة الرأسية يتخذون قراراتٍ أذكى ويُصلحون الأعطالَ بسرعةٍ أكبر عندما لا يعمل شيءٌ ما كما هو متوقع. استثمر في تدريبٍ شاملٍ يغطي كامل سلسلة التحوّل، والغرض من كل ضبط، وأشهر أنماط الأعطال في آلة التعبئة الرأسية الخاصة بك. وتساعد الممارسة العملية مع المراقبة والتغذية الراجعة العاملين على بناء الذاكرة العضلية والثقة بالنفس. أما تدريب عدة عاملين على آلة التعبئة الرأسية الخاصة بك (التدريب المتبادل) فيضمن استمرار عمليات التحوّل بسلاسة حتى في غياب أعضاء الفريق الأساسيين. وتُحافظ جلسات التدريب التنشيطي المنتظمة ومراقبة الزملاء على حدّة المهارات وتشجّع تبادل الأفكار حول تحسين كفاءة آلة التعبئة الرأسية.
نعم، يمكن لتحديثات البرمجيات والميزات الجديدة في أنظمة التحكم أن تقلل من وقت تغيير الإعدادات في آلات التعبئة الرأسية بشكل كبير. وتتيح أنظمة التحكم الأحدث استرجاع الملفات التعريفية بسرعة أكبر، وتشغيل إجراءات المعايرة الآلية، والتشخيص الفوري الذي يساعد المشغلين على اكتشاف حالات عدم المحاذاة أو انحراف أجهزة الاستشعار فورًا. راجع الشركة المصنِّعة أو مُدمِج الأنظمة الخاصَّ بك لمعرفة التحسينات البرمجية المتاحة. آلة تعبئة الأكياس الرأسية ويشمل تحديث برنامج التحكم الثابت (firmware)، وإضافة سعة ذاكرة لملفات تعريف منتجات إضافية، وتفعيل خاصية التشخيص عن بُعد، ما يطيل العمر التشغيلي لآلة التعبئة الرأسية لديك مع تحسين كفاءة تغيير الإعدادات وتقليل توقفات التشغيل غير المخطط لها.

2026/09/20
آلات تغليف الأكياس الجاهزة: تقليل هدر الفيلم، وخفض التكلفة الإجمالية للملكية (TCO)، وتحقيق عائد أسرع على الاستثمار (ROI)

2026/09/20
خفض وقت تبديل إعدادات آلة تغليف الأكياس الجاهزة بنسبة ٤٠٪ باستخدام أفضل الممارسات المُثبتة

2026/09/20
آلات تغليف الأكياس الجاهزة: زيادة الإنتاجية، وتقليل الهدر، وتحسين العائد على الاستثمار (ROI)

2026/09/20
المقارنة بين آلات تغليف الأكياس الجاهزة الدورانية والخطية: السرعة، والعائد على الاستثمار (ROI)، والقابلية للتوسع

2026/09/20
آلة تغليف الأكياس الجاهزة: زيادة الإنتاجية، وخفض تكاليف العمالة، وتحسين سلامة الغلق

2026/09/21
آلة تغليف الأكياس المُسبقة التصنيع: دليل الأنواع والمواد والتعبئة

