 EN
Jak zmniejszyć zużycie folii przy użyciu maszyny do pakowania gotowych torebek?
2026/09/20
Maszyny do pakowania gotowych torebek: zmniejsz zużycie folii, obniż całkowity koszt posiadania (TCO) i osiągnij szybszy zwrot z inwestycji

2026/10/01
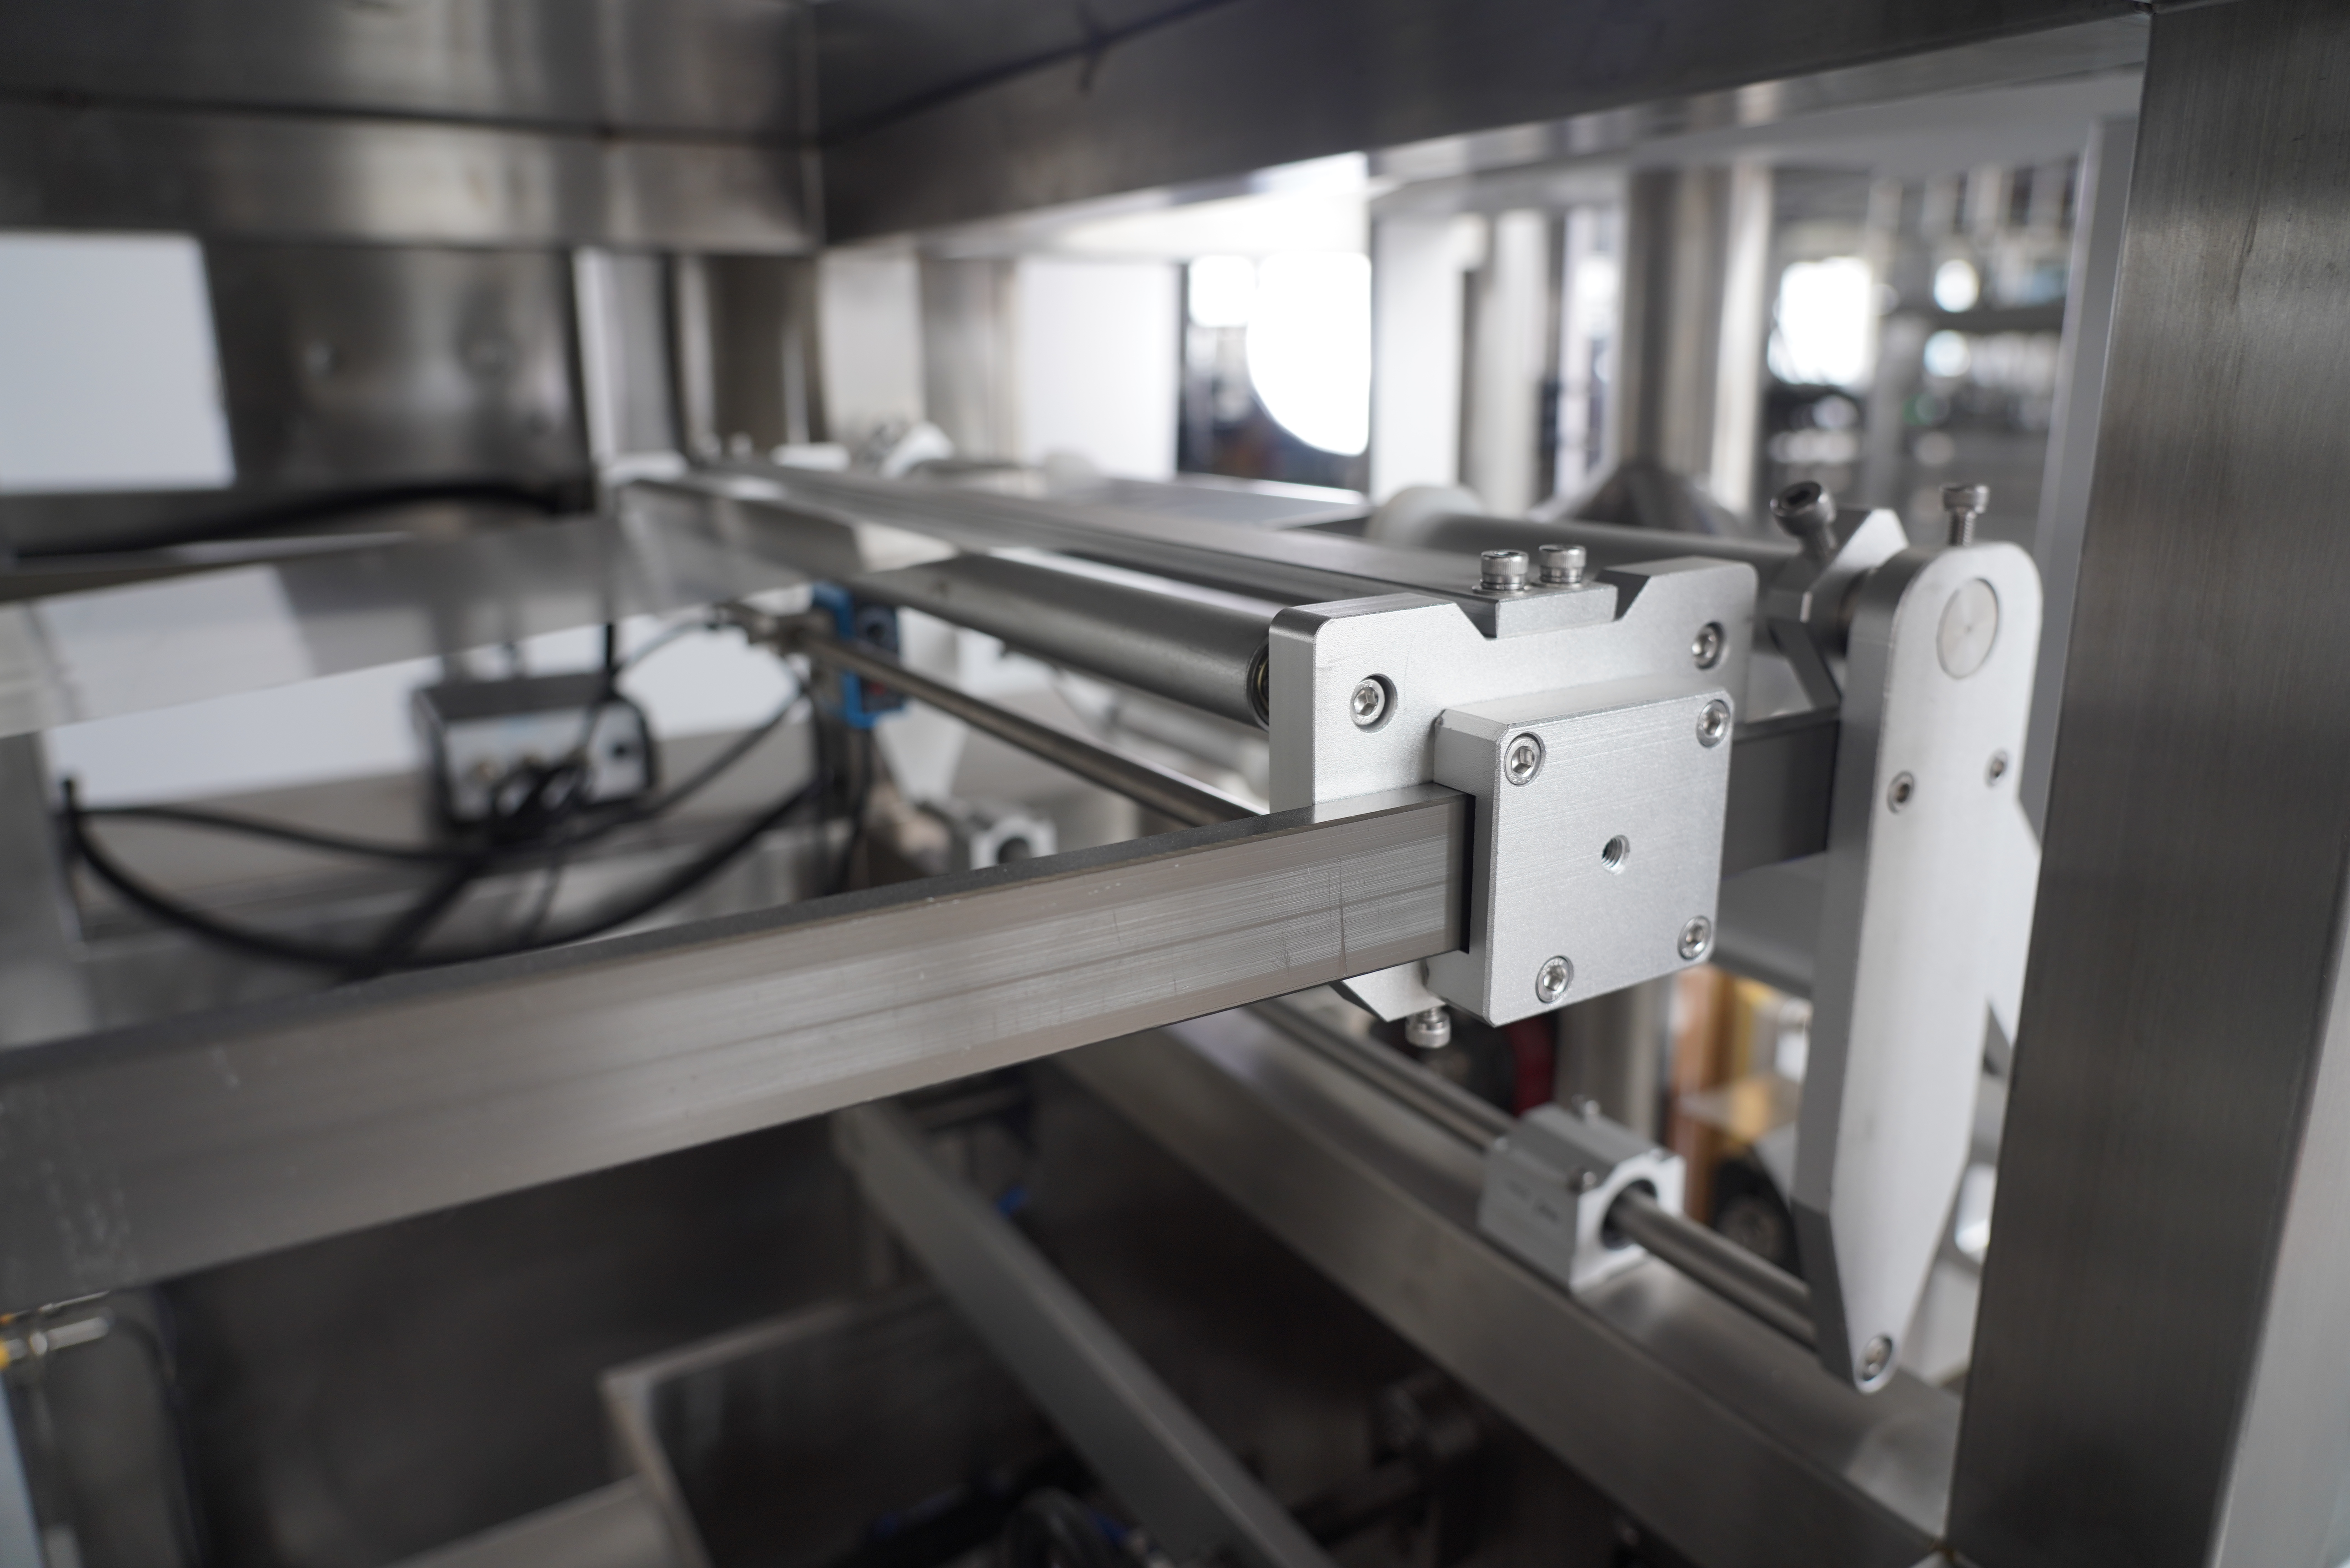
Jednostka zamykająca stanowi serce każdej maszyny do pionowego pakowania i odpowiada za tworzenie bezpiecznych, szczelnych uszczelnień chroniących integralność produktu oraz zapewniających bezpieczeństwo konsumentów. Prawidłowa konserwacja tego kluczowego elementu ma bezpośredni wpływ na wydajność produkcji, jakość produktów oraz ogólną żywotność maszyny do pionowego pakowania. Zaniedbanie konserwacji jednostki zamykającej prowadzi do awarii uszczelnień, przestoju produkcji, marnowania materiałów oraz kosztownych napraw nagłych, które zakłócają procesy pakowania.
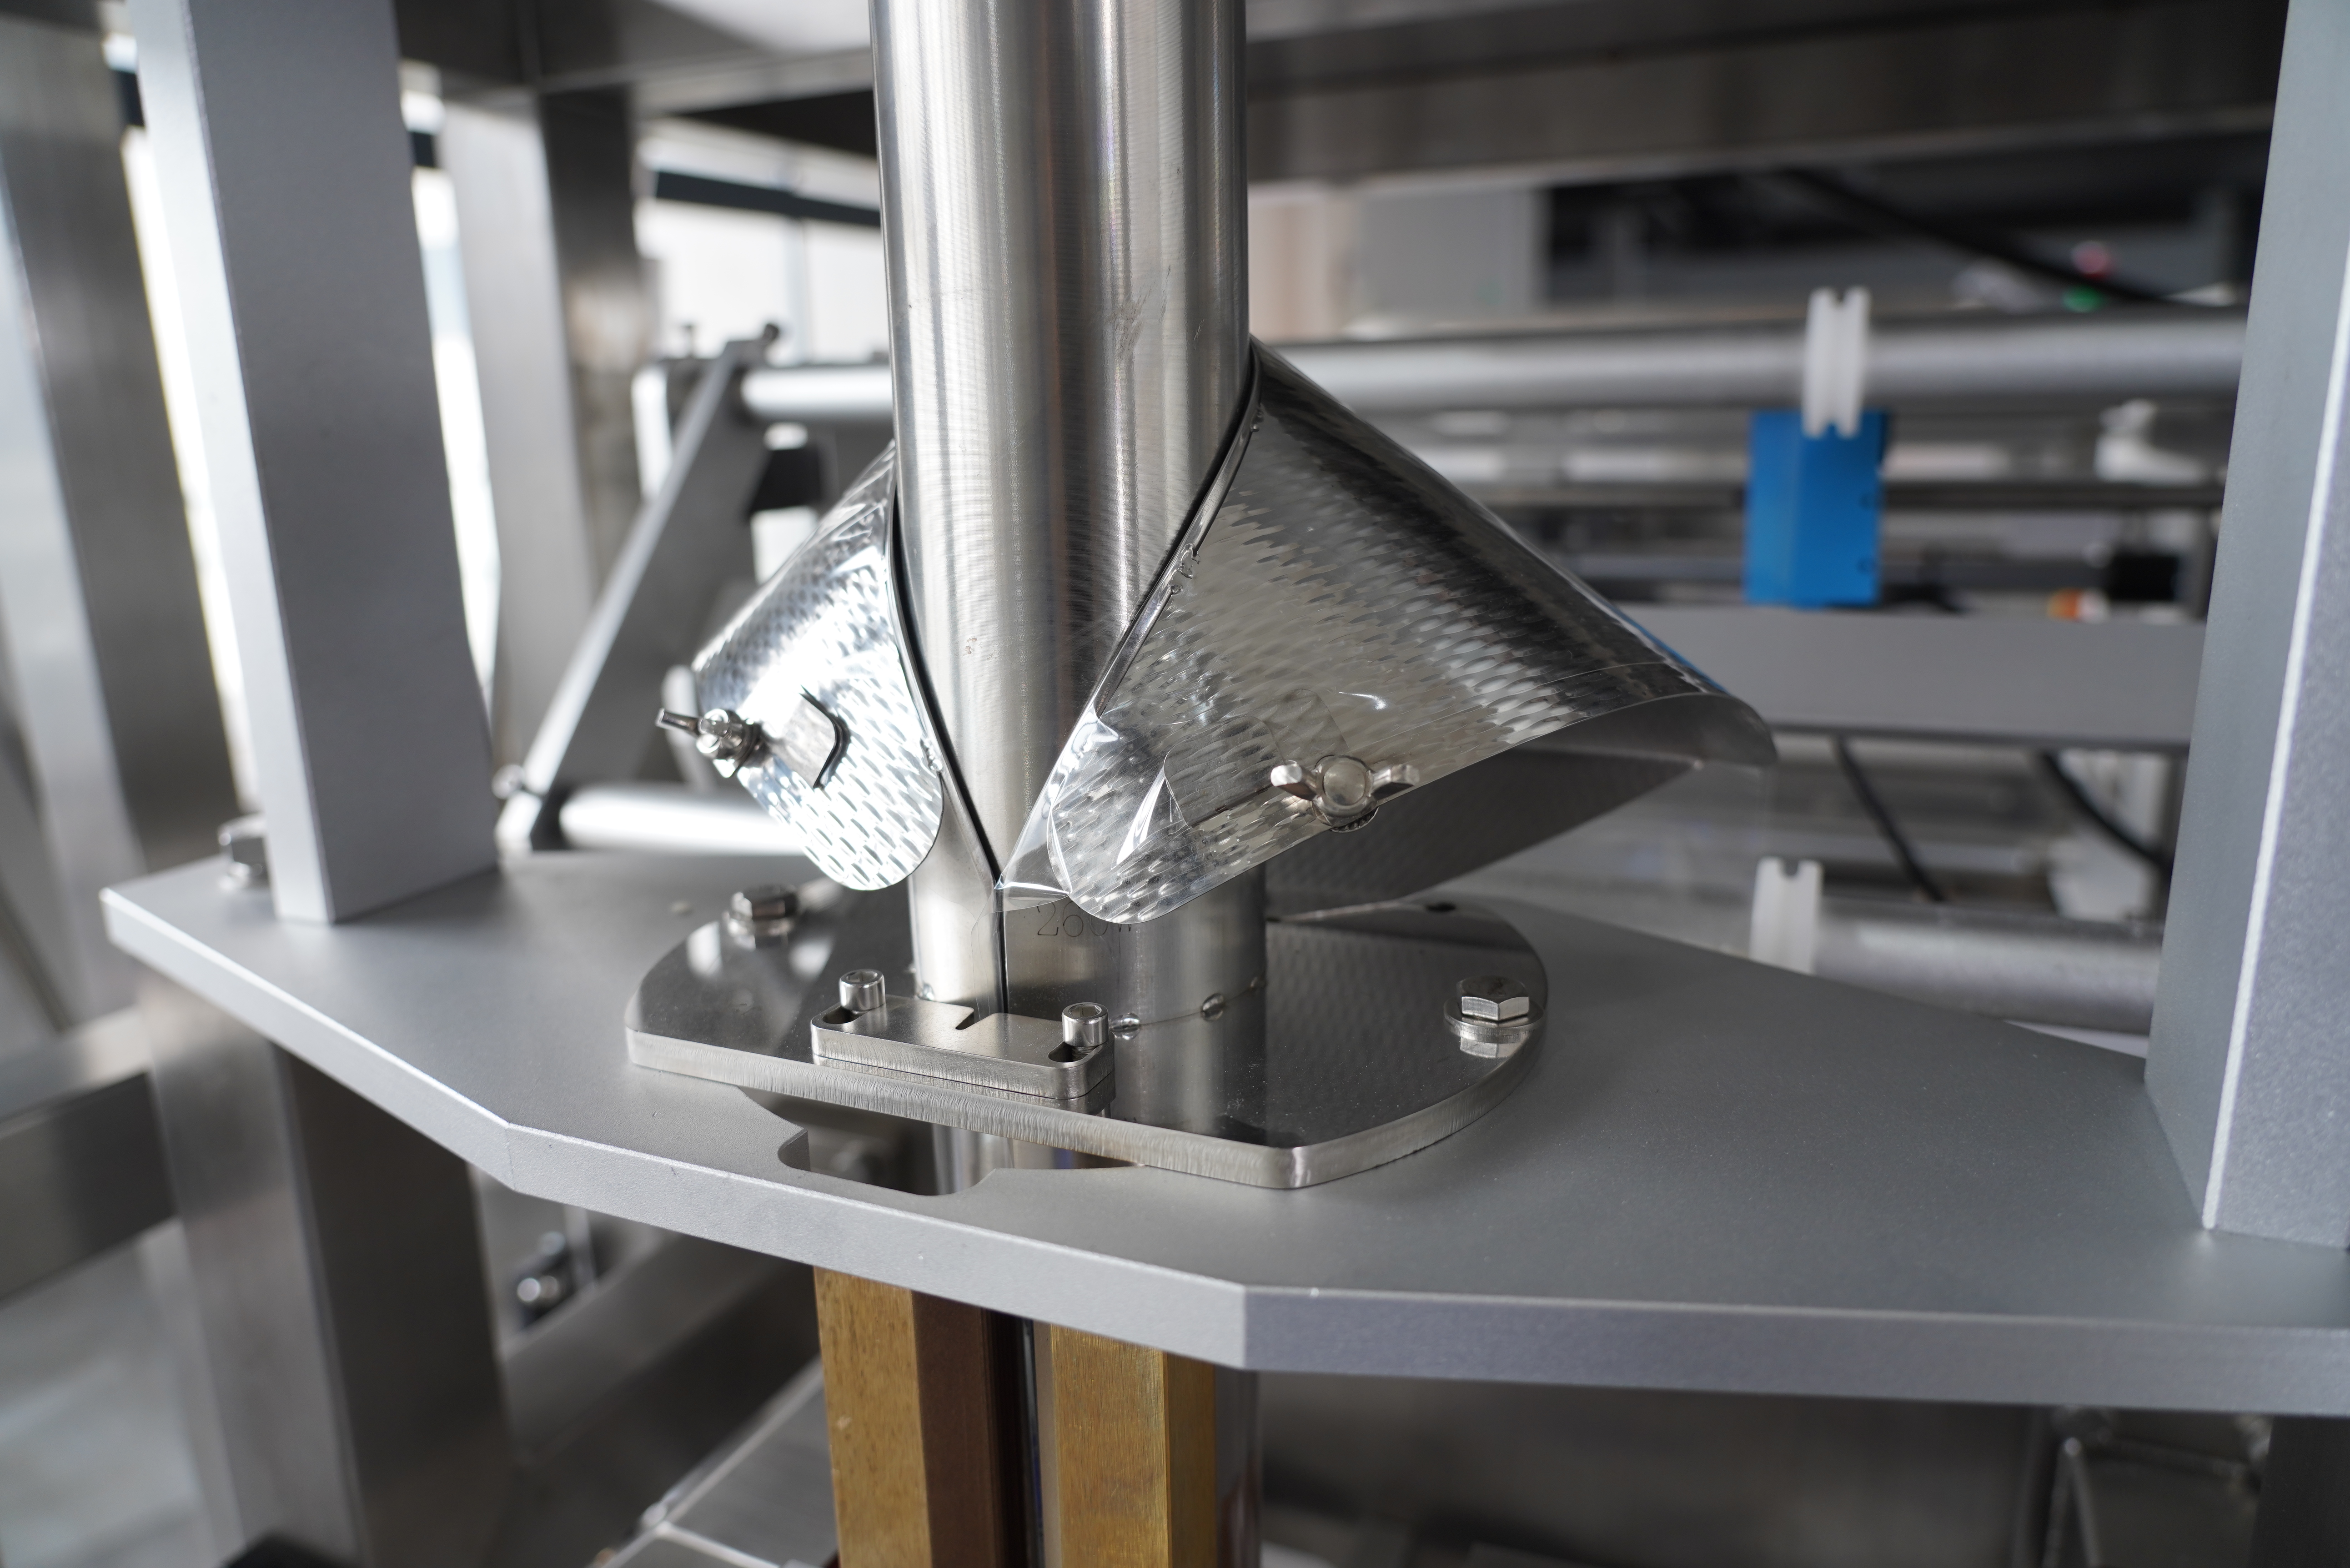
Niniejszy przewodnik zawiera kompleksowe protokoły konserwacji specjalnie zaprojektowane dla jednostek zamykających maszyn do pionowego pakowania, wspierając operatorów i zespoły serwisowe w zapobieganiu awariom, optymalizacji wydajności oraz przedłużaniu żywotności sprzętu. Poznanie mechanizmów działania, typowych miejsc uszkodzeń oraz procedur konserwacji zapobiegawczej dla maszyny do pionowego pakowania pozwala utrzymać stałą jakość zgrzewania, ograniczyć nagłe awarie oraz chronić inwestycję w automatykę pakowaniową.
Pionowa maszyna do pakowania korzysta z precyzyjnie zaprojektowanych mechanizmów zgrzewania, aby niezawodnie łączyć warstwy folii. Jednostka zgrzewania składa się zwykle z elementów grzejnych, walców dociskowych oraz układów sterowania czasem działania, które współpracują ze sobą w sposób zsynchronizowany, tworząc trwałe zgrzewy. Zrozumienie działania tych komponentów jest kluczowe dla skutecznej konserwacji jednostki zgrzewania pionowej maszyny do pakowania. Źródła ciepła nagrzewają folię do temperatury aktywacji, podczas gdy mechanizmy docisku ściskają warstwy, umożliwiając ich trwałe zespolenie. Każde niedopasowanie lub zużycie w tych systemach narusza integralność zgrzewu i zmusza operatorów do marnowania materiału na powtarzane cykle.
Jednostka zamykająca w pionowej maszynie do pakowania działa poprzez kontrolowane zastosowanie ciepła połączone z precyzyjnym dozowaniem czasu nacisku. Czujniki temperatury monitorują wydajność elementów grzewczych, a manometry śledzą siłę ucisku podczas każdego cyklu zamykania. Nierównomierne rozprowadzanie ciepła na powierzchniach kleszczy zamykających powoduje strefy osłabienia, które ulegają uszkodzeniu podczas manipulacji, transportu lub magazynowania. Pionowa maszyna do pakowania musi utrzymywać jednolitą temperaturę w wąskich dopuszczalnych odchyłkach – zwykle ±5 °C – aby zapewnić, że każdy opakowanie spełnia normy jakości. Nacisk musi być wystarczający do połączenia warstw folii bez nadmiernego uciskania szwu, który może spowodować uszkodzenie materiału lub niepełne zespolenie.
Wprowadzenie regularnych harmonogramów inspekcji zapobiega większości awarii jednostek zamykających, zanim wpłyną one na produkcję. Codzienne kontrole powinny obejmować wizualne sprawdzenie szczęk zamykających pod kątem pozostałości, nagromadzenia materiału lub widocznych śladów zużycia, które pogarszają wydajność maszyny do pionowego pakowania. Operatorzy powinni przeprowadzać cykle próbne przy użyciu zapasowej folii, aby zweryfikować wytrzymałość szwów, spójność temperatury oraz prawidłowe zastosowanie ciśnienia przed przetwarzaniem rzeczywistego produktu. Tygodniowe inspekcje obejmują sprawdzanie połączeń elektrycznych, pomiar wyrównania szczęk za pomocą precyzyjnych narzędzi oraz testowanie jednorodności temperatury na powierzchniach zamykających. Te proste kontrole maszyny do pionowego pakowania wymagają minimalnego czasu, ale pozwalają wczesnie wykryć rozwijające się problemy, gdy naprawy są proste i tanie.
Nadmierna ilość materiału na szczękach zamykających jest najczęstszą przyczyną awarii zgrzewania w pionowej maszynie do pakowania. Resztki tworzywa sztucznego, ślady kleju oraz kurz gromadzą się podczas cykli produkcyjnych i tworzą bariery termiczne, które uniemożliwiają prawidłowe przenoszenie ciepła. Po każdej zmianie produkcyjnej operatorzy powinni starannie zdjąć szczęki zamykające i oczyścić je przy użyciu zatwierdzonych rozpuszczalników, które rozpuszczają tworzywo sztuczne bez uszkadzania powierzchni zgrzewających pionowej maszyny do pakowania. Do czyszczenia należy używać miękkich szczotek lub specjalistycznych narzędzi czyszczących przeznaczonych do konserwacji szczęk zamykających, aby uniknąć zadrapań precyzyjnych powierzchni. Nigdy nie stosować żadnych środków o działaniu ściernym, które mogą uszkodzić powierzchnie szczęk zamykających – takie uszkodzenia są trwałe i wpływają na funkcjonalność pionowej maszyny do pakowania. Przed ponownym montażem należy dokładnie osuszyć wszystkie elementy, ponieważ wilgoć pozostająca na powierzchniach zgrzewających prowadzi do korozji i pogarsza kontakt termiczny.
Dokładność temperatury ma kluczowe znaczenie dla spójnej wydajności zgrzewania w maszynie do pionowego pakowania. Elementy grzejne stopniowo się zużywają wraz z upływem czasu, co zmniejsza ich zdolność do osiągania docelowych temperatur w sposób niezawodny. Czwartokrotne kalibrowanie przy użyciu certyfikowanych termometrów zapewnia, że maszyna do pionowego pakowania utrzymuje standardy jakości zgrzewania przez cały rok. Czujniki temperatury należy testować niezależnie, aby zweryfikować, czy rzeczywiście prawidłowo informują o rzeczywistej temperaturze żądań podczas pracy. Uszkodzony czujnik w maszynie do pionowego pakowania może raportować poprawne temperatury, podczas gdy żądła działają zbyt gorąco lub zbyt zimno, powodując niestabilne awarie zgrzewania. Ponowna kalibracja zwykle trwa mniej niż dwie godziny i kosztuje znacznie mniej niż nagłe naprawy spowodowane niespójnością termiczną wpływającą na jednostkę zgrzewania maszyny do pionowego pakowania.
Systemy pneumatyczne i hydrauliczne ciśnienia w pionowej maszynie do pakowania wymagają regularnego serwisu, aby zapewnić stałą siłę zgrzewania. Regulatory ciśnienia należy sprawdzać co miesiąc, aby upewnić się, że dostarczają one określonego ciśnienia bez dryfu lub fluktuacji, które pogarszają jakość zgrzewania w pionowej maszynie do pakowania. Filtry powietrza i cieczy należy wymieniać zgodnie z harmonogramem, aby zapobiec zanieczyszczeniom zatykającym zawory i obniżającym ciśnienie w całym układzie pionowej maszyny do pakowania. Manometry ciśnienia należy weryfikować co kwartał w odniesieniu do certyfikowanych standardów, aby operatorzy otrzymywali dokładne odczyty. Nawet niewielkie obniżenia ciśnienia w module zgrzewania pionowej maszyny do pakowania kumulują się w czasie, stopniowo pogarszając wytrzymałość zgrzewu aż do momentu, gdy opakowania ulegają uszkodzeniu podczas transportu lub magazynowania. Profilaktyczna wymiana regulatorów zwiększa niezawodność modułu zgrzewania i zapobiega nagłym naprawom przerywającym produkcję.
Zaciski uszczelniające ostatecznie ulegają zużyciu mimo starannego konserwowania, co wymaga ich wymiany w celu przywrócenia jakości uszczelki w pionowej maszynie do pakowania. Zużyte powierzchnie zacisków tworzą mikroskopijne wgłębienia i zadrapania, które zatrzymują powietrze i uniemożliwiają pełne zespolenie folii, powodując słabe punkty uszczelki. Gdy testy wytrzymałości uszczelki zaczynają dawać wyniki na granicy dopuszczalnych wartości, profesjonalne szlifowanie lub wymiana zacisków przywraca pełną sprawność pionowej maszyny do pakowania. Kwalifikowani technicy serwisowi mogą szlifować uszkodzone zaciski za pomocą precyzyjnych technik szlifowania, przywracając powierzchnie uszczelniające przy jednoczesnym zachowaniu kluczowego wyrównania zacisków. W przypadku silnie uszkodzonych zacisków wymiana jest bardziej opłacalna niż regeneracja. Zaplanowanie konserwacji zacisków w okresie zaplanowanego postoju zapobiega nagłym naprawom, które zakłócają harmonogram produkcji pionowej maszyny do pakowania.
Serwis profesjonalny dla pionowego urządzenia pakującego powinno odbywać się co roku lub co 500 000 cykli, w zależności od tego, co nastąpi wcześniej. Kompleksowa obsługa obejmuje kalibrację temperatury, kontrolę układu ciśnienia, weryfikację ustawienia kleszczy oraz wymianę zużytych części. W przypadku środowisk produkcyjnych o wysokim wolumenie lub maszyn przetwarzających trudne materiały zaleca się częstszą konserwację. Regularna obsługa zapobiega kosztownym naprawom awaryjnym i zapewnia stałą jakość zgrzewania przez cały okres eksploatacji maszyny do opakowywania pionowego.
Do najczęstszych objawów ostrzegawczych należą słaba wytrzymałość uszczelnienia w trakcie testów rozciągania, nieregularne wzory uszczelnień, widoczne pozostałości materiału na krawędziach uszczelniających, niestabilne odczyty temperatury lub nietypowe dźwięki podczas cykli uszczelniania. Jeśli maszyna do pionowego pakowania generuje niestałe awarie uszczelnień lub wymaga wielokrotnych cykli, aby osiągnąć akceptowalne wyniki, konieczna jest natychmiastowa inspekcja. Obsługujący nie powinni nigdy ignorować tych wczesnych sygnałów, ponieważ zużycie postępuje szybciej, gdy komponenty jednostki uszczelniającej zaczynają ulegać awarii.
Tak, staranne konserwacja zapobiegawcza może wydłużyć żywotność jednostki zamykającej w pionowej maszynie do pakowania o trzydzieści do pięćdziesięciu procent. Regularne czyszczenie, okresowa kalibracja, dbanie o układ ciśnieniowy oraz wymiana komponentów w odpowiednim czasie zapobiegają przedwczesnemu zużyciu i katastrofalnym awariom. Poprawna konserwacja przekształca jednostkę zamykającą w wysoce niezawodny system, zdolny do wykonywania milionów wysokiej jakości zamykania przez cały okres eksploatacji pionowej maszyny do pakowania.

2026/09/20
Maszyny do pakowania gotowych torebek: zmniejsz zużycie folii, obniż całkowity koszt posiadania (TCO) i osiągnij szybszy zwrot z inwestycji

2026/09/20
Skróć czas zmiany ustawień maszyny do pakowania torebek gotowych o 40 % dzięki sprawdzonym najlepszym praktykom

2026/09/20
Maszyny do pakowania torebek gotowych: zwiększ wydajność, zmniejsz odpady i popraw zwrot z inwestycji (ROI)

2026/09/20
Porównanie maszyn obrotowych i liniowych do pakowania torebek gotowych: prędkość, zwrot z inwestycji (ROI) i skalowalność

2026/09/20
Maszyna do pakowania torebek gotowych: zwiększ wydajność, obniż koszty pracy i popraw integralność zgrzewu

2026/09/21
Maszyna do gotowych toreb: typy toreb, materiały i przewodnik wypełniania

