 EN
Kā samazināt plēves atkritumus, izmantojot gatavo maisiņu iepakošanas mašīnu?
2026/09/20
Gatavo maisiņu iepakošanas mašīnas: samaziniet plēves atkritumus, samaziniet kopējās ekspluatācijas izmaksas (TCO) un sasniedziet ātrāku ROI

2026/10/01
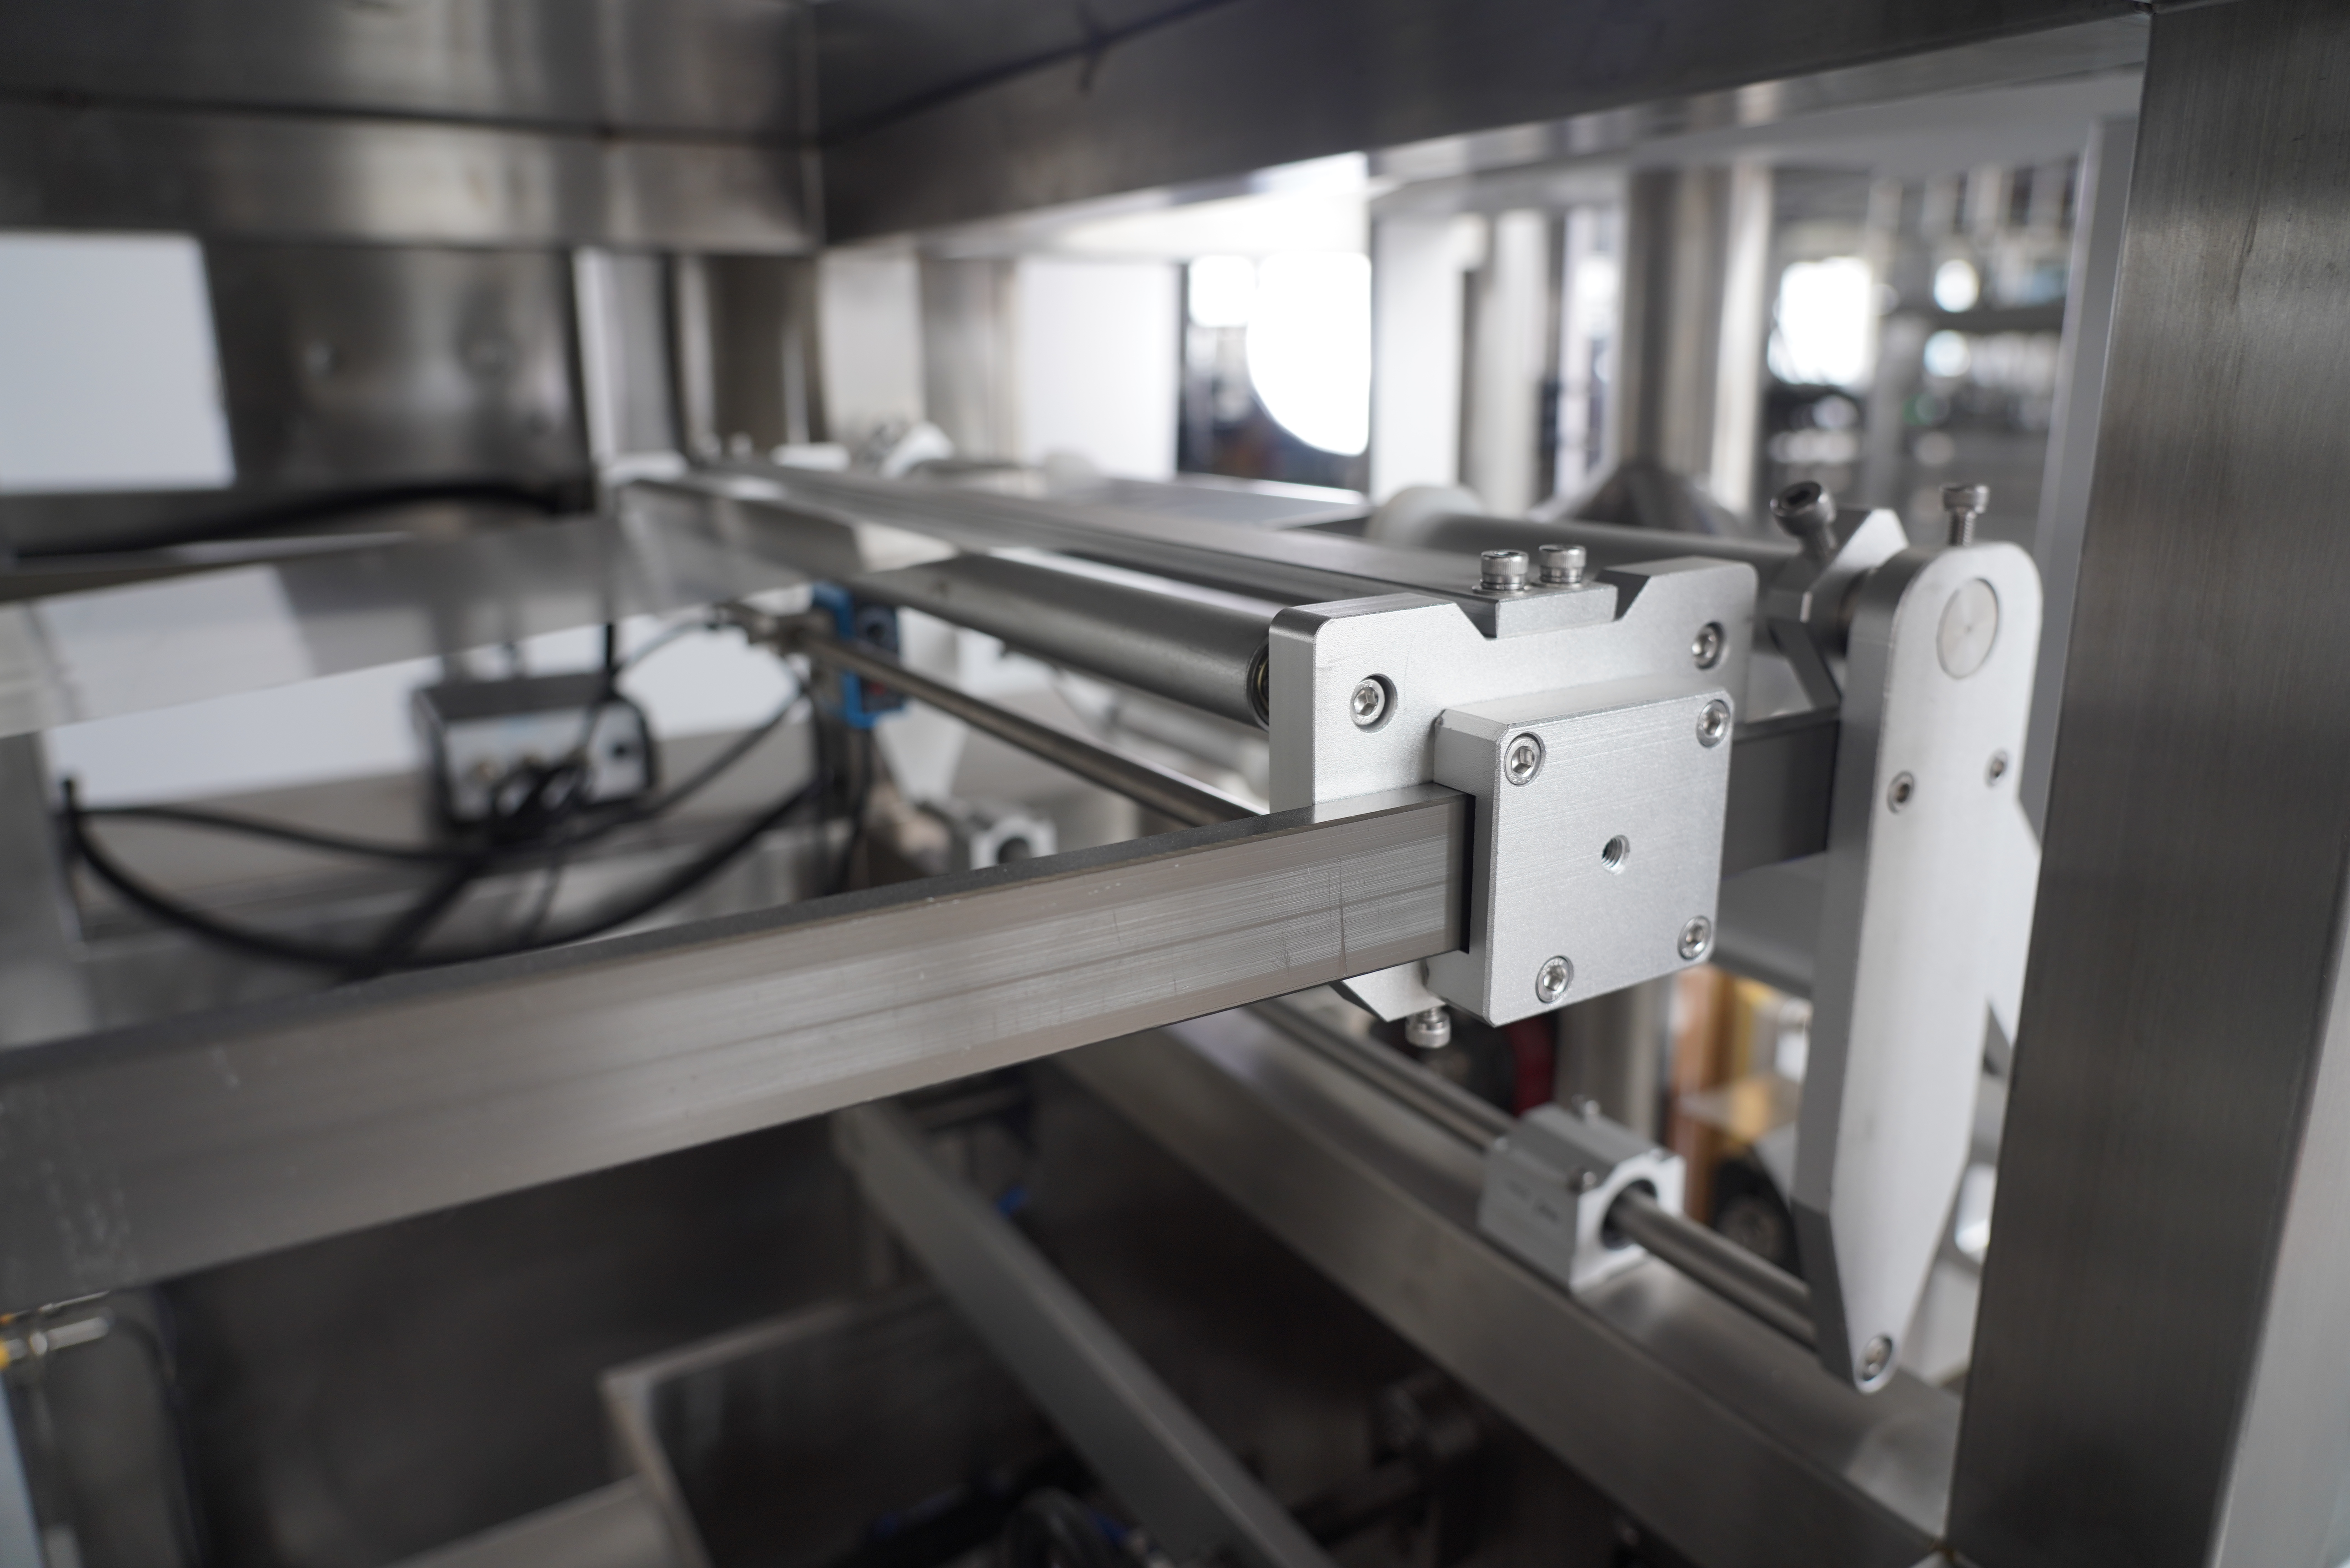
Noslēgšanas modulis ir jebkuras vertikālas iepakojuma mašīnas sirds, kas atbildīga par drošu, gaisa necaurlaidīgu noslēgumu izveidi, lai aizsargātu produkta integritāti un nodrošinātu patērētāju drošību. Šī būtiskā komponenta pareiza apkope tieši ietekmē ražošanas efektivitāti, produkta kvalitāti un jūsu vertikālās iepakojuma mašīnas kopējo kalpošanas laiku. Noslēgšanas moduļa nepietiekama apkope noved pie noslēgumu atteices, ražošanas apstāšanās, materiālu izšķiešanas un dārgām ārkārtas remontdarbībām, kas traucē jūsu iepakojuma darbības.
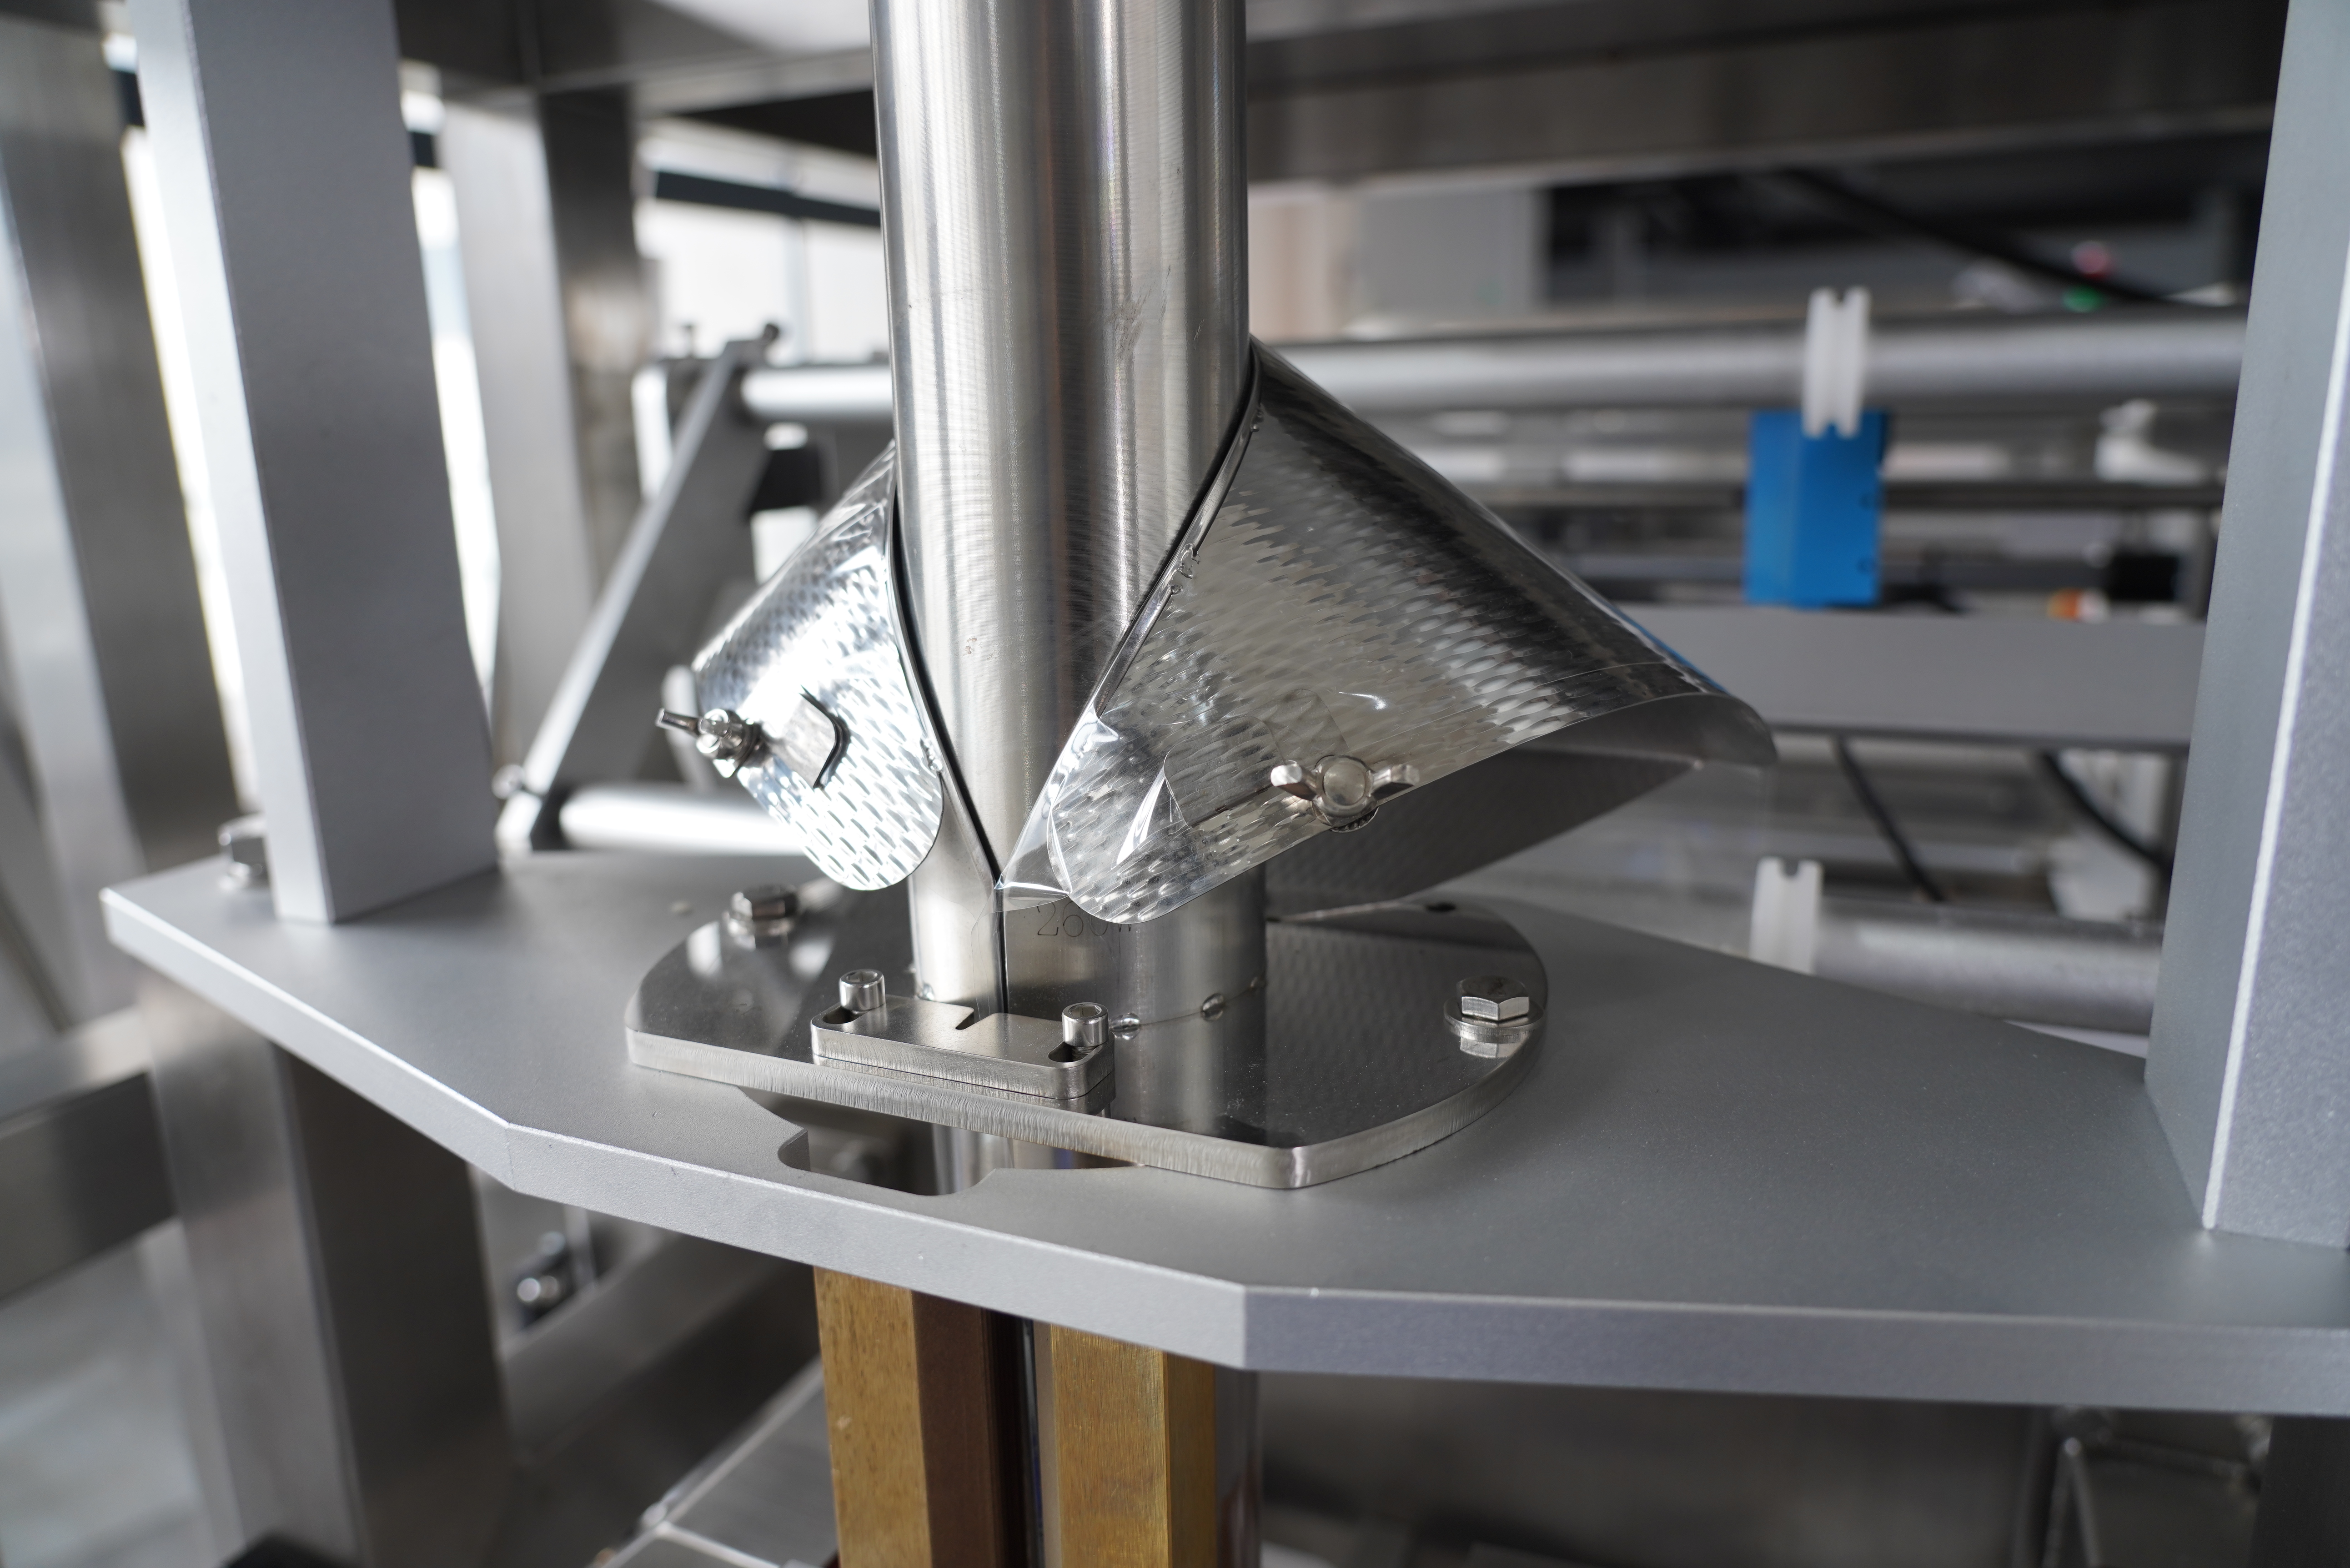
Šis vadlīnijas dokuments sniedz detalizētus apkopas protokolus, kas īpaši izstrādāti vertikālo iepakojuma mašīnu noslēgšanas vienībām, palīdzot ekspluatācijas personālam un apkopes komandām novērst darbības traucējumus, optimizēt veiktspēju un pagarināt aprīkojuma kalpošanas laiku. Izprotot vertikālo iepakojuma mašīnu mehānismus, biežāk sastopamos darbības traucējumu punktus un profilaktiskās apkopes procedūras, jūs varat nodrošināt stabila noslēguma kvalitāti, samazināt negaidītus darbības pārtraukumus un aizsargāt savu ieguldījumu iepakojuma automatizācijā.
Vertikāla iepakošanas mašīna balstās uz precīzi izstrādātām noslēgšanas mehānismu sistēmām, lai uzticami savienotu plēves kārtas. Noslogošanas vienība parasti sastāv no sildīšanas elementiem, spiediena rullīšiem un laika regulēšanas vadības sistēmām, kas darbojas sinhronā harmonijā, lai izveidotu ilgstošus noslēgumus. Šo komponentu izpratne ir būtiska, lai efektīvi uzturētu vertikālās iepakošanas mašīnas noslēgšanas vienību. Siltuma avoti uzsilda plēvi līdz aktivācijas temperatūrai, kamēr spiediena mehānismi kompresē kārtas, lai tās pastāvīgi savienotu. Jebkāda neatbilstība vai nodilums šajās sistēmās apdraud noslēguma integritāti un liek operatoriem izšķiest materiālu atkārtotās ciklu dēļ.
Vertikālā iepakojuma mašīnas noslēgšanas modulis darbojas, kontrolējot siltuma pielietošanu kopā ar precīzu spiediena laika regulēšanu. Temperatūras sensori uzrauga sildīšanas elementa darbību, bet spiediena mērītāji reģistrē kompresijas spēku katrā noslēgšanas ciklā. Nevienmērīga siltuma izplatīšanās pa noslēgšanas žokļu virsmām rada vājus punktus, kas sabrūk apstrādes, transportēšanas vai uzglabāšanas laikā. Vertikālajai iepakojuma mašīnai jānodrošina vienmērīga temperatūra ar šaurām pieļaujamām novirzēm — parasti plus vai mīnus pieci grādi Celsija — lai katrs iepakojums atbilstu kvalitātes standartiem. Spiedienam jābūt pietiekamam, lai savienotu plēves kārtas, neuzspiežot pārāk stipri noslēgumu, kas var izraisīt materiāla bojājumus vai nepilnīgu saplūšanu.
Regulāru pārbaudes grafiku izveidošana novērš vairumu noslēgšanas vienību darbības traucējumus, pirms tie ietekmē ražošanu. Ikdienas pārbaudēs jāiekļauj vizuāla noslēgšanas skavu apskatīšana uz atlikušajiem atliekām, materiāla uzkrāšanos vai redzamām nodiluma pazīmēm, kas var pasliktināt vertikālās iepakošanas mašīnas veiktspēju. Operators ir jāveic testa cikli, izmantojot rezerves plēvi, lai pārbaudītu noslēguma izturību, temperatūras vienmērību un spiediena pielietojumu pirms faktiskā produkta apstrādes. Katru nedēļu jāpārbauda elektriskās savienojumi, jāmēra skavu izlīdzinājums ar precīziem rīkiem un jāpārbauda temperatūras vienmērība visā noslēgšanas virsmā. Šīs vienkāršās pārbaudes vertikālajā iepakošanas mašīnā aizņem minimālu laiku, taču tās ļauj agrīni noteikt attīstības problēmas, kad remonts ir vienkāršs un lēts.
Materiālu uzkrāšanās uz noslēgšanas zobratiem ir visbiežākais iemesls noslēguma atteicei vertikālā iepakojuma mašīnā. Plastmasas atliekas, līmes pēdas un putekļi uzkrājas ražošanas cikla laikā un veido termiskus barjeras, kas kavē pareizu siltuma pārnesi. Pēc katras ražošanas maiņas operators rūpīgi jānoņem noslēgšanas zobrati un jānotīra, izmantojot apstiprinātus šķīdinātājus, kas izšķīdina plastmasu, nebojājot vertikālās iepakojuma mašīnas noslēgšanas virsmas. Lai izvairītos no precīzu virsmu ievainošanas, jāizmanto mīksti suku vai īpaši tīrīšanas rīki, kas paredzēti noslēgšanas zobratu apkopei. Nedrīkst izmantot abrazīvu berzēšanu, kas iegriež noslēgšanas zobratu virsmās, jo tas izraisa neatgriezeniskus bojājumus vertikālajai iepakojuma mašīnai. Pirms atkal salikšanas jānodrošina pilnīga žāvēšana, jo mitrums, kas paliek uz noslēgšanas virsmām, izraisa koroziju un traucē termisko kontaktu.
Temperatūras precizitāte ir būtiska, lai vertikālajā iepakojuma mašīnā nodrošinātu vienmērīgu noslēgšanas veiktspēju. Sildīšanas elementi pakāpeniski degradējas laika gaitā, tādējādi samazinot to spēju uzturēt mērķa temperatūru uzticami. Kvartāla kalibrēšana, izmantojot sertificētus termometrus, nodrošina, ka jūsu vertikālā iepakojuma mašīna visu gadu uztur noslēgšanas kvalitātes standartus. Temperatūras sensorus vajadzētu pārbaudīt atsevišķi, lai pārliecinātos, ka tie precīzi ziņo par faktiskajām žokļu temperatūrām darbības laikā. Defekts sensors vertikālajā iepakojuma mašīnā var ziņot par pareizām temperatūrām, kamēr žokļi darbojas pārāk karsti vai pārāk auksti, radot periodiskas noslēgšanas atteices. Atkārtota kalibrēšana parasti ilgst mazāk nekā divas stundas un maksā daudz mazāk nekā ārkārtas remonts, ko izraisa termiskā neatbilstība jūsu vertikālās iepakojuma mašīnas noslēgšanas modulī.
Pneimatiskās un hidrauliskās spiediena sistēmas vertikālajā iepakojuma mašīnā prasa regulāru apkopi, lai nodrošinātu vienmērīgu hermētizācijas spēku. Spiediena regulatorus jāpārbauda mēnesī, lai pārliecinātos, ka tie nodrošina norādīto spiedienu bez nobīdes vai svārstībām, kas pasliktina hermētizācijas kvalitāti jūsu vertikālajā iepakojuma mašīnā. Gaisa un šķidruma filtrus jānomaina noteiktajā laikā, lai novērstu piesārņojumu, kas aizsprosto vārstus un samazina spiediena piegādi visā vertikālajā iepakojuma mašīnā. Spiediena manometrus jāpārbauda katru ceturksni pret akreditētiem standartiem, lai nodrošinātu, ka operatoriem tiek sniegti precīzi rādījumi. Pat nelielas spiediena samazināšanās jūsu vertikālās iepakojuma mašīnas hermētizācijas modulī laika gaitā uzkrājas un pakāpeniski pasliktina hermētizācijas stiprumu, līdz iepakojumi sabrūk transportēšanas vai uzglabāšanas laikā. Preventīva regulatora nomaiņa palielina hermētizācijas moduļa uzticamību un novērš ārkārtas remontus, kas aptur ražošanu.
Hermetizācijas uzvalki galu beigās nodilst, pat ja tiek rūpīgi uzturēti, tādēļ tos ir jānomaina, lai atjaunotu hermetizācijas kvalitāti vertikālajā iepakojuma mašīnā. Nodilušu uzvalku virsmas veido mikroskopiskas bedrītes un svītras, kas notver gaisu un neļauj pilnībā saplūst plēves kārtām, radot vājas hermetizācijas vietas. Kad hermetizācijas izturības testi sāk rādīt robežvērtības, profesionāla uzvalku atjaunošana vai nomainīšana atgriež vertikālo iepakojuma mašīnu pilnā darbības režīmā. Kvalificēti tehniskie speciālisti var atjaunot bojātos uzvalkus, izmantojot precīzus slīpēšanas paņēmienus, kas atjauno hermetizācijas virsmas, saglabājot kritisku uzvalku izlīdzinājumu. Smagi bojātiem uzvalkiem nomainīšana ir izdevīgāka nekā atjaunošana. Uzvalku apkopei paredzētais pārtraukums novērš ārkārtas remontus, kas traucē ražošanas grafiku vertikālajai iepakojuma mašīnai.
Profesionāla apkope vertikālajai iepakojuma mašīnai vertikālā iepakojuma mašīna jānotiek reizi gadā vai pēc katrām 500 000 ciklu, atkarībā no tā, kas iestājas agrāk. Šis detalizētais tehniskais apkopojums ietver temperatūras kalibrēšanu, spiediena sistēmas pārbaudi, žokļu izlīdzinājuma verifikāciju un nodilušo detaļu nomaiņu. Augstas apjomu ražošanas vidē vai tad, ja mašīna apstrādā grūti apstrādājamus materiālus, ieteicams veikt biežāku tehnisko apkopi. Regulārā tehniskā apkope novērš dārgus ārkārtas remontus un nodrošina vienmērīgu hermētiskuma kvalitāti visu vertikālās iepakošanas mašīnas ekspluatācijas laiku.
Parastās brīdinājuma pazīmes ietver vāju hermētiskuma stiprumu vilciena testos, neregulāras hermētiskuma rakstura veidošanos, redzamu materiāla atlikumu uz hermētiskuma zobratiem, nestabila temperatūras rādījumus vai neparastus skaņas signālus hermētiskuma ciklu laikā. Ja jūsu vertikālā iepakojuma mašīna reizēm neveido hermētiskumu vai tai nepieciešami vairāki atkārtoti cikli, lai sasniegtu pieņemamus rezultātus, nekavējoties jāveic pārbaude. Operators nekad nedrīkst ignorēt šos agrīnos signālus, jo progresīvā nodilums paātrinās, tiklīdz hermētiskuma moduļa komponenti sāks darboties nepareizi.
Jā, rūpīga profilaktiskā apkope var pagarināt vertikālās iepakojuma mašīnas noslēgšanas moduļa kalpošanas laiku par trīsdesmit līdz piecdesmit procentiem. Regulāra tīrīšana, periodiska kalibrēšana, spiediena sistēmas apkope un savlaicīga komponentu nomaiņa novērš agrīnu nodilumu un katastrofālas atteices. Pareiza apkope pārvērš noslēgšanas moduli ļoti uzticamā sistēmā, kas spēj nodrošināt miljoniem kvalitatīvu noslēgumu visā jūsu vertikālās iepakojuma mašīnas kalpošanas laikā.

2026/09/20
Gatavo maisiņu iepakošanas mašīnas: samaziniet plēves atkritumus, samaziniet kopējās ekspluatācijas izmaksas (TCO) un sasniedziet ātrāku ROI

2026/09/20
Samaziniet iepakojuma maisītāja mašīnas pārslēgšanās laiku par 40 %, izmantojot pierādītas labākās prakses

2026/09/20
Iepakojuma maisītāja mašīnas: palieliniet ražību, samaziniet atkritumus un uzlabojiet ROI

2026/09/20
Rotācijas un lineārās iepakojuma maisītāja mašīnas: salīdzinājums ātrumam, ROI un mērogojamībai

2026/09/20
Iepakojuma maisītāja mašīna: palieliniet ražību, samaziniet darbaspēka izmaksas un uzlabojiet noslēguma integritāti

2026/09/21
Iepriekšizgatavotas maisiņu mašīna: maisiņu veidi, materiāli un piepildīšanas pamācība

