 EN
Kako smanjiti otpad od filma pomoću mašine za pakiranje vrećica?
2026/09/20
Prefabrikirane mašine za vrećice: Smanji otpad filmova, smanji TCO i postigni brži ROI

2026/10/01
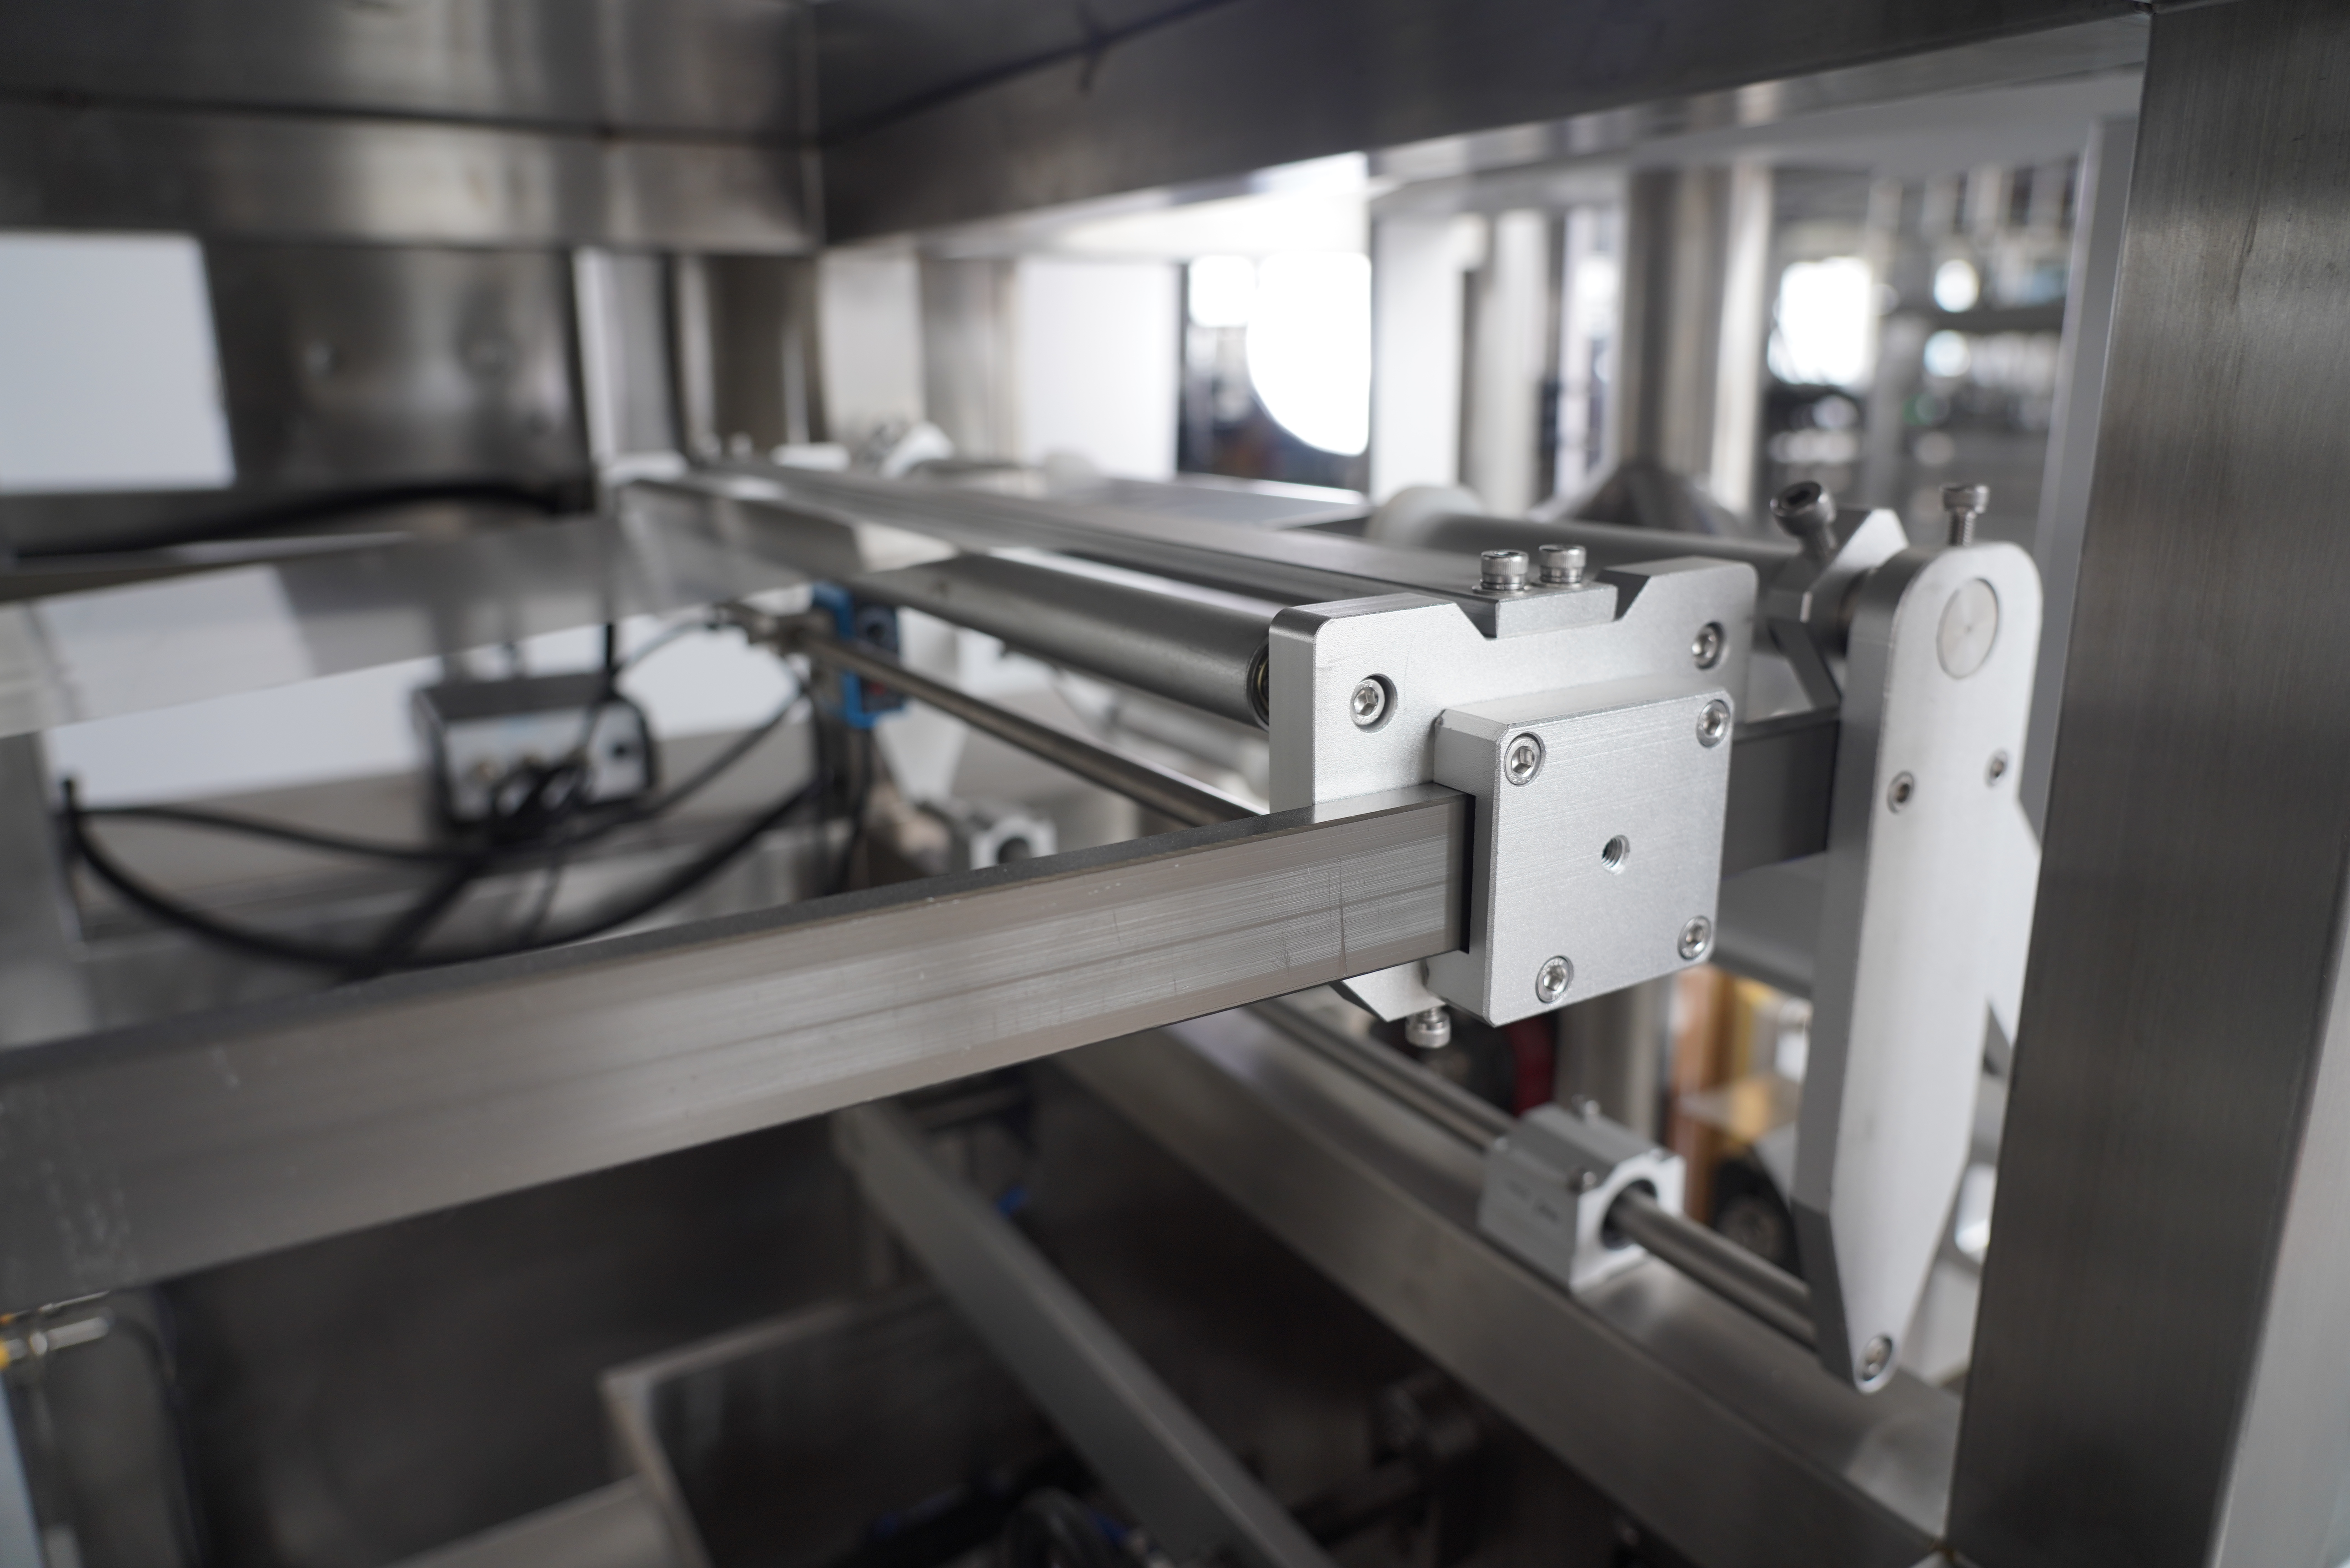
Jedinica za zapečaćivanje je srce bilo koje vertikalne pakirnice, odgovorna za stvaranje sigurnih, hermetičnih zapečaćenja koja štite integritet proizvoda i osiguravaju sigurnost potrošača. Pravilno održavanje ove kritične komponente izravno utječe na proizvodnu učinkovitost, kvalitetu proizvoda i ukupni životni vijek vaše vertikalne pakirnice. Zanemarivanje održavanja jedinice za zapečaćivanje dovodi do kvarova pečata, zaustavljanja proizvodnje, otpada materijala i skupih hitnih popravaka koje ometaju vaše pakiranje.
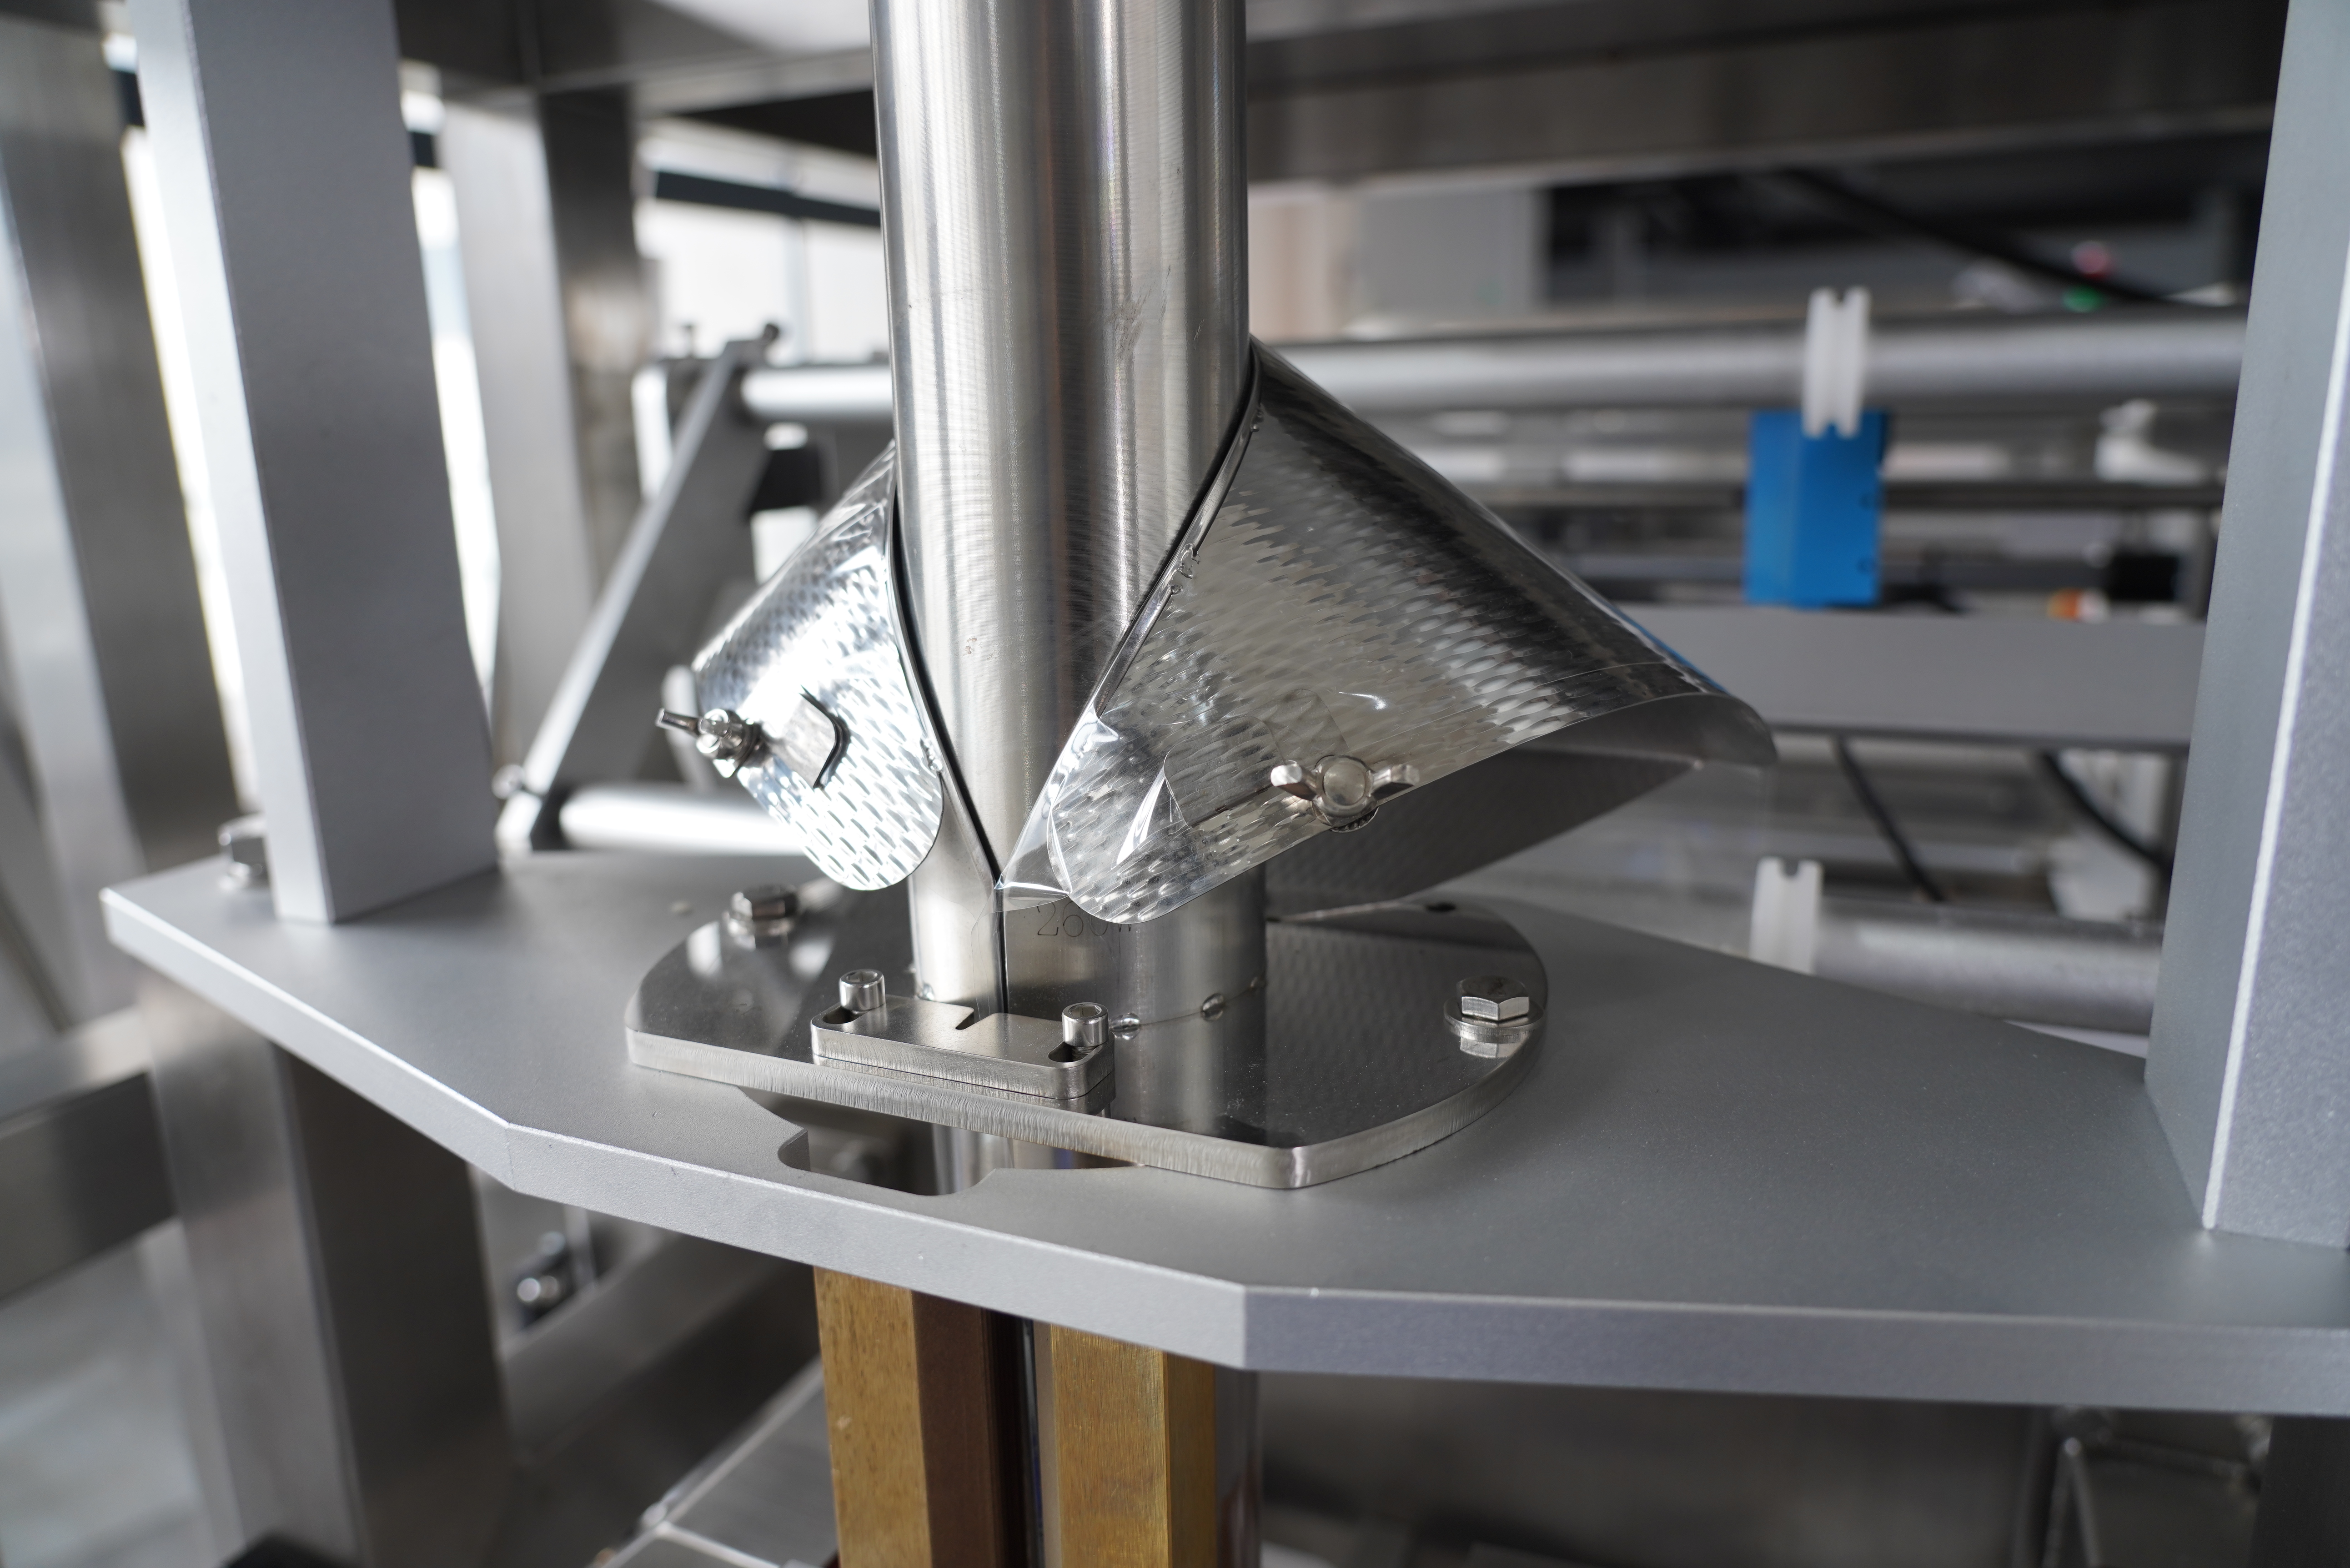
Ovaj vodič pruža sveobuhvatne protokole održavanja posebno dizajnirane za jedinice za zapečaćivanje vertikalnih pakiranja, pomažući operateri i timovi za održavanje spriječiti kvarove, optimizirati performanse i produžiti dugotrajnost opreme. Razumijevanjem mehanizama, uobičajenih točaka kvarova i rutinskih mjera preventivnog održavanja za vašu vertikalnu pakirnu mašinu možete održavati dosljednu kvalitetu pečata, smanjiti neočekivane kvarove i zaštititi ulaganje u automatizaciju pakiranja.
Vertikalna pakirnica oslanja se na precizno konstruirane mehanizme za zapečaćivanje kako bi se slojevi filma pouzdano spojili. Jedinica za zapečaćivanje obično se sastoji od grijanja, valjaka pod pritiskom i upravljača vremena koji rade u sinhroniziranom skladu kako bi stvorili trajne pečatove. Razumijevanje tih komponenti ključno je za učinkovito održavanje jedinice za zapečaćivanje vertikalne pakirnice. Izvori toplote zagrijavaju film do aktivne temperature, dok mehanizmi pritiska komprimiraju slojeve kako bi ih trajno spojili. Ako se u tim sustavima ne uspostavi ravnoteža ili se ne isporuči, ugrožava se integritet pečata i operator mora trošiti materijal na ponavljajuće cikluse.
U skladu s člankom 3. stavkom 2. točkom (a) ovog članka, za proizvodnju proizvoda iz kategorije II. Senzori temperature nadgledaju rad grijanja, a meritelji tlaka prate snagu kompresije tijekom svakog ciklusa zatvaranja. Neudružljiva distribucija topline na površini čeljusti uzrokuje slabe točke koje propadaju tijekom rukovanja, transporta ili skladištenja. U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EZ) br. U slučaju da se ne provede ispitivanje, ispitni postupci moraju se provesti u skladu s člankom 6. stavkom 2.
Uspostavljanje rutinskih rasporednih inspekcija spriječava većinu kvarova u čepovima prije nego što utječu na proizvodnju. U slučaju da se ne primjenjuje primjena ovog članka, za svaki proizvod koji se upotrebljava za pakovanje, potrebno je utvrditi da je proizvod koji se upotrebljava za pakovanje u skladu s člankom 6. stavkom 1. U slučaju da se proizvod ne koristi za proizvodnju, potrebno je provjeriti da je proizvod u skladu s zahtjevima iz članka 4. stavka 2. točke (a) Uredbe (EU) br. 528/2012. Tjedni pregledi uključuju provjeru električnih spojeva, mjerenje poravnanosti čeljusti preciznim alatima i testiranje jednakoće temperature na svim površinama za zapečaćivanje. Ove jednostavne provjere na vašoj vertikalnoj pakiračkoj mašini zahtijevaju minimalno vrijeme, ali rane probleme mogu se uočiti kada su popravci jednostavni i jeftini.
U slučaju otkazivanja čepova u vertikalnoj pakiračkoj mašini najčešći je uzrok nakupljanje materijala na čepovima za zatvaranje. Plastični ostatci, tragovi lepila i prašina nakupljaju se tijekom proizvodnih radova i stvaraju toplinske barijere koje sprečavaju pravilnu prijenos toplote. Nakon svake proizvodne smjene, radnici trebaju pažljivo ukloniti čeljust za zapečaćivanje i očistiti je upotrebom odobrenih rastvarača koji rastvaraju plastiku bez oštećenja zapečaćivanja vaše vertikalne pakirnice. Koristite mekane četke ili posebne uređaje za čišćenje namijenjene za održavanje čeljusti kako ne biste ogrebali precizne površine. Nikada ne koristite otpuštanje koje izluđuje površinu čeljusti, jer to može trajno oštetiti vertikalni pakirni stroj. Prije ponovnog sastavljanja dozvolite temeljito sušenje, jer vlažnost koja se zadrži na površini za zapečaćivanje uzrokuje koroziju i ugrožava toplinski kontakt.
Temperatura je presudna za dosljednu učinkovitost zatvaranja u vertikalnoj pakiračkoj mašini. U skladu s člankom 3. stavkom 2. točkom (a) Uredbe (EZ) br. 765/2008 i člankom 3. točkom (b) Uredbe (EZ) br. 765/2008 i člankom 4. točkom (c) Uredbe (EZ) br. 765/2008 i člankom 4. točkom (c) Uredbe (EZ) br. 765/2008 i Trimjesečno kalibriranje pomoću certificiranih termometara osigurava da vaša vertikalna pakirnica održava standarde kvalitete pečata tijekom cijele godine. U slučaju da se ne provjere u skladu s člankom 6. stavkom 1. točkom (a) ovog članka, za sve proizvode koji se upotrebljavaju u proizvodnji, za koje se primjenjuje ovaj članak, potrebno je utvrditi da su u skladu s člankom 6. stavkom 1. točkom (a) ovog članka. Neispravni senzor u vertikalnoj pakirnoj mašini može dostaviti ispravne temperature dok su čeljusti prevreljene ili prehladne, što uzrokuje povremene kvarove zapečaćenja. Rekalibracija obično traje manje od dva sata i košta mnogo manje od hitnih popravaka uzrokovanih toplinskom nedosljednošću koja utječe na jedinicu za zapečaćivanje vertikalne pakirnice.
U slučaju da se ne primjenjuje primjena ovog članka, za svaki proizvod koji se upotrebljava u proizvodnji, potrebno je utvrditi razina i razina otpornosti na otpornost. Regulatori tlaka trebaju se mjesečno provjeravati kako bi se potvrdilo da pružaju određeni pritisak bez pomicanja ili fluktuacija koje ugrožavaju kvalitetu zatvaranja na vašoj vertikalnoj pakirnoj mašini. Filteri za zrak i tekućine moraju se zamijeniti u skladu s planom kako bi se spriječilo onečišćenje koje zapuštava ventile i smanjuje dostavljanje tlaka u cijeloj vertikalnoj pakirnoj mašini. U skladu s člankom 21. stavkom 1. Čak i mala smanjenja pritiska u vaš vertikalni pakiranje stroj zatvaranje jedinice spojeni s vremenom, postupno degradiranje čvrstoće čvrstoće dok paketi ne propadne u transportu ili skladištenju. Izmena regulatornih sustava za prevenciju produžava pouzdanost jedinice za zapečaćivanje i sprečava hitne popravke koji zaustavljaju proizvodnju.
Zatvornice se na kraju, unatoč pažljivoj održavanju, uništavaju, što zahtijeva zamjenu kako bi se vratila kvaliteta zatvora u vašoj vertikalnoj pakirnici. Na ispušenoj površini vilice nastaju mikroskopske jame i ogrebotine koje hvataju zrak i sprečavaju potpunu fuziju filma, stvarajući slabe točke za zapečaćivanje. Kada testovi čvrstoće čepova počnu pokazivati marginalne rezultate, profesionalno obnavljanje ili zamjena čeljusti vraća vašu vertikalnu pakirnu mašinu u punu radnu snagu. Kvalificirani serviseri mogu ponovno izliječiti oštećene vilice pomoću preciznih tehnika brušenja koje vraćaju zapečaćene površine, a istovremeno održavaju kritičnu poravnanost vilice. Za ozbiljno oštećene vilice, zamjena je troškovno učinkovitija od obnove. Planiranje održavanja čeljusti tijekom planiranog zastoja sprečava hitne popravke koji ometaju proizvodne rasporede za vašu vertikalnu pakirnu mašinu.
Profesionalna usluga za vertikalni pakirni stroj ako se ne primjenjuje, to se može dogoditi jednom godišnje ili svakih 500.000 ciklusa, što god se dogodi prije. Ova sveobuhvatna usluga uključuje kalibraciju temperature, inspekciju sustava pritiska, provjeru poravnanosti vilice i zamjenu dijelova za nošenje. U slučaju strojeva koji se koriste za proizvodnju velikih količina ili strojeva koji obrađuju teške materijale preporučuje se češća servisiranje. Redovito održavanje sprečava skupe hitne popravke i održava kvalitetu pečata tijekom cijelog radnog vijeka vertikalne pakirnice.
Česti znakovi upozorenja uključuju slabost čvrstoće pečata na testovima povlačenja, nepravilne obrasce pečata, vidljivi ostatak materijala na čeljustima pečata, neskladna očitavanja temperature ili neobični zvukovi tijekom ciklusa pečata. Ako vaša vertikalna pakirnica uzrokuje povremene kvarove zapečaćivanja ili zahtijeva ponavljajuće cikluse kako bi se postigli prihvatljivi rezultati, potrebno je odmah provjeriti. Operatori nikada ne bi trebali zanemariti ove rane pokazatelje, jer se postupno iscrpljivanje ubrzava kada komponente jedinice za zapečaćivanje počnu propasti.
Da, marljivo preventivno održavanje može produžiti životni vijek uređaja za zapečaćivanje vertikalnih pakera za 30 do 50 posto. Stalno čišćenje, redovna kalibracija, održavanje sustava pod pritiskom i pravovremena zamjena dijelova sprečavaju prijevremeno uništavanje i katastrofalne kvarove. Pravilno održavanje pretvara jedinicu za zapečaćivanje u vrlo pouzdan sustav sposoban za isporuku milijuna kvalitetnih pečata tijekom cijelog životnog vijeka vaše vertikalne pakirnice.

2026/09/20
Prefabrikirane mašine za vrećice: Smanji otpad filmova, smanji TCO i postigni brži ROI

2026/09/20
Smanjenje vremena za zamjenu predrađene mašine za vrećice za 40% s dokazanim najboljim praksama

2026/09/20
Prefabrikirane mašine za vrećice: povećati proizvodnju, smanjiti otpad i poboljšati povrat ulaganja

2026/09/20
Rotary vs. Inline prefabrikirane mašine za vrećice: Brzina, ROI i skalabilnost u usporedbi

2026/09/20
Pre-made pouch machine: povećanje proizvodnje, smanjenje troškova rada i poboljšanje integriteta pečata

2026/09/21
Prefabrikirani stroj za vrećice: vrste vrećica, materijali i vodič za punjenje

