 EN
プレマードパウチ包装機でフィルム廃棄を削減する方法
2026/09/20
プレマードパウチ機:フィルム廃棄の削減、TCOの低減、および投資回収期間(ROI)の短縮

2026/09/27
A回転式ポーチ包装機 ロータリーパウチ包装機は、現代の包装工程において最も重要な資産の一つであり、そのワークフローを最適化することは、生産効率、製品品質、そして最終的な収益性に直結します。ロータリーパウチ包装機が最高のパフォーマンスで稼働すれば、材料の無駄を削減し、ダウンタイムを最小限に抑え、顧客の期待に応える一貫した生産量を実現できます。しかし実際には、多くの現場でロータリーパウチ包装機の潜在能力を十分に引き出せていないのが現状です。その主な理由は、体系的な最適化戦略が欠如しているためです。本稿では、ロータリーパウチ包装機の性能およびワークフローを段階的に向上させるための具体的な実践的ガイドラインを提供します。
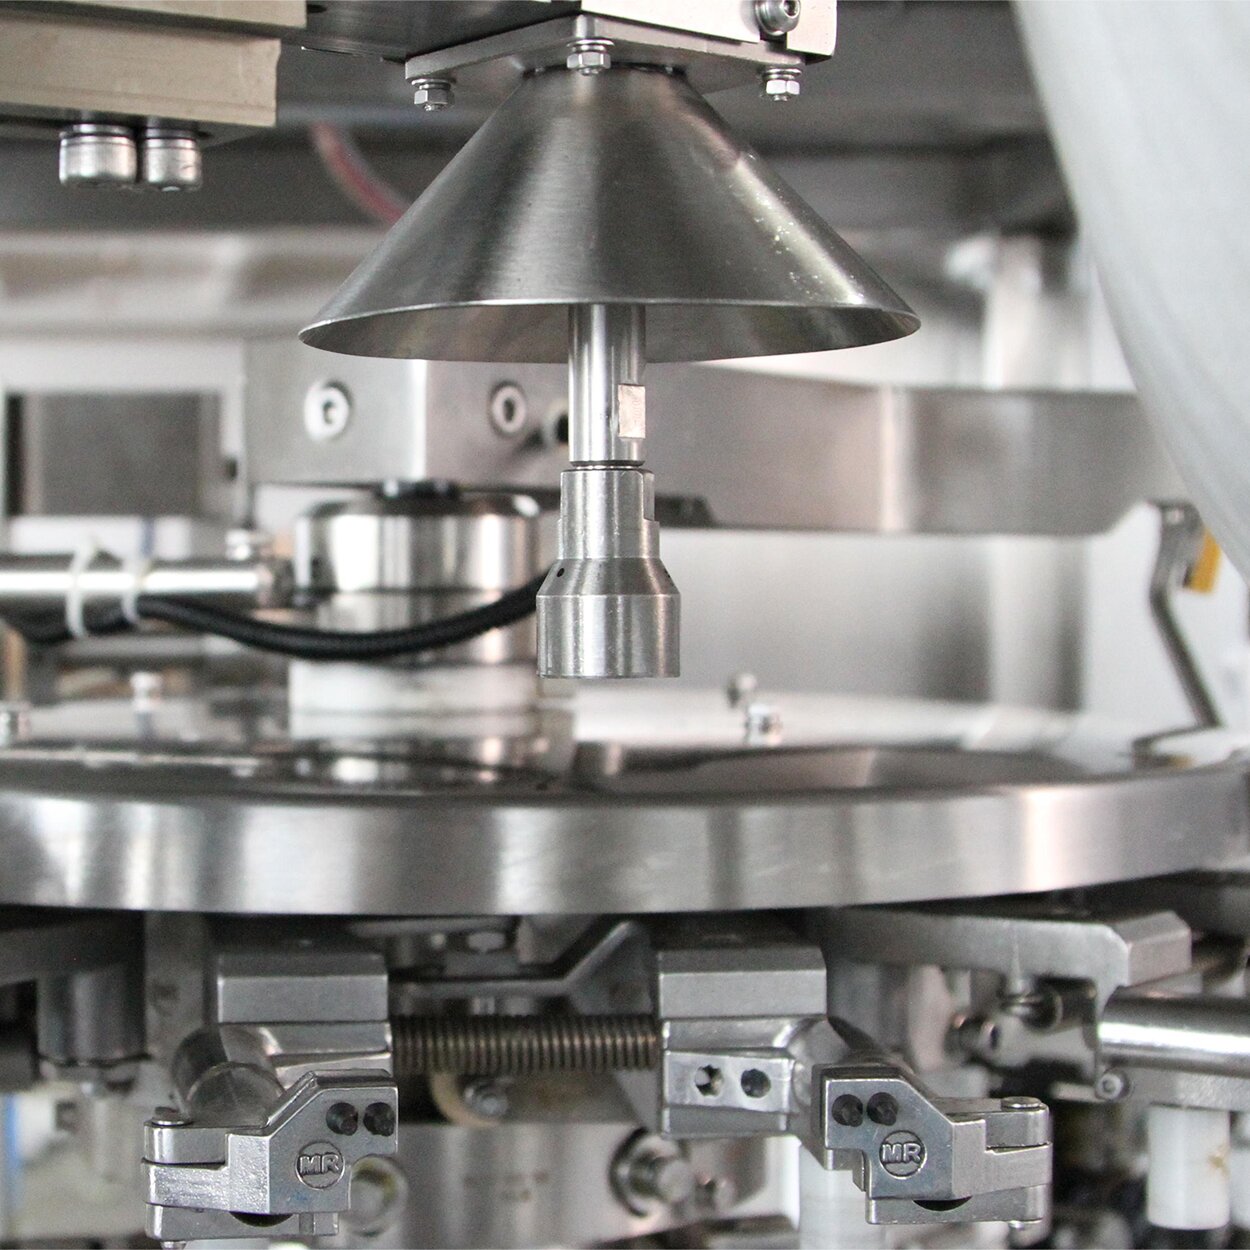
ロータリーパウチ包装機のワークフローを最適化するには、各構成要素がシステム内でどのように連携しているかを理解することが不可欠です。調整が行き届いたロータリーパウチ包装機は、資材の取り扱い、充填精度、シール精度、速度制御を調和の取れた一連の動作として統合します。適切な最適化が行われないと、この機械は生産ライン全体のボトルネックとなり、納期遅延や運用コストの増加を招くおそれがあります。成功の鍵は、機械的性能と運用上のベストプラクティスの両方に配慮した、実績のある最適化手法を導入することにあります。
ロータリーパウチ包装機の最適化を始める前に、現在の性能に関する明確なベースライン測定値を確立してください。ロータリーパウチ包装機の速度設定、温度パラメーター、圧力レベル、サイクルタイムを記録します。標準的な生産運転中に、実際の充填重量精度、シール品質、材料ロスを測定します。これらのベースライン指標は、時間の経過とともに改善を追跡するための基準点となります。ベースラインが文書化されていないロータリーパウチ包装機では、調整が実際に性能を向上させているのか、あるいは新たな問題を引き起こしているのかを特定することが不可能です。
回転式ポーチ充填包装機の充填量、シール温度、インデックス速度は、性能を左右する3つの主要な要素です。回転式ポーチ充填包装機において、充填量の精度は製品の一貫性と顧客満足度に直接影響します。まず、機械に搭載された容積式充填装置を、対象となる仕様に正確に合わせてキャリブレーションしてください。この際、充填対象の材料の密度変動も考慮する必要があります。シール温度は、確実な密閉が得られる十分な高さに設定する必要がありますが、あまりにも高すぎるとフィルムを損傷したり、内容物の品質劣化を招くおそれがあります。インデックス速度は、シール品質や充填精度を確認しながら、段階的に上げていくのが望ましいです。高速化によって出力品質が損なわれないよう、常に注意を払ってください。
回転式ポーチ充填機の生産シフト全体における性能は、使用材料の均一性に大きく左右されます。回転式ポーチ充填機に供給する材料は、水分量、粒子径、かさ密度が仕様通りであることを確認してください。材料のばらつきがあると、機械が常に補正動作を繰り返す必要が生じ、生産効率が低下し、廃棄量が増加します。ホッパー内の材料レベルを検知するセンサーを設置し、材料不足が発生する前に適切なタイミングで補充が行われるよう工夫しましょう。これにより、回転式ポーチ充填機を連続運転状態に保つことができます。必要に応じて、乾燥や篩分けなどの前処理を行い、回転式ポーチ充填機へ安定した品質の材料を供給できるようにしてください。
投入するフィルムの品質は、ロータリーポーチ包装機で生産されるすべてのポーチのシール強度を直接左右します。ロータリーポーチ包装機にフィルムロールを装填する前に、破れやしわ、汚染などの欠陥を確認してください。これらの欠陥はシール不良の原因となります。フィルムは温度・湿度が制御された環境で保管し、厚みと水分量を一定に保ってください。これはロータリーポーチ包装機によるポーチ成形およびシール形成に直接影響します。また、使用するフィルムの幅および厚みが、ご使用のロータリーポーチ包装機の設定仕様と一致していることを必ず確認してください。フィルム品質が劣ると、ロータリーポーチ包装機は低速運転を余儀なくされ、不良品率(スクラップ率)が上昇します。
ロータリーパウチ包装機は、長期間にわたって最適化された性能を維持するために、体系的な予防保全が必要です。当該ロータリーパウチ包装機向けに、清掃頻度、潤滑タイミング、および部品点検間隔を明記した保全カレンダーを作成してください。シールステーションは毎日清掃し、フィルム残渣の付着を防いでシール品質の低下を未然に防止します。カッティングホイール、シールダイ、ドライブベルトなどの摩耗部品については、メーカーが当該ロータリーパウチ包装機に対して推奨する周期に従って点検・交換を行ってください。計画的な保全を実施することで、ロータリーパウチ包装機が無管理のまま稼働することによる徐々なる性能劣化を防ぐことができます。
現代の運用実践では、ロータリーパウチ包装機の主要業績評価指標(KPI)を各シフトを通じて追跡することが求められます。包装機の稼働中に、充填重量の精度、シール不良率、サイクルタイム、材料の廃棄率を監視してください。得られた生産データを活用して、重大なダウンタイムを引き起こす前に、潜在的な問題を示す傾向を早期に特定しましょう。例えば、ロータリーパウチ包装機のサイクルタイムが徐々に延長している場合、インデックス機構の摩耗や充填システム内の異物付着が原因である可能性があります。定期的な監視により、故障への対応ではなく、事前の最適化を図ることが可能になります。
ロータリーパウチ包装機の通常の運転速度は、パウチのサイズ、材質、充填精度の要求に応じて、分間40~200個程度です。ご使用のロータリーパウチ包装機にとって最適な速度は、生産性とシール品質・充填精度とのバランスを考慮して決定されます。品質指標をモニタリングしながら、まずは控えめな速度から始め、徐々に速度を上げていくことで、ご使用環境に応じた実際の最大生産速度を特定できます。
ロータリーパウチ包装機の校正頻度は、生産量、材料のばらつき、および規制要件によって異なります。多くの製造現場では、通常の生産期間中に週1回の校正を実施しており、材料の切り替え時や保守作業後に追加の校正を行うのが一般的です。ロータリーパウチ包装機に関する校正記録を文書化しておくことで、品質保証を支え、該当する場合は食品安全基準や医薬品関連基準への適合性を証明できます。
ロータリーパウチ包装機におけるシール不良は、通常、シール温度の不適切さ、シール圧力の不足、フィルムの汚染、またはシールダイの摩耗が原因です。ロータリーパウチ包装機のシールステーションで温度が変動すると、生産ロット全体で一貫性のないシール結果が生じます。ロータリーパウチ包装機のシール部品を定期的に点検・保守することで、故障を未然に防ぐことができます。適切な保守を行っているにもかかわらずシール不良が増加する場合は、専門業者による点検・修理、あるいは部品交換が必要であるサインです。







