 EN
Miten vähentää kalvohävikkiä valmiiksi valmistetun pussin pakkauskoneella?
2026/09/20
Valmiiksi valmistetut pussikoneet: vähennä kalvohävikkiä, leikkaa kokonaiskustannuksia (TCO) ja saavuta nopeampi tuotto sijoitetusta pääomasta (ROI)

2026/09/27
Apyörivä poskipakkauslaite edustaa yhtä tärkeimmistä varoista nykyaikaisissa pakkaustoiminnoissa, ja sen työnkulun optimointi vaikuttaa suoraan tuotannon tehokkuuteen, tuotteen laatuun ja lopulliseen kannattavuuteen. Kun pyörivä pussipakkauskone toimii huippusuorituksella, se vähentää materiaalihävikkiä, minimoi katkoja ja varmistaa johdonmukaisen tuotannon, joka täyttää asiakastodellisuudet. Monet toiminnot kuitenkin eivät saavuta pyörivän pussipakkauskoneensa täyttä potentiaalia, koska niillä ei ole rakennettua optimointistrategiaa. Tässä artikkelissa annetaan käytännöllistä ohjeistusta siitä, miten pyörivän pussipakkauskoneen suorituskykyä ja työnkulkuja voidaan järjestelmällisesti parantaa.
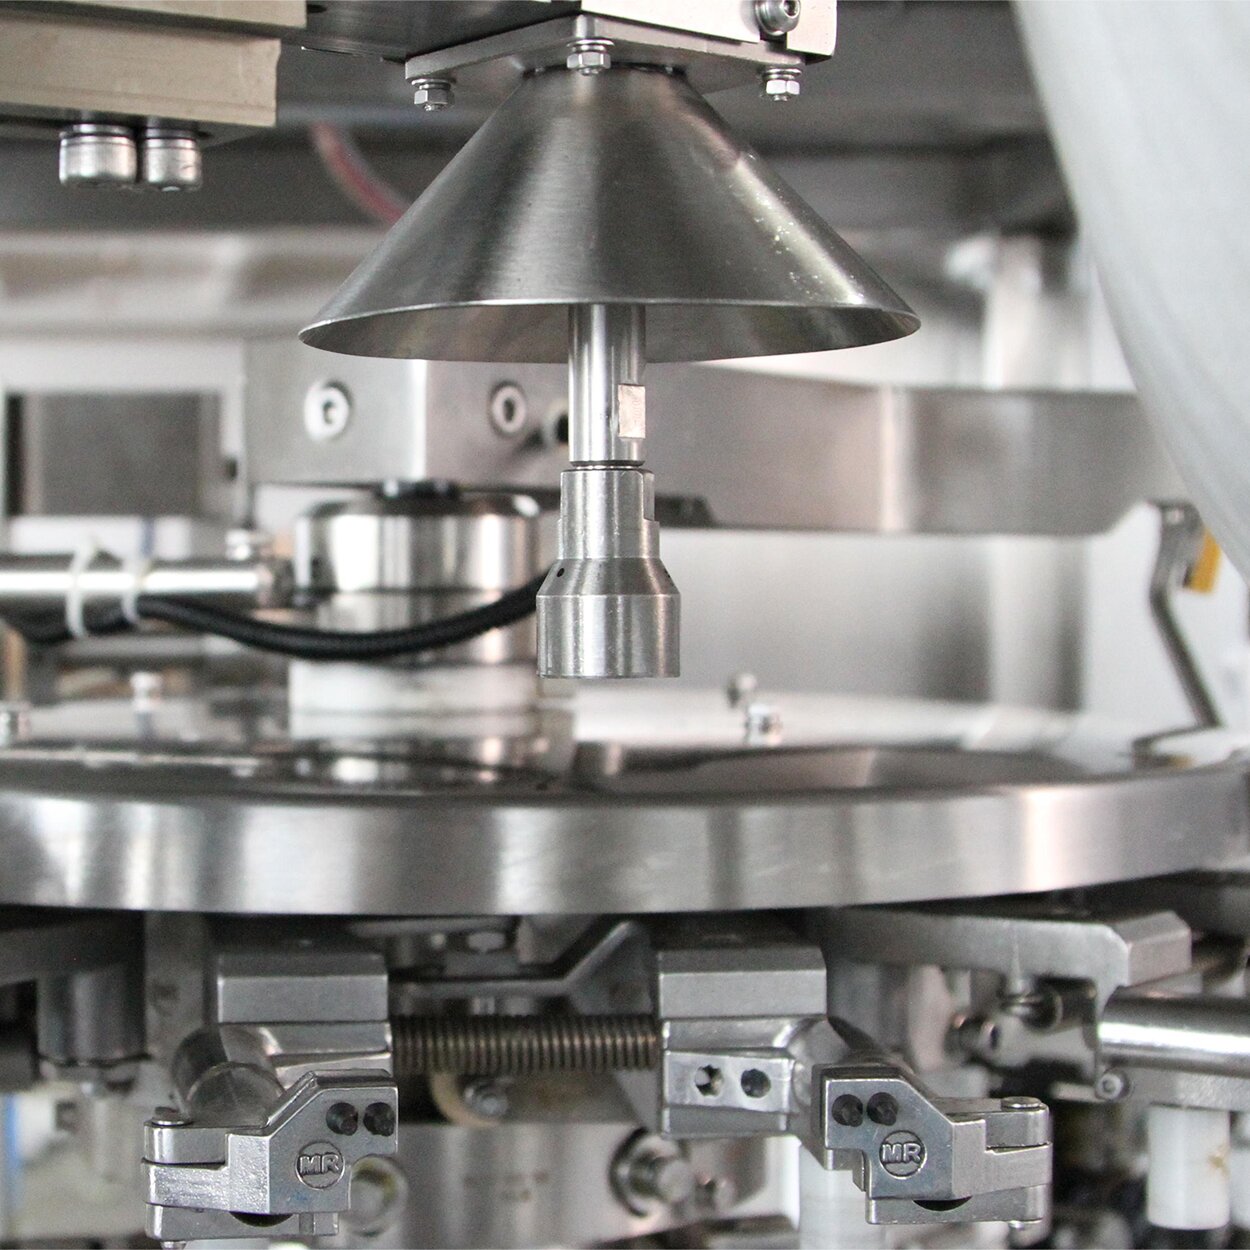
Pyörivän pussipakkauskoneen työnkulun optimointi vaatii ymmärrystä siitä, kuinka kukin komponentti toimii järjestelmässä. Hyvin säädetty pyörivä pussipakkauskone integroi materiaalin käsittelyn, täyttötarkkuuden, sinetöintitarkkuuden ja nopeuden säädön yhdeksi sujuvaksi toiminnoksi. Ilman asianmukaista optimointia pyörivä pussipakkauskone voi muodostua pullonkaulaksi, joka rajoittaa koko tuotantolinjaasi, mikä johtaa aikataulun menetyksiin ja korkeampiin toimintakustannuksiin. Menestyksen avain on käyttää todistettuja optimointimenetelmiä, jotka ottavat huomioon sekä mekaanisen suorituskyvyn että toiminnalliset parhaat käytännöt.
Ennen pyörivän pussipakkauskoneen optimointia on määritettävä selkeät lähtöarvot sen nykyisestä suorituskyvystä. Dokumentoi koneen nopeusasetukset, lämpötilaparametrit, painetasot ja kierroksien kestot. Mittaa todellinen täyttöpainon tarkkuus, tiivisteen laatu ja materiaalin hukka normaalissa tuotannossa. Nämä lähtöarvot muodostavat viitepisteen, jota tarvitaan parannusten seuraamiseen ajan myötä. Pyörivä pussipakkauskone, joka toimii ilman dokumentoituja lähtöarvoja, tekee mahdottomaksi selvittää, parantavatko säädöt todella suorituskykyä vai aiheuttavatko ne uusia ongelmia.
Pyörivän pussipakkauskoneen täyttötilavuus, sulku lämpötila ja indeksointinopeus muodostavat ytimen suorituskykykolmikon. Pyörivän pussipakkauskoneen täyttötilavuuden tarkkuus vaikuttaa suoraan tuotteen yhdenmukaisuuteen ja asiakastyytyväisyyteen. Aloita kalibroimalla pyörivän pussipakkauskoneen tilavuusmittari tarkasti vastaamaan kohdespesifikaatiota, ottamalla huomioon materiaalin tiukkuusvaihtelut. Pyörivän pussipakkauskoneen sulun lämpötilan on oltava riittävän korkea luodakseen turvallisen liitoksen, mutta ei niin korkea, että se vahingoittaa kalvoa tai aiheuttaa tuotteen laadun heikkenemistä. Pyörivän pussipakkauskoneen indeksointinopeutta on lisättävä asteikollisesti samalla kun seurataan sulun laatua ja täyttötilavuuden tarkkuutta, varmistamalla että nopeampi toiminta ei vaaranna tuotannon laatua.
Materiaalin yhdenmukaisuus vaikuttaa merkittävästi pyörivän pussipakkauskoneen suorituskykyyn koko tuotantovuoron ajan. Varmista, että pyörivään pussipakkauskoneeseen syötettävät materiaalit täyttävät vaatimukset kosteuspitoisuudeltaan, hiukkaskoostumukseltaan ja tilavuuspainoltaan. Epäyhtenäiset materiaalit pakottavat pyörivän pussipakkauskoneen tekemään jatkuvia korjausmuutoksia, mikä vähentää tuotantotehoa ja lisää jätettä. Asenna hopperin tason anturit, jotka käynnistävät ajoissa uudelleentäytön ennen kuin materiaalin loppuminen tapahtuu, jotta pyörivä pussipakkauskone toimii jatkuvasti. Esikäsittelä materiaalit tarvittaessa, esimerkiksi kuivaamalla tai seulomalla, varmistaaksesi, että pyörivä pussipakkauskone saa yhdenmukaista laadullista syöttöä.
Syötekalvon laatu määrittää suoraan tiivistyksen eheytetä jokaisessa pyörivällä pussipakkauskoneella tuotetussa pussissa. Tarkista kalvorullat ennen niiden asentamista pyörivään pussipakkauskoneeseen, jotta havaitset mahdolliset repäisykset, taitukset tai saastumiset, jotka aiheuttavat tiivistysten epäonnistumisen. Säilytä kalvoa ilmastoidussa ympäristössä, jotta sen paksuus ja kosteuspitoisuus pysyvät vakaina; tämä vaikuttaa suoraan siihen, kuinka pyörivä pussipakkauskone muodostaa ja tiivistää pussit. Varmista, että kalvon leveys- ja paksuusmäärittelyt vastaavat pyörivän pussipakkauskoneen asetuksissa vaadittuja määrittelyjä. Huono kalvolaatuisuus pakottaa pyörivän pussipakkauskoneen toimimaan alhaisemmalla nopeudella ja lisää hylkäysasteikkoa.
Pyörivän pussipakkauskoneen systemaattinen ennakoiva huolto vaaditaan, jotta optimointietujen säilyminen ajan myötä varmistetaan. Laadi huoltokalenteri, joka määrittelee pyörivän pussipakkauskoneen puhdistustauot, voiteluajat ja komponenttien tarkastustiukkuudet. Puhdista pyörivän pussipakkauskoneen sinettiasemat päivittäin estääksesi kalvoprosessin jäämien kertymisen, joka heikentää sinetin laatua. Tarkasta ja vaihda kulumisesta kärsivät komponentit, kuten leikkuupyörät, sinettimuotit ja kuljetusnauhat, valmistajan suositusten mukaisesti pyörivälle pussipakkauskoneelle. Oikea huolto estää vähituisen suorituskyvyn heikkenemisen, joka tapahtuu, kun pyörivää pussipakkauskonetta käytetään ilman suunniteltua huoltoa.
Modernit toimintatavat vaativat avainindikaattoreiden seurantaa pyörivällä pussipakkauskoneellanne jokaisen työvuoron aikana. Seuraa täyttöpainon tarkkuutta, tiivisteen viallisuusastetta, kiertoaikaa ja materiaalin hukkaantumisprosenttia pyörivän pussipakkauskoneen toimiessa. Käytä tuotantotietoja pyörivästä pussipakkauskoneesta tunnistaksesi trendejä, jotka viestittävät kehittyvistä ongelmista ennen kuin ne aiheuttavat merkittävää käyttökatkoa. Esimerkiksi kasvavat kiertoaikat pyörivässä pussipakkauskoneessa voivat viitata indeksointimekanismin kulumaan tai täyttöjärjestelmän saastumiseen. Säännöllinen seuranta mahdollistaa pyörivän pussipakkauskoneen optimoinnin ennakoivasti eikä vasta vikojen ilmetessä.
Pyörivän pussipakkauskoneen työnopeus vaihtelee yleensä 40–200 pussia minuutissa riippuen pussin koosta, materiaalista ja täyttötarkkuusvaatimuksista. Optimaalinen nopeus pyörivälle pussipakkauskoneelle riippuu tuotantotehon ja suljettujen pussien laadun sekä täytön tarkkuuden tasapainottamisesta. Aloittamalla varovaisilla nopeuksilla ja lisäämällä pyörivän pussipakkauskoneen nopeutta vähitellen samalla kun seurataan laatumittareita auttaa löytämään todellinen maksimituotantonopeus tiettyyn käyttöön.
Kiertävän pussipakkauskoneen kalibrointitaajuus riippuu tuotantomäärästä, materiaalin vaihteluvuudesta ja sääntelyvaatimuksista. Useimmat tuotantolaitokset kalibroivat kiertävän pussipakkauskoneensa viikoittain normaalin tuotannon aikana, ja lisäkalibrointeja tehdään materiaalin vaihtoja tai huoltotoimenpiteitä varten. Kiertävän pussipakkauskoneen dokumentoidut kalibrointitiedot tukevat laadunvarmistusta ja osoittavat noudattavan elintarvikkeiden turvallisuutta ja lääketeollisuuden standardeja, mikäli niitä sovelletaan.
Tiivistysten epäonnistuminen pyörivässä pussipakkauskoneessa johtuu yleensä väärästä tiivistystä lämpötilasta, riittämättömästä tiivistyspaineesta, kalvon saastumisesta tai kuluneista tiivistysmuoteista. Lämpötilan vaihtelut pyörivän pussipakkauskoneesi tiivistysasemalla aiheuttavat epäyhtenäisiä tuloksia koko tuotantokerralla. Tiivistyskomponenttien säännöllinen tarkastus ja huolto pyörivässä pussipakkauskoneessasi estää epäonnistumisia. Jos tiivistysvirheet lisääntyvät, vaikka huolto olisi suoritettu asianmukaisesti, tämä viittaa siihen, että pyörivä pussipakkauskoneesi vaatii ammattimaisen huollon tai komponenttien vaihdon.

2026/09/20
Valmiiksi valmistetut pussikoneet: vähennä kalvohävikkiä, leikkaa kokonaiskustannuksia (TCO) ja saavuta nopeampi tuotto sijoitetusta pääomasta (ROI)

2026/09/20
Vähennä valmiiksi valmistettujen pussien pakkauskoneen vaihtoaika 40 % käytännössä todistettujen parhaiden käytäntöjen avulla

2026/09/20
Valmiiksi valmistetut pussikoneet: lisää tuotantotehoa, vähennä jätettä ja paranna ROI:ta

2026/09/20
Pyörivät vs. linja-asettelun valmiiksi valmistetut pussikoneet: nopeus, ROI ja laajennettavuus vertailussa

2026/09/20
Valmiiksi valmistettu pussikone: lisää tuotantotehoa, vähennä työvoimakustannuksia ja paranna tiukkuutta

2026/09/21
Valmiiksi valmistettujen pussien kone: Pussityypit, materiaalit ja täyttöopas

