 EN
プレマードパウチ包装機でフィルム廃棄を削減する方法
2026/09/20
プレマードパウチ機:フィルム廃棄の削減、TCOの低減、および投資回収期間(ROI)の短縮

2026/10/12
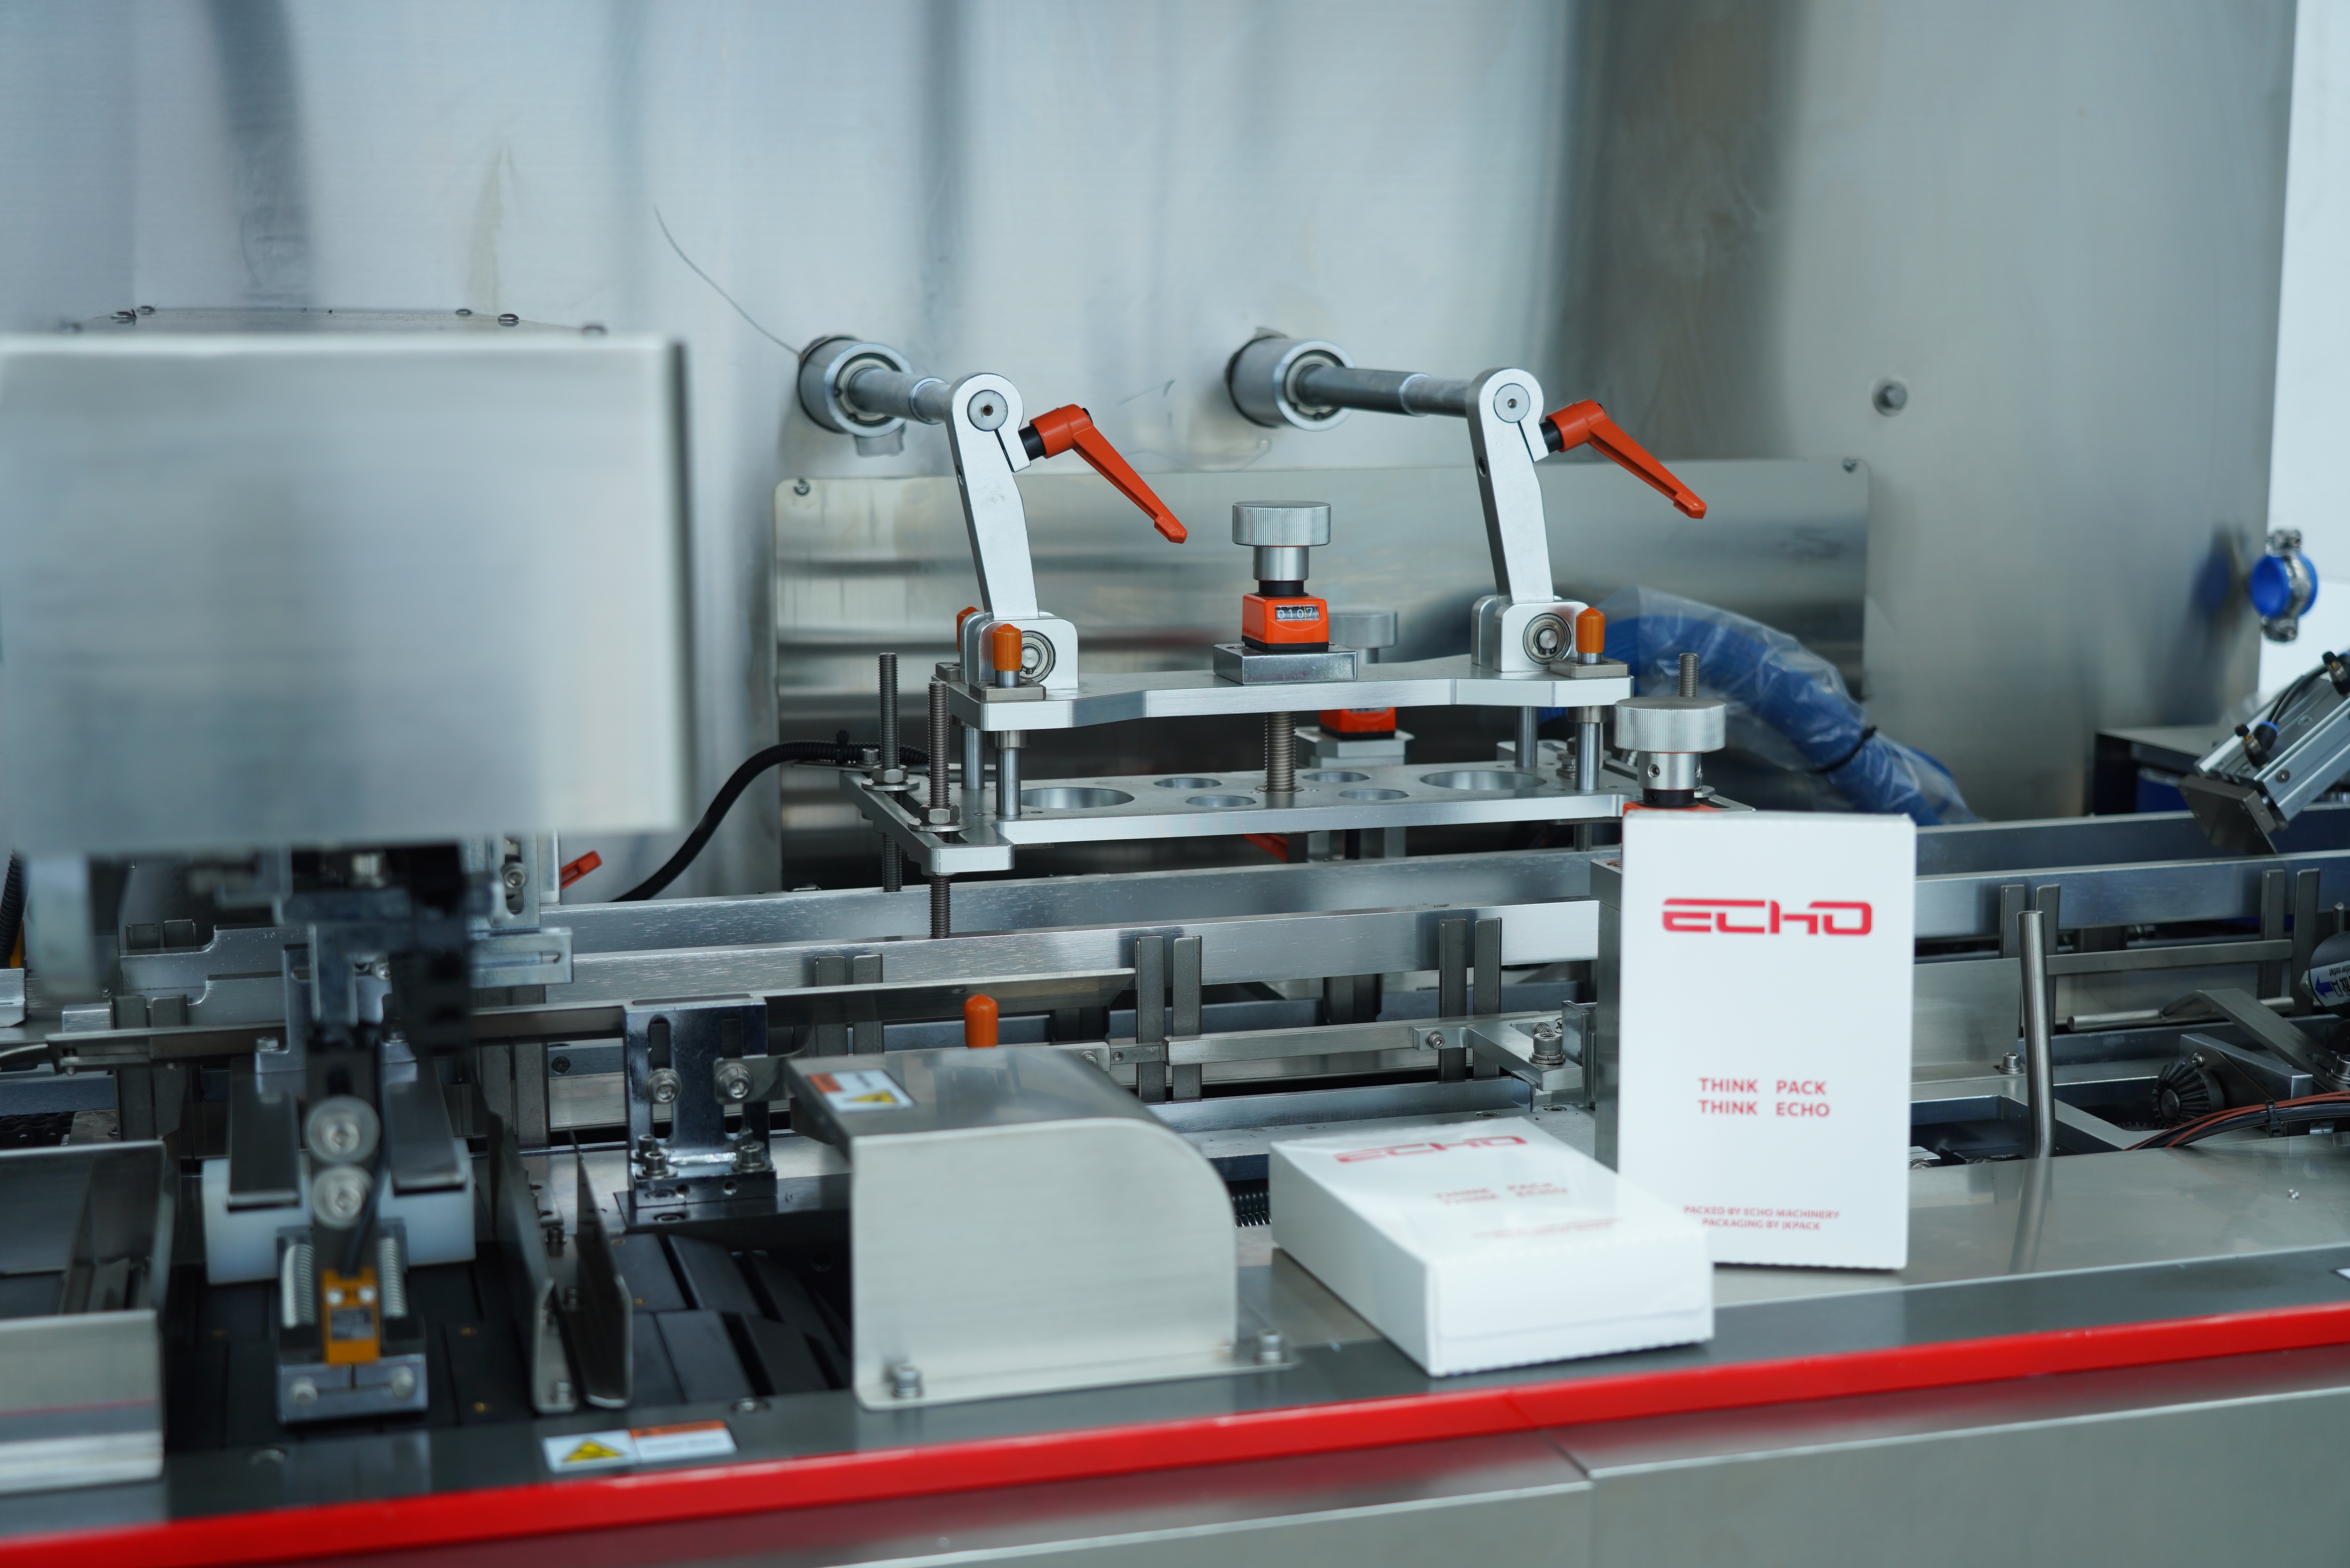
統合する 箱詰め機 充填機との連携は、現代の包装自動化において最も重要な判断の一つです。適切に設定された箱詰めカートナーマシンシステムを導入すれば、充填済み製品が充填設備から出荷準備完了状態の段ボール箱へ、中断や破損、生産遅延を伴わずスムーズに移送されます。箱詰めカートナーマシンの連携に必要な技術的・運用上の要件を正しく理解することで、メーカーは生産能力を最大限に引き出し、無駄を最小限に抑え、すべての生産サイクルにおいて一貫した製品品質を維持することが可能になります。
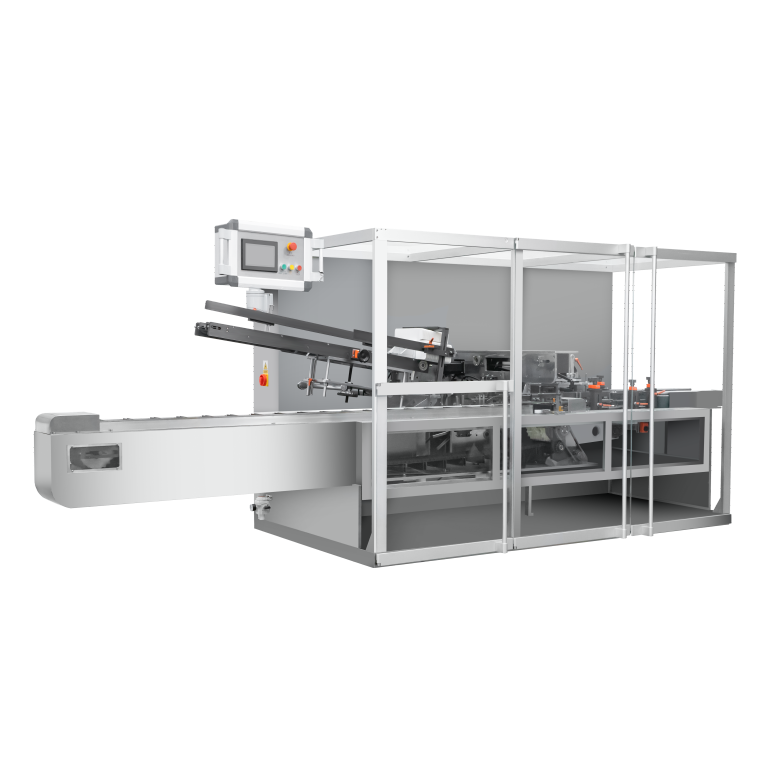
統合プロセスとは、単に機器を並べるだけの作業ではありません。成功するボックスタイプカートナーマシンの統合には、機械的インターフェースの整合、制御システムの同期、各工程間のバッファ管理、そして製品の流れのダイナミクスへの細心の注意が必要です。小規模な施設を運営している場合でも、大規模な製造工場を運営している場合でも、こうした統合の基本原則を理解することで、信頼性の高いボックスタイプカートナーマシンの構成を設計し、生産目標を一貫して達成できるようになります。
ボックスタイナーの統合とは、ボックスタイナーを上流の充填・包装機器および下流のコンベアシステムと接続し、連続的かつ自動化された生産ラインを構築するプロセスを指します。ボックスタイナーが単体で稼働している場合、製品や段ボール箱の供給をオペレーターが手作業で行う必要があり、生産能力は著しく制限されます。統合により、この工程は効率化され、ボックスタイナーは充填済み製品を自動で受取り、段ボール箱への詰め込みを行い、完成したパッケージを次の工程へ自動で送り出すようになります。各工程間での手作業介入は不要となります。
ボックスタイプのカートナーマシンをラインに統合する際の主な課題は、充填機の出力速度およびタイミングと、カートナーマシンの投入能力およびサイクル速度を一致させることにあります。充填機とカートナーマシンでは動作速度が異なる場合があり、その場合は制御の同期化やバッファーゾーンの設置が必要になります。また、適切なカートナーマシン統合には、製品の向きの一貫性、カートンの位置決め精度、そして詰まりや誤送りを防ぐためのフェイルセーフ機構の確保も不可欠です。これらの不具合は、生産ライン全体の停止につながる可能性があります。
不適切に設定されたボックスタイプのカートナーマシンとの連携は、工場内の主要なボトルネックとなる可能性があります。カートナーマシンが充填済み製品の出力速度に追いつかないと、製品が滞留し、損傷や汚染のリスクが高まります。逆に、カートナーマシンの処理速度が製品の供給速度を上回ると、カートナーマシンは待機状態となり、人件費が無駄に増加します。適切な連携設計により、カートナーマシンは上流・下流の設備と最適なペースで連動し、ダウンタイムを最小限に抑え、包装関連技術への投資効果を最大化できます。
機械的互換性は、ボックスタイナー統合プロジェクトの基盤となります。充填機の排出高さ、製品の搬送速度および向きは、ボックスタイナーの入力仕様と一致している必要があります。最近のボックスタイナー装置の多くは、わずかなばらつきに対応できるよう、可動式の入力コンベアや製品ガイドを備えていますが、著しい不整合が生じる場合は、構造的な改造が必要になるか、あるいは別のボックスタイナーモデルを選定する必要があります。業界標準のインターフェース仕様に従っていれば、製品は充填機からボックスタイナーの入力コンベアへ、こぼれや転倒、速度による損傷を防ぎながらスムーズに移行できます。
ボックスタイプのカートナーマシンを導入する際は、カートン供給機構が選択した製品フォーマットと整合していることを確認してください。段ボール製の剛性カートン用に設計されたカートナーマシンは、柔軟なパウチや自立式容器向けに設定されたものとは根本的に動作原理が異なります。カートナーマシンは、ご使用の特定のカートンタイプに対応している必要があります。この互換性要件は、その後の設備配置や制御戦略など、施設全体におけるあらゆる統合判断に影響を与えます。
現代の包装ラインでは、充填機とボックスタイナーが制御システムネットワークを通じて継続的に通信することが求められます。多くのメーカーでは、従来の並列配線、Profibus や EtherCAT などの産業用フィールドバスシステム、あるいはより新しい IoT を活用した通信アーキテクチャのいずれかを採用しています。ボックスタイナーの統合戦略は、起動信号、停止指令、速度調整、異常通知といった情報が、遅延や信号欠落なく、各装置間で即時に送信されることを確実にする必要があります。
ボックスカートナーラインとの連携制御により、充填機がボックスカートナーの処理能力を超えて製品を排出することを防ぎます。ボックスカートナーの入力コンベアに設置されたセンサーが、製品の数量および位置情報を充填機に送信し、充填機はこれをもとに吐出速度を自動調整します。このフィードバック制御方式により、ボックスカートナーは供給不足(スターベーション)や過剰供給(オーバーフロー)といった生産品質や安全性を損なう状況を回避しながら、最大効率で稼働できます。
効果的なボックスタイナー統合には、充填機とボックスタイナーの入口の間に戦略的なバッファーゾーンを設けることが不可欠です。これらのバッファーにより、機器間の直接的な機械的連携が回避され、ラインの停止を招かずに一時的な速度変動を吸収・調整できます。ボックスタイナーの上流に適切なサイズの蓄積コンベアを配置することで、短時間の速度不一致に対応でき、また製品の向き合わせや段ボール箱の切り替えなどに伴うボックスタイナーの一時停止時に緊急用の在庫確保も可能になります。ボックスタイナー統合において十分なバッファーが確保されていない場合、わずかな運用変動でも工場全体に連鎖的な遅延を引き起こすおそれがあります。
フロー管理では、ボックスタイナーへの入力コンベア上の製品間隔にも十分な注意が必要です。製品が間隔を空けずに連続して到着すると、ボックスタイナーが製品を適切に分離・向き合わせて段ボール箱への充填を行うことができません。一方、間隔が広すぎると、ボックスタイナーの処理能力が非効率的に低下します。したがって、ボックスタイナー統合設計には、生産要件の変化(製品サイズや段ボール箱の構成の違いなど)に応じて、ライン全体で最適な間隔を維持できる製品間隔制御機能を含める必要があります。
ボックスクローナーの統合作業を完了と判断する前に、想定される全動作範囲にわたって包括的なテストを実施してください。ボックスクローナーを最低速、通常速、最高速の各条件で稼働させ、製品品質、段ボール箱の閉じ具合の信頼性、およびシステムの応答性を確認します。また、製品の向きが誤っている場合でも、詰まりや手動による対応を必要とせず、ボックスクローナーが適切に対処できることを検証してください。さらに、異なる製品重量・サイズ・段ボール箱の種類を用いて統合作業をテストし、あらゆる想定される生産シナリオにおいて、安全かつ効率的に運転できることを確認します。
ボックスタイナーの統合パラメーターに関する文書化は、トラブルシューティングや社内教育において非常に貴重な参考資料となります。最適な搬送速度比、バッファ容量、センサーのキャリブレーション値、および当該ボックスタイナー設備に特有の緊急時対応手順を確実に記録してください。この文書化により、ボックスタイナーの統合システムが継続的に保守可能となり、担当者異動による性能低下や、設定ミスに起因する安全リスクを未然に防ぐことができます。
ボックスクローナーのライン統合が量産段階に達した時点で、設備の統合運用を前提とした予防保全スケジュールを確立してください。施設内の具体的な物流ダイナミクスにより、ボックスクローナーの入力コンベアにおける摩耗パターンは、単体運用時とは異なる場合があります。また、近接する充填設備によって生じる周辺環境条件(温度・湿度・粉塵など)に応じて、ボックスクローナーの機械部品に対する潤滑要件も変化する可能性があります。こうした相互依存関係を的確に把握し、それに応じて保全手法を柔軟に見直すことが、統合運用の成功に不可欠です。
ボックスタイプのカートナーラインとの連携は、設備の交換を伴わずに、生産性の向上や運用コストの削減につながる改善機会を、継続的な最適化を通じて見いだすことができます。コンベアの速度調整、製品間隔制御の微調整、あるいはカートンマガジンの配置変更などにより、カートナーラインの性能を大幅に向上させられる場合があります。多くの工場では、オペレーターが連携システムに慣れて自信を持つにつれ、当初想定していたよりも高い処理速度が実現可能であることに気づいています。
ボックスタイプのカートナーマシンは、硬質カートン、折りたたみ式ボックス、半硬質コンテナなど、固体または半固体製品を充填した容器との統合が効果的に機能します。飲料、粉末、錠剤、あらかじめ包装済みの商品なども、最新のボックスタイプカートナーマシンとスムーズに連携できます。その互換性は、主にご使用のカートナーマシンの機種が、ご希望の製品サイズおよびカートン形状に対応しているかどうかに左右されます。具体的な製品要件が利用可能な統合オプションと適合するかどうか、および必要となるカスタマイズや機器選定の変更について、カートナーマシンのメーカーにご相談ください。
ボックスクローナーの統合に要する期間は、施設の複雑さおよび既存設備の状態によって異なります。新しい標準化された包装ラインとのシンプルな統合では、設備の据付から最終的な検証完了まで、通常2~4週間程度で済みます。一方、旧式設備への改造、カスタムメイドの機械的改修、あるいは特殊な制御システムのプログラミングを伴う複雑な統合では、3~6か月かかる場合があります。ボックスクローナーの統合計画には、十分な余裕期間と経験豊富な技術スタッフを確保することが重要です。これにより、作業の rushed 化を避け、運転信頼性に直結する重要な工程——機器のアライメント、キャリブレーション、および試運転——を確実に遂行できます。
ボックスタイプのカートナーマシンをラインに統合する際によく見られる課題には、上流設備からの製品間隔が不十分であること、充填工程とカートン詰め工程の間に十分なバッファ容量が確保されていないこと、および制御システム間の通信がずれることによる同期不良などがあります。コンベアの高さや角度が物理的にずれていると、製品がこぼれたり破損したりして、材料の無駄や生産性の低下を招きます。多くの工場では、包括的な試験の重要性を当初から過小評価しがちであり、その結果、本格的な量産開始時にのみ顕在化する隠れた統合問題が発生します。経験豊富な技術担当者を早期から関与させ、十分な試験時間を確保することで、こうした一般的なカートナーマシン統合の課題が製造現場の運営に悪影響を及ぼすのを防ぐことができます。







