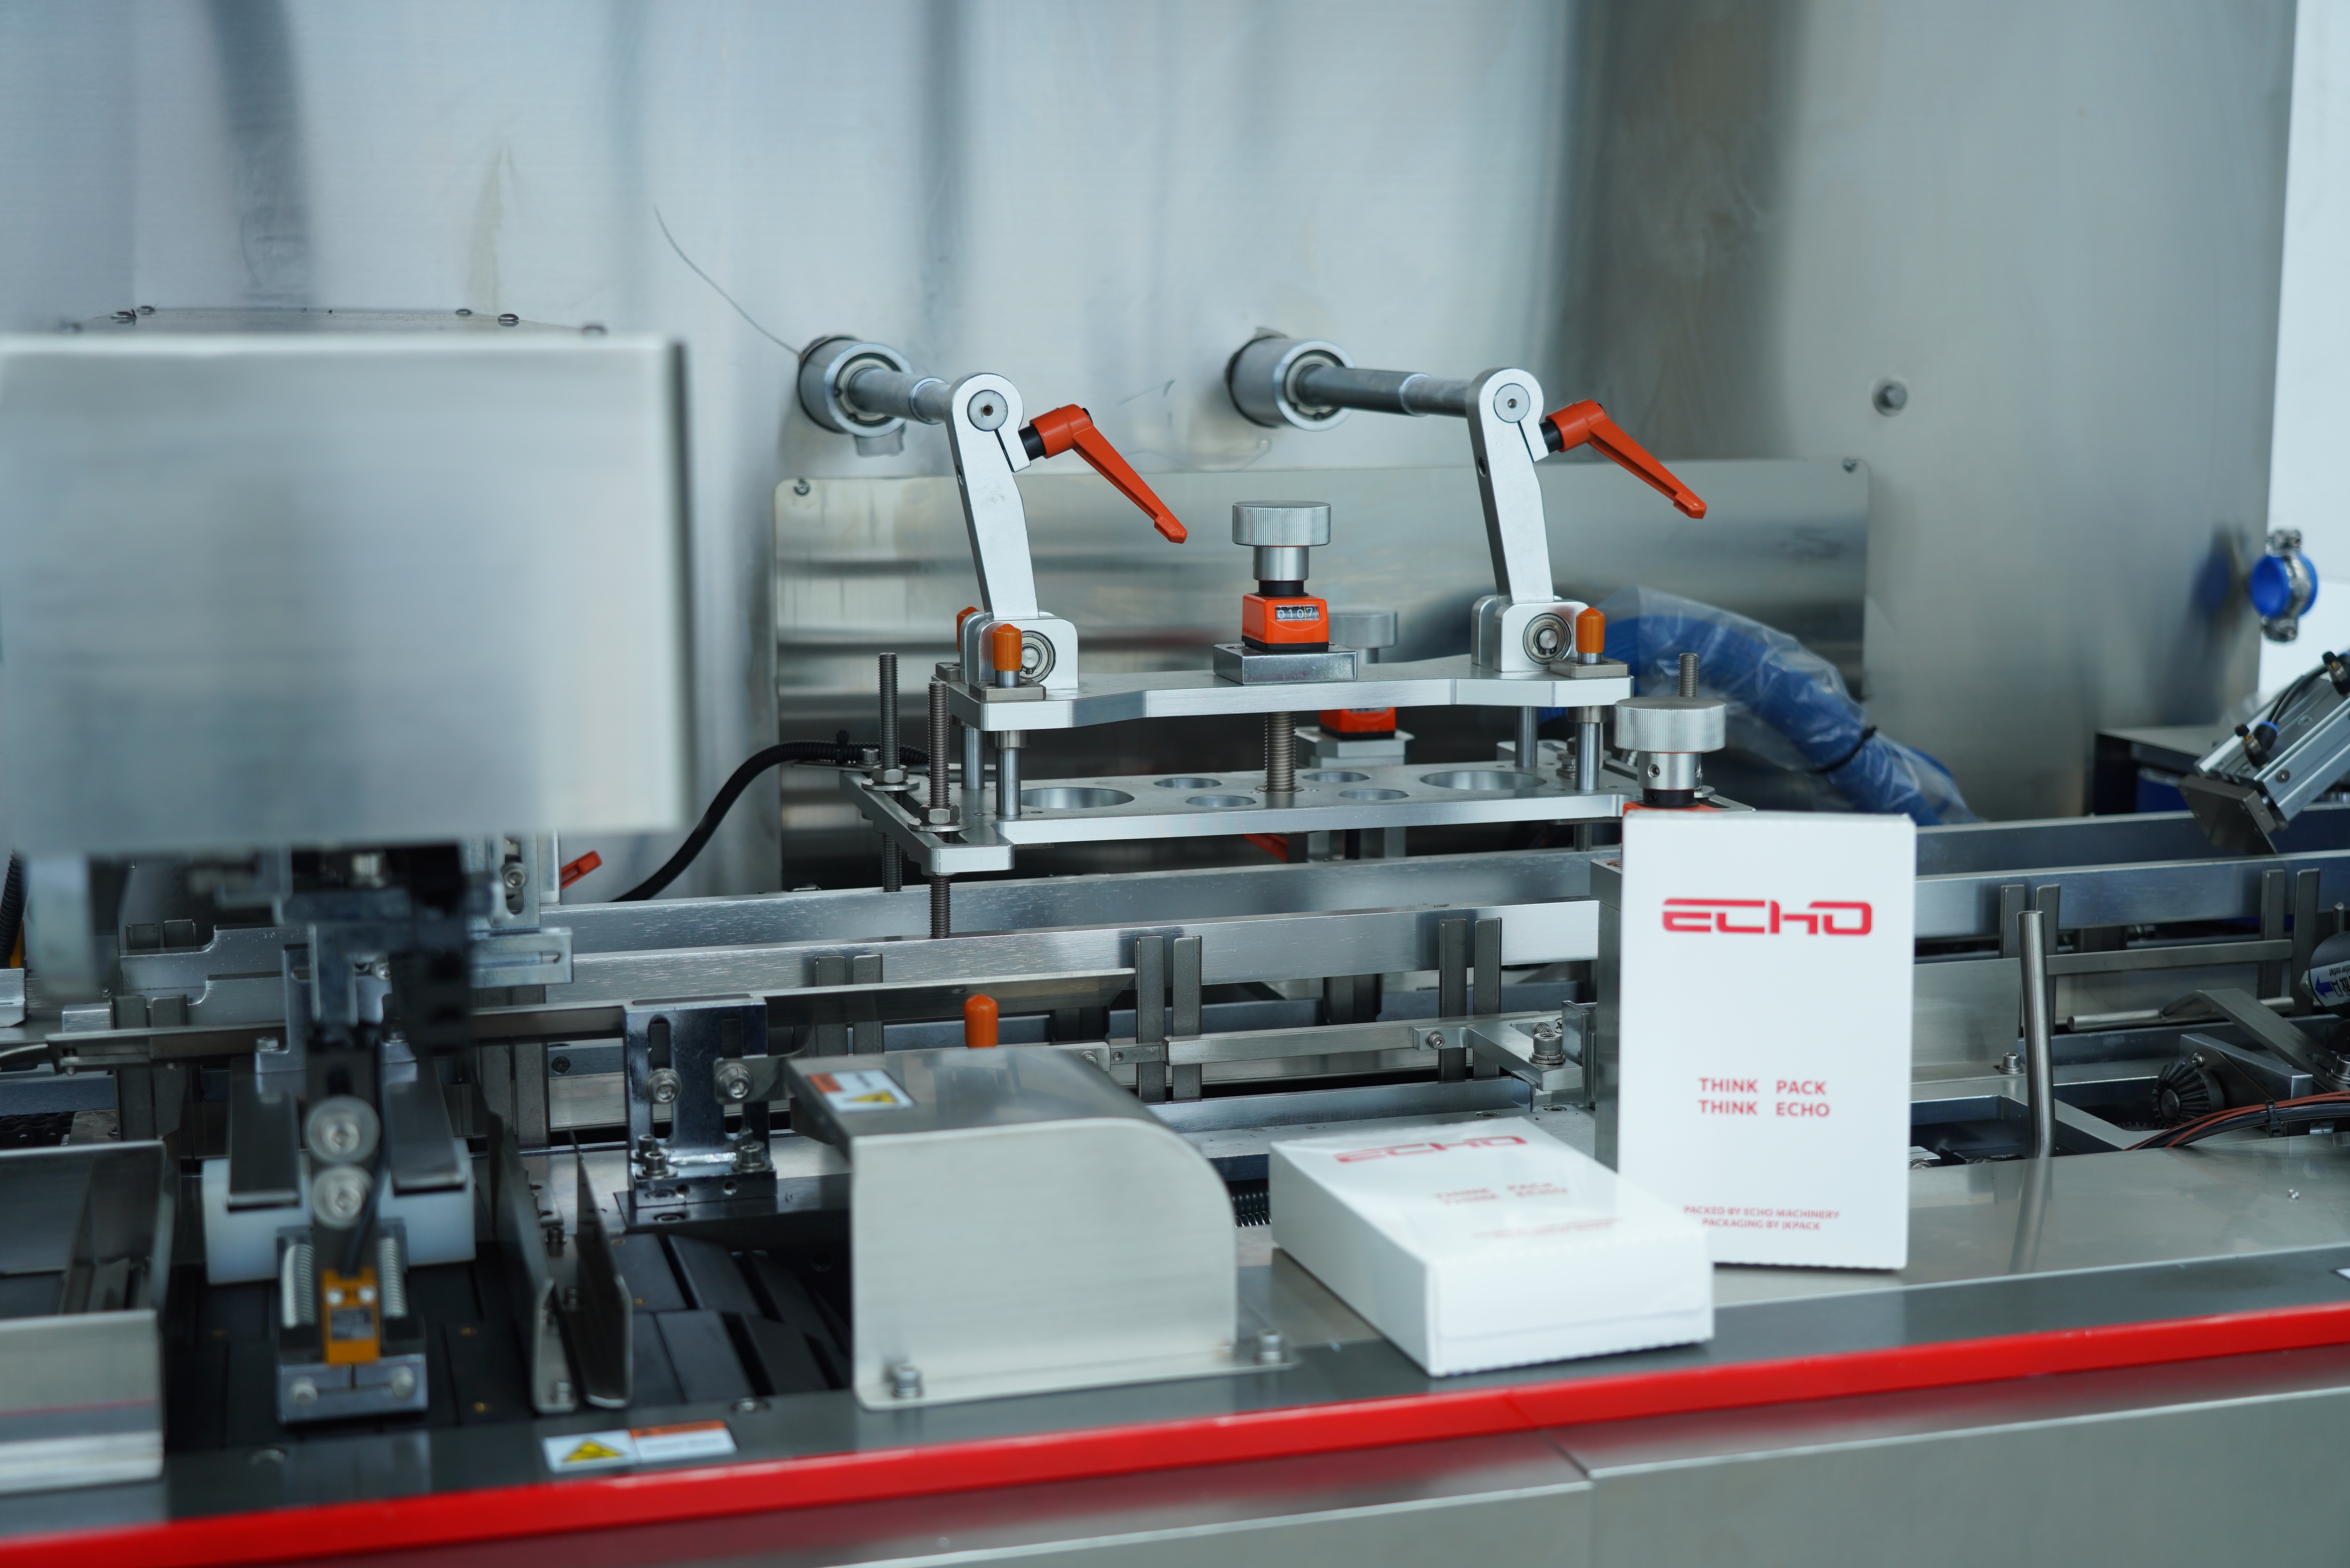
Интеграция автомат для упаковки в коробки интеграция с наполнительными машинами представляет собой одно из наиболее важных решений в современной автоматизации упаковки. Правильно настроенная система автомата для упаковки в коробки гарантирует бесперебойную, безопасную и без задержек передачу заполненных изделий с оборудования для наполнения в готовые к отправке коробки. Понимание технических и эксплуатационных требований к интеграции автомата для упаковки в коробки позволяет производителям максимизировать пропускную способность, минимизировать отходы и обеспечивать стабильное качество продукции на каждом цикле производства.
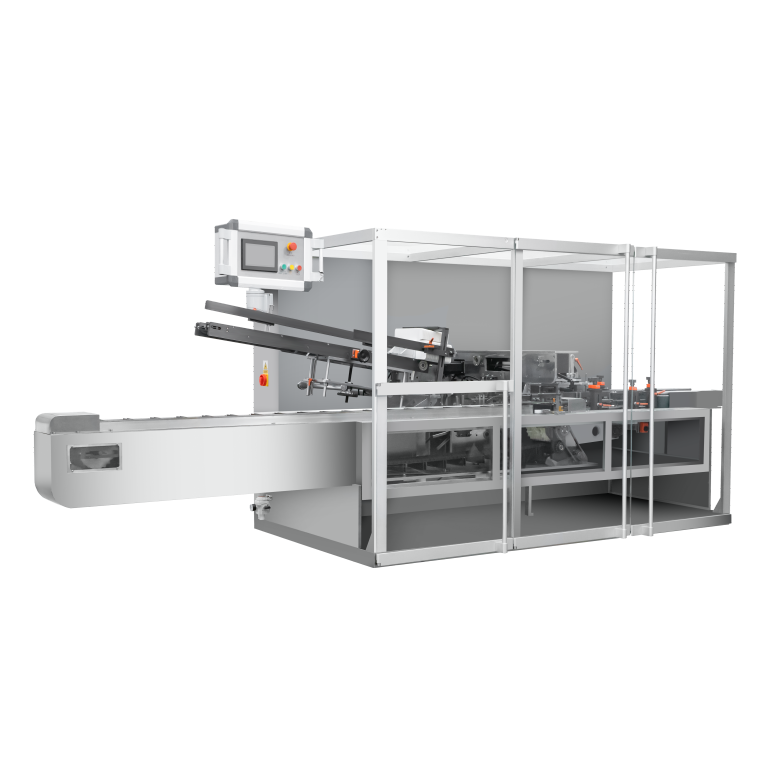
Процесс интеграции включает в себя значительно больше, чем просто размещение оборудования рядом друг с другом. Успешная интеграция коробочного картонажного автомата требует согласования механических интерфейсов, синхронизации систем управления, управления буферами между этапами и тщательного учёта динамики потока продукции. Независимо от того, эксплуатируете ли вы небольшое производственное помещение или крупный завод, понимание этих принципов интеграции поможет вам спроектировать установку коробочного картонажного автомата, работающую надёжно и стабильно обеспечивающую достижение ваших производственных целей.
Основы интеграции коробочного картонажного автомата
Что означает интеграция для системы коробочного картонажного автомата
Интеграция коробочного картонажного автомата означает подключение этого оборудования к вышестоящему наполнительному или упаковочному оборудованию и к нижестоящим конвейерным системам для создания непрерывной автоматизированной производственной линии. При автономной работе коробочного картонажного автомата операторы вынуждены вручную подавать изделия и коробки, что резко ограничивает пропускную способность. Интеграция преобразует этот процесс в отлаженный рабочий поток, при котором коробочный картонажный автомат автоматически получает наполненные изделия, загружает их в коробки и передаёт готовые упаковки дальше без ручного вмешательства между этапами.
Основная проблема интеграции упаковочного автомата для коробок заключается в согласовании скорости и тактового времени вашей машины для наполнения с пропускной способностью и циклической скоростью упаковочного автомата для коробок. Машина для наполнения может работать с другой скоростью, чем ваш упаковочный автомат для коробок, поэтому требуются синхронизированные системы управления и зоны буферизации. Правильная интеграция упаковочного автомата для коробок также обеспечивает постоянную ориентацию продукции, точное позиционирование коробок и надёжные защитные механизмы, предотвращающие засоры или неправильную подачу, которые могут остановить всю вашу производственную линию.
Почему качество интеграции влияет на общую производительность производства
Неправильно настроенная интеграция упаковочного автомата для коробок может стать главным узким местом на вашем предприятии. Если упаковочный автомат для коробок не успевает обрабатывать уже наполненные изделия, продукция скапливается и рискует быть повреждённой или загрязнённой. Напротив, если упаковочный автомат для коробок работает быстрее, чем поступают изделия, он простаивает, а ваши трудозатраты возрастают. Благодаря тщательной интеграции упаковочный автомат для коробок поддерживает оптимальный ритм совместной работы с оборудованием на предыдущих и последующих этапах, сводя простои к минимуму и максимизируя отдачу от инвестиций в упаковочные технологии.
Ключевые технические требования к интеграции упаковочного автомата для коробок
Механическая выверка и стандарты интерфейсов
Механическая совместимость составляет основу любого проекта интеграции упаковочного автомата для коробок. Высота выгрузки вашей фасовочной машины, скорость и ориентация продукта должны соответствовать входным техническим характеристикам упаковочного автомата для коробок. Большинство современных упаковочных автоматов для коробок оснащены регулируемыми входными конвейерами и направляющими для продуктов, что позволяет компенсировать незначительные отклонения; однако при сильном несоответствии требуются конструктивные изменения или выбор другой модели упаковочного автомата для коробок. Стандартные отраслевые спецификации интерфейсов обеспечивают плавный переход продукции с фасовочной машины на входной конвейер упаковочного автомата для коробок без пролива, опрокидывания или повреждений, вызванных скоростью.
При планировании интеграции упаковочного автомата для коробок убедитесь, что механизмы подачи коробок соответствуют выбранному формату продукции. Упаковочный автомат для жёстких коробок принципиально отличается от автомата, настроенного на гибкие пакеты или стоячие контейнеры. Упаковочный автомат должен поддерживать конкретный тип коробок, и это требование совместимости влияет на каждое последующее решение по интеграции, принимаемое при проектировании компоновки объекта и стратегии управления.
Синхронизация систем управления и протоколы связи
Современные линии упаковки требуют непрерывного взаимодействия между вашей розливочной машиной и коробочным картонажным автоматом через сети систем управления. Большинство производителей используют либо традиционную параллельную проводку, либо промышленные полевые шины, такие как Profibus или EtherCAT, либо более современные архитектуры связи на основе IoT. Ваша стратегия интеграции коробочного картонажного автомата должна обеспечивать мгновенную передачу сигналов запуска, команд остановки, корректировок скорости и уведомлений об ошибках между оборудованием без задержек и потерь сигнала.
Согласованная работа систем управления при интеграции вашей коробочной упаковочной машины предотвращает выпуск продукции розливной машиной с более высокой скоростью, чем способна обрабатывать коробочная упаковочная машина. Датчики на конвейере подачи коробочной упаковочной машины передают данные о количестве и положении изделий обратно на розливную машину, которая соответственно регулирует свою производительность. Эта система управления с обратной связью обеспечивает работу коробочной упаковочной машины с максимальной эффективностью без условий нехватки или переполнения, которые могли бы негативно повлиять на качество производства или безопасность.
Внедрение эффективных процессов интеграции коробочной упаковочной машины
Проектирование буферных зон и управления потоком между оборудованием
Эффективная интеграция упаковочного автомата для коробок включает стратегическое размещение буферных зон между вашей машиной для наполнения и входом в упаковочный автомат. Эти буферы предотвращают прямое механическое соединение оборудования и позволяют временные различия в скорости, обеспечивая баланс без остановки линии. Правильно подобранная накопительная конвейерная система перед упаковочным автоматом компенсирует кратковременные несоответствия скоростей и обеспечивает аварийное хранение при необходимости кратковременной паузы упаковочного автомата для ориентации продукта или смены коробок. При отсутствии достаточного буферирования в интеграции упаковочного автомата даже незначительные операционные отклонения вызывают каскадные задержки по всей производственной площадке.
Управление потоком также требует тщательного контроля расстояния между изделиями на входном конвейере вашей машины для упаковки в коробки. Если изделия поступают слишком близко друг к другу, машина не сможет корректно разделить их и ориентировать перед загрузкой в коробки. Избыточное расстояние между изделиями снижает производительность машины для упаковки в коробки неэффективным образом. При проектировании интеграции машины для упаковки в коробки следует предусмотреть средства регулирования расстояния между изделиями, обеспечивающие оптимальные промежутки по всей линии и адаптирующиеся к различным размерам изделий и конфигурациям коробок при изменении производственных требований.
Обеспечение качества и испытания при интеграции машины для упаковки в коробки
Прежде чем объявить интеграцию вашей машины для упаковки в коробки завершённой, проведите всестороннее тестирование в пределах всего расчётного рабочего диапазона. Запустите машину для упаковки в коробки на минимальной, номинальной и максимальной скоростях, одновременно контролируя качество продукции, надёжность закрытия коробок и отзывчивость системы. Убедитесь, что машина для упаковки в коробки корректно обрабатывает ошибки ориентации без заклинивания и без необходимости ручного вмешательства. Протестируйте интеграцию машины для упаковки в коробки с различными весами и габаритами изделий, а также с разными типами коробок, чтобы подтвердить безопасную и эффективную работу во всех предусмотренных производственных сценариях.
Документация параметров интеграции вашей коробочной упаковочной машины служит бесценным справочным материалом для устранения неполадок и обучения персонала. Зарегистрируйте оптимальные соотношения скоростей, ёмкости буферов, значения калибровки датчиков и аварийные процедуры, специфичные для вашей установки коробочной упаковочной машины. Эта документация гарантирует поддерживаемость интеграции коробочной упаковочной машины и предотвращает снижение производительности или возникновение рисков для безопасности при смене персонала из-за неправильно настроенных систем коробочных упаковочных машин.
Техническое обслуживание и оптимизация интегрированных систем коробочных упаковочных машин
После того как интеграция вашей машины для упаковки коробок в картонные коробки достигнет полной производственной мощности, установите графики профилактического обслуживания с учётом комплексного характера вашего оборудования. Износ ленты подающего конвейера машины для упаковки коробок может отличаться от износа при автономной работе из-за специфики потоковых процессов на вашем предприятии. Требования к смазке механических компонентов машины для упаковки коробок могут измениться в зависимости от условий окружающей среды, создаваемых расположенным поблизости оборудованием для наполнения. Успех интеграции вашей машины для упаковки коробок зависит от осознания этих взаимосвязей и соответствующей корректировки практик технического обслуживания.
Постоянная оптимизация интеграции вашей упаковочной машины для коробок часто выявляет возможности повышения пропускной способности или снижения эксплуатационных затрат без замены оборудования. Тонкая настройка скорости конвейеров, регулировка управления расстоянием между изделиями или изменение положения магазина коробок могут значительно улучшить производительность вашей упаковочной машины для коробок. Во многих предприятиях обнаруживается, что интеграция упаковочной машины для коробок способна работать на более высоких скоростях, чем предполагалось изначально, как только операторы приобретают опыт и уверенность в работе с интегрированной системой.
Часто задаваемые вопросы
Какие типы изделий лучше всего подходят для интеграции упаковочной машины для коробок?
Интеграция коробочного упаковщика эффективно работает с жёсткими коробками, складными коробками и полужёсткими контейнерами, заполненными твёрдыми или полутвёрдыми продуктами. Напитки, порошки, таблетки и предварительно упакованные изделия успешно интегрируются в современное оборудование для коробочной упаковки. Совместимость в первую очередь зависит от того, поддерживает ли ваша конкретная модель коробочного упаковщика требуемые габариты продукта и тип коробки. Обратитесь к производителю вашего коробочного упаковщика, чтобы уточнить, соответствуют ли ваши конкретные требования по продукту доступным вариантам интеграции, а также выявить необходимые изменения в настройках или выборе оборудования.
Сколько времени обычно занимает проект интеграции коробочного упаковщика?
Сроки интеграции коробочного картонажного автомата зависят от сложности объекта и состояния существующего оборудования. Простые интеграции с новыми, стандартизированными линиями упаковки могут потребовать всего две–четыре недели — от установки оборудования до окончательной валидации. Сложные модернизации с устаревшим оборудованием, нестандартными механическими доработками или специализированным программированием систем управления могут увеличить сроки до трёх–шести месяцев. Планирование интеграции коробочного картонажного автомата с достаточными временными резервами и привлечением опытных технических специалистов обеспечивает успешное завершение работ без спешки на критически важных этапах выравнивания, калибровки и испытаний, напрямую влияющих на эксплуатационную надёжность.
Какие типичные проблемы возникают при интеграции коробочного картонажного автомата?
К типичным проблемам при интеграции автоматов для упаковки в коробки относятся недостаточное расстояние между продуктами, поступающими от оборудования предыдущего этапа, недостаточная ёмкость буферной зоны между этапами фасовки и упаковки в коробки, а также несогласованность взаимодействия систем управления, приводящая к сбоям синхронизации. Физическое несоответствие высот или углов наклона конвейеров может вызывать рассыпание продукции или её повреждение, что ведёт к потере материалов и снижению производительности. Во многих предприятиях изначально недооценивают важность всестороннего тестирования, в результате чего скрытые проблемы интеграции автоматов для упаковки в коробки проявляются лишь на этапе полномасштабного запуска производства. Привлечение опытных технических специалистов и выделение достаточного времени на тестирование позволяют предотвратить эти распространённые проблемы и сохранить бесперебойность производственных операций.

 EN