 EN
プレマードパウチ包装機でフィルム廃棄を削減する方法
2026/09/20
プレマードパウチ機:フィルム廃棄の削減、TCOの低減、および投資回収期間(ROI)の短縮

2026/10/21
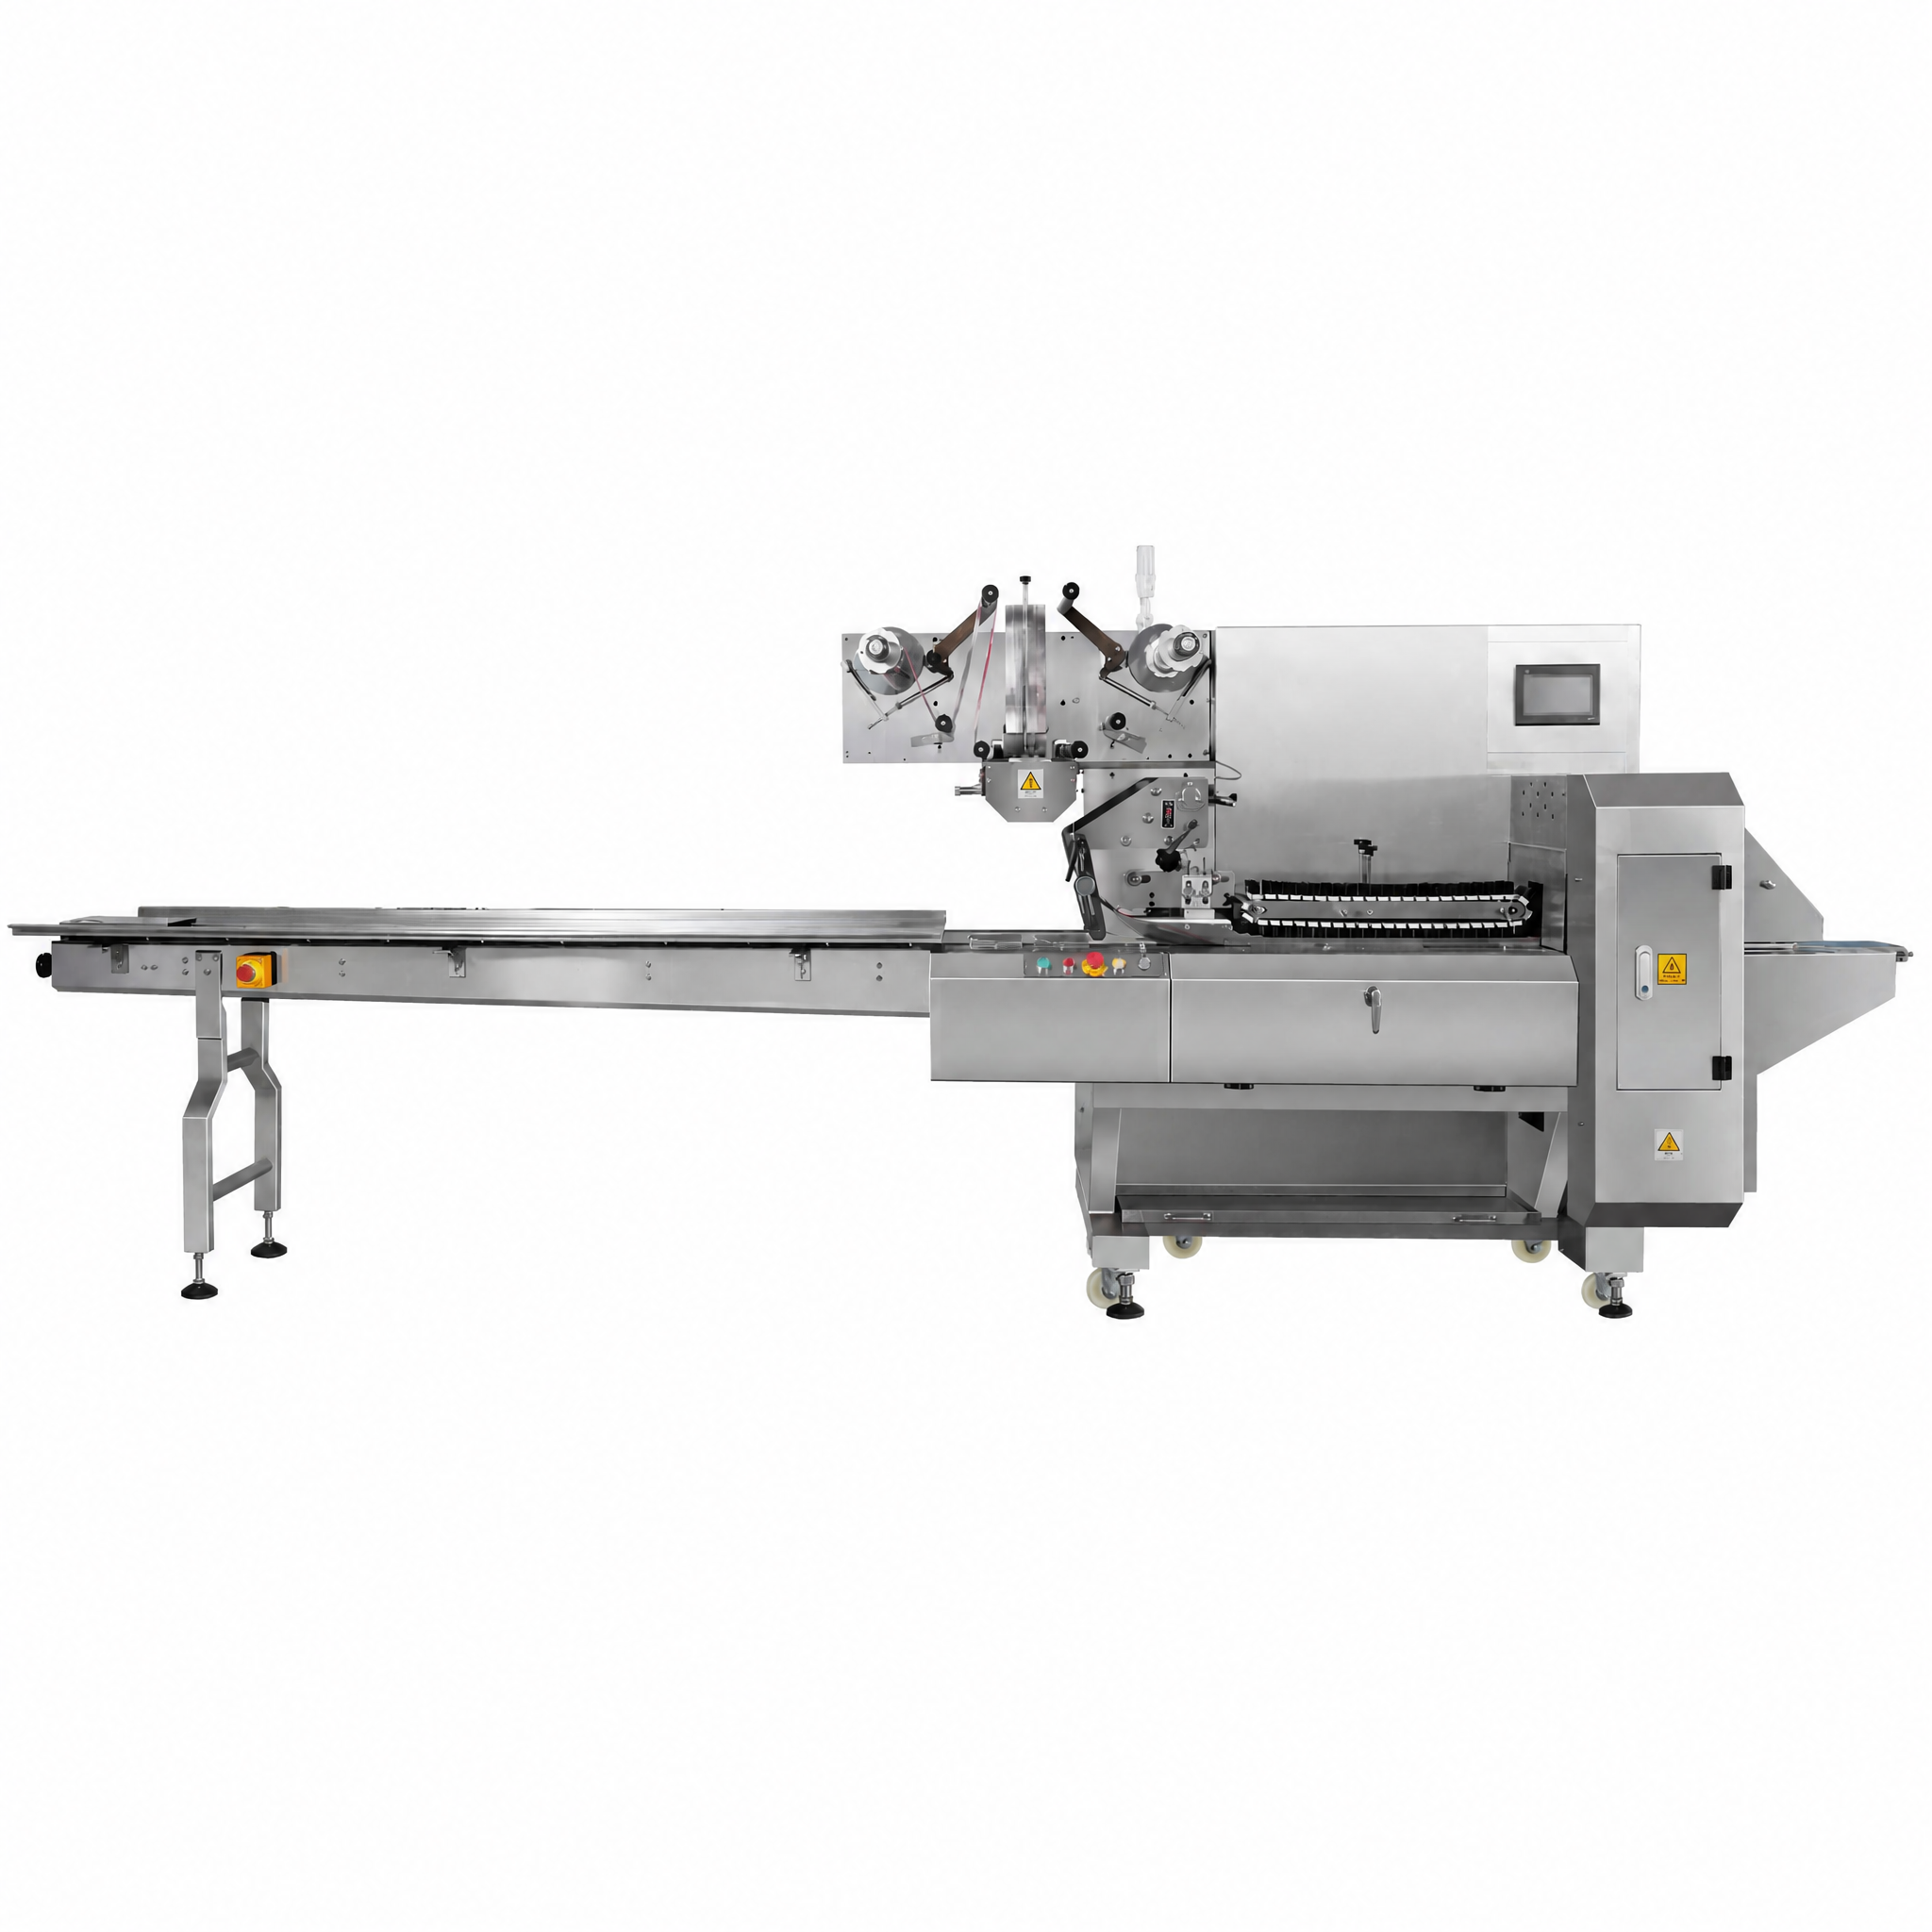
効果的な 包装機械 フローラップ機は、現代の包装工程において最も重要な機能の一つ——製品の品質を守り、賞味期限を延ばし、新鮮さを保つための気密シール——を実現します。こうした完全密封(ヘルメティック)シールがいかにして形成されるかを理解することで、産業用包装自動化に込められた高度なエンジニアリング技術が明らかになります。フローラップ機のシール機構は、厳密に制御された温度・機械的圧力・タイミングを組み合わせ、フィルム層を確実に溶着させ、酸素・湿気・異物などの侵入を完全に防ぐ不透過性のバリアを構築します。

フローラップ機は、柔軟なフィルムを製品の周りに巻き付け、重なった端部を加熱と圧着によってシールする方式で動作します。この工程では、精度と速度の両立が求められます。というのも、フローラップ機は1時間あたり数百〜数千個もの製品を処理しながらも、常に安定したシール強度を維持しなければならないからです。気密性の高いシール品質は、食品・医薬品・医療機器・日用品など、さまざまな業界において、製品の保存安定性、顧客満足度、および規制対応に直結します。
シール形成の中心となる工程では、フローラップ機が重なったフィルムの端部に正確な熱を加えます。この熱により、熱可塑性フィルムの層が軟化し、互いに溶着して分子レベルの結合が生じ、気密性のあるシールが形成されます。フローラップ機は通常、電熱式ヒーターバーまたはホットジョー方式を採用しており、フィルムの材質に応じて華氏250~350度(約121~177℃)の温度まで加熱します。ポリプロピレン、ポリエチレン、複合積層構造など、さまざまなフィルムタイプでは最適な加熱条件が異なるため、フローラップ機には多様な包装要件に対応できるよう、温度を調整可能な制御機能が備わっている必要があります。
フローラップ機は、シールバー(加熱しながら下方向に圧力をかける金属部品)を用いて、フィルムを軟化させた状態でシールエッジ全体に均一に密着させます。シールバーが閉じる際、フィルムの幅全体にわたって一定の圧力が維持されるため、気密性を損なうような弱い部分や隙間が生じることはありません。また、シールバーの加熱部がフィルムと接触している時間(「ドウェルタイム」)は、フローラップ機のタイミング機構によって正確に制御され、フィルムの厚さや加熱設定に応じて通常0.5~2秒となります。
フローラップ機は、ラッピング工程全体で一定かつ制御されたフィルム張力を維持します。これは均一なシールを形成するために不可欠です。フローラップ機がロールからフィルムを引き出し、製品を包み込む際、フィルムの移動速度は製品の搬送速度と正確に同期していなければなりません。フィルムがたるんだり、不均一に移動したりすると、シールバーが安定した接触を保てず、結果として不完全または弱いシールが生じます。最新のフローラップ機システムでは、サーボモーターとロードセルを用いてフィルム張力を常時監視・調整し、各サイクルにおいてフィルムがシールバーに常に最適な位置と姿勢で到達するよう制御しています。
フローラップ機械は、製品を一貫して位置決めし、フィルムのオーバーラップがシールバーに対して常に同一の位置で発生するようにしなければなりません。フローラップ機械内のセンサーや機械式ガイドにより、製品の中心位置が正確に保たれ、これが加熱式シールバー上でのシール領域の位置に直接影響します。もしフローラップ機械で製品の位置ずれ(ドリフト)が許容されると、シールゾーンが加熱ゾーンから外れ、シールに隙間が生じるおそれがあります。フローラップ機械に搭載された自動登録システムでは、フォトアイまたはエンコーダーからのフィードバックを用いて製品の位置を検知し、最適なタイミングでシールを開始することで、すべてのパッケージに対して所定の位置で気密性の高いシールを確実に実現します。
すべてのフィルムがフローラップ機械で均一にシールされるわけではありません。フィルムの熱シール層は、使用中のフローラップ機械の加熱温度範囲に適した軟化点および流動特性を備えていなければなりません。フローラップ機械のオペレーターは、フィルムの材質仕様が機械の加熱能力と一致していることを確認する必要があります。バリア性を有する多層フィルムは、十分な溶融接合を得るためにより高い温度を必要としますが、極めて薄いフィルムでは、過熱やフィルムの損傷を防ぐため、より低い温度設定が必要になる場合があります。フィルムのメーカーは、一貫性・気密性の高いシールを実現するための適切なフィルム選定および温度設定をオペレーターが行えるよう、材質適合性チャートを提供しています。
環境要因は、フローラップ機が気密シールを形成する際の性能に影響を与えます。周囲の湿度が高いと、フィルムに水分が侵入し、フィルムの溶融融合およびシール強度が低下します。温度・湿度が制御された生産施設に設置されたフローラップ機は、湿気が高く制御されていない環境に設置されたものよりも、より安定したシール性能を発揮します。また、一部のフローラップ機には、シール前にフィルムの水分量を調整するフィルム調湿装置が備わっており、湿度によるシール品質の劣化を防いでいます。さらに、フローラップ機では、シールが冷却・固化するのに十分な保持時間(ドウェルタイム)を確保する必要があります。シールが完全に硬化する前に製品を早期に取り出すと、流通中に剥離や破損を起こす不完全なシールとなるおそれがあります。
熱シールが最も一般的な方法ですが、一部のフローラップ機では、フィルムに塗布された圧敏性接着剤層を用いるコールドシール方式が採用されています。この方式では加熱が不要です。コールドシール式フローラップ機は、チョコレートやアイスクリームなど、熱に弱く従来のシール温度で溶けてしまう製品に適しています。フローラップ機は機械的な圧力をかけるだけで、熱を加えずに接着剤の粘着性を発現させます。ただし、コールドシール式フローラップ機では、圧力の均一性とフィルムの清浄度が極めて重要であり、接着剤層にほこりや異物が付着すると、十分な接着および気密シールが得られません。
熱を用いるフローラップ機の多くは華氏250~350度(約121~177℃)で動作しますが、具体的な温度はフィルムの材質、厚さ、バリア性能などによって異なります。フローラップ機のメーカーは、各承認済みフィルムタイプごとに詳細な温度推奨値を提供しており、オペレーターはこれらの仕様に合わせて機械を正確にキャリブレーションする必要があります。これにより、信頼性の高い気密シールが形成されます。
加熱を終えた後、シールが完全な強度に達するまでには、通常1~3秒の冷却時間が必要です。フローラップ機は、シールステーションと排出部の間に十分な間隔を設けて設計されており、この冷却工程を確実に確保しています。これにより、パッケージが機械から排出され、下流工程へと送られる前に、シールが完全に固化します。
はい、ただし制限があります。フローラップ機は、フィルムが均一に接触する滑らかで円筒形または直方体の製品に対して、最も信頼性の高い気密シールを形成します。一方、表面が凹凸しているものや形状が不規則な製品には、圧力および加圧時間(ドウェルタイム)の設定が調整可能なフローラップ機が必要です。これは、製品表面のばらつきに対応するためです。また、フィルムは製品にきつく巻き付く必要があり、重ね合わせた端部がシールバーで正確に接合されるよう配慮しなければなりません。







