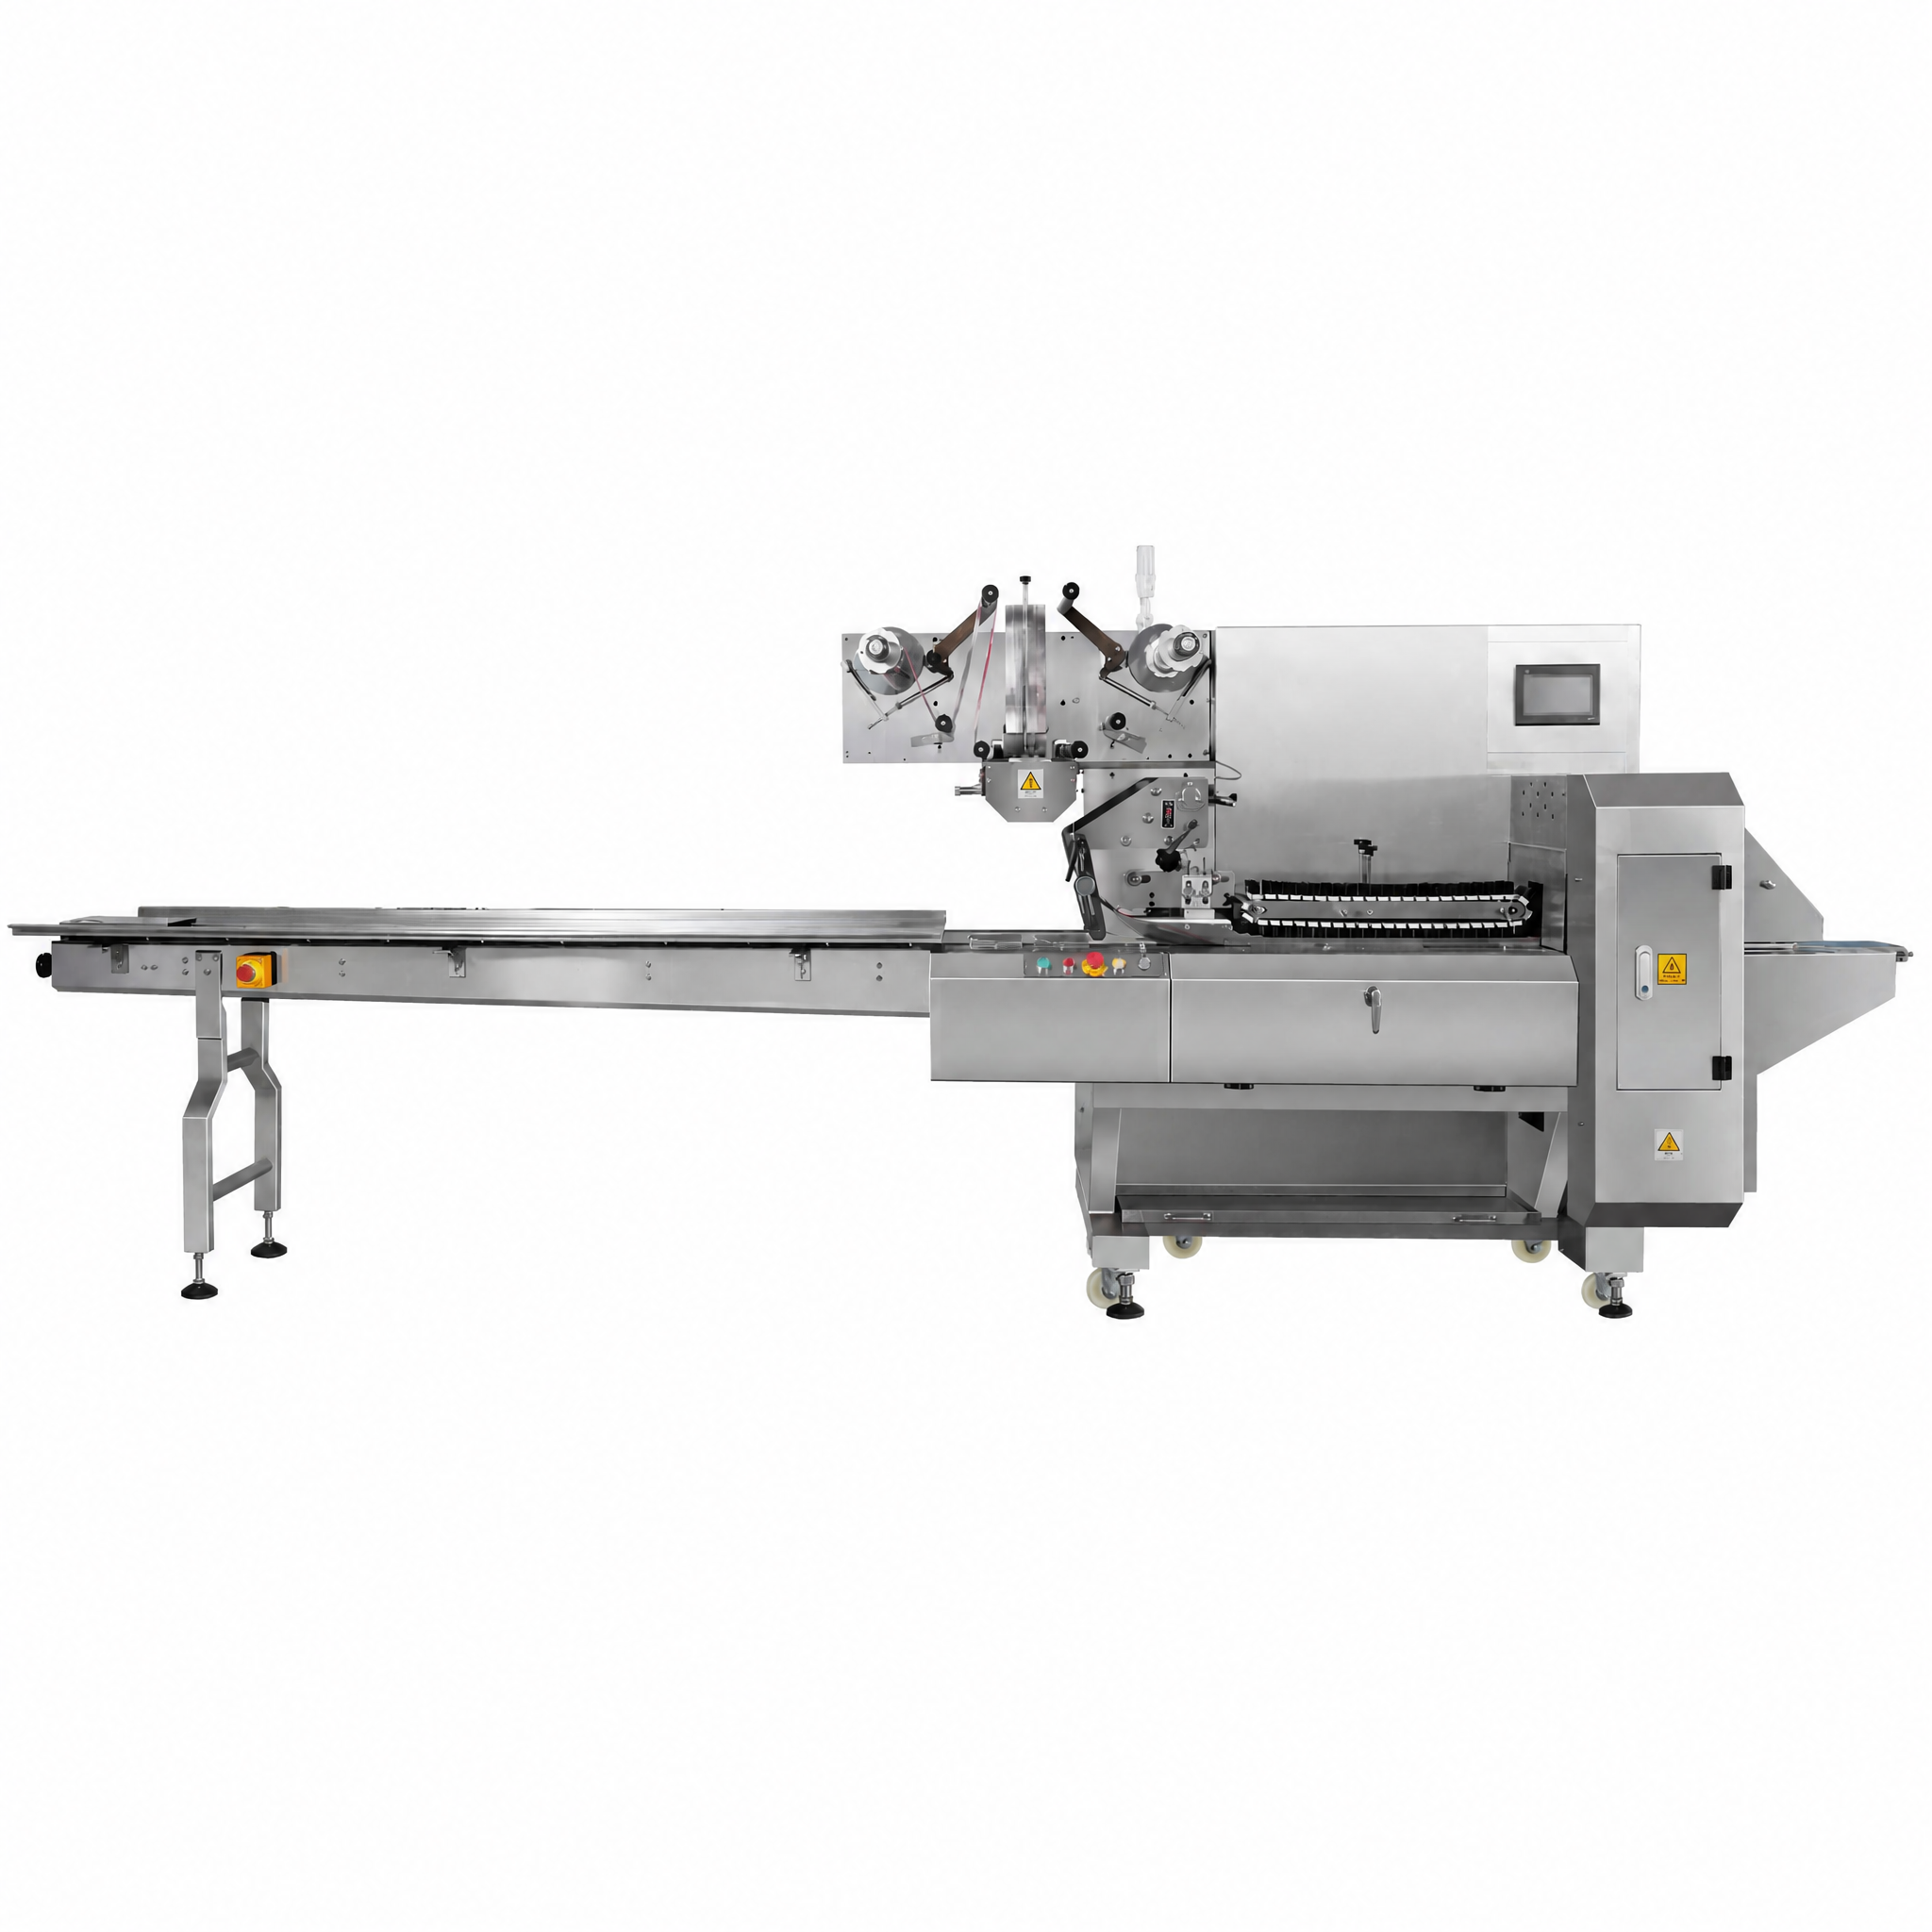
Efektyvus sraigtinės supakuojamosios įrangos atlieka vieną svarbiausių funkcijų šiuolaikiniame supakavime: sukuria sandrų uždarymą, kuris apsaugo produkto kokybę, pratęsia jo galiojimo terminą ir išlaiko šviežumą. Supratimas, kaip sraigtinė supakuojamoji mašina pasiekia šiuos hermetiškus uždarymus, atskleidžia pramoninio supakavimo automatizavimo inžinerinį tikslumą. Sraigtinėje supakuojamojoje mašinoje naudojama sandrinimo sistema, kurioje tiksliai reguliuojama temperatūra, mechaninis slėgis ir laikas, kad plėvelės sluoksniai būtų suvirinti į nepraeinamą barjerą, neleidžiantį deguoniui, drėgmei ir teršalams pažeisti supakuoto produkto viduje.

Sraigtinimo įrenginys veikia aplenkdama lankstų plėvelės sluoksnį aplink gaminį, o po to sujungdama susiduriančias kraštines taikant šilumą ir slėgį. Šis procesas turi būti tikslus ir greitas, nes sraigtinimo įrenginys per valandą apdoroja šimtus ar net tūkstančius vienetų, tuo pat metu užtikrindamas nuolatinę sandarumo kokybę. Oro nepraleidžiančios sandaros kokybė tiesiogiai veikia gaminio galiojimo laiką, vartotojų pasitenkinimą bei atitiktį reglamentams maisto, farmacijos, medicinos prietaisų ir vartojimo prekių pramonėje.
Šiluminio sujungimo mechanizmas sraigtinimo įrenginyje
Temperatūros valdymas ir plėvelės suvirinimas
Sandėliavimo pakuotės sandarinimo proceso pagrindas – tai tikslus karščio taikymas susiduriančioms plėvelės kraštų dalims naudojant srauto apvyniojimo įrenginį. Karštis sušvelnina termoplastines plėvelės sluoksnius, leisdamas jiems suviršti ir susilieti molekuliškai, todėl susidaro oro nepraleidžiantis sandarinimas. Srauto apvyniojimo įrenginiai dažniausiai naudoja elektrinius kaitinimo strypus arba karštos žandikaulio technologiją, kurios temperatūra gali siekti nuo 250 iki 350 laipsnių pagal Farenheito skalę, priklausomai nuo plėvelės medžiagos sudėties. Skirtingų rūšių plėvelės – įskaitant polipropileną, polietileną ir laminuotas konstrukcijas – reikalauja skirtingų šiluminės reguliavimo nustatymų, todėl srauto apvyniojimo įrenginys turi turėti reguliuojamus temperatūros valdymo mechanizmus, kad būtų patenkintos įvairios pakuotės reikmės.
Sandarinimo strypo konstrukcija ir slėgio taikymas
Sraigtinimo įrenginys naudoja sandarinimo juostas – metalines dalis, kurios taiko žemyn nukreiptą slėgį ir kartu tiekia šilumą. Šis dvigubo veiksmo metodas užtikrina, kad sušilusi plėvelė visiškai priliptų viso sandarinimo krašto ilgiu. Kai sraigtinimo įrenginys uždaro sandarinimo juostą, pastovus slėgis išlaikomas viso plėvelės pločio ilgiu, neleidžiant susidaryti silpnoms vietoms ar plyšiams, kurie galėtų pažeisti oro nepralaidų sandarinimą. Sandarinimo juostos veikimo trukmė – tai laikas, kurį įkaitinta juosta liečia plėvelę – tiksliai reguliuojama sraigtinimo įrenginio laikmatavimo mechanizmu, paprastai trunka nuo 0,5 iki 2 sekundžių, priklausomai nuo plėvelės storio ir šilumos nustatymo.
Tikslus plėvelės valdymas ir lygiavimas
Nuolatinis plėvelės padavimas ir įtempimo valdymas
Sraigtinės supakuojamosios mašinos palaiko pastovią, kontroliuojamą plėvelės įtempimą viso supakuojamojo proceso metu, kas yra būtina vienodoms sandarinimo siūlėms sukurti. Kai sraigtinė supakuojamoji mašina traukia plėvelę iš ritės ir apvynioja ja gaminį, plėvelė turi judėti sinchroniniu greičiu kartu su gaminiu. Jei sraigtinė supakuojamoji mašina leidžia plėvelei susiraukti ar judėti netolygiai, sandarinimo juostos negali užtikrinti nuolatinio sąlyčio, todėl susidaro nepilnos ar silpnos sandarinimo siūlės. Šiuolaikinės sraigtinės supakuojamųjų mašinų sistemos naudoja servorinius variklius ir apkrovos jutiklius, kad nuolat stebėtų ir reguliuotų plėvelės įtempimą, užtikrindamos, kad kiekviename cikle plėvelė pasiektų sandarinimo juostas tobuloje padėtyje ir tiksliai išlyginta.
Gaminio pozicionavimas ir sandarinimo vietos nustatymas
Sraigtinimo įrenginys turi nuolat vienodai išdėstyti gaminius, kad plėvelės persidengimas visada būtų tame pačiame vietoje santykinai prie šildomų sandarinimo juostų. Sraigtinimo įrenginyje esantys jutikliai ir mechaniniai orientyrų įtaisai užtikrina tikslų gaminio centruojimą, kuris tiesiogiai lemia, kur ant šildomos sandarinimo juostos atsidurs sandarinimo sritis. Jei sraigtinimo įrenginys leidžia gaminiui nukrypti, sandarinimo zona gali nepataikyti į šilumos zoną, todėl sandarinimo vietoje susidarys plyšiai. Automatinės registracijos sistemos sraigtinimo įrenginyje naudoja šviesos jutiklius arba enkoderio grįžtamąjį ryšį, kad nustatytų gaminio padėtį ir tiksliai laiku suaktyvintų sandarinimą, užtikrindamos, jog kiekvienas paketas gautų oro nepraleidžiantį sandarinimą tiksliai nurodytoje vietoje.
Sandarinimo kokybės veiksniai ir patvirtinimas
Plėvelės medžiagos suderinamumas ir sandarinimo stiprumas
Ne visi plėvelės vienodai gerai užsandarinami srauto supakavimo mašinoje. Plėvelės šilumos sandarinamasis sluoksnis turi turėti tinkamą minkštėjimo temperatūrą ir tekėjimo savybes naudojamam srauto supakavimo mašinos temperatūrų diapazonui. Srauto supakavimo mašinos operatorius privalo patikrinti, ar plėvelės medžiagos techniniai duomenys atitinka mašinos šildymo galimybes. Daugiasluoksnės plėvelės su barjerinėmis savybėmis reikalauja aukštesnių temperatūrų norint pasiekti tinkamą suvirinimą, tuo tarpu labai plonos plėvelės gali reikalauti žemesnių temperatūrų, kad būtų išvengta perkaitymo ir plėvelės pažeidimų. Srauto supakavimo mašinos gamintojas pateikia medžiagų suderinamumo diagramas, kurios padeda operatoriams parinkti tinkamas plėveles ir temperatūros nustatymus, užtikrinant nuolatinius ir oro nepraleidžiančius sandarinimus.
Aplinkos sąlygos ir sandarinimo patikimumas
Aplinkos veiksniai veikia, kaip gerai srauto apvyniojimo įrenginys sukuria sandarias sandarinimo siūles. Aukšta aplinkos drėgnumo reikšmė gali įnešti drėgmės į plėvelę, dėl ko sutrinka tinkama plėvelės suvirinimo ir sandarinimo siūlės stiprumo kokybė. Srauto apvyniojimo įrenginys, įrengtas klimatuojamoje gamybos patalpoje, užtikrina nuoseklesnę sandarinimo siūlių kokybę nei įrenginys drėgnoje ir nekontroliuojamoje aplinkoje. Kai kurie srauto apvyniojimo įrenginių įrengimai apima plėvelės kondicionavimo sistemas, kurios reguliuoja plėvelės drėgmę prieš sandarinimą, kad drėgnumas nepakenktų sandarinimo siūlių vientisumui. Be to, srauto apvyniojimo įrenginys turi užtikrinti pakankamą sandarinimo siūlės atvėsimo ir sukietėjimo laiką; per anksti pašalinus gaminį prieš tai, kol sandarinimo siūlė visiškai sukietėja, gali susidaryti nepilnos sandarinimo siūlės, kurios pasiduoda per pristatymo procesą.
Šaltasis sandarinimas ir klijais grindžiamos alternatyvos
Nors šilumos hermetizavimas yra dažniausiai naudojama technika, kai kurie srauto supakavimo įrenginių variantai naudoja šaltojo hermetizavimo technologiją, kurioje plėvelės lipni sluoksnis reaguoja tik į slėgį, todėl šilumos nereikia. Šaltojo hermetizavimo srauto supakavimo įrenginiai ypač tinka šilumai jautriems produktams, pvz., šokoladui ar ledams, kurie ištirptų esant įprastoms hermetizavimo temperatūroms. Srauto supakavimo įrenginys taiko tik mechaninį slėgį, aktyvindamas lipnųjį ryšį be šiluminės energijos. Šaltojo hermetizavimo srauto supakavimo įrenginių konstrukcijose būtina tiksliai užtikrinti vienodą slėgį ir plėvelės švarumą, nes bet koks dulkių ar kitų teršalų patekimas į lipnųjį sluoksnį trukdo tinkamam sukibimui ir sandaraus hermetiško uždarymo susidarymui.
DUK
Kokia temperatūra veikia srauto supakavimo įrenginys hermetizuodamas?
Dauguma šilumos pagrindu veikiančių srauto supakavimo mašinų sistemų veikia nuo 250 iki 350 laipsnių Farenheito, nors tikslūs temperatūros režimai priklauso nuo plėvelės medžiagos sudėties, storio ir barjero savybių. Srauto supakavimo mašinos gamintojas pateikia išsamias temperatūros rekomendacijas kiekvienam patvirtintam plėvelės tipui, o operatoriai privalo sureguliuoti mašinos parametrus taip, kad jie atitiktų šiuos nurodymus, užtikrindami patikimą sandarią siūlę.
Kiek laiko trunka srauto supakavimo mašinos siūlės aušinimas?
Užsandarinta plėvelė paprastai reikalauja 1–3 sekundžių aušinimo laiko po šilumos pašalinimo, kol siūlė pasiekia pilną stiprumą. Srauto supakavimo mašina suprojektuota taip, kad tarp sandarinimo vietos ir išleidimo taško būtų pakankamas atstumas, leidžiantis šiam aušinimo etapui vykti, todėl siūlė visiškai sušąla dar prieš tai, kai pakuotė išmestama iš mašinos ir perduodama tolesniam apdorojimui.
Ar srauto supakavimo mašina gali sukurti sandarias siūles ant tekstūruotų ar nelygių gaminių?
Taip, bet su apribojimais. Srauto apvyniojimo įrenginys sukuria patikimiausią oro nepraleidžiančią sandarinę sąsają lygiems, cilindrinėms ar stačiakampėms prekėms, kai plėvelė vienodai liečia paviršių. Labai tekstūruotos ar netolygios formos prekės reikalauja srauto apvyniojimo įrenginio su reguliuojamu spaudimu ir laikymo trukme, kad būtų galima prisitaikyti prie paviršiaus skirtumų. Plėvelė turi glaudžiai apvynioti prekę, kad užsitikrintumėte, jog susiduriančios kraštai tinkamai susitiktų sandarinėje juostoje.

 EN