 EN
Wie lässt sich Folienabfall mit einer Fertigbeutel-Verpackungsmaschine reduzieren?
2026/09/20
Fertigbeutel-Verpackungsmaschinen: Weniger Folienabfall, niedrigere Gesamtbetriebskosten (TCO) und schnellere Kapitalrendite (ROI)

2026/10/12
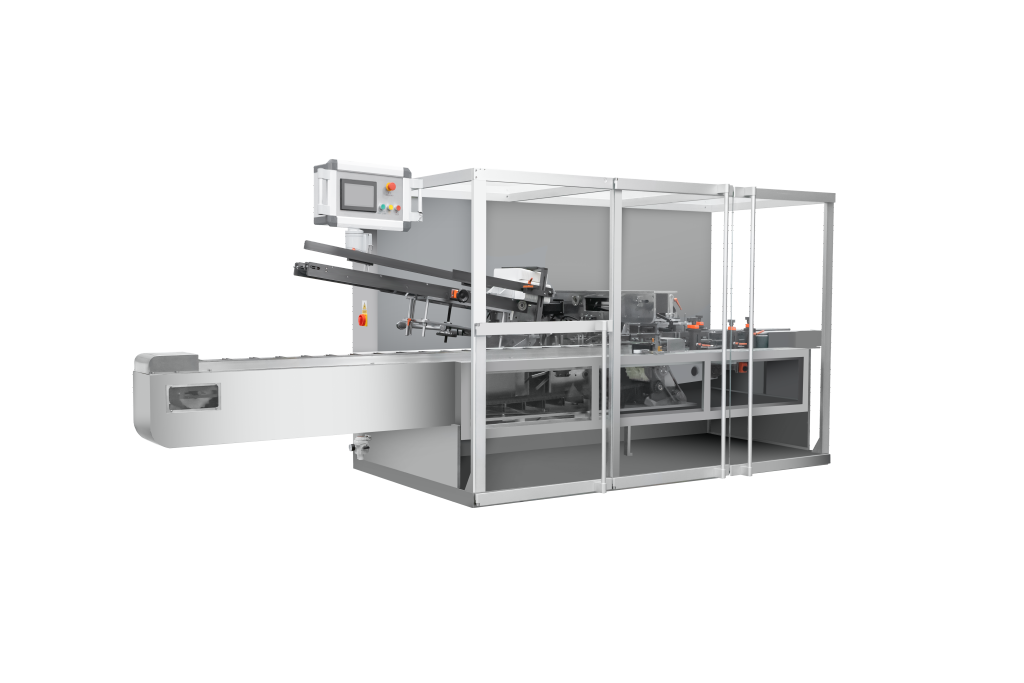
Pharmazeutische Unternehmen stehen unter starkem Druck, regulatorische Anforderungen einzuhalten und gleichzeitig Kosteneffizienz sowie Produktionsgeschwindigkeit zu gewährleisten. Eine kartonschachtelmaschine ist für Hersteller, die ihre Sekundärverpackungsprozesse automatisieren möchten, mittlerweile eine unverzichtbare Lösung geworden. Die Technologie bietet Präzision, Konsistenz und Skalierbarkeit, die manuelle Verfahren nicht erreichen können, und verändert so grundlegend, wie Organisationen Arzneimittel, Nahrungsergänzungsmittel und andere pharmazeutische Produkte für den Vertrieb verpacken.
Die Auswahl eines Kartoniers ist nicht nur eine Automatisierung einzelner Schritte in der Verpackungslinie. Sie stellt vielmehr eine strategische Investition in operative Exzellenz, regulatorische Konformität und Wettbewerbsvorteile dar. Ein Kartonier integriert sich nahtlos in bestehende Produktionsumgebungen, reduziert die Abhängigkeit von Arbeitskräften, minimiert Verpackungsfehler und gewährleistet, dass jeder Karton den Standards der pharmazeutischen Industrie entspricht. Das Verständnis dafür, warum ein Kartonier wichtig ist, hilft Entscheidungsträgern dabei zu bewerten, ob diese Maschine mit ihren Produktionszielen und geschäftlichen Zielsetzungen übereinstimmt.
Die pharmazeutische Industrie unterliegt strengen regulatorischen Rahmenbedingungen, die von Behörden wie der FDA, der EMA und anderen regionalen Aufsichtsbehörden festgelegt wurden. Ein Kartonierer muss das Falten von Kartons, das Einlegen der Produkte und das Verschließen zuverlässig ausführen und dabei Rückverfolgbarkeit sowie Dokumentation gewährleisten. Wenn pharmazeutische Unternehmen in einen Kartonierer investieren, erhalten sie eine Maschine, die speziell für die Einhaltung der Anforderungen an die Good Manufacturing Practice (GMP) entwickelt wurde. Die Maschine stellt eine konsistente Kartonqualität sicher, verhindert Kreuzkontaminationen und erzeugt Audit-Trails, die die Einhaltung regulatorischer Vorgaben belegen. Diese Merkmale sind entscheidend, da bereits ein Verpackungsfehler oder eine Qualitätsabweichung zu Produkt-Rückrufen, rechtlichen Sanktionen oder dem Entzug der Marktzulassung führen kann.
Die manuelle Kartonmontage führt zu Schwankungen, die die Qualitätssicherung beeinträchtigen. Die Mitarbeiter können Kartons falsch falten, Produkte in unzulässigen Winkeln einlegen oder einen nicht konsistenten Verschlussdruck erzielen. Ein Kartonierer eliminiert diese menschlichen Variablen durch automatisierte Prozesse, die von speicherprogrammierbaren Steuerungen und Bildverarbeitungssystemen gesteuert werden. Die Maschine führt jede Kartonoperation mit identischer Präzision Tausende Male täglich aus und gewährleistet so eine Abweichung von null gegenüber den Spezifikationen. Diese Reduzierung menschlicher Fehler senkt direkt die Ausschussrate, verringert den Produktverlust und stärkt den Qualitätsruf des Unternehmens.
Geschwindigkeit ist ein entscheidender Wettbewerbsfaktor in der pharmazeutischen Produktion. Ein Kartonierer verarbeitet typischerweise 40 bis 150 Kartons pro Minute – je nach Komplexität und Größe der Kartons – im Vergleich zu manuellen Bedienern, die 8 bis 15 Kartons pro Minute schaffen. Dieser Geschwindigkeitsunterschied führt direkt zu einer höheren täglichen Ausbringungsmenge, ohne dass die Produktionsfläche erweitert oder zusätzliche Schichtarbeiter eingestellt werden müssen. Pharmazeutische Hersteller, die einen Kartonierer einsetzen, erzielen deutliche Steigerungen der Durchsatzleistung, wodurch sie größere Aufträge abwickeln, schneller auf Marktnachfrage reagieren und eine höhere Auslastung der Produktionskapazität rechtfertigen können. Für Unternehmen, die in Phasen maximaler Nachfrage arbeiten, verhindert ein Kartonierer Engpässe, die andernfalls den Umsatz bremsen würden.
Die Verfügbarkeit von Arbeitskräften und die Lohninflation stellen in der pharmazeutischen Fertigung nach wie vor Herausforderungen dar. Ein Kartonierer verringert den direkten Personalbedarf, indem er die repetitivsten und körperlich anstrengendsten Verpackungsaufgaben automatisiert. Obwohl die Anlage eine Überwachung durch Bediener sowie Wartung erfordert, ist die Netto-Reduktion des Personalbedarfs beträchtlich. Ein einzelner Kartonierer kann vier bis sechs Vollzeit-Mitarbeiter im Verpackungsbereich ersetzen – was zu erheblichen jährlichen Kosteneinsparungen führt und gleichzeitig Ermüdung sowie Verletzungsrisiken für Beschäftigte senkt. Pharmazeutische Unternehmen gewinnen zudem Stabilität und Vorhersagbarkeit bei den Personalkosten, da automatisierte Anlagen keine Lohnerhöhungen, Anpassungen von Sozialleistungen oder Reaktionen auf Engpässe am Arbeitsmarkt erfordern.
Pharmazeutische Produktlinien umfassen häufig mehrere SKUs mit unterschiedlichen Kartongrößen, verschiedenen Einlegerkonfigurationen und besonderen Handhabungsanforderungen. Moderne Kartoniermaschinen bieten schnellaustauschbare Werkzeuge und einstellbare Module, die es ermöglichen, innerhalb weniger Minuten statt Stunden zwischen verschiedenen Kartonspezifikationen zu wechseln. Diese Flexibilität erlaubt es einer einzigen Kartoniermaschine, mehrere Produktlinien zu bedienen, wodurch die Auslastung der Anlage maximiert und die erforderliche Kapitalinvestition im Vergleich zum Kauf spezialisierter Maschinen für jede einzelne SKU reduziert wird. Die Möglichkeit, eine Kartoniermaschine rasch umzurüsten, macht sie besonders wertvoll für Unternehmen, die saisonale Nachfrageschwankungen, Produktlinienerweiterungen oder Marktexpanionsstrategien managen.
Ein Kartonierer arbeitet nicht isoliert; er muss nahtlos mit vorgelagerten Füllmaschinen, Förderanlagen und nachgelagerten Kartonverpackungsmaschinen integriert werden. Moderne Kartonierer verfügen über modulare Schnittstellen, standardisierte Steuerungsprotokolle und Kompatibilität mit Industrie-4.0-Standards. Diese Integrationsfähigkeit gewährleistet einen reibungslosen Materialfluss, reduziert manuelle Handhabungspunkte und ermöglicht die Echtzeitüberwachung der Produktion. Pharmahersteller erhalten somit eine durchgängige Sichtbarkeit ihrer Verpackungsprozesse, was eine schnellere Fehlerbehebung, die Planung vorausschauender Wartung sowie datengestützte Prozessoptimierung entlang der gesamten Verpackungslinie ermöglicht.
Ein Kartonierer arbeitet optimal mit festen Einzeldosisformen wie Tabletten, Kapseln, Blisterverpackungen und Fläschchen, die in Standardkartongrößen passen. Die Maschine ist äußerst vielseitig und verarbeitet verschiedene Kartonarten, darunter Tuck-End-, Lock-Bottom- und Wrap-Around-Kartons. Flüssigkeitsprodukte in Flaschen oder Spritzen können ebenfalls kartoniert werden, wobei jedoch die Auswahl und Konfiguration der Maschine abweichen können. Das gewählte Kartonierermodell muss genau auf die Produktabmessungen, das Gewicht und die Empfindlichkeit abgestimmt sein, um einen zuverlässigen Betrieb und eine gleichbleibende Qualität während der gesamten Produktionslaufzeit sicherzustellen.
Ein Kartonierer senkt die Kosten durch mehrere Mechanismen, darunter die Ersetzung von Arbeitskräften, die Eliminierung von Abfall und Geschwindigkeitssteigerungen. Durch die Automatisierung der Verpackung reduzieren Unternehmen die stündlichen Lohnkosten und damit verbundene Sozialleistungen erheblich. Die Maschine minimiert Beschädigungen von Kartons und unsachgemäße Versiegelungen, die zu Produktverlusten führen, und verbessert so die Gesamtausbeute. Schnellere Verarbeitung ermöglicht eine höhere tägliche Produktion aus derselben Anlage, wodurch die fixen Gemeinkosten auf mehr Einheiten verteilt werden. Die Summe dieser Kostensenkungen ermöglicht es pharmazeutischen Herstellern in der Regel, die Investition in die Maschine innerhalb von einem bis drei Jahren wieder einzuspielen – abhängig vom Produktionsvolumen und der Produktpalette.
Ja, moderne Kartoniermaschinen bieten Optionen für spezielle Verpackungsanforderungen, beispielsweise das Einfügen von Zusatzmaterialien, das Beilegen von Packungsbeilagen, das Aufbringen von Sicherheitsmerkmalen oder das Einbauen von manipulationssicheren Verschlüssen. Bildverarbeitungssysteme überprüfen, ob alle erforderlichen Komponenten vor dem Verschließen vorhanden sind. Eine anpassbare Kartonsequenzierung ermöglicht es der Kartoniermaschine, unterschiedliche regionale gesetzliche Anforderungen innerhalb einer einzigen Produktionslinie zu erfüllen. Diese fortschrittlichen Funktionen machen die Kartoniermaschine für globale Pharmaunternehmen geeignet, die mehrere Marktspezifikationen und spezialisierte Anforderungen an die Produkthandhabung innerhalb eines einheitlichen Verpackungsprozesses managen.

2026/09/20
Fertigbeutel-Verpackungsmaschinen: Weniger Folienabfall, niedrigere Gesamtbetriebskosten (TCO) und schnellere Kapitalrendite (ROI)

2026/09/20
Reduzieren Sie die Wechselzeit der vorgefertigten Beutel-Verpackungsmaschine um 40 % mit bewährten Best Practices

2026/09/20
Vorgefertigte Beutel-Maschinen: Steigern Sie die Durchsatzleistung, senken Sie Abfall und verbessern Sie die Rendite

2026/09/20
Rotationsmaschine versus Inline-Maschine für vorgefertigte Beutel: Geschwindigkeit, Rendite und Skalierbarkeit im Vergleich

2026/09/20
Vorgefertigte Beutel-Maschine: Steigern Sie die Durchsatzleistung, senken Sie die Personalkosten und verbessern Sie die Versiegelungsintegrität

2026/09/21
Fertigbeutel-Maschine: Beuteltypen, Materialien und Füll-Leitfaden

