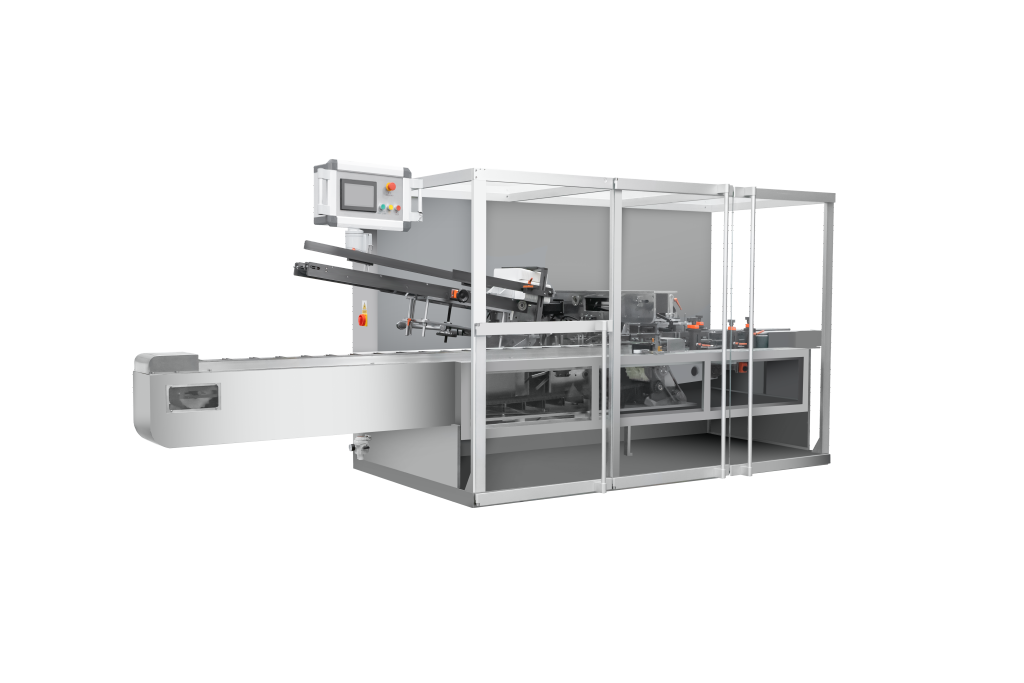
Las empresas farmacéuticas enfrentan una presión intensa para cumplir con los estándares regulatorios, al tiempo que mantienen la eficiencia de costos y la velocidad de producción. Una empaquetadora de cajas se ha convertido en una solución indispensable para los fabricantes que buscan automatizar sus operaciones de empaque secundario. Esta tecnología ofrece precisión, consistencia y escalabilidad que los procesos manuales no pueden igualar, transformando la forma en que las organizaciones empaquetan medicamentos, suplementos y otros productos farmacéuticos para su distribución.
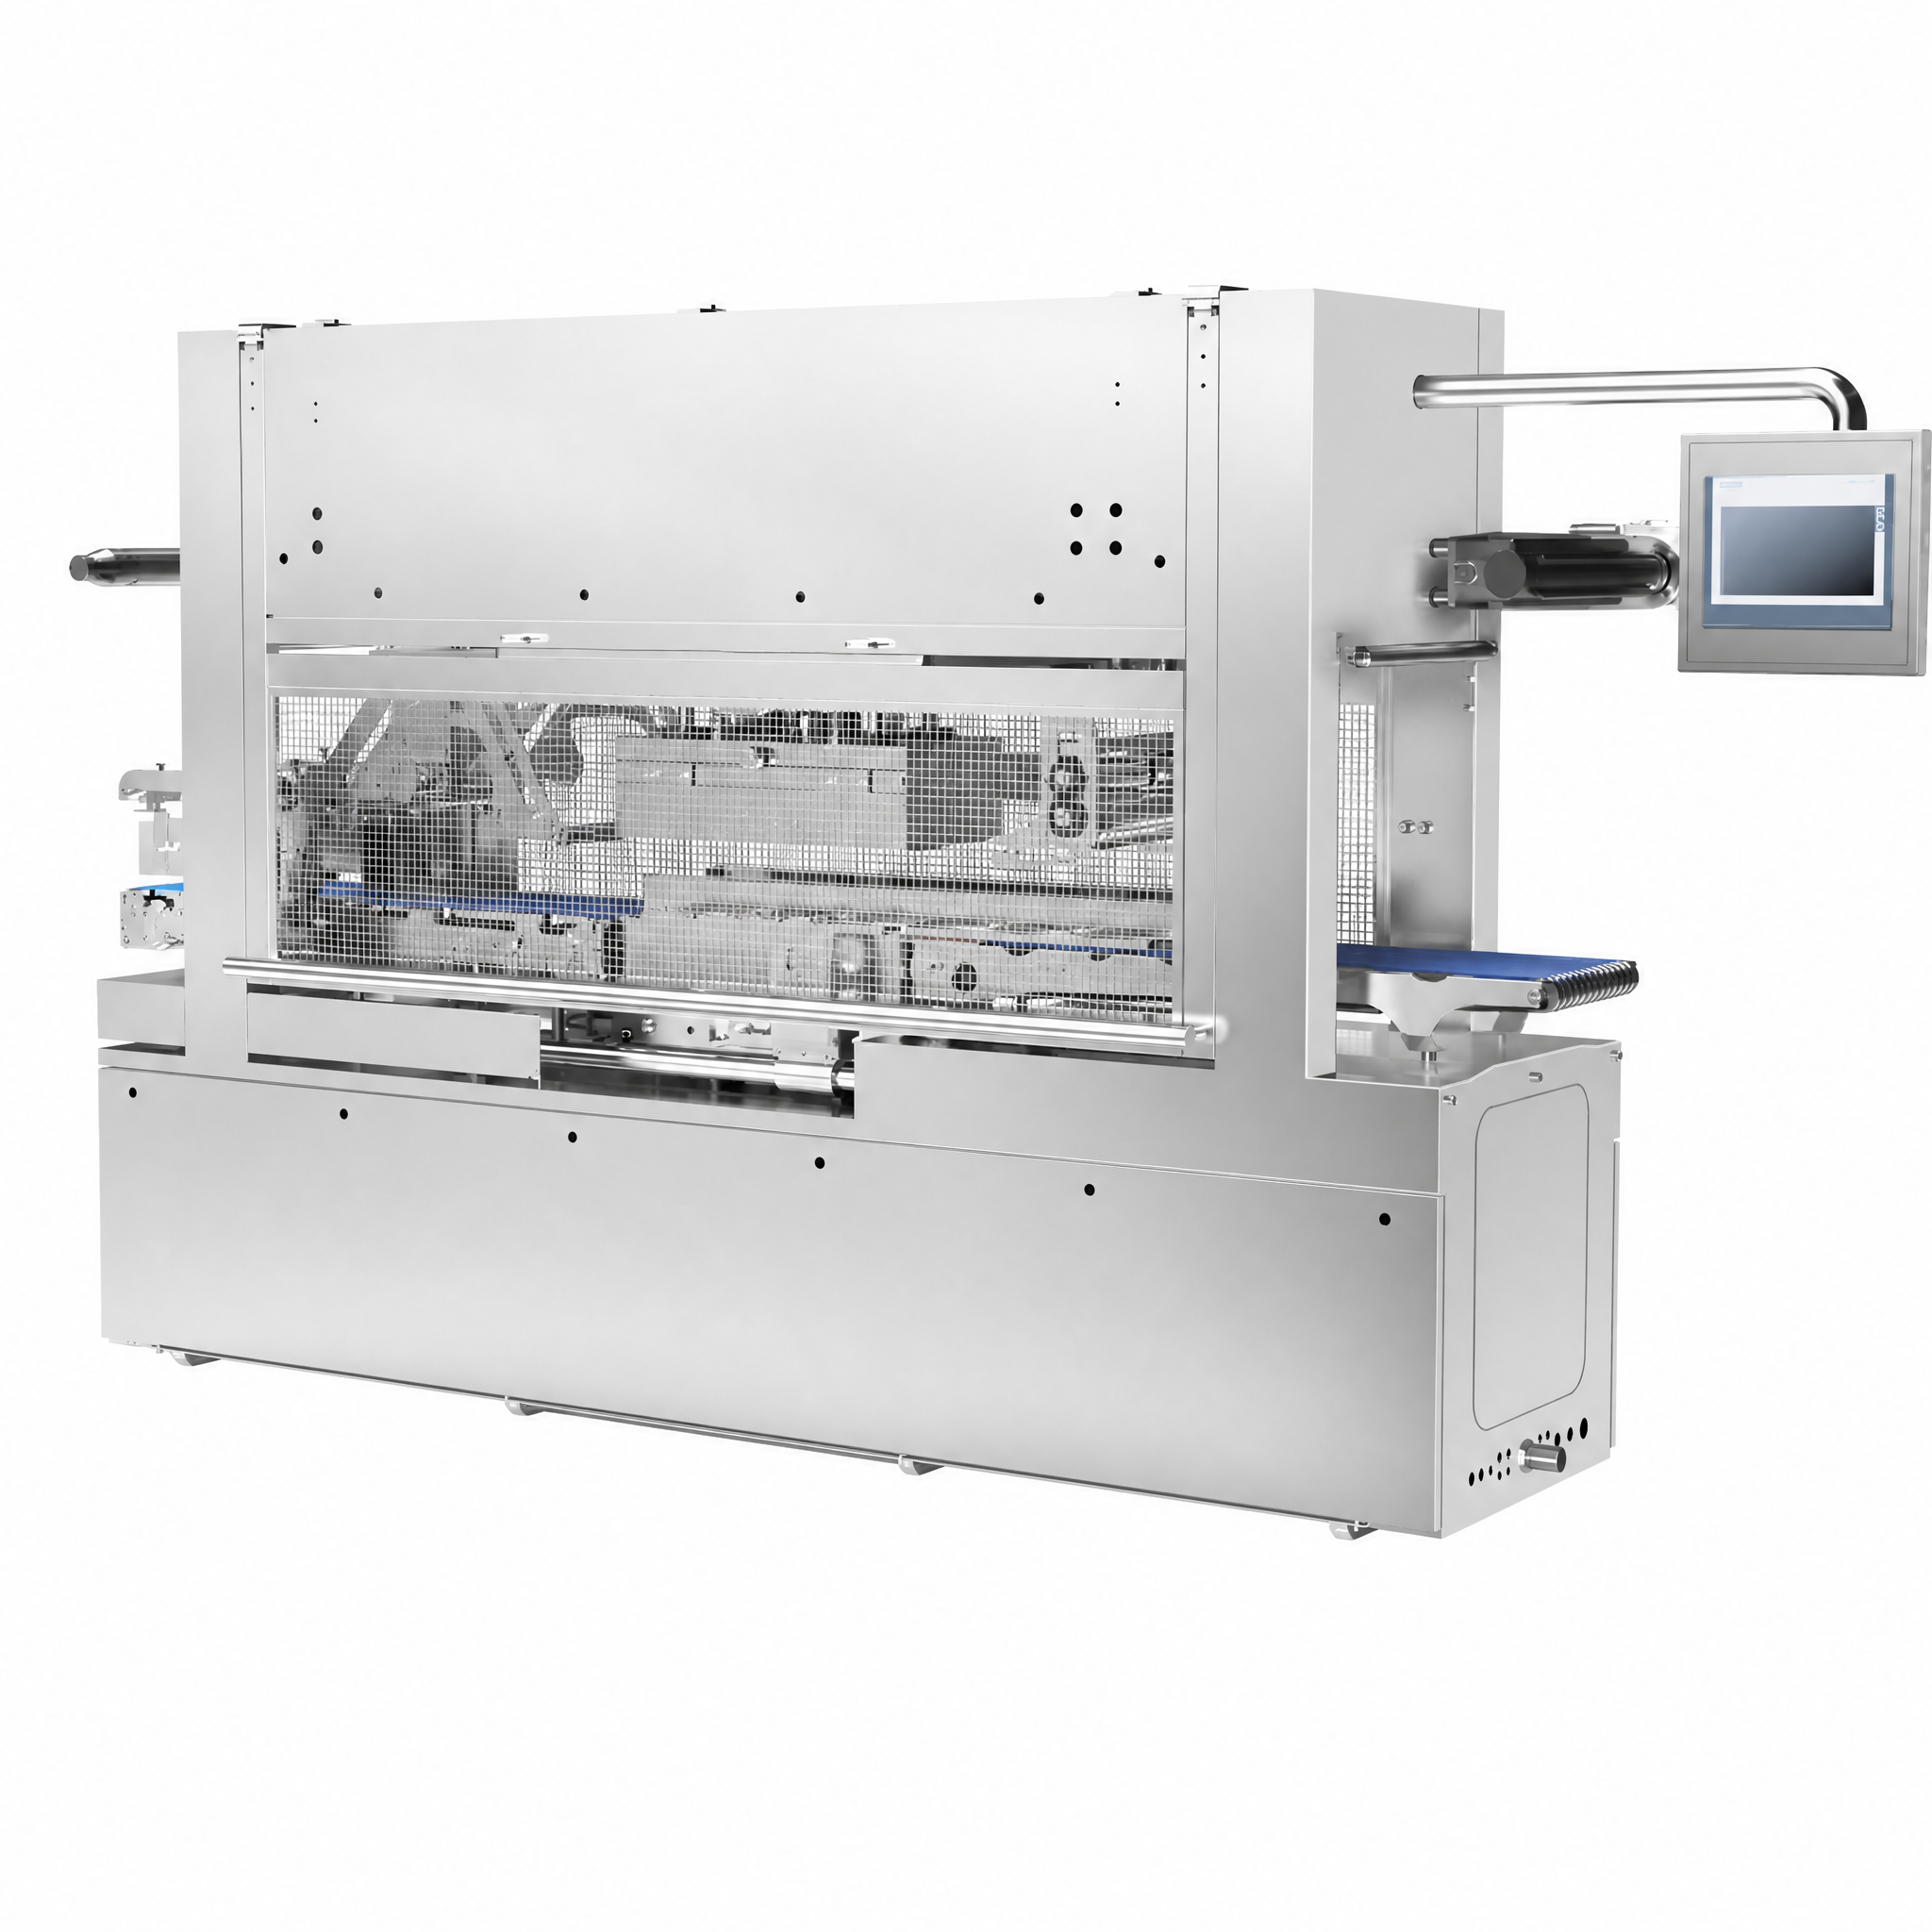
Elegir una máquina embaladora de cajas no se trata simplemente de automatizar un solo paso en la línea de empaque. Representa una inversión estratégica en excelencia operativa, cumplimiento normativo y ventaja competitiva. Una máquina embaladora de cajas se integra sin problemas en los entornos de producción existentes, reduce la dependencia de mano de obra, minimiza los defectos de empaque y garantiza que cada caja cumpla con los estándares de la industria farmacéutica. Comprender por qué es importante una máquina embaladora de cajas ayuda a los tomadores de decisiones a evaluar si este equipo se alinea con sus objetivos de producción y sus metas comerciales.
Cumplimiento normativo y garantía de calidad
Cumplimiento de los estándares farmacéuticos
La industria farmacéutica opera bajo marcos regulatorios estrictos establecidos por agencias como la FDA, la EMA y otras autoridades regionales. Un embalador de cajas debe ejecutar de forma fiable el plegado de cajas, la inserción del producto y el sellado, manteniendo al mismo tiempo la trazabilidad y la documentación. Cuando las empresas farmacéuticas invierten en un embalador de cajas, adquieren equipos diseñados específicamente para cumplir con los requisitos de las Buenas Prácticas de Manufactura (GMP). La máquina garantiza una calidad constante de las cajas, evita la contaminación cruzada y genera registros auditables que demuestran el cumplimiento regulatorio. Estas características son fundamentales, ya que cualquier defecto en el empaque o falla de calidad puede provocar retiros de productos, sanciones legales o pérdida de la autorización comercial.
Reducción de errores y variaciones humanas
El ensamblaje manual de cajas de cartón introduce variabilidad que socava la garantía de calidad. Los operarios pueden doblar las cajas incorrectamente, insertar los productos con ángulos inadecuados o no lograr una presión de sellado consistente. Una encajonadora automática elimina estas variables humanas mediante procesos automatizados controlados por autómatas programables y sistemas de visión. El equipo realiza cada operación con idéntica precisión miles de veces al día, garantizando una desviación nula respecto a las especificaciones. Esta reducción de errores humanos disminuye directamente las tasas de defectos, reduce las pérdidas de producto y fortalece la reputación de calidad de la empresa.
Eficiencia Operativa y Ahorro de Costos
Aceleración del rendimiento productivo
La velocidad es un factor competitivo crítico en la fabricación farmacéutica. Una empaquetadora de cajas procesa típicamente de 40 a 150 cajas por minuto, según la complejidad y el tamaño de las cajas, frente a operadores manuales que alcanzan de 8 a 15 cajas por minuto. Esta diferencia de velocidad se traduce directamente en una mayor producción diaria sin necesidad de ampliar la superficie de la instalación ni añadir turnos de trabajo. Los fabricantes farmacéuticos que utilizan una empaquetadora de cajas experimentan aumentos significativos de rendimiento que les permiten cumplir pedidos más grandes, responder con mayor rapidez a la demanda del mercado y justificar una mayor utilización de su capacidad productiva. Para las empresas que operan en periodos de demanda máxima, una empaquetadora de cajas evita cuellos de botella que, de otro modo, limitarían sus ingresos.
Reducción de Costos y Dependencias Laborales
La disponibilidad de mano de obra y la inflación salarial representan desafíos continuos en la fabricación farmacéutica. Un embalador de cajas reduce los requisitos de mano de obra directa al automatizar las tareas de empaque más repetitivas y físicamente exigentes. Aunque el equipo requiere supervisión operativa y mantenimiento, la reducción neta de mano de obra es considerable. Un solo embalador de cajas puede reemplazar a cuatro a seis trabajadores de empaque a tiempo completo, lo que representa importantes ahorros anuales, además de reducir la fatiga y el riesgo de lesiones de los empleados. Las empresas farmacéuticas también obtienen estabilidad y previsibilidad en los costos laborales, ya que los equipos automatizados no requieren aumentos salariales, ajustes de beneficios ni se ven afectados por escasez de mano de obra en el mercado.
Ventajas de flexibilidad e integración
Manejo de múltiples tamaños de caja y Productos
Las líneas de productos farmacéuticos suelen incluir múltiples SKUs con distintas dimensiones de cajas, configuraciones de insertos y requisitos especiales de manipulación. Los equipos modernos de embalaje en caja ofrecen herramientas de cambio rápido y módulos ajustables que permiten cambiar entre distintas especificaciones de cajas en minutos, no en horas. Esta flexibilidad permite que una sola máquina de embalaje en caja atienda varias líneas de productos, optimizando la utilización del equipo y reduciendo la inversión de capital frente a la adquisición de máquinas dedicadas para cada SKU. La capacidad de reconfigurar rápidamente una máquina de embalaje en caja la convierte en un activo valioso para empresas que gestionan variaciones estacionales de la demanda, extensiones de líneas de productos o estrategias de expansión de mercado.
Integración sin fisuras en la línea de producción
Una máquina embaladora de cajas no opera de forma aislada; debe integrarse sin problemas con los equipos de llenado ubicados aguas arriba, los sistemas de transporte y las máquinas embaladoras de cajas ubicadas aguas abajo. Los diseños modernos de máquinas embaladoras de cajas incorporan interfaces modulares, protocolos de control estandarizados y compatibilidad con los estándares de Industria 4.0. Esta capacidad de integración garantiza un flujo continuo de materiales, reduce los puntos de manipulación manual y permite la supervisión en tiempo real de la producción. Los fabricantes farmacéuticos obtienen visibilidad de extremo a extremo de las operaciones de empaque, lo que facilita la resolución más rápida de incidencias, la programación predictiva de mantenimiento y la optimización basada en datos de los procesos en toda la línea de empaque.
Preguntas frecuentes
¿Qué tipos de productos farmacéuticos funcionan mejor con una máquina embaladora de cajas?
Una encajonadora funciona de forma óptima con formas de dosis unitaria sólidas, como comprimidos, cápsulas, blísteres y viales que se ajustan a las dimensiones estándar de los cartones. El equipo es muy versátil y acepta diversos estilos de cartón, incluidos los de cierre tipo tuck end, de fondo bloqueado y de envoltura completa. También se pueden encajonar productos líquidos en botellas o jeringas, aunque la selección y configuración del equipo pueden variar. El modelo específico de encajonadora debe coincidir con las dimensiones, el peso y las características de fragilidad del producto para garantizar un funcionamiento fiable y una calidad constante durante las series de producción.
¿Cómo reduce una encajonadora los costos de fabricación?
Una encajonadora reduce los costos mediante múltiples mecanismos, como la sustitución de mano de obra, la eliminación de desperdicios y la mejora de la velocidad. Al automatizar el empaque, las empresas reducen significativamente los gastos horarios por mano de obra y los costos asociados de prestaciones. El equipo minimiza los daños en las cajas y los sellados inadecuados que provocan pérdidas de producto, mejorando así el rendimiento general. Un procesamiento más rápido permite una mayor producción diaria con la misma instalación, distribuyendo los costos generales fijos entre más unidades. La combinación de estas reducciones de costos permite típicamente a los fabricantes farmacéuticos recuperar la inversión en equipos en un plazo de uno a tres años, según el volumen de producción y la mezcla de productos.
¿Puede una encajonadora manejar requisitos especiales de empaque?
Sí, los equipos modernos de embalaje en caja incluyen opciones para requisitos especiales de empaque, como la incorporación de insertos, la inclusión de prospectos informativos para pacientes, la aplicación de características de seguridad o la integración de sellos a prueba de manipulaciones. Los sistemas de visión pueden verificar que todos los componentes requeridos estén presentes antes del sellado. La secuenciación personalizable de cajas permite que el embalador en caja cumpla distintos requisitos regulatorios regionales desde una única línea de producción. Estas funciones avanzadas hacen que el embalador en caja sea adecuado para empresas farmacéuticas globales que gestionan especificaciones de múltiples mercados y demandas especializadas de manejo de productos dentro de una operación de empaque unificada.

 EN