 EN
Làm thế nào để giảm lãng phí màng bao bì khi sử dụng máy đóng gói túi sẵn?
2026/09/20
Máy đóng gói túi sẵn: Giảm lãng phí màng bao bì, cắt giảm chi phí sở hữu tổng thể (TCO) và đạt lợi tức đầu tư (ROI) nhanh hơn

2026/10/09
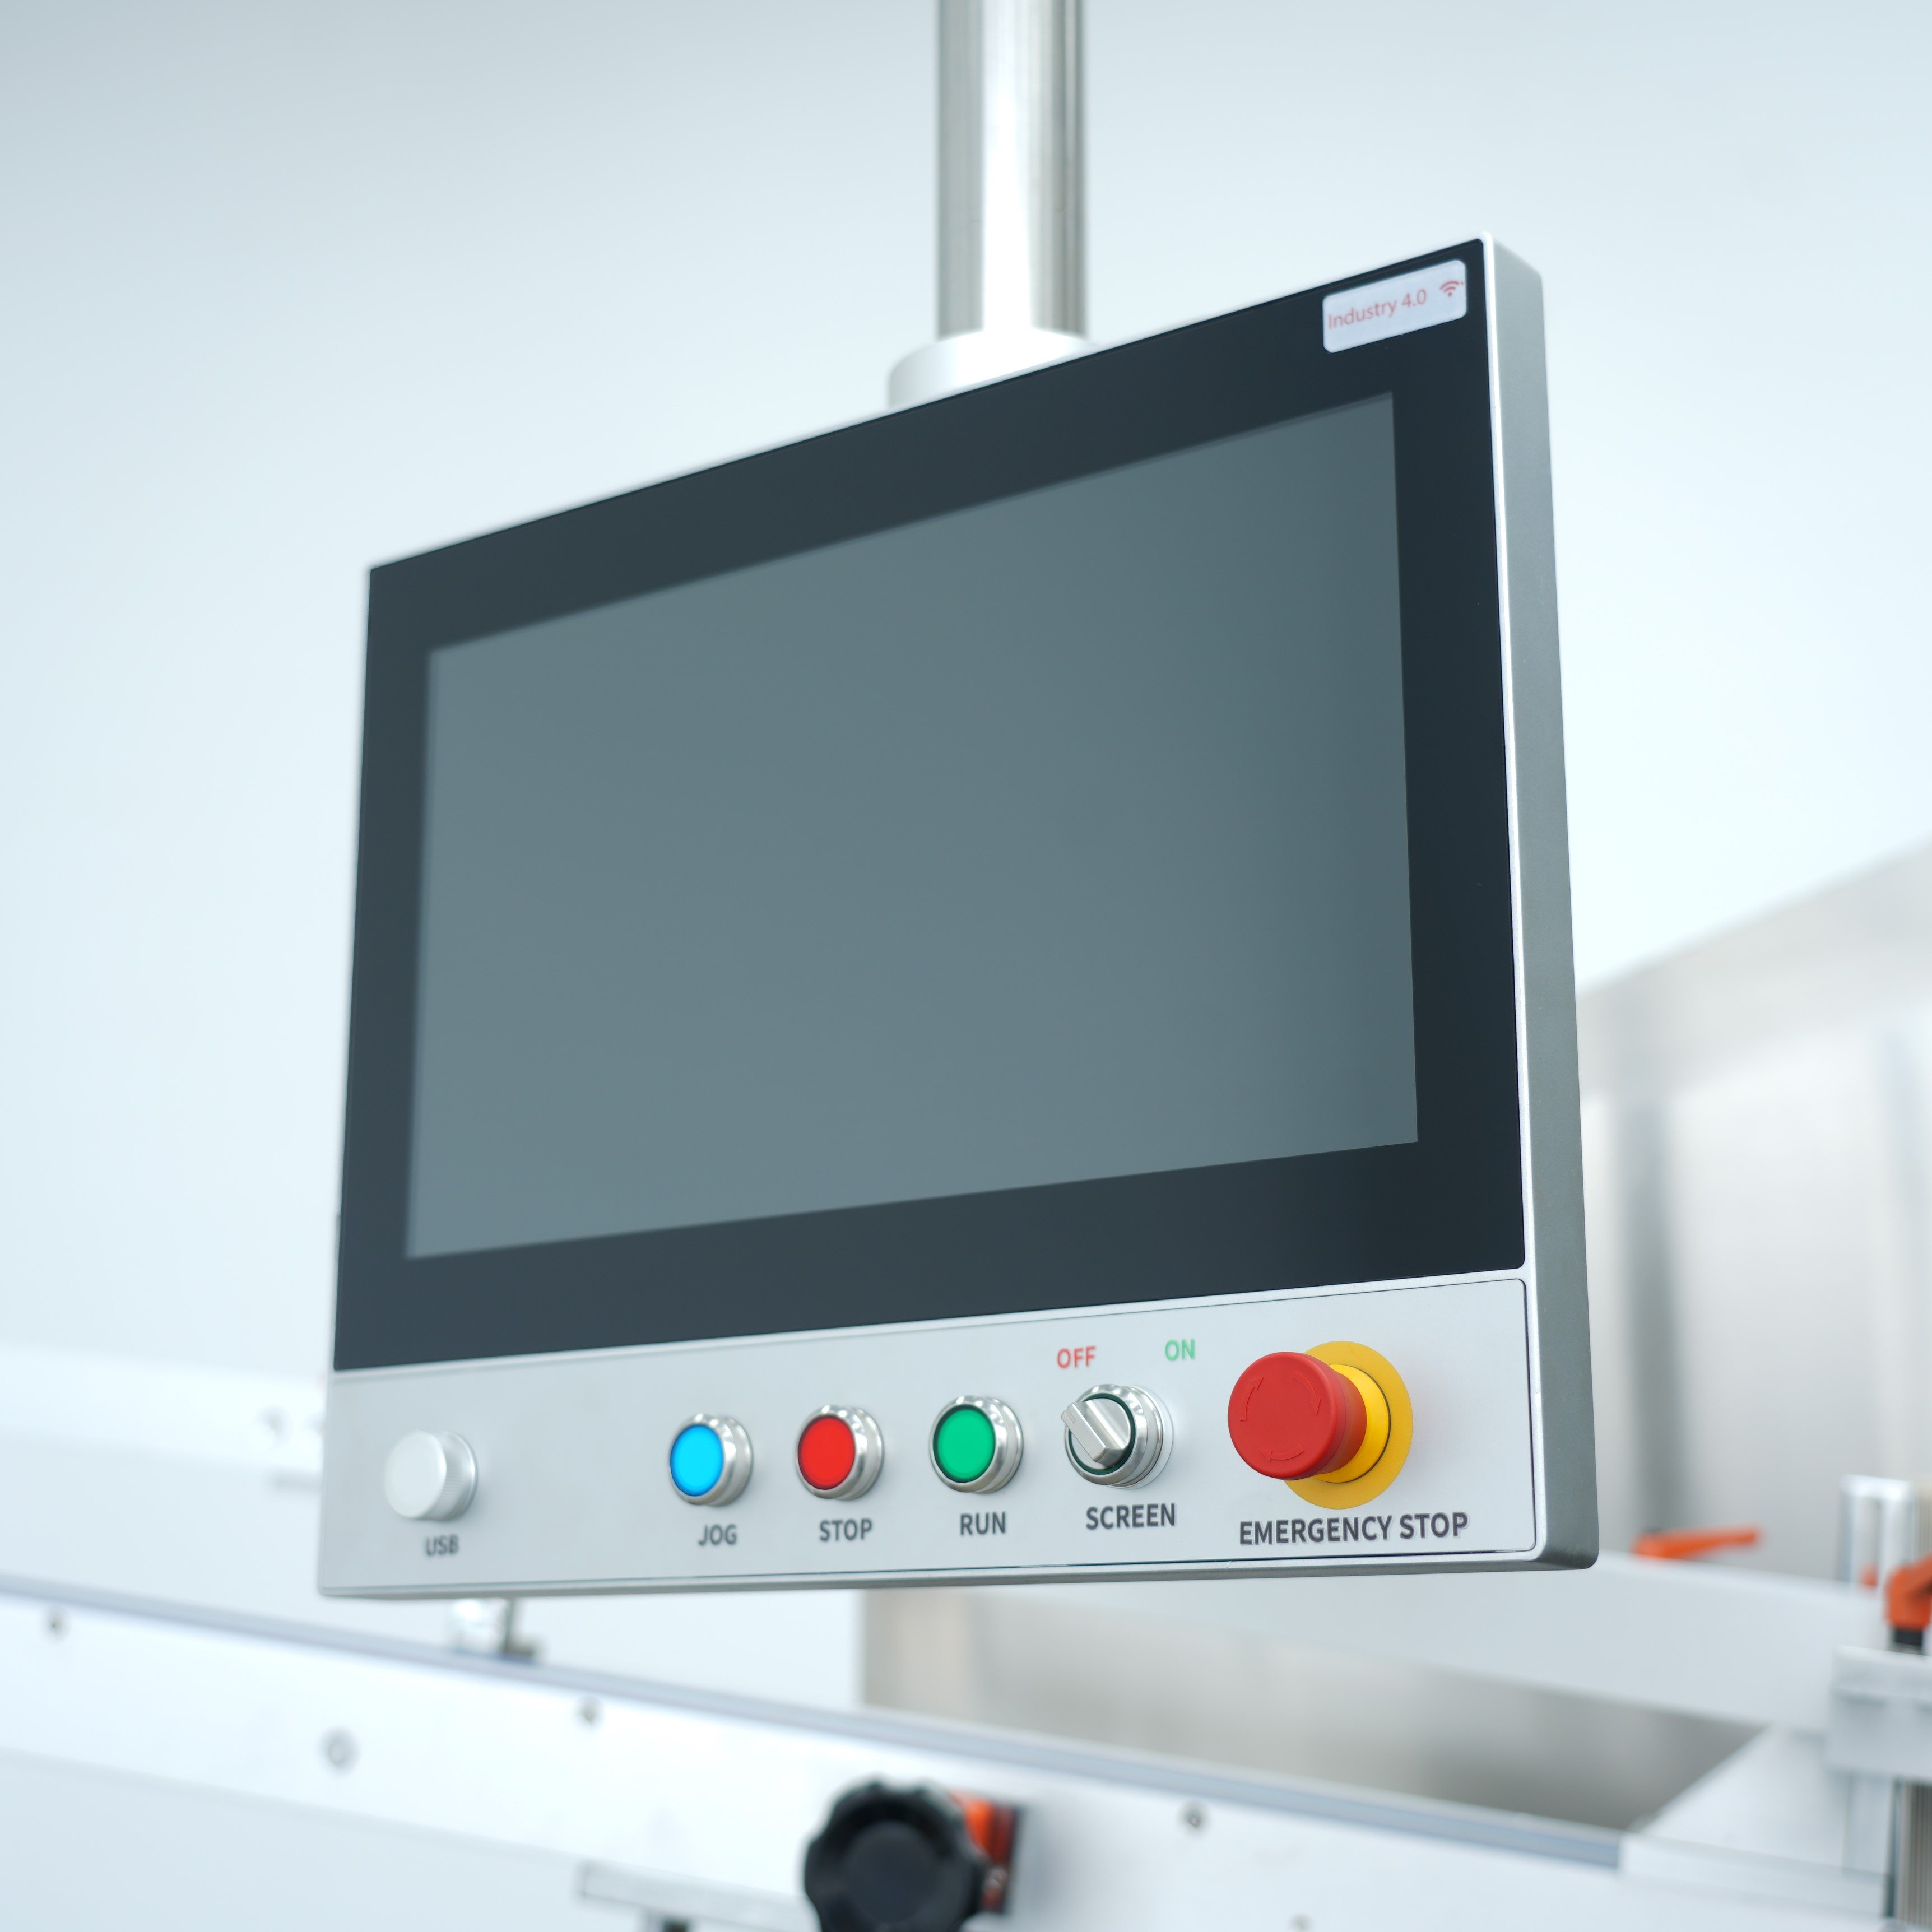
Mức tiêu thụ băng dính chiếm một khoản chi phí vận hành đáng kể đối với các cơ sở phụ thuộc vào máy đóng gói thùng carton. Mỗi cuộn băng dính đều làm tăng chi phí vật liệu, độ phức tạp trong quản lý chất thải và tác động đến môi trường. Việc hiểu rõ cách giảm lượng băng dính sử dụng trên máy đóng gói thùng carton mà vẫn đảm bảo độ nguyên vẹn của bao bì là điều thiết yếu đối với các hoạt động đóng gói hiện đại. Hướng dẫn này trình bày các chiến lược thực tiễn giúp doanh nghiệp tối ưu hóa việc áp dụng băng dính, nâng cao hiệu quả và duy trì chất lượng niêm phong đồng nhất cho mọi thùng sản phẩm đi qua dây chuyền sản xuất của bạn.
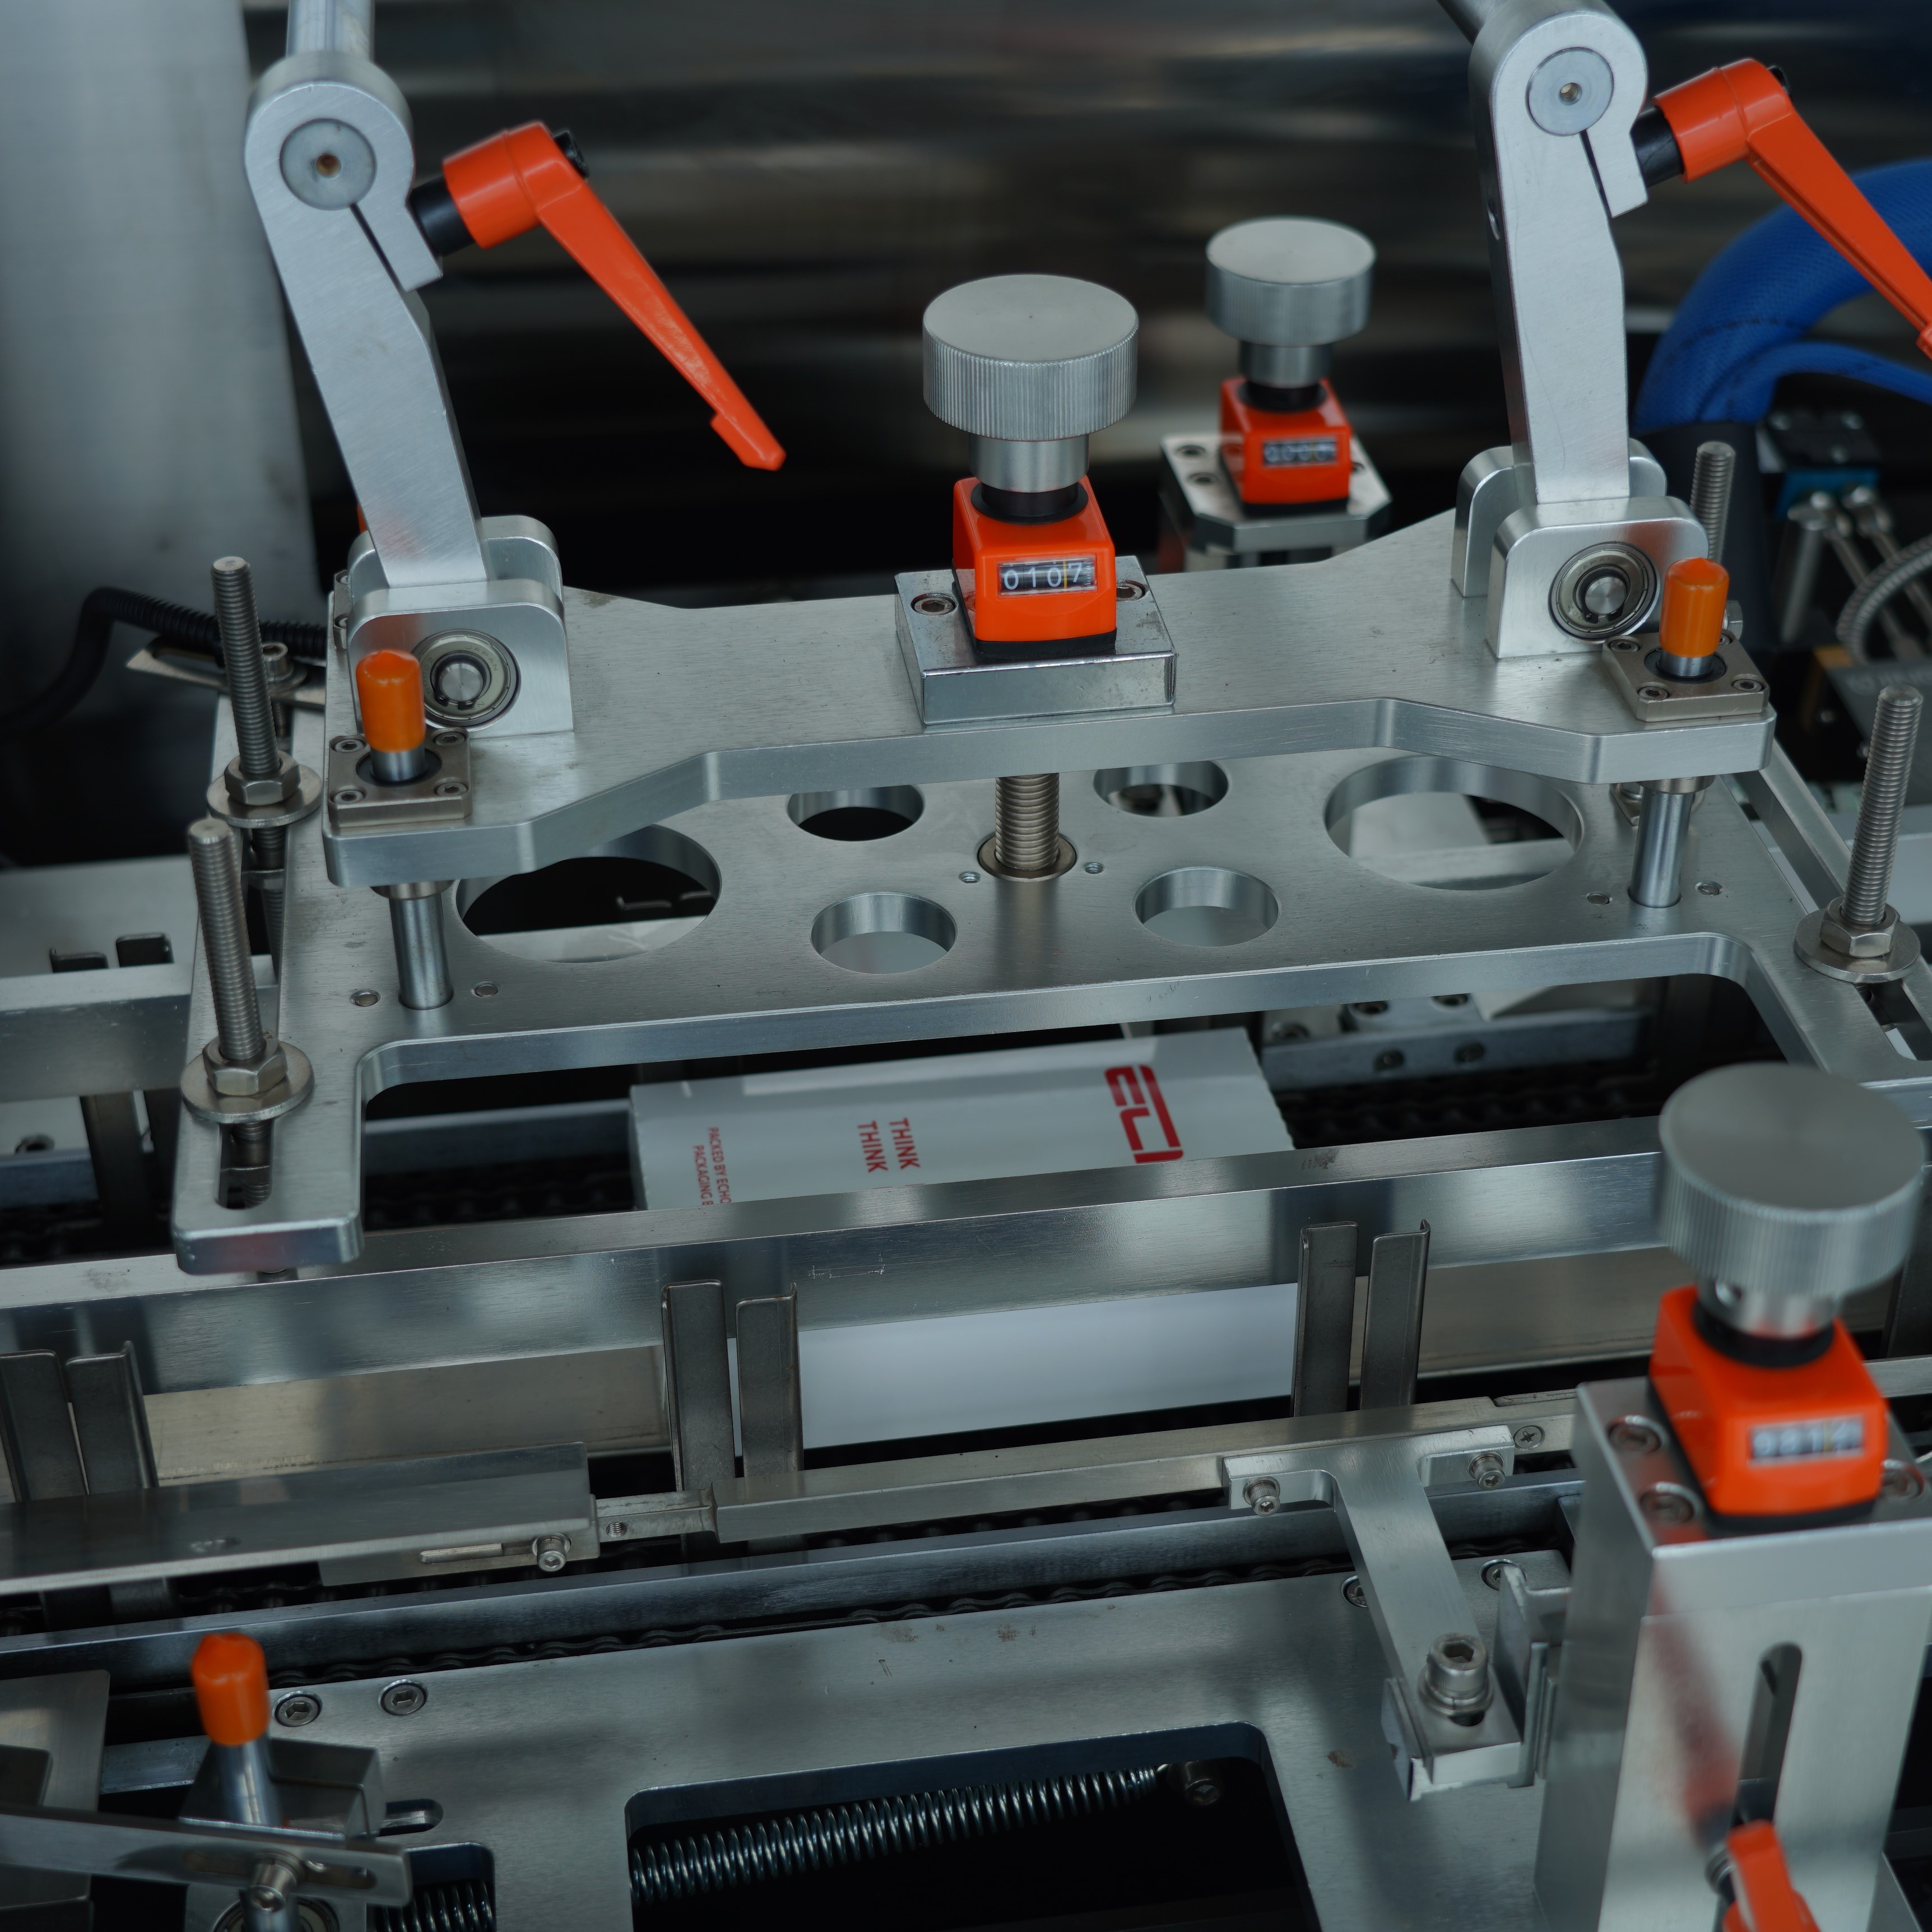
Các thiết kế máy đóng gói hộp carton cac he thong duoc thiet ke de can bang toc do voi hieu suat su dung vat lieu. Tuy nhien, nhieu nguoi van hanh van ap dung bang keo mot cach khong hieu qua do cai dat lau ngay, cac bo phan bi mai mon hoac thieu hieu biet ve cach cong nghe may dong goi hop carton hien dai giam thieu luong keo tieu thu. Bang viec dieu chinh cac thong so ap dung va thuc hien che do bao tri phong ngua, cac co so co the giam luong bang keo su dung tu 15 den 30 phan tram trong khi van dam bao hoac tham chi nang cao do tin cay cua viec dong hop va tieu chuan ve mat ngoai.
Bảng điều khiển máy đóng gói thùng carton cung cấp các tùy chọn điều chỉnh chính xác độ rộng băng dính và lực căng khi dán. Nhiều cơ sở vận hành với độ rộng băng dính quá mức, sử dụng nhiều keo hơn mức cần thiết để niêm phong thùng chắc chắn. Bằng cách giảm độ rộng băng dính xuống mức tối thiểu vẫn đảm bảo độ chồng lấp phù hợp và độ bền cấu trúc, máy đóng gói thùng carton của bạn có thể giảm đáng kể lượng băng dính tiêu thụ. Tương tự, các thiết lập lực căng cần được hiệu chuẩn sao cho máy đóng gói thùng carton chỉ áp dụng vừa đủ lực để tạo độ bám dính chắc chắn, mà không gây nén quá mức làm lãng phí vật liệu và gây căng thẳng cho cơ cấu băng dính.
Bắt đầu bằng cách tham khảo thông số kỹ thuật do nhà sản xuất máy đóng gói hộp carton cung cấp để xác định kích thước hộp và loại vật liệu của bạn. Sau đó, thực hiện các lần chạy thử nghiệm ở các độ rộng băng dán ngày càng nhỏ hơn trong khi kiểm tra các hộp đã dán để phát hiện bất kỳ dấu hiệu nào của sự tách rời hoặc yếu kém. Máy đóng gói hộp carton sẽ đạt đến điểm tối ưu, tại đó độ rộng băng dán vừa đủ che phủ kín đường nối nhưng loại bỏ phần vật liệu thừa. Cách tiếp cận có hệ thống này thường giúp tiết kiệm từ 10 đến 20 phần trăm băng dán mà không làm giảm hiệu suất.
Tốc độ ứng dụng ảnh hưởng đến lượng băng dính mà máy đóng gói thùng carton của bạn cấp ra mỗi đơn vị thời gian. Nếu máy đóng gói thùng carton của bạn chạy ở tốc độ tối đa nhưng lại cấp băng dính quá dồi dào, bạn đang lãng phí chất kết dính. Các thiết bị máy đóng gói thùng carton hiện đại cho phép người vận hành lập trình áp lực ứng dụng một cách độc lập với tốc độ băng chuyền. Giảm dần áp lực trong khi chạy thử các thùng mẫu, đồng thời theo dõi xem có hiện tượng niêm phong không đầy đủ hoặc khe hở ở mép hay không. Máy đóng gói thùng carton nên hoạt động ở mức áp lực thấp nhất mà vẫn đảm bảo khả năng bám dính ổn định và phủ kín toàn bộ đường nối.
Nhiều người vận hành phát hiện máy đóng gói thùng carton hoạt động hiệu quả hơn khi áp lực ứng dụng được thiết lập ở mức thấp hơn 10 đến 15 phần trăm so với áp lực tối đa. Áp lực nhẹ hơn này vẫn đảm bảo băng dính được dán chắc chắn vì nó tập trung và có hướng, trong khi áp lực tối đa thường khiến băng dính nhăn hoặc chụm lại, gây lãng phí vật liệu. Ghi lại các thông số tối ưu này vào bộ nhớ của máy đóng gói thùng carton để chúng trở thành tiêu chuẩn áp dụng cho tất cả ca làm việc.
Đầu cấp băng keo là bộ phận quan trọng kiểm soát lượng chất kết dính mà máy đóng gói thùng carton của bạn áp dụng lên mỗi thùng. Các con lăn bị mòn, các hướng dẫn bị lệch hoặc lớp keo khô tích tụ trên đầu băng keo khiến máy đóng gói thùng carton áp dụng băng keo không đều, do đó phải di chuyển rộng hơn hoặc thường xuyên hơn để bù đắp. Kiểm tra đầu băng keo của máy đóng gói thùng carton hàng tuần để phát hiện dấu hiệu mài mòn, bụi bẩn hoặc tiếp xúc không đầy đủ với các thùng. Làm sạch các con lăn và hướng dẫn cấp băng keo của máy đóng gói thùng carton bằng dung môi phù hợp nhằm loại bỏ lớp keo khô tích tụ theo thời gian.
Thay thế lò xo, con lăn và lưỡi dao hàn băng keo của máy đóng gói thùng carton theo lịch bảo trì do nhà cung cấp thiết bị đề xuất. Một máy đóng gói thùng carton có các bộ phận đầu băng keo bị suy giảm có thể tiêu tốn nhiều hơn 30 đến 40 phần trăm băng keo so với máy vận hành với các bộ phận mới. Bảo trì phòng ngừa trực tiếp giúp giảm lượng băng keo tiêu thụ, hạ chi phí vật liệu và hạn chế các vấn đề từ chối bao bì gây gián đoạn lịch sản xuất của bạn.
Bụi, mảnh bìa các-tông và dư lượng keo tích tụ bên trong đường dẫn băng dính của máy đóng gói thùng carton và xung quanh các con lăn. Lớp bám này gây lệch vị trí, cản trở việc cấp băng dính trơn tru và buộc máy đóng gói thùng carton phải sử dụng thêm băng dính để bù đắp cho chất lượng niêm phong kém. Thiết lập quy trình vệ sinh hàng ngày cho máy đóng gói thùng carton, dùng khí nén và bàn chải phù hợp để làm sạch mảnh vụn trong khu vực cấp băng dính. Việc bảo trì đơn giản này giúp máy đóng gói thùng carton vận hành đúng thông số kỹ thuật thiết kế và trực tiếp giảm thiểu lãng phí băng dính.
Hai tuần một lần, thực hiện làm sạch sâu máy đóng gói hộp carton bằng dung môi được nhà sản xuất phê duyệt để hòa tan keo khô. Một máy đóng gói hộp carton sạch giúp băng dính di chuyển trơn tru, được dán đều và không cần điều chỉnh bù trừ. Các vận hành viên sử dụng máy đóng gói hộp carton được bảo trì tốt nhất quán báo cáo mức tiêu thụ băng dính thấp hơn và mức độ hài lòng của khách hàng cao hơn nhờ ngoại hình hộp cải thiện và chất lượng niêm phong tốt hơn.
Không phải loại băng dính nào cũng hoạt động như nhau trong môi trường máy đóng gói thùng carton. Các chất kết dính cao cấp dựa trên acrylic và cao su bám dính nhanh hơn và đáng tin cậy hơn, cho phép máy đóng gói thùng carton của bạn sử dụng độ rộng lớp phủ nhỏ hơn mà vẫn duy trì độ bền cố định vượt trội. Băng dính chi phí thấp hơn có thể yêu cầu độ rộng lớp phủ lớn hơn hoặc nhiều lần phủ để đạt được độ kín khít đáng tin cậy, cuối cùng làm tăng tổng lượng vật liệu tiêu thụ. Hãy đánh giá hiệu suất của máy đóng gói thùng carton bằng cách thử nghiệm có kiểm soát với các loại băng dính khác nhau, đồng thời đo lường cả lượng chất kết dính tiêu thụ và độ bền của mối dán.
Băng dính hiệu suất cao được thiết kế dành riêng cho tự động hóa máy đóng gói thùng carton thường có giá hơi cao hơn một chút trên mỗi đơn vị, nhưng lại mang lại khoản tiết kiệm đáng kể khi tính theo từng thùng đã niêm phong. Một máy đóng gói thùng carton sử dụng băng dính cao cấp có thể giảm tổng lượng băng dính tiêu thụ từ 15 đến 25 phần trăm so với các lựa chọn giá rẻ hơn. Hãy phối hợp cùng nhà cung cấp băng dính và nhà sản xuất máy đóng gói thùng carton để xác định các công thức tối ưu phù hợp với loại vật liệu thùng và môi trường sản xuất cụ thể của bạn.
Máy đóng gói thùng carton của bạn hoạt động hiệu quả nhất trong các dải kích thước thùng cụ thể. Việc vận hành các thùng quá nhỏ hoặc quá lớn so với cấu hình của máy đóng gói thùng carton sẽ gây ra những thỏa hiệp trong việc áp dụng băng keo, thường dẫn đến việc sử dụng keo dư thừa. Nếu cơ sở của bạn xử lý nhiều kích cỡ thùng khác nhau, hãy cân nhắc lập trình các hồ sơ áp dụng băng keo riêng biệt vào máy đóng gói thùng carton cho từng nhóm kích cỡ. Một máy đóng gói thùng carton được thiết lập tùy chỉnh cho thùng nhỏ, thùng trung bình và thùng lớn sẽ giảm thiểu lượng băng keo bị lãng phí trên toàn bộ dây chuyền sản phẩm của bạn.
Ngoài ra, hãy đảm bảo các thanh dẫn hướng và con lăn của máy đóng gói thùng carton được điều chỉnh chính xác theo kích thước thùng bạn đang xử lý. Các thùng bị lệch trục sẽ di chuyển qua máy đóng gói thùng carton một cách không ổn định, dẫn đến việc dán băng keo không đồng đều và gây lãng phí chất kết dính. Việc dành 10 phút để cấu hình lại máy đóng gói thùng carton trước khi xử lý một kích thước thùng mới sẽ mang lại lợi ích rõ rệt thông qua việc giảm tiêu thụ băng keo và nâng cao hiệu quả sản xuất trong suốt ca làm việc.
Mức tiêu thụ băng dính tối ưu phụ thuộc vào kích thước hộp, trọng lượng vật liệu và yêu cầu vận chuyển, nhưng hầu hết các hệ thống máy đóng gói hộp carton nên sử dụng từ 2 đến 4 inch băng dính cho mỗi đường nối trên các hộp sóng tiêu chuẩn. Việc áp dụng băng dính của máy đóng gói hộp carton cần bao phủ hoàn toàn đường nối với độ chồng lấn tối thiểu, thường dẫn đến tổng cộng từ 4 đến 8 inch băng dính cho mỗi hộp khi cả hai đường nối ở mặt trên và mặt dưới đều được dán kín. Các hộp yêu cầu niêm phong gia cố có thể cần nhiều hơn một chút, nhưng bất kỳ máy đóng gói hộp carton nào sử dụng hơn 12 inch băng dính cho mỗi hộp đều có khả năng hoạt động không hiệu quả.
Việc giảm chiến lược lượng băng dính tiêu thụ không làm ảnh hưởng đến độ bền của hộp nếu máy đóng gói thùng carton của bạn được hiệu chuẩn và bảo trì đúng cách. Máy đóng gói thùng carton vẫn phải áp dụng băng dính trên toàn bộ chiều rộng và chiều dài của đường nối; bạn chỉ đơn giản loại bỏ các phần chồng lấn thừa và lực ép không cần thiết. Việc kiểm tra và xác nhận đảm bảo rằng việc giảm lượng băng dính được áp dụng bởi máy đóng gói thùng carton vẫn đáp ứng các tiêu chuẩn vận chuyển và kỳ vọng của khách hàng. Nhiều cơ sở phát hiện ra rằng các cài đặt ban đầu của họ quá dư thừa một cách lãng phí, và việc tối ưu hóa không chỉ giúp cắt giảm chi phí mà còn nâng cao độ tin cậy.
Một chương trình bảo trì toàn diện cho máy đóng gói hộp các tông của bạn bao gồm việc làm sạch đường băng keo hàng ngày, kiểm tra đầu băng keo hàng tuần và thay thế hoặc bảo dưỡng con lăn phân phối và hướng dẫn hàng tháng. Máy đóng gói hộp các tông của bạn nên được hiệu chuẩn lại sau mỗi 500 đến 1000 giờ vận hành để đảm bảo các thiết lập ứng dụng luôn ở mức tối ưu. Tuân thủ lịch trình này giúp máy đóng gói hộp các tông của bạn hoạt động với hiệu suất cao nhất, duy trì các lợi ích giảm lượng băng keo mà bạn đã đạt được thông qua tối ưu hóa và ngăn ngừa suy giảm hiệu suất dẫn đến việc phải tăng lượng keo sử dụng.

2026/09/20
Máy đóng gói túi sẵn: Giảm lãng phí màng bao bì, cắt giảm chi phí sở hữu tổng thể (TCO) và đạt lợi tức đầu tư (ROI) nhanh hơn

2026/09/20
Giảm 40% thời gian chuyển đổi máy đóng gói túi sẵn nhờ các phương pháp tốt nhất đã được kiểm chứng

2026/09/20
Máy đóng gói túi sẵn: Tăng năng suất, giảm phế liệu và cải thiện ROI

2026/09/20
So sánh máy đóng gói túi sẵn loại quay tròn và loại thẳng hàng: về tốc độ, ROI và khả năng mở rộng

2026/09/20
Máy đóng gói túi sẵn: Tăng năng suất, giảm chi phí nhân công và nâng cao độ bền của mối hàn

2026/09/21
Máy đóng gói túi sẵn: Hướng dẫn về các loại túi, vật liệu và quy trình đổ đầy

