 EN
Hur minskar man filmavfall med en förproducerad påsepackningsmaskin?
2026/09/20
Förproducerade påsepackningsmaskiner: Minska filmavfall, sänk totala ägarkostnader (TCO) och uppnå snabbare avkastning på investeringen (ROI)

2026/10/09
Bandförbrukningen utgör en betydande driftskostnad för anläggningar som använder kartongförpackningsmaskiner. Varje rulle band ökar materialkostnaderna, komplexiteten i avfallsbehandlingen och den miljöpåverkan som uppstår. Att förstå hur man minskar bandanvändningen på sin kartongförpackningsmaskin utan att försämra förpackningens integritet är avgörande för moderna förpackningsoperationer. Den här guiden undersöker praktiska strategier som hjälper företag att optimera bandapplikationen, förbättra effektiviteten och bibehålla konsekvent förseglingsskvalitet på varje kartong som passerar genom produktionslinjen.
Modern papperslådapackningsmaskin systemen är konstruerade för att balansera hastighet med materialeffektivitet. Många operatörer applicerar dock fortfarande tejp ineffektivt på grund av föråldrade inställningar, slitna komponenter eller bristande förståelse för hur modern teknik för kartongförpackningsmaskiner minimerar limspill. Genom att justera applikationsparametrar och införa förebyggande underhållsrutiner kan anläggningar minska tejpåtgången med 15–30 procent samtidigt som tillförlitligheten i kartongslutningen och utseendestandarderna bibehålls eller till och med förbättras.
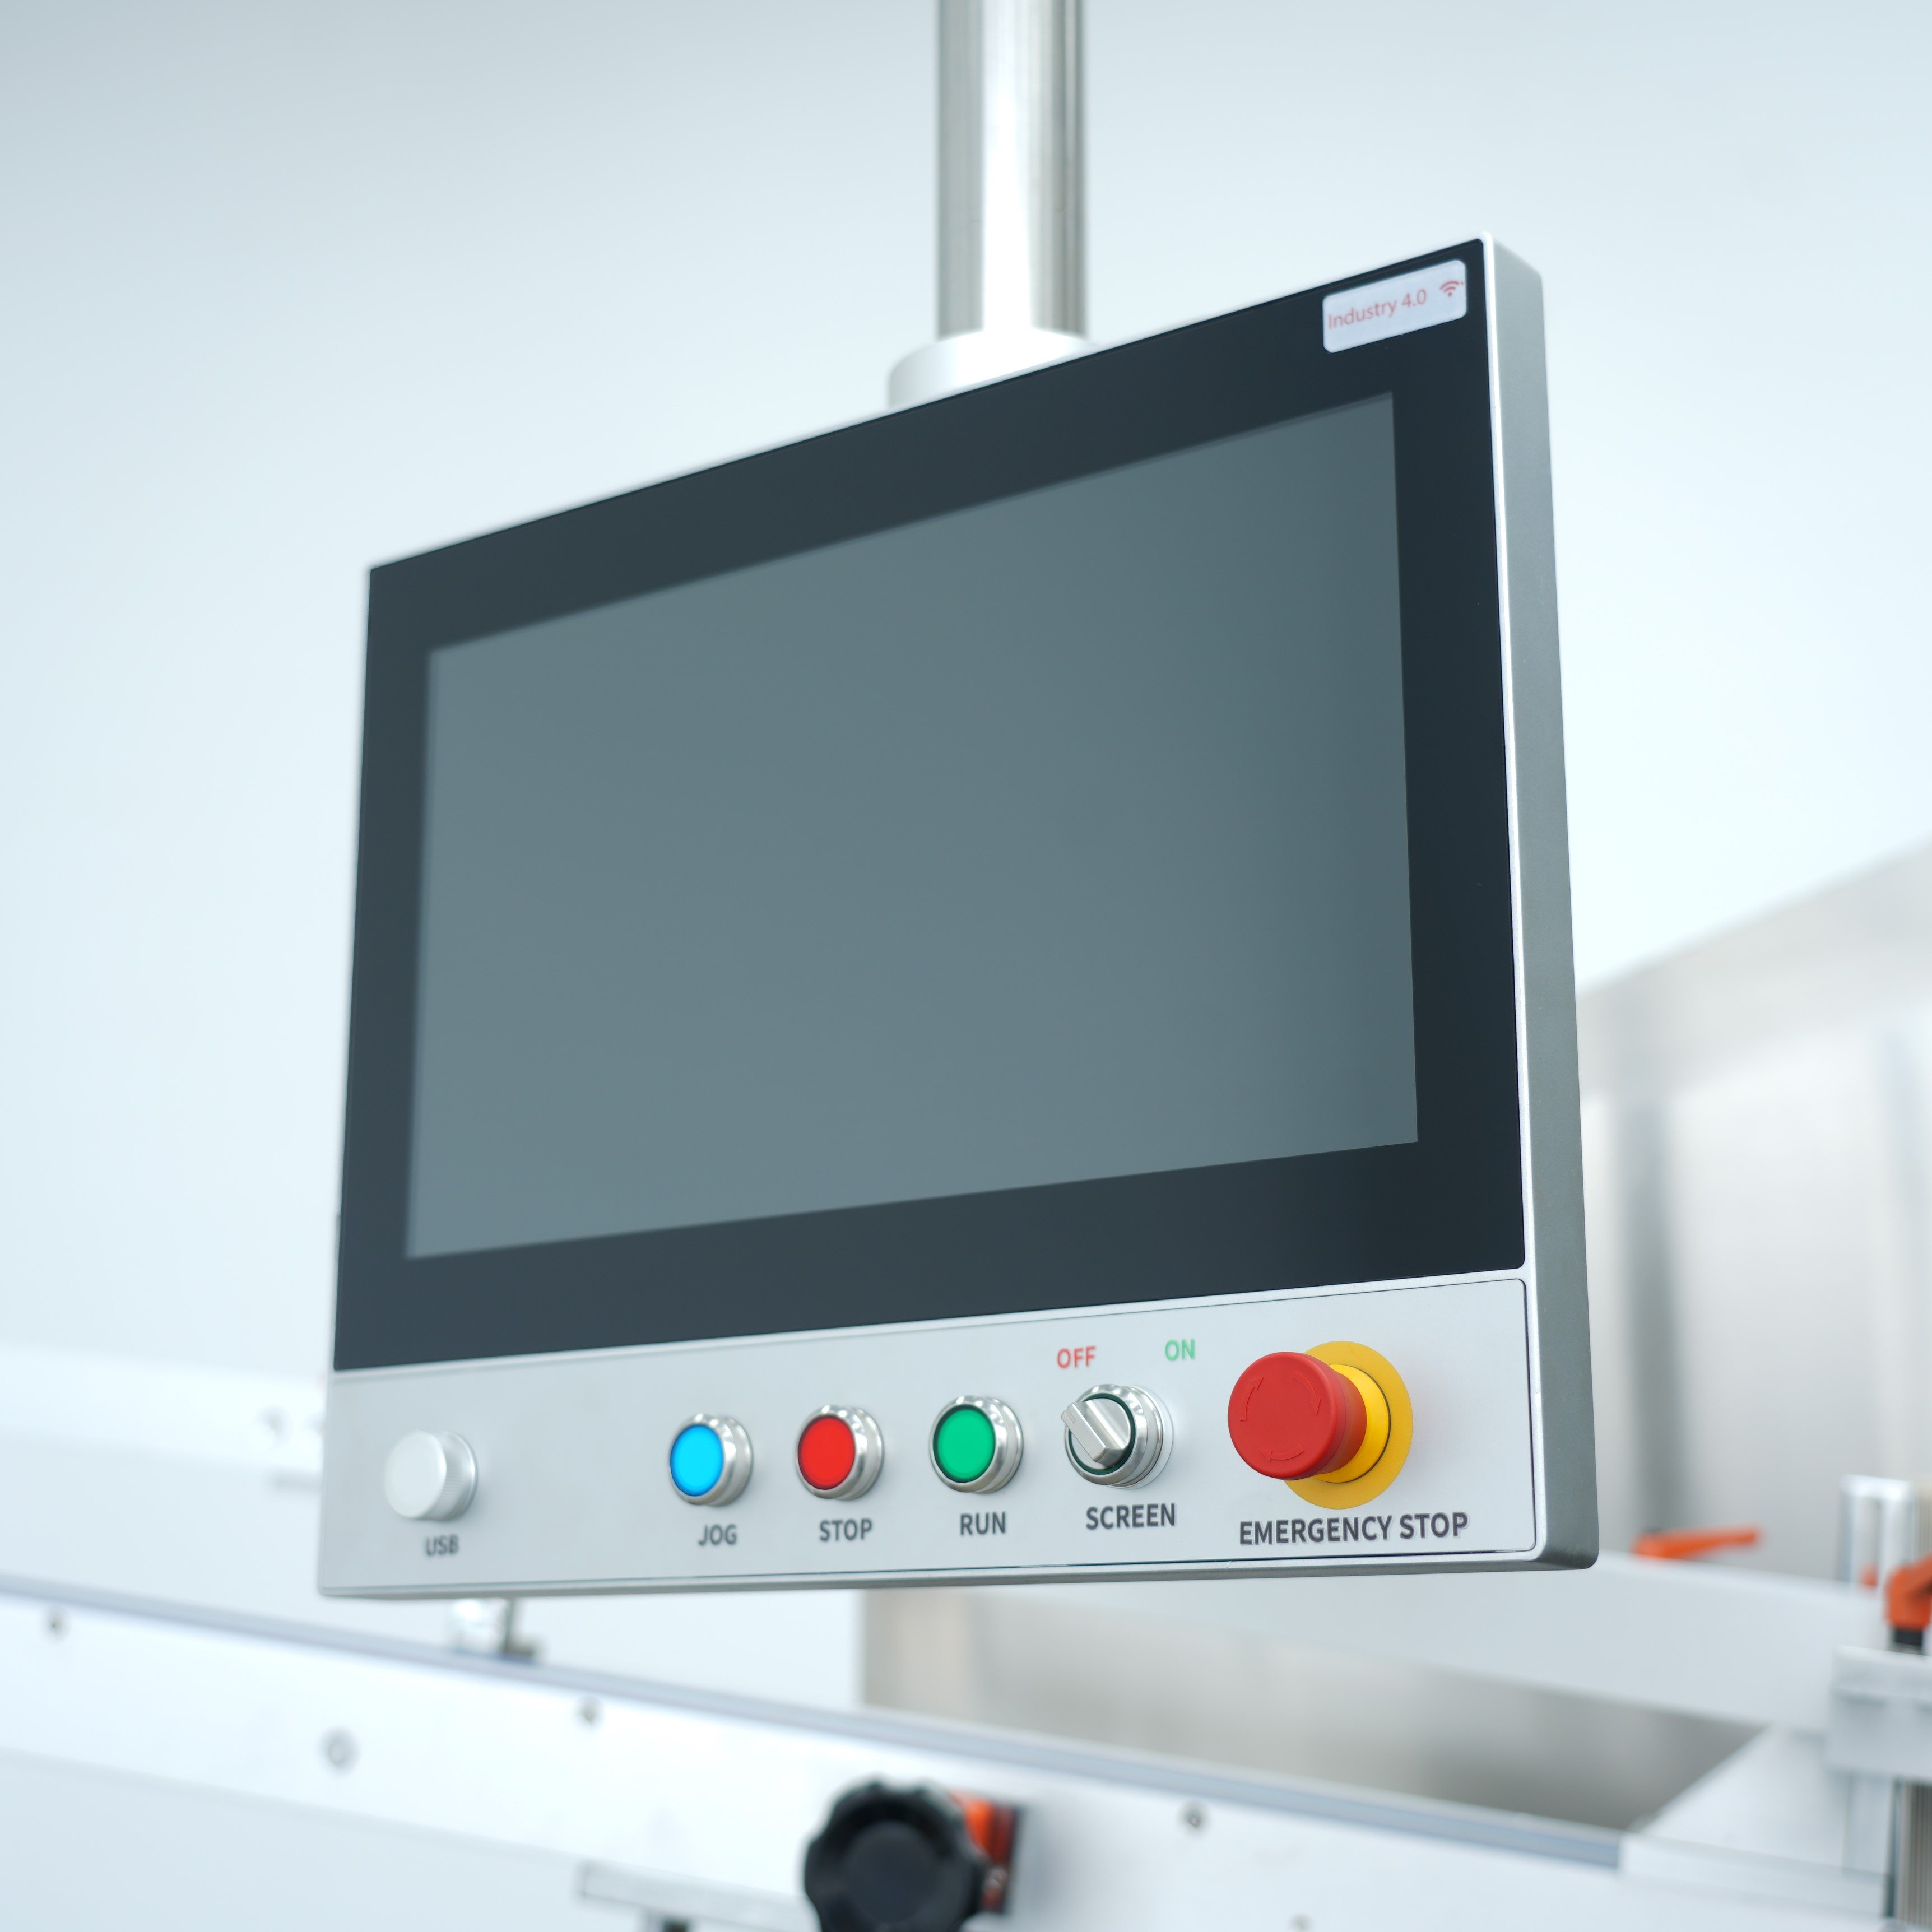
Kontrollpanelen för kartongförpackningsmaskinen erbjuder exakta justeringsalternativ för tejpens bredd och appliceringsdrag. Många anläggningar använder för bred tejp, vilket innebär att mer lim används än nödvändigt för att säkert försegla kartonger. Genom att minska tejpens bredd till det minsta som fortfarande ger tillräcklig överlappning och strukturell stöd kan din kartongförpackningsmaskin minska tejpåtgången avsevärt. På samma sätt bör draginställningarna kalibreras så att kartongförpackningsmaskinen applicerar precis tillräckligt med kraft för att skapa en stadig adhesion utan överdriven kompression, vilket slösar bort material och belastar tejpmekanismen.
Börja med att konsultera din kartongförpackningsmaskins tillverkares specifikationer för dina kartongmått och materialtyp. Utför sedan provkörningar vid successivt smalare bredder samtidigt som du undersöker förseglade kartonger efter tecken på separation eller svaghet. Din kartongförpackningsmaskin når en optimal punkt där tejpens bredd täcker fogen tillräckligt men eliminerar överskottsmaterial. Denna systematiska metod identifierar vanligtvis 10–20 procent tejpsparande utan kompromiss för prestanda.
Applikationshastigheten påverkar hur mycket tejp din kartongförpackningsmaskin avger per tidsenhet. Om din kartongförpackningsmaskin kör i maximal hastighet men applicerar tejp för generöst slösar du bort lim. Moderna kartongförpackningsmaskiner låter operatörer programmera applikationstrycket oberoende av transportbandets hastighet. Minska trycket gradvis under testkörning av kartonger och övervaka om det uppstår ofullständig försegling eller luckor vid kanterna. Kartongförpackningsmaskinen bör drivas vid det lägsta trycket som fortfarande ger konsekvent, fullständig limning längs hela foglinjen.
Många operatörer upptäcker att deras kartongförpackningsmaskin fungerar effektivare när applikationstrycket är inställt 10–15 procent lägre än maxtrycket. Detta mildare tryck fäster bandet ändå säkert, eftersom det är fokuserat och riktat, medan maxtryck ofta orsakar veck eller hoprullning av bandet, vilket slöser bort material. Registrera dessa optimala inställningar i minnet för din kartongförpackningsmaskin så att de blir standard för alla skiftlag.
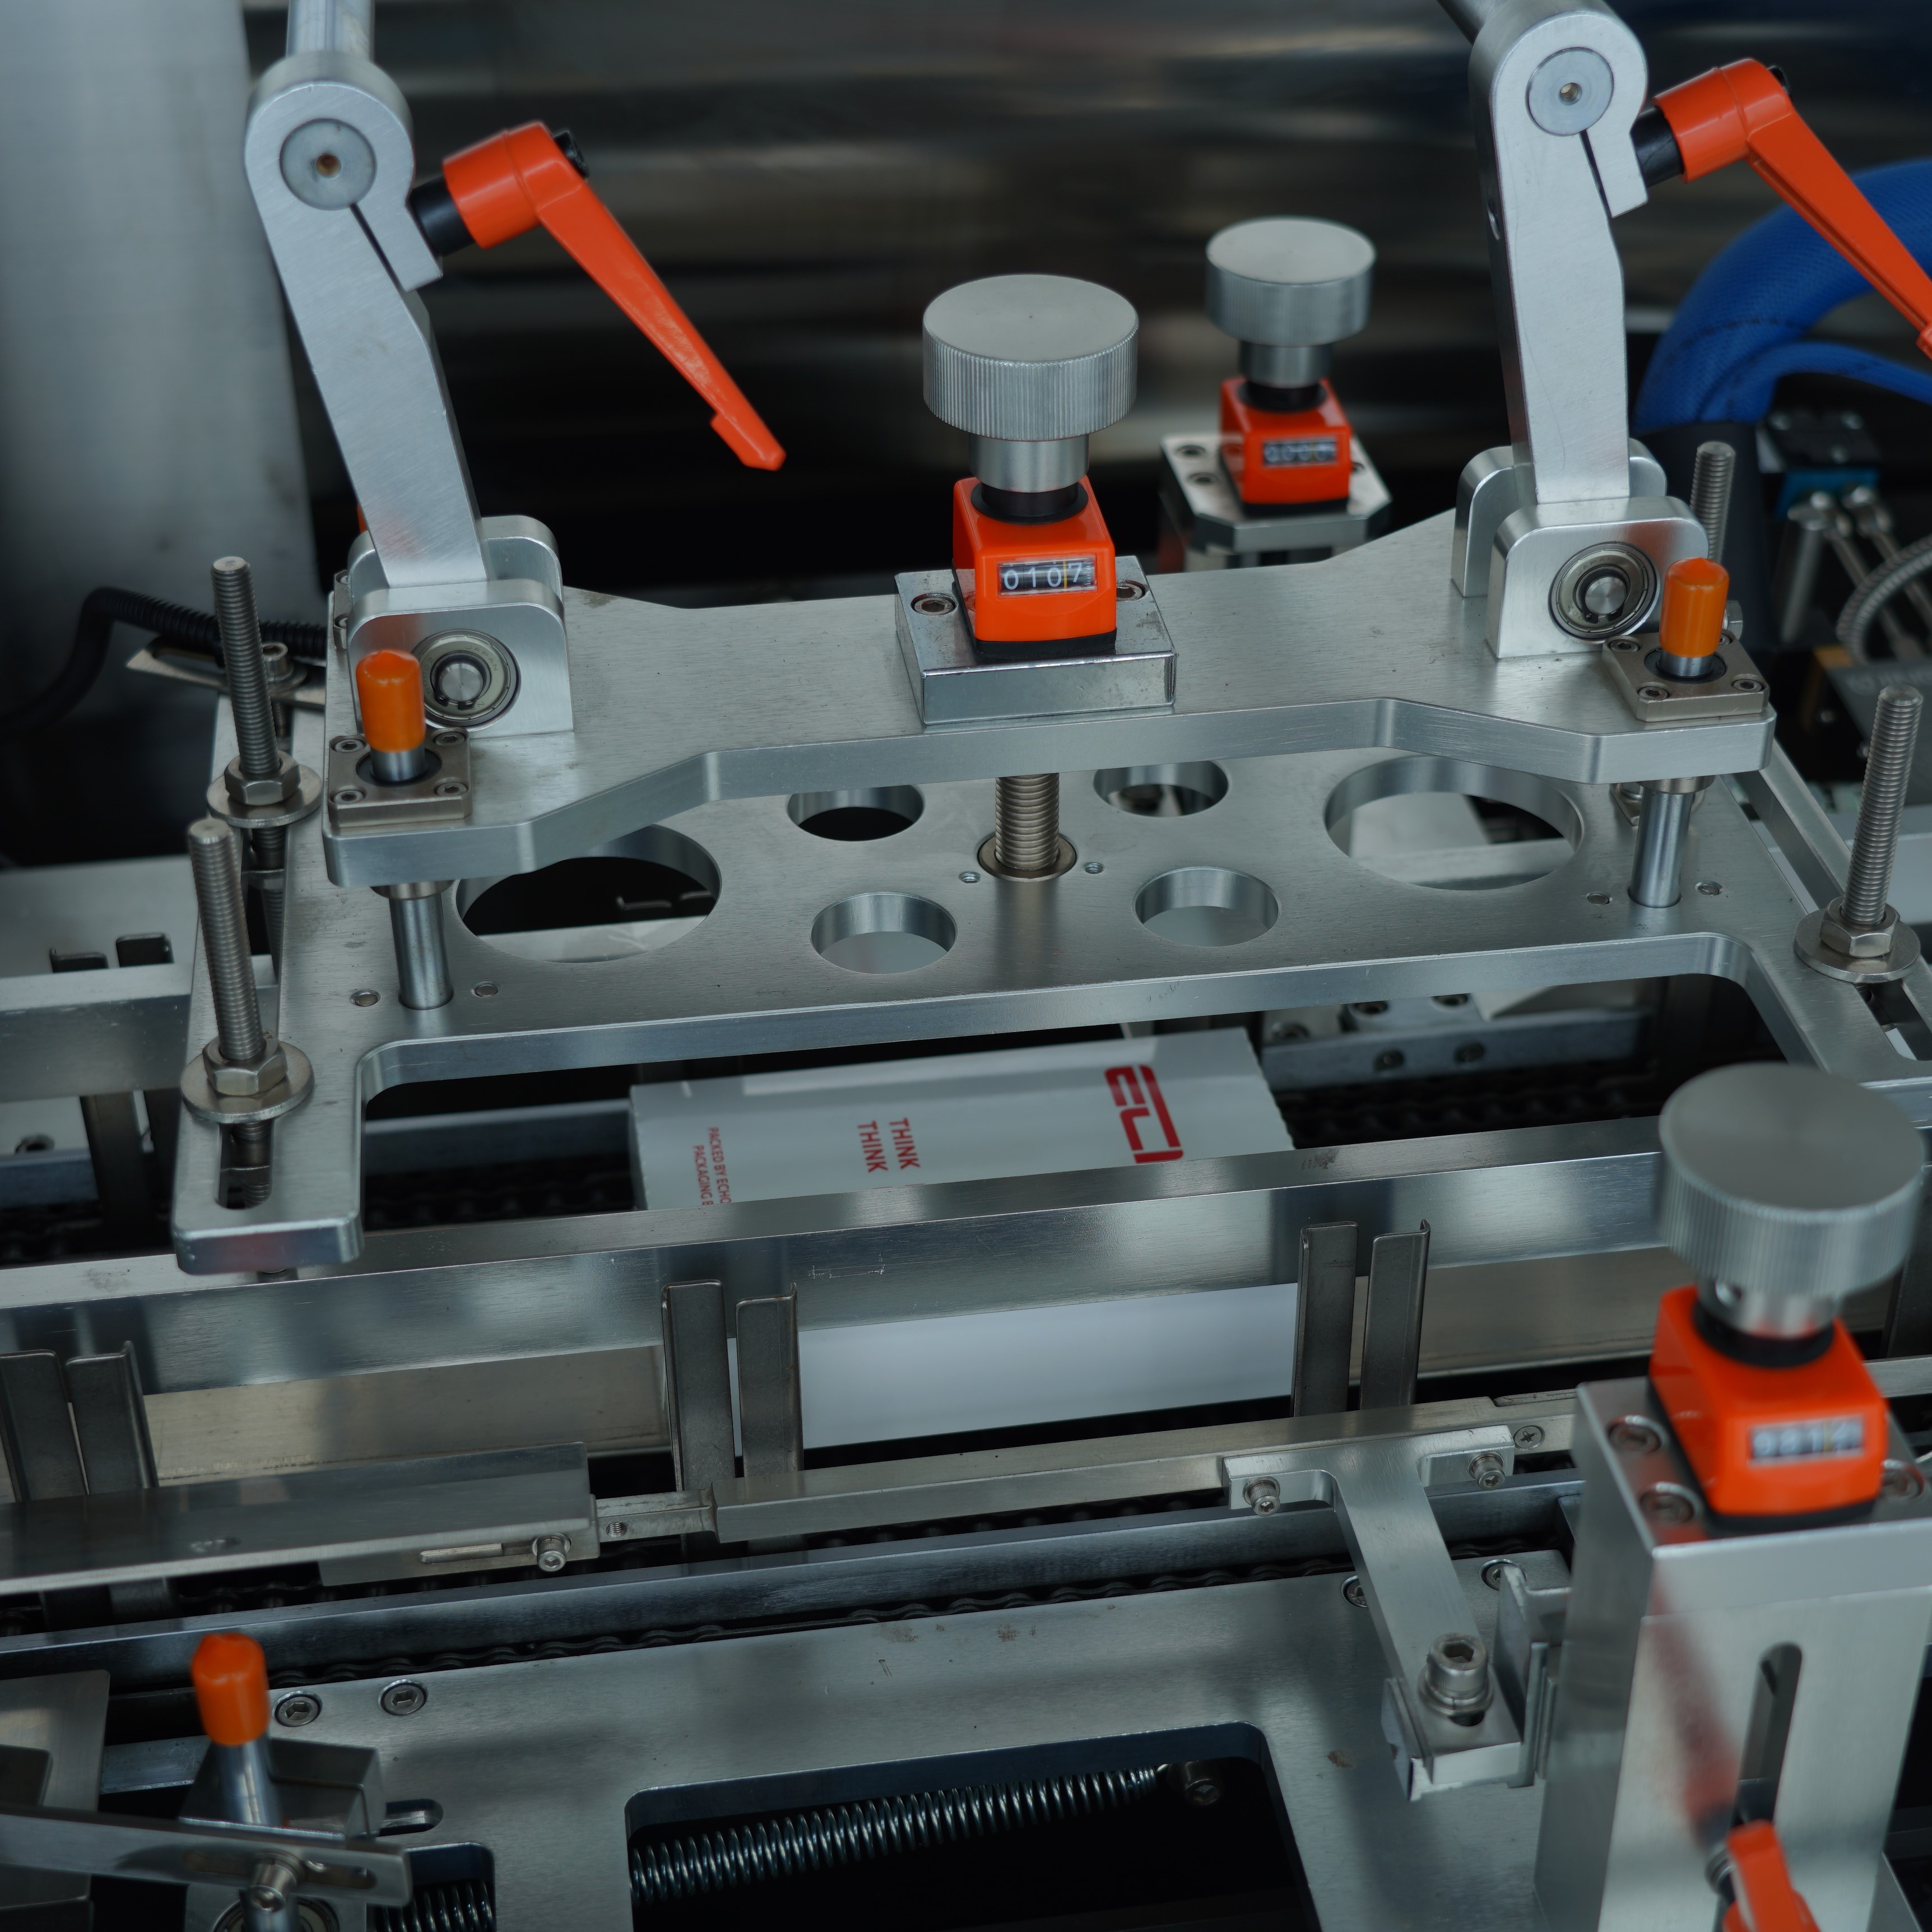
Tapeavdelningshuvudet är den kritiska komponenten som styr hur mycket lim din kartongförpackningsmaskin applicerar på varje kartong. Slitna rullar, feljusterade guider eller torkat lim som samlats på tapehuvudet orsakar att kartongförpackningsmaskinen applicerar tejp ojämnt, vilket kräver bredare eller mer frekventa passager för att kompensera. Granska veckovis ditt kartongförpackningsmaskins tapehuvud efter tecken på slitage, smuts eller ofullständig kontakt med kartonger. Rengör dispenserrullarna och guiderna på din kartongförpackningsmaskin med lämpliga lösningsmedel för att ta bort torkat lim som samlas upp med tiden.
Byt ut fjädrar, rullar och förseglingsblad för tejpanslagshuvudet på kartongförpackningsmaskinen enligt underhållsschemat som din utrustningssupplier rekommenderar. En kartongförpackningsmaskin med försämrade komponenter i tejpanslagshuvudet kan använda 30 till 40 procent mer tejp än en maskin som drivs med nya delar. Förhindrande underhåll minskar direkt tejpåtgången, sänker materialkostnaderna och minskar antalet paketavvisningar som stör din produktionsplanering.
Dam, kartongfragment och limrester samlas upp inuti ditt kartongförpackningsmaskins tejpbanor och runt rullarna. Denna ackumulering orsakar feljustering, hindrar en jämn tejpåterföring och tvingar kartongförpackningsmaskinen att använda extra tejp för att kompensera för dålig försegling. Inför en daglig rengöringsrutin för din kartongförpackningsmaskin genom att använda trymluft och lämpliga borstar för att rengöra smuts från tejpdispenssområdet. Denna enkla underhållsåtgärd säkerställer att din kartongförpackningsmaskin fungerar enligt konstruktionskraven och minskar direkt tejpavfallet.
Varannan vecka ska du utföra en mer ingående rengöring av din kartongförpackningsmaskin med tillverkarens godkända lösningsmedel för att lösa upp torkad limmassa. En ren kartongförpackningsmaskin transporterar tejp smidigt, applicerar den jämnt och kräver inga kompenserande justeringar. Operatörer av väl underhållna kartongförpackningsmaskiner rapporterar konsekvent lägre tejpåtgång och högre kundnöjdhet tack vare förbättrad kartongutseende och förseglingens kvalitet.
Inte all tejp fungerar lika bra i en förpackningsmaskin för kartonger. Premiumakryl- och gummibaserade limmedel fäster snabbare och pålitligare, vilket gör att din förpackningsmaskin för kartonger kan använda smalare appliceringsbredder samtidigt som den bibehåller överlägsen hållfasthet. Billigare tejp kan kräva bredare applicering eller flera pass för att uppnå pålitlig försegling, vilket i slutändan leder till högre total materialförbrukning. Utvärdera din förpackningsmaskins för kartonger prestanda med olika tejpformuleringar genom att utföra kontrollerade tester där både limförbrukning och förseglingshållfasthet mäts.
Högpresterande tejp avsedd för automatiserade kartongförpackningsmaskiner kostar vanligtvis något mer per enhet, men ger betydande besparingar om man räknar per förseglad kartong. En kartongförpackningsmaskin som använder premiumtejp kan minska den totala tejpförbrukningen med 15 till 25 procent jämfört med billigare alternativ. Samarbeta med din tejpleverantör och tillverkaren av kartongförpackningsmaskiner för att identifiera sammansättningar som är optimerade för dina specifika kartongmaterial och produktionsmiljö.
Din kartongförpackningsmaskin är mest effektiv inom specifika måttområden för kartonger. Att köra kartonger som är för små eller för stora för din kartongförpackningsmaskins konfiguration tvingar till kompromisser vid tejpapplikationen, vilket ofta leder till överdriven användning av lim. Om ditt anläggning hanterar flera olika kartongstorlekar bör du överväga att programmera separata tejpapplikationsprofiler i din kartongförpackningsmaskin för varje storlekskategori. En kartongförpackningsmaskin med anpassade inställningar för små, medelstora och stora kartonger minimerar tejpavfall över hela din produktlinje.
Se även till att riktlinjerna och rullarna på din kartongförpackningsmaskin är korrekt justerade för de mått på kartonger som du behandlar. Ojusterade kartonger rör sig på ett oförutsägbart sätt genom kartongförpackningsmaskinen, vilket leder till inkonsekvent tejpapplikation och slöseri med lim. Att ägna 10 minuter åt att omkonfigurera din kartongförpackningsmaskin innan du börjar bearbeta en annan kartongstorlek ger avkastning i form av minskad tejpåtgång och förbättrad produktionseffektivitet under hela skiftet.
Den optimala bandförbrukningen beror på kartongens mått, materialvikten och kraven för transport, men de flesta system för kartongförpackningsmaskiner bör använda 2–4 tum band per fog för standardvågkartonger. Bandet från din kartongförpackningsmaskin bör täcka fogen helt med minimal överlappning, vilket vanligtvis resulterar i 4–8 tum totalt band per kartong när både övre och undre fogar är försegla. Kartonger som kräver förstärkt försegling kan behöva något mer band, men om en kartongförpackningsmaskin använder mer än 12 tum band per kartong är den troligen ineffektiv.
Strategisk minskning av tejpåtgången påverkar inte lådornas hållbarhet om din kartongförpackningsmaskin är korrekt kalibrerad och underhållen. Kartongförpackningsmaskinen bör fortfarande applicera tejp över hela sömmens bredd och längd; du eliminerar endast onödiga överlappningar och onödig tryckkraft. Tester och validering säkerställer att den minskade tejpapplikationen från din kartongförpackningsmaskin fortfarande uppfyller fraktstandarder och kundkrav. Många anläggningar upptäcker att deras ursprungliga inställningar var slösaktiga, och optimering förbättrar både tillförlitligheten och minskar kostnaderna.
Ett omfattande underhållsprogram för din kartongförpackningsmaskin inkluderar daglig rengöring av tejpens löpbanan, veckovis inspektion av tejpens huvud samt månatlig utbyte eller service av doseringsrullar och guider. Din kartongförpackningsmaskin bör kalibreras om var 500–1000 driftstimmar för att säkerställa att applikationsinställningarna förblir optimala. Att följa denna schema håller din kartongförpackningsmaskin i toppskick, bevarar de fördelar med minskad tejpåtgång som du uppnått genom optimering och förhindrar prestandaförsämring som annars skulle tvinga dig att öka limmängden.

2026/09/20
Förproducerade påsepackningsmaskiner: Minska filmavfall, sänk totala ägarkostnader (TCO) och uppnå snabbare avkastning på investeringen (ROI)

2026/09/20
Minska byttiden för förproducerade-påsar-maskiner med 40 % med beprövade bästa praxis

2026/09/20
Förproducerade-påsar-maskiner: Öka kapaciteten, minska slöseriet och förbättra avkastningen på investeringen

2026/09/20
Roterande jämfört med linjära förproducerade-påsar-maskiner: Jämförelse av hastighet, avkastning på investeringen och skalbarhet

2026/09/20
Förproducerad påsepackningsmaskin: Öka genomströmningen, minska arbetskraftskostnaderna och förbättra förseglingens integritet

2026/09/21
Förproducerad påsepackningsmaskin: Påstyper, material och fyllningsguide

