 EN
Kako zmanjšati odpadke folije z uporabo stroja za pakiranje že izdelanih vrečk?
2026/09/20
Stroji za pakiranje že izdelanih vrečk: Zmanjšajte odpadke folije, znižajte skupne stroške lastništva (TCO) in dosežite hitrejši donos naložbe

2026/10/22
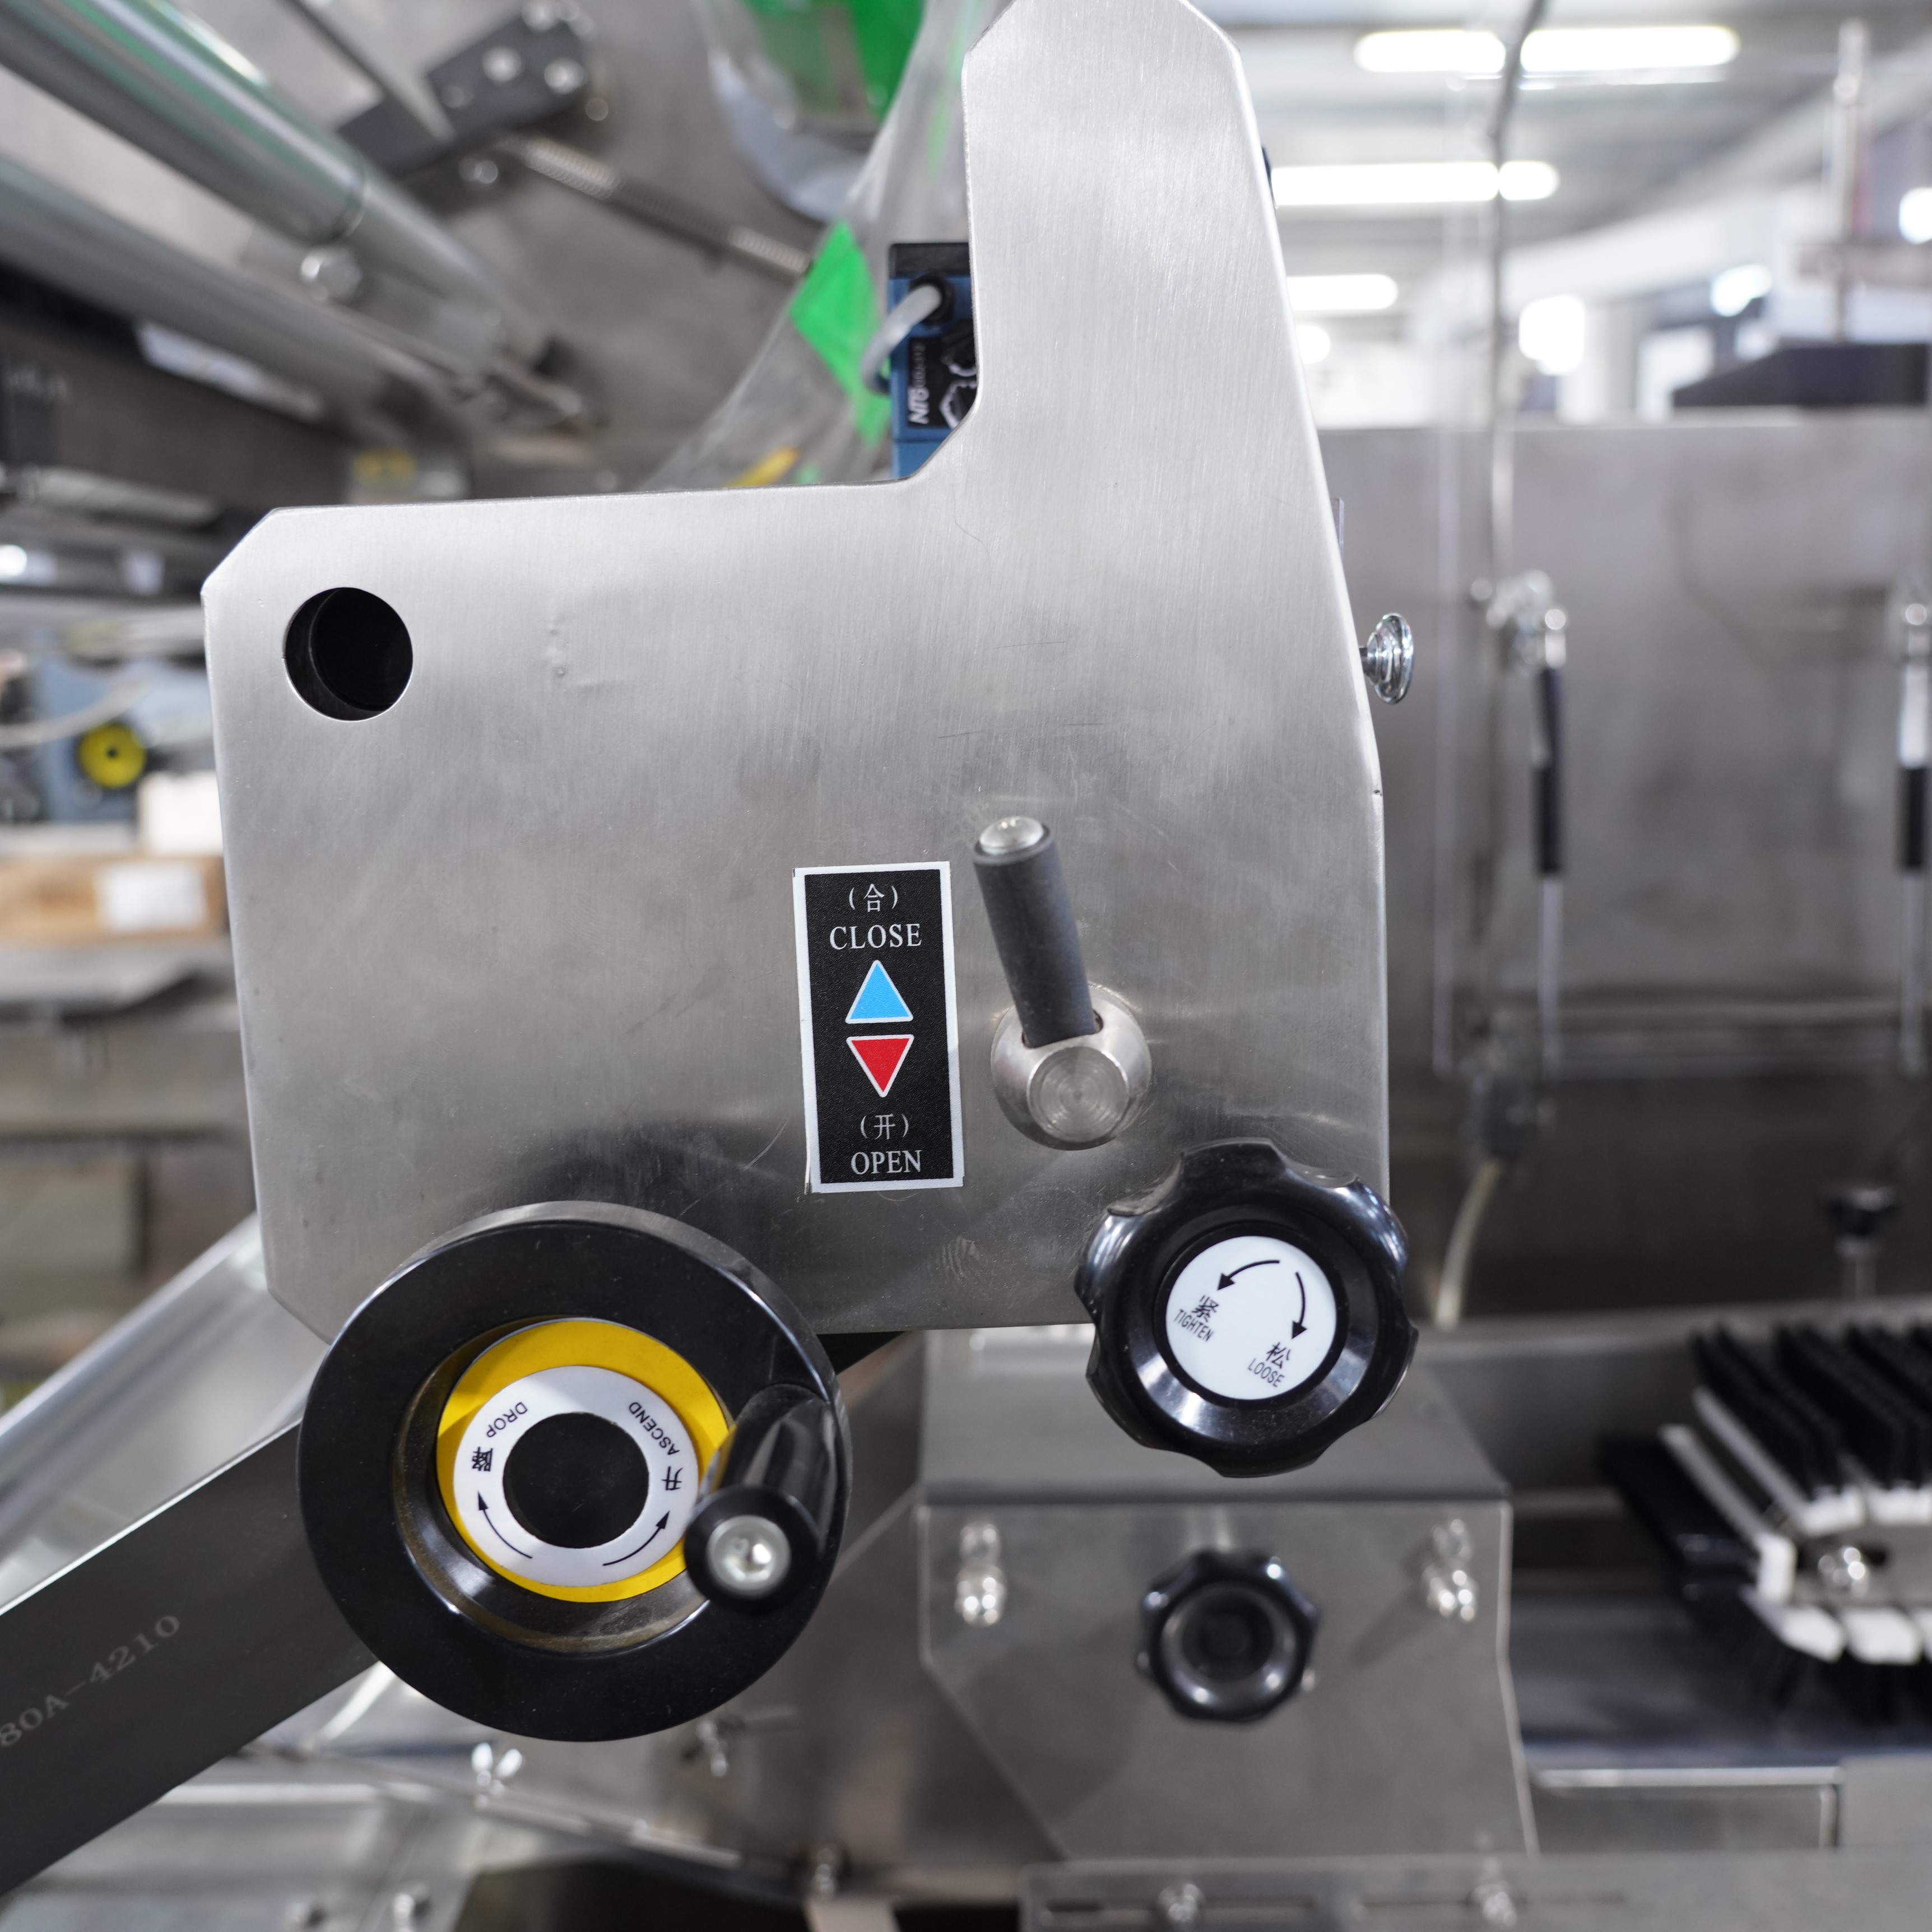
Čas zamenjave predstavlja eno najpomembnejših operativnih ovir v sodobnih pakirnih procesih. Ko vaš stroj za obvijanje z tokom zahteva prilagoditev med posameznimi serijami izdelkov, vsaka minuta izostanka neposredno vpliva na proizvodno zmogljivost in donosnost. Razumevanje načinov optimizacije postopka zamenjave na vašem stroju za obvijanje v toku omogoča pomembne izboljšave pretoka in zmanjšuje dragocenega prekinitve, ki se kopičijo skozi celoten proizvodni urnik. Ta podrobni vodnik predstavlja učinkovite strategije za poenostavitev prehodov na vašem stroju za obvijanje v toku ter ohranjanje stalnega izhoda ne glede na različne izdelke.
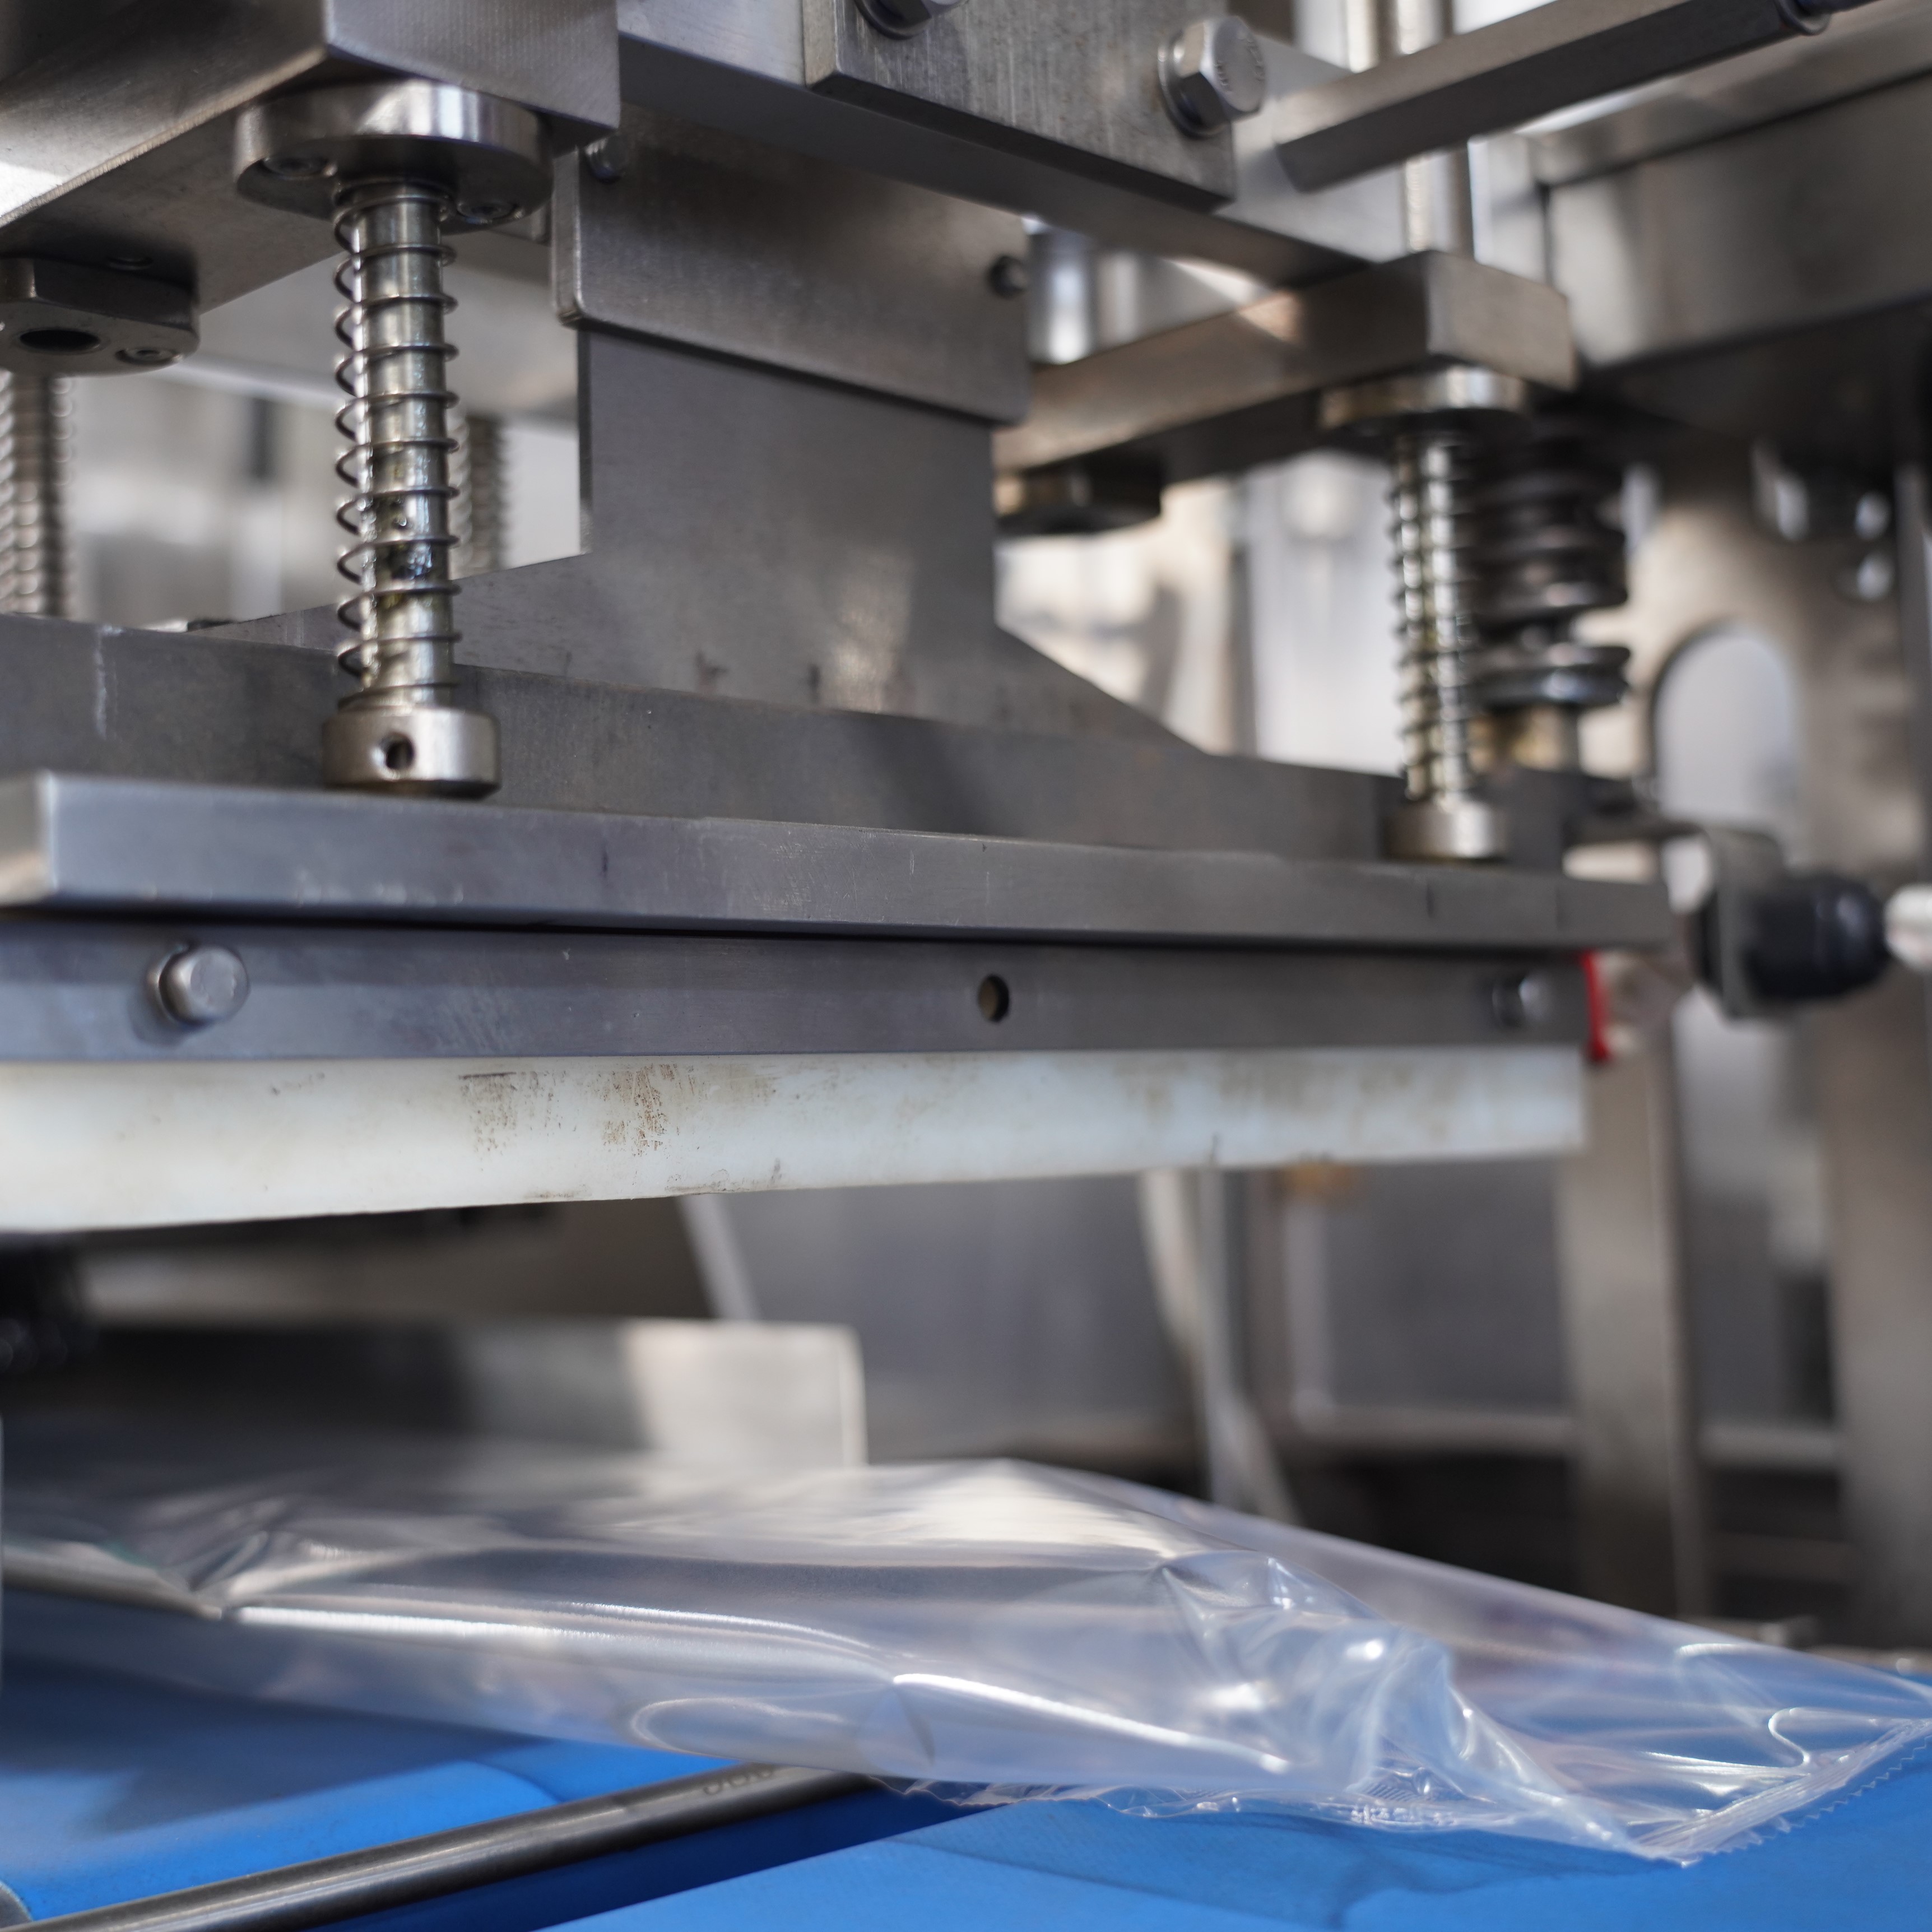
Stroj za obvijanje v toku deluje prek natančno usklajene zaporedja mehanskih, pnevmatskih in elektronskih sistemov. Zmanjšanje časa za menjavo zahteva podrobno poznavanje tega, katere komponente potrebujejo nastavitev, kako se te nastavitve med seboj vplivajo ter katere spremembe je mogoče izvesti vzporedno namesto zaporedno. Najučinkovitejši operaterji in ekipe za vzdrževanje strojev za obvijanje v toku menjavo obravnavajo kot strukturiran delovni proces namesto kot improviziran postopek, kar jim omogoča dosledno ponavljanje hitrejših prehodov med več proizvodnimi izmenami.
Temelj hitrejše spremembe nastavitve leži v popolni dokumentaciji procesa. Zaporedje spremembe nastavitve vaše strojne enote za obvijanje v plastično folijo je treba zapisati, fotografirati ali posneti, da vsak operater lahko sledi enakim korakom. Ko vsaka sprememba nastavitve strojne enote za obvijanje v plastično folijo poteka v istem zaporedju, operaterji razvijejo mišično spomin, napovedujejo naslednje prilagoditve in izogibajo zamudam, ki izhajajo iz improvizacije. Standardizacija omogoča tudi, da določite korake, ki sistematično porabijo največ časa, kar jih naredi glavnimi kandidati za optimizacijo na vaši strojni enoti za obvijanje v plastično folijo.
Ustvarite glavni kontrolni seznam za vašo napravo za obvijanje v toku, ki preklopnik razdeli v logične faze: nalaganje folije, nastavitev vodilnih tirnic, nastavitve temperature zatesitve, kalibracija napetosti traku in končno preskusovanje. Vsaki fazi določite določen čas, da operatorji vedo, ali so med preklopom pred ali za načrtovanim tempom. Ko so standardi vaše naprave za obvijanje v toku vidni in merljivi, lahko ekipa sistematično zmanjšuje čas v vsaki kategoriji, ne da bi ugibali, katere nastavitve najbolj vplivajo.
Spretnost operaterja neposredno določa, kako hitro se vaša strojna enota za obvijanje v toku preklopi med izdelki. Posebni izobraževalni programi naj operaterjem ne le pokažejo, kaj je treba nastaviti, temveč tudi razložijo, zakaj so te nastavitve pomembne za delovanje vaše strojne enote za obvijanje v toku. Ko operaterji razumejo mehansko logiko za vsako nastavitev, sprejemajo boljša odločitve ob nenadnih spremembah in hitreje odpravljajo težave na vaši strojni enoti za obvijanje v toku. Razmislite o tem, da izkušene operaterje združite z novimi člani ekipa, s čimer se najboljše prakse naravno vgradijo v kulturo uporabe vaše strojne enote za obvijanje v toku.
Urejene vaje med načrtovanimi vzdrževalnimi okni omogočajo ekipi vaše strojne enote za obvijanje v toku, da izboljšajo svojo tehniko brez pritiska proizvodnje. Prijateljska tekma med izmenami – z beleženjem tega, katera ekipa doseže najhitrejši preklop na vaši strojni enoti za obvijanje v toku ob ohranjanju kakovosti – pogosto spodbuja nenehno izboljševanje in operaterje ohranja vključene v cilje učinkovitosti.
Sodobna konstrukcija strojev za obvijanje v toku vedno bolj vključuje modularne komponente, ki se brez orodja hitro zamenjajo. Komponente za hitro zamenjavo, kot so vodila za folijo, magnetni valji in nastavitve tesnilne palice brez orodja, lahko znatno skrajšajo čas prehoda na vašem stroju za obvijanje v toku. Če vaš trenutni stroj za obvijanje v toku uporablja navojne vijake, ročne zaklepe, ki zahtevajo več obratov, ali nastavitve, skrite v večplastnih menijih, to predstavlja odlične možnosti za nadgradnjo, s katero boste zmanjšali mrtvi čas na vašem stroju za obvijanje v toku.
Ocenite, ali je zamenjava standardnih komponent z alternativami za hitro zamenjavo na vašem stroju za obvijanje v toku smiselna glede na kapitalsko naložbo. V obratih, ki dnevno izvajajo več vrst izdelkov, se obdobje povračila pogosto meri v mesecih namesto v letih, saj se nakopičene varčevalne učinke časa na vašem stroju za obvijanje v toku hitro povečujejo pri stotinah prehodov letno.
Eno pogosto prezrto izboljšanje učinkovitosti je priprava materialov pred začetkom menjave na stroju za obvijanje z vročim zrakom. Poskrbite, da je navitka folije za naslednji izdelek že postavljena, pregledana in pripravljena za namestitev, tako da se čas operaterja osredotoči izključno na dejanske nastavitve stroja za obvijanje z vročim zrakom, ne pa na iskanje materialov. Podobno predmerite in pripravite embalažne komponente, kot so nalepke ali promocijski vstavki, da se stroj za obvijanje z vročim zrakom čim hitreje vrne v proizvodnjo brez zamud, povezanih z materiali.
Določite člana ekipe, ki bo med večjimi menjavami posebej odgovoren za pripravo materialov, s čimer odstranite to nalogo z operaterja, ki upravlja vaš stroj za obvijanje z vročim zrakom. Ta pristop vzporednih aktivnosti pomeni, da med tem, ko operater natančno nastavlja parametre na stroju za obvijanje z vročim zrakom, drug član ekipe potrdi, da so vsi zahtevani materiali že postavljeni neposredno ob stroju in pripravljeni za uporabo.
Sodobna oprema za obvijanje s tekočim trakom vedno pogosteje vključuje sisteme za spremljanje proizvodnje, ki beležijo trajanje menjave, čas mirovanja in učinkovitost prehodov. Uporabite te tokove podatkov za prepoznavo vzorcev: Ali določene skupine izdelkov na vašem stroju za obvijanje s tekočim trakom vedno zahtevajo daljše menjave? Ali določeni izmeni ali obratovalci dosežejo hitrejše prehode? Ali se menjave na vašem stroju za obvijanje s tekočim trakom redno raztegnejo čez načrtovana časovna okna? Uvidi, temelječi na podatkih, razkrijejo, katere ukrepe je treba izvesti, da bi največ povečali produktivnost vašega stroja za obvijanje s tekočim trakom.
Določite izhodiščne metrike za čas preklopa vaše strojne enote za obvijanje v toku, nato pa postavite postopne cilje za zmanjševanje. Ko ekipa, ki upravlja vašo strojno enoto za obvijanje v toku, razume, da skupaj cilja zmanjšati povprečni čas preklopa z 45 na 35 minut v treh mesecih, se osredotoči na izboljšave z visokim učinkom namesto na razpršena prizadevanja. S spremljanjem spreminjajočega se povprečja na vaši strojni enoti za obvijanje v toku se prav tako ustvarja vzdušje napredka, saj ekipe neposredno opazijo svoj napredek.
Nepričakovane okvare opreme spremenijo rutinsko vzdrževanje v izredno zamenjavo, ki zahteva veliko več časa kot načrtovane prehodne faze na vaši strojni napravi za obvijanje v toku. Uvedite koledar preventivnega vzdrževanja, ki redno obravnava obrabljive dele, kalibracijo senzorjev in vzdrževanje tesnilnih robov še pred nastankom težav na vaši strojni napravi za obvijanje v toku. Ko vaša strojna naprava za obvijanje v toku deluje zanesljivo, potekajo načrtovane zamenjave gladko, pri čemer so časovne varčevalne učinkovitosti, dosežene z izogibanjem izrednim popravilom, znatno večje od katerekoli naložbe v proaktivno vzdrževanje.
Redni pregled toplotnih tesnil, pnevmatskih cevi in električnih priključkov vaše strojne naprave za obvijanje v toku omogoča zgodnje odkrivanje poslabšanja. Majhne prilagoditve, izvedene v okviru načrtovanih vzdrževalnih oken, preprečijo podaljšano diagnostiko, ki nastane, kadar vaša strojna naprava za obvijanje v toku med dejanskimi proizvodnimi zamenjavami naleti na nepričakovane napake.
Večina obratov, ki izvajajo standardizirane postopke, usposabljanje operaterjev in komponente za hitro zamenjavo, doseže zmanjšanje časa preklopa strojev za obvijanje v plastično folijo za 20 do 40 odstotkov že v prvem letu. Nekateri obrati, ki uporabljajo visoko optimizirane delovne procese, vzporedno pripravo materialov in napredno opremo za stroje za obvijanje v plastično folijo, so dosegli zmanjšanje do 50 odstotkov. Dejansko izboljšanje je odvisno od vaše izhodiščne ravni, raznolikosti izdelkov ter pripravljenosti, da vložite sredstva tako v usposabljanje kot v nadgradnjo opreme za vaš stroj za obvijanje v plastično folijo.
Komponente za hitro zamenjavo na stroju za obvijanje v toku običajno stanejo med 5.000 in 25.000 ameriških dolarjev, odvisno od izbranih posameznih nadgradenj. Usposabljanje operaterjev in razvoj dokumentacije zahtevata skromna naložbena sredstva, a prinašata takojšnje koristi za vaš stroj za obvijanje v toku. Za večino proizvodnih obratov, ki vsako leto izvedejo tisoče zamenjav, se donos naložbe uresniči že v 12 do 18 mesecih zaradi zmanjšanja časa nedelovanja in izboljšane zmogljivosti vašega stroja za obvijanje v toku.
Da, usposabljanje in standardizacija procesov sama po sebi običajno zmanjšata čas preklopa stroja za obvijanje v toku za 15 do 25 odstotkov. Ko operaterji sistematično opravljajo naloge po dokumentiranem kontrolnem seznamu in vadijo učinkovite tehnike, samodejno odpravijo nepotrebna gibanja in nepotrebnih korakov na vašem stroju za obvijanje v toku. Te osnovne izboljšave bi morale sestavljati prvo fazo, preden razmislite o nadgradnji opreme v okviru vaše strategije za stroje za obvijanje v toku.

2026/09/20
Stroji za pakiranje že izdelanih vrečk: Zmanjšajte odpadke folije, znižajte skupne stroške lastništva (TCO) in dosežite hitrejši donos naložbe

2026/09/20
Zmanjšajte čas prehoda na stroju za pakiranje že izdelanih vrečk za 40 % z dokazanimi najboljšimi praksami

2026/09/20
Stroji za pakiranje že izdelanih vrečk: povečajte zmogljivost, zmanjšajte odpadke in izboljšajte donos na naložbo

2026/09/20
Rotacijski nasproti vzporednim strojem za pakiranje že izdelanih vrečk: primerjava hitrosti, donosa na naložbo in razširljivosti

2026/09/20
Stroj za pakiranje že izdelanih vrečk: povečajte zmogljivost, zmanjšajte stroške dela in izboljšajte tesnost zapiranja

2026/09/21
Predizdelana naprava za pakiranje v vrečkah: vrste vrečk, materiali in navodila za polnjenje

