 EN
كيفية تقليل هدر الفيلم باستخدام آلة تغليف الأكياس الجاهزة؟
2026/09/20
آلات تغليف الأكياس الجاهزة: تقليل هدر الفيلم، وخفض التكلفة الإجمالية للملكية (TCO)، وتحقيق عائد أسرع على الاستثمار (ROI)

2026/10/22
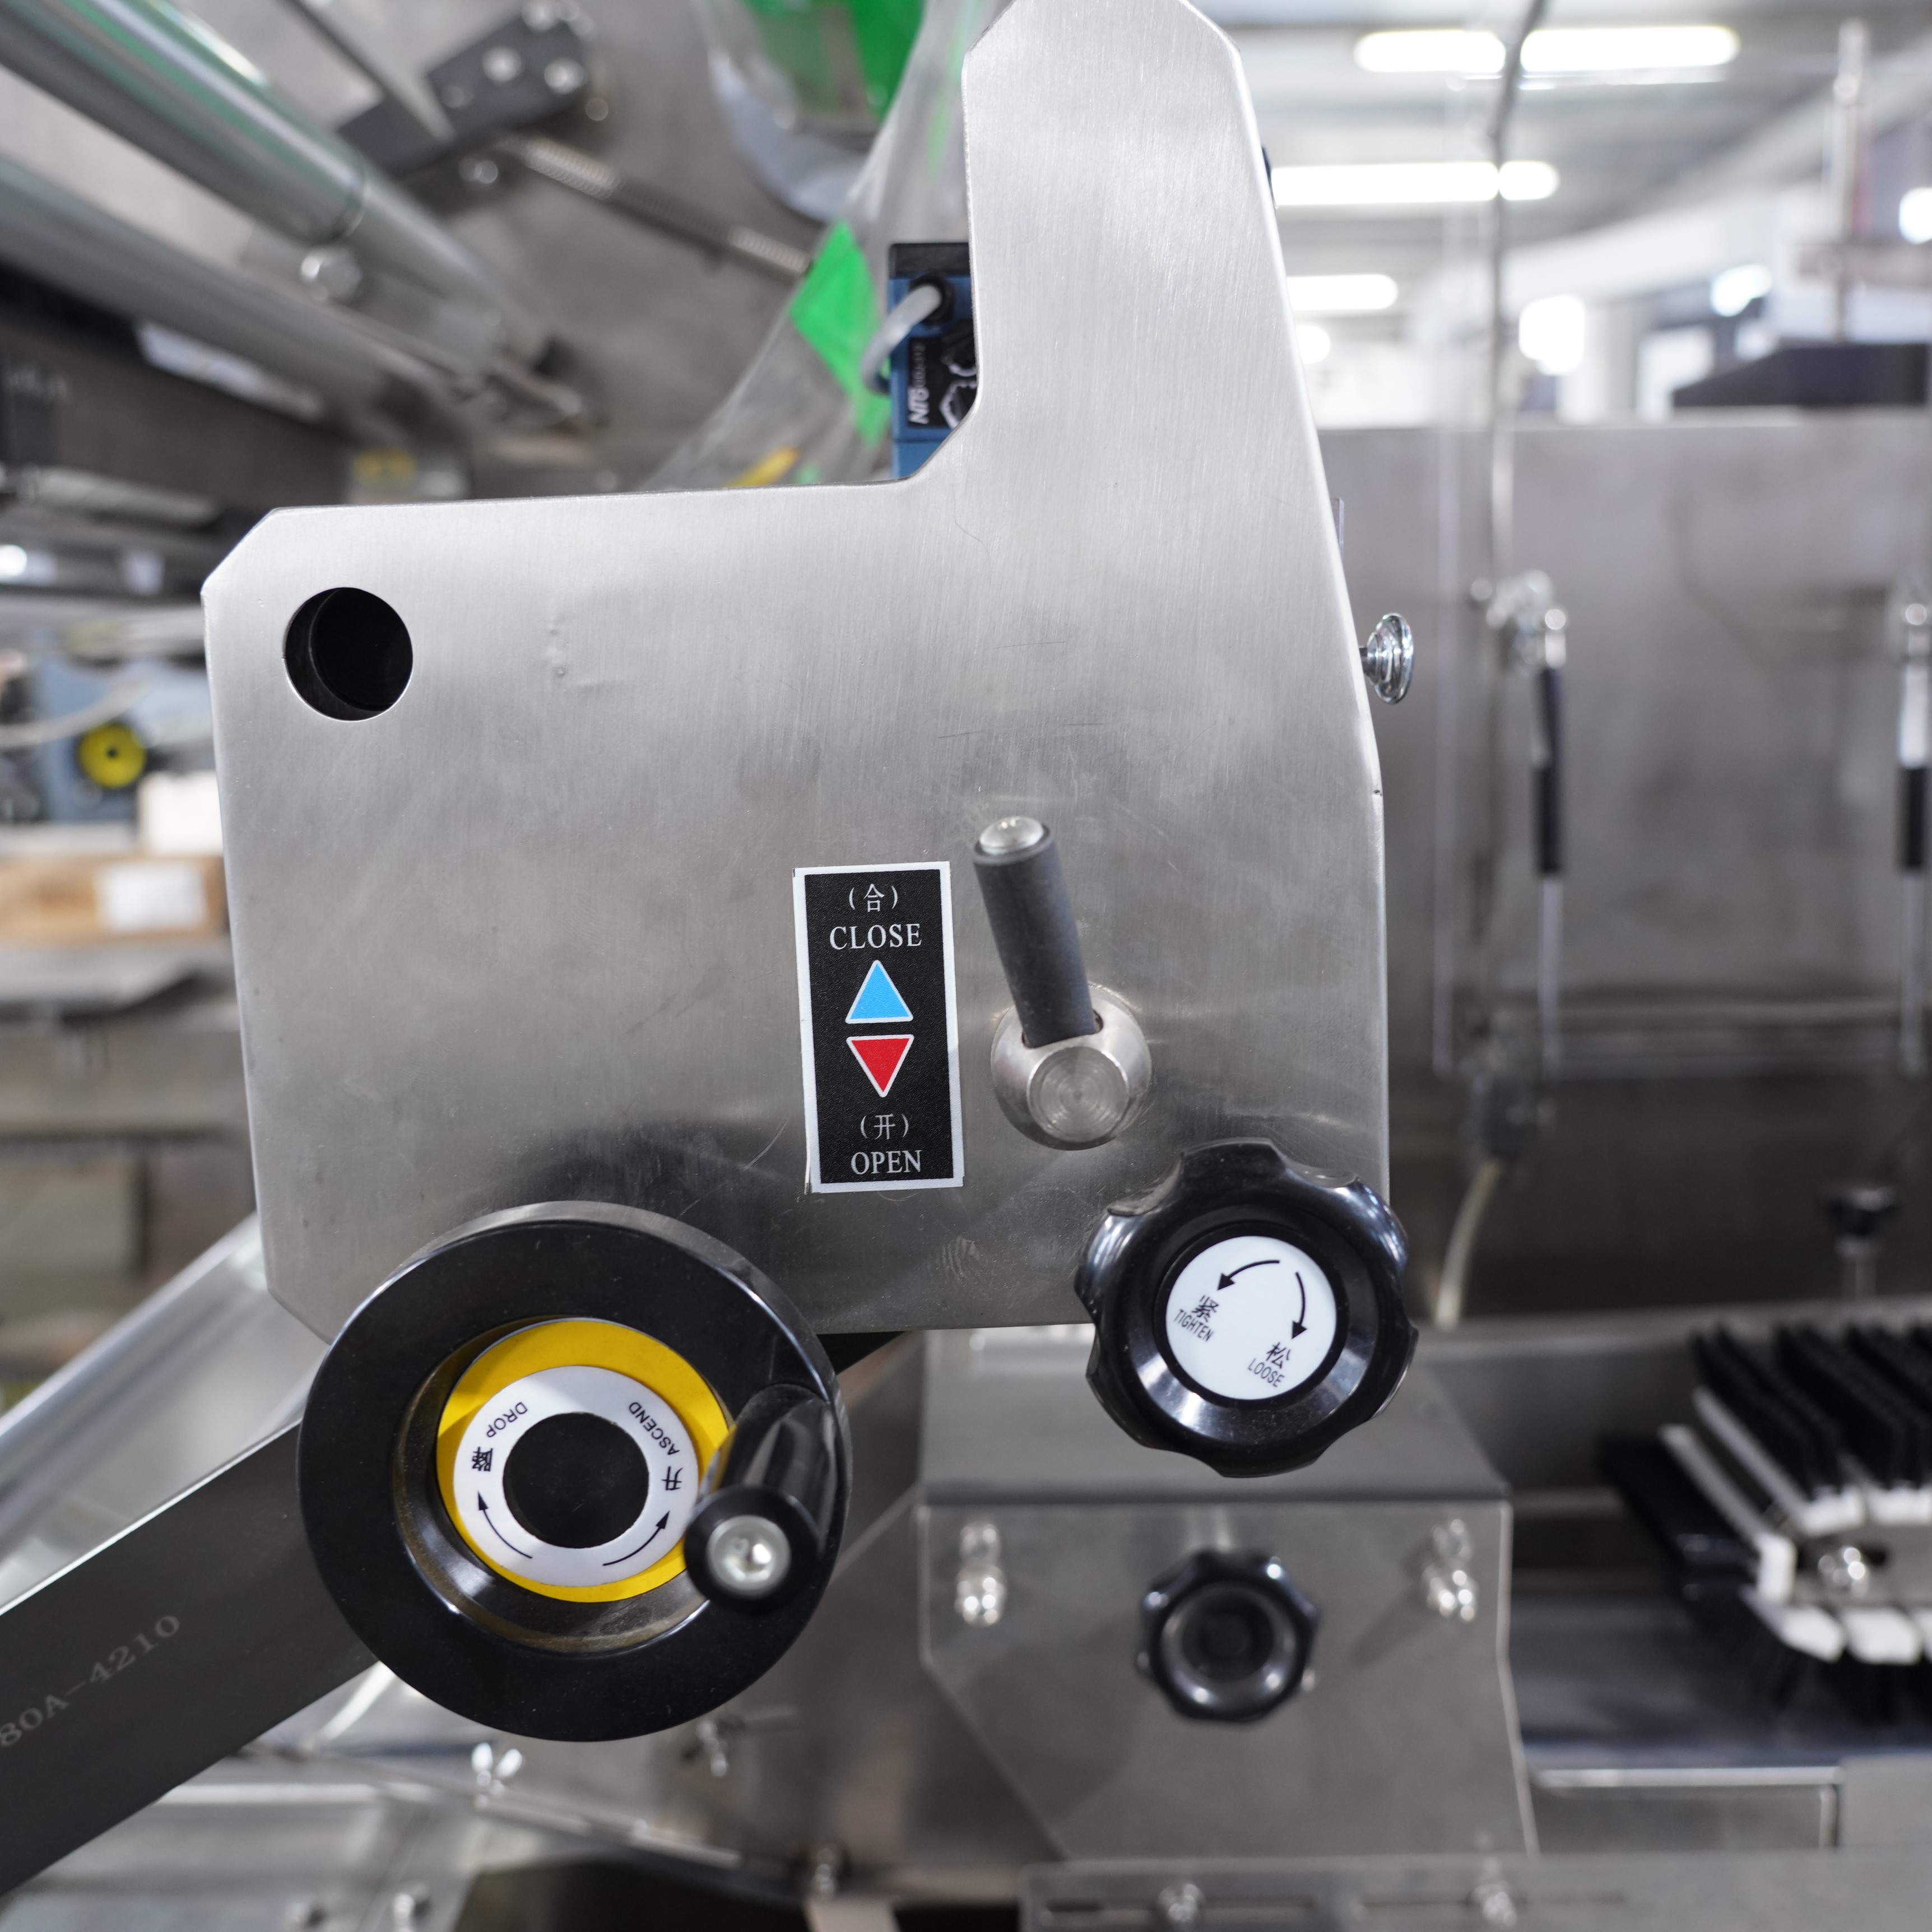
وقت التغيير يُعَدُّ أحد أكبر الاختناقات التشغيلية في عمليات التعبئة الحديثة. وعندما تتطلب آلتك جهاز تغليف التدفق تعديل الإعدادات بين دفعات المنتجات، فإن كل دقيقة من وقت التوقف تؤثر مباشرةً على سعة الإنتاج والربحية. وفهم كيفية تحسين عملية تغيير إعدادات آلة تغليف التدفق يمكن أن يُحرِّر مكاسب كبيرة في معدل الإنتاج، ويقلل من الانقطاعات المكلفة التي تتراكم عبر جدول الإنتاج. ويستعرض هذا الدليل الشامل استراتيجيات قابلة للتطبيق لتسهيل عمليات الانتقال باستخدام آلة تغليف التدفق والحفاظ على إنتاجٍ ثابتٍ بغض النظر عن اختلافات المنتج.
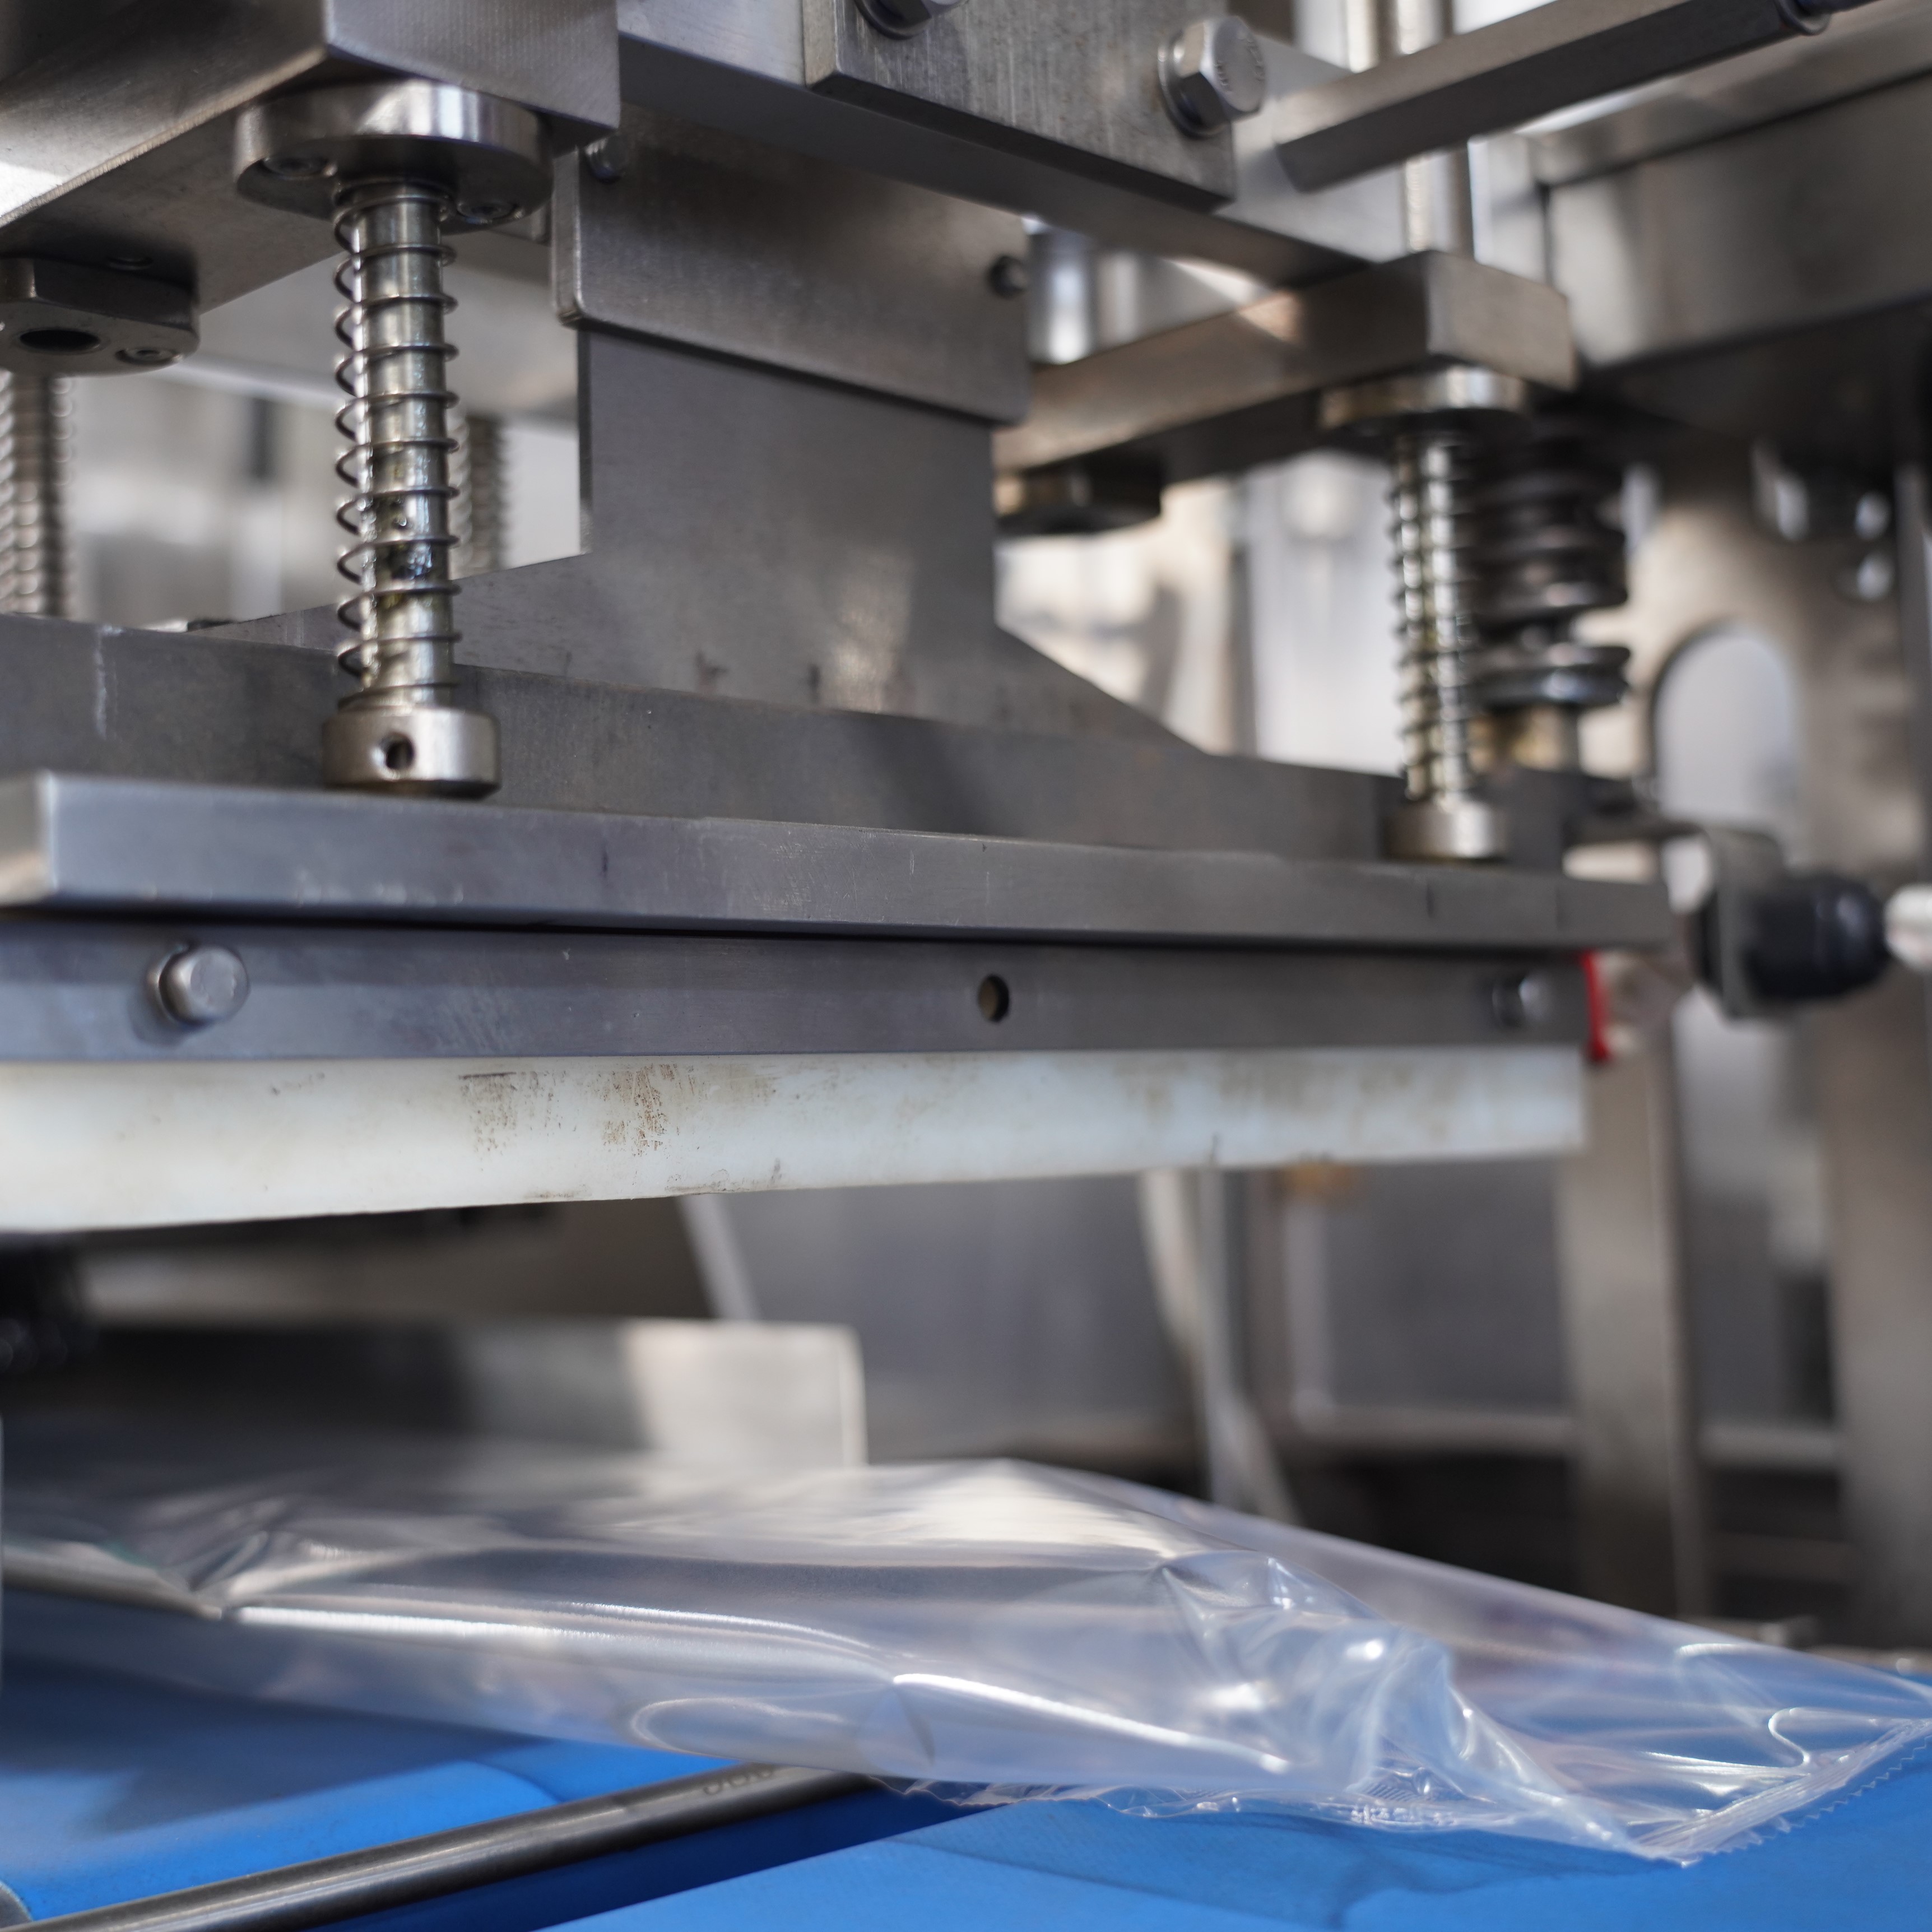
تَعمَل آلة التغليف بالتدفق من خلال تسلسلٍ مُنسَّقٍ بدقةٍ من الأنظمة الميكانيكية والهوائية والإلكترونية. ولتخفيض زمن التحوُّل، يلزم امتلاك معرفةٍ تفصيليةٍ بالعناصر التي تتطلَّب ضبطًا، وكيفية تأثير هذه الضبطات بعضها في بعض، وأي التعديلات يمكن تنفيذها بالتوازي بدلًا من التسلسل. ويتعامل أكفَّؤُ مشغِّلي آلات التغليف بالتدفق وفرق الصيانة مع عملية التحوُّل باعتبارها سير عملٍ منظمٍ، لا كعمليةٍ عفويةٍ، مما يمكِّنهم من تكرار عمليات الانتقال الأسرع باستمرارٍ عبر نوبات الإنتاج المختلفة.
تَرتكزُ أساسيات التحويل الأسرع على توثيقٍ كامِلٍ للعملية. ويجب تسجيل تسلسل تحويل آلة التغليف بالتدفق إما كتابيًّا أو عبر الصور أو التسجيلات الصوتية أو المرئية، بحيث يتسنى لكلِّ مشغِّل اتّباع نفس الخطوات بدقة. وعندما يلتزم كلُّ تحويلٍ لآلة التغليف بالتدفق بنفس الترتيب، يكتسب المشغِّلون ذاكرةً عضليةً، ويتنبَّؤون بالتعديلات القادمة، ويتفادَون التأخيرات الناتجة عن الاعتماد على الحلول العفوية. كما أن التوحيد يمكِّنكم من تحديد الخطوات التي تستغرق دائمًا أطول وقت، ما يجعلها المرشَّحة الأولى لتحسين الأداء على آلة التغليف بالتدفق.
أنشئ قائمة مراجعة رئيسية لجهاز التغليف بالتدفق الخاص بك، بحيث تُقسِّم عملية التحويل إلى مراحل منطقية: تحميل الفيلم، وتحديد موقع قضبان التوجيه، وإعدادات درجة حرارة الختم، ومعايرة شد الشريط، والاختبار النهائي. وفِّق كل مرحلة بوقت محدَّد حتى يدرك المشغلون ما إذا كانوا يتقدَّمون أو يتأخَّرون عن الجدول الزمني أثناء عملية التحويل. وعندما تكون معايير جهاز التغليف بالتدفق واضحةً وقابلةً للقياس، يمكن للفرق أن تقلِّل الوقت في كل فئةٍ بشكل منهجي دون الحاجة إلى التخمين حول التعديلات التي تؤثِّر أكثر ما يكون.
مهارة المشغل تحدد بشكل مباشر مدى سرعة انتقال جهاز التغليف بالتدفق بين المنتجات. ويجب أن تُعلِّم برامج التدريب المخصصة المشغلين ليس فقط ما يجب تعديله، بل أيضًا السبب الذي تؤثر به هذه التعديلات في أداء جهاز التغليف بالتدفق. وعندما يفهم المشغلون المنطق الميكانيكي الكامن وراء كل إعداد، فإنهم يتخذون قرارات أفضل عند ظهور تنوُّعات غير متوقعة، ويمكنهم تشخيص المشكلات وإصلاحها بسرعة أكبر على جهاز التغليف بالتدفق. وينبغي النظر في زوج مشغلين ذوي خبرة مع أعضاء جدد في الفريق لترسيخ أفضل الممارسات تلقائيًّا في ثقافة تشغيل جهاز التغليف بالتدفق.
وتتيح جلسات التمرين المجدولة خلال فترات الصيانة المخطَّطة لفريق جهاز التغليف بالتدفق تحسين تقنياتهم دون ضغط الإنتاج. كما أن المنافسة الودية بين النوبات، عبر تتبع الفريق الذي يحقِّق أسرع عملية تبديل لجهاز التغليف بالتدفق مع الحفاظ على الجودة، غالبًا ما تحفِّز التحسين المستمر وتحفظ مشاركة المشغلين في أهداف الكفاءة.
تتجه تصاميم آلات التغليف بالتدفق الحديثة بشكل متزايد نحو المكونات الوحدوية التي يمكن استبدالها بسرعة دون الحاجة إلى أدوات. وتتضمن هذه المكونات دلّاكات الفيلم القابلة للتغيير السريع، وأنظمة الأسطوانات المغناطيسية، وتعديلات شريط الختم الخالية من الأدوات، والتي يمكن أن تقصر جدول زمني تغيير الإعدادات لآلة التغليف بالتدفق بشكل كبير. فإذا كانت آلة التغليف بالتدفق الحالية تستخدم براغي مُثبَّتة بالخيوط أو مقابض يدوية تتطلب دورات عديدة أو إعدادات مخفية داخل قوائم فرعية، فإن هذه العناصر تُعَدُّ فرصاً رئيسية للترقية بهدف خفض وقت التوقف عن العمل في آلة التغليف بالتدفق.
قيِّم ما إذا كان استبدال المكونات القياسية بمكونات قابلة للتغيير السريع يبرر الاستثمار الرأسمالي المطلوب لآلة التغليف بالتدفق. ففي المنشآت التي تُشغِّل أنواعاً متعددة من المنتجات يومياً، غالباً ما يقتصر فترة الاسترداد على أشهرٍ بدل سنوات، نظراً لأن وفورات الوقت المتراكمة على آلة التغليف بالتدفق تتضاعف بسرعة عبر مئات عمليات التغيير سنوياً.
غالبًا ما يُهمَل مكسبٌ في الكفاءة يتمثّل في إعداد المواد مسبقًا قبل بدء عملية تغيير إعدادات آلة التغليف بالتدفق. فاجعل لفافة الغشاء الخاصة بالمنتج التالي جاهزة ومُركَّبة ومفحوصة مسبقًا، كي يركّز مشغّل الآلة وقتَه حصريًّا على ضبط إعدادات آلة التغليف بالتدفق بدلًا من البحث عن المواد. وبالمثل، قِسْ مكوّنات التغليف مثل الملصقات أو المطبوعات الترويجية مسبقًا ورتّبها في مكانها المخصّص، كي تعود آلة التغليف بالتدفق إلى الإنتاج دون تأخير ناتج عن نقص المواد.
عيّن عضوًا محدّدًا في الفريق ليتولّى مسؤولية ترتيب المواد أثناء عمليات تغيير الإعدادات الكبرى، مما يُخفّف هذه المهمة عن مشغّل آلة التغليف بالتدفق. وباتباع هذا النهج الذي يعتمد على تنفيذ المهام بالتوازي، فإنّه بينما يقوم المشغّل بضبط الإعدادات الدقيقة لآلة التغليف بالتدفق، يحقّق عضو آخر في الفريق من أن جميع المواد المطلوبة موجودة بالقرب المباشر من الآلة وجاهزة للاستخدام الفوري.
تتضمن معدات آلات التغليف بالتدفق الحديثة بشكل متزايد أنظمة رصد الإنتاج التي تتتبع مدة عمليات التغيير، وأوقات التوقف، وكفاءة الانتقال. ويمكن الاستفادة من هذه_streams_ البيانات لتحديد الأنماط: هل تتطلب عائلات منتجات معينة باستمرار فترات أطول لعمليات التغيير على آلة التغليف بالتدفق الخاصة بك؟ وهل تحقق نوبات عمل أو مشغلون محددون انتقالات أسرع؟ وهل تتجاوز عمليات تغيير آلة التغليف بالتدفق لديك باستمرار الفترات الزمنية المُخطَّط لها؟ وتُظهر الرؤى المستندة إلى البيانات أي التدخلات ستحقِّق أكبر أثرٍ على إنتاجية آلة التغليف بالتدفق الخاصة بك.
حدّد مقاييس أساسية لوقت تغيير الإعدادات في آلة التغليف بالتدفق الخاصة بك، ثم اضبط أهدافاً تدريجية للتخفيض. وعندما يدرك فريق آلة التغليف بالتدفق أن هدفه الجماعي هو تخفيض متوسط وقت التغيير من ٤٥ دقيقة إلى ٣٥ دقيقة خلال ثلاثة أشهر، فإنه يركّز جهوده على التحسينات ذات الأثر الكبير بدلًا من بذل جهود متفرقة. كما أن تتبع متوسط الوقت المتغير في آلة التغليف بالتدفق يعزّز الزخم، إذ يشاهد الفريق تقدّمه مباشرةً.
تُحوِّل أعطال المعدات غير المتوقَّعة الصيانة الروتينيَّة إلى تغيير طارئ في الإعدادات، ما يستهلك وقتًا أطول بكثيرٍ ممَّا هو مخطَّط له في آلة التغليف بالتدفُّق. نفِّذ تقويم صيانة وقائيَّة يتناول عناصر التآكل، ومعايرة الحساسات، وتجهيز شريط الختم قبل ظهور المشكلات على آلة التغليف بالتدفُّق. وعندما تعمل آلة التغليف بالتدفُّق بموثوقيةٍ عالية، تمرُّ عمليات التغيير المجدوَّلة بسلاسة، وتتفوَّق وفورات الوقت الناتجة عن تجنُّب الإصلاحات الطارئة على أي استثمار في الصيانة الاستباقية.
تكشف الفحوصات الدورية لختم الحرارة، والأنابيب الهوائية، والاتصالات الكهربائية في آلة التغليف بالتدفُّق عن مراحل التدهور مبكرًا. وبإجراء تعديلات بسيطة خلال فترات الصيانة المجدوَّلة، تُ-previent حدوث عمليات استكشاف أخطاء مطوَّلة تظهر عندما تواجه آلة التغليف بالتدفُّق أعطالًا غير متوقَّعة أثناء عمليات التغيير الفعليَّة في الإنتاج.
تُحقِّق أغلب المرافق التي تطبِّق الإجراءات الموحَّدة، وتدريب المشغِّلين، والمكوِّنات القابلة للتغيير السريع، انخفاضًا بنسبة ٢٠ إلى ٤٠ في المئة في زمن التحوُّل لآلات التغليف بالتدفُّق خلال السنة الأولى. وبعض العمليات التي تستخدم سير عمل مُحسَّنٍ للغاية، وتجميع المواد بشكل متوازٍ، ومعدات متقدِّمة لآلات التغليف بالتدفُّق، حقَّقت انخفاضًا يقترب من ٥٠ في المئة. ويعتمد التحسين الفعلي على قاعدة البداية الخاصة بك، وتنوُّع المنتجات، واستعدادك للاستثمار في تدريب العاملين وتحديث المعدات الخاصة بآلة التغليف بالتدفُّق.
تتراوح تكاليف المكونات القابلة للتغيير السريع لآلة التغليف بالتدفق عادةً بين ٥٠٠٠ دولار أمريكي و٢٥٠٠٠ دولار أمريكي، وذلك حسب التحديثات المحددة المختارة. وتتطلب تدريب المشغلين وإعداد الوثائق استثمارًا معتدلًا، لكنها تُحقِّق فوائد فورية على آلة التغليف بالتدفق الخاصة بك. أما بالنسبة إلى معظم منشآت الإنتاج التي تُجري آلاف عمليات التغيير سنويًّا، فإن العائد على الاستثمار يظهر خلال ١٢ إلى ١٨ شهرًا بفضل خفض وقت التوقف وتحسين معدل الإنتاج على آلة التغليف بالتدفق الخاصة بك.
نعم، يؤدي التدريب وتوحيد العمليات عادةً إلى خفض زمن تغيير الإعداد في آلة التغليف بالتدفق بنسبة تتراوح بين ١٥ و٢٥ في المئة. وعندما ينفّذ المشغلون الخطوات بشكل منهجي وفق قائمة مراجعة موثَّقة ويمارسون تقنيات فعّالة، فإنهم يلغيون تلقائيًّا الحركات غير الضرورية والخطوات الزائدة على آلة التغليف بالتدفق الخاصة بكم. ويجب أن تشكِّل هذه التحسينات الأساسية المرحلة الأولى قبل النظر في ترقية المعدات ضمن استراتيجيتكم لآلات التغليف بالتدفق.

2026/09/20
آلات تغليف الأكياس الجاهزة: تقليل هدر الفيلم، وخفض التكلفة الإجمالية للملكية (TCO)، وتحقيق عائد أسرع على الاستثمار (ROI)

2026/09/20
خفض وقت تبديل إعدادات آلة تغليف الأكياس الجاهزة بنسبة ٤٠٪ باستخدام أفضل الممارسات المُثبتة

2026/09/20
آلات تغليف الأكياس الجاهزة: زيادة الإنتاجية، وتقليل الهدر، وتحسين العائد على الاستثمار (ROI)

2026/09/20
المقارنة بين آلات تغليف الأكياس الجاهزة الدورانية والخطية: السرعة، والعائد على الاستثمار (ROI)، والقابلية للتوسع

2026/09/20
آلة تغليف الأكياس الجاهزة: زيادة الإنتاجية، وخفض تكاليف العمالة، وتحسين سلامة الغلق

2026/09/21
آلة تغليف الأكياس المُسبقة التصنيع: دليل الأنواع والمواد والتعبئة

