 EN
Kako zmanjšati odpadke folije z uporabo stroja za pakiranje že izdelanih vrečk?
2026/09/20
Stroji za pakiranje že izdelanih vrečk: Zmanjšajte odpadke folije, znižajte skupne stroške lastništva (TCO) in dosežite hitrejši donos naložbe

2026/10/18
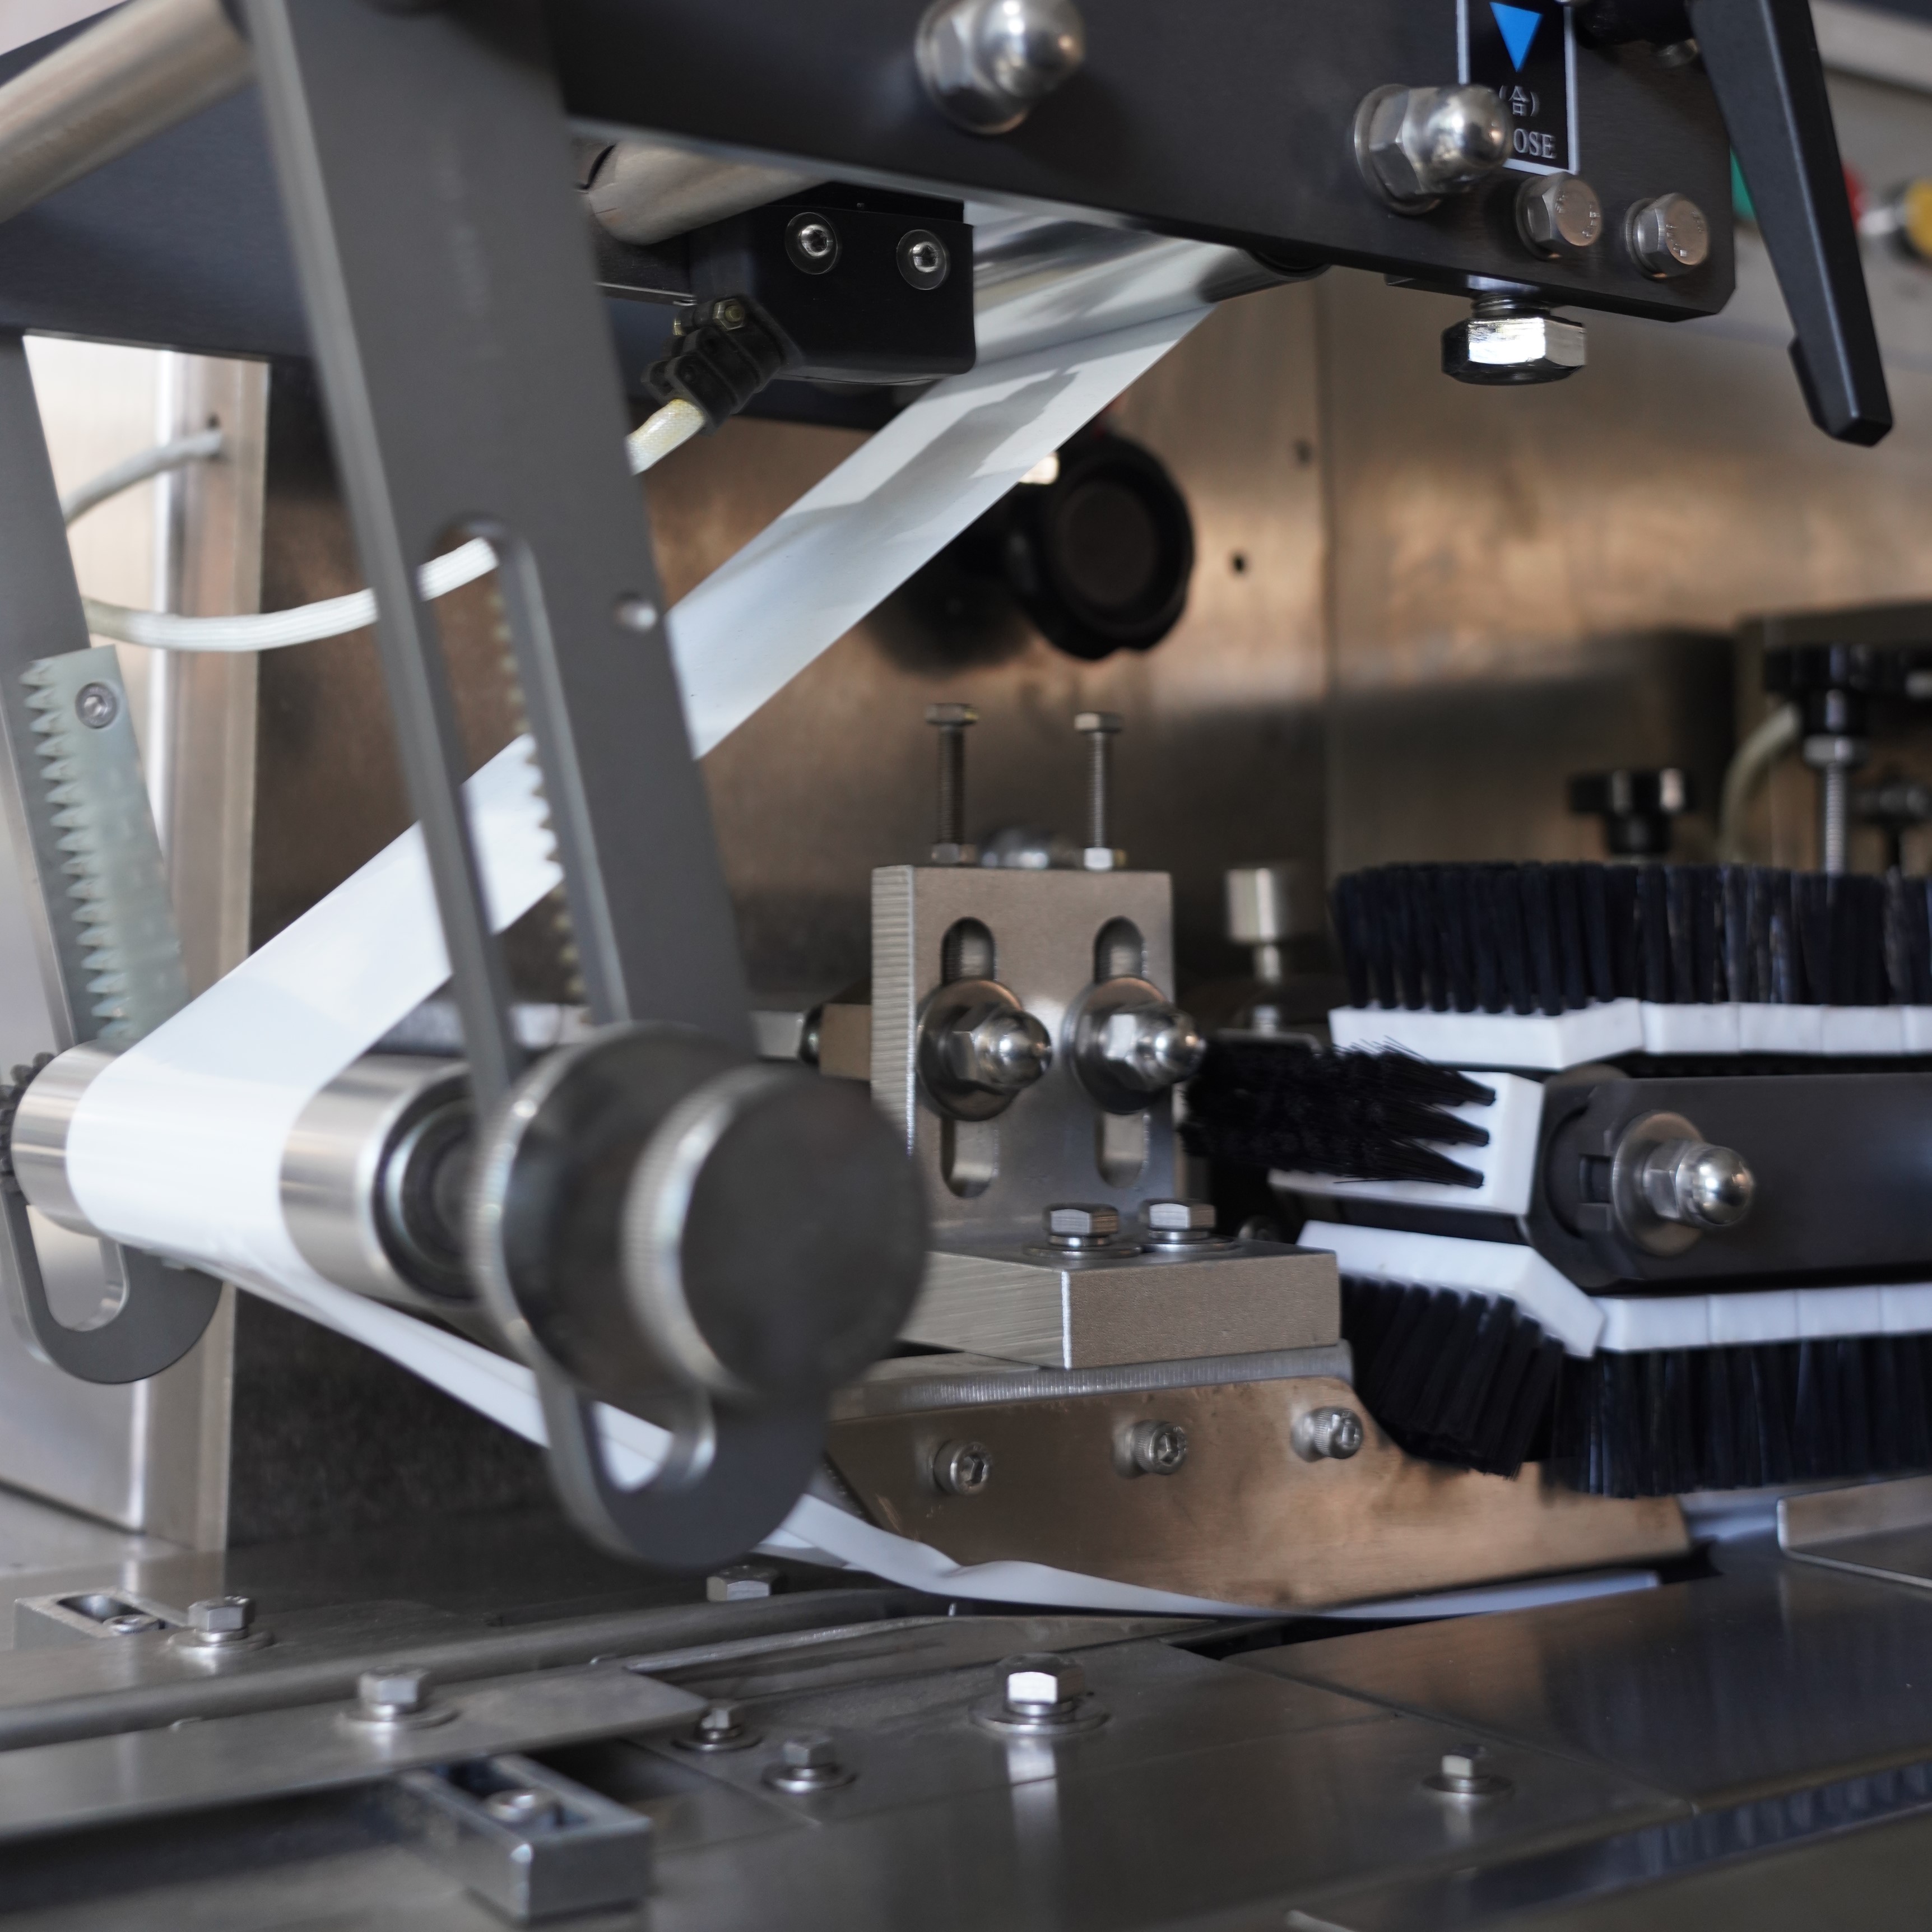
Avodoravnem stroju za oblikovanje in zapiranje v toku je ena najučinkovitejših in najpogosteje uporabljenih avtomatiziranih rešitev za pakiranje v sodobnih proizvodnih okoljih. Razumevanje načina delovanja vodoravne strojne enote za obvijanje od začetka do konca ponuja dragocen vpogled v učinkovitost proizvodnje, nadzor kakovosti in optimizacijo obratovanja. Ne glede na to, ali upravljate obrat za predelavo živil, farmacevtski obrat ali proizvodno črto za potrošniške izdelke, poznavanje korak za korakom mehanike vodoravne strojne enote za obvijanje vam pomaga maksimizirati zmogljivost in ohraniti dosledno kakovost embalaže.

Delovanje horizontalne naprave za obvijanje v toku združuje natančno mehaniko, nadzor časovnega zaporedja in rokovanje z materiali v usklajen sistem, ki premika izdelke skozi več stopanj obdelave. Vsak korak v delovnem procesu horizontalne naprave za obvijanje v toku je zasnovan tako, da zmanjša odpadke, zmanjša ročno delo in zagotovi dosledne rezultate. Ta izčrpni vodnik podrobno opisuje celotno zaporedje delovanja horizontalne naprave za obvijanje v toku, vključno s podajanjem folije, postavljanjem izdelkov, obvijanjem in ustvarjanjem končnih tesnil.
Prvi operativni korak vsake horizontalne naprave za obvijanje s tokom začne z pripravo filma za oskrbo. Velik valj pakirnega filma, ki je običajno iz polietilena, polipropilena ali kompozitnih materialov, se namesti na postajo za razvijanje filma na zadnji strani horizontalne naprave za obvijanje s tokom. Operater prevleče film skozi vrsto vodilnih koles in naprav za nastavitev napetosti, ki zagotavljajo gladko in enakomerno gibanje po celotni napravi. Pravilna poravnava filma na tej stopnji je ključnega pomena, saj lahko vsaka nepravilna poravnava v horizontalni napravi za obvijanje s tokom povzroči gube, pregibe ali nepopolne zapiranja končnih embalaž.
Ko se folija naloži, horizontalna obvijalna naprava uporabi nadzorovano napetost, da ohrani enakomerno vlečenje folije. Električni motor poganja mehanizem za razvijanje folije in jo podaja s hitrostjo, usklajeno z hitrostjo premikanja izdelkov. Sistem za nadzor napetosti na horizontalni obvijalni napravi preprečuje prekomerno napenjanje, ki lahko povzroči razteg ali trgitev folije, ter premalo napenjanje, ki vodi do ohlapne folije in gub. Med obratovanjem horizontalne obvijalne naprave senzorji spremljajo položaj in napetost folije ter v realnem času izvajajo prilagoditve, da zagotovijo optimalno kakovost obvijanja skozi celotno proizvodno serijo.
Izdelki izdelki vstopajo v horizontalno obvijalno napravo prek funela ali transportnega traku na sprednjem vhodu. Ne glede na to, ali gre za posamezne izdelke, skupine izdelkov ali neprekinjene tokove materiala, pot izdelkov je zasnovana tako, da izdelke dostavi v obvijalno območje v natančno določenih intervalih. Horizontalna obvijalna naprava uporablja mehanske ali pnevmatske dovodnike za nadzor razdalje med izdelki in njihovo hitrost. Senzorji ali optični detekcijski sistemi sprožijo horizontalno obvijalno napravo, da prepozna prisotnost izdelka, kar omogoča natančno usklajevanje cikla obvijanja z folijo. Ta sinhronizacija zagotavlja enotno obvijanje izdelkov brez prekrivanj ali vrzeli med posameznimi embalažami.
Ko se izdelki premikajo skozi horizontalno obvijalno napravo, potujejo skozi vodilne plošče ali valje, ki izdelek centrirajo znotraj poti folije. Pravilno centriranje zagotavlja, da se folija enakomerno ovije okoli izdelka in tako ustvari uravnotežene, profesionalno izgledajoče embalaže. Mehanični sistem za centriranje v horizontalni obvijalni napravi omogoča majhne razlike v velikosti izdelkov, hkrati pa ohranja estetsko kakovost. Ko je izdelek centriran, doseže oblikovalno cev ali območje za ovijanje, kjer naprava začne potegniti folijo okoli izdelka v pripravi na zapiranje.
Osnovna operacija obvijanja pri horizontalni strojni enoti za obvijanje z navojno folijo poteka, ko se folija potegne s tuljaja z zalogami in ovije okoli izdelka. Pri horizontalni strojni enoti za obvijanje z navojno folijo se folija vodi okoli izdelka s pomočjo oblikovalne cevi ali mehanizma za obvijanje z valji. Folija se med obvijanjem okoli izdelka naravno oblikuje v cevasto obliko, pri čemer se prednji in zadnji rob folije srečata na dnu ali zadnji strani izdelka. Horizontalna strojna enota za obvijanje z navojno folijo ohranja stalno napetost in hitrost obvijanja, da zagotovi popolno in enakomerno pokritost brez gub ali raztrganosti. Časovanje cikla obvijanja pri horizontalni strojni enoti za obvijanje z navojno folijo je ključnega pomena; če se folija premika prehitro ali prepočasi, se geometrija paketa spremeni v nepravilno.
Ko se folija obvije okoli izdelka na vodoravni napravi za embaliranje v toku, segreto zapirajoče letvice ali elementi spojita prekrivajoči se rob folije, kar ustvari varno zaprtje. Sistem za toplotno zapiranje na vodoravni napravi za embaliranje v toku uporabi nadzorovano temperaturo na foliji za natančno določen čas, da material le malo stopi in se zlepi, ne da bi prišlo do njegove degradacije. Po zapiranju mehanizem za rezanje na vodoravni napravi za embaliranje v toku natančno prereže embalirani izdelek iz neprekinjenega zaloge folije. Položaj rezil na vodoravni napravi za embaliranje v toku je kalibriran tako, da se med izdelki čisto prereže, kar pusti minimalne odpadke. Temperatura, čas izpostavljenosti toploti in ostrina rezil se na vodoravni napravi za embaliranje v toku neprekinjeno spremljajo, da se ohrani celovitost embalaže in kakovost reza skozi vse proizvodne izmene.
Po končanih operacijah toplotnega zapiranja in rezanja končan paket zapusti vodoravno obvijalno napravo in pristane na izhodni transportni trak. Čas izmetanja pri vodoravni obvijalni napravi je usklajen z ciklom zapiranja, da se zagotovi, da se paketi sprostijo šele po tem, ko se zaporni rob popolnoma ohladi in trdne. Nekatere različice vodoravne obvijalne naprave imajo tudi potiskalne roke ali zračne curke, ki previdno potiskajo pakete proti izhodu. Izhodni sistem vodoravne obvijalne naprave mora delovati gladko brez zamašitev, saj lahko katera koli ovira prekine celoten proizvodni cikel.
Sodobni horizontalni sistemi za obvijanje v toku vključujejo senzorje in opremo za spremljanje, ki preverjajo dimenzije paketov, celovitost zatesnitev in položaj folije med obratovanjem. Horizontalna naprava za obvijanje v toku lahko meri dolžino, širino in splošni videz paketov, da odkrije napake, preden se paketi premaknejo v skladišče. Operatorji horizontalne naprave za obvijanje v toku lahko prek vmesnika nadzorne plošče prilagajajo hitrost cikla, temperaturo in napetost folije ter tako odzivajo na spremembe materiala ali različice izdelka. Dobro vzdrževana horizontalna naprava za obvijanje v toku doseže enotne čase cikla od 20 do 100 paketov na minuto, kar je odvisno od velikosti izdelka in specifikacij materiala. Redno čiščenje, mazanje in zamenjava komponent omogočajo, da horizontalna naprava za obvijanje v toku deluje z najvišjo učinkovitostjo in zanesljivostjo.
Vodoravni stroj za obvijanje v toku lahko obvije širok spekter izdelkov, med drugim pekovske izdelke, postranske jedi, zamrznjene izdelke, sladkarije, farmacevtske izdelke, higienične izdelke in majhne industrijske dele. Vodoravni stroj za obvijanje v toku prilagodi različne oblike in velikosti izdelkov, čeprav je med spremembo izdelkov potrebna določena prilagoditev. Vrsta folije, uporabljene v vodoravnem stroju za obvijanje v toku, se razlikuje glede na zahteve izdelka, kot so zmožnost preprečevanja vlage, prozornost in trdnost zatesnitve.
Hitrost vodoravnega stroja za obvijanje v toku je odvisna od velikosti izdelka, vrste folije in zahtev za zatesnitev. Tipičen vodoravni stroj za obvijanje v toku obdeluje 30 do 80 paketov na minuto za standardne izdelke, visokohitrostni modeli pa dosežejo 100 paketov na minuto ali več. Čas cikla vodoravnega stroja za obvijanje v toku določajo čas segrevanja, čas hlajenja in hitrost mehanske napredovanja.
Vodoravno napravo za obvijanje z folijo je treba redno čistiti, da se odstrani prah iz folije in ostanki izdelka, mazati premične dele ter občasno zamenjati obrabljene sestavne dele, kot so rezalna noža in tesnilni elementi. Vodoravno napravo za obvijanje z folijo je treba vsakodnevno pregledovati glede pravilnega sledenja folije, kakovosti tesnjenja in mehanske poravnave. Strokovno servisiranje vodoravne naprave za obvijanje z folijo se priporoča enkrat letno, da se ohrani optimalna delovna učinkovitost in preprečijo nenadne okvare.

2026/09/20
Stroji za pakiranje že izdelanih vrečk: Zmanjšajte odpadke folije, znižajte skupne stroške lastništva (TCO) in dosežite hitrejši donos naložbe

2026/09/20
Zmanjšajte čas prehoda na stroju za pakiranje že izdelanih vrečk za 40 % z dokazanimi najboljšimi praksami

2026/09/20
Stroji za pakiranje že izdelanih vrečk: povečajte zmogljivost, zmanjšajte odpadke in izboljšajte donos na naložbo

2026/09/20
Rotacijski nasproti vzporednim strojem za pakiranje že izdelanih vrečk: primerjava hitrosti, donosa na naložbo in razširljivosti

2026/09/20
Stroj za pakiranje že izdelanih vrečk: povečajte zmogljivost, zmanjšajte stroške dela in izboljšajte tesnost zapiranja

2026/09/21
Predizdelana naprava za pakiranje v vrečkah: vrste vrečk, materiali in navodila za polnjenje

