 EN
Miten vähentää kalvohävikkiä valmiiksi valmistetun pussin pakkauskoneella?
2026/09/20
Valmiiksi valmistetut pussikoneet: vähennä kalvohävikkiä, leikkaa kokonaiskustannuksia (TCO) ja saavuta nopeampi tuotto sijoitetusta pääomasta (ROI)

2026/10/18
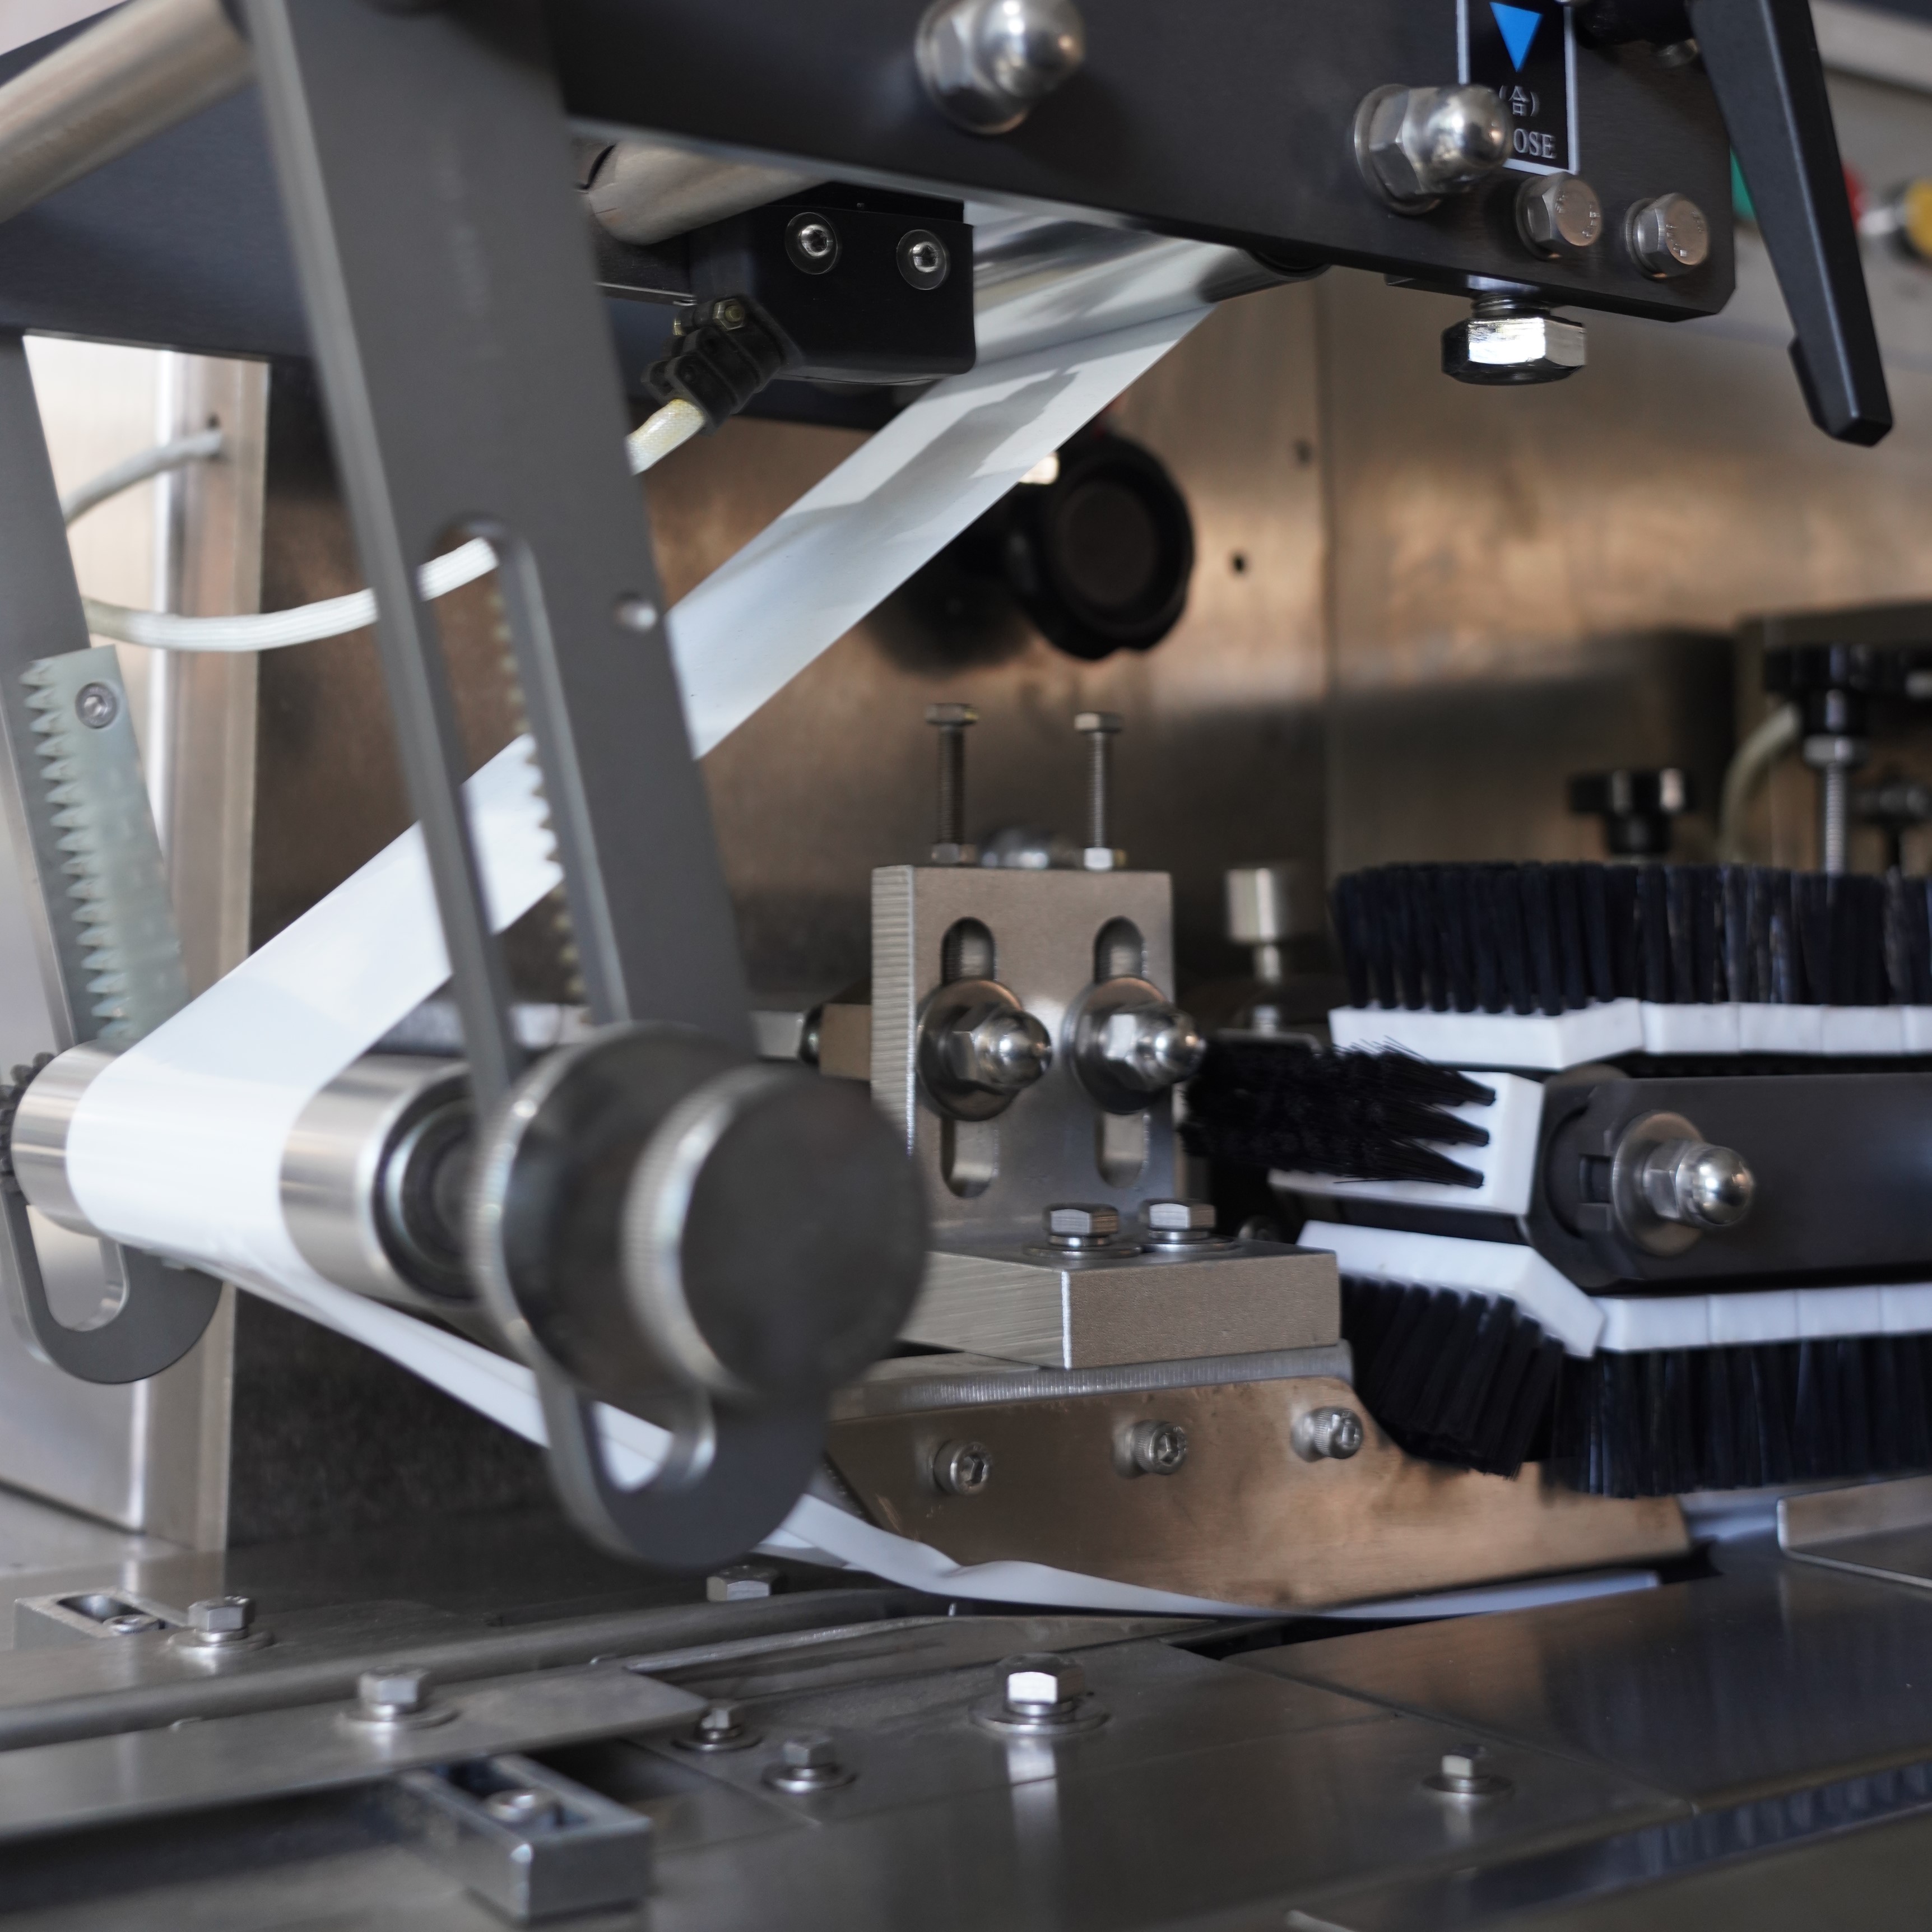
Avaakasuuntaisella flow-pack-koneella on yksi tehokkaimmista ja laajimmin käytetyistä automatisoiduista pakkausratkaisuista nykyaikaisissa valmistusympäristöissä. Vaakasuuntaisen flow-pack-koneen toiminnan ymmärtäminen alusta loppuun antaa arvokasta tietoa tuotannon tehokkuudesta, laadunvalvonnasta ja toiminnan optimoinnista. Riippumatta siitä, johtaatko elintarviketeollisuuden tuotantolaitosta, lääketeollisuuden toimintaa tai kuluttajatuotteiden tuotantolinjaa, vaakasuuntaisen flow-pack-koneen vaiheittaisen toiminnan tunteminen auttaa sinua maksimoimaan tuotantosuorituskykyä ja säilyttämään johdonmukaisen pakkauslaatutason.

Vaakasuuntaisen pakkauskoneen toiminta yhdistää tarkkuusmekaniikan, ajoituksen ohjauksen ja materiaalin käsittelyn koordinoituun järjestelmään, joka siirtää tuotteita useiden käsittelyvaiheiden läpi. Jokainen vaihe vaakasuuntaisen pakkauskoneen työnkulussa on suunniteltu vähentämään jätettä, vähentämään manuaalista työvoimaa ja varmistamaan yhtenäiset tulokset. Tämä kattava opas käy läpi vaakasuuntaisen pakkauskoneen kokonaisen toimintajärjestyksen ja selittää yksityiskohtaisesti, miten kalvo syötetään, tuotteet sijoitetaan, kääriminen tapahtuu ja lopulliset tiivistykset luodaan.
Minkä tahansa vaakasuuntaisen flow-pack-koneen ensimmäinen toimintavaihe alkaa kalvon syöttövalmistelulla. Suuri kääri kalvomateriaalia, joka on tyypillisesti valmistettu polyeteenistä, polypropyleenistä tai yhdistelmämateriaaleista, asennetaan kalvon purkupysäkille vaakasuuntaisen flow-pack-koneen takaosaan. Käyttäjä ohjaa kalvon sarjan ohjauspyörän ja jännityslaitteiden läpi, jotta kalvo liikkuu koneessa tasaisesti ja jatkuvasti. Kalvon oikea sijoittuminen tässä vaiheessa on ratkaisevan tärkeää, koska mikä tahansa epäsuoraan asennettu kalvo vaakasuuntaisessa flow-pack-koneessa voi aiheuttaa rippeitä, taitteita tai epätäydellisiä tiukentumia valmiissa pakkausyksiköissä.
Kun kalvo on ladattu, vaakasuuntainen käärimiskone soveltaa ohjattua jännitettä, jotta kalvon vetäminen pysyy tasaisena. Sähkömoottori ohjaa kalvon purkumekanismia ja syöttää kalvoa nopeudella, joka on synkronoitu tuotteen liikkeen nopeuden kanssa. Vaakasuuntaisen käärimiskoneen jännityksen säätöjärjestelmä estää liiallista jännitystä, joka voi venyttää tai repiä kalvon, sekä liian pientä jännitystä, joka johtaa löysän kalvon ja ripsumien muodostumiseen. Kun vaakasuuntainen käärimiskone toimii, anturit seuraavat kalvon sijaintia ja jännitystä ja tekevät reaaliaikaisia säätöjä, jotta käärimislaatua voidaan pitää optimaalisena koko tuotantokäynnin ajan.
Tuotteet tuote syötetään vaakasuuntaiseen flow-pack-koneeseen kaukalon tai syöttökuljetinjärjestelmän kautta etuaukon kautta. Riippumatta siitä, ovatko tuotteet yksittäisiä kappaleita, eriä tai jatkuvia materiaalivirtoja, tuotepolku on suunniteltu siten, että tuotteet ohjataan käärimisalueelle tarkoituksenmukaisin väliajoin. Vaakasuuntainen flow-pack-kone käyttää mekaanisia tai paineilmapohjaisia syöttimiä tuotteiden välimatkan ja nopeuden säätämiseen. Anturit tai optiset tunnistusjärjestelmät aktivoivat vaakasuuntaisen flow-pack-koneen tunnistamaan tuotteen läsnäolon, mikä mahdollistaa kulumaton käärimiskierron ajoituksen. Tämä synkronointi varmistaa, että tuotteet kääritään yhdenmukaisesti ilman päällekkäisyyksiä tai aukkoja pakkausten välillä.
Kun tuotteita kuljetetaan vaakasuuntaisessa pakkauskoneessa, ne kulkevat ohjauslevyjen tai rullien kautta, jotka keskittävät tuotteen kalvon kulkualueen keskelle. Oikea keskitys varmistaa, että kalvo kääriytyy yhtäläisesti tuotteen ympärille ja muodostaa tasapuolisia, ammattimaisen näköisiä pakkausyksiköitä. Vaakasuuntaisen pakkauskoneen keskitysmekanismi sallii pieniä vaihteluita tuotteiden kokoissa ilman, että estetään visuaalisen laadun säilyminen. Kun tuote on keskitetty, se pääsee muodostusputkeen tai käärimisalueelle, jossa vaakasuuntainen pakkauskone alkaa vetää kalvoa tuotteen ympärille tiukentamista varten.
Vaakasuuntaisen virtauspakkauskoneen ytimessä tapahtuva kiertämisprosessi alkaa, kun kalvo vedetään syöttökelkasta ja kierretään tuotteen ympärille. Vaakasuuntaisessa virtauspakkauskoneessa kalvo ohjataan tuotteen ympärille muodostusputken tai kiertorullamekanismin avulla. Kalvo muodostaa luonnollisesti putkimaisen rakenteen kiertäessään tuotteen, jolloin kalvon etureuna ja takareuna kohtaavat tuotteen alaosassa tai takapuolella. Vaakasuuntainen virtauspakkauskone säilyttää johdonmukaisen kiertämisjännityksen ja nopeuden varmistaakseen täydellisen ja tasaisen peitteen ilman ryppyjä tai repäisyjä. Kiertämisjakson ajoitus vaakasuuntaisessa virtauspakkauskoneessa on ratkaisevan tärkeää; jos kalvo etenee liian nopeasti tai liian hitaasti, pakkausmuoto muuttuu epäsäännölliseksi.
Kun kalvo kiertää tuotteen vaakasuuntaisessa virtauspakkauskoneessa, lämpöliittämispuikot tai -elementit yhdistävät päällekkäin menevät kalvoreunat toisiinsa luoden turvallisen tiivisteen. Vaakasuuntaisen virtauspakkauskoneen lämpöliittämisjärjestelmä soveltaa kalvoon tarkasti säädettyä lämpötilaa tietyn ajan, jolloin materiaali sulaa juuri tarpeeksi kiinnittyäkseen ilman, että se hajoaa. Tiivistämisen jälkeen vaakasuuntaisen virtauspakkauskoneen leikkuujärjestelmä leikkaa käärityn paketin tarkasti jatkuvasta kalvotoiminnasta. Terän sijoitus vaakasuuntaisessa virtauspakkauskoneessa on kalibroitu leikkaamaan puhtaasti pakettien väliltä, jolloin jätetään mahdollisimman vähän jätekalvoa. Lämpötilaa, lämpötilan vaikutusaikaa ja terän terävyyttä seurataan jatkuvasti vaakasuuntaisessa virtauspakkauskoneessa, jotta pakettien eheys ja leikkauslaatu säilyvät tuotantovuorojen ajan.
Kun lämpösulatus- ja leikkaustoiminnot ovat valmiit, valmis pakkaus poistuu vaakasuorasta virtauspakkauskoneesta poistokuljetinremulle. Vaakasuoran virtauspakkauskoneen työntöajastus on synkronoitu tiivistysten kanssa, jotta pakkaukset voidaan vapauttaa vasta kun tiivistys on täysin jäähtynyt ja kovettunut. Joissakin vaakasuoran virtauspakkauskoneen versioissa on työntökiekkoja tai ilmavirtauksia, jotka siirtävät pakkausyksiköitä kevyesti kohti poistoa. Vaakasuoran virtauspakkauskoneen poistojärjestelmän on toimittava sujuvasti ilman tukoksia, koska mikä tahansa este voi keskeyttää koko tuotantoprosessin.
Modernit vaakasuuntaiset pakkauskonejärjestelmät sisältävät antureita ja valvontalaitteita, jotka tarkistavat pakkausten mittoja, tiukkuutta ja kalvon sijaintia koko toiminnan ajan. Vaakasuuntainen flow pack -kone voi mitata pakkausten pituuden, leveyden ja yleisen ulkonäön, jotta vialliset tuotteet voidaan tunnistaa ennen kuin ne siirtyvät varastointiin. Vaakasuuntaisen flow pack -koneen käyttäjät voivat säätää syklin nopeutta, lämpötilaa ja kalvon jännitystä ohjauspaneelin kautta reagoimalla materiaalin muutoksiin tai tuotteen vaihteluihin. Hyvin huollettu vaakasuuntainen flow pack -kone saavuttaa johdonmukaisia sykli-aikoja 20–100 pakkausta minuutissa tuotteen koon ja materiaalispecifikaatioiden mukaan. Säännöllinen puhdistus, voitelu ja komponenttien vaihto pitävät vaakasuuntaisen flow pack -koneen toiminnassa huippukunnossa ja luotettavana.
Vaakasuuntainen virtauspakkauskone voi pakata laajan valikoiman tuotteita, kuten leivonnaisia, välipaloja, jäädytettyjä tuotteita, makeisia, lääkkeitä, hygieniatuotteita ja pieniä teollisuusosia. Vaakasuuntainen virtauspakkauskone sopeutuu erilaisiin tuottemuotoihin ja -kokoihin, vaikka tuotteen vaihto edellyttääkin joitakin säätöjä. Käytetty kalvotyyppi vaihtelee tuotteen vaatimusten mukaan, kuten kosteudenesto, läpinäkyvyysominaisuudet ja sulkuvoimakkuus.
Vaakasuuntaisen virtauspakkauskoneen nopeus riippuu tuotteen koosta, kalvotyypistä ja sulkuvaatimuksista. Tyypillinen vaakasuuntainen virtauspakkauskone käsittelee 30–80 pakkausta minuutissa standardituotteille, kun taas korkean nopeuden mallit saavuttavat yli 100 pakkausta minuutissa. Vaakasuuntaisen virtauspakkauskoneen syklausaika määräytyy lämmitysajasta, jäähdytysajasta ja mekaanisesta etenemisnopeudesta.
Vaakasuuntainen flow-pack-kone vaatii säännöllistä puhdistusta eli kalvopölyn ja tuotteen jäämien poistamista, liikkuvien osien voitelua sekä kulumisosaisten komponenttien, kuten leikkuuterästen ja tiivistysosien, ajoittaisen vaihdon. Vaakasuuntaisen flow-pack-koneen tulee tarkistaa päivittäin kalvon seurannan, tiivistyksen laadun ja mekaanisen asennon osalta. Vaakasuuntaisen flow-pack-koneen ammattimainen huolto suositellaan vuosittain optimaalisen suorituskyvyn säilyttämiseksi ja odottamattomien vikojen estämiseksi.

2026/09/20
Valmiiksi valmistetut pussikoneet: vähennä kalvohävikkiä, leikkaa kokonaiskustannuksia (TCO) ja saavuta nopeampi tuotto sijoitetusta pääomasta (ROI)

2026/09/20
Vähennä valmiiksi valmistettujen pussien pakkauskoneen vaihtoaika 40 % käytännössä todistettujen parhaiden käytäntöjen avulla

2026/09/20
Valmiiksi valmistetut pussikoneet: lisää tuotantotehoa, vähennä jätettä ja paranna ROI:ta

2026/09/20
Pyörivät vs. linja-asettelun valmiiksi valmistetut pussikoneet: nopeus, ROI ja laajennettavuus vertailussa

2026/09/20
Valmiiksi valmistettu pussikone: lisää tuotantotehoa, vähennä työvoimakustannuksia ja paranna tiukkuutta

2026/09/21
Valmiiksi valmistettujen pussien kone: Pussityypit, materiaalit ja täyttöopas

