 EN
Jak zmniejszyć zużycie folii przy użyciu maszyny do pakowania gotowych torebek?
2026/09/20
Maszyny do pakowania gotowych torebek: zmniejsz zużycie folii, obniż całkowity koszt posiadania (TCO) i osiągnij szybszy zwrot z inwestycji

2026/10/10
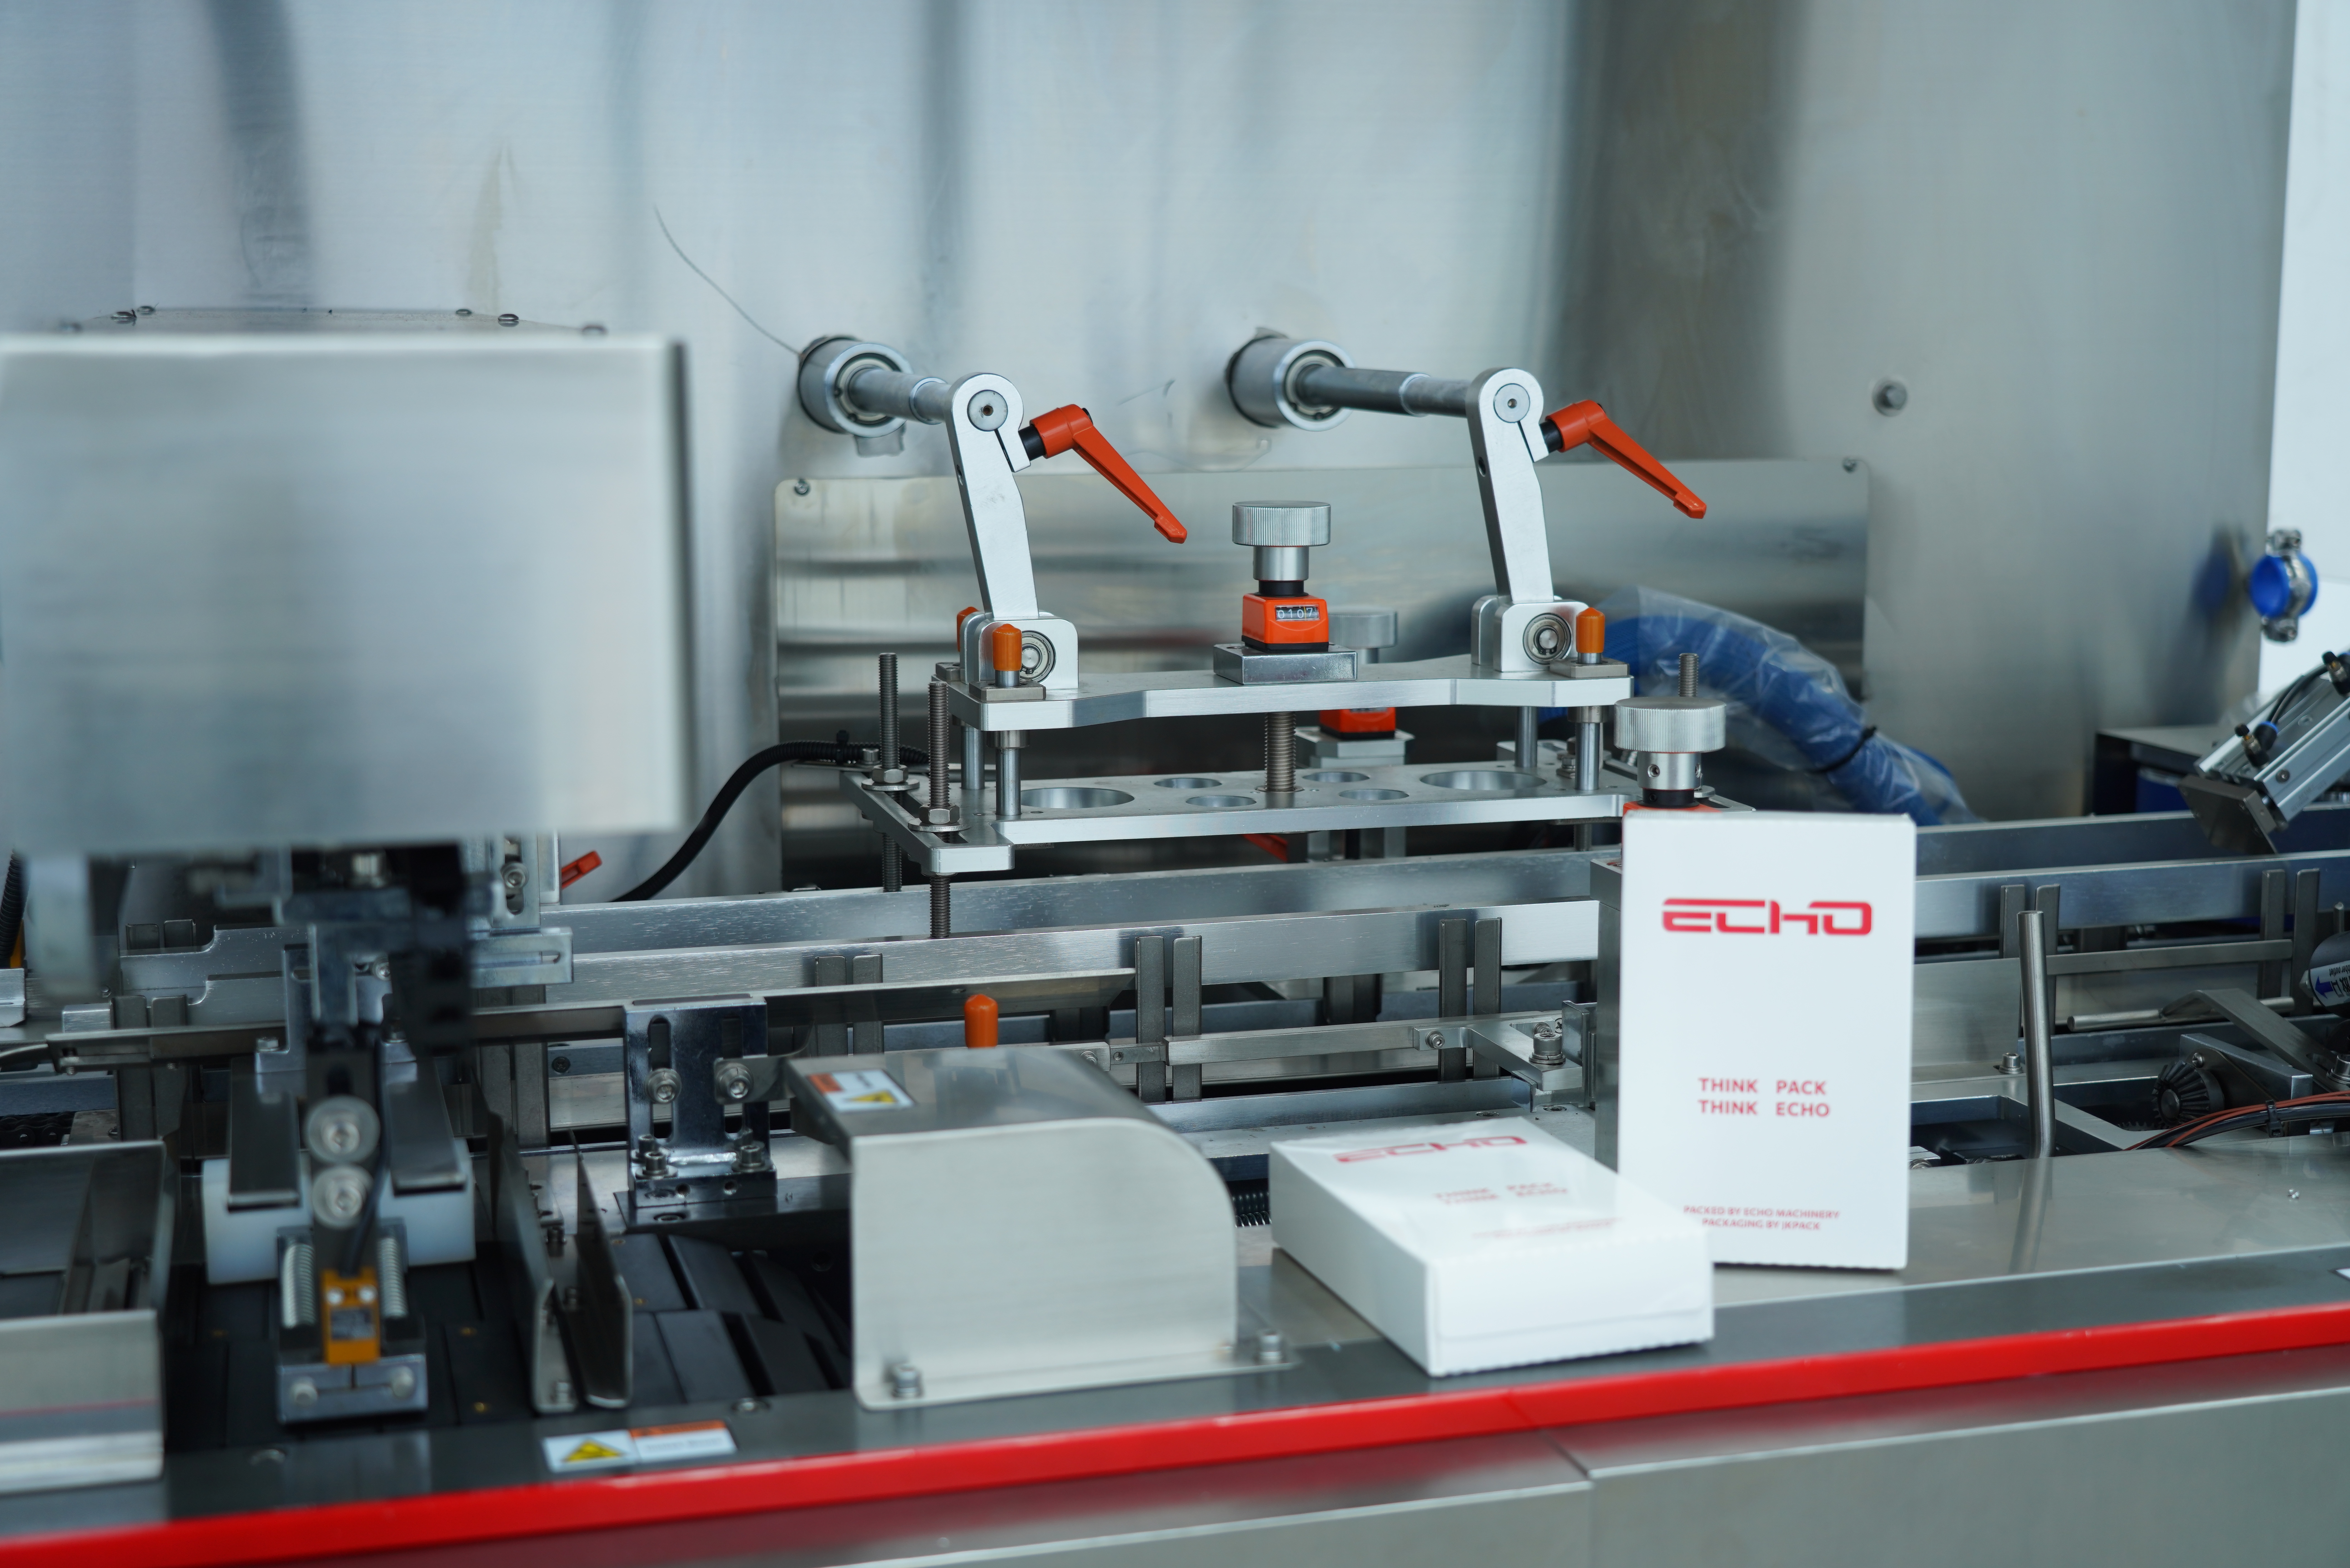
Zator w maszynie do pakowania w kartony może całkowicie zatrzymać całą linię produkcyjną, powodując utratę cennego czasu i obniżenie wydajności operacyjnej. Gdy maszyna do pakowania kartonowych pudeł przestaje reagować lub wyświetla nietypowe zachowanie, zrozumienie przyczyny podstawowej jest kluczowe do minimalizacji przestoju i przywrócenia normalnego przebiegu pracy. Zatory w maszynie do pakowania w kartony wynikają zazwyczaj z nieprawidłowego ułożenia materiału, zużytych elementów lub niewłaściwych ustawień maszyny – wszystkie te przyczyny można zdiagnozować i usunąć za pomocą systematycznego rozwiązywania problemów.
Ten przewodnik przedstawia praktyczne kroki diagnostyczne umożliwiające zidentyfikowanie przyczyny zakleszczenia maszyny do pakowania pudełek kartonowych, czynników prowadzących do powtarzających się zakleszczeń oraz sposobów zastosowania sprawdzonych rozwiązań przywracających niezawodne działanie urządzenia. Niezależnie od tego, czy zarządzasz małą instalacją napełniania, czy wieloma liniami pakowania, opanowanie diagnostyki zakleszczeń zapewnia gładką pracę maszyny do pakowania pudełek kartonowych i utrzymuje harmonogram produkcji zgodnie z planem.
Nieprawidłowe ustawienie kartonów jest jedną z najczęstszych przyczyn zakleszczenia maszyny do pakowania kartonów. Gdy kartony wchodzą do mechanizmu podawania pod niewłaściwym kątem lub z niestabilnymi odstępami, maszyna ma trudności z ich prawidłowym pozycjonowaniem, co powoduje blokady mechaniczne. Maszyna do pakowania kartonów opiera się na precyzyjnej geometrii kartonów oraz stałej prędkości ich podawania, aby działać bez przeszkód. Jeśli dostarczane kartony są uszkodzone, odkształcone lub nieprawidłowo ułożone, czujniki wykrywające wymiary w maszynie do pakowania kartonów mogą nie rozpoznać poprawnych parametrów, co powoduje zatrzymanie cyklu w połowie jego przebiegu.
Z biegiem czasu paski napędowe, łańcuchy i szyny prowadzące w maszynie do pakowania pudełek ulegają zużyciu i odchyleniu od prawidłowego położenia. Gdy części mechaniczne maszyny do pakowania pudełek tracą pierwotną precyzję, tarcie rośnie, a pudełka mogą zakleszczać się między wałkami lub stacjami zamykania. Zdegradowane komponenty zmniejszają luz konieczny do bezpiecznego i płynnego przesuwania pudełek przez poszczególne etapy procesu. Przegląd systemu napędowego, pomiar położenia szyn prowadzących oraz sprawdzenie obecności drobnych odłamków metalu wewnątrz maszyny do pakowania pudełek pozwala określić, czy zużycie komponentów jest przyczyną zakleszczeń.
Przed dostępem do wnętrza maszyny do pakowania pudełek z tektury zawsze wyłącz urządzenie i załącz wszystkie blokady bezpieczeństwa. Wizualna kontrola maszyny do pakowania pudełek z tektury powinna obejmować kanał podawania, czujniki pudełek oraz wszystkie ruchome elementy przesuwające pudełka wzdłuż linii. Sprawdź, czy nie ma wygiętych krawędzi metalowych, pękniętych plastikowych prowadnic ani nagromadzenia pyłu z tektury w ramie maszyny do pakowania pudełek z tektury. Sprawdź, czy nadchodzące pudełka nie są uszkodzone lub ułożone niestarannie, ponieważ czynniki zewnętrzne mają bezpośredni wpływ na zdolność maszyny do ich przetwarzania bez zakleszczeń.
Po zabezpieczeniu maszyny do pakowania pudełek kartonowych zlokalizuj wszelkie widoczne zapchania i ostrożnie usuń zaklinowane pudełka, aby zapobiec dalszym uszkodzeniom. Usuń fragmenty tektury, spłaszczone kawałki lub pozostałości kleju z toru, którym pudełka przemieszczają się przez maszynę do pakowania pudełek kartonowych. Po usunięciu przeszkód ręcznie obróć wał napędowy maszyny do pakowania pudełek kartonowych (jeśli maszyna jest wyposażona w koło ręczne) o pełny cykl, aby upewnić się, że nie ma dodatkowych zablokowań. Przeprowadź przez maszynę do pakowania pudełek kartonowych 5–10 pudełek testowych w zmniejszonej prędkości, aby sprawdzić płynność ruchu oraz wykryć miejsca, w których pudełka zwalniają lub przyklejają się.
Uszkodzony czujnik jest częstą przyczyną fałszywych sygnałów zablokowania na maszynie do pakowania pudełek kartonowych. Czujniki na maszynie do pakowania pudełek kartonowych wykrywają obecność, wysokość oraz położenie pudełek; jeśli wysyłają one błędne sygnały, maszyna zatrzymuje się nawet wtedy, gdy fizyczne zablokowanie nie występuje. Oczyść wszystkie soczewki czujników na swojej maszynie do pakowania pudełek kartonowych miękką, bezwłóknistą ściereczką i upewnij się, że wiązki światła nie są przesłonięte. Przetestuj każdy czujnik osobno zgodnie z instrukcją obsługi swojej maszyny do pakowania pudełek kartonowych, aby potwierdzić, że czasy reakcji mieszczą się w zakresie określonym przez producenta.
Regularna smarowanie znacznie wydłuża żywotność maszyny do pakowania pudełek kartonowych i zapobiega zatrzaskom spowodowanym nagromadzeniem tarcia. Należy stosować smary zalecane przez producenta na wszystkie punkty obrotowe, przekładnie łańcuchowe oraz powierzchnie łożysk maszyny do pakowania pudełek kartonowych zgodnie z harmonogramem konserwacji. Pasy napędowe maszyny do pakowania pudełek kartonowych należy wymieniać co 12–18 miesięcy, w zależności od liczby godzin pracy; opóźnienie wymiany zwiększa częstotliwość zatrzasków. Należy utworzyć zapas części zamiennych do maszyny do pakowania pudełek kartonowych, obejmujący zapasowe pasy napędowe, wałki prowadzące oraz elementy uszczelniające, aby umożliwić szybkie naprawy bez długotrwałego postoju.
Jakość dostarczanych kartonów ma bezpośredni wpływ na wydajność maszyny do pakowania kartonów. Sprawdź, czy dostarczone kartony spełniają wymagania dotyczące wymiarów i konstrukcji określone dla Twojej maszyny do pakowania kartonów, zanim załadujesz je do systemu podawania. Dostosuj ustawienie prędkości podawania na maszynie do pakowania kartonów tak, aby odpowiadało jakości kartonów; eksploatacja maszyny do pakowania kartonów z maksymalną prędkością przy użyciu kartonów niższej klasy znacznie zwiększa ryzyko zakleszczeń. Przeszkól operatorów w sprawdzaniu stosów kartonów pod kątem uszkodzeń oraz usuwaniu zgniecionych lub wygiętych kartonów przed ich wprowadzeniem do maszyny do pakowania kartonów, ponieważ zapobieganie jest skuteczniejsze niż usuwanie zakleszczeń po ich wystąpieniu.
Kwartalne inspekcje wyrównania przeprowadzane przez wykwalifikowanych techników pomagają wykryć problemy z wyrównaniem jeszcze przed ich eskalacją do zatarć w maszynie do pakowania pudeł kartonowych. Technik może zmierzyć precyzję szyn prowadzących maszyny do pakowania pudeł kartonowych, sprawdzić ugięcie wałów napędowych oraz zweryfikować, czy wszystkie napędzane elementy obracają się wokół odpowiednich osi. Te audyty ujawniają drobne problemy, które – jeśli pozostaną bez uwagi – mogą przerodzić się w poważne zatarcia, zapewniając, że maszyna do pakowania pudeł kartonowych zachowa wydajność i niezawodność na poziomie fabrycznym.
Nieodpowiednie ustawienie kartonów oraz uszkodzone nadchodzące kartony są głównymi przyczynami zatkania maszyny do pakowania kartonów. Gdy kartony są wygięte, zgniecione lub ułożone niestarannie, nie mogą one płynnie poruszać się przez układ podawania maszyny do pakowania kartonów, co powoduje zablokowania. Zapewnienie spójnej jakości kartonów przed ich dotarciem do maszyny do pakowania kartonów eliminuje większość przypadków zatkania i znacznie zmniejsza częstotliwość konieczności konserwacji.
Eksploatacja maszyny do pakowania kartonów z prędkością przekraczającą jej nominalną wartość znacznie zwiększa ryzyko zakleszczeń i może unieważnić gwarancję. Każda maszyna do pakowania kartonów jest kalibrowana w celu zapewnienia optymalnej wydajności w określonym zakresie prędkości; przekroczenie tego zakresu powoduje nadmierny naprężenie części mechanicznych oraz nieprawidłowe ustawienie kartonów. Zamiast zwiększać prędkość, skup się na zapewnieniu spójności dostaw kartonów oraz na profilaktycznym konserwowaniu maszyny, aby maksymalizować przepustowość, jaką maszyna do pakowania kartonów może bezpiecznie zapewnić.
Interwały wymiany dla maszyny do pakowania w pudełkach kartonowych zależą od liczby godzin pracy, jakości kartonów oraz częstotliwości konserwacji. Pasy napędowe zwykle wymaga się co 12–18 miesięcy, wałki prowadzące co 18–24 miesiące, a elementy zamykające co 6–12 miesięcy. Zawsze należy zapoznać się z instrukcją konserwacji maszyny do pakowania w pudełkach kartonowych, aby poznać zalecane przez producenta harmonogramy wymiany, a także przyspieszyć wymianę w przypadku zauważenia wzrostu liczby zatkanień lub nietypowych śladów zużycia.

2026/09/20
Maszyny do pakowania gotowych torebek: zmniejsz zużycie folii, obniż całkowity koszt posiadania (TCO) i osiągnij szybszy zwrot z inwestycji

2026/09/20
Skróć czas zmiany ustawień maszyny do pakowania torebek gotowych o 40 % dzięki sprawdzonym najlepszym praktykom

2026/09/20
Maszyny do pakowania torebek gotowych: zwiększ wydajność, zmniejsz odpady i popraw zwrot z inwestycji (ROI)

2026/09/20
Porównanie maszyn obrotowych i liniowych do pakowania torebek gotowych: prędkość, zwrot z inwestycji (ROI) i skalowalność

2026/09/20
Maszyna do pakowania torebek gotowych: zwiększ wydajność, obniż koszty pracy i popraw integralność zgrzewu

2026/09/21
Maszyna do gotowych toreb: typy toreb, materiały i przewodnik wypełniania

