 EN
كيفية تقليل هدر الفيلم باستخدام آلة تغليف الأكياس الجاهزة؟
2026/09/20
آلات تغليف الأكياس الجاهزة: تقليل هدر الفيلم، وخفض التكلفة الإجمالية للملكية (TCO)، وتحقيق عائد أسرع على الاستثمار (ROI)

2026/10/10
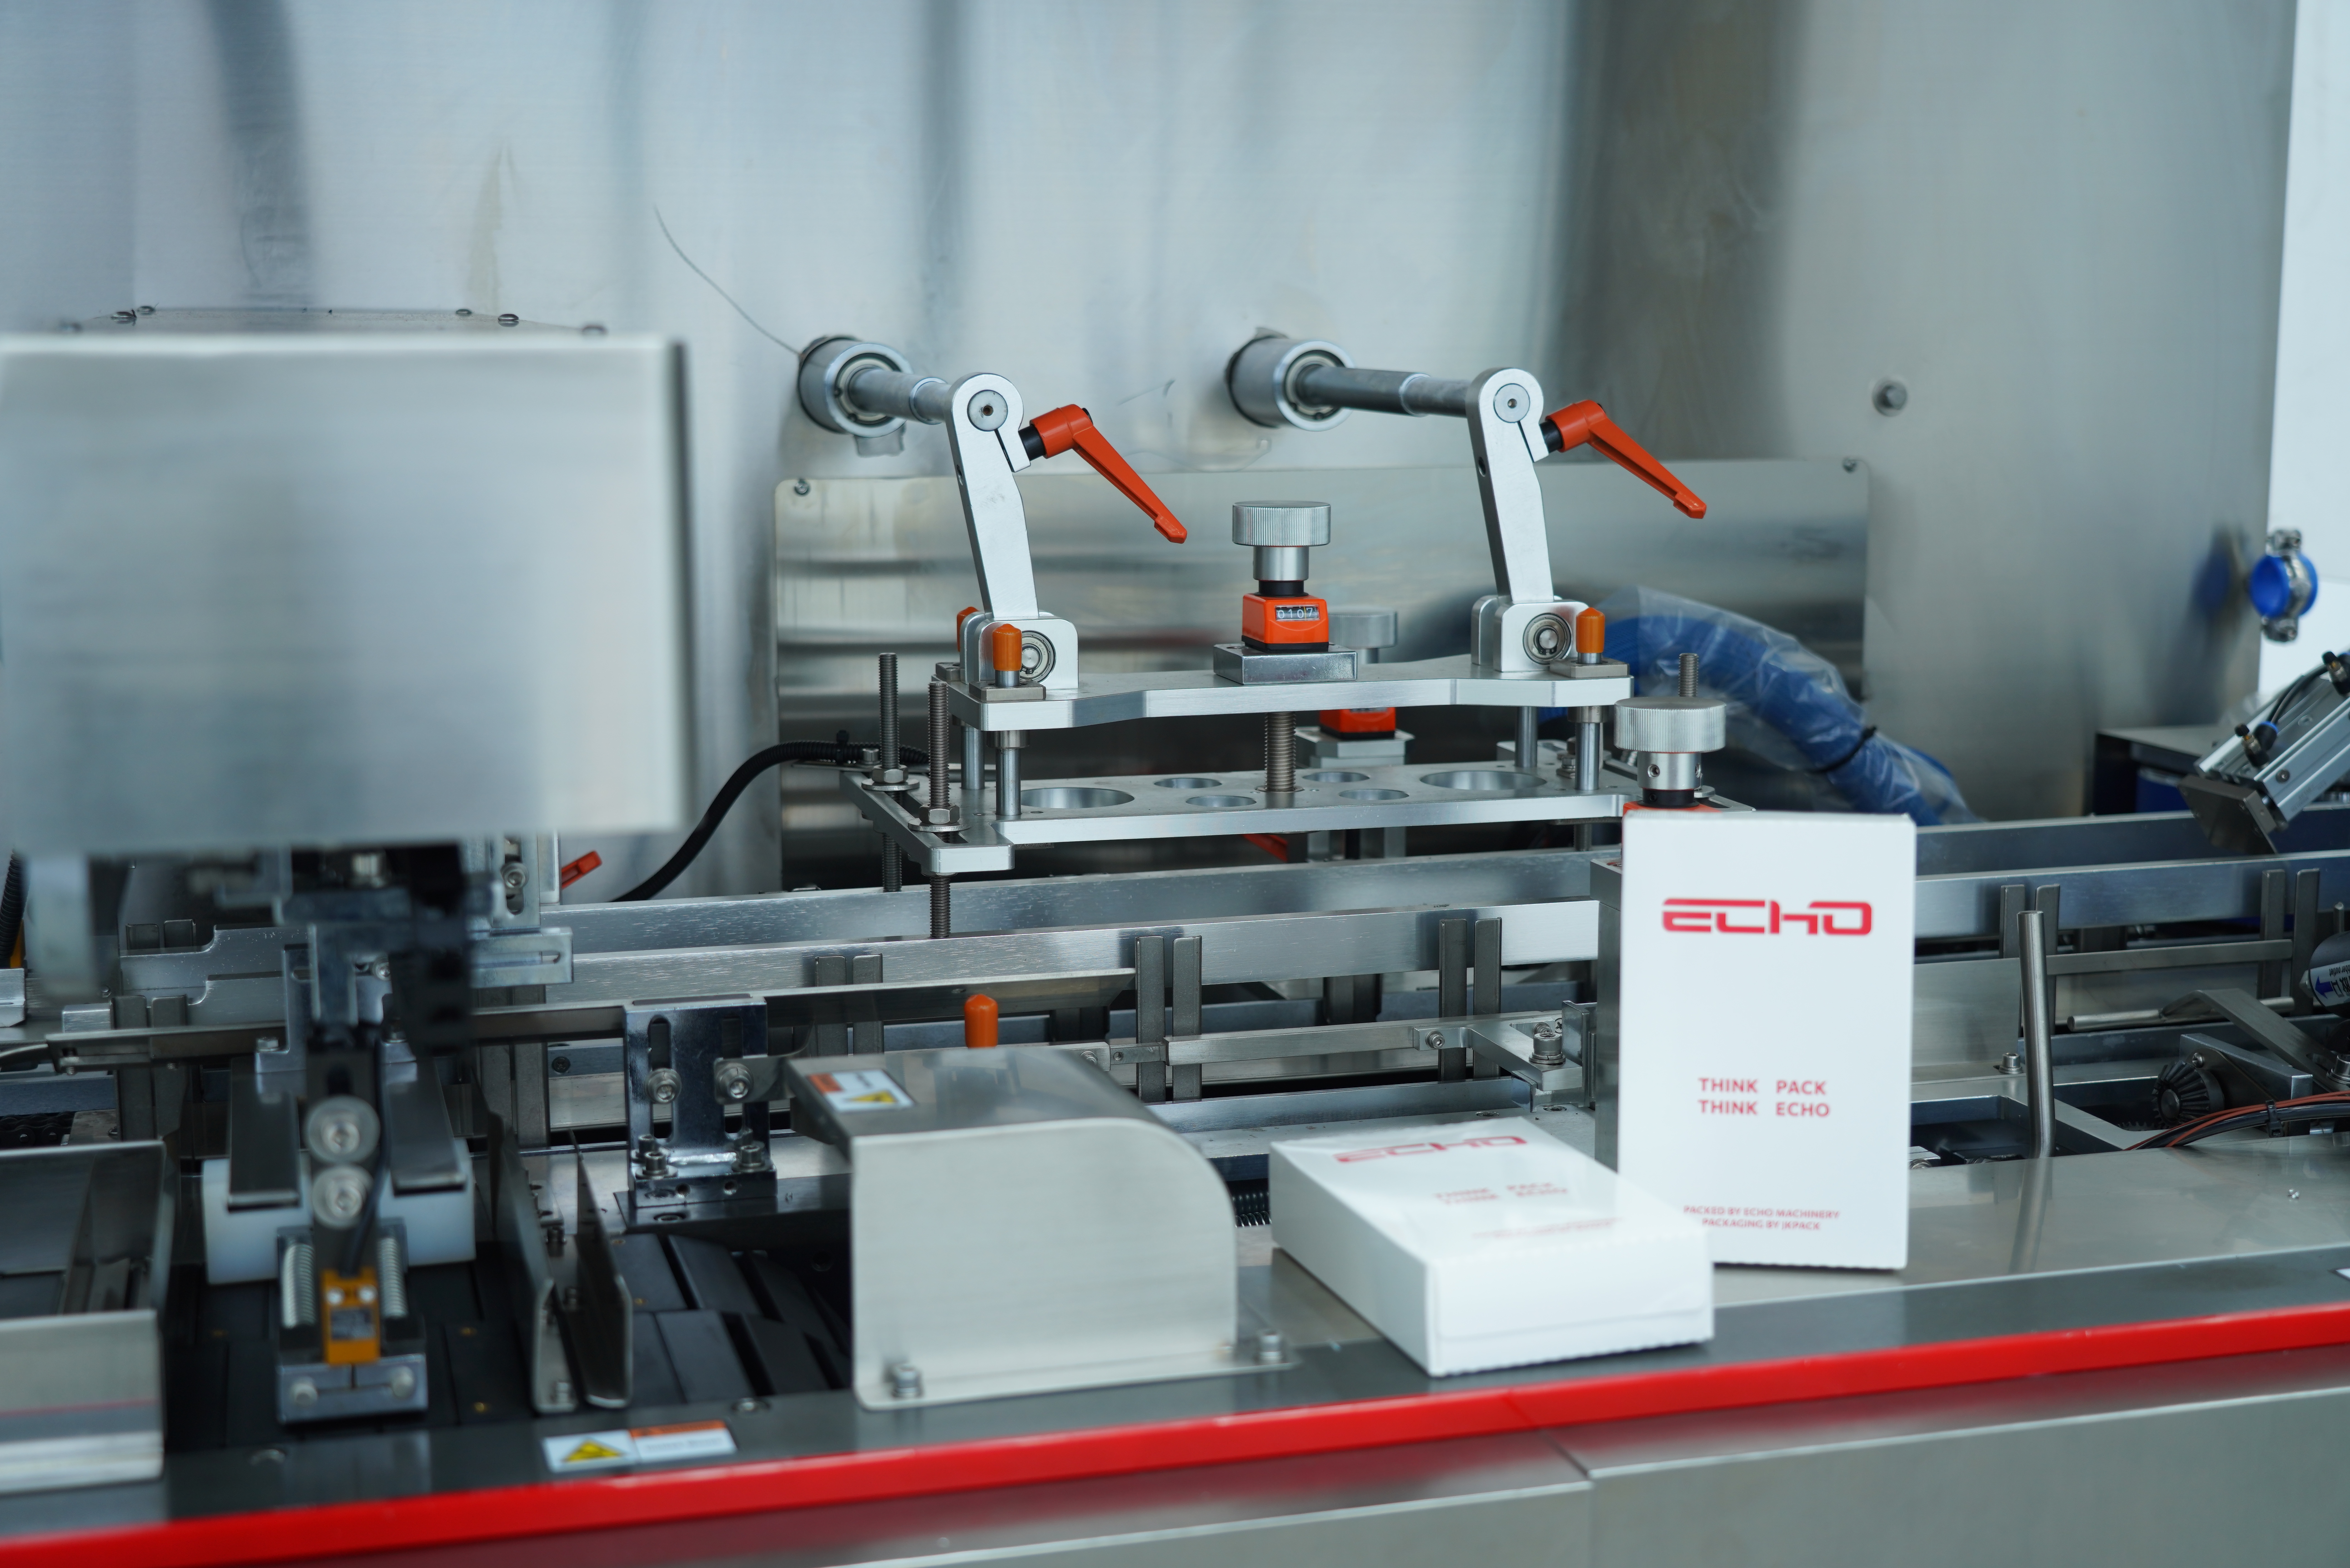
يؤدي انسداد آلة تغليف الصناديق الكرتونية إلى توقف خط الإنتاج بالكامل، ما يُكلِّف وقتاً ثميناً ويقلل الكفاءة التشغيلية. وعندما آلة تعبئة صناديق الكرتون تتوقف الآلة عن الاستجابة أو تظهر سلوكاً غير اعتيادي، فإن فهم السبب الجذري أمرٌ بالغ الأهمية للحد من توقُّف التشغيل واستعادة سير العمل الطبيعي. وينشأ الانسداد في آلة تغليف الصناديق الكرتونية عادةً بسبب سوء محاذاة المواد أو تآكل المكونات أو إعدادات غير صحيحة للآلة، وكل هذه الأسباب يمكن تشخيصها وإصلاحها عبر منهجية منظمة لاستكشاف الأخطاء.
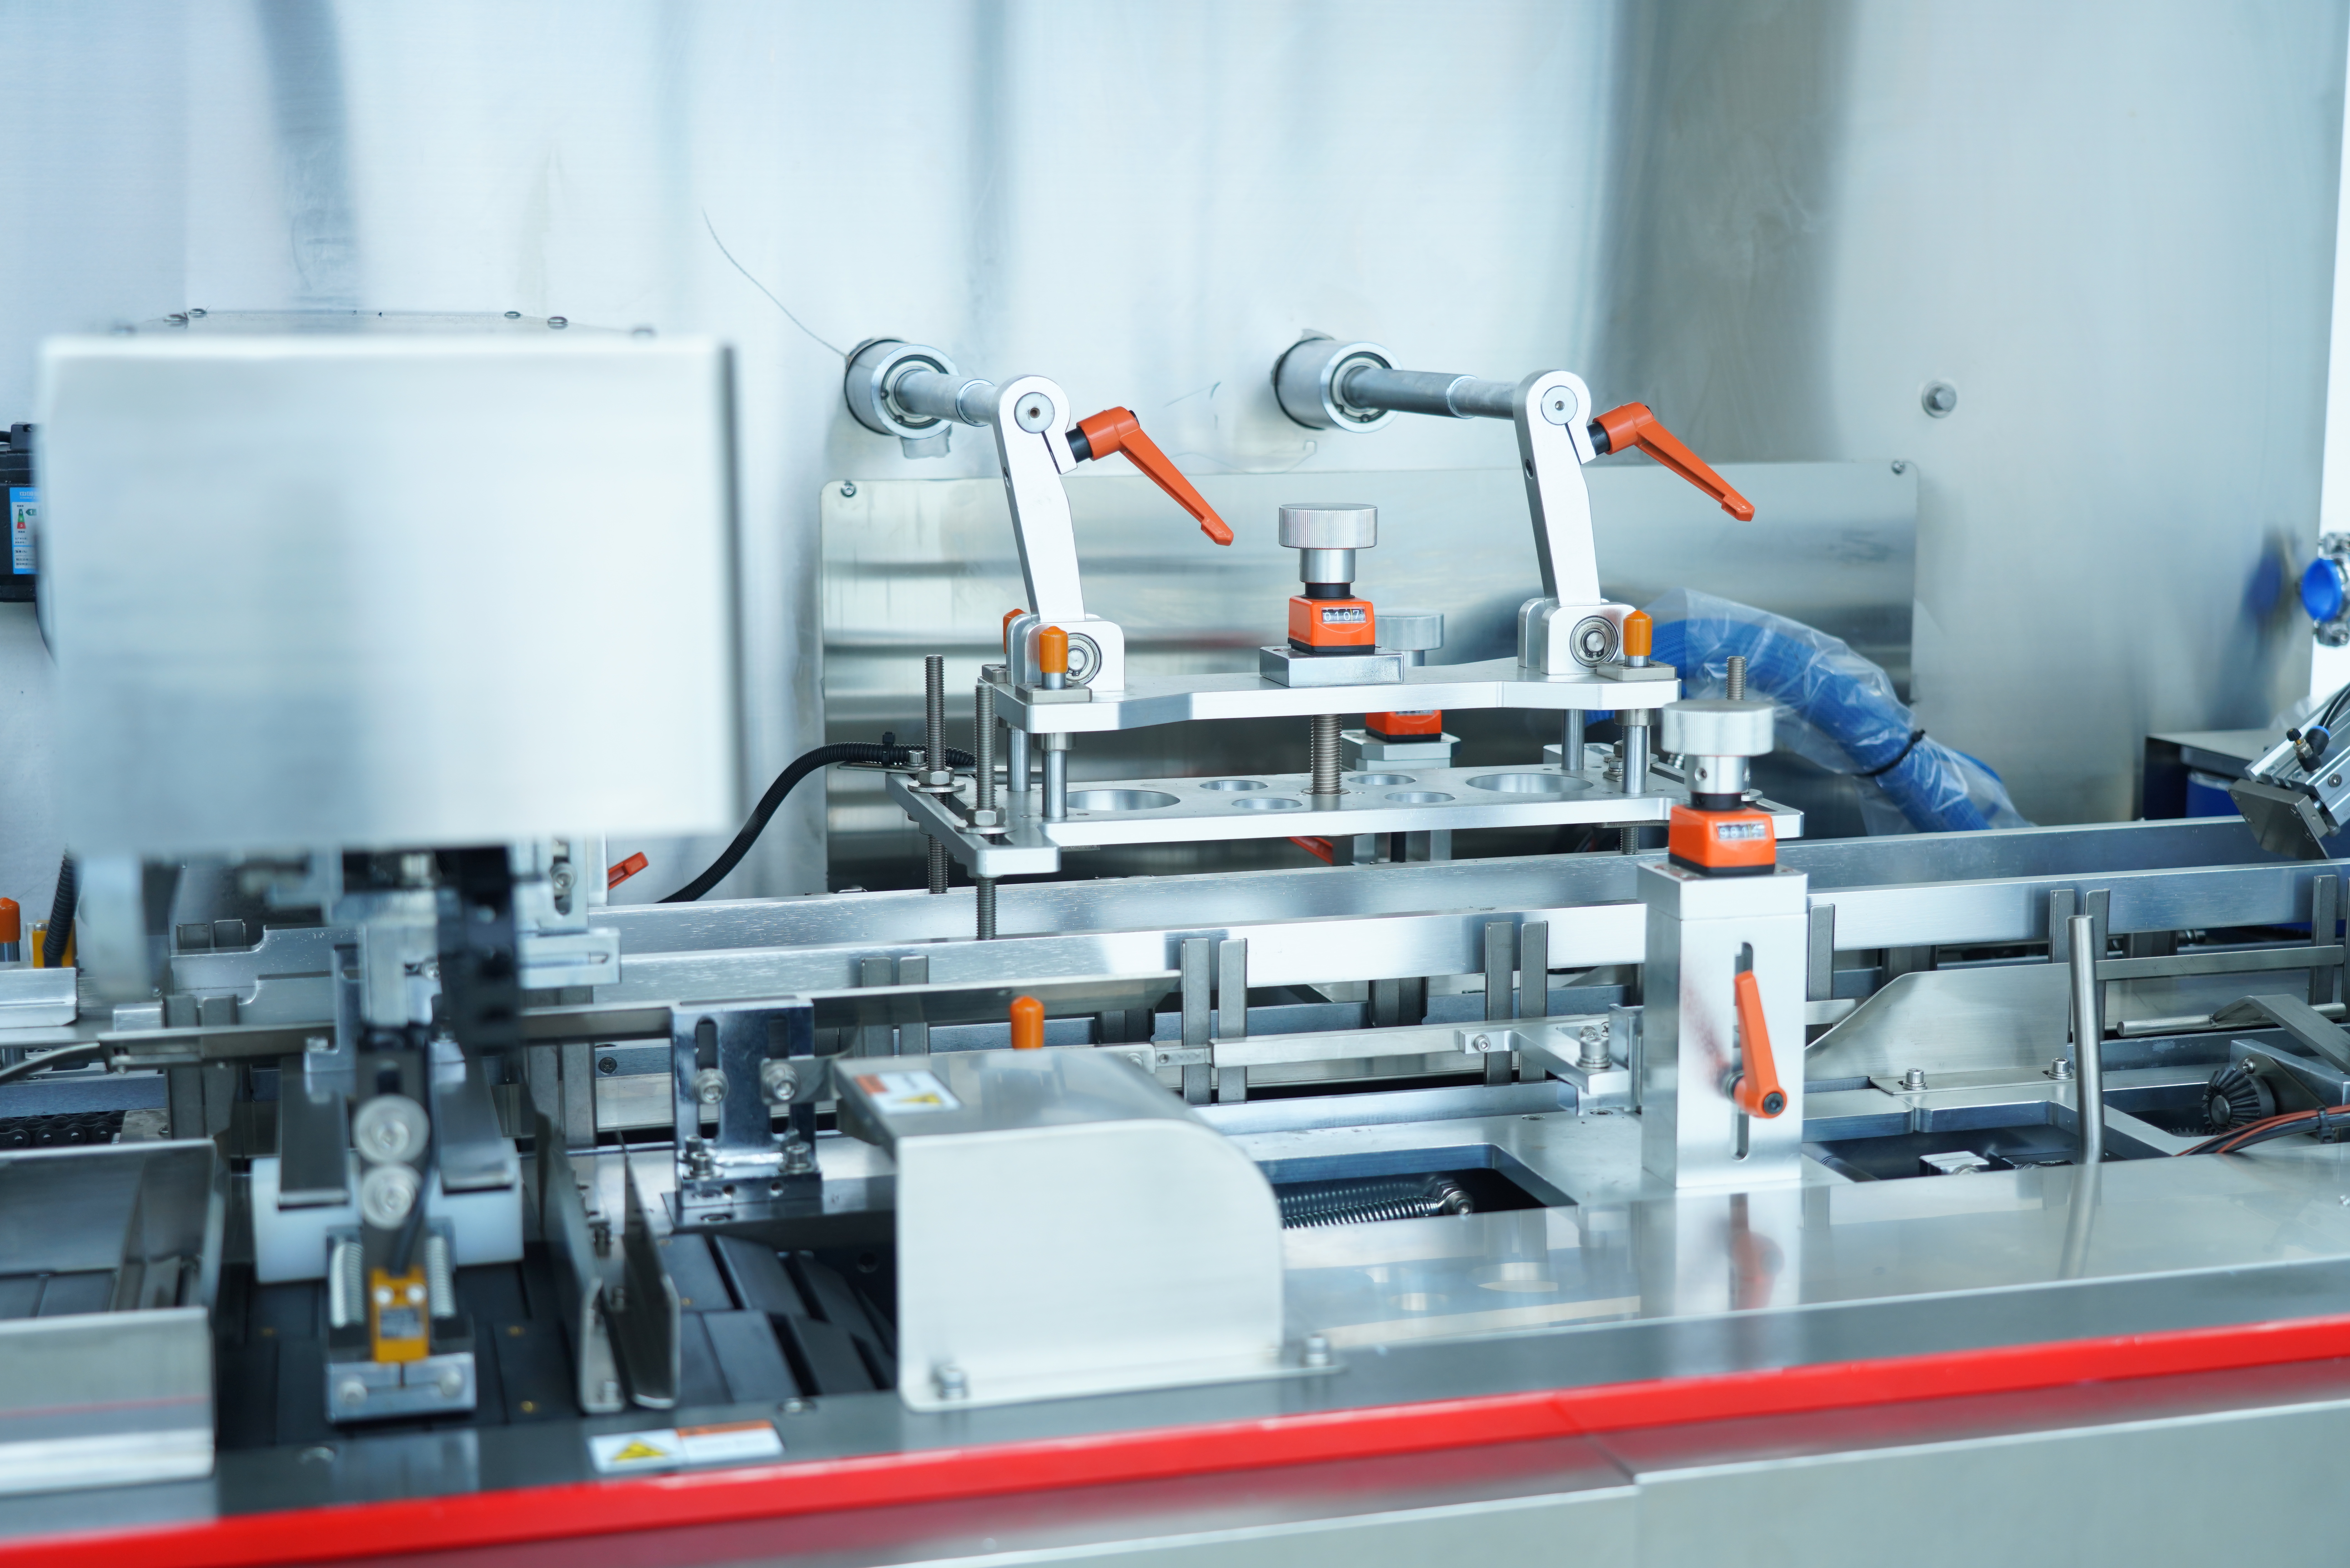
يُقدِّم هذا الدليل خطوات تشخيصية عملية لتحديد سبب انسداد آلة تغليف الصناديق الكرتونية، والعوامل التي تسهم في تكرار هذه الانسدادات، وكيفية تطبيق الحلول المُجربة التي تعيد التشغيل الموثوق للآلة. سواء كنت تدير منشأة تعبئة صغيرة أو تشرف على عدة خطوط تغليف، فإن إتقان تشخيص الانسدادات يضمن استمرار عمل آلة تغليف الصناديق الكرتونية بسلاسة ويحافظ على جداول الإنتاج في موعدها.
يُعَدُّ عدم اصطفاف العلب بشكلٍ صحيح أحد أكثر الأسباب شيوعًا لانسداد آلة تغليف العلب. وعندما تدخل العلب إلى آلية التغذية بزاوية خاطئة أو بتباعد غير متسق، يصعب على الآلة تحديد موضعها بدقة، ما يؤدي إلى انسدادات ميكانيكية. وتعتمد آلة تغليف العلب على هندسة دقيقة للعلب ومعدلات تغذية متناسقة لكي تعمل دون انقطاع. فإذا كانت علب التوريد الداخلة مُتلفة أو مشوَّهة أو مرتبة بشكلٍ غير منتظم، فقد تفشل أجهزة الاستشعار في آلة تغليف العلب في التعرُّف على الأبعاد الصحيحة، فيؤدي ذلك إلى توقُّف النظام في منتصف دورة التشغيل.
مع مرور الوقت، تتآكل أحزمة القيادة والسلسلات وقضبان التوجيه في آلة تغليف علب الكرتون وتخرج عن محاذاة وضعها الأصلي. وعندما تفقد الأجزاء الميكانيكية في آلة تغليف علب الكرتون دقتها الأصلية، تزداد قوة الاحتكاك وقد تعلق العلب بين البكرات أو محطات الإغلاق. وتؤدي المكونات المتدهورة إلى تقليل المسافة الفاصلة التي تحتاجها آلة تغليف علب الكرتون لتمرير العلب بسلاسة عبر كل مرحلة من مراحل المعالجة. ويُظهر فحص أنظمة القيادة وقياس محاذاة قضبان التوجيه والبحث عن شوائب معدنية داخل آلة تغليف علب الكرتون ما إذا كانت حالة تآكل المكونات هي السبب الجذري لانسداد العلب.
قبل الوصول إلى الجزء الداخلي من آلة تغليف الصناديق الكرتونية، يجب دائمًا إطفاء التجهيزات وتفعيل جميع أقفال الأمان. ويجب أن يركّز الفحص البصري لآلة تغليف الصناديق الكرتونية على مسار التغذية، وأجهزة استشعار الصناديق الكرتونية، وجميع الأجزاء المتحركة التي تنقل الصناديق عبر الخط. ابحث عن حواف معدنية مثنيّة أو أدلة بلاستيكية متشققة أو تراكم غبار الكرتون داخل هيكل آلة تغليف الصناديق الكرتونية. وتحقّق مما إذا كانت الصناديق الداخلة تظهر تالفة أو مرتبة بشكل غير منتظم، لأن العوامل الخارجية تؤثر مباشرةً في قدرة آلة تغليف الصناديق الكرتونية على معالجتها دون حدوث انسداد.
بعد أن تثبت جهاز تغليف الصناديق الكرتونية، ابحث عن أي انسدادات ظاهرة وأزل الصناديق الكرتونية العالقة بعناية لتفادي حدوث أضرار إضافية. ونظّف شظايا الورق المقوى والقطع المسطحة أو بقايا المادة اللاصقة من المسار الذي تمرّ منه الصناديق الكرتونية داخل جهاز تغليف الصناديق الكرتونية. وبعد إزالة العوائق، قم بتدوير عمود الدفع الخاص بجهاز تغليف الصناديق الكرتونية يدويًّا (إذا كان مزوَّدًا بمقبض دوران يدوي) دورة كاملة للتأكد من عدم وجود انسدادات إضافية. ثم أدخل ٥–١٠ صناديق تجريبية عبر جهاز تغليف الصناديق الكرتونية الخاص بك وبسرعة منخفضة للتحقق من سلاسة الحركة واكتشاف أي أماكن تتوقف فيها الصناديق أو تعلق.
يُعَدُّ عطل الاستشعار سببًا شائعًا لإشارات الانسداد الكاذبة في آلة تغليف الصناديق الكرتونية. وتتولى أجهزة الاستشعار في هذه الآلة اكتشاف وجود الصندوق الكرتوني وارتفاعه وموقعه؛ فإذا أرسلت إشاراتٍ غير صحيحة، تتوقف الآلة حتى في غياب أي انسداد ماديٍّ فعليٍّ. نظِّف جميع عدسات أجهزة الاستشعار في آلتك باستخدام قطعة قماش ناعمة خالية من الوبر، وتأكد من أن حزم الضوء غير محجوبة. وجرب كل جهاز استشعار على حدة وفقًا للدليل الإرشادي للمستخدم الخاص بآلة تغليف الصناديق الكرتونية لديك للتحقق من أن أزمنة الاستجابة ضمن الحدود المحددة من قِبل الشركة المصنِّعة.
يُطيل التزييت المجدول بشكلٍ كبيرٍ من عمر آلة تغليف علب الكرتون التشغيلي ويمنع انسدادها الناتج عن تراكم الاحتكاك. قم بتطبيق مواد التزييت الموصى بها من قبل الشركة المصنِّعة على جميع نقاط الدوران ومحركات السلاسل وأسطح المحامل في آلة تغليف علب الكرتون وفقًا لجدول الصيانة. ويجب استبدال الأحزمة البالية في آلة تغليف علب الكرتون كل ١٢–١٨ شهرًا حسب ساعات التشغيل؛ فالتأخير في الاستبدال يزيد من تكرار الانسدادات. وأنشئ مخزونًا للأجزاء الخاصة بآلة تغليف علب الكرتون يشمل أحزمة القيادة الاحتياطية وبكرات التوجيه والمكونات الخاصة بالإغلاق، كي تتمكن من إجراء إصلاحات سريعة دون توقف تشغيلي مطوّل.
تؤثر جودة العلب الواردة تأثيرًا مباشرًا على أداء آلة تعبئة علب الكرتون الخاصة بك. تأكَّد من أن العلب المورَّدة تتوافق مع المواصفات البُعدية والهيكلية المطلوبة من قِبل آلة تعبئة علب الكرتون الخاصة بك قبل تحميلها في نظام التغذية. وعَّد إعداد سرعة التغذية في آلة تعبئة علب الكرتون الخاصة بك بحيث تتناسب مع جودة علبك؛ إذ إن تشغيل آلة تعبئة علب الكرتون بأقصى سرعة باستخدام علب من الدرجة الأدنى يرفع خطر حدوث انسدادات بشكل كبير. درِّب المشغلين على فحص مكدسات العلب بحثًا عن أي تلف، وأزل العلب المضغوطة أو المنحنية قبل دخولها آلة تعبئة علب الكرتون، لأن الوقاية أكثر كفاءة من معالجة الانسدادات بعد وقوعها.
تساعد عمليات التفتيش الدورية ربع السنوية التي يجريها فنيون مؤهلون في اكتشاف مشكلات سوء المحاذاة قبل أن تتسبب في انسداد آلة تغليف علب الكرتون. ويمكن للفني قياس دقة قضبان التوجيه في آلة تغليف علب الكرتون، والتحقق من الانحراف في محور الدوران، والتأكد من أن جميع المكونات الكهروميكانيكية تدور حول محاورها المركزية السليمة. وتُظهر هذه التدقيقات المشكلات الصغيرة التي قد تتفاقم لتصبح انسدادات كبرى إذا لم تُعالج في حينها، مما يضمن بقاء أداء وموثوقية آلة تغليف علب الكرتون عند المستوى المصنعي الأصلي.
تُعَدُّ محاذاة العلب غير السليمة وتلف العلب الواردة الأسباب الرئيسية لحدوث الاختناقات في آلة تغليف العلب. وعندما تكون العلب منحنية أو مُسحوقة أو مرتبة بشكل غير منتظم، فإنها لا تستطيع التحرك بسلاسة عبر آلية التغذية الخاصة بآلة تغليف العلب، مما يؤدي إلى حدوث انسدادات. ويؤدي ضمان جودة العلب باستمرار قبل وصولها إلى آلة تغليف العلب الخاصة بك إلى القضاء على معظم حالات الاختناق، كما يقلل بشكل كبير من تكرار عمليات الصيانة.
تشغيل آلة تغليف الصناديق الكرتونية بسرعة تفوق السرعة المُحددة لها يزيد من خطر انسدادها بشكل كبير، وقد يؤدي ذلك إلى إبطال الضمان الخاص بها. فكل آلة تغليف صناديق كرتونية مُعايرة لتحقيق أداءٍ أمثل ضمن نطاق سرعي محدد؛ وعند تجاوز هذا النطاق، تتعرّض الأجزاء الميكانيكية لضغط زائد، كما تزداد احتمالية عدم انتظام وضع الصناديق الكرتونية. ولذلك، بدلًا من رفع السرعة، ركّز على تحسين انتظام توريد الصناديق الكرتونية وإجراء الصيانة الوقائية بانتظام لتعظيم الإنتاجية التي يمكن لآلة تغليف الصناديق الكرتونية أن تحقّقها بأمان.
فترات استبدال آلة تغليف علب الكرتون تعتمد على ساعات التشغيل وجودة العلب وعدد مرات الصيانة. وعادةً ما تحتاج أحزمة القيادة إلى الاستبدال كل ١٢–١٨ شهرًا، وبكرات التوجيه كل ١٨–٢٤ شهرًا، ومكونات الإغلاق كل ٦–١٢ شهرًا. ويجب دائمًا الرجوع إلى دليل صيانة آلة تغليف علب الكرتون الخاص بك للحصول على الجداول الموصى بها من قِبل الشركة المصنِّعة للاستبدال، مع تسريع عملية الاستبدال في حال ملاحظة تزايد تكرار الانسدادات أو أنماط التآكل غير المعتادة.

2026/09/20
آلات تغليف الأكياس الجاهزة: تقليل هدر الفيلم، وخفض التكلفة الإجمالية للملكية (TCO)، وتحقيق عائد أسرع على الاستثمار (ROI)

2026/09/20
خفض وقت تبديل إعدادات آلة تغليف الأكياس الجاهزة بنسبة ٤٠٪ باستخدام أفضل الممارسات المُثبتة

2026/09/20
آلات تغليف الأكياس الجاهزة: زيادة الإنتاجية، وتقليل الهدر، وتحسين العائد على الاستثمار (ROI)

2026/09/20
المقارنة بين آلات تغليف الأكياس الجاهزة الدورانية والخطية: السرعة، والعائد على الاستثمار (ROI)، والقابلية للتوسع

2026/09/20
آلة تغليف الأكياس الجاهزة: زيادة الإنتاجية، وخفض تكاليف العمالة، وتحسين سلامة الغلق

2026/09/21
آلة تغليف الأكياس المُسبقة التصنيع: دليل الأنواع والمواد والتعبئة

