 EN
Kā samazināt plēves atkritumus, izmantojot gatavo maisiņu iepakošanas mašīnu?
2026/09/20
Gatavo maisiņu iepakošanas mašīnas: samaziniet plēves atkritumus, samaziniet kopējās ekspluatācijas izmaksas (TCO) un sasniedziet ātrāku ROI

2026/10/15
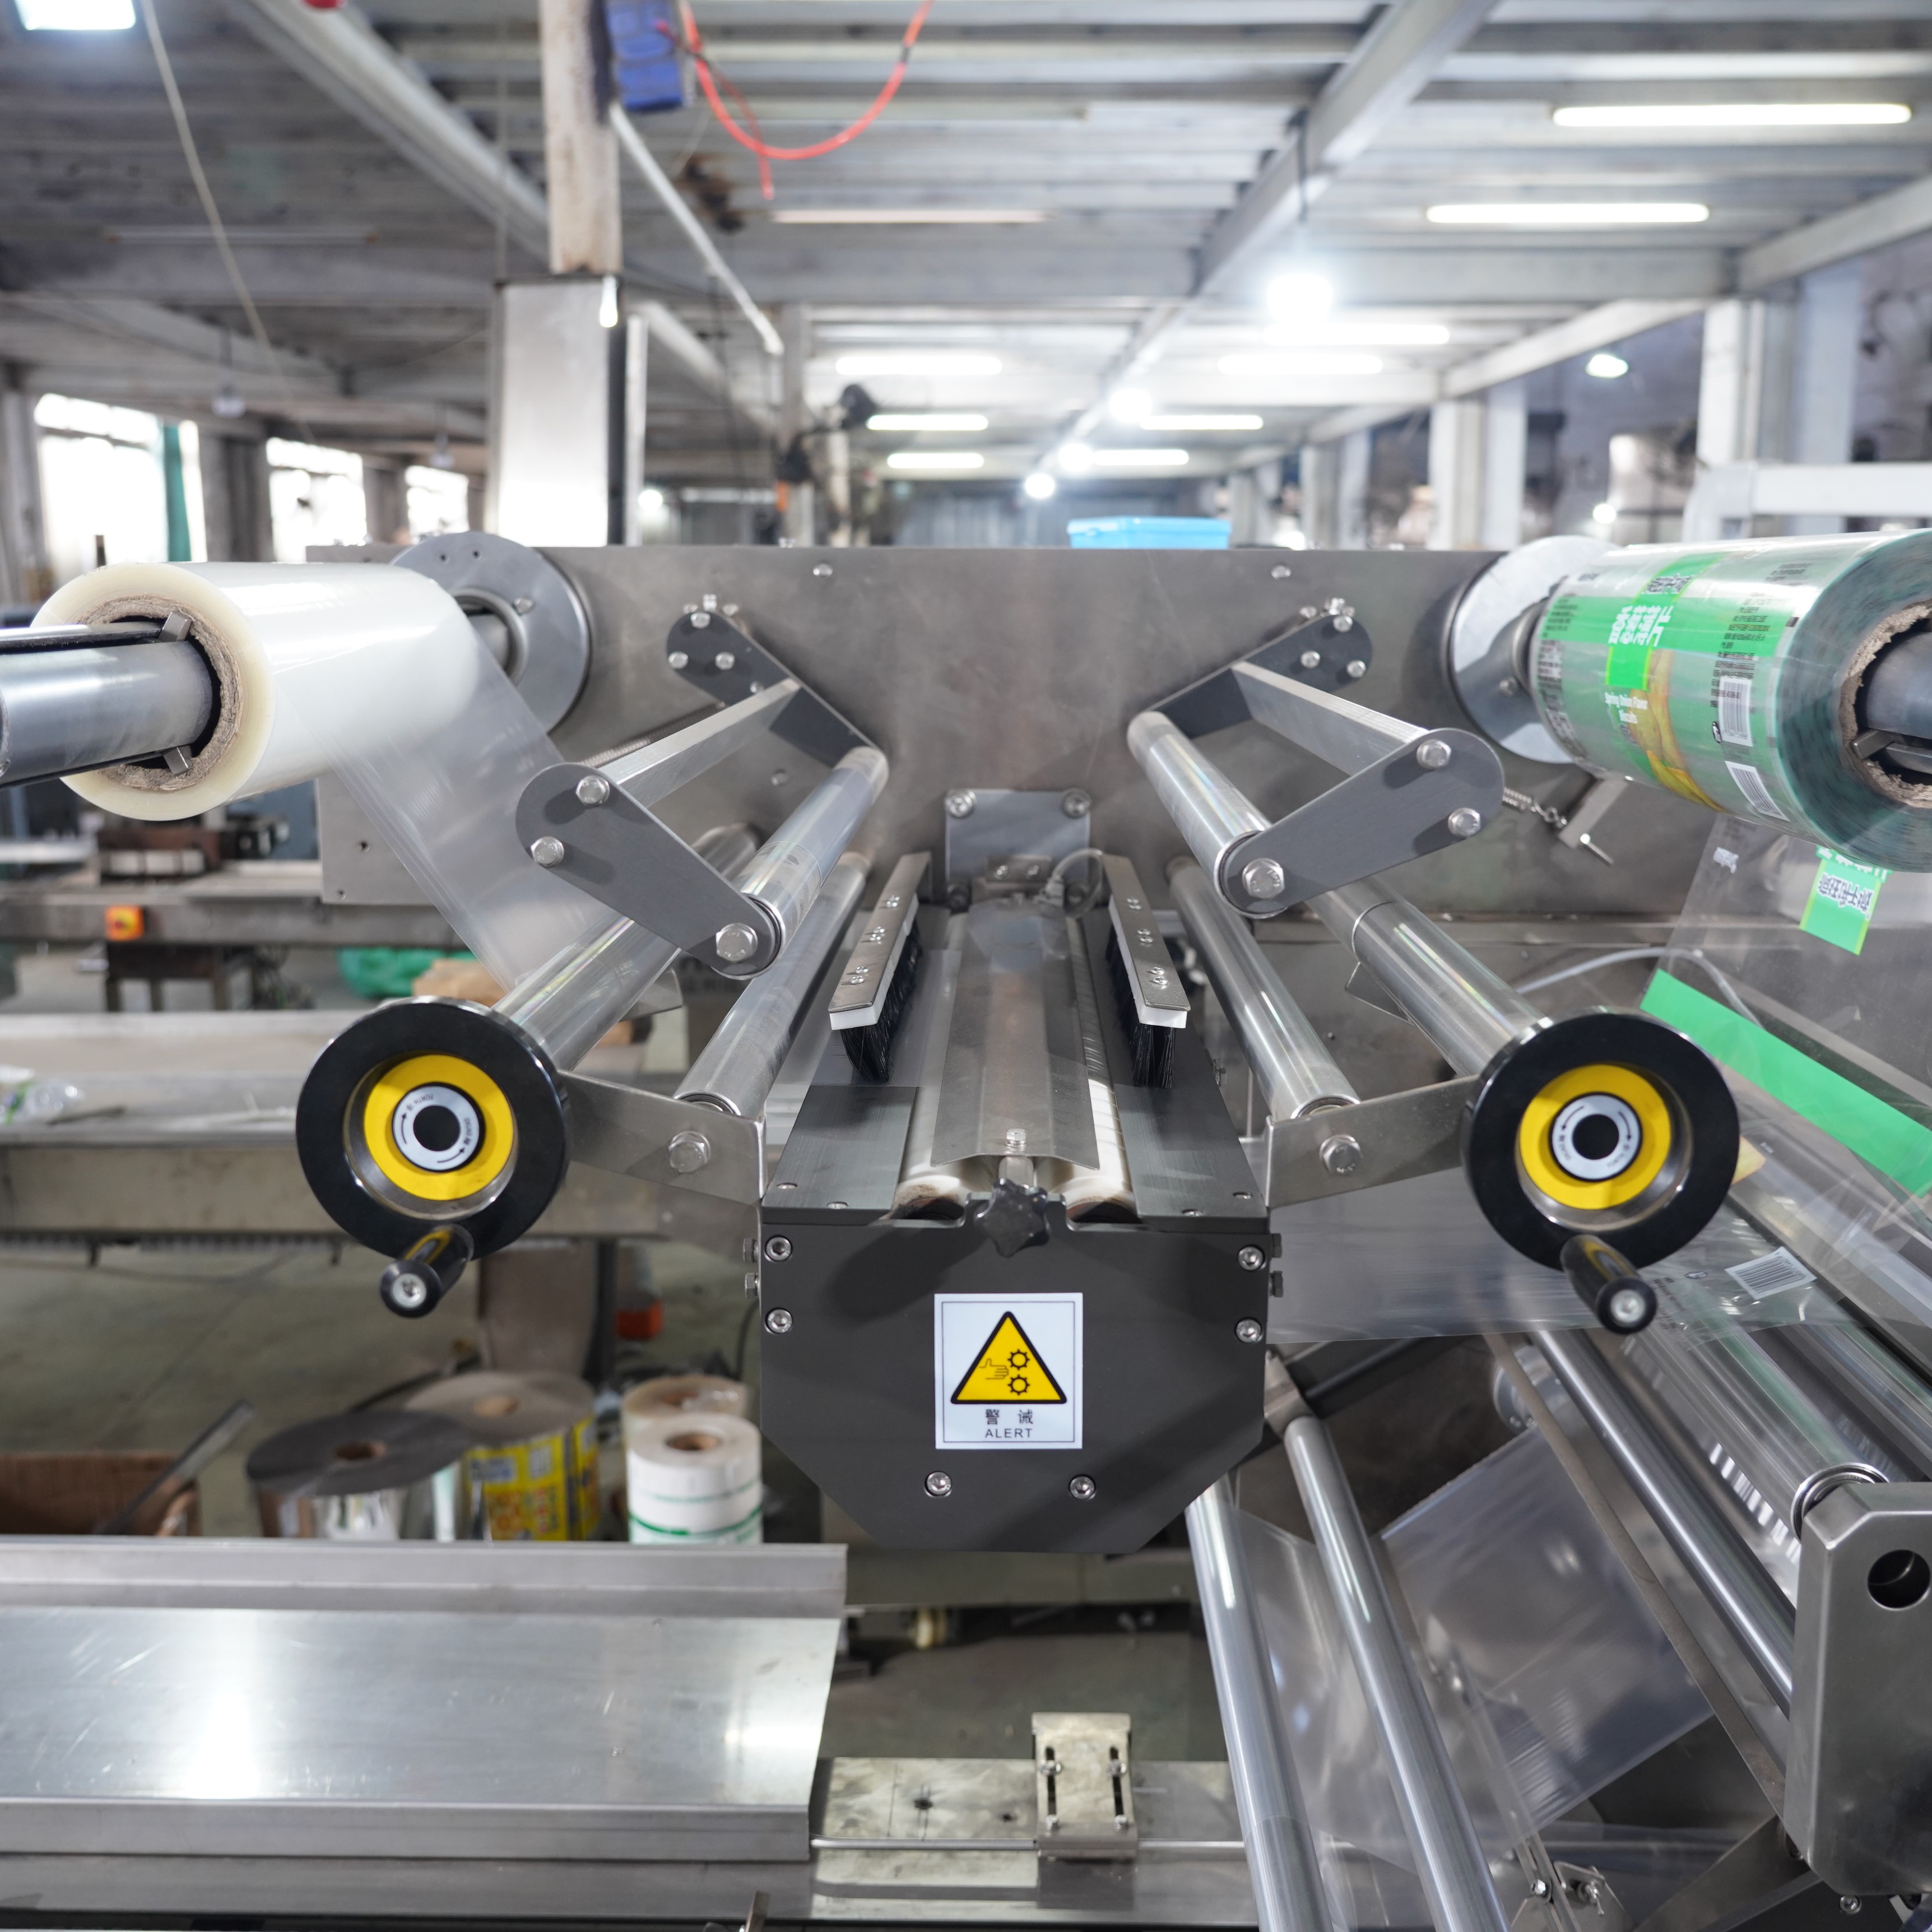
Aspilvena iepakošanas mašīna ir būtisks ieguldījums ražotājiem, kuri vēlas automatizēt savas iepakošanas operācijas. Šīs iekārtas pareiza uzstādīšanas process ir būtisks, lai nodrošinātu nevainojamu ražošanu, minimizētu darbības pārtraukumus un sasniegtu vienmērīgu produkta kvalitāti. Vai nu jūs uzsākat jaunu produkta līniju vai modernizējat esošo iepakošanas infrastruktūru, pareiza uzstādīšanas procesa izpratne palīdzēs izvairīties no dārgiem kavējumiem un optimizēt operacionālo efektivitāti jau no pirmās dienas.
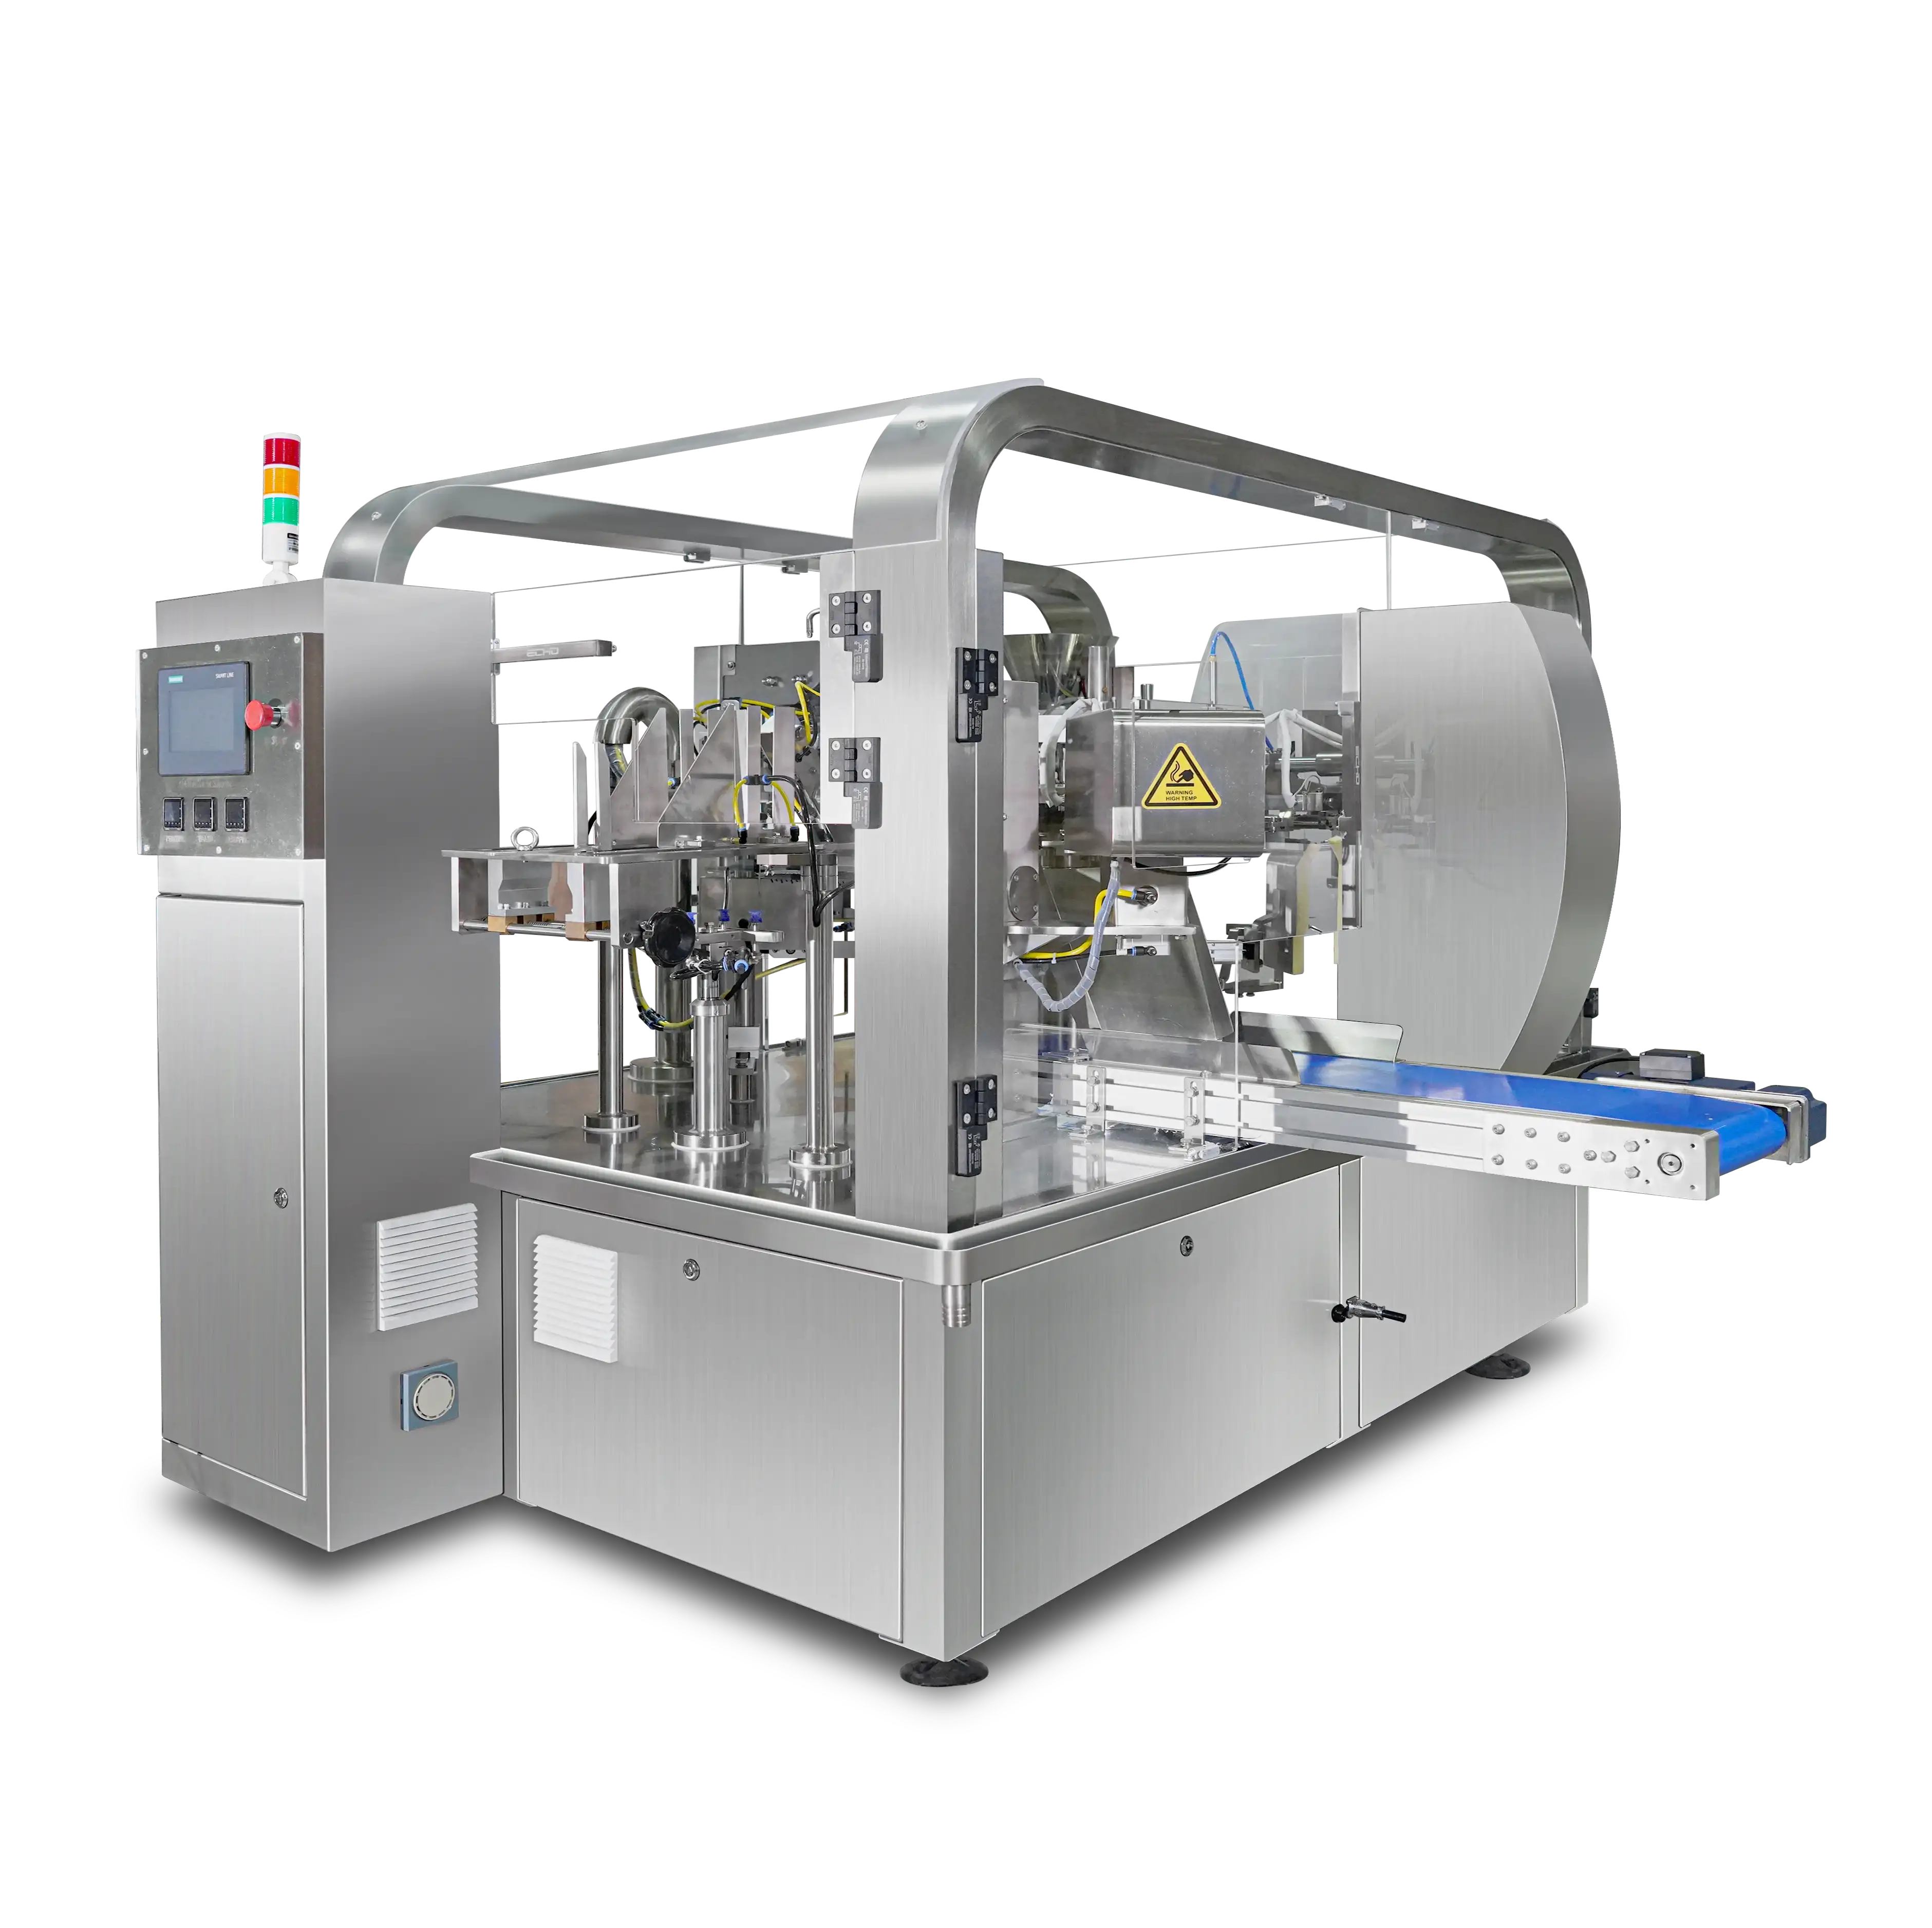
Spilgtie spilgtu iepakojuma mašīnas uzstādīšana jauniem produktiem ietver vairākus savstarpēji saistītus posmus, kas aptver mehānisko montāžu, programmatūras konfigurāciju un ražošanas testēšanu. Katrs uzstādīšanas procesa posms tieši ietekmē jūsu spēju sasniegt mērķa ražošanas ātrumus un nodrošināt iepakojuma vienveidību. Sekojot strukturētai pieejai un izpratnei par spilgtā iepakojuma mašīnas galvenajām sastāvdaļām, jūs varat nodrošināt gludu pāreju no uzstādīšanas līdz pilnmērogas ražošanai.
Katrs spilvena veida iepakošanas aparāts sastāv no vairākām pamatmekāniskām daļām, kas kopā veido, piepilda un noslēdz iepakojumus. Plēves pievades sistēma velk iepakošanas materiālu no rullīša, griešanas mehānisms noslēdz un atdala atsevišķos iepakojumus, bet produkta pievades sistēma ievada jūsu preces mašīnā. Pirms mēģināt konfigurēt spilvena veida iepakošanas aparātu ražošanai, ir būtiski saprast, kā šīs daļas mijiedarbojas. Servomotori un pneimatiskās sistēmas, kas darbina jūsu spilvena veida iepakošanas aparātu, ir jāuzstāda pareizi un jākalibrē, lai nodrošinātu precīzu laika koordināciju un vienmērīgu izvadi.
Mūsdienu spilvenveida iepakošanas mašīnu vienības integrē programmējamās loģikas vadības ierīces un pieskāriena ekrānus, kas pārvalda visu iepakošanas ciklu. Šīs sistēmas regulē plēves ātrumu, noslēgšanas temperatūru, griešanas pozīcijas un produkta laika noteikšanu. Pirms ražošanas uzsākšanas ir būtiski iepazīties ar savas spilvenveida iepakošanas mašīnas lietotāja interfeisu. Programmatūras iestatījumi spilvenveida iepakošanas mašīnā nosaka visu — no katra iepakojuma garuma līdz ražošanas ciklu biežumam, tāpēc pareiza konfigurācija ir pamata prasība panākumiem.
Filma materiāla izvēle ir viena no svarīgākajām darbībām, sagatavojot jūsu spilvena iepakošanas mašīnu jauniem produktiem. Dažādiem produktiem nepieciešami dažādi filma veidi atkarībā no mitruma barjeras, stiepšanās izturības un noslēgšanas īpašībām. Pirms iekraujat filmu savā spilvena iepakošanas mašīnā, pārbaudiet, vai materiāla platums atbilst mašīnas specifikācijām, un vai rullīša kvalitāte atbilst jūsu kvalitātes standartiem. Nepareizi iekrauts vai nesaderīgs films izraisīs jūsu spilvena iepakošanas mašīnas darbības traucējumus un defektīvu iepakojumu ražošanu, tāpēc šim posmam jāpievērš rūpīga uzmanība – tas ir obligāts.
Kalibrēšana ir spilvena iepakošanas mašīnas pielāgošanas process, lai nodrošinātu visu mehānisko komponentu ideālu sinhronu darbību. Sāciet ar filmas novietojuma izlīdzināšanas pārbaudi — materiālam jāpārvietojas taisni caur noslēgšanas vaļņu centru, nevirzoties malā. Iestatiet spilvena iepakošanas mašīnas noslēgšanas temperatūru uz ražotāja ieteikto sākuma vērtību, pēc tam veiciet testa ciklus ar atkritumu materiālu, lai pārbaudītu noslēguma kvalitāti. Temperatūras pielāgojumus spilvena iepakošanas mašīnā jāveic pakāpeniski, jo pat nelielas izmaiņas var būtiski ietekmēt noslēguma stiprumu un izskatu.
Jūsu produkta pievades mehānismam jāpielāgo, lai tas atbilstu jūsu jauno izstrādājumu izmēriem un svaru. Spilvena iepakojuma mašīnas produkta sensors ir jāuzstāda tā, lai katru izstrādājumu uztvertu uzticami, lai mašīna varētu koordinēt piepildīšanas un noslēgšanas laiku. Ja jūsu spilvena iepakojuma mašīnā ir kausa pacēlājs vai vibrācijas padeves ierīce, šiem komponentiem jāpielāgo darbība, lai nodrošinātu produktu piegādi pareizā ātrumā, novēršot iesprūšanu vai izlietoto produktu. Pirms produkta pievades sistēmas savienošanas ar spilvena iepakojuma mašīnu, tās testēšana atsevišķi novērš integrācijas problēmas, kas varētu kavēt ražošanas palaišanu.
Katrs spilvena iepakošanas aparāts darbojas, pamatojoties uz precīzu cikla laika principu, kur filmas pārvietošana, produkta novietošana, noslēgšana un sagriešana ir jānotiek pilnīgi secīgi. Iestatiet savā spilvena iepakošanas aparātā paliekošo laiku — laiku, kuru filma paliek noslēgšanas vaļņos — atbilstoši jūsu konkrētajai filmas un produkta kombinācijai. Ātruma iestatījumi jūsu spilvena iepakošanas aparātā ir jāsāk piesardzīgi un pakāpeniski jāpalielina, kamēr pārbaudāt, vai katrs cikls rada pieņemamus iepakojumus. Pāri garenvirzienam noslēgšanas pozīcija, garenvirziena noslēgšanas pozīcija un griezēja laikmērķis visi ir atkarīgi no pareizas jūsu spilvena iepakošanas aparāta iekšējo laika parametru konfigurācijas.
Uzsākt ražošanu ar izmēģinājuma palaišanu, izmantojot vismaz simt iepakojumus, lai noteiktu pamata kvalitātes standartu. Pārbaudīt noslēguma kvalitāti, iepakojuma izmērus un produkta centrēšanu no spilvena iepakojuma mašīnas izvades. Vāji vai nepilnīgi noslēgumi norāda, ka jūsu spilvena iepakojuma mašīnas noslēgšanas temperatūrai vai ilgumam jāveic pielāgojums. Ja jūsu spilvena iepakojuma mašīna rada iepakojumus ar rievām vai nevienmērīgu plēvi, iespējams, nepieciešama precīzāka uzraudzības izlīdzināšana vai plēves sasprindzinājuma pielāgošana. Dokumentēt visas iestatījumu vērtības, kas izmantotas veiksmīgajās izmēģinājuma palaišanās, lai vēlāk, ja rodas problēmas, varētu atgriezties pie šiem konfigurācijas parametriem.
Nepareiza plēves ievietošana ir visbiežākais problēmu veids, ar kuru sastopas, ieslēdzot spilvena iepakojuma mašīnu. Pārliecinieties, ka plēves ceļš caur jūsu spilvena iepakojuma mašīnu precīzi atbilst ražotāja shēmām un ka visas plēves vadītājas ir pareizi novietotas. Ja jūsu spilvena iepakojuma mašīna ražo savilktus iepakojumus, griešanas mehānisms var būt nobīdīts vai plēve var pārvietoties noslēgšanas procesā. Noplūdes pie noslēgumiem bieži rodas no piesārņojuma, nepareiziem temperatūras iestatījumiem vai spiediena nepareizas regulēšanas jūsu spilvena iepakojuma mašīnā. Risiniet katru problēmu sistēmiski, nevis veicot vairākus pielāgojumus vienlaicīgi, jo šāds pieejas veids palīdz identificēt, kura iestatījumu izmaiņa patiesībā atrisināja problēmu.
Spilgtiešanas iekārtas uzstādīšana parasti prasa divas līdz piecas dienas, atkarībā no aprīkojuma sarežģītības un jūsu komandas pieredzes līmeņa. Sākotnējā uzstādīšana un mehāniskā montāža parasti aizņem vienu līdz divas dienas, kamēr konfigurēšana, kalibrēšana un testa ražošanas cikli aizņem atlikušo laiku. Katram spilgtiešanas iekārtas modelim ir savas īpašās prasības, tāpēc ražotāja sniegtā uzstādīšanas dokumentācija, kas paredzēta tieši jūsu aprīkojumam, nodrošinās visprecīzāko termiņu jūsu situācijai.
Pēc sākotnējās iestatīšanas perioda pārkalibrējiet savu spilvena iepakošanas mašīnu katru reizi, kad maināt plēves veidus, produkta izmērus vai iepakošanas specifikācijas. Regulāra apkope un kalibrēšana jūsu spilvena iepakošanas mašīnai jāveic vismaz reizi kvartālī, lai nodrošinātu, ka mehāniskais nodilums nav ietekmējis šuvju kvalitāti vai iepakojuma vienveidību. Arī vides faktori, piemēram, temperatūra un mitrums, var ietekmēt jūsu spilvena iepakošanas mašīnas darbību, tāpēc sezonālas pielāgošanas bieži ir noderīgas.
Vienmēr atvienojiet strāvu no sava spilvena iepakošanas aparāta, pirms veicat jebkādus mehāniskus pielāgojumus vai apkopi. Neiekļaujieties aktīvajās noslēgšanas vai griešanas zonās, kamēr jūsu spilvena iepakošanas aparāts darbojas. Pirms ražošanas uzsākšanas pārliecinieties, ka visi jūsu spilvena iepakošanas aparāta aizsargi un drošības bloķētāji ir pareizi uzstādīti un darbojas. Apmāciet visus operatorus par konkrētajām drošības procedūrām, kas piemērotas jūsu spilvena iepakošanas aparāta modelim, un regulāri veiciet drošības pārskatus, lai saglabātu apzinātību par iespējamajiem bīstamības faktoriem.

2026/09/20
Gatavo maisiņu iepakošanas mašīnas: samaziniet plēves atkritumus, samaziniet kopējās ekspluatācijas izmaksas (TCO) un sasniedziet ātrāku ROI

2026/09/20
Samaziniet iepakojuma maisītāja mašīnas pārslēgšanās laiku par 40 %, izmantojot pierādītas labākās prakses

2026/09/20
Iepakojuma maisītāja mašīnas: palieliniet ražību, samaziniet atkritumus un uzlabojiet ROI

2026/09/20
Rotācijas un lineārās iepakojuma maisītāja mašīnas: salīdzinājums ātrumam, ROI un mērogojamībai

2026/09/20
Iepakojuma maisītāja mašīna: palieliniet ražību, samaziniet darbaspēka izmaksas un uzlabojiet noslēguma integritāti

2026/09/21
Iepriekšizgatavotas maisiņu mašīna: maisiņu veidi, materiāli un piepildīšanas pamācība

