 EN
Miten vähentää kalvohävikkiä valmiiksi valmistetun pussin pakkauskoneella?
2026/09/20
Valmiiksi valmistetut pussikoneet: vähennä kalvohävikkiä, leikkaa kokonaiskustannuksia (TCO) ja saavuta nopeampi tuotto sijoitetusta pääomasta (ROI)

2026/10/15
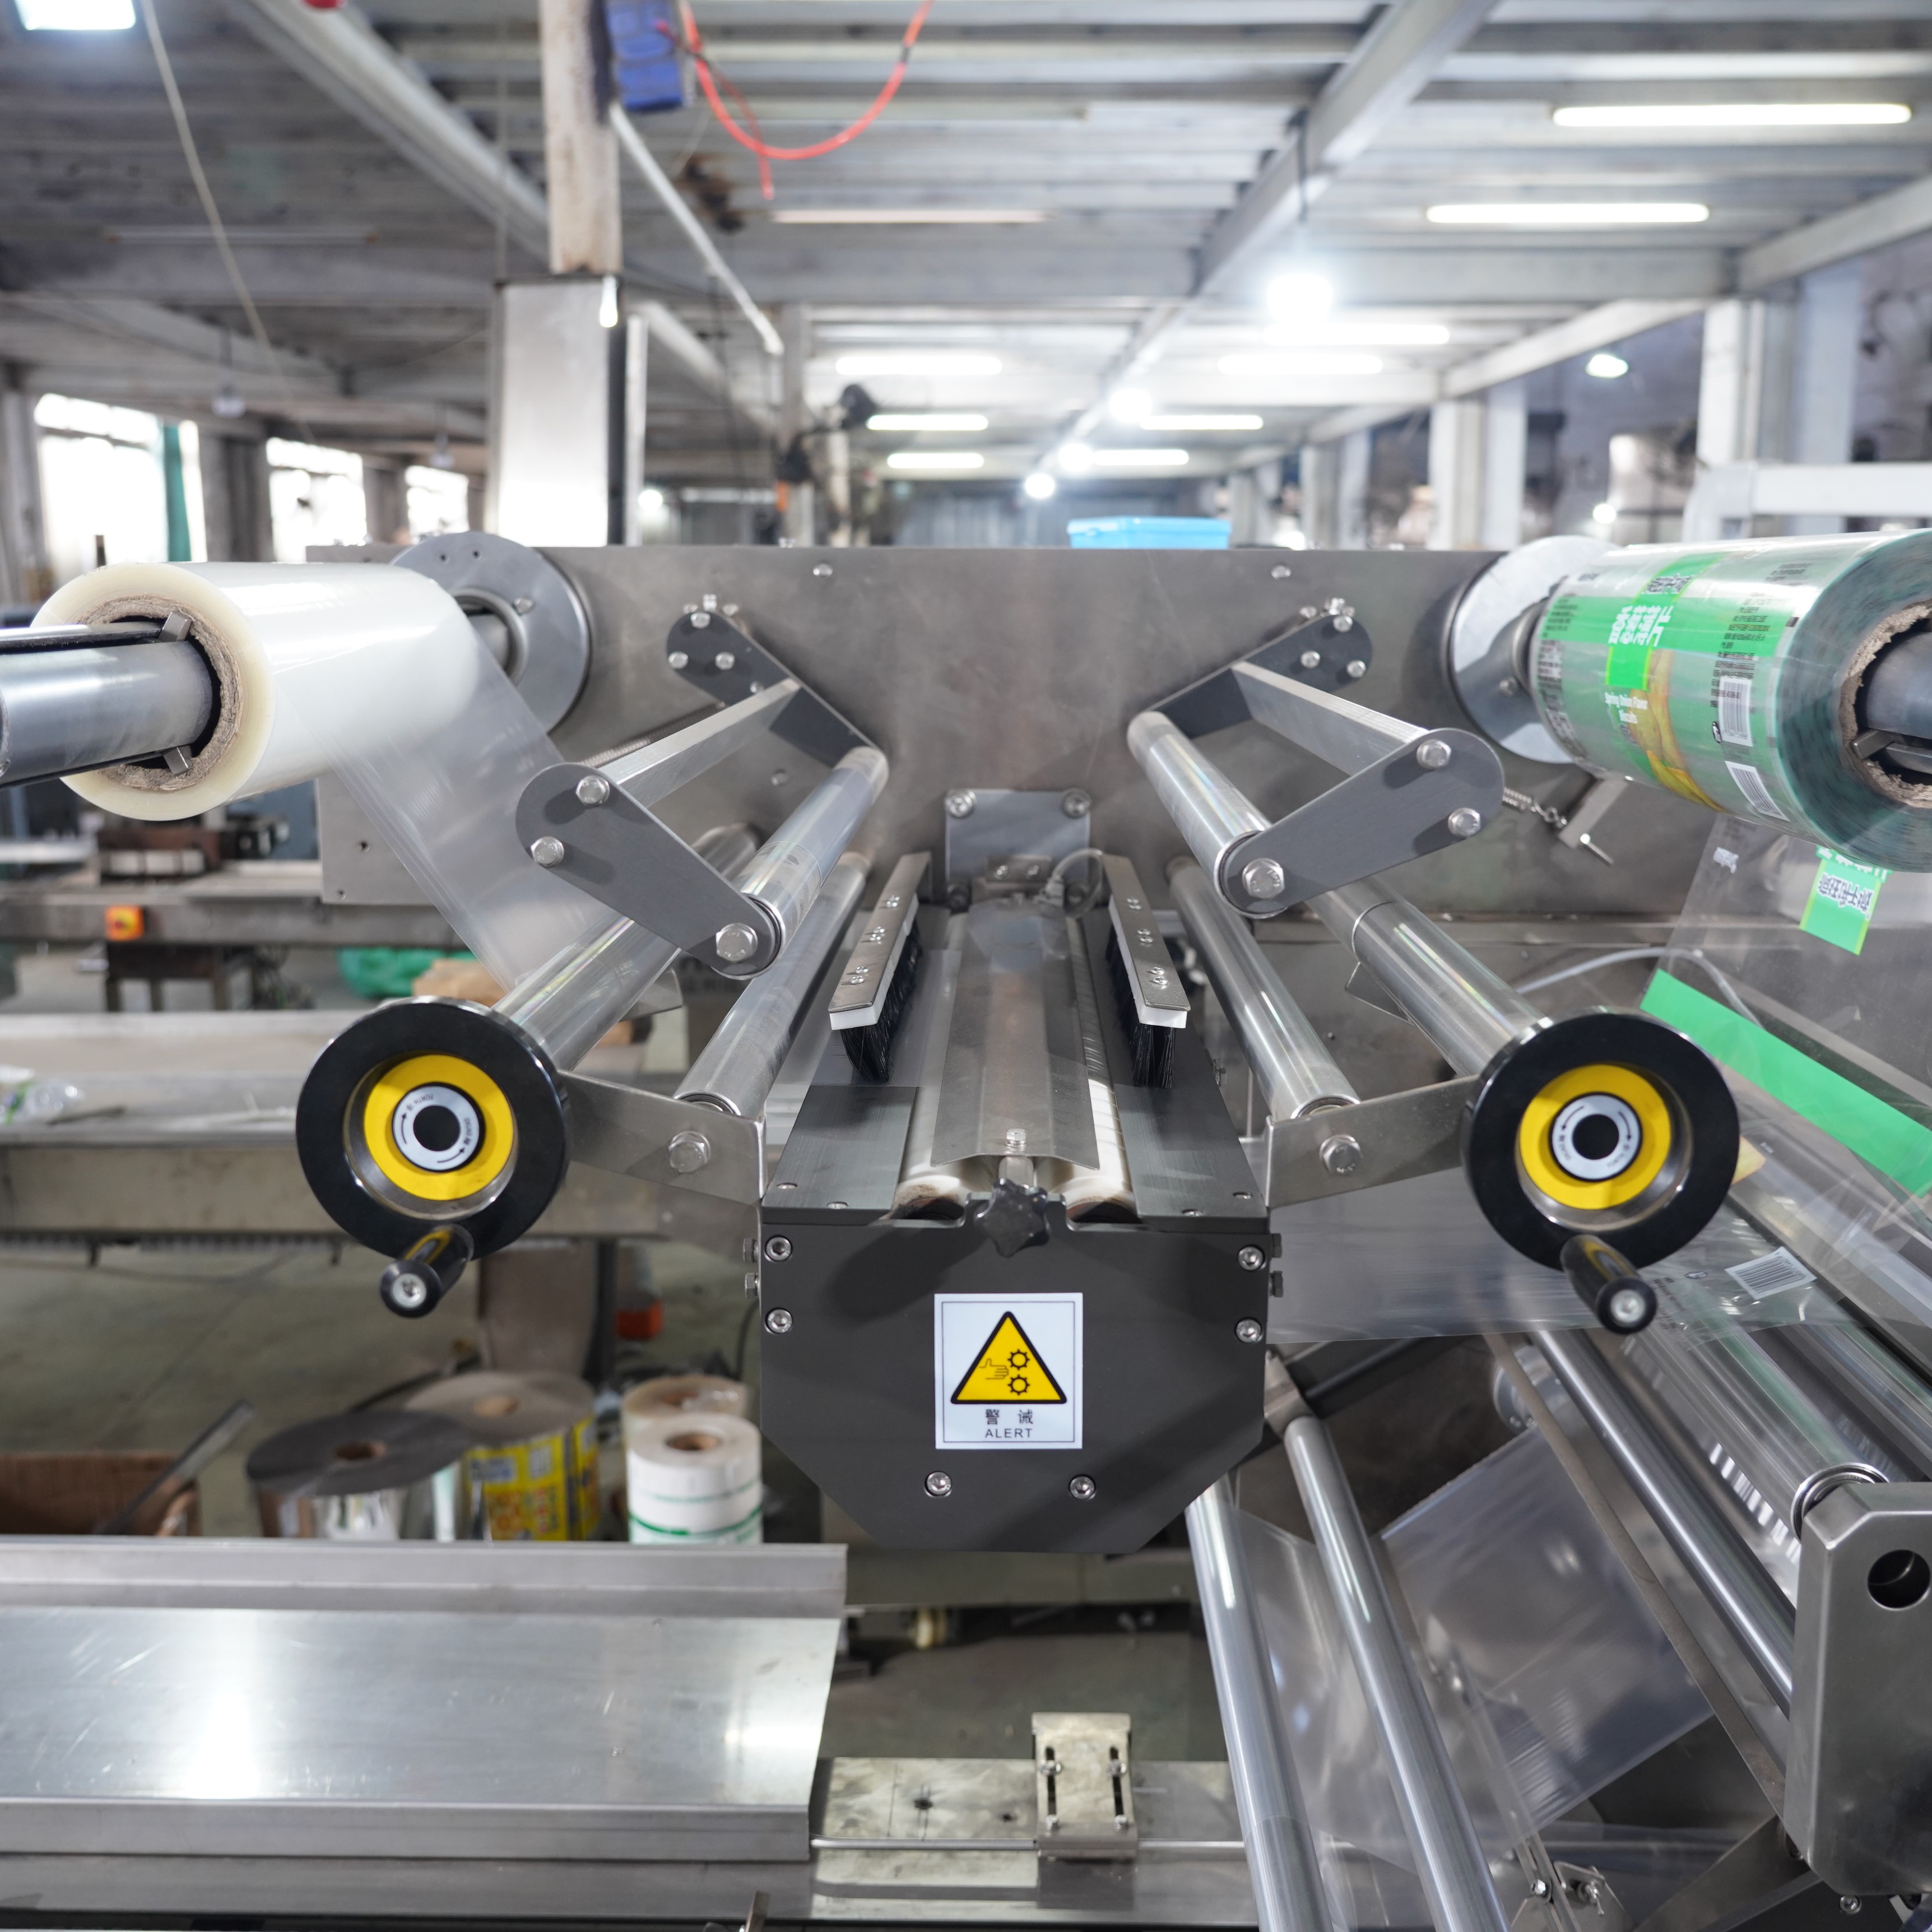
Atyynypakkauskone edustaa kriittistä investointia valmistajille, jotka haluavat automatisoida pakkaustoimintansa. Tämän laitteiston oikea asennus on välttämätöntä sujuvan tuotannon, käyttökatkojen vähentämisen ja johdonmukaisen tuotelaatutason varmistamiseksi. Riippumatta siitä, käynnistätkö uuden tuotelinjan vai päivität nykyistä pakkausinfrastruktuuriasi, asennusprosessin ymmärtäminen auttaa sinua välttämään kalliita viivästyksiä ja optimoimaan toiminnallisen tehokkuutesi heti ensimmäisestä päivästä lähtien.
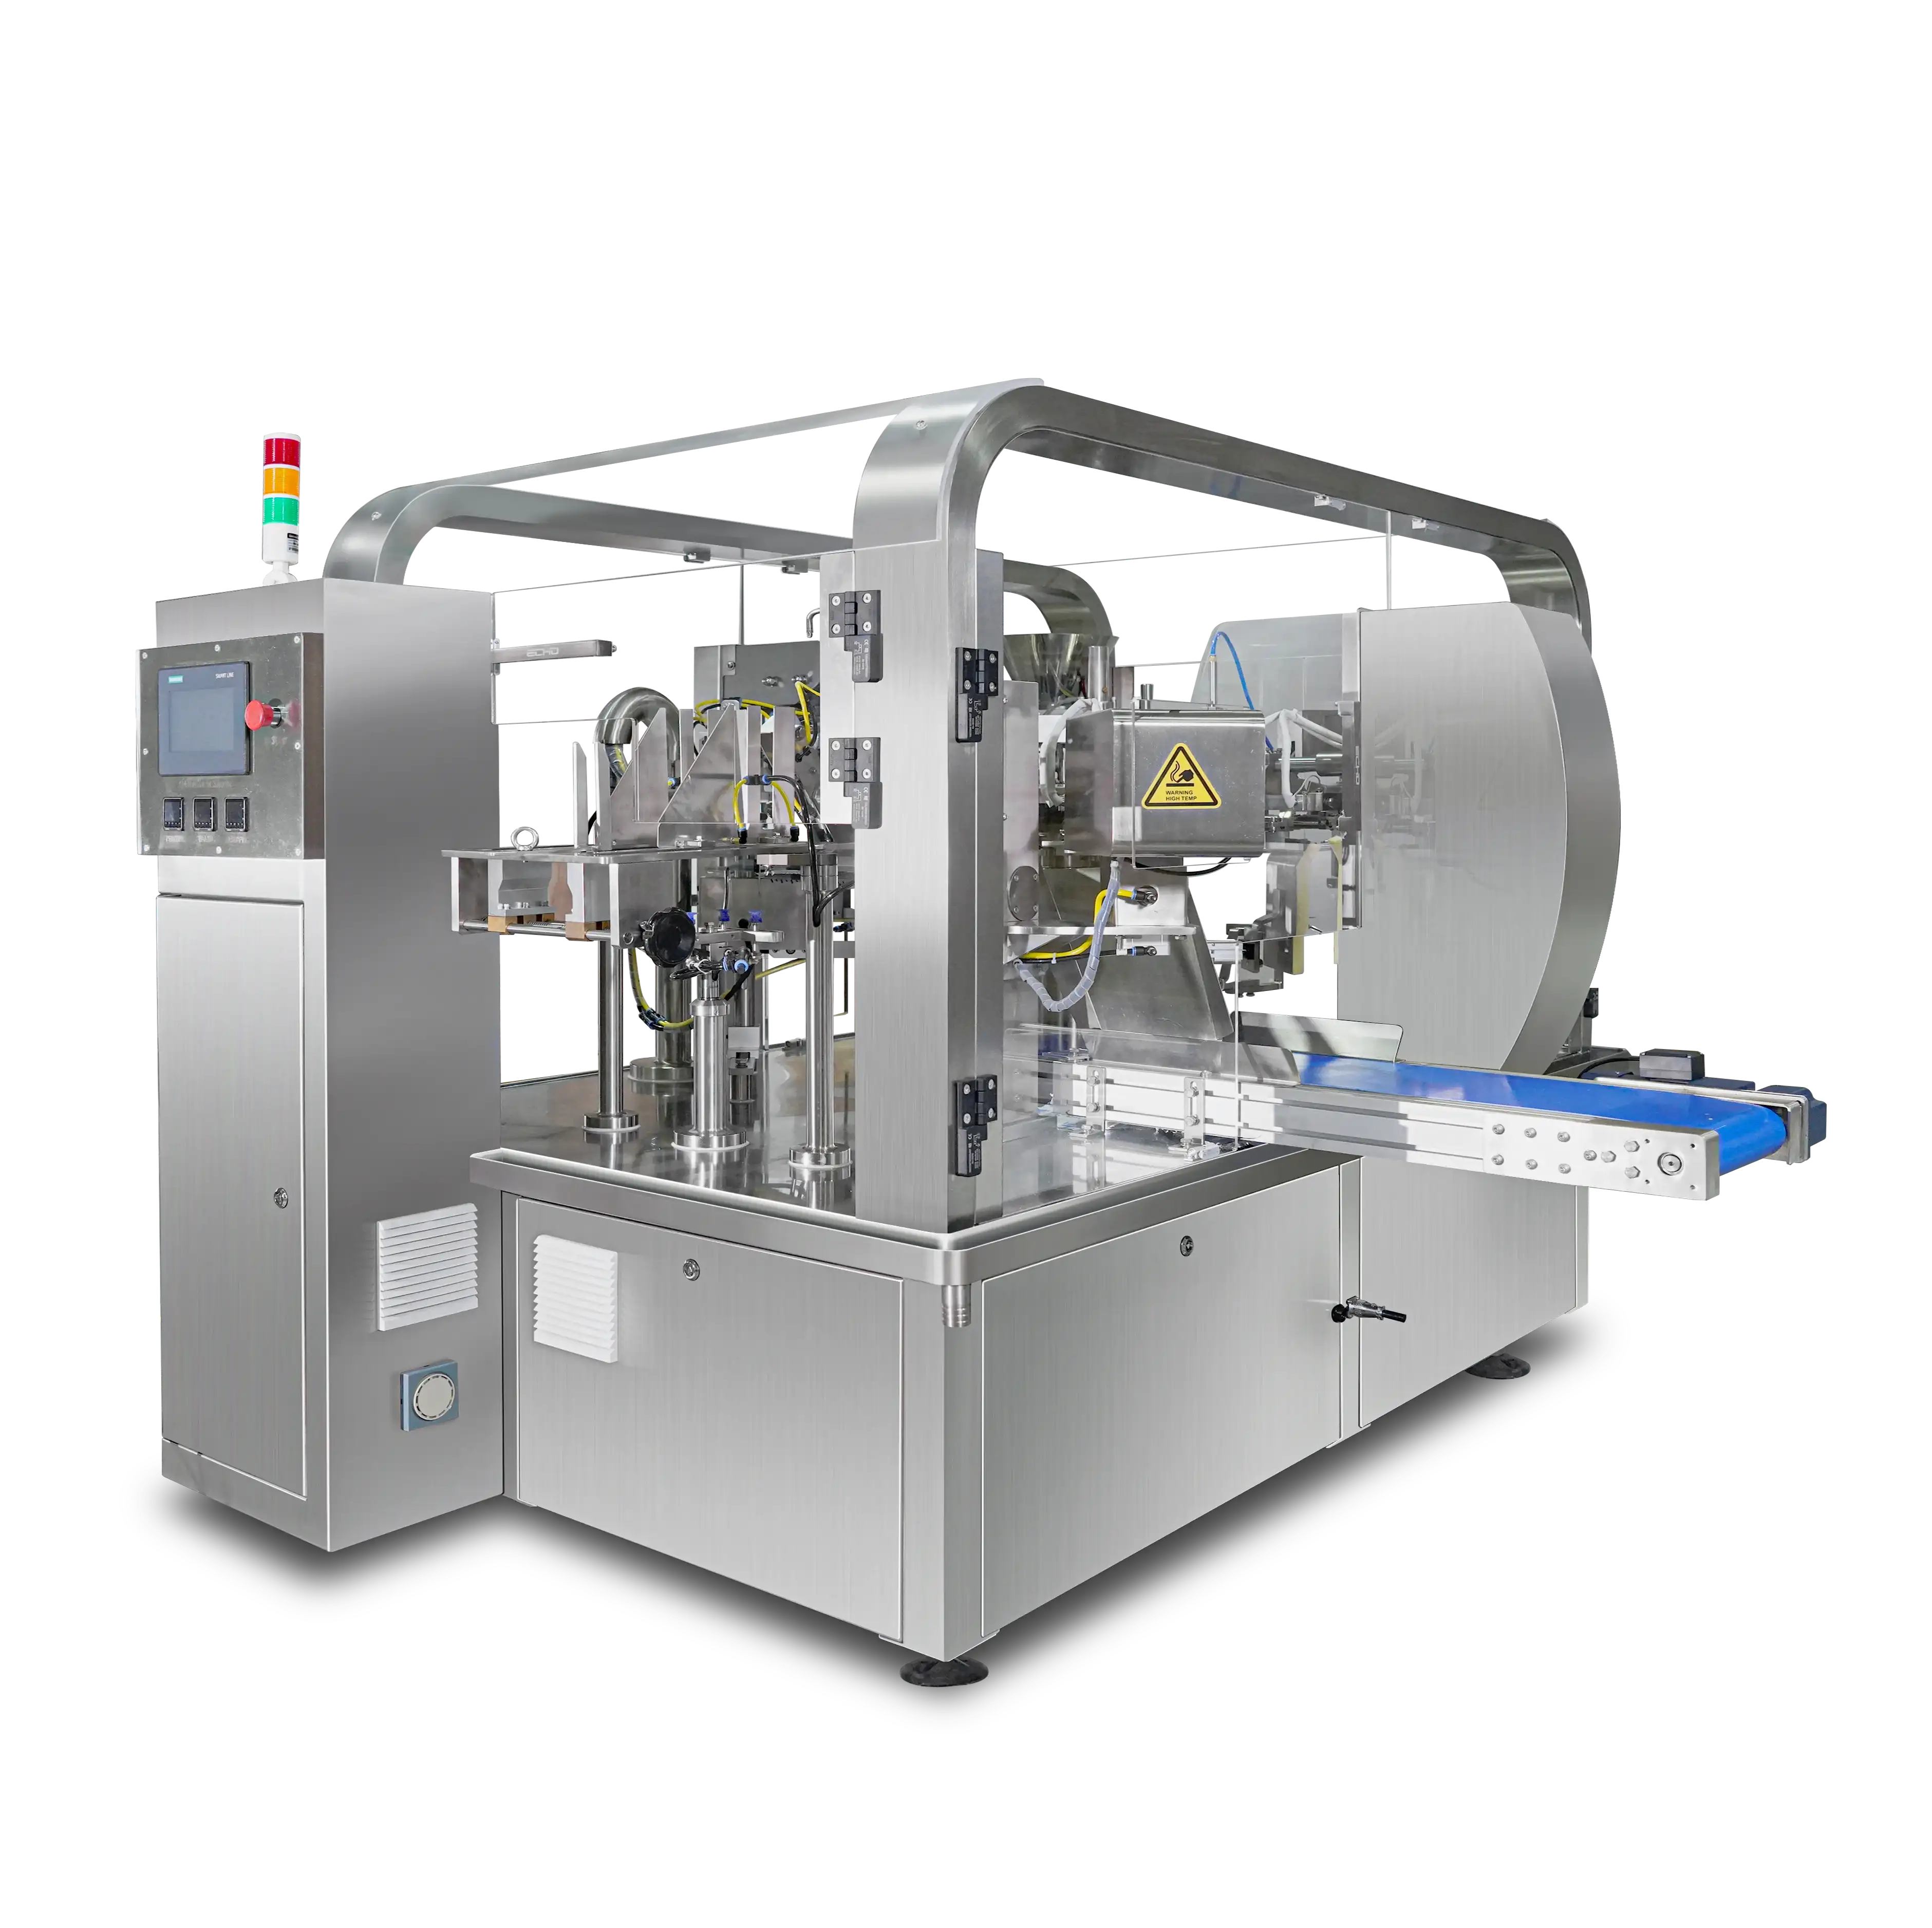
Tyynypakkauskoneen asettaminen uusille tuotteille vaatii useita toisiinsa liittyviä vaiheita, jotka kattavat mekaanisen kokoonpanon, ohjelmistokonfiguroinnin ja tuotantotestauksen. Jokainen asennusprosessin vaihe vaikuttaa suoraan kykyynne saavuttaa tavoiteltu tuotantonopeus ja ylläpitää pakkausten yhtenäisyyttä. Rakenteellisen lähestymistavan noudattaminen ja tyynypakkauskoneen keskeisten komponenttien ymmärtäminen varmistavat sujuvan siirtymän asennuksesta täysmittaiseen tuotantoon.
Jokainen tyynypakkauskone koostuu useista perusmekaanisista komponenteista, jotka toimivat yhdessä pakkauksien muodostamiseksi, täyttämiseksi ja sulkeutumiseksi. Kalvojen syöttöjärjestelmä vetää pakkausmateriaalin kelalta, leikkuujärjestelmä sulkee ja erottaa yksittäiset pakkaukset toisistaan, ja tuotteen syöttöjärjestelmä tuo tuotteet koneeseen. Näiden komponenttien vuorovaikutuksen ymmärtäminen on ratkaisevan tärkeää ennen kuin yrität määrittää tyynypakkauskonetta tuotantokäyttöön. Tyynypakkauskoneen servo-moottorit ja paineilma-järjestelmät on asennettava ja kalibroitava tarkasti, jotta saavutetaan tarkka ajoitus ja yhtenäinen tuotos.
Nykyajan tyynykäppäyskoneet ovat varustettu ohjelmoitavilla logiikkasäätimillä ja kosketusnäytöillä, jotka hallinnoivat koko pakkausprosessia. Nämä järjestelmät säätävät kalvon nopeutta, sulku lämpötilaa, leikkausasentoja ja tuotteen ajastusta. On tärkeää tutustua tyynykäppäyskoneen käyttöliittymään ennen tuotannon aloittamista. Koneen ohjelmistoaasetukset määrittävät kaiken: jokaisen pakkausyksikön pituuden tuotantosyklien taajuuteen saakka, mikä tekee oikean konfiguroinnin perusedellytykseksi onnistumiselle.
Oikean kalvomateriaalin valinta on yksi tärkeimmistä päätöksistä, kun valmistellaan tyynykääntökonetta uusien tuotteiden käärimiseen. Eri tuotteet vaativat erilaisia kalvotyyppejä kosteusesteiden, vetolujuuden ja sulkuominaisuuksien perusteella. Ennen kuin kalvo asennetaan tyynykääntökoneeseen, varmista, että materiaalin leveys vastaa koneen määrittelyjä ja että rullan laatu täyttää laatuvaatimuksesi. Virheellisesti asennettu tai epäyhteensopiva kalvo aiheuttaa tyynykääntökoneen vian ja virheellisten pakkausten tuotannon, joten tähän vaiheeseen kiinnitettävä huomiota ei voida jättää huomiotta.
Kalibrointi on tyynypakkauskoneen säätöprosessi, jolla varmistetaan, että kaikki mekaaniset komponentit toimivat täydellisessä synkronoinnissa. Aloita tarkistamalla kalvon seurannan tasaus – materiaalin tulisi kulkea suoraa reittiä tiivistyspuristinten keskikohdan läpi ilman poikkeamaa. Aseta tyynypakkauskoneen tiivistystermiini valmistajan suosittelemaan lähtöarvoon ja suorita testikierrokset roskamateriaalilla tiivistyksen laadun varmistamiseksi. Tyynypakkauskoneen lämpötilan säätöjä on tehtävä asteikollisesti, koska pienet muutokset voivat vaikuttaa merkittävästi tiivistyksen lujuuteen ja ulkoasuun.
Tuotteen syöttömekanismia on säädettävä vastaamaan uusien tuotteiden mittoja ja painoa. Tyynypakkauskoneen tuotteen tunnistin on kyettävä havaitsemaan jokainen tuote luotettavasti, jotta kone voi koordinoida täyttö- ja sulkuajastusta. Jos tyynypakkauskoneessasi on kauhapostikuljettaja tai värähtelysyöttölaite, näitä komponentteja on säädettävä niin, että ne toimittavat tuotteita oikealla nopeudella ilman tukkoja tai valumisia. Tuotteen syöttöjärjestelmän erillinen testaus ennen sen liittämistä tyynypakkauskoneeseen estää integraatio-ongelmia, jotka voivat viivästyttää tuotannon käynnistystä.
Jokainen tyynypakkauskone toimii tarkalla syklin ajoitustavalla, jossa kalvon eteneminen, tuotteen sijoittaminen, sinetöinti ja leikkaaminen täytyy tapahtua täydellisessä järjestyksessä. Aseta tyynypakkauskoneesi odotusaika – eli aika, jonka kalvo pysyy sinetöintihampaiden sisällä – sopivaksi käyttämällesi kalvolle ja tuotteelle. Tyynypakkauskoneesi nopeusasetukset tulisi aloittaa varovaisesti ja lisätä vähitellen, kun olet varmistanut, että jokainen sykli tuottaa hyväksyttäviä pakkausyksiköitä. Poikittaisen sinetöinnin sijainti, pituussuuntainen sinetöinti ja leikkurin ajoitus riippuvat kaikki tyynypakkauskoneesi sisäisten ajoitusparametrien oikeasta asettamisesta.
Aloita tuotanto kokeilukäynnillä, jossa käytetään vähintään sataa pakkausta perustan laatutason määrittämiseksi. Tarkista tyynykäppäyksellä tehtyjen pakkausten tiukkuus, mitat ja tuotteen keskittyminen koneen tuotannosta. Heikot tai epätäydelliset tiukkukset viittaavat siihen, että tyynykäppäyksellä varustetun pakkauskoneen tiukkuuslämpötilaa tai tiukkuusaikaa on säädettävä. Jos tyynykäppäyksellä varustettu pakkauskone tuottaa rypistyneitä tai epätasaisia kalvoja, seurantatasaus tai kalvon jännitys saattaa vaatia hienosäätöä. Kirjaa kaikki asetukset, joita käytit onnistuneissa kokeilukäynneissä, jotta voit palata niihin asetuksiin myöhemmin mahdollisten ongelmien ilmetessä.
Epäasianmukainen kalvon ohjaus on yleisin ongelma, joka ilmenee työntäessä tyynyliittimen käyttöön. Varmista, että kalvon kulku tyynyliittimen läpi vastaa tarkasti valmistajan piirroksia ja että kaikki kalvohyvänkäytön ohjaimet ovat oikein paikoillaan. Jos tyynyliittimesi tuottaa vinot pakkaukset, leikkuumechanismi saattaa olla epäsuorassa tai kalvo saattaa liukua tiivistysprosessin aikana. Vuotavat tiivistykset johtuvat usein saastumisesta, virheellisistä lämpötila-asetuksista tai paineen väärästä säädöstä tyynyliittimessä. Käsittele jokainen ongelma systemaattisesti eikä tee useita säätöjä samanaikaisesti, sillä tämä lähestymistapa auttaa tunnistamaan, mikä säätö muutos todella ratkaisi ongelman.
Tyynypakkauskoneen asennuksen suorittaminen kestää yleensä kaksi–viisi päivää riippuen laitteiston monimutkaisuudesta ja työryhmän kokemustasosta. Alustava asennus ja mekaaninen kokoonpano vie yleensä yhden–kaksi päivää, kun taas konfigurointi, kalibrointi ja kokeilutuotantokäynnistykset vievät loput ajan. Jokaisella tyynypakkauskoneen mallilla on omat vaatimuksensa, joten valmistajan laitteistoonne erityisesti suunnattu asennusdokumentaatio antaa tarkimman aikataulun teidän tilanteeseenne.
Alkukäyttöjakson jälkeen kalibroi tyynypakkauskoneesi uudelleen aina, kun vaihdat kalomateriaalia, tuotteen mittoja tai pakkausmäärittelyjä. Tyynypakkauskoneesi säännöllinen huollon yhteydessä tehtävä kalibrointi tulee suorittaa vähintään neljännesvuosittain varmistaaksesi, että mekaaninen kulumisilmiö ei ole vaikuttanut sinuun laadun tai pakkausten yhtenäisyyteen. Myös ympäristötekijät, kuten lämpötila ja ilmankosteus, voivat vaikuttaa tyynypakkauskoneesi suorituskykyyn, joten kausittaisten säätöjen tekeminen on usein hyödyllistä.
Irrota aina virta tyynykäspakkauskoneestasi ennen mitään mekaanisia säätöjä tai huoltoa. Älä koskaan laita käsiäsi toimivaan sulku- tai leikkuualueeseen, kun tyynykäspakkauskoneesi on käynnissä. Varmista, että kaikki suojat ja turvakytkimet tyynykäspakkauskoneessasi on asennettu oikein ja ne toimivat ennen tuotannon aloittamista. Kouluta kaikki käyttäjät tietyn tyynykäspakkauskoneen mallin turvallisuusmenettelyihin ja tee säännöllisiä turvallisuustarkistuksia mahdollisten vaarojen tietoisuuden ylläpitämiseksi.

2026/09/20
Valmiiksi valmistetut pussikoneet: vähennä kalvohävikkiä, leikkaa kokonaiskustannuksia (TCO) ja saavuta nopeampi tuotto sijoitetusta pääomasta (ROI)

2026/09/20
Vähennä valmiiksi valmistettujen pussien pakkauskoneen vaihtoaika 40 % käytännössä todistettujen parhaiden käytäntöjen avulla

2026/09/20
Valmiiksi valmistetut pussikoneet: lisää tuotantotehoa, vähennä jätettä ja paranna ROI:ta

2026/09/20
Pyörivät vs. linja-asettelun valmiiksi valmistetut pussikoneet: nopeus, ROI ja laajennettavuus vertailussa

2026/09/20
Valmiiksi valmistettu pussikone: lisää tuotantotehoa, vähennä työvoimakustannuksia ja paranna tiukkuutta

2026/09/21
Valmiiksi valmistettujen pussien kone: Pussityypit, materiaalit ja täyttöopas

