 EN
プレマードパウチ包装機でフィルム廃棄を削減する方法
2026/09/20
プレマードパウチ機:フィルム廃棄の削減、TCOの低減、および投資回収期間(ROI)の短縮

2026/10/15
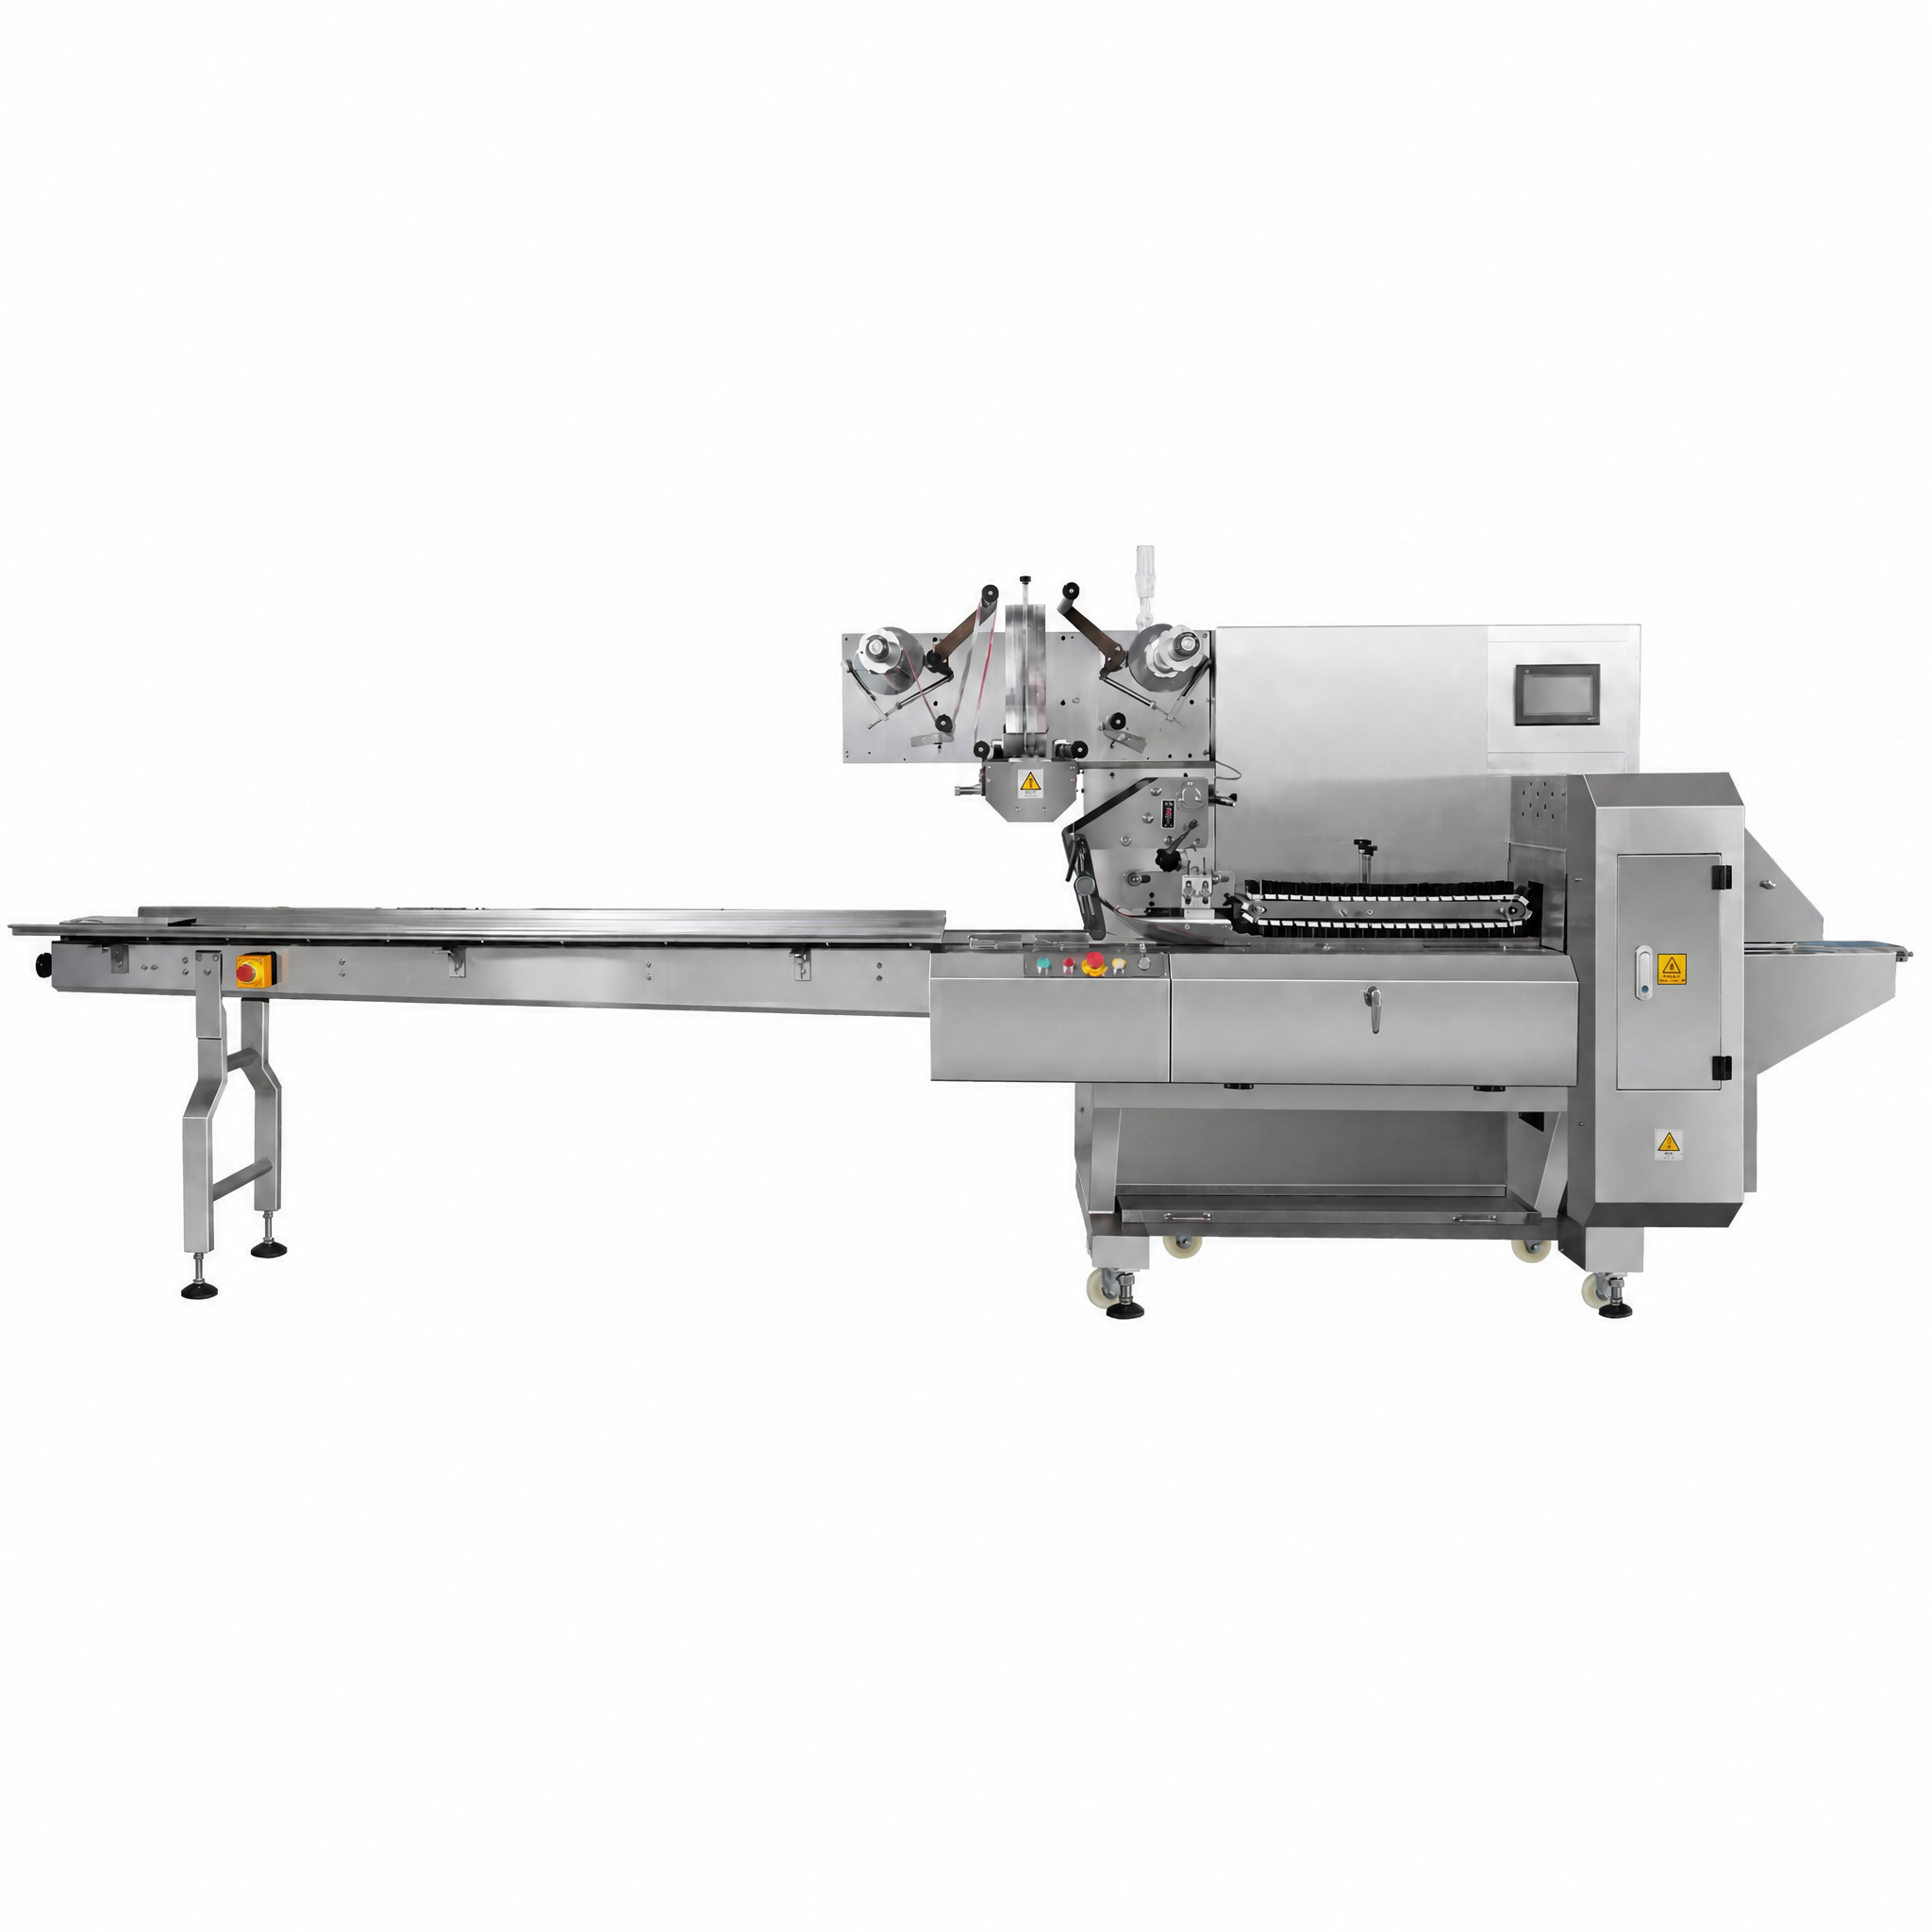
ピローパッキング機とフローラップ機は、現代の包装自動化における2つの異なるアプローチを表していますが、その違いは製造業者や包装関係者にとってしばしば混同されがちです。自社の生産ラインに最適な設備を選定する際には、ピローパッキング機の動作原理とフローラップ技術の仕組みを正しく理解することが不可欠です。両技術とも包装工程の自動化を実現し、作業効率の向上に寄与しますが、その動作メカニズム、対応可能な製品カテゴリー、および具体的な運用要件に応じたそれぞれの利点は、根本的に異なります。
枕包機とフローラップ設備のどちらを選ぶかは、包装速度、製品品質、資材コスト、および全体的な生産効率に直接影響します。両技術とも、食品・医薬品・産業分野で広く採用されていますが、それぞれが得意とする用途が異なります。本ガイドでは、各包装方式の基本的な動作原理、技術仕様、資材対応能力、および実務上のビジネスへの影響について詳しく解説し、適切な設備選定に役立つ情報を提供します。
ピローパッキング機は、柔軟なフィルムを製品の両側から同時に包み込むことで、特徴的な『ピロー』形状を作り出します。その後、縦方向の端部をシールします。フィルムは、製品を搬送するコンベアの上下に配置された2つの別々の供給ロールから引き出され、その結果、ピローや封筒のような包み方になります。この機械は、製品をフィルム上に連続的に供給し、完全に包んだうえで、熱または超音波方式で横方向のシール(クロスウェブシール)を両端に施します。このシール方式は、小~中サイズの製品に対して非常に効率的であり、製品の全周囲をフィルムで完全に覆うことができます。
フローラップ機(水平フォーム・フィル・シール(HFFS)装置とも呼ばれる)は、主巻き取りロールから連続したフィルムを引き出し、それを移動中の製品の周囲で筒状に成形し、フィルムが重なる縦方向の端部をシールする方式で動作します。フィルムは、成形コラーやと呼ばれるガイド部を水平に通過しながら筒状に成形され、製品はこの筒の中心を通過します。 枕包装機 この方式は、フローラップが単一のフィルムを用いて製品を自ら包み込むのに対し、二重フィルム技術を採用している点で異なります。また、横方向のシール(クロスウェブシール)が所定の間隔で施され、個別の包装が形成されるため、高速生産環境や短い包装サイクルが求められる用途にフローラップが最適です。
枕包機は、製品の搬送路の上部と下部にそれぞれ配置された2つのフィルム供給装置を同時に協調動作させる必要があります。この二重フィルム方式では、単一フィルム方式と比較して、2つの別個のフィルムロールを管理・会計処理・廃棄物管理する必要があるため、材料費が増加する可能性があります。一方、枕包機の二重フィルム構造により、各フィルム層を異なる材質・厚さ・印刷デザインで構成できるため、材料組成の自由度が高まります。これに対し、フローラップ機器は、製品を一連の動作で包み込む単一の連続フィルムロールを使用するため、材料在庫の複雑さや追跡にかかる負荷が低減されます。
枕包機は、包装された製品の両側面に左右対称の縦方向シールを形成するため、均整の取れた構造的強度と外観上の美しさを実現します。 製品一覧 ピローパッキング機で包装された製品は、中央にシールが配置され、視覚的に均一な外観を実現するため、多くの消費者が棚陳列時に好むデザインです。フローラップ機では、パッケージの片面に単一の重ね合わせシールラインが形成されるため、構造的には同等の強度を確保できますが、見た目は非対称になります。ピローパッキング機の二重シール方式は、2つの独立したシールラインにより、単一のシールポイントが破損するリスクを低減できるため、遮蔽性能が向上します。一方、フローラップ方式は、主に縦方向のシールと横方向のシール(クロスウェブシール)によってパッケージの完全性を保っています。
フローラップ機は、一般にピロー包装機よりも高い包装速度を実現し、製品のサイズやフィルムの種類によって異なりますが、通常は分間200~400個のパッケージを処理できます。一方、ピロー包装機は、2方向からのフィルム供給と複数の同時シール作業を正確に同期させる必要があるため、分間100~250個程度の処理能力となります。大量生産が求められる環境では、最大限の生産性を実現する上でフローラップ技術が優れた速度性能を発揮します。ただし、絶対的な速度よりもシール品質の安定性や製品の外観表現が重視される場合には、ピロー包装機が優れています。そのため、見た目の魅力が消費者の購買判断に直結する高級感のある包装商品には、ピロー包装機が最適です。
ピローパッキング機は、焼き菓子、クッキー、クラッカー、スナック、菓子、医薬品の錠剤、小型の産業部品など、比較的小さな物品の包装に非常に優れています。ピローパッキング機のラッピング機能により、製品を保護する袋状の外装が形成され、透明フィルムを通して製品が明瞭に見えるとともに、優れた遮蔽性能も発揮します。食品メーカーでは、長期間の陳列性や高級感のあるパッケージ表現が求められる製品に対して、ピローパッキング機が好まれています。一方、フローラップ技術は、チョコレートバー、石鹸、ボトルなど、細長い形状の製品や、より大型の物品に適しています。これらの製品は、水平方向のトンネル構造を通じて自然に供給されるためです。自社の製品がピローパッキング機向けか、それともフローラップ機向けかを正確に見極めることは、機器選定において極めて重要です。誤った技術を選択すると、包装品質の低下、過度なダウンタイム、あるいは生産効率の悪化を招く可能性があります。
枕包み包装機は、製品搬送路の両側にフィルム供給ロールを2基配置する構造のため、生産ライン上で横方向の設置スペースをより多く必要とします。また、上部空間には2つの独立したフィルム張力制御装置を収容する必要があり、フローラップ包装機と比較して全体の設置幅が大きくなります。一方、フローラップ包装機はフィルム管理を単一の供給位置に集約できるため、水平方向のサイズが比較的小型化しやすい傾向があります。生産ラインのレイアウト計画や工場内のスペース配分を行う際には、枕包み包装機の設置スペース要件を、施設の実際の寸法と、その大型設備を導入することで得られる製品処理能力の向上(生産性向上)とのバランスで総合的に評価する必要があります。
枕包機の保守には、技術者が二重フィルムの張力制御、上部と下部のフィルムパス間の同期、および複数ゾーンにわたるシールタイミングの調整を理解する必要があります。枕包機の構造的複雑さゆえに、スタッフへのより集中的な教育や予防保全のスケジューリングが求められます。一方、フロウラップ装置は単一フィルムのみを扱うため、同期に関する課題がなく、運用管理の難易度は比較的低くなります。技術的知識や保守要員が限られている施設では、フロウラップ装置の方が運用リスクが低い場合があります。逆に、ご担当チームが高度な包装機器に関する専門知識をお持ちであれば、枕包機の高度な機能を活用して、より優れた包装品質や製品差別化を実現できます。
ピローパッキング機は、スナック菓子、ベーカリー製品、キャンディー、医薬品の錠剤、小型の消費財など、比較的小さく軽量な物品の包装に優れています。この機械は、見栄えが良く、左右対称のパッケージを形成し、陳列棚での目立ちやすさ(シェルフ・アピール)を高めます。製品全体を360度完全にフィルムでラップし、高級感のある視覚的プレゼンテーションを実現したい場合に、ピローパッキング機が最も適しています。洗練されたパッケージングで自社製品の差別化を図ろうとするメーカーは、フロウラップ機器よりもピローパッキング機を選択することが多いです。
枕包機は、フィルム供給システムや製品位置決め機構の調整機能により、ある程度のサイズ変動に対応できますが、大幅なサイズ変更には手動での調整または機械的な再設定が必要です。枕包機は、寸法が一定の製品を包装する際に最も高い性能を発揮します。一方、フローラップ装置は、成形コラーやその他の構造的特徴により、さまざまな製品サイズへの対応性が高く、特に製品の幅の違いに柔軟に対応できます。生産ラインで頻繁な製品切替や複数サイズの同時包装が求められる場合、枕包機よりもフローラップ技術の方が運用上の柔軟性に優れています。
枕包機およびフローラップ機は、アルミ蒸着フィルムや多層構造フィルムなどの適切なフィルム材料を用いることで、優れたバリア保護性能を発揮します。特に水分・酸素に対する極めて高いバリア性能が求められる製品では、枕包機の二重シール構成がわずかに有利となる場合があります。これは、枕包機が縦方向に2つの独立したシールを形成するのに対し、フローラップ機は1つのみであるため、冗長性が確保される可能性があるからです。医薬品や高価な商品、あるいは環境要因による劣化に敏感な製品においては、いずれの包装方式も、高度なバリア性能を持つフィルムと組み合わせることで、賞味期限・使用期限を通じて製品の品質を確実に維持できます。







