 EN
プレマードパウチ包装機でフィルム廃棄を削減する方法
2026/09/20
プレマードパウチ機:フィルム廃棄の削減、TCOの低減、および投資回収期間(ROI)の短縮

2026/09/26
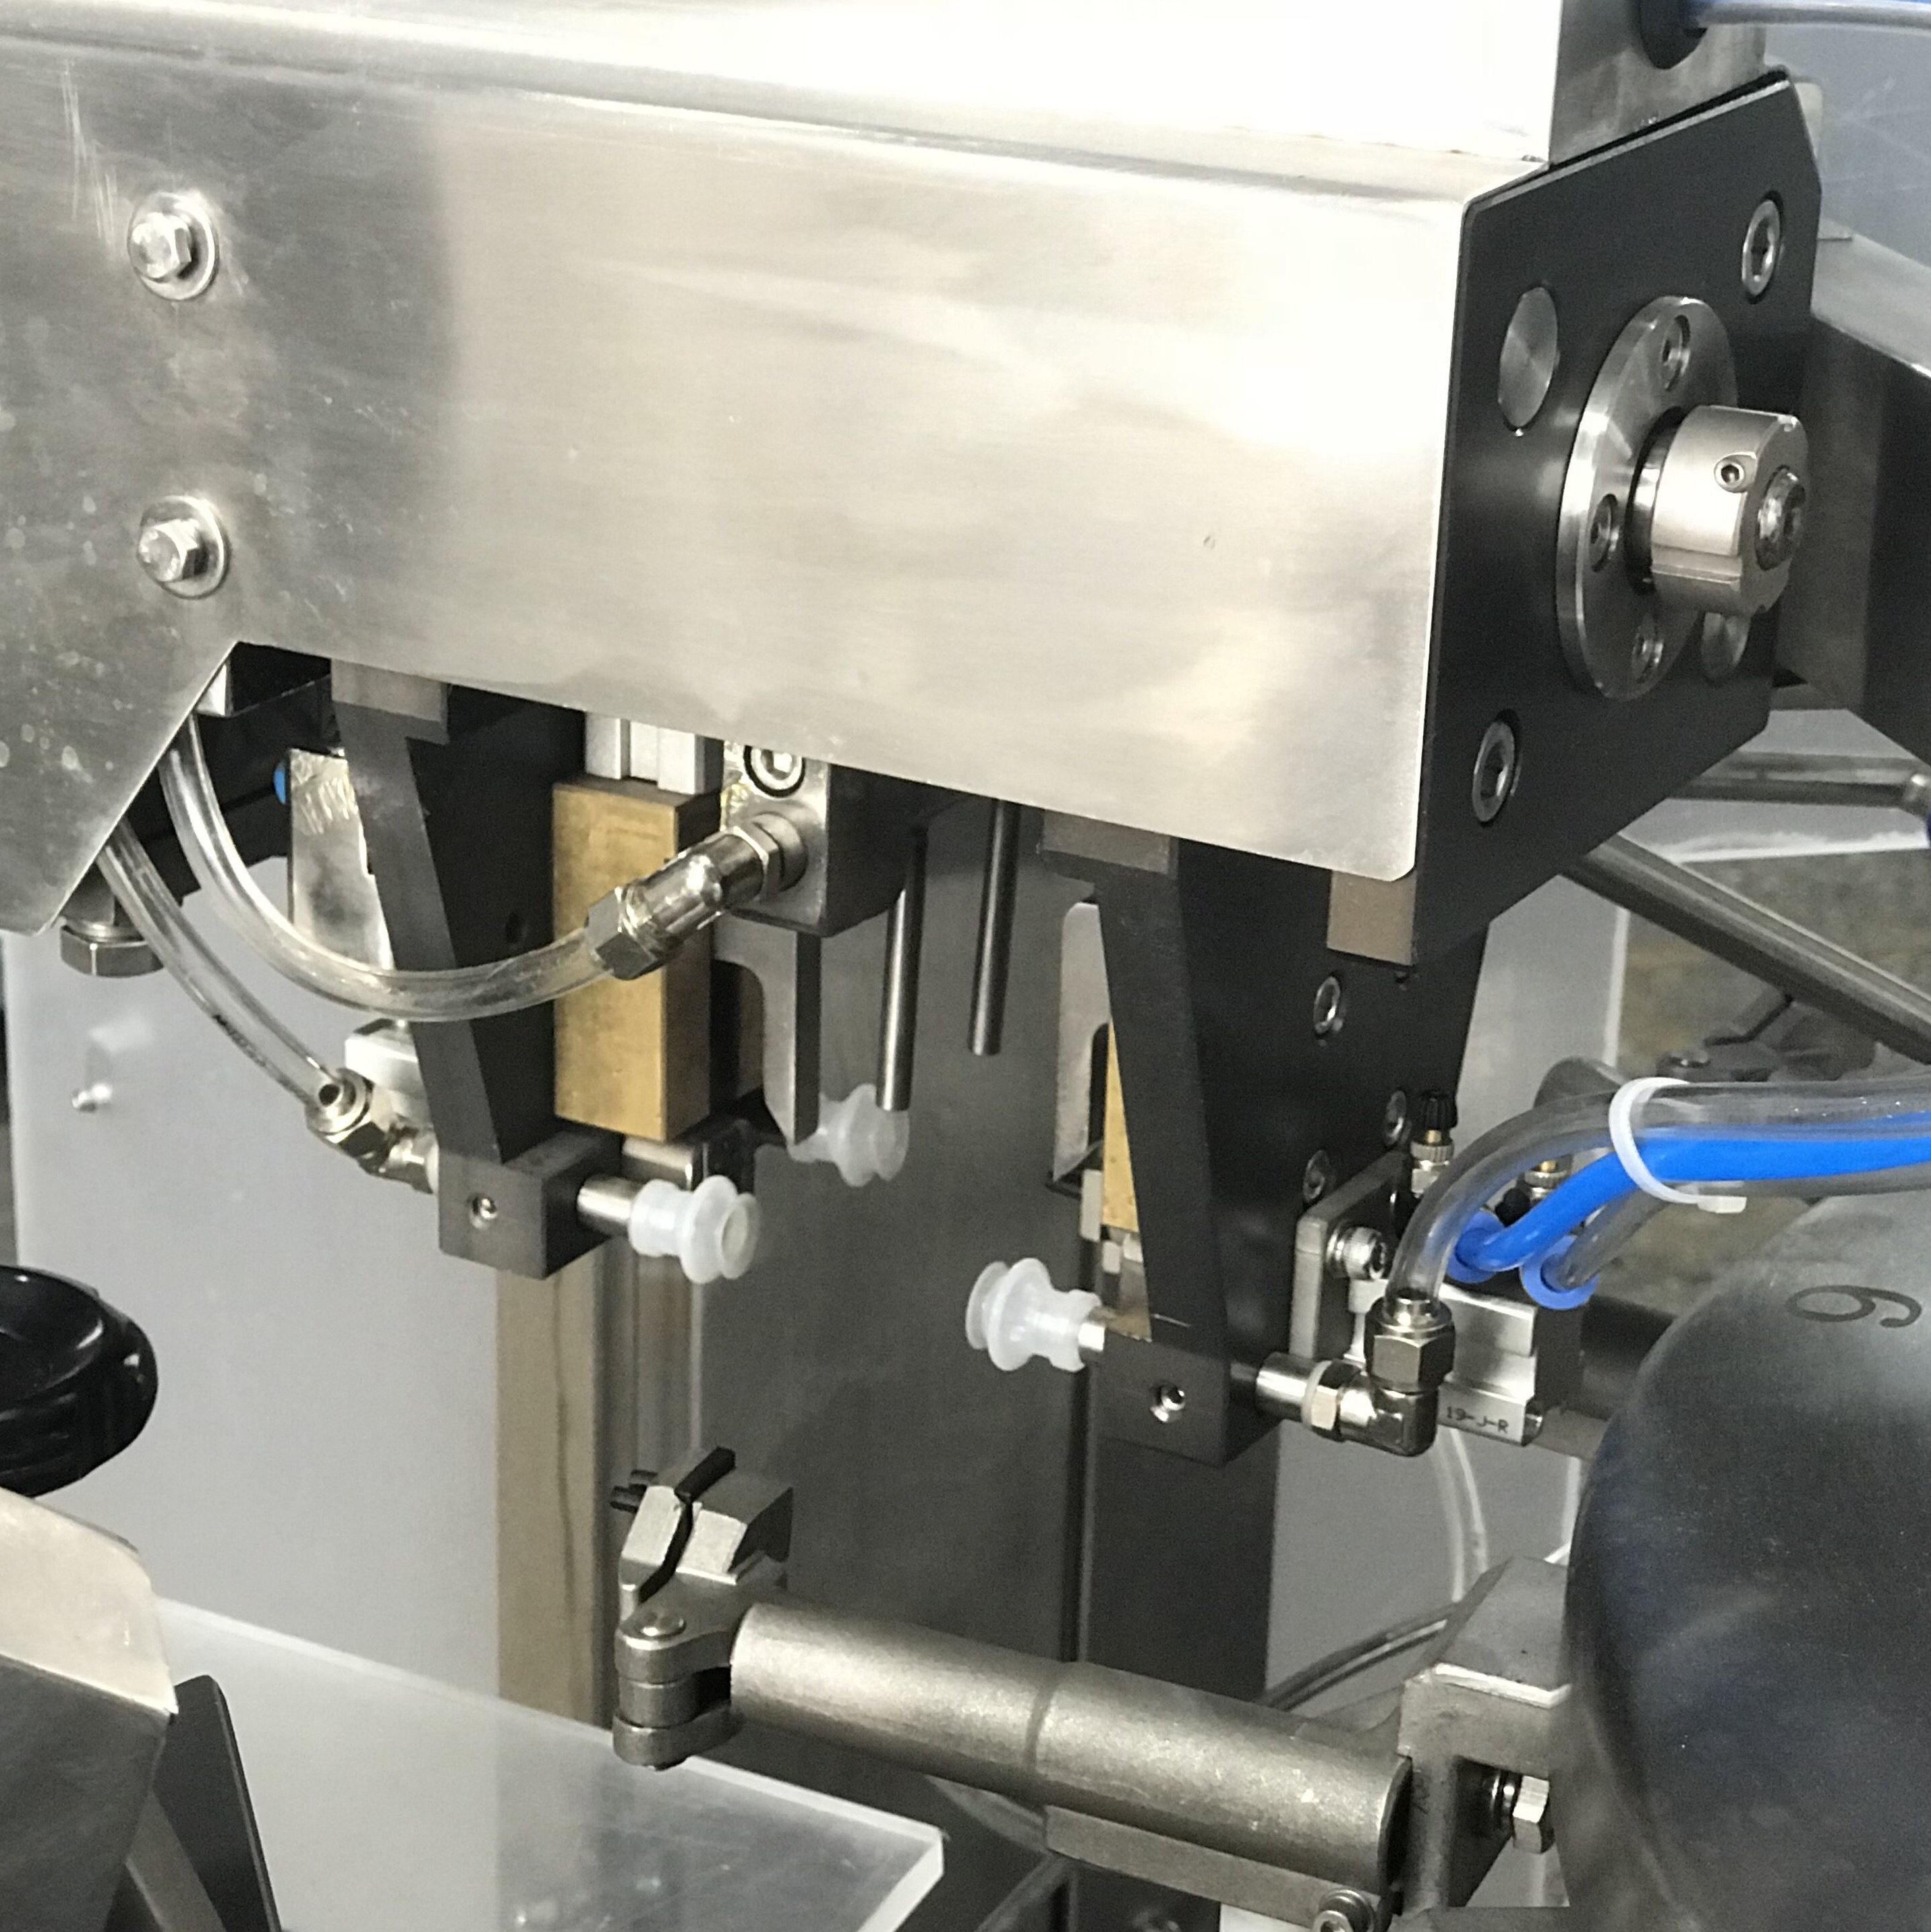
A既製袋包装機 食品・飲料・産業用包装工程において、この機械は重要な基盤設備です。プレマードパウチ包装機が停止すると、生産が滞り、収益にも悪影響が出ます。よくあるトラブルの原因を特定し、迅速に対処する方法を理解しておくことで、機械を安定して稼働させ、高額な保守対応を減らすことができます。本ガイドでは、プレマードパウチ包装機で最も頻繁に発生する問題とその原因、そして素早く解決するための対処法を順に解説します。
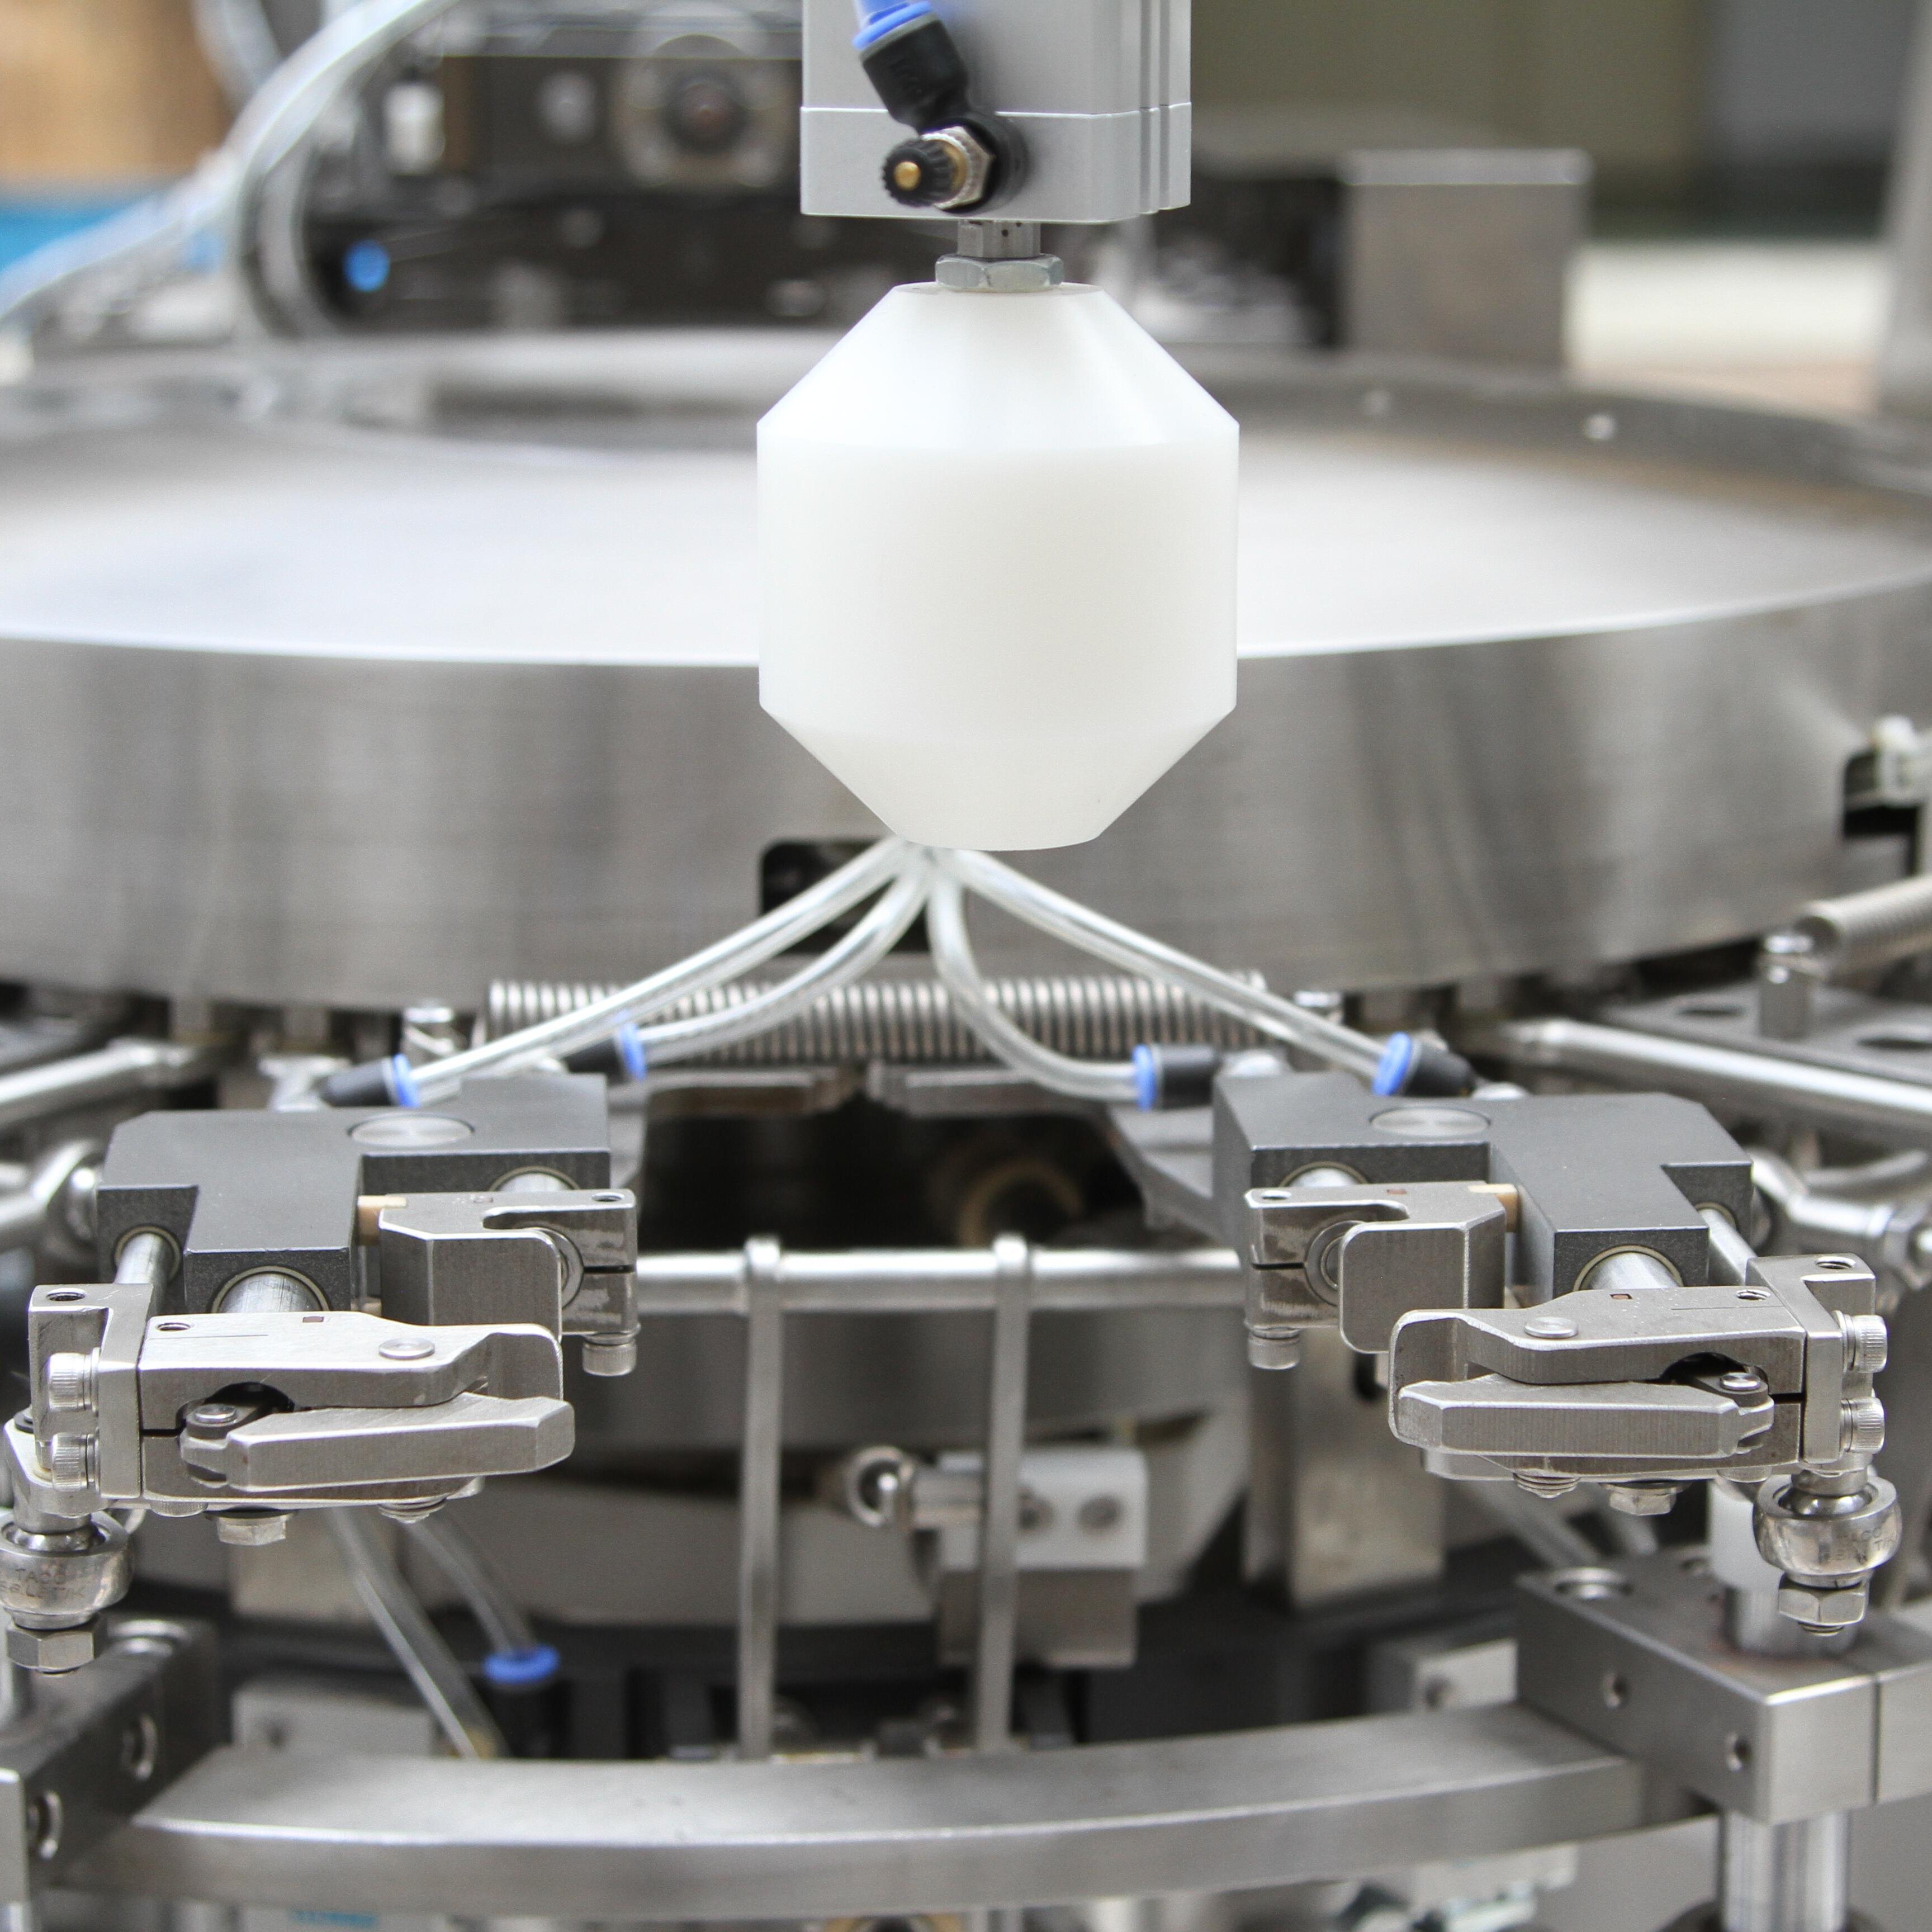
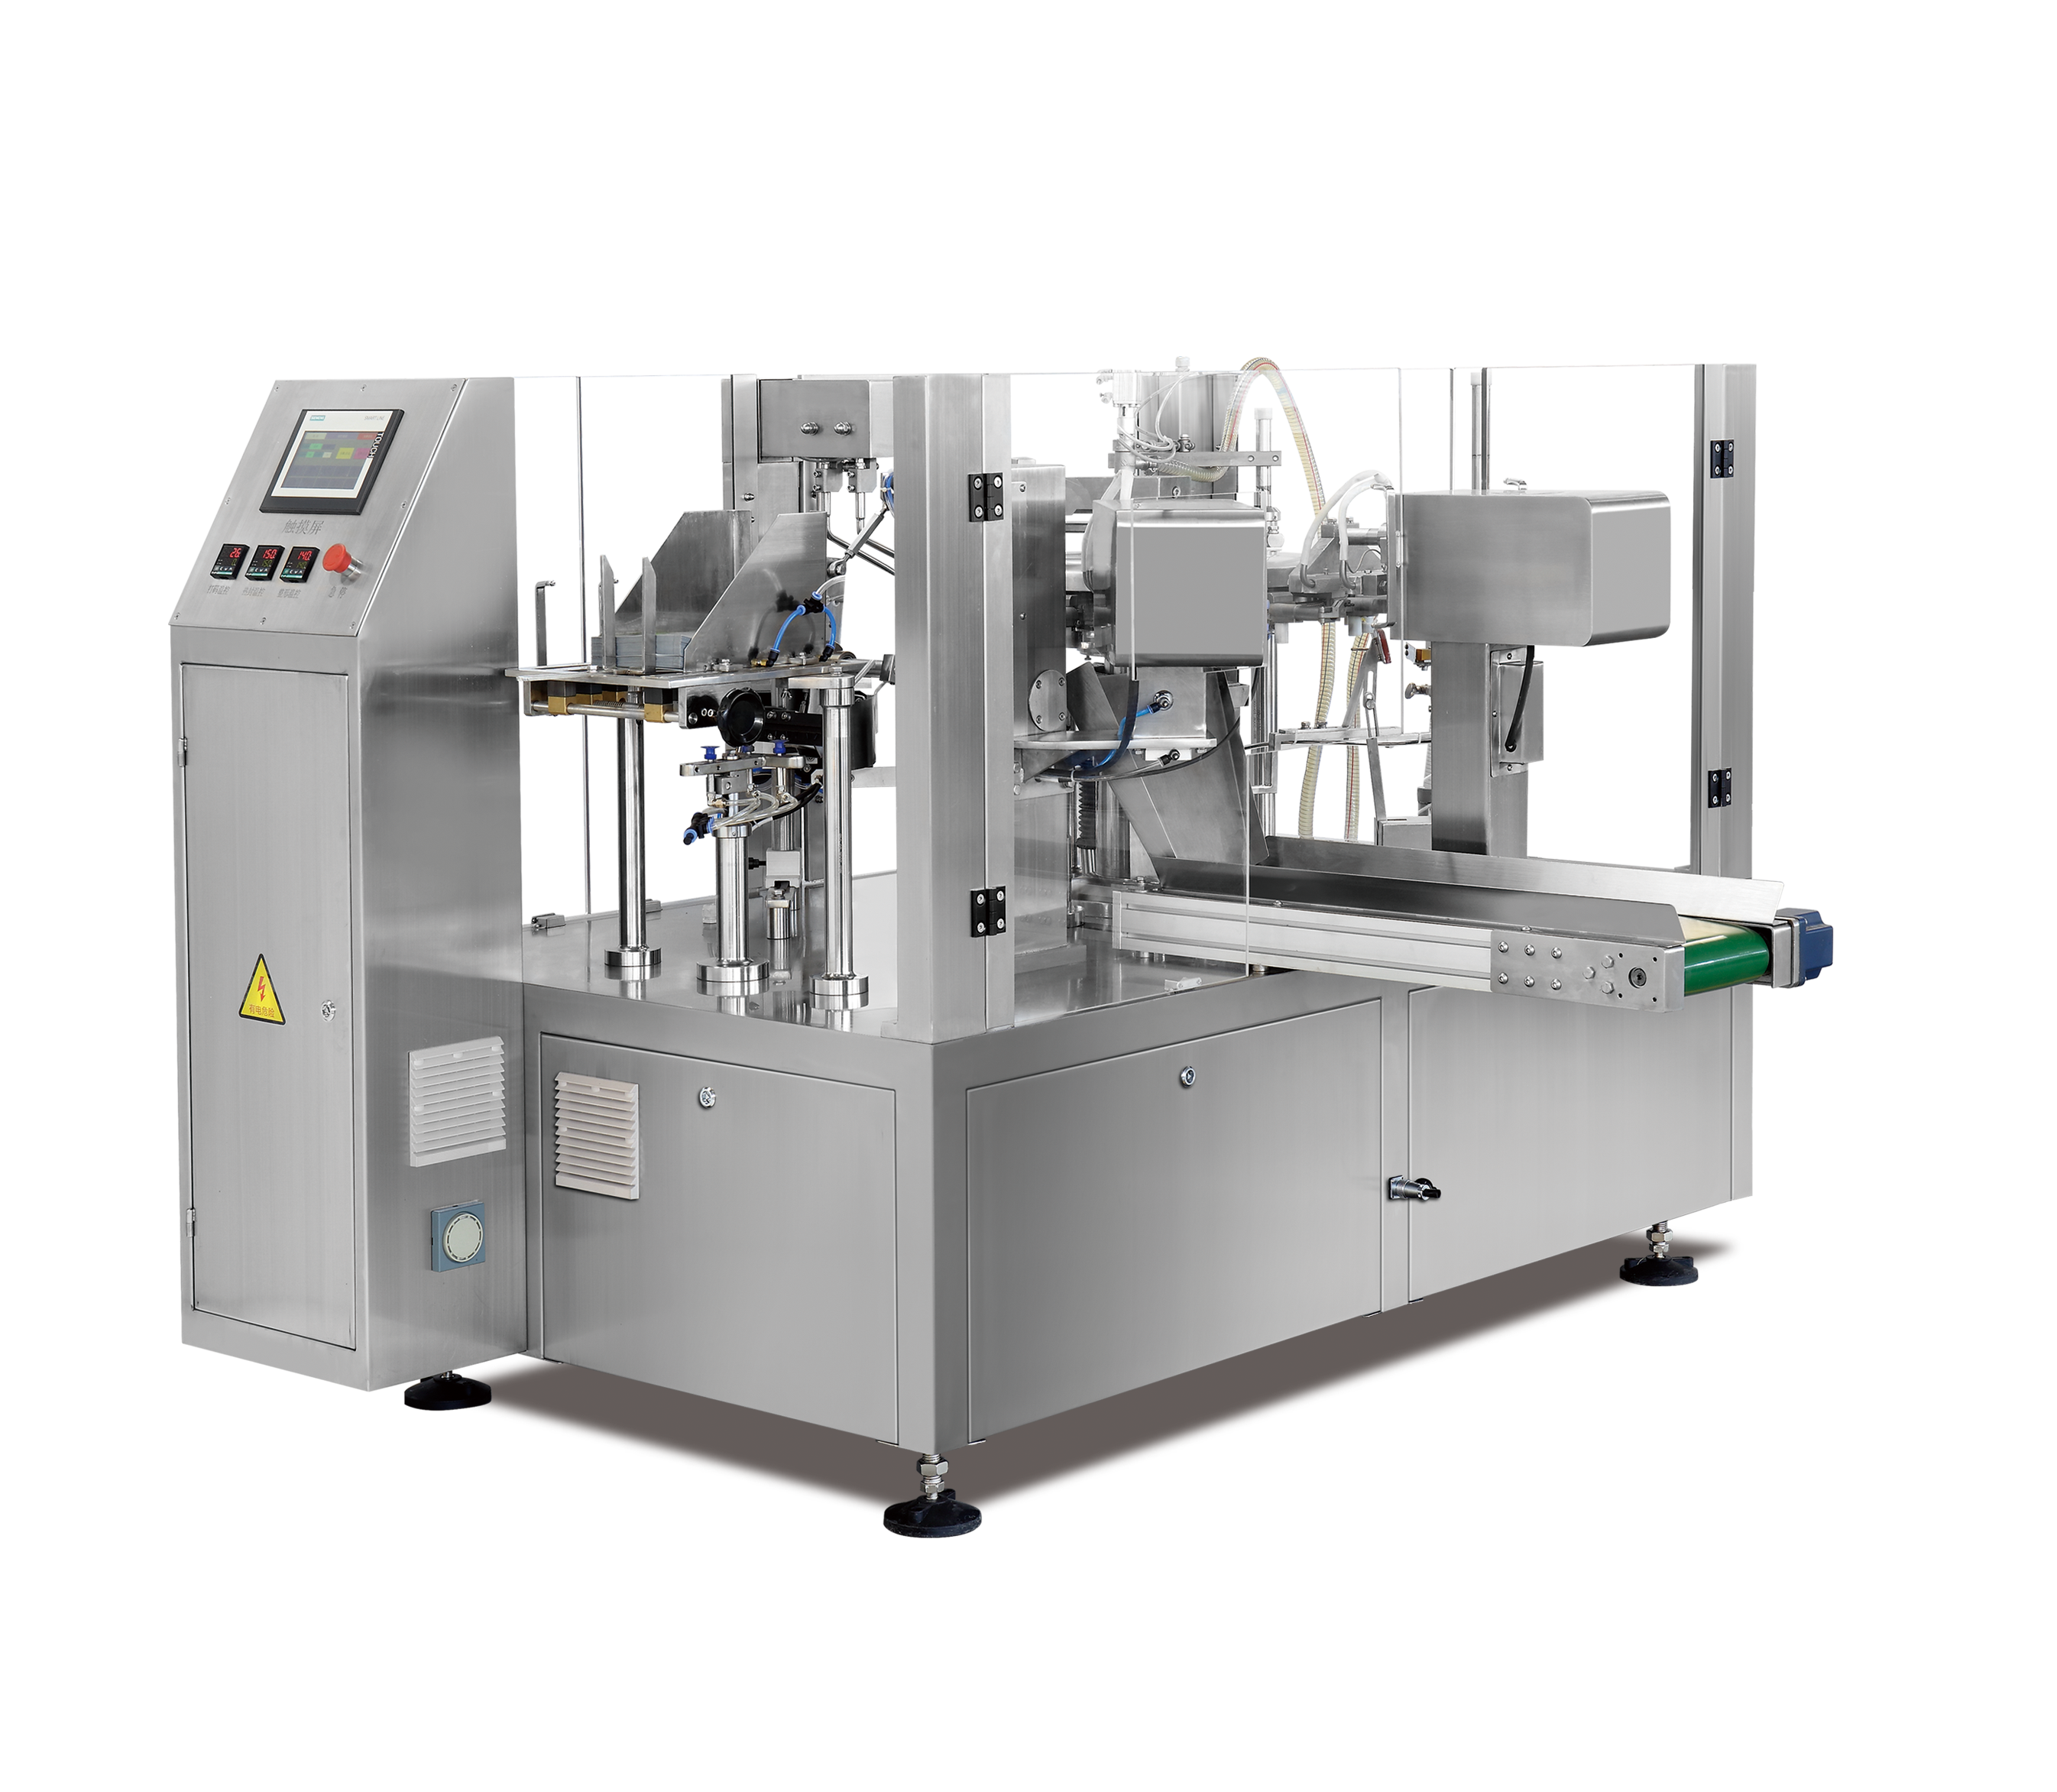
多くのオペレーターは、一度認識すれば簡単に解決できる繰り返し発生する故障に直面します。あらかじめ成形されたポーチ用包装機で、シール不良、フィルムの位置ずれ、またはセンサーの誤作動が発生している場合でも、その原因は予測可能で、体系的な点検によって対応できます。このタイプの包装機における診断手順を習得することで、作業チームは自信を持ち、予期せぬダウンタイムを大幅に削減できます。
あらかじめ作られたポーチ(袋)の包装機で生産中に最もよく見られる不具合は、シールの強度が弱い、あるいは不完全なことです。ポーチのシールが耐圧試験に合格しない、あるいは内容物が漏れる場合、まず疑うべきは加熱設定です。ほとんどのあらかじめ作られたポーチ用包装機では、温度ダイヤルまたはデジタル制御によって加熱温度を調整できます。使用しているフィルム材質のデータシートに記載された適正温度(例えばポリエチレンやポリプロピレンフィルムの場合、通常は150℃~180℃)に、包装機のヒーターが正しく到達しているか確認してください。
保持時間(シールジョーが圧力を加えている時間)も、プレメイドパウチ包装機におけるシール品質に影響を与えます。プレメイドパウチ包装機の保持時間が短すぎると、熱がフィルム層に十分に伝わらず、シール強度が低下します。シールの信頼性を確認しながら、保持時間を一度に0.2~0.5秒ずつ延長してください。また、プレメイドパウチ包装機のシールジョーが摩耗すると、接触圧力および熱伝達効率が低下します。シール面を肉眼で点検し、傷(スコアリング)、平滑化(フラットニング)、異物付着などの状態を確認してください。乾いた布で清掃し、亀裂の有無もチェックします。損傷が確認された場合は、プレメイドパウチ包装機のシールジョーアセンブリを交換する必要があります。
逆に、既製バッグ包装機の加熱が強すぎると、焦げ跡や変色、フィルムの溶融を引き起こします。既製バッグ包装機の設定が過剰な場合、フィルムは劣化・強度低下を起こし、シール jaws(クランプ)に付着する可能性があります。既製バッグ包装機の加熱温度を10℃刻みで下げ、各段階でシール品質を確認してください。また、焦げ跡が残る場合は、既製バッグ包装機の押し付け時間(ドウェルタイム)もわずかに短くしてください。フィルムの汚染や湿気は融点を低下させるため、予期せずフィルムが焼ける場合は、フィルムに異物や湿り気がないか点検しましょう。フィルムは乾燥した環境で保管し、在庫を定期的にローテーションして劣化を防いでください。
フィルムのスキューとは、あらかじめ成形されたパウチ用包装機がフィルムを機械内にまっすぐに送るのではなく、角度をつけて引き込む現象です。フィルムの位置がずれると、シール不良、しわの発生、および包装機内部での詰まりを引き起こします。ほとんどのあらかじめ成形されたパウチ用包装機には、フィルムの走行パスを制御するための調整可能なガイドレールまたは位置検出センサーが備わっています。包装機のガイドレールが平行になっており、曲がっていないか確認してください。レールの取り付けボルトをわずかに緩め、定規などを用いて再調整します。フィルムの走行状態を確認しながら、徐々にボルトを締め、包装機の幅方向全体で張力が均一になるようにしてください。
あらかじめ作成されたパウチ用包装機に搭載された登録センサーは、フィルムのエッジを検出し、制御信号を発信します。このセンサーが汚れている、遮られている、または位置がずれている場合、検出が失敗し、フィルムが斜めに送られることがあります。センサーのレンズは、柔らかく繊維の出ない布で清掃してください。また、センサーとフィルムエッジとの距離が適切であることを確認してください。ほとんどのあらかじめ作成されたパウチ用包装機では、この距離は通常10~15ミリメートルです。必要に応じて、マウントブラケット上のセンサー位置を調整し、制御パネルから再キャリブレーションを行ってください。
あらかじめ製造されたパウチの包装機内で詰まりが発生すると、生産が停止するだけでなく、内部部品が損傷する可能性があります。詰まりの多くは、フィルムの緩み、異物の混入、または駆動ギアの位置ずれによって引き起こされます。包装機の内部を点検する前に、必ず電源を切り、ロックアウト(安全確保)を行ってください。フィードスロートおよびシール部を肉眼で確認し、緩んだフィルム、ラベル、その他の異物や汚れがないかを確認します。シール部やローラーを傷つけないよう注意しながら、障害物を慎重に除去してください。
既製バッグ包装機の駆動システム(通常はサーボモータまたはステッピングモータのアセンブリ)がスリップしたり、同期を失ったりすることがあります。バッグ包装機でフィルムの引き取りが不均一になったり、軋むような音がする場合は、モータとドライブシャフト間のカップリングが緩んでいる可能性があります。バッグ包装機のカップリングボルトを点検し、適切なレンチで締め直してください。締め直してもスリップが解消されない場合は、カップリングの摩耗が考えられ、交換が必要です。ベルト式の構造の場合には、バッグ包装機のベルト張力を確認してください。指で中程度の力で押したときに、ベルトのたわみは約13mm(半インチ)程度が適正です。
最新のプレマド・パウチ包装機には、安全センサーおよびエラーコードを表示する診断システムが搭載されています。これらのコードは、推測を要することなく、プレマド・パウチ包装機の特定の故障箇所を明確に示します。代表的なエラーには、位置センサーの異常、温度範囲外警告、圧力センサーの故障などがあります。各エラーコードの意味については、付属のプレマド・パウチ包装機取扱説明書をご確認ください。多くのプレマド・パウチ包装機では、根本原因を解消し、制御パネルからエラーをクリアした後に、システムが自動的にリセットされます。
既製バッグ包装機の位置センサーは、フィルムの端とシール jaw の位置を検出し、シール動作を同期させます。既製バッグ包装機でセンサーフォールトが報告された場合、まず乾燥した布でセンサーレンズを清掃してください。また、センサーに十分な電源が供給されていること、および既製バッグ包装機の配線接続部が確実に固定されており、腐食していないかも確認してください。清掃後も依然としてフォールトが報告される場合は、センサーの交換が必要となる可能性があります。また、既製バッグ包装機の温度センサーは、加熱素子が目標温度に達しているかどうかをコントローラーに通知します。温度範囲外のエラーが報告された場合は、外部の温度計を用いて、既製バッグ包装機のシール jaw 表面の温度を測定し、加熱素子自体が正常に作動しているかを確認してください。
時折、あらかじめ作成されたパウチ用包装機の制御システムがソフトウェアの不具合によりフリーズしたり、動作が不安定になったりすることがあります。こうした問題は、単純な電源の再起動(電源オフ→30秒待機→再投入)で解消されることが多いです。包装機の主電源を切り、30秒ほど待ってから再度電源を入れてください。これにより一時的なメモリがクリアされ、ソフトウェアがリセットされます。再起動後も包装機の不具合が続く場合は、使用中の材料およびパウチサイズに合った正しいジョブ設定が読み込まれているかをご確認ください。多くのオペレーターが、材料を変更した後に古い設定のまま包装機を稼働させてしまい、設定ミスを招いています。包装機の制御パネルに表示されている現在有効なレシピ(ジョブファイル)を確認し、すべてのパラメーターが現行の生産材料と一致しているかを必ず検証してください。
シールの強度が弱い場合、多くはシール用ジョーの摩耗、保持時間の不足、またはフィルム表面の汚れが原因です。シール用ジョーの接触面に傷や汚れの付着がないか点検し、十分に清掃してください。保持時間を0.3秒延長して再試験を行ってください。それでもシールが不完全な場合は、シール用ジョーの発熱素子が著しく摩耗しており、交換が必要です。これにより、プレメイドパウチ包装機の性能が回復します。
フィルムのズレが発生している場合、まずセンサーレンズの清掃および位置調整を行っても解消されないときは、制御盤の診断メニューを用いてセンサー出力を確認してください。フィルムを検出できない、あるいは検出値が不安定な場合は、センサー素子が故障している可能性が高いです。お使いのプレメイドパウチ包装機の型式に対応した純正交換用センサーを購入し、メーカー指定の手順に従って取り付けてください。
まず、電源を切り、既製バッグ包装機に異物や緩んだフィルム、位置ずれがないか点検してください。見つかった異物は慎重に除去してください。また、ドライブシステムのカップリングおよびベルトの張力を確認し、フィルムがスムーズに送られるよう調整してください。これらの点検後も詰まりが続く場合は、既製バッグ包装機のガイドレールが平行になっていること、および供給モーターが正常に動作していることを確認してください。それでも詰まりが解消しない場合は、内部部品の損傷が考えられるため、専門業者による修理が必要です。







