 EN
プレマードパウチ包装機でフィルム廃棄を削減する方法
2026/09/20
プレマードパウチ機:フィルム廃棄の削減、TCOの低減、および投資回収期間(ROI)の短縮

2026/10/01
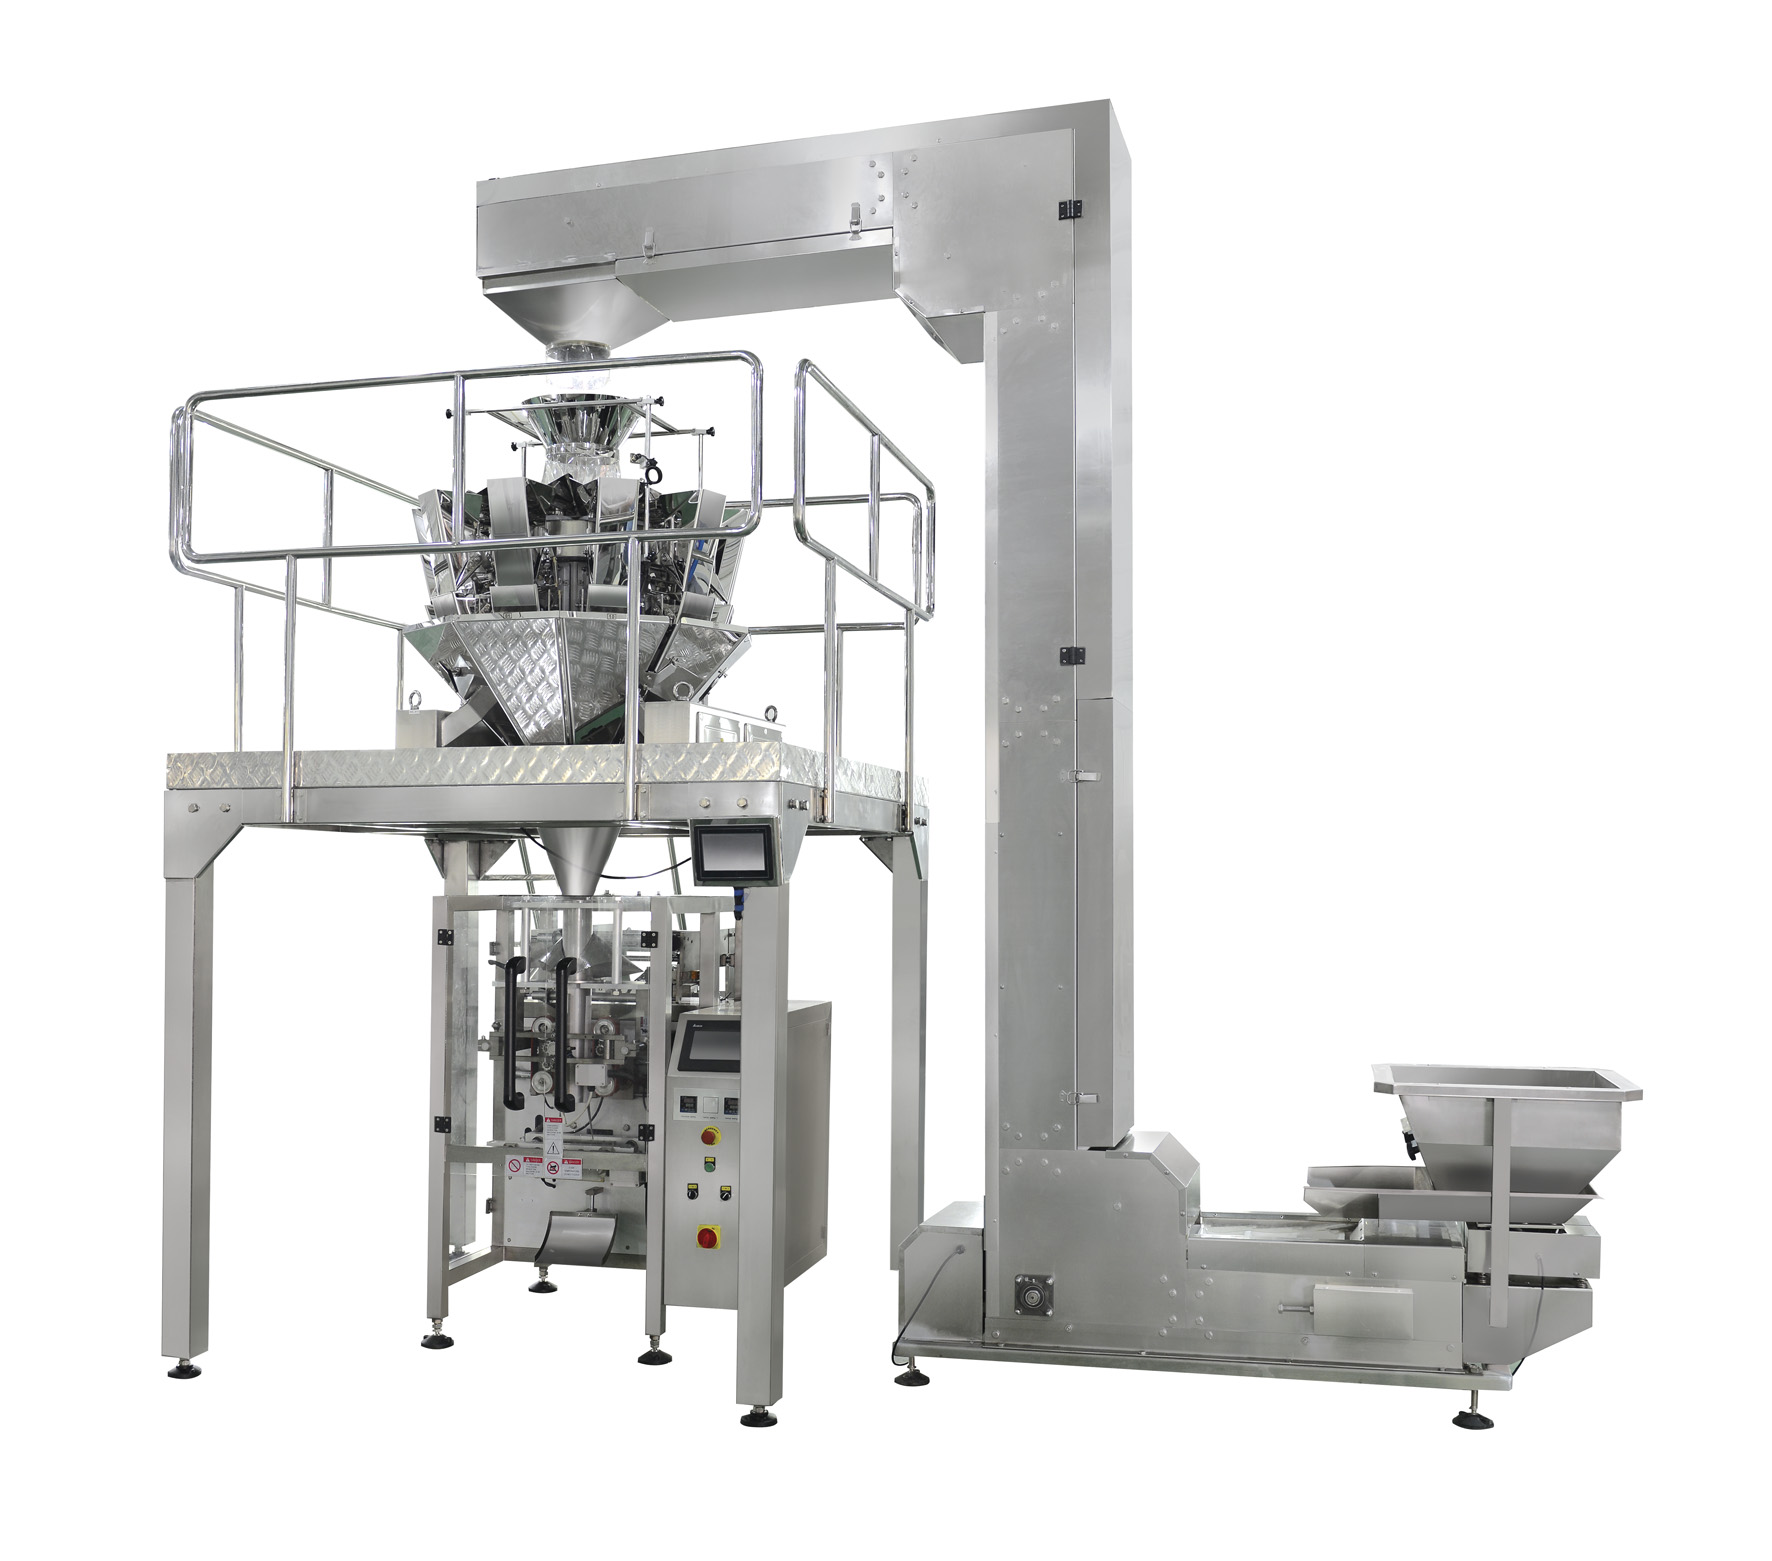
縦型包装機向けフィルムの選定は、包装関係者にとって最も重要な判断の一つです。選ぶフィルムによって、生産効率、製品保護性能、シール品質、および総合的な運用コストが直接左右されます。縦型包装機は、安全で魅力的なパッケージを形成し、消費者の期待や規制基準を満たすために、そのフィルムの性能特性に完全に依存しています。小規模な生産ラインを運営している場合でも、大規模な高容量施設を管理している場合でも、自社の縦型包装機に適したフィルムを選ぶための知識を身につけることで、包装工程の最適化と、高額なダウンタイムの削減が可能になります。
縦型包装機は、フィルムをロールから引き出し、製品の周りに成形し、シールするという一連の工程を連続して行います。この環境で信頼性高く機能させるためには、フィルムが特定の機械的・熱的特性を備えている必要があります。フィルムの選定にあたっては、素材の組成、厚み規格、シール強度の要件、遮蔽性能(バリア性)、およびご使用の包装機との適合性を総合的に評価します。本ガイドでは、縦型包装機向けフィルムの適切な選定に不可欠な要素について解説します。
縦型包装機用フィルムのベース材として最も一般的に使用されるのは、ポリエチレン(PE)とポリプロピレン(PP)です。ポリエチレンは優れた柔軟性、耐突刺性、低温封止性を備えており、取り扱いが繊細な製品や高速生産が求められる用途に最適です。一方、ポリプロピレンは高い透明性、剛性、および酸素バリア性を有しており、製品の見た目への配慮や保存期間の延長が重要な用途に適しています。縦型包装機用フィルムを選定する際には、ご使用の製品種類や市場要件に最も合致する材料として、PE単体、PP単体、あるいは両者を積層した複合フィルムのいずれかを判断する必要があります。
現代の多くの用途では、複数の素材の長所を一つの構造に統合したラミネートフィルムが求められています。縦型包装機で使用されるラミネートフィルムには、PE/PP、PE/アルミニウム/PE、あるいはPE/EVOH/PEなどの構成が含まれます。各層にはそれぞれ役割があり、たとえばシール強度を確保する層、バリア性能を提供する層、そして構造的強度を支える層などがあります。縦型包装機向けのラミネートフィルムを選定する際には、製品に必要なバリア性能を正確に把握し、その層が機器の熱環境下で確実にシールできるかどうかを確認することが重要です。
フィルムの厚さ(マイクロメートル単位で測定)は、縦型包装機用フィルムを選定する際の基本仕様です。薄いフィルム(20~40マイクロメートル)は材料費を抑え、成形速度も速くなりますが、構造的な保護性能は低くなります。一方、厚いフィルム(60~100マイクロメートル)は耐久性とバリア性能が優れていますが、コストが高くなり、シールジョー内での保持時間が長くなる場合があります。縦型包装機の加熱時間、クランプ圧力、および運転速度の設定は、いずれも最適なフィルム厚さに影響を与えます。重量のある製品や長期保存を要する用途では、通常、より厚手のフィルムが必要になりますが、軽量品や消費スピードの速い商品では、薄手のフィルムでも十分に効率的に運転できます。
シール強度は、製品が流通・消費者による取り扱いの過程で包装が損なわれずに維持されるかどうかを左右する重要な要素です。縦型包装機では、包装の上部および側面において、重ね合わせたフィルム層に熱と圧力を加えることでシールが形成されます。使用するフィルム材は、ご使用の機械の設定温度範囲と整合するシール可能温度域を有している必要があります。フィルムの融点が高すぎると、シールが弱くなったり不完全になったりします。逆に低すぎると、フィルムが過剰に溶けて強度が低下するおそれがあります。縦型包装機向けフィルムを選定する際は、サプライヤーからシール強度に関するデータを入手し、実際の生産条件のもとで試験を行い、包装の信頼性基準を満たすことを確認してください。
製品によって、酸素、湿気、光から受ける影響の度合いは異なります。縦型包装機では、こうしたニーズに応じて、それぞれ異なるバリア性能を備えたフィルムが使用されます。酸素バリアフィルムは、油脂分の多いスナック、コーヒー、その他の敏感な乾燥食品を保護します。湿気バリアフィルムは、繊細な粉末や吸湿性の高い製品の品質を維持します。遮光フィルムは、油類や特定の医薬品など、光に弱い製品を守ります。縦型包装機で使用するフィルムを選定する際は、製品の賞味期限目標や保管条件に合ったバリア性能を選びましょう。必要以上に高性能なフィルム(過剰仕様)を選ぶとコストが無駄に増加し、逆に性能が不足(不足仕様)すると、劣化や返品につながります。
縦型包装機では、フィルムの安定した供給と包装エリア内での正確なトラッキングが不可欠です。フィルム表面の摩擦特性は、駆動ローラーやガイドレールを通過する際の滑らかさに直接影響します。摩擦が大きすぎると詰まりやシワの原因となり、小さすぎるとスリップや位置ずれを引き起こします。縦型包装機用フィルムを選定する際は、まず装置の取扱説明書で推奨される摩擦係数の範囲を確認し、大量発注前に実機でサンプルロールの試験運転を行うことをお勧めします。フィルムに配合されたアンチスリップ剤やアンチブロッキング剤は、フィード性を確保しつつ、シール品質や印刷位置精度を損なうような表面欠陥を生じさせません。
縦型包装機で使用されるフィルムの多くは、事前に印刷されたグラフィック、栄養成分表示、またはブランドロゴが施されています。フィルム表面は、加工中にインクや染料、ラベルが剥がれたり退色したりすることなく、それらを確実に定着させる必要があります。縦型包装機用フィルムを選定する際には、事前印刷済みフィルムのインクが熱シール温度と適合していること、および湿気や結露によってにじむことがないことを確認してください。また、フィルムに貼付されたラベルや二次的なグラフィックが、機械の機械的動作およびシールゾーンを通じて剥がれずに保持されることも確認が必要です。印刷面との不適合は品質不良を引き起こし、生産効率の低下や再作業コストの増加につながります。
新しいフィルムのサプライヤーや仕様を正式に採用する前に、縦型包装機で正式なトライアルを実施してください。このトライアルにより、実際のシール強度を測定したり、フィードに関する問題を検出したり、自社の生産現場特有の熱的・機械的条件下でのフィルム性能を確認できます。また、トライアル運転を通じて、新フィルムを最適に使用するために、機械の温度・圧力・速度設定においてどの程度の調整が必要かを特定することもできます。トライアル時の条件設定、不良率、および懸念事項は必ず記録してください。これらの情報は、今後の購入仕様書作成や、当該フィルム材に関する将来的なトラブルシューティングの基礎となります。
縦型包装機向けフィルムの選定は、単発の取引ではなく、サプライヤーとの継続的なパートナーシップです。優れたフィルムサプライヤーは、さまざまな素材の熱的特性を理解するお手伝いをし、お客様の製品に最適な厚さ(ゲージ)やバリア性能の組み合わせを提案するとともに、生産中に問題が発生した場合にも技術支援を提供します。縦型包装機の仕様、生産速度、シールジョーの温度などの情報をサプライヤーと共有することで、ご使用の特定機器で最高のパフォーマンスを発揮するよう設計されたフィルムを推薦してもらえます。こうした連携により、コスト、性能、信頼性のバランスが取れたフィルムを選定できます。
高速車 垂直包装機 通常、40~70マイクロメートルのフィルムで最も良好な成形性能が得られます。より薄いフィルムは成形サイクルを短縮し、材料費を削減できますが、その分シール保持時間の短縮やシール温度の上昇が必要になる場合があります。最適なフィルム厚さを決定するには、ご使用の機械の技術仕様を確認し、シールの信頼性を確保しつつ生産速度を落とさず、欠陥も発生させない厚さを実験によって検証してください。
一部のフィルムは異なる縦型包装機モデル間で共通して使用可能ですが、シール温度およびシール圧力の設定値は機種ごとに異なります。必ず、ご使用の機種に適合するフィルム仕様(特に熱的・機械的パラメーター)であることを確認してください。ある縦型包装機向けに最適化されたフィルムでも、シールジャウの構造や運転速度が異なる他の機種では十分な性能を発揮できないことがあります。機種変更前に実際の試験運転を行うことが不可欠です。
シール不良は、新しいフィルムが従来の材料と異なる熱的・摩擦的特性を持つために発生しやすくなります。サプライヤーを変更する際は、まず同一の生産条件で縦型包装機による包括的な試験を実施し、必要に応じて段階的に機械設定を調整してください。新規サプライヤーには、シール強度の試験データおよび摩擦係数の仕様書を請求し、移行期間中は詳細な生産記録を継続して管理して、性能上の課題を迅速に特定・解決できるようにしてください。







