 EN
プレマードパウチ包装機でフィルム廃棄を削減する方法
2026/09/20
プレマードパウチ機:フィルム廃棄の削減、TCOの低減、および投資回収期間(ROI)の短縮

2026/10/07
ロータリーバキュームパッキング機の ベンチマーキング方法を理解する ことは、性能の最適化と品質の一貫性を図ろうとするあらゆるパッキング作業にとって不可欠です。ロータリーバキュームパッキング機は高額な設備投資を伴うため、実際の生産能力を業界標準と照らし合わせて正確に測定することで、その導入コストの正当性を裏付けたり、保守・点検の必要性を早期に把握したり、生産能力の計画をより的確に立てたりすることができます。ベンチマーキングによって得られる客観的なデータは、設備の更新、工程の改善、運用効率の向上といった重要な意思決定を支える基盤となります。
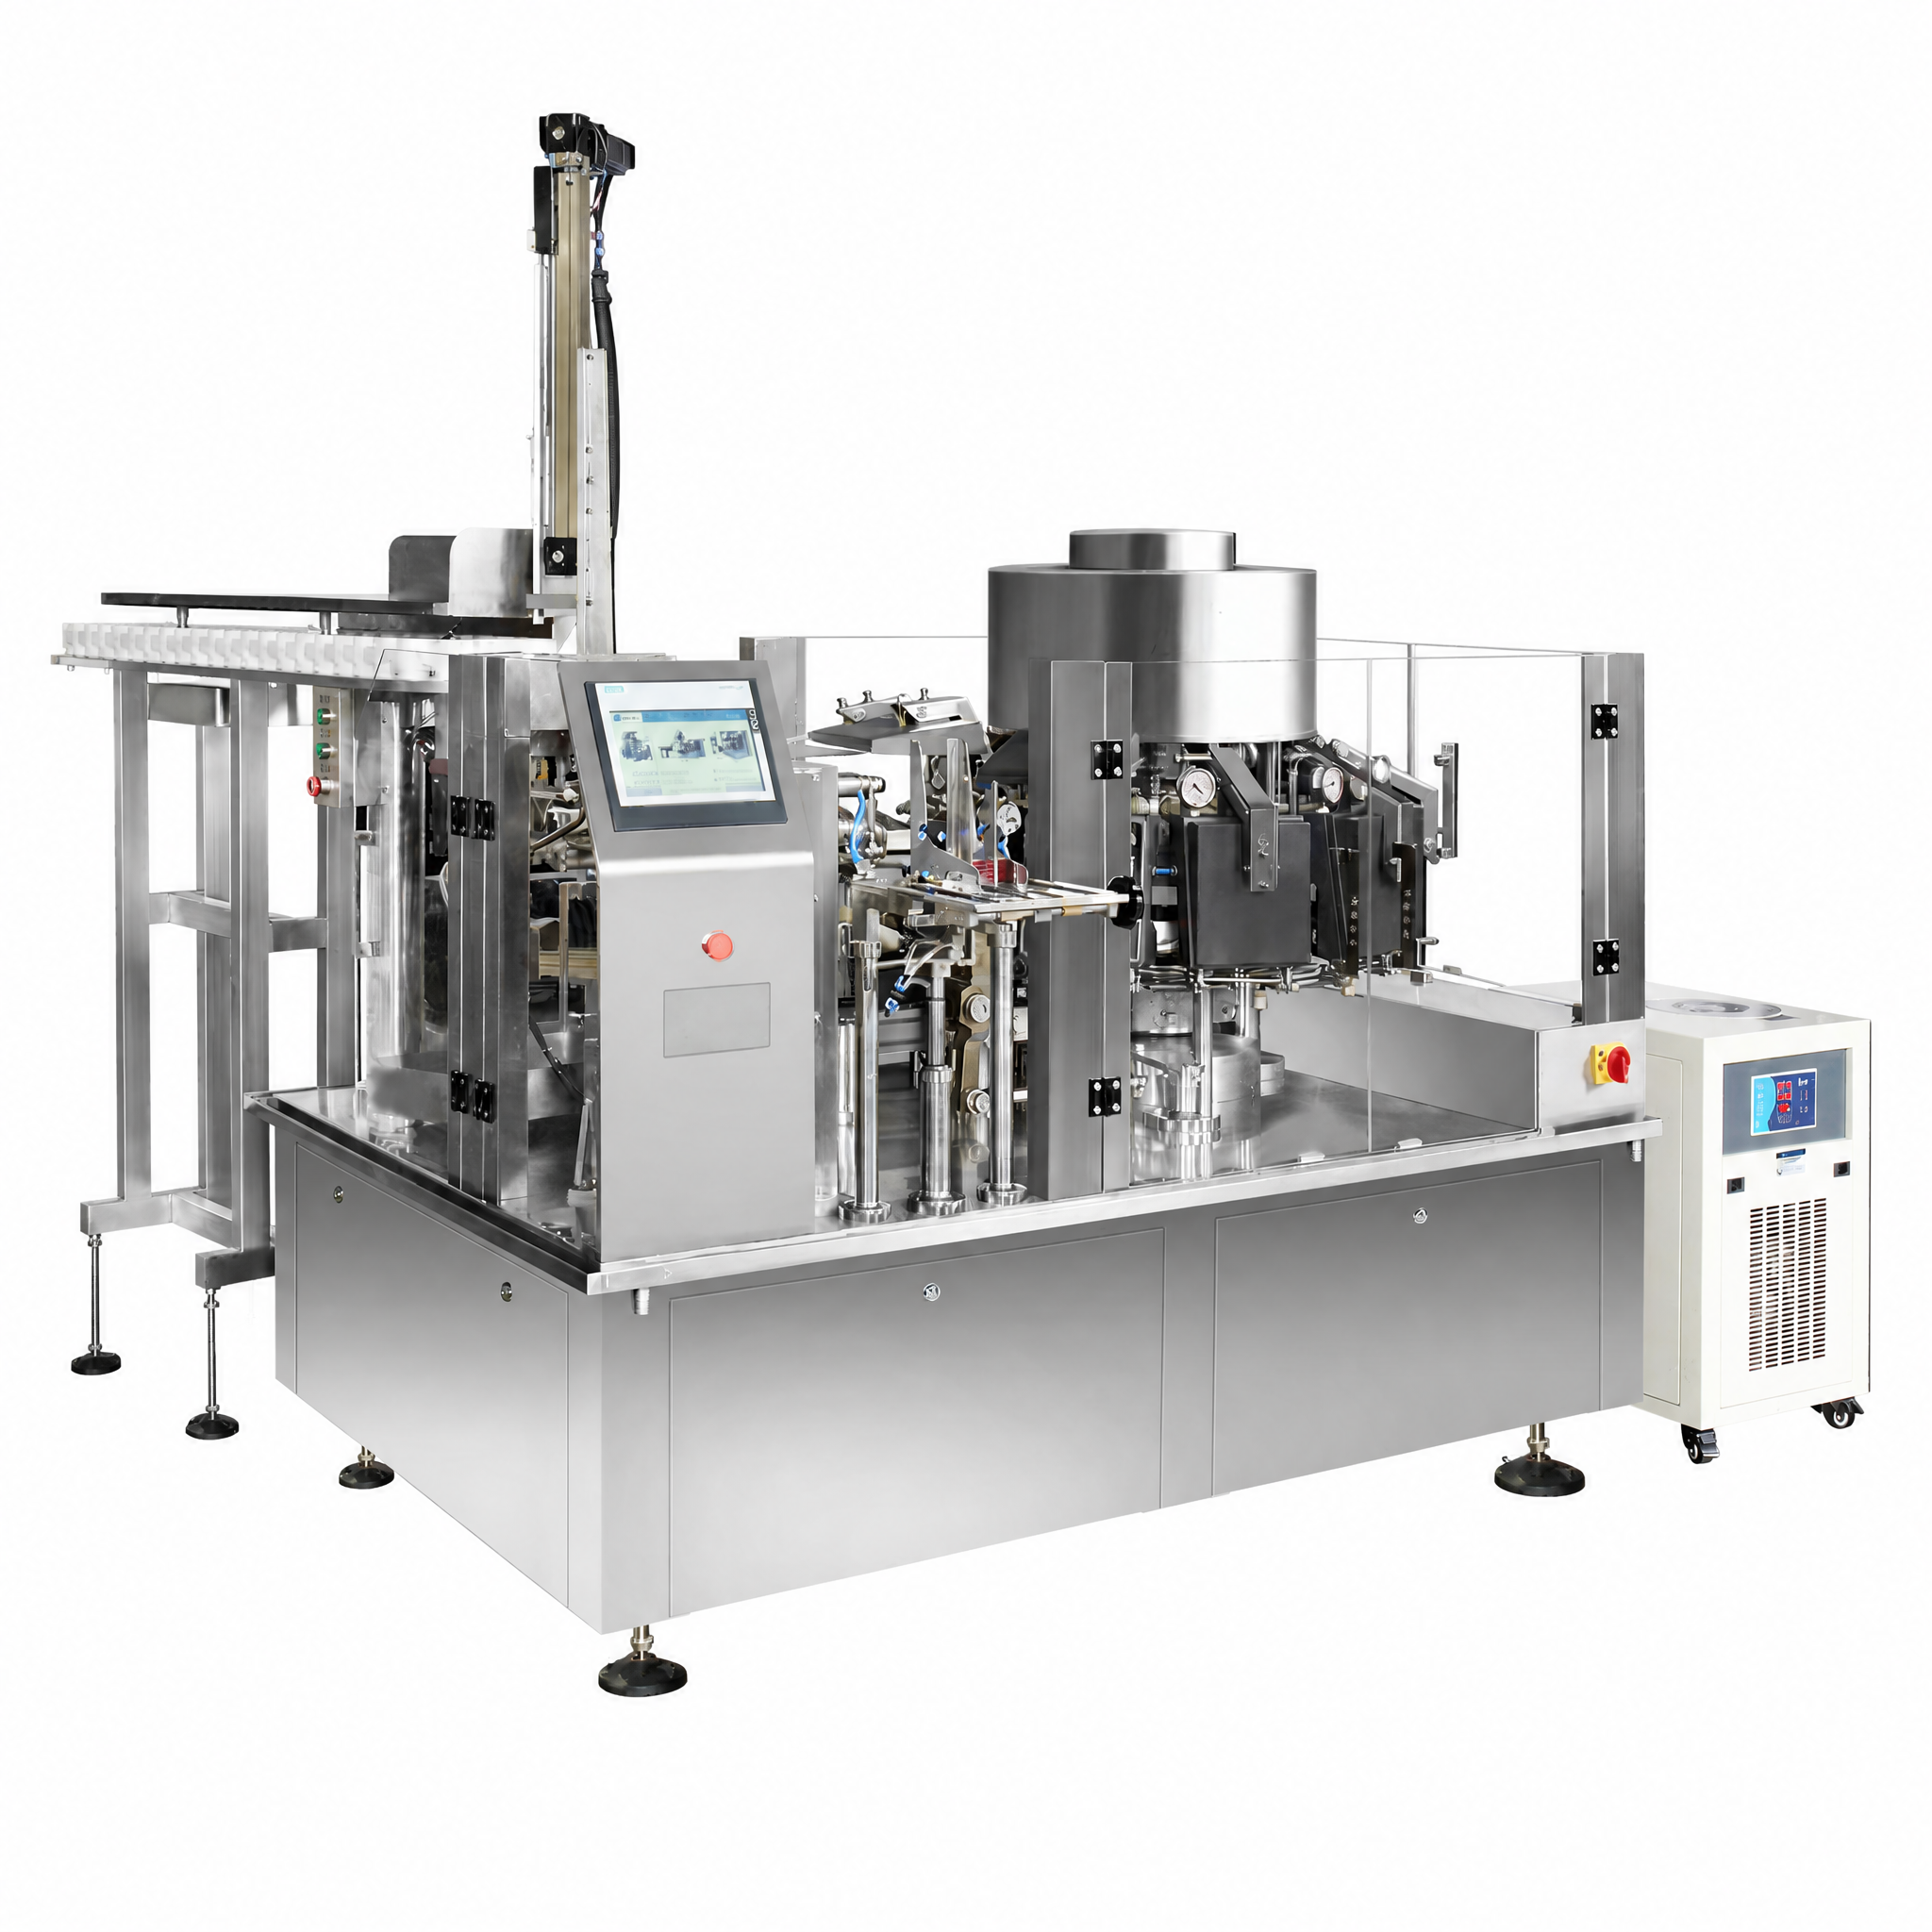
ロータリーバキュームパッキング機のベンチマーク評価とは、制御された条件下でベースラインとなる性能指標を収集し、その結果をメーカー仕様および業界の性能基準と比較することです。このプロセスにより、装置が最適な効率で稼働しているか、あるいは劣化・摩耗・工程変更などによって生産性が低下しているかを明らかにできます。明確なベンチマーク評価手順を確立することで、すべての測定値が比較可能・再現可能・継続的改善活動に活用可能な状態を保証します。
ロータリーバキュームパッキング機の生産能力は、通常、製品仕様および生産ラインの構成に応じて「分間バッグ数」または「時間あたりの単位数」で測定されます。当該機器の性能を評価する際には、製品の投入、減圧、シール、バッグ排出といった全工程のサイクルタイムを正確に把握する必要があります。多くのオペレーターは、減圧工程の所要時間のみに注目しがちですが、製品の取扱いや再配置、品質検査などに伴う非稼働時間(デッドタイム)を見落とすため、実際の生産効率が低下します。
ロータリーバキュームパッキング機の正確なベースラインを確立するには、標準的な運転条件下で、少なくとも100回連続して装置を稼働させます。この100回のサイクルを完了するのに要した合計時間を記録し、それを100で割って平均サイクル時間を算出してください。この手法により、異常値が除外され、ロータリーバキュームパッキング機の実際の性能を現実的に把握できます。また、オペレーターによる差や、環境条件など、装置の動作に影響を及ぼす可能性のある要因を考慮するため、異なる日に少なくとも3回、この測定を繰り返してください。
異なる製品では、ロータリーバキュームパッキング機械に対する要求が異なります。そのため、ベンチマーク評価では、機械そのものの性能を、製品固有の要因から切り離して評価する必要があります。硬質な物品を処理するロータリーバキュームパッキング機械と、柔らかく繊細な製品を処理する機械とでは、サイクルタイムが異なる場合があります。ロータリーバキュームパッキング機械の性能データに加え、製品の種類、重量、密度、および特別な取扱い要件を必ず記録してください。こうした背景情報があれば、互換性のない測定値同士を誤って比較してしまうことを防げるとともに、どの種類の製品が機械に最も負荷をかけるのかを特定しやすくなります。
環境要因も、ロータリーバキュームパッキング機の性能に大きく影響します。周囲温度、湿度、気圧は、真空チャンバー内の挙動およびシールの安定性に影響を与えます。ロータリーバキュームパッキング機のベンチマークを測定する際には、校正済みの計測器を用いてこれらの環境条件を監視し、サイクルタイムのデータとともに記録してください。これにより、測定結果を標準化でき、性能の変動が外部環境の変化に起因するかどうかを特定できます。
回転式真空包装機のメーカー資料には、通常、理想条件下での最大生産能力が記載されており、その数値は工場内において熟練技術者が機器を操作した状態で測定されたものです。実際の生産現場では、こうした条件と完全に一致することはほとんどありません。そのため、通常の使用においては、メーカー公称の能力の70~85%程度で運転されることをご理解ください。この差は正常であり、機器の不具合を意味するものではありません。製品のばらつき、オペレーターの技能差、品質管理工程の統合など、現実の現場で生じるさまざまな要因によって、処理速度がやや低下することを反映しているにすぎません。
ロータリーバキュームパッキング機の性能を正確に評価するには、メーカーからサイクルタイムの範囲、真空チャンバーの容量、シールバーの圧力範囲、およびその他の運転上の前提条件を含む詳細な仕様書を入手してください。その後、メーカーが推奨する設定および製品仕様を基準として、実際のロータリーバキュームパッキング機で試験を行ってください。得られた実績値とメーカー仕様との差異を記録し、その原因が機器の設定、オペレーターの操作技術、製品の特性、あるいはメンテナンス状況などのいずれに起因するかを分析します。
回転式真空包装機の性能をメーカー提供の仕様データと比較した後、自社の実際の運用状況を反映しつつ、継続的な改善を推進するための内部性能目標を設定してください。適切に管理された回転式真空包装機は、標準的な製品ロットにおいて、定格能力の80~90%を一貫して達成すべきです。この範囲を下回る期間が生じた場合は、その理由を文書化して明確に記録する必要があります。こうした目標は、責任の所在を明確にし、回転式真空包装機の性能低下を早期に検知することを可能にするとともに、オペレーター教育プログラムのための測定可能な目標も提供します。
これらの内部目標を、生産チームに明確に伝達し、設備の保守スケジュール、オペレーターの業績評価、および工程最適化活動と連携させます。ベンチマーキングにより、ロータリーバキューム包装機が一貫して目標性能を下回っていることが明らかになった場合、原因を体系的に特定・調査します。一般的な要因には、シールバーの摩耗、真空ポンプ内の汚染、圧力センサーのキャリブレーションずれ、ロータリーバキューム包装機の上流工程における製品流れのボトルネック、あるいはサイクルパラメーター設定におけるオペレーターの誤りなどが挙げられます。
回転式真空包装機の包括的なベンチマークテストには、標準化された手順、訓練を受けたオペレーター、校正済みの計測器具、および詳細な記録プロトコルが必要です。まず、当該回転式真空包装機が日常的に処理する代表的な製品を1種類選び、中断なく複数回にわたる長時間の生産運転を実施できるだけの十分な在庫を準備します。オペレーターによるばらつきを排除するため、ベンチマークテストは単一の訓練済みオペレーターが担当するか、あるいは複数のオペレーターを同一の手順で訓練し、機器そのものに起因する性能差のみを評価できるようにします。
サイクルタイムは、校正済みのデジタルタイマーを用いて計測するか、またはロータリーバキュームパッキング機の制御パネルに該当機能が備わっている場合は、そこから直接データを収集します。真空チャンバーの排気時間だけでなく、製品の投入、シール、排出に要する時間も記録します。価値を生むシール工程に費やされるサイクルタイムの割合と、価値を生まないハンドリング作業に費やされる割合を算出し、この内訳をもとに、設備の更新ではなく工程の再設計によってロータリーバキュームパッキング機の効率向上を図る余地がある箇所を特定します。
ロータリーバキュームパッキング機のベンチマーク結果を時系列でプロットし、性能の傾向を把握します。出力速度が徐々に低下している場合は、摩耗や慢性的なメンテナンス不良が進行しており、ロータリーバキュームパッキング機が完全に故障する前に対応が必要です。性能が急激に低下した場合は、シールの破損、真空ポンプの劣化、または圧力調整器のドリフトなど、特定の問題が発生している可能性があります。ベンチマークデータは、同一のロータリーバキュームパッキング機について過去に測定されたデータと比較して、性能変化の程度を定量化してください。
ベンチマーキングデータを活用して、ロータリーバキュームパッキング機の予知保全スケジュールを作成しましょう。これにより、装置の寿命が延び、予期せぬダウンタイムを防止できます。例えば、ベンチマーキング結果から、ロータリーバキュームパッキング機のサイクルタイムが500運転時間ごとに5~8%増加していることが分かった場合、最適な性能を維持するために、400時間ごとに予防保全を実施するようスケジュールします。このように、ロータリーバキュームパッキング機のベンチマーキングを積極的に活用することで、重大な故障を減らし、品質の一貫性を保ち、設備総合効率(OEE)を向上させることができます。
ロータリーバキュームパッキングマシンのベンチマーク測定は、定期的な性能モニタリングの一環として四半期ごとに行うほか、工程変更を実施したとき、主要部品を交換したとき、または製品仕様を変更したときにも実施してください。また、計画通りの保守作業が完了した直後にも、ロータリーバキュームパッキングマシンの性能が所定の水準に回復していることを確認するために、すぐにベンチマーク測定を行ってください。
正確なベンチマーク測定には、校正済みのデジタルタイマーまたはストップウォッチ、真空度を確認するための圧力計、周囲環境の温度を記録するための温度計、およびすべての測定データを体系的に記録するための文書用テンプレートが必要です。近年の一部のロータリーバキュームパッキングマシンでは、測定データの収集を大幅に簡素化する統合型データロギング機能が搭載されています。
はい、ロータリー真空包装機のベンチマークを実施すると、過去の性能記録が蓄積され、徐々に進行する性能劣化の傾向が明らかになります。これにより、機器の故障が発生する前に保守作業を計画的に実施できます。また、現在のロータリー真空包装機の生産能力を、過去の基準値と比較することで、性能低下がどの程度進んだかを把握し、完全な停止や品質問題を未然に防ぐための保守対応時期を判断できます。







