 EN
プレマードパウチ包装機でフィルム廃棄を削減する方法
2026/09/20
プレマードパウチ機:フィルム廃棄の削減、TCOの低減、および投資回収期間(ROI)の短縮

2026/10/08
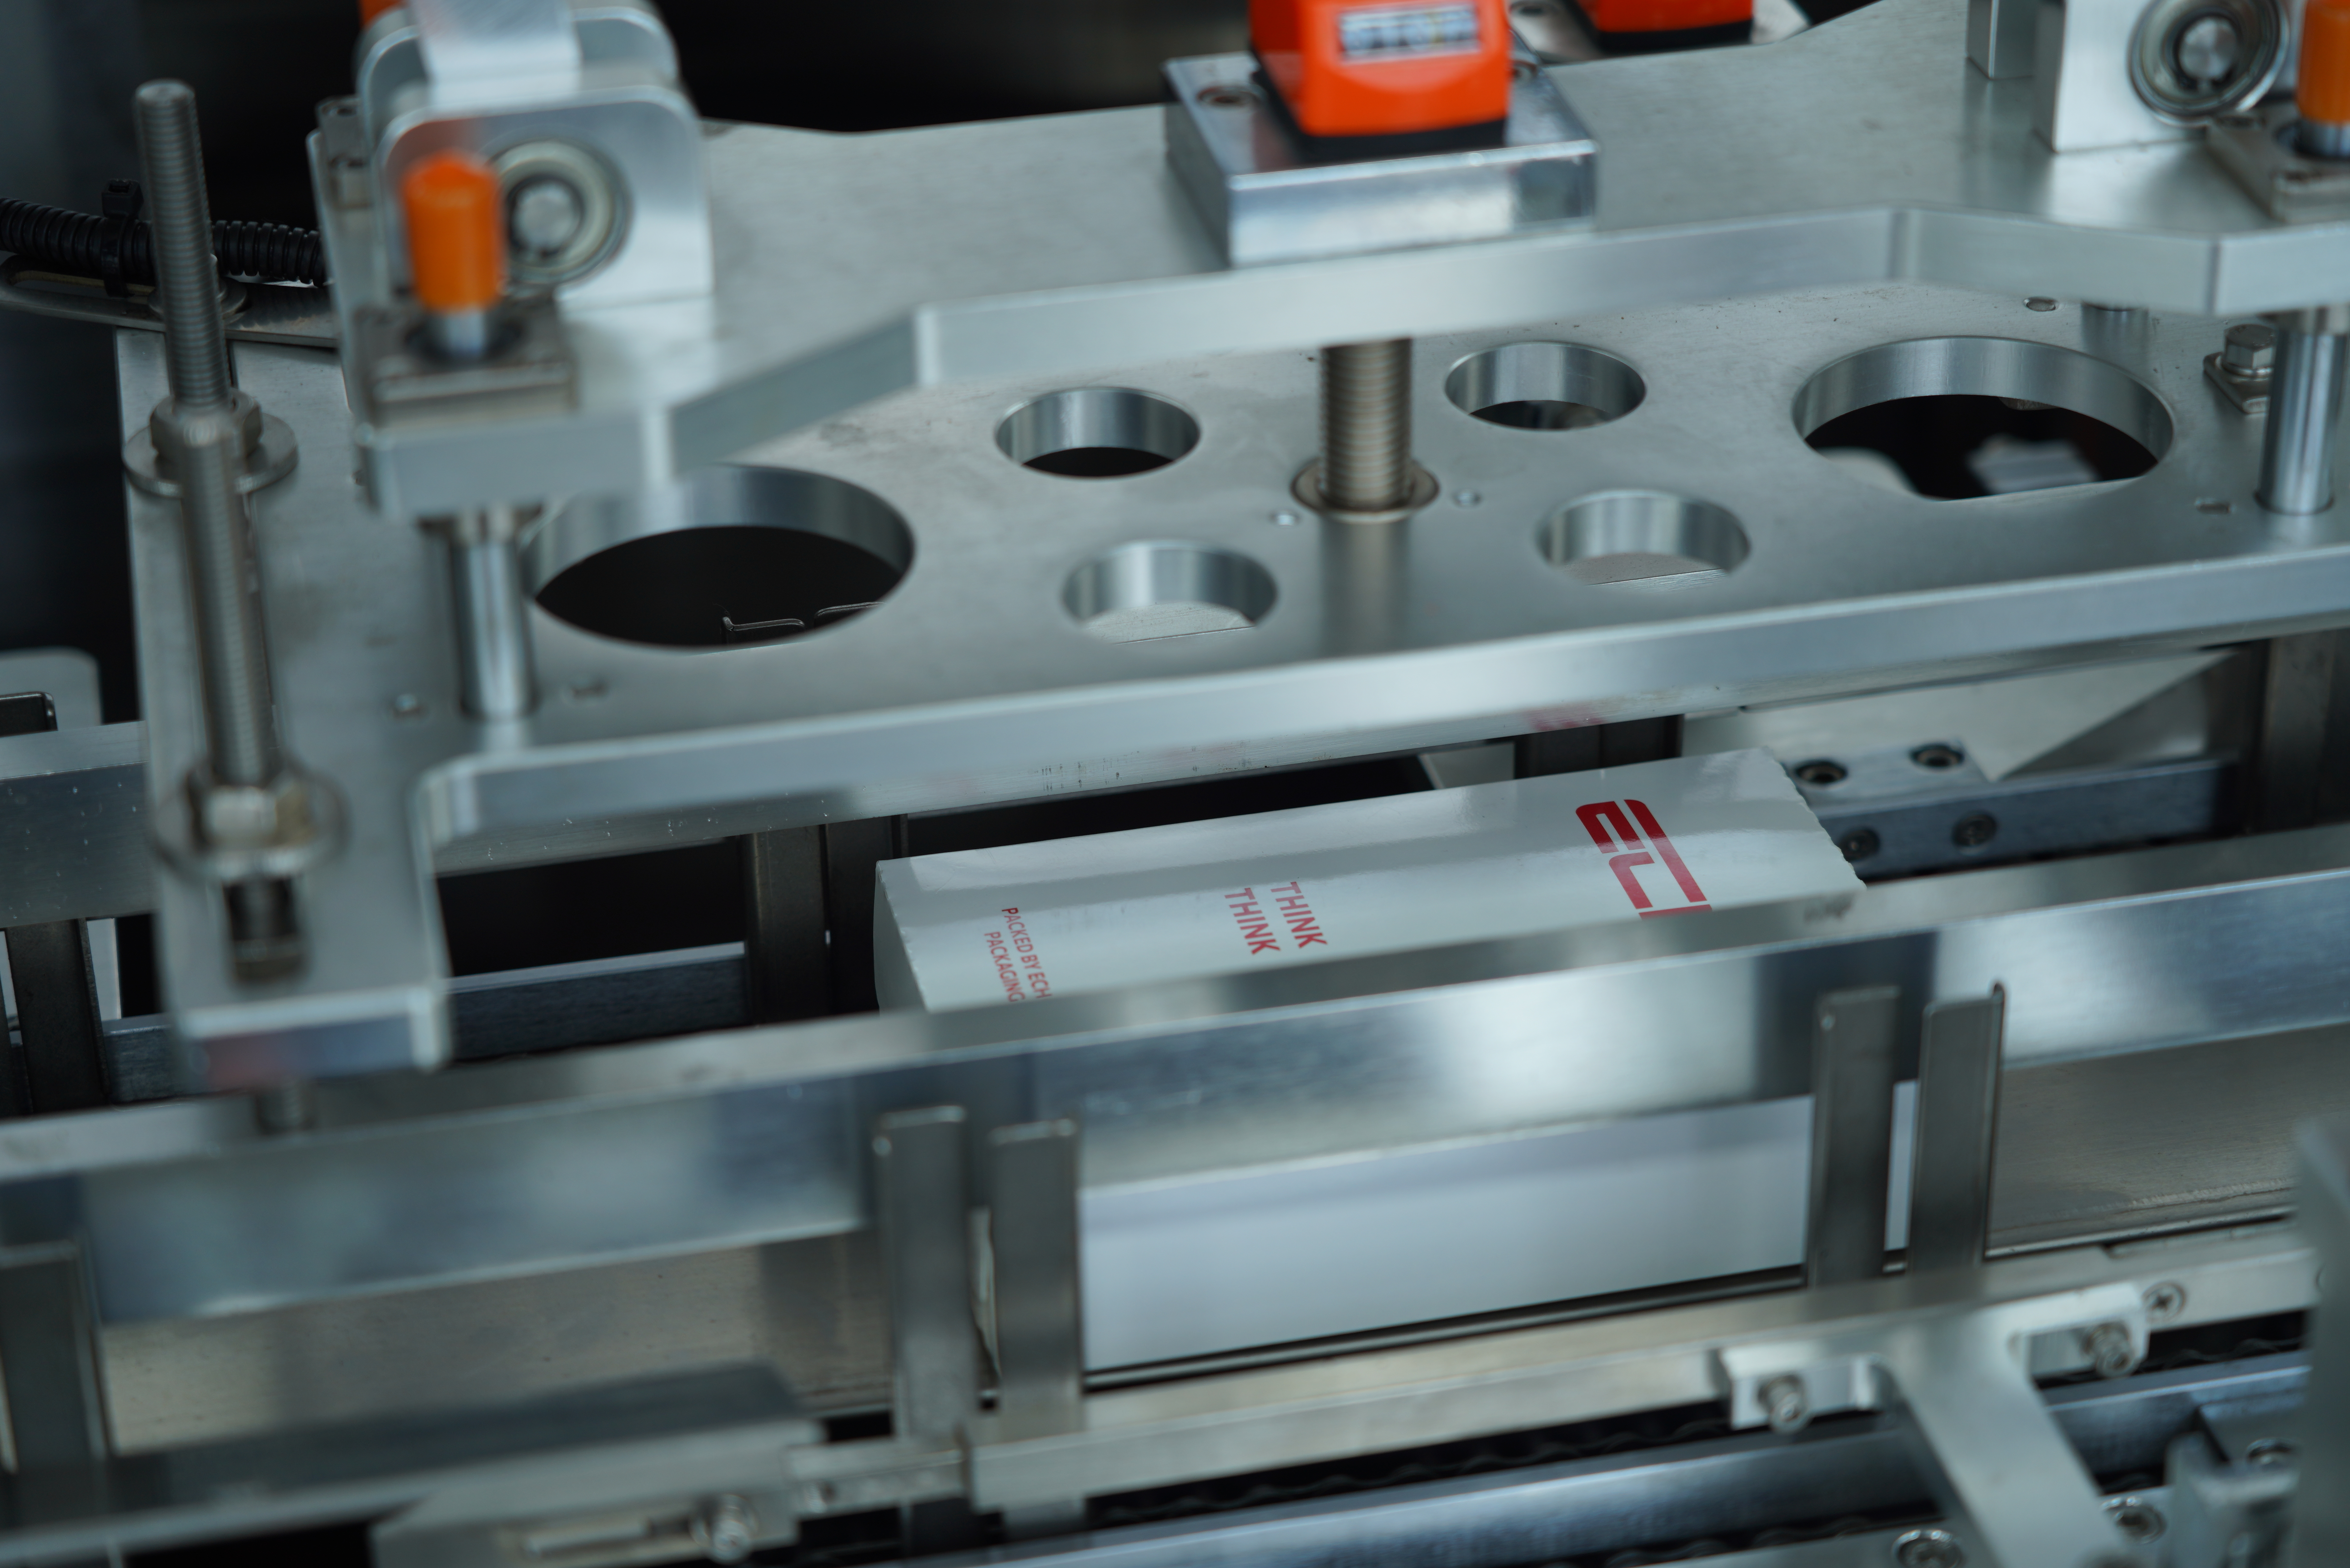
段ボール箱包装機とケースアサーティングマシンのどちらを選ぶかは、包装工程において最も重要な判断の一つです。両方とも箱の準備および製品の収容に対応していますが、包装プロセス内での役割は明確に異なります。これらの違いを正しく理解することで、自社の生産要件、予算制約、そして長期的な運用目標に真正に合致した設備への投資が可能になります。段ボール箱包装機は、箱の供給から製品の投入、封緘、排出までを含む一連の包装工程全体を担うのに対し、ケースアサーティングマシンは、その後の充填工程に備えて空箱を成型・準備するという、ごく限定された機能に特化しています。不適切な設備を選定すると、生産のボトルネック、設備投資の無駄、そして運用効率の低下といった問題が発生し、それが数カ月にわたって累積的に悪影響を及ぼす可能性があります。
段ボール箱詰め機は、複数の異なる工程を1つの統合システムにまとめた装置です。この装置は、平らな段ボール箱を自動で供給し、それを立体形状に展開した後、内蔵機構によって製品を正確に箱内に配置します。さらに、内部または外部への緩衝材の挿入、および完成した箱の封緘も行います。このような統合型設計により、各機械間の移送ポイントが不要となり、製品の取り扱い回数が減り、破損リスクも低減されます。段ボール箱詰め機は、交換が容易な部品を用いることで、さまざまなサイズの段ボール箱に対応可能です。操作者は、大規模な再設定を必要とせずに、異なる箱サイズへの切り替えを行えます。最新の段ボール箱詰め機には、PLC(プログラマブル・ロジック・コントローラ)が搭載されており、サイクル時間の制御、速度調整、品質検証などを一元管理します。生産速度は、構造の複雑さや段ボール箱の仕様に応じて、通常1分間に30~120箱程度です。オペレーター向けの操作画面では、リアルタイムの診断情報、詰まり検出、予知保全のアラートが表示されます。段ボール箱詰め機で異常が発生した場合、統合制御システムが問題箇所で即座に運転を停止し、迅速なトラブルシューティングを可能にするとともに、予期せぬダウンタイムを最小限に抑えます。
ケースエレクターは、単一の高度に専門化された機能を、極めて高い効率性と信頼性で実行します。この装置は、供給マガジンから平らな段ボール製の箱(ブランク)を自動的に取り出し、展開・成形して完成した箱の状態にし、その後、下流工程へと erected boxes(組み立て済みの箱)を送り出します。ケースエレクターはこの作業に特化しているため、メーカーは速度と精度を最大限に高めるよう、すべての機械部品を最適化しています。分単位の処理能力(箱/分)で比較すると、カートンボックスポッキングマシンよりも高い生産性を発揮し、多くの場合、ダウンタイムを最小限に抑えながら時速300箱以上を達成します。一度設定が完了すれば、オペレーターによる介入はほとんど不要であり、同一形状の箱を長時間連続して生産する用途に最適です。ただし、異なるサイズの段ボールへの切替には、通常、機械的な調整やガイドレールの交換、あるいは完全なチェンジオーバーキットの導入が必要となります。ケースエレクターは、各工程を専用機器が担当するモジュラー型生産システムに容易に統合されます。すなわち、ある機械が箱を組み立て、別の機械が製品を充填し、さらに別の機械が封緘し、また別の機械がラベルを貼付するという具合です。このようなモジュラー設計により、多様な製品ラインを取り扱う工場にとって、非常に高い柔軟性が実現されます。
段ボール箱詰め機は、中~高生産量かつ中程度の製品バリエーションを扱う施設において、最大の価値を発揮します。これらの機械は、1日に複数回変わる包装要件——たとえば、異なる製品サイズ、数量の変動、特殊な緩衝材の使用、あるいはカスタムの封緘方法——に対応する際に特に優れています。段ボール箱詰め機は一体型設計を採用しており、セットアップ時間を最小限に抑えながら素早い仕様切替が可能です。場合によっては、機械的な再構成ではなく、ソフトウェア設定の変更や部品の再配置だけで対応できます。床面積が限られた施設では、段ボール箱詰め機の導入効果が特に顕著です。機能が統合されているため、個別の機器(ケースエレクター、充填装置、封緘装置など)およびそれらに伴う周辺設備の台数を削減でき、省スペース化を実現します。段ボール箱詰め機は、ケースエレクター・充填装置・封緘装置を別々に配置したモジュラー方式と比較して、占有面積が大幅に小さくなります。1日あたり5,000~50,000箱を、3~8種類の製品構成で包装する企業にとって、段ボール箱詰め機は通常、最も適した投資選択となります。この装置は、生産効率と運用の柔軟性を両立させ、固定式のモジュラー方式にありがちな機器間の不整合や仕様切替の遅延による稼働停止を防ぎます。
ケースアサームは、単一の段ボール箱仕様を長時間連続で生産する大量・標準化された製造環境において、最も高い性能を発揮します。食品・飲料メーカー、製薬会社、およびEC向けフルフィルメントセンターでは、製品が同一の段ボール箱フォーマットで流通することから、ケースアサームが頻繁に導入されています。ケースアサームが同一サイズの段ボール箱を8時間または12時間連続で稼働させると、切替作業によるダウンタイムがゼロとなり、設備は最大効率で運転できます。この専門性により、極めて高い信頼性と高速処理能力が実現され、最適条件下では、一部の機種が1分間に400箱以上ものペースで段ボール箱を組み立て・排出することが可能です。これらの機械は初期投資額が大きくなりますが、生産量が連続運転を十分に正当化できる場合には、優れた経済性を発揮します。また、専用の設置スペースを確保でき、既存のモジュール式設備インフラを有する工場では、老朽化やボトルネック化した設備を補完するためにケースアサームを追加導入することが有効です。生産ライン全体を交換せずに生産能力を拡張したい企業にとって、既存の充填・シール装置の直前に追加のケースアサームを統合することは、的確かつコスト効率の高い解決策となります。
段ボール箱詰め機は、独立型または半統合型のシステムとして機能し、上流側の資材ハンドリング設備および下流側の仕分け・パレタイズ設備と適切に連携する必要があります。段ボール箱詰め機は自立型設計のため、設置や工場改修、オペレーターの訓練が、複雑なモジュール式システムと比較して容易です。統合には、通常、資材供給用コンベアとの接続、電源インフラ、および生産報告のためのデータ記録システムが関与します。段ボール箱詰め機は内部で詰め作業を完結させるため、補助機器への依存度が低減されます。一方、ケースエレクター(段ボール箱展開機)は、より大規模なシステム構成における単一構成要素にすぎません。その統合には、上流側の段ボール供給システム、下流側の充填設備、およびそれらを接続するコンベアとの綿密な連携が必要です。ケースエレクターの導入には、多数の連続工程を経る製品の円滑な流れを確保するために、より広範な工場計画、エンジニアリング調整、および試運転が求められます。ただし、このモジュール式設計は優れた柔軟性を備えており、一部の構成要素をアップグレードする場合でも、包装ライン全体を交換する必要はありません。
段ボール箱梱包機は、機械システムを統合しているため、完全モジュラー式ラインと比較して、保守作業の負荷は中程度です。日常的な保守作業には、可動部への潤滑油供給、ガイドレールの点検、空気圧システムの確認、電気接続部のチェックが含まれます。高品質な段ボール箱梱包機のスペアパーツは、メーカーまたは正規販売代理店を通じて容易に入手可能です。段ボール箱梱包機は統合型設計であるため、技術者は単一の装置プラットフォーム内で問題を診断でき、トラブルシューティングが簡素化されます。ただし、主要部品が故障した場合、修理費用は高額になる可能性があります。これは、段ボール箱梱包機全体が停止するため、大幅なダウンタイムが発生するからです。ケースエレクター(段ボール箱展開機)には、展開機構に特化した保守作業が必要で、刃物の鋭さ、折り畳み精度、マガジンの信頼性の点検が求められます。ケースエレクターは高速機械動作を行うため、摩耗部品の定期交換が必要ですが、交換自体は通常迅速かつ低コストで実施できます。モジュラー構造のケースエレクターは、設備を生産ライン全体の停止なしに保守作業のために撤去可能であり、生産は代替設備へ振り分けたり、ケースエレクターの復旧まで部分的に継続したりできます。トータル・コスト・オブ・オーナーシップ(TCO)の算出には、保守頻度やスペアパーツ費用を必ず含める必要があります。 段ボール箱梱包機 設備の運用寿命におけるダウンタイムの影響およびサービスサポートの可用性。
主な違いは機能範囲にあります。段ボール箱包装機は、箱の展開・製品の投入・緩衝材の配置・封緘といった複数の機能を1つの自動化システムに統合しています。一方、ケースエレクターは箱の展開・成型という機能に特化しており、完成した箱を下流の充填・封緘装置へ供給します。つまり、段ボール箱包装機はオールインワン型の機能を提供するのに対し、ケースエレクターはモジュール式生産システムにおいて、上流工程の特定作業に特化した装置です。
製品や包装形態の多様性がある施設には、段ボール箱詰め機がより適しています。段ボール箱詰め機は一体型設計を採用しており、迅速な切替が可能で、異なる箱サイズや製品配置への対応のために比較的短時間で再プログラミングできます。一方、ケースアレクター(段ボール箱展開機)は効率的ですが、異なる段ボールサイズ間での切替には機械的な調整や専用の交換キットが必要となるため、多品種対応が求められる環境では、段ボール箱詰め機の方が運用上の柔軟性に優れています。
投資回収の判断は、生産量、製品の規格一貫性、設備の設置スペース、および人員配置に依存します。カートンの仕様が一定で、大量かつ標準化された生産を行う場合は、ケースエレクターが速度と信頼性に優れているため、一般的に採用されます。一方、中程度の生産量で製品のバリエーションが大きかったり、設備の設置スペースが限られていたり、多様な包装要件がある場合は、カートンボックスポッキングマシンの方がメリットが大きくなります。これは、必要な機器台数を減らし、運用を簡素化するとともに、硬直したシステムに伴う高コストな稼働停止時間を防ぐ柔軟な運用が可能になるためです。







