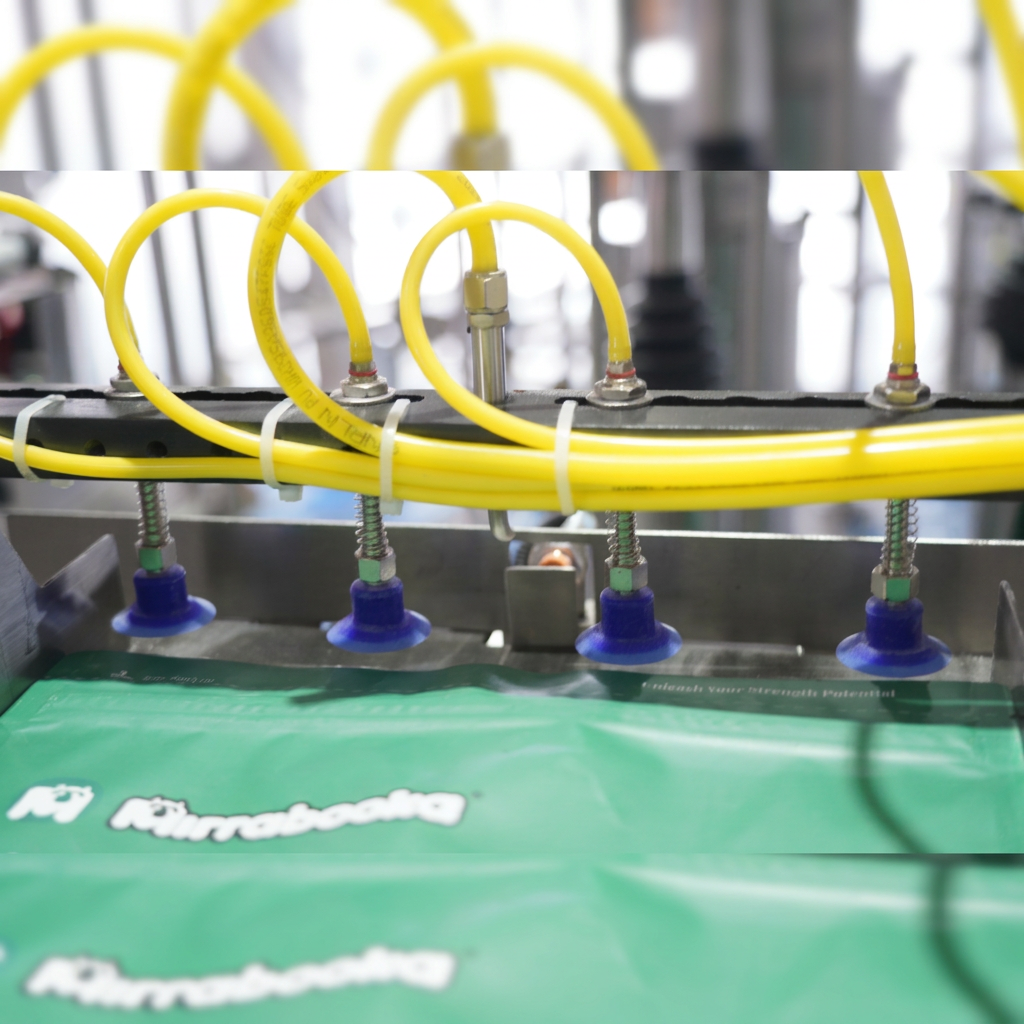
Uma máquina rotativa de embalagem a vácuo representa um investimento crítico para fabricantes, processadores e centros de distribuição de alimentos que buscam prolongar a vida útil dos produtos, mantendo sua qualidade e reduzindo desperdícios. Esses equipamentos sofisticados utilizam condições atmosféricas controladas e tecnologia de vedação para remover o oxigênio das embalagens, criando um ambiente hermético que desacelera drasticamente a deterioração e a degradação. Compreender os benefícios reais de uma máquina rotativa de embalagem a vácuo ajuda os tomadores de decisão a avaliar se essa tecnologia está alinhada com os objetivos de produção, a estrutura de custos e o posicionamento no mercado.
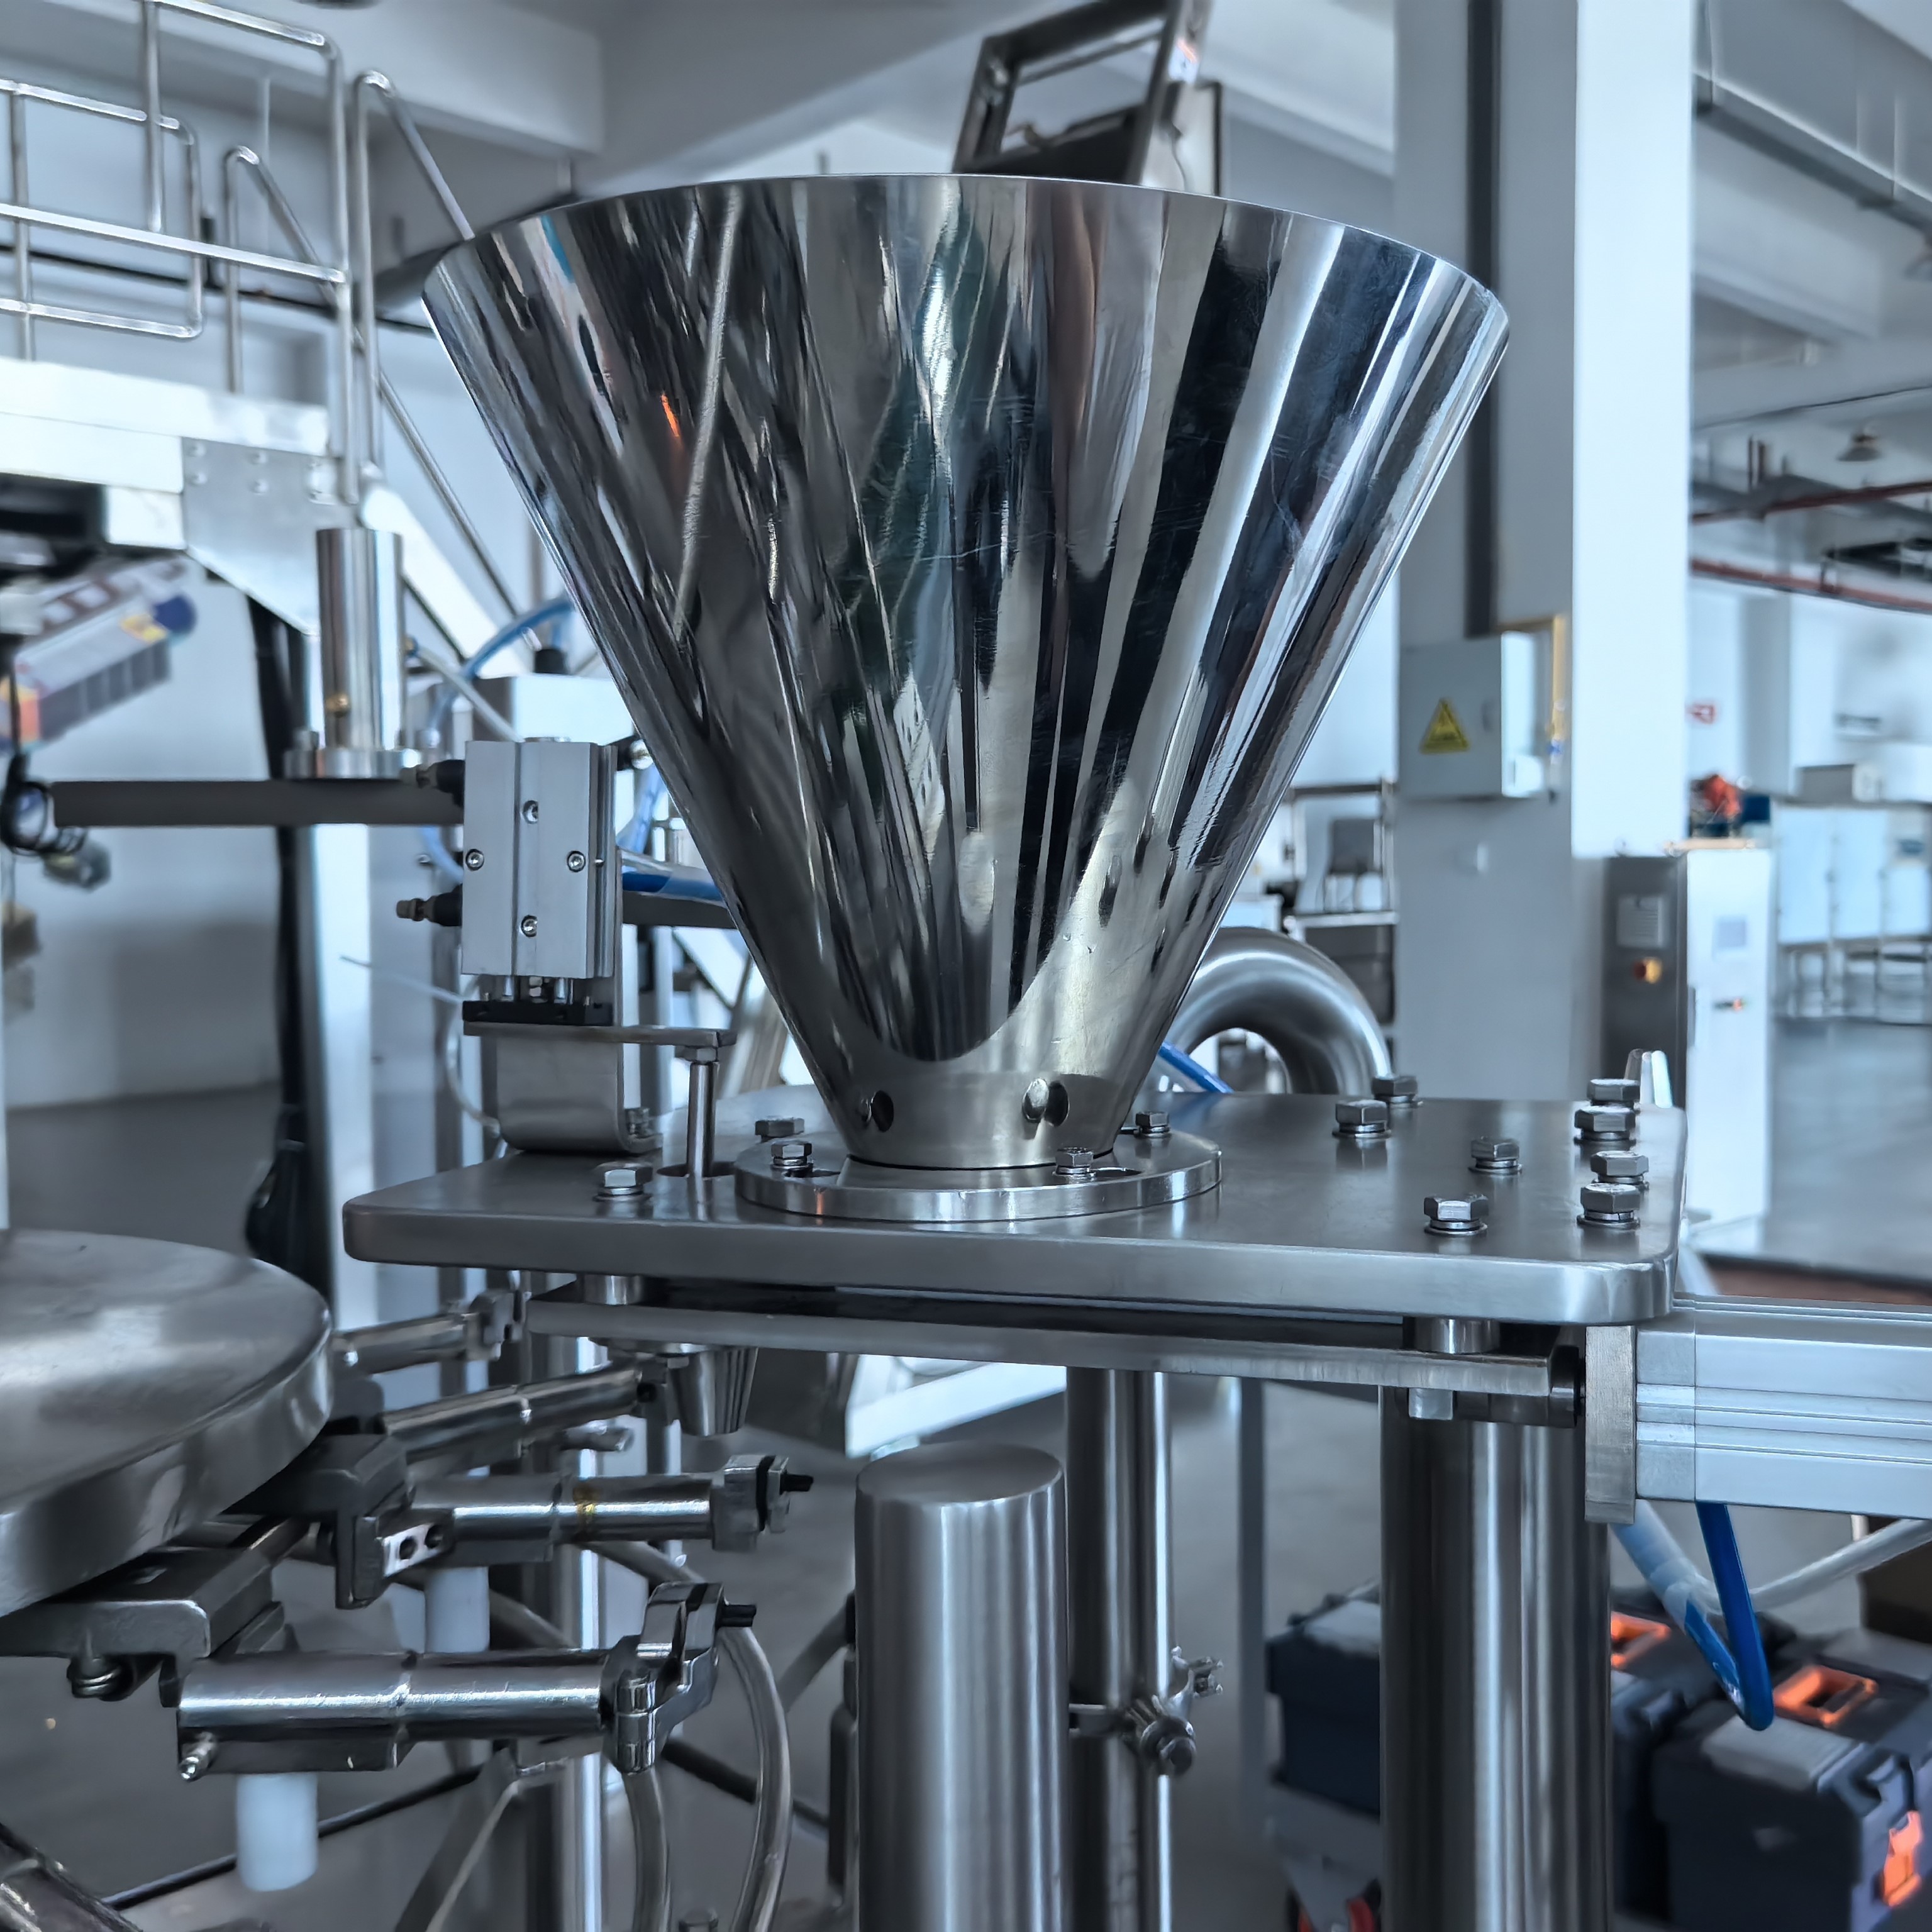
As vantagens operacionais de uma máquina rotativa de embalagem a vácuo vão muito além da simples remoção de oxigênio. Sistemas rotativos modernos integram ciclos contínuos de produção, controle preciso do vácuo e mecanismos confiáveis de vedação que minimizam as taxas de defeitos e garantem a integridade consistente das embalagens em operações de alto volume. Para empresas que processam carnes, frutos do mar, produtos frescos, queijos ou alimentos preparados, a eficiência e a confiabilidade de uma máquina rotativa de embalagem a vácuo impactam diretamente a lucratividade, a satisfação do cliente e a conformidade regulatória em mercados competitivos.
Vida útil prolongada do produto e redução da deterioração
Remoção de Oxigênio e Controle Microbiano
O principal benefício de uma máquina rotativa de embalagem a vácuo é sua capacidade de remover o oxigênio do interior da embalagem antes da vedação, o que inibe o crescimento microbiano aeróbio e a deterioração oxidativa. O oxigênio favorece a reprodução de bactérias, fungos e leveduras responsáveis pela deterioração, odores indesejáveis e degradação da cor. Ao empregar uma máquina rotativa de embalagem a vácuo, os fabricantes reduzem os níveis de oxigênio a concentrações próximas de zero, criando condições hostis para organismos causadores de deterioração e prolongando significativamente o período seguro de armazenamento de produtos perecíveis. Esse ambiente livre de oxigênio preserva textura, sabor e valor nutricional por muito mais tempo do que as embalagens convencionais preenchidas com ar.
Benefícios Secundários de Prolongamento da Vida Útil em Prateleira
Além do controle microbiano, uma máquina rotativa de embalagem a vácuo reduz os processos de oxidação química que degradam gorduras, proteínas e pigmentos em produtos alimentícios. A rancidez, o desbotamento de cor e a perda de nutrientes aceleram-se na presença de oxigênio; a vedação a vácuo reduz drasticamente essas reações. Produtos produtos embalados com uma máquina rotativa de embalagem a vácuo alcançam extensões de vida útil de três a cinco vezes maiores do que equivalentes embalados ao ar, dependendo do tipo de produto, da temperatura de armazenamento e da qualidade do material de embalagem. Essa vida útil estendida reduz os desperdícios nos pontos de venda, minimiza as reduções de preço devido à degradação relacionada à idade e melhora a economia geral da cadeia de suprimentos.
Eficiência na Produção e Otimização de Custos
Automação de Ciclo Contínuo e Capacidade de Saída
Uma máquina rotativa de embalagem a vácuo opera com um sistema contínuo de carrossel ou placa giratória, processando simultaneamente múltiplos pacotes em posições rotativas. Enquanto uma estação realiza a extração do vácuo, outra aplica o enchimento com gás, uma terceira seladora o pacote e uma quarta ejetar o item concluído. Essa capacidade de processamento paralelo permite que uma máquina rotativa de embalagem a vácuo alcance taxas de produção muito superiores às dos seladores a vácuo por lote ou lineares, processando frequentemente de 50 a 200 pacotes por minuto, conforme o tamanho e a configuração do pacote. Produtores de alta volumetria beneficiam-se de tempos de ciclo mais rápidos, redução das horas de mão de obra por unidade e melhor aproveitamento dos ativos ao longo das séries de produção.
Redução do desperdício de materiais e consistência da qualidade
Operadores industriais reconhecem que uma máquina rotativa de embalagem a vácuo oferece consistência superior no selamento, comparada a alternativas manuais ou semi-automáticas. O controle preciso do vácuo, os tempos de permanência calibrados e a liberação automática de pressão evitam defeitos no selamento, embalagens estouradas e contaminação do produto durante o ciclo de embalagem. A redução nas taxas de defeitos diminui diretamente o desperdício de materiais, os custos com retrabalho e as devoluções por falha na embalagem. Os operadores também observam tempos de configuração mais rápidos e menos ajustes no produto ao operar uma máquina rotativa de embalagem a vácuo, pois a configuração padronizada em carrossel acomoda uma ampla gama de dimensões de embalagem com simples ajustes de parâmetros e tempo de inatividade mínimo.
Posicionamento de Mercado e Vantagem Competitiva
Apelo ao consumidor e posicionamento premium
Consumidores modernos reconhecem cada vez mais a embalagem a vácuo como um indicador de qualidade associado à frescura, segurança e posicionamento premium. Produtos selados com uma máquina rotativa de embalagem a vácuo podem obter preços de varejo mais altos, justificar prêmios de marca e atrair compradores atentos à qualidade, dispostos a pagar por maior vida útil e frescor superior. A ausência visível de bolsas de ar em embalagens a vácuo cria uma percepção de manuseio cuidadoso e integridade do produto, diferenciando os itens nas prateleiras lotadas de varejistas. Para fabricantes que competem em segmentos premium ou em canais diretos ao consumidor, investir em uma máquina rotativa de embalagem a vácuo fortalece o posicionamento da marca e apoia a expansão de mercado em canais de distribuição de alta margem.
Conformidade regulatória e documentação de segurança alimentar
Regulamentações de segurança alimentar e protocolos HACCP exigem, cada vez mais, documentação precisa dos processos de embalagem, incluindo níveis de vácuo, tempos de permanência e verificação da resistência das selagens. Uma máquina rotativa de embalagem a vácuo equipado com sensores modernos e capacidades de registro de dados, registra automaticamente esses parâmetros críticos, criando trilhas de auditoria que demonstram conformidade com os padrões de segurança alimentar. Essa capacidade de documentação simplifica inspeções regulatórias, apoia a rastreabilidade em investigações de contaminação e protege os fabricantes contra reivindicações de responsabilidade. Processadores que exportam para mercados internacionais ou vendem por meio de grandes cadeias varejistas verificam que os recursos de conformidade integrados de uma máquina rotativa de embalagem a vácuo reduzem os custos de certificação e aceleram o acesso ao mercado.
Perguntas frequentes
Quais produtos se beneficiam mais da embalagem a vácuo rotativa?
Produtos com alta sensibilidade ao oxigênio e vida útil curta beneficiam-se mais de uma máquina rotativa de embalagem a vácuo, incluindo carnes frescas e curadas, frutos do mar, queijos, nozes, café, ervas secas e refeições prontas. Alimentos com alto teor de umidade, produtos gordurosos e itens propensos a alterações oxidativas na cor apresentam as melhorias mais expressivas na vida útil com a vedação a vácuo, enquanto itens com baixo teor de umidade e estabilidade em prateleira demonstram benefícios menos expressivos. Os fabricantes de alimentos devem avaliar a química específica de cada produto e as metas de vida útil desejadas para determinar a justificativa econômica do investimento em uma máquina rotativa de embalagem a vácuo.
Como uma máquina rotativa de embalagem a vácuo se compara às alternativas de enchimento com gás?
Amáquina rotativa de embalagem a vácuo remove o oxigênio completamente, enquanto a embalagem em atmosfera modificada (MAP) ou a purga com gás substitui o oxigênio por nitrogênio ou outros gases inertes. A vedação a vácuo é normalmente mais eficaz para produtos sensíveis ao oxigênio residual, oferece maior vida útil e exige menos gestão contínua do suprimento de gás do que as alternativas de purga com gás. Alguns produtos premium utilizam uma abordagem combinada, na qual uma máquina rotativa de embalagem a vácuo realiza a remoção inicial do oxigênio, seguida pela purga com nitrogênio para criar camadas adicionais de atmosfera protetora e evitar o colapso da embalagem durante armazenamento e transporte.
Quais são os requisitos típicos de manutenção para uma máquina rotativa de embalagem a vácuo?
Uma máquina rotativa de embalagem a vácuo exige limpeza regular das barras de vedação, das câmaras de vácuo e das superfícies do carrossel para evitar o acúmulo de resíduos do produto e a degradação das vedações. A manutenção da bomba de vácuo, incluindo troca de óleo e substituição de filtros, prolonga a vida útil do equipamento e mantém um desempenho constante de vácuo. Verificações de calibração das barras de vedação e testes periódicos de pressão asseguram a integridade consistente das embalagens e evitam vazamentos. A maioria dos fabricantes recomenda inspeções preventivas de manutenção trimestrais e serviços profissionais anuais para operações de alta produtividade, visando maximizar a disponibilidade operacional e a confiabilidade da produção durante todo o ciclo de vida do equipamento.

 EN