 EN
Jak zmniejszyć zużycie folii przy użyciu maszyny do pakowania gotowych torebek?
2026/09/20
Maszyny do pakowania gotowych torebek: zmniejsz zużycie folii, obniż całkowity koszt posiadania (TCO) i osiągnij szybszy zwrot z inwestycji

2026/10/22
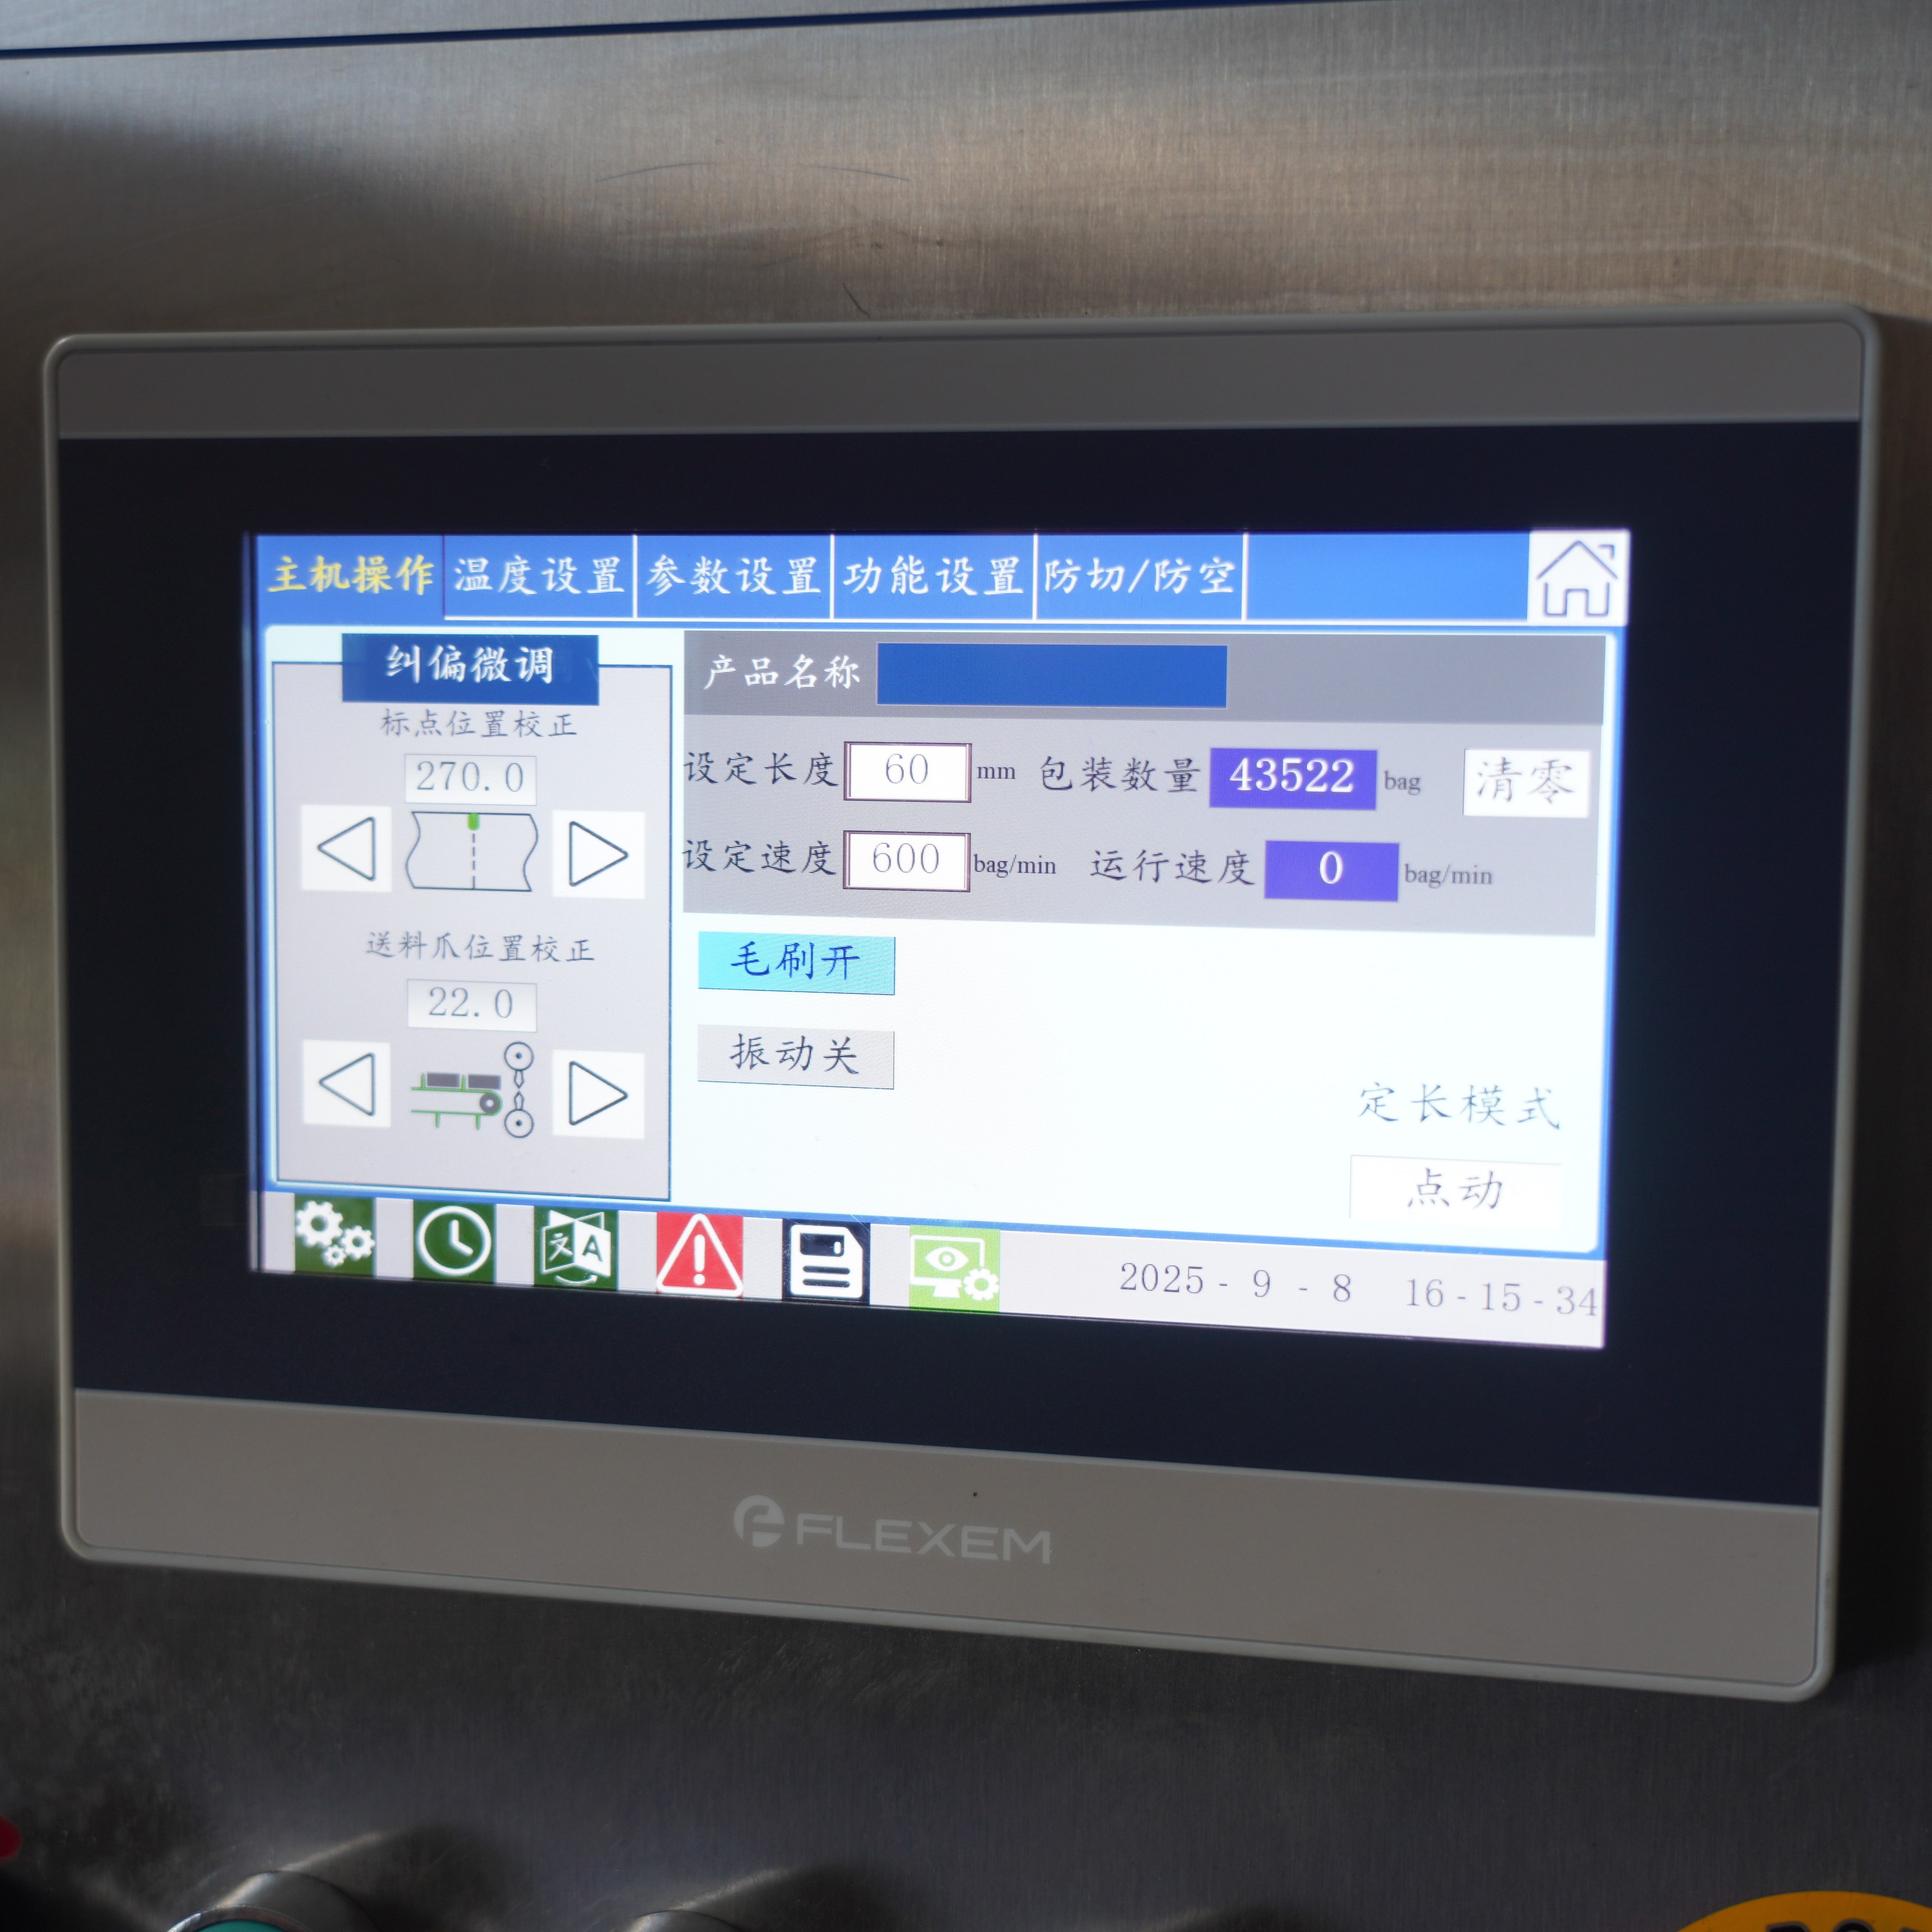
Integracja maszyny do owijania przepływowego z systemem wykrywania metalu stanowi kluczowy etap zapewniania jakości w nowoczesnych operacjach pakowania. Gdy maszyna do owijania przepływowego obsługuje produkty spożywcze, farmaceutyczne lub towary konsumenckie, wykrywanie zanieczyszczeń metalowych staje się bezwzględnie konieczne w celu ochrony marki oraz zapewnienia zgodności z przepisami prawnymi. maszyna do owijania przepływowego działa poprzez owijanie produktów folią z dużą prędkością, a połączenie tego procesu z wykrywaniem metalu gwarantuje identyfikację i odrzucenie wszelkich cząstek metalowych jeszcze przed dotarciem produktów do klientów. Taka integracja wymaga starannej planowania, odpowiedniego doboru sprzętu oraz precyzyjnej dopasowania parametrów wyjściowych maszyny do owijania przepływowego do specyfikacji wejściowych wykrywacza metalu.
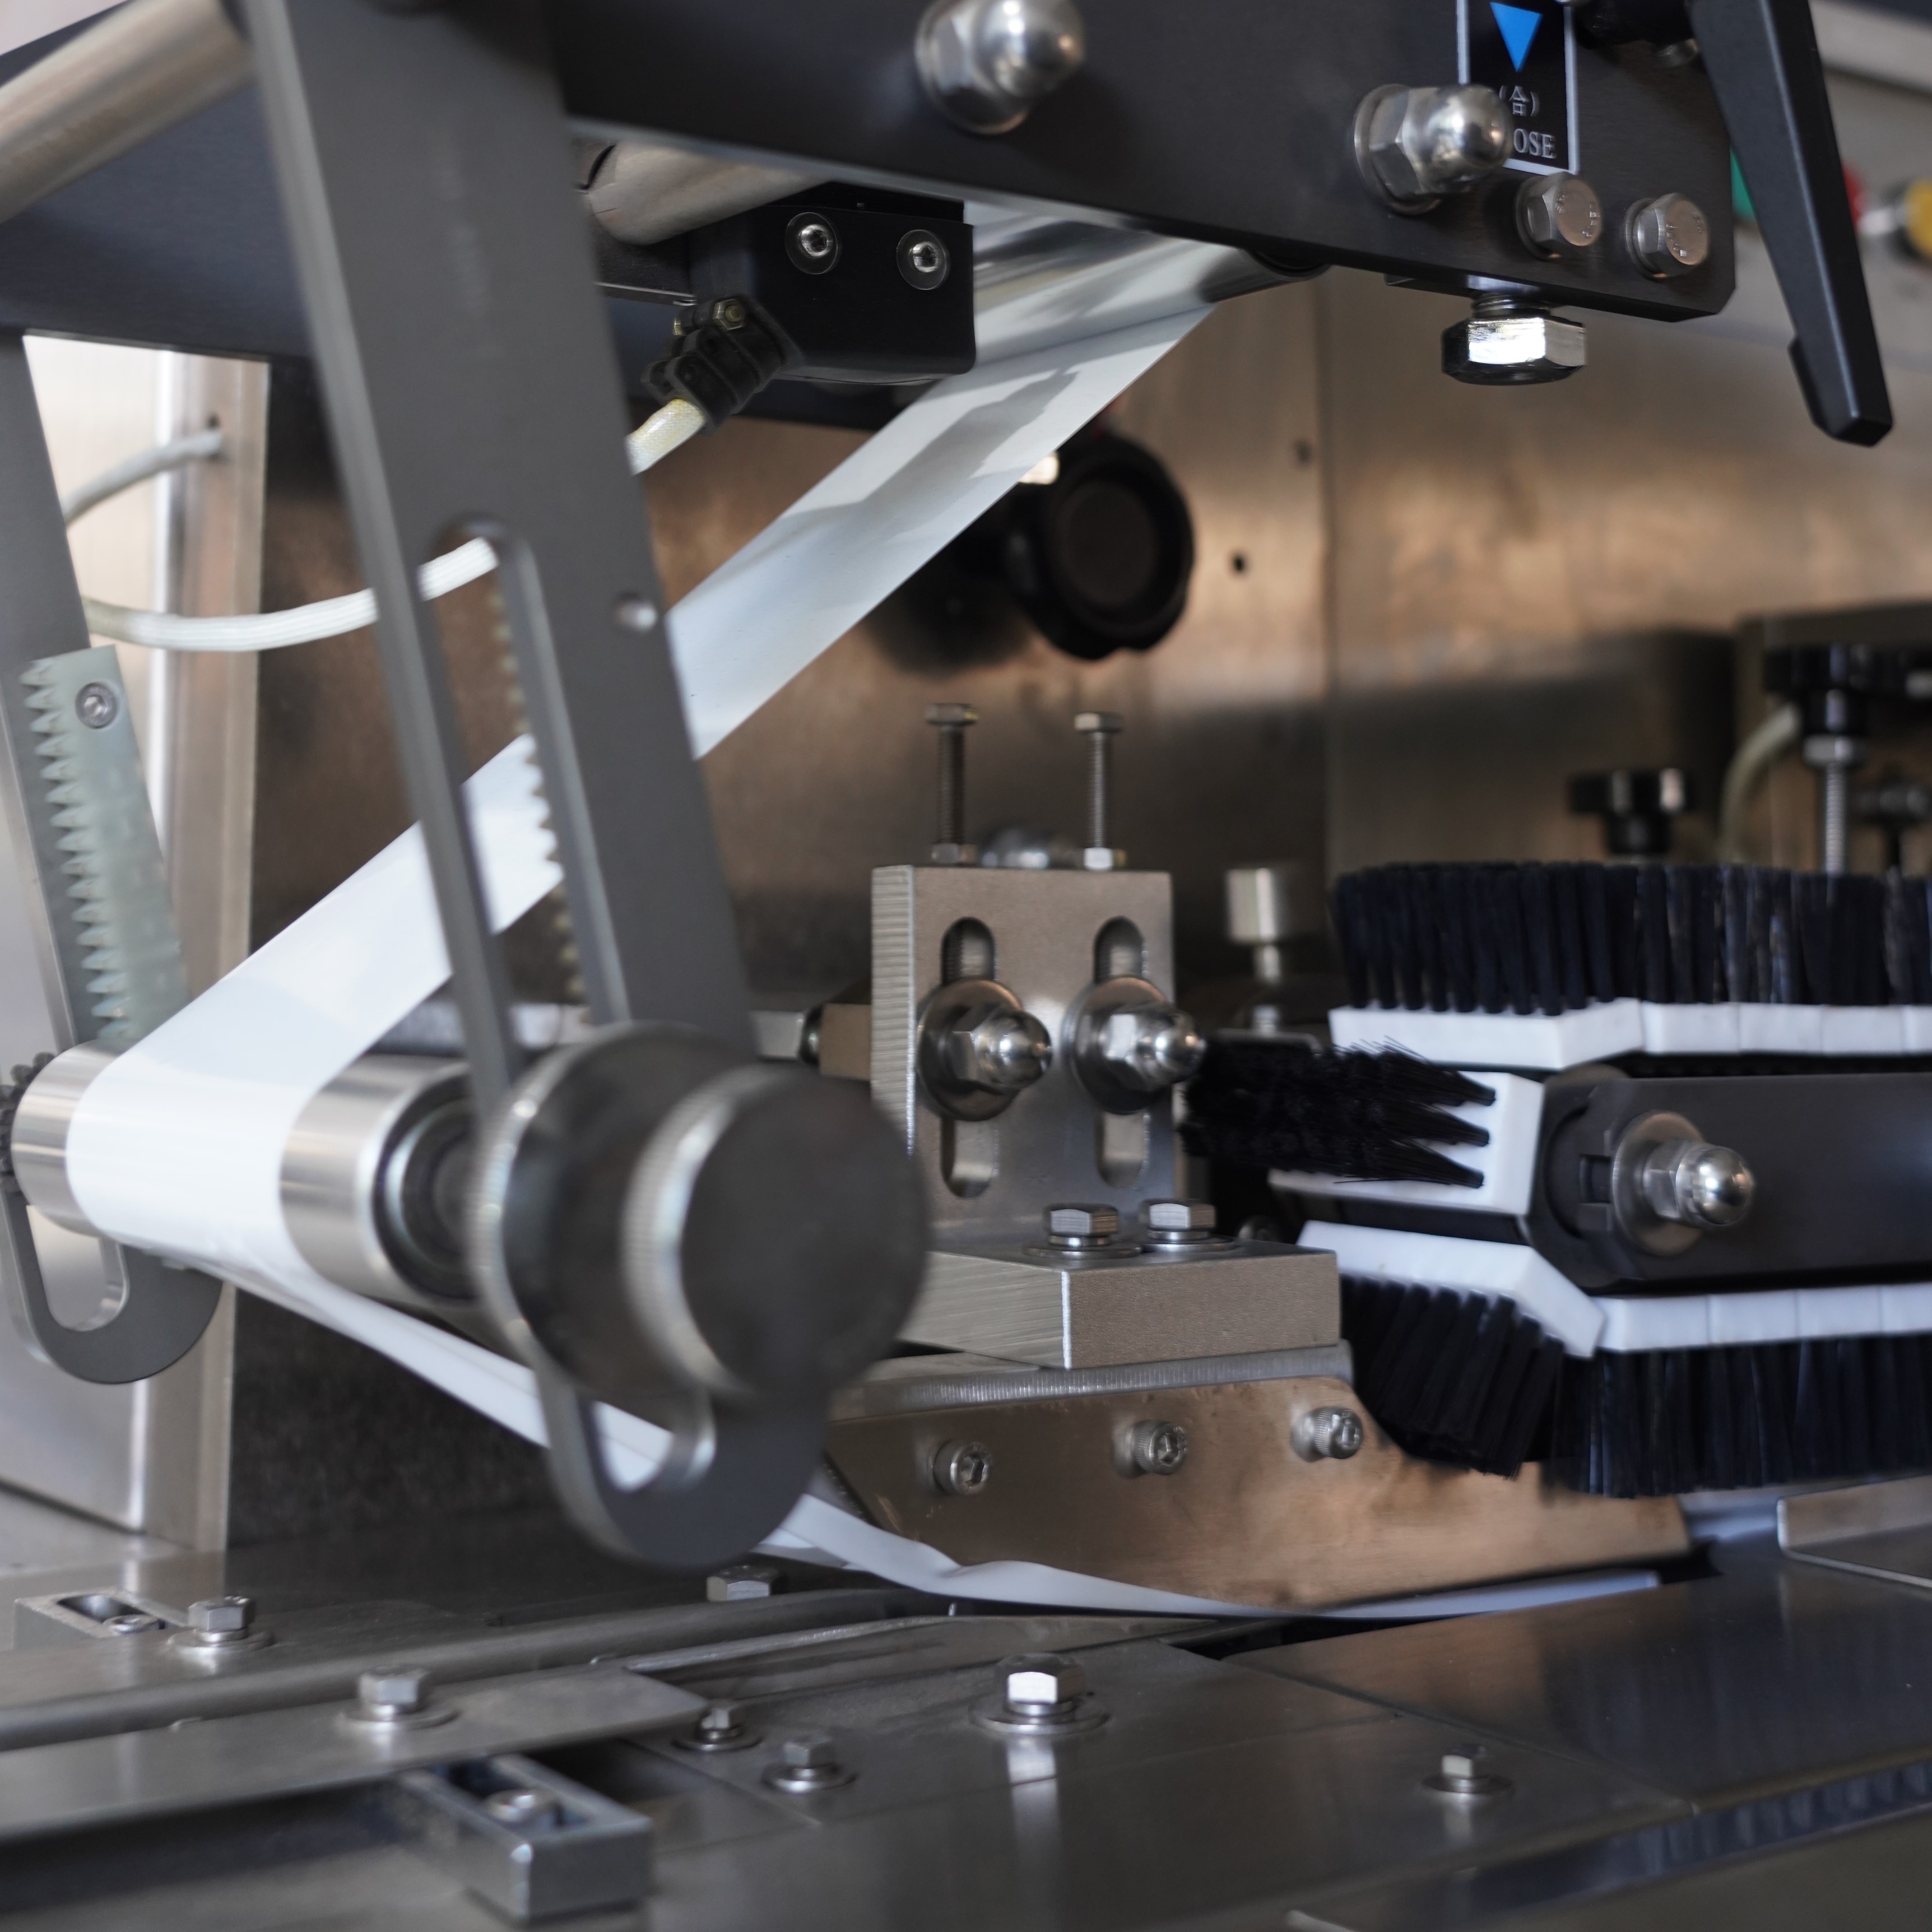
Pomyślne wdrożenie kombinacji maszyny do owijania przepływowego i detektora metalu wymaga zrozumienia interfejsów mechanicznych, elektrycznych oraz oprogramowania między oboma systemami. Maszyna do owijania przepływowego produkuję opakowane jednostki w stałym tempie, a detektor metalu musi je przetwarzać bez powodowania wąskich gardeł ani opóźnień w produkcji. Synchronizacja w czasie rzeczywistym prędkości taśmy transportowej maszyny do owijania przepływowego i cykli skanowania detektora metalu zapewnia, że żaden produkt nie zostanie pominięty, przy jednoczesnym utrzymaniu wydajności. W niniejszym artykule omówione są kluczowe aspekty, wymagania techniczne oraz najlepsze praktyki integracji maszyny do owijania przepływowego z funkcjami wykrywania metalu w linii pakującej.
Maszyna do owijania przepływowego zwykle działa w standardowych systemach taśmociągowych o określonej szerokości i prędkości. Przed zintegrowaniem detektora metalu należy sprawdzić, czy szerokość taśmy wyjściowej maszyny do owijania przepływowego odpowiada rozmiarowi otworu detektora metalu. Detektor metalu musi pomieścić wymiary opakowanego produktu generowanego przez maszynę do owijania przepływowego, bez konieczności zmiany formatu produktu ani ręcznych korekt. Równie istotne jest dopasowanie prędkości taśmy: jeśli maszyna do owijania przepływowego pracuje z wydajnością 60 opakowań na minutę, detektor metalu musi skanować z tą samą częstotliwością lub szybciej, aby zapobiec zatkaniam produktu. Interfejs elektryczny maszyny do owijania przepływowego powinien obsługiwać sygnały wyzwalające komunikujące się z systemami odrzucania lub alarmowymi detektora metalu, umożliwiając automatyczne reakcje w przypadku wykrycia zanieczyszczenia.
Zanim zakupisz wykrywacz metali do zestawu z maszyną do owijania przepływowego, zmierz dokładne wymiary opakowań wychodzących z maszyny do owijania przepływowego. Długość, szerokość i grubość wpływają na wybór otworu wykrywacza metali. Prędkość taśmy transmisyjnej maszyny do owijania przepływowego, zwykle wyrażana w liczbie opakowań na minutę lub metrach na minutę, określa częstotliwość skanowania, jaką musi obsługiwać wykrywacz metali. Zdokumentuj również skład materiału opakowań, ponieważ wielowarstwowe folie lub laminaty foliowo-aluminiowe mogą wpływać na czułość wykrywania metali. Te specyfikacje powinny być widoczne na panelu sterowania maszyny do owijania przepływowego; porównaj je z arkuszami danych technicznych producenta wykrywacza metali, aby potwierdzić zgodność przed instalacją.
Poprawne wyrównanie taśmy wyjściowej maszyny do owijania przepływowego z taśmą wejściową detektora metalu jest niezbędne do zapewnienia nieprzerwanego przepływu opakowań. Powierzchnie te powinny być na tym samym poziomie lub tworzyć łagodny nachylenie, aby opakowania z maszyny do owijania przepływowego mogły płynnie przechodzić do detektora metalu. Różnice wysokości między taśmą wyjściową maszyny do owijania przepływowego a punktem wejściowym detektora metalu mogą powodować przesuwanie się lub przechylanie opakowań, co prowadzi do pominięcia skanowania lub fałszywych alarmów. Użyj regulatorów poziomu umieszczonych na ramie detektora metalu, aby dokładnie dopasować jego wysokość do wysokości taśmy wyjściowej maszyny do owijania przepływowego. Większość instalacji maszyn do owijania przepływowego zawiera regulowane nogi lub miejsca na podkładki; wykorzystaj je do precyzyjnego wyrównania. Przetestuj przejście, przepuszczając przez maszynę do owijania przepływowego pustą folię i obserwując ruch opakowań przez wejście detektora metalu bez żadnych produktów wewnątrz.
Maszyna do owijania przepływowego i detektor metalu muszą komunikować się za pośrednictwem sygnałów elektrycznych, aby zsynchronizować pracę i zarządzać zdarzeniami odrzucania. Zazwyczaj sygnał stały 24 V DC pochodzący od maszyny do owijania przepływowego wskazuje, że opakowanie zostało owinięte i jest gotowe do skanowania. Detektor metalu odbiera ten sygnał i uruchamia cykl skanowania zsynchronizowany z położeniem opakowania. W przypadku wykrycia zanieczyszczenia detektor metalu wysyła sygnał odrzucenia z powrotem do maszyny do owijania przepływowego, który może aktywować mechaniczne ramię odrzucające lub powiadomić operatora. Zapoznaj się z dokumentacją panelu sterowania zarówno maszyny do owijania przepływowego, jak i detektora metalu, aby określić właściwe połączenia zacisków. Używaj ekranowanych kabli w celu minimalizacji zakłóceń elektromagnetycznych oraz układaj wszystkie kable w sposób oddzielony od linii wysokiego napięcia związanych z elementami grzejnymi lub napędami silnikowymi maszyny do owijania przepływowego.
Po fizycznym zainstalowaniu i połączeniu maszyny do owijania przepływowego oraz detektora metalu kalibracja czułości określa skuteczność wykrywania. Rozpocznij od ustawienia średniego poziomu czułości detektora metalu, a następnie przeprowadź przez maszynę do owijania przepływowego próbki opakowań zawierające znane próbki metali: cząstki żelaza, odmiany metali nieżelaznych oraz przedmioty ze stali nierdzewnej. Ta wstępna kontrola pozwala określić, czy detektor metalu niezawodnie identyfikuje typowe dla Twojego produktu zanieczyszczenia. Dostosowania czułości powinny uwzględniać materiał folii używany w maszynie do owijania przepływowego; opakowania z warstwą folii aluminiowej mogą wymagać innych ustawień niż opakowania z folii plastikowej. W instrukcji obsługi detektora metalu zawarte są wskazówki dotyczące progów czułości; w tym etapie ustaw maszynę do owijania przepływowego w tryb testowy, aby zapobiec przypadkowemu odrzuceniu produktów podczas kalibracji. Zapisz końcowe ustawienia czułości w celu późniejszego wykorzystania oraz szkolenia personelu.
Wydajność maszyny do owijania przepływowego musi być zgodna z możliwością skanowania detektora metalu, aby uniknąć wąskich gardeł. Jeśli maszyna do owijania przepływowego pakuje 80 opakowań na minutę, a detektor metalu może skanować tylko 50 opakowań na minutę, opakowania będą się gromadzić i mogą przewrócić się podczas przechodzenia między urządzeniami. Z drugiej strony, jeśli cykl skanowania detektora metalu jest szybszy niż wydajność maszyny do owijania przepływowego, detektor metalu ukończy skanowanie przed przybyciem kolejnego opakowania, co spowoduje czas postoju, ale nie powoduje problemów operacyjnych. Przeanalizuj specyfikacje techniczne detektora metalu, aby upewnić się, że jego maksymalna przepustowość odpowiada lub przekracza prędkość maszyny do owijania przepływowego. Nowoczesne systemy maszyn do owijania przepływowego oferują regulowaną prędkość, umożliwiając zoptymalizowanie działania obu urządzeń w sposób harmonijny. Przeprowadź długotrwałe próby produkcyjne z maszyną do owijania przepływowego pracującą z pełną prędkością, podczas gdy detektor metalu monitoruje wyjście; sprawdź, czy żadne opakowanie nie omija detektora metalu oraz czy dokładność skanowania pozostaje stała w czasie.
Optymalna czułość zależy od rodzaju produkowanego artykułu, materiału folii oraz dopuszczalnego progu zanieczyszczenia. W większości branż rozpoczyna się od ustawienia czułości umożliwiającego niezawodne wykrywanie cząstek żelaznych i nieżelaznych o średnicy 1,5 mm oraz cząstek ze stali nierdzewnej o średnicy 2,0 mm. Przetestuj wydajność swojej maszyny do owijania przepływowego przy użyciu tych standardowych próbek odniesienia, aby ustalić punkt wyjścia; następnie zwiększ czułość wyłącznie wtedy, gdy konkretny profil ryzyka zanieczyszczenia uzasadnia takie działanie. Przeprowadzanie testów na próbkach kontrolnych raz w tygodniu przy jednoczesnym użytkowaniu maszyny do owijania przepływowego i detektora metalu pozwala potwierdzić, że ustawienia czułości pozostają zoptymalizowane dla danego produktu.
Przeprowadzaj miesięczne testy funkcjonalności, przepuszczając przez system znany próbkę metalu, aby potwierdzić prawidłowe wykrywanie i odrzucanie. Codzienne wizualne inspekcje wyrównania taśmy transportowej między maszyną do owijania przepływowego a wykrywaczem metalu pozwalają zauważyć ewentualne odchylenia spowodowane wibracjami urządzeń. Cotygodniowa weryfikacja czułości przy użyciu wzorcowych próbek testowych zapewnia, że wykrywacz metalu zachowuje skonfigurowaną zdolność wykrywania. Niektóre branże objęte regulacjami wymagają codziennego dokumentowania wydajności systemu; zapoznaj się ze standardami branżowymi oraz wymaganiami klientów, aby określić odpowiednią częstotliwość testów dla Twojej maszyny do owijania przepływowego i wykrywacza metalu.
Tak, modernizacja jest możliwa, o ile wymiary i prędkość taśmy wyjściowej maszyny do owijania przepływowego są zgodne z wybranym detektorem metali. Upewnij się, że maszyna do owijania przepływowego dysponuje wystarczającą mocą elektryczną do obsługi dodatkowych sygnałów sterujących oraz że w linii produkcyjnej istnieje wystarczająca przestrzeń fizyczna na instalację detektora metali. Modernizacja zwykle wymaga dostosowania ustawień mechanicznych, połączeń elektrycznych oraz ewentualnej modyfikacji panelu sterowania. Przed podjęciem projektu modernizacji zapoznaj się z wytycznymi producenta maszyny do owijania przepływowego dotyczącymi modernizacji oraz dokumentacją instalacyjną dostawcy detektora metali, aby ocenić możliwość jej wykonania oraz szacunkowy harmonogram.

2026/09/20
Maszyny do pakowania gotowych torebek: zmniejsz zużycie folii, obniż całkowity koszt posiadania (TCO) i osiągnij szybszy zwrot z inwestycji

2026/09/20
Skróć czas zmiany ustawień maszyny do pakowania torebek gotowych o 40 % dzięki sprawdzonym najlepszym praktykom

2026/09/20
Maszyny do pakowania torebek gotowych: zwiększ wydajność, zmniejsz odpady i popraw zwrot z inwestycji (ROI)

2026/09/20
Porównanie maszyn obrotowych i liniowych do pakowania torebek gotowych: prędkość, zwrot z inwestycji (ROI) i skalowalność

2026/09/20
Maszyna do pakowania torebek gotowych: zwiększ wydajność, obniż koszty pracy i popraw integralność zgrzewu

2026/09/21
Maszyna do gotowych toreb: typy toreb, materiały i przewodnik wypełniania

