 EN
Miten vähentää kalvohävikkiä valmiiksi valmistetun pussin pakkauskoneella?
2026/09/20
Valmiiksi valmistetut pussikoneet: vähennä kalvohävikkiä, leikkaa kokonaiskustannuksia (TCO) ja saavuta nopeampi tuotto sijoitetusta pääomasta (ROI)

2026/09/25
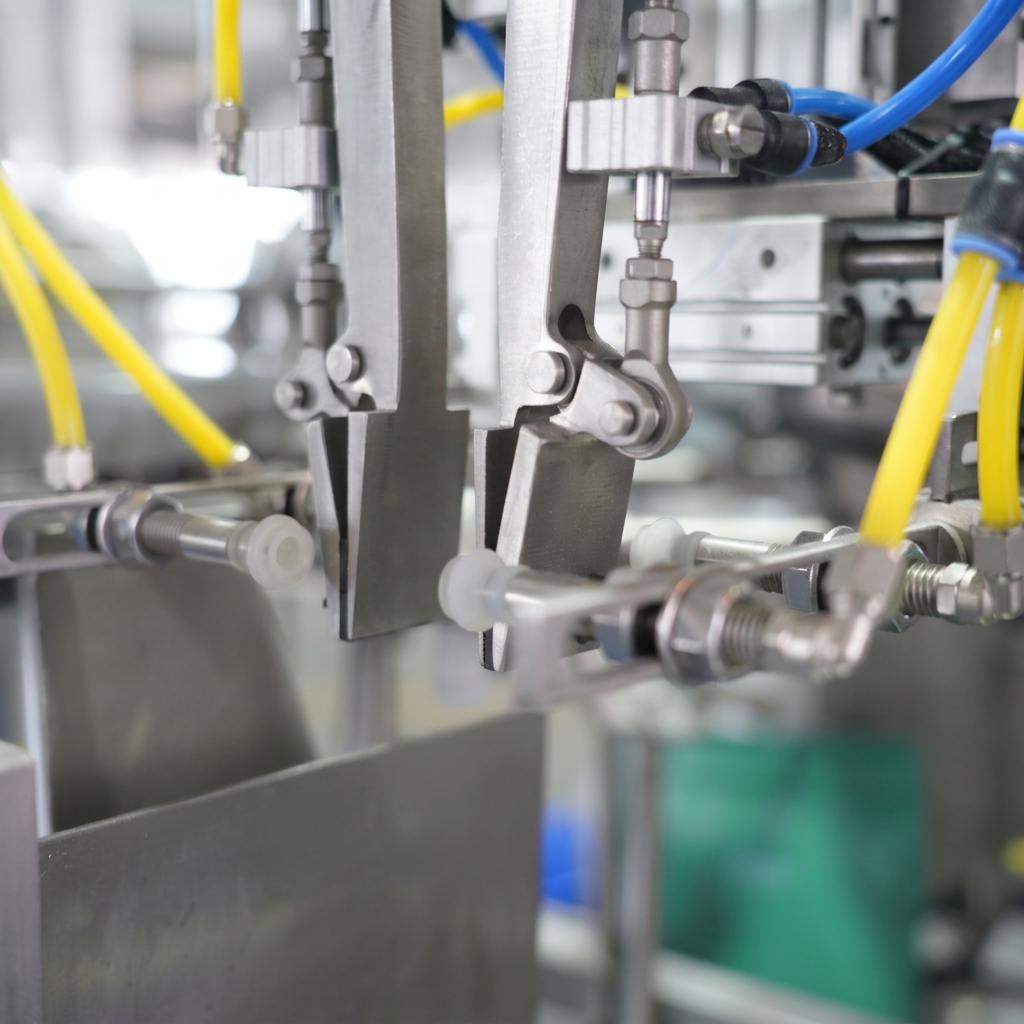
Valmiiksi valmistettujen pussien pakkauskoneen onnistunut käyttö perustuu perusteelliseen käyttäjäkoulutukseen. Ilman asianmukaista koulutusta tuotantotiimillänne on lisääntynyt pysähtyminen, laadullisia epäjohdonmukaisuuksia ja turvallisuusriskiä, jotka vaikuttavat suoraan teidän tulokseenne. valmiin poskipakkauslaite edustaa merkittävää pääomasijoitusta, ja sen suorituskyvyn maksimoimiseen vaaditaan käyttäjiä, jotka ymmärtävät sen mekaniikan, ohjauksen ja vianmääritysmenettelyt. Tämä opas käy läpi tehokkaan valmiiksi valmistettujen pussien pakkauskoneen koulutuksen keskeiset osa-alueet: perustietojen lähtökohtaisesta tarkastelusta edistyneisiin vianmääritystekniikoihin, joiden avulla muutatte käyttäjänne varmoiksi ja päteviksi tuotantoprofessionaaleiksi.
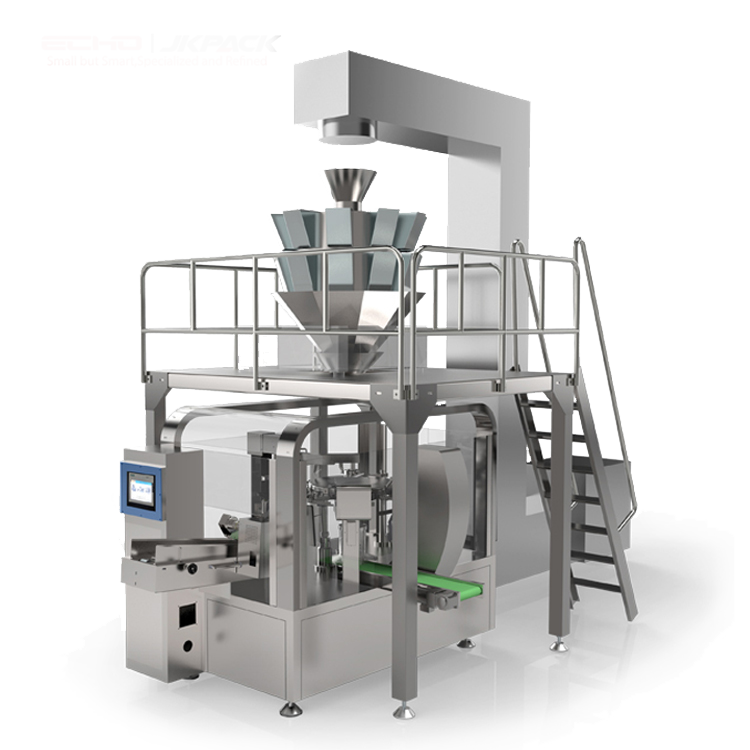
Jokaisen valmiiksi valmistetun pussipakkauskoneen käyttäjän on ymmärrettävä koneen suorituskykyä ohjaavat tärkeimmät mekaaniset järjestelmät. Syöttömekanismi, sinettiyksikkö, leikkuujärjestelmä ja sijoitusalusta toimivat koordinoituna peräkkäisessä järjestyksessä pussien täyttämiseksi ja sinettämiseksi tuotantonopeuksilla. Valmiiksi valmistetun pussipakkauskoneen koulutus on aloitettava yksityiskohtaisella kierroksella näiden keskeisten komponenttien läpi, jossa selitetään, miten kukin osa vaikuttaa kokonaisuudessaan täyttö- ja sinettämisprosessiin. Käyttäjien on pystyttävä tunnistamaan normaalit käyttöäänet, värähtelymallit ja visuaaliset indikaattorit, jotka osoittavat koneen olevan toiminnassa oikein, sillä nämä havainnot muodostavat perustan mahdollisten ongelmien varhaiseen tunnistamiseen.
Lämmityselementit valmiiksi valmistetun pussipakkauskoneen sisällä vaikuttavat suoraan sinistä laadun ja tuotteen eheysaan. Koulutusohjelmasi on painotettava lämpötilan kalibrointia, lämmön jakautumismalleja ja materiaalikohtaisia sinistä vaatimuksia. Käyttäjien on ymmärrettävä, miten pussin paksuus, materiaalin koostumus ja tuotteen ominaisuudet vaikuttavat sinistä parametreihin. Tämä tieto mahdollistaa tiimisi nopean sopeutumisen, kun materiaaliantajat vaihtuvat tai kun otatte käyttöön uusia pussimuotoja, mikä vähentää kokeilujen ja virheiden kiertoja, jotka kuluttavat tuotantoaikaa ja hukkaavat materiaaleja.
Nykyajan valmiiksi valmistettujen pussipakkauskoneiden järjestelmät perustuvat ohjelmoitaviin logiikkakontrollereihin ja kosketusnäyttöihin, joiden käyttö edellyttää käyttäjän tuttavuutta digitaalisten työnkulmien kanssa. Valmiiksi valmistettujen pussipakkauskoneiden koulutuksessa on käsiteltävä valikkojen navigointia, parametrien säätöä, reseptien tallentamista ja tiedon kirjaamisen ominaisuuksia. Käyttäjien on harjoiteltava käyttöliittymän käyttöä käytännössä ennen tuotannon aloittamista, jotta he voivat nopeasti päästä käsiksi tuotantoasetuksiin, selvittää virhekoodit ja dokumentoida erätiedot tarkasti. Turvallisuuslukitukset, jotka estävät koneen käyttämisen turvattomissa olosuhteissa, on selitettävä perusteellisesti, jotta käyttäjät ymmärtävät suojalogiikan eivätkä näe näitä järjestelmiä esteenä tuotannon nopeudelle.
Hätäpysäytysjärjestelmät, henkilökunnan suojausvaatimukset ja huoltotyöhön pääsyn protokollat muodostavat keskeisiä turvallisuuselementtejä valmiiksi valmistettujen pussipakkauskoneiden koulutuksessa. Käyttäjänne täytyy tuntea menetelmät koneen turvalliselle pysäyttämiselle eri tilanteissa, tietää, missä alueissa on turvallisia sijaintivyöhykkeitä käytön aikana ja mitkä alueet vaativat lukitus- ja merkintämenettelyjä huoltotaukojen aikana. Tämä turvallisuudesta lähtevä perusta suojaa työvoimanne ja samalla vahvistaa vastuullista käyttötapaa, joka johtaa johdonmukaisiin ja korkealaatuisiin tuotantotuloksiin.
Tehokas valmiiksi valmistettujen pussien pakkauskoneen koulutus noudattaa vaiheittaista osaamismallia, joka rakentaa taitoja systemaattisesti. Alussa luokkatilakoulutuksessa esitellään terminologiaa, mekaanisia käsitteitä ja toimintaperiaatteita ilman aikapaineita. Seuraavassa vaiheessa opiskelijat käyttävät valmiiksi valmistettujen pussien pakkauskonetta valvottuna alennetulla nopeudella, mikä mahdollistaa ohjausjärjestelmien harjoittelun ja vianetsintätoimintojen harjoittelun hallitussa ympäristössä. Kun osaaminen kehittyy, opiskelijat siirtyvät täysnopeuteen tapahtuvaan tuotantoon vähenevällä valvonnan tasolla, kunnes he osoittavat johdonmukaisen suorituksen määriteltyjen laatu- ja tehokkuusmittareiden mukaisesti.
Tehokkaat muutokset pussimuodoissa vaikuttavat merkittävästi tuotannon aikatauluttamiseen ja kokonaistyökalukäytön tehokkuuteen. Koulutuksessa valmiiksi valmistetun pussipakkauskoneen käytöstä on sisällettävä yksityiskohtainen ohjeistus mekaanisista säädöistä, jotka vaaditaan eri pussikokojen, sulkuasetusten tai materiaalilajien vaihdettaessa. Työntekijöillänne on oltava käytännön kokemusta sijoitusohjaimista, painesäädöistä ja tunnistinten kalibroinnista, jotka vaihtelevat muodonmuutosten mukaan. Tämä koulutus vähentää muutosaikaa tunteja minuuteiksi, mikä mahdollistaa joustavan tuotannon aikataulun, joka vastaa asiakaspysytyksiä ilman pullonkauloja.
Tuotespesifi koulutus varmistaa, että käyttäjät ymmärtävät, miten eri täyteaineet vaikuttavat valmiiksi valmistettujen pussipakkauskoneiden toimintaan. Paksut, viskoosiset tuotteet vaativat erilaisia sulkuasetuksia kuin kevyet jauheet; hauraat materiaalit vaativat erilaista sijoittelulogiikkaa kuin nestemäiset tuotteet. Kun koulutetaan käyttäjiä juuri niiden tuotteiden ominaisuuksista, joita teollisuuslaitoksessanne käsitellään, he pystyvät ennakoimaan haasteita, säätämään asetuksia ennakoivasti ja pitämään laatuvaatimukset yllä erilaisten tuotantokierrosten aikana. Tämä tuotetietous yhdistettynä koneiden hallintaan muuttaa käyttäjät prosessiasiantuntijoiksi eikä pelkiksi painonappien käyttäjiksi.
Käyttäjät ovat ensilinjan puolustuslaite laadunpuutteita vastaan valmiiksi valmistettujen pussipakkauskoneiden tuotannossa. Koulutuksen on korostettava systemaattisia laatuvarmistustarkastuksia: tiukkujen sulkeumien visuaalinen tarkastus, täytöspainojen mittaaminen, pussien ulkoasun arviointi ja mahdollisten poikkeamien dokumentointi. Käyttäjien on ymmärrettävä, miten suoritetaan nopeita diagnostisia testejä, kun laatuongelmia ilmenee – esimerkiksi testitäytöjen suorittaminen sulkeumien tasaisuuden arvioimiseksi, lämpötilalukennojen tarkistaminen lämpösuorituksen arvioimiseksi tai virhelokiennakkojen tarkastelu valmiiksi valmistetun pussipakkauskoneen ohjausjärjestelmästä. Tämä diagnostinen kyky mahdollistaa käyttäjien erottaa koneeseen liittyvät ongelmat tuotteeseen liittyvistä tekijöistä, mikä ohjaa huoltopäätöksiä ja tuotannon säätöjä.
Syy-analyysi muuttuu luonnolliseksi osaksi toimintaa, kun käyttäjät saavat koulutusta ongelmanratkaisumenetelmistä, jotka on suunnattu erityisesti valmiiksi valmistettujen pussipakkauskoneiden järjestelmiin. Kun laadun poikkeama ilmenee, käyttäjien tulee noudattaa rakennettua menetelmää: havaita vian malli, tarkistaa asiaankuuluvat koneparametrit, tarkastaa viimeaikaiset asetusmuutokset, tutkia materiaalin ominaisuuksia ja dokumentoida löydökset tekniselle tiimillesi. Tämä systemaattinen lähestymistapa nopeuttaa ratkaisuprosessia ja samalla vahvistaa käyttäjien tietoutta käytännön ongelmanratkaisun kautta. Ajan myötä tiimisi kehittää intuitiivista kykyä tunnistaa uudet ongelmat jo varhaisessa vaiheessa ja estää niiden vaikutus merkittäviin tuotantomääriin.
Modernit valmiiksi valmistetut pussipakkauskonejärjestelmät tuottavat kattavaa suorituskykyä koskevaa tietoa, johon kuuluvat esimerkiksi kiertoaikojen, tiivistysten vetolujuusmittausten, lämpötilaprofiilien ja virheiden esiintymistiukkuuden tiedot. Kouluttamalla käyttäjät saamaan pääsyn tähän tietoon ja tulkitsemaan sitä he muuttuvat tehtävien suorittajista informoituja prosessiosallistujia. Käyttäjien tulee ymmärtää tuotantonopeuden kehitystä, tunnistaa tilanteet, joissa suorituskykyä koskevat mittarit poikkeavat perusarvoista, sekä ilmoittaa poikkeamista, jotka viittaavat mahdollisiin tuleviin ongelmiin. Tämä tietosisältöinen osaaminen mahdollistaa ennakoivan huollon päätökset, tukee jatkuvaa parantamista ja luo läpinäkyvyyttä laitteiston suorituskyvystä vuorojen ja ajan kuluessa.
Viestintäprotokollat varmistavat, että tärkeät konehavainnot kulkevat operaattoreilta huoltotiimeen ja johtoon. Koulutus valmiiksi valmistettujen pussipakkauskoneiden käyttöön tulisi sisältää selkeät menettelytavat laitepoikkeamien ilmoittamiseen, toiminnallisten haasteiden dokumentointiin ja ongelmien asianmukaiseen nostamiseen. Kun operaattorit ymmärtävät, että heidän havaintonsa vaikuttavat suoraan huoltosuunnitteluun ja laitteiden päivityksiin, he muodostuvat sitoutuneiksi osapuoliksi jatkuvan parantamisen prosessissa. Tämä yhteistyöllinen lähestymistapa paljastaa yleensä optimointimahdollisuuksia, joita pelkällä teknisellä analyysilla ei välttämättä huomata.
Kattava koulutus valmiiksi valmistetun pussipakkauskoneen käyttäjälle kestää yleensä 4–8 viikkoa rakennettua opetusta ja valvottua harjoittelua. Alkuvaiheen luokkatila- ja teoreettinen koulutus kestää 1–2 viikkoa, riippuen käyttäjän taustasta ja laitteiston monimutkaisuudesta. Käytännön toiminta valvonnan alaisena kestää 2–4 viikkoa, jolloin vastuuta lisätään vaiheittain: käyttäjät siirtyvät alhaisemmalla nopeudella suoritettavasta harjoittelusta täysimittaiseen tuotantokykyyn. Aikataulua vaikuttelevat käyttäjän aiempi pakkauskokemus, tietty valmiiksi valmistetun pussipakkauskoneen malli sekä teollisuuslaitoksen monimutkaisuus. Uudet käyttäjät ilman pakkauskokemusta tarvitsevat yleensä koko aikataulun, kun taas kokemukselliset käyttäjät voivat edetä nopeammin rakennetun koulutuksen vaiheissa.
Uusille käyttäjille on usein vaikeaa sopeutua valmiiksi valmistettujen pussipakkauskoneiden parametrien herkkyyteen: he säätävät useita asetuksia yhtä aikaa sen sijaan, että muuttaisivat vain yhtä muuttujaa kerrallaan ja tutkisivat sen yksilöllistä vaikutusta. He jättävät usein huomiotta materiaalin varastoinnin ja syöttönopeuden tärkeyden eivätkä tunnista, kuinka pienetkin poikkeamat pussien sijoittelussa tai tuotteen virtauksessa vaikuttavat tiivisteen laatuun. Monet käyttäjät aliarvioivat myös ennaltaehkäisevän seurannan tarvetta ja odottavat laatuongelmien ilmestymistä, eikä havaitse varhaisia varoitusmerkkejä systemaattisen havainnoinnin avulla. Toinen yleinen virhe on riittämätön dokumentointi asetuksista ja muutoksista, mikä vaikeuttaa onnistuneiden tuotantoasetusten toistamista. Näiden käyttäytymismallien kohdennettu ohjaus nopeuttaa merkittävästi käyttäjien osaamisen kehittymistä ja vähentää laatuongelmia oppimiskäyrän aikana.
Valmiiksi valmistettujen pussien pakkauskoneen käyttäjäkoulutusta on vahvistettava vähintään kerran vuodessa päivityskoulutuksilla, jotka käyvät läpi turvallisuusprotokollat, laitteiston muutokset ja vianetsintämenettelyt. Kun otetaan käyttöön uusia pussimuotoja, muutetaan laitteiston komponentteja tai päivitetään valmiiksi valmistettujen pussien pakkauskoneen ohjelmistoa, tiettyjä koulutusohjelmia järjestetään näiden muutosten osalta ennen kuin käyttäjät käyttävät uusia konfiguraatioita tuotannossa. Neljännesvuosittaiset osaamisarvioinnit auttavat tunnistamaan yksittäisiä käyttäjiä, joille tarvitaan lisäohjausta tietyillä alueilla. Merkittävän laitteiston pysähtelyn tai huoltotoimenpiteen jälkeen lyhyet päivityskoulutukset varmistavat, että käyttäjät ymmärtävät kaikki mekaaniset tai ohjausmuutokset. Tämä jatkuvan koulutuksen lähestymistapa säilyttää johdonmukaisen osaamisen vuorojen välillä ja säilyttää organisaation sisäisen tiedon normaalin työvoiman vaihtuvuuden keskellä.

2026/09/20
Valmiiksi valmistetut pussikoneet: vähennä kalvohävikkiä, leikkaa kokonaiskustannuksia (TCO) ja saavuta nopeampi tuotto sijoitetusta pääomasta (ROI)

2026/09/20
Vähennä valmiiksi valmistettujen pussien pakkauskoneen vaihtoaika 40 % käytännössä todistettujen parhaiden käytäntöjen avulla

2026/09/20
Valmiiksi valmistetut pussikoneet: lisää tuotantotehoa, vähennä jätettä ja paranna ROI:ta

2026/09/20
Pyörivät vs. linja-asettelun valmiiksi valmistetut pussikoneet: nopeus, ROI ja laajennettavuus vertailussa

2026/09/20
Valmiiksi valmistettu pussikone: lisää tuotantotehoa, vähennä työvoimakustannuksia ja paranna tiukkuutta

2026/09/21
Valmiiksi valmistettujen pussien kone: Pussityypit, materiaalit ja täyttöopas

